
صب حقن البولي كربونات
يُعدّ قولبة البولي كربونات بالحقن من أكثر العمليات تنوعًا في هندسة البلاستيك الحديثة. يتميز هذا البوليمر الحراري بشفافية استثنائية، ومقاومة عالية للحرارة والصدمات. ويُستخدم في تطبيقات متنوعة، من الأجهزة الطبية إلى مكونات السيارات.إن فهم الفروق الدقيقة في البولي كربونات المصبوب بالحقن له تأثير كبير على جودة المنتج وكفاءة التصنيع والتكاليف.
تُعد مقارنة الخيارات أمراً مهماً عند اختيار أفضل المواد لمشروعك. هل البولي بروبيلين أفضل من مادة ABS في عملية التشكيل بالحقن؟? تساعدك شركة Boda على اتخاذ قرارات مدروسة. إنها شركة متخصصة في قولبة البلاستيك البولي كربونات، وتقدم خدمات شاملة. فن التأطير المتخصص خدمات صب الحقن صُممت هذه المنتجات وفقًا لمواصفات دقيقة. يضمن مهندسو شركة Boda ومعداتها المتطورة تحقيق أفضل النتائج في التطبيقات الصعبة.
أساسيات البولي كربونات في قولبة الحقن
لإنتاج الأجزاء المعقدة من البلاستيك، يُحقن البولي كربونات المنصهر في قالب تحت ضغط ودرجة حرارة عاليتين. البولي كربونات مادة لدنة حرارية غير متبلورة. تحتوي البوليمرات العالية على مجموعة كربونات (OC(=O)-O-) في سلاسلها الجزيئية. تُنتج هذه المادة من خلال عملية بلمرة تتضمن ثنائي الفينول أ والفوسجين.
يُستخدم البولي كربونات، وهو مادة بلاستيكية حرارية عالية الأداء، على نطاق واسع لشفافيته الممتازة ومقاومته للحرارة والصدمات. قولبة حقن البلاستيك تُعد تكنولوجيا التصنيع الأنسب للإنتاج الضخم دون إنفاق ميزانية كبيرة.
المعايير الأساسية لقولبة حقن البولي كربونات
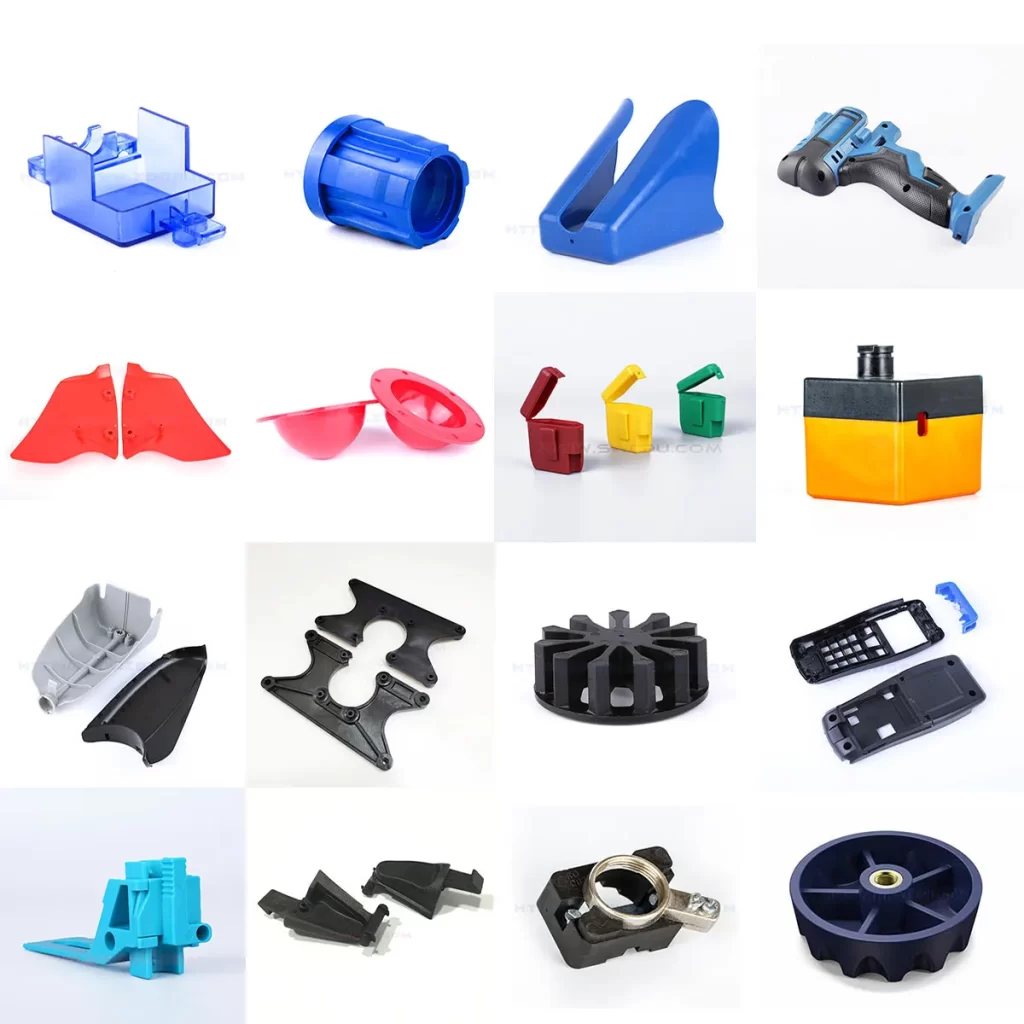
إنتاج المنتجات عن طريق قولبة الحقن
نناقش فيما يلي بعض المعايير الأساسية لتشكيل البولي كربونات.
كثافة
تتراوح كثافة البولي كربونات عادةً بين 1.20 و 1.22 غ/سم³. وهي خفيفة الوزن مقارنةً بالزجاج. وبفضل كثافتها المنخفضة، يستطيع المصممون بناء أجزاء متينة دون زيادة الوزن.
ذوبان نقطة
البولي كربونات عبارة عن بوليمر غير متبلور، لذلك ليس له نقطة انصهار حقيقية. Iلا يذوب دفعة واحدة، بل يتحول تدريجياً من الحالة الصلبة إلى السائلة. ويتطلب الأمر أثناء المعالجة تحكماً دقيقاً في درجة الحرارة.
درجة حرارة صب الحقن
تتراوح درجة حرارة قولبة الحقن عادةً من 270 إلى 320 درجة مئوية. ولمنع التدهور الحراري، يتم الحفاظ على مناطق درجة حرارة الأسطوانة والتحكم فيها بعناية.
درجة حرارة التزجج (Tg)
تبلغ درجة حرارة التحول الزجاجي (Tg) للبولي كربونات حوالي 135-150 درجة مئوية. تحدد هذه القيمة الحد الأقصى لدرجة حرارة التشغيل. بالنسبة للتطبيقات ذات درجات الحرارة العالية، فإنها تؤثر على قرارات التصميم.
قوة تحمل الصدمات في الشق الموجود في العارضة الكابولية
من أبرز خصائص البولي كربونات مقاومته الاستثنائية للصدمات عند تعرضه لشق في عارضة ناتئة، حيث تبلغ حوالي 60 كيلوجول/م². وبفضل متانته العالية، يُستخدم البولي كربونات في التطبيقات المقاومة للكسر والتطبيقات التي تتطلب معايير أمان بالغة الأهمية.
قوة الشد
تتراوح قوة الشد بين 60 و70 ميجا باسكال تقريبًا، مما يوفر متانة هيكلية ممتازة. وبفضل استطالته العالية، يتحمل إجهادًا كبيرًا دون أن ينكسر.
قوة العاطفة
يمكن أن تصل قوة الانحناء للبولي كربونات إلى حوالي 90 إلى 120 ميجا باسكال. هذه الخاصية مفيدة للتطبيقات التي تتطلب قدرات تحمل الأحمال.
لشفافية والولاء
تصل شفافية البولي كربونات إلى 90% في نطاق الضوء المرئي. تتميز بنقاء استثنائي ومقاومة عالية للصدمات. وهي شائعة الاستخدام في الزجاج الواقي والتطبيقات البصرية.
مقاومة كيميائية
يتمتع هذا المنتج بمقاومة جيدة للأحماض والقواعد الضعيفة، ولكنه حساس لبعض المذيبات والمواد الكيميائية القوية. يساعد فهم هذه القيود على تجنب اختيار المواد الخاطئة.
امتصاص الماء
يتميز البولي كربونات بقدرة متوسطة على امتصاص الرطوبة، ولهذا السبب يلزم تجفيفه قبل التشكيل. سوف يتحلل مائياً في ظل ظروف درجات الحرارة العالية.
أنواع أجهزة الكمبيوتر الشخصية وأجهزة الكمبيوتر الشخصية المعدلة
في هذا القسم، سنتناول أنواع البولي كربونات (PC) وطبيعة البولي كربونات المُعدَّل. يُصنع البولي كربونات المُعدَّل بإضافة مواد مُقوِّية أو إضافات إلى راتنج البولي كربونات الأساسي لتحسين خصائصه الأصلية. ومن أنواع البولي كربونات المُعدَّل الشائعة ما يلي:
فوسفاتيديل كولين ذو وزن جزيئي عالٍ ومنخفض
يتميز البولي كربونات ذو الوزن الجزيئي العالي بقوة عالية، ومقاومة أفضل للحرارة، وخصائص ميكانيكية ممتازة. كما يتميز بسلاسل طويلة. وهو الأنسب للتطبيقات عالية الأداء، مثل الأجزاء الميكانيكية المتطورة، وصناعة المواد المضادة للرصاص.
يتميز البولي كربونات ذو الوزن الجزيئي المنخفض بسلاسل أقصر، مما يسهل تشكيله ومعالجته. إلا أنه يتميز بمقاومة منخفضة للحرارة وقوة ميكانيكية ضعيفة. لذا، يُمكن استخدامه في التطبيقات غير الشاقة والمنتجات الاستهلاكية العامة.
الكمبيوتر المقوى بالألياف الزجاجية
تتطلب تطبيقاته الإنشائية قدرة عالية على تحمل الأحمال. إن تقوية البولي كربونات بالألياف الزجاجية يُحسّن من قوته الميكانيكية وثبات أبعاده. وهو مفيد للتطبيقات التي تتطلب قوة وصلابة عاليتين.
مادة البولي كربونات المقاومة للهب
يحافظ البولي كربونات المقاوم للهب على خصائصه الميكانيكية. وتؤدي إضافة مثبطات اللهب إلى تحسين مقاومته للحريق. يتمتع البولي كربونات غير المعدل بتصنيف V2 لمقاومة اللهب، وهو تصنيف غير كافٍ للعديد من المنتجات. ويمكن أن يصل إلى تصنيف V0 عند إضافة مثبطات اللهب. ويمكن أن يكون البولي كربونات مهلجنًا أو غير مهلجن.
يُستخدم البولي كربونات المقاوم للهب بشكل شائع في التطبيقات الكهربائية والنقل.
بولي كربونات مقاوم للأشعة فوق البنفسجية
عند إضافة مثبتات الأشعة فوق البنفسجية، تتحسن مقاومة البولي كربونات للعوامل الجوية. كما يقلل ذلك من تغير اللون والتلف الناتج عن التعرض طويل الأمد للأشعة فوق البنفسجية.
سبيكة PC/ABS
يجمع مزج البولي كربونات مع أكريلونيتريل بوتادين ستايرين (ABS) بين قوة البولي كربونات العالية ومقاومته للحرارة. عند مزجه مع ABS، يصبح البولي كربونات أسهل في التشكيل، وأكثر نعومة، وأقل عرضة للتشقق تحت الضغط. ويُستخدم على نطاق واسع في صناعة تطبيقات مثل قطع غيار السيارات وأغلفة الأجهزة الإلكترونية.
البولي كربونات المقوى بألياف الكربون
تُعزز إضافة ألياف الكربون من قوة المادة واستقرارها الحراري، مما يجعلها مناسبة لتصنيع تطبيقات خفيفة الوزن وعالية الأداء، كما هو الحال في صناعات السيارات والطيران.
سبيكة PC/PBT أو PC/PET
يؤدي مزجه مع مادة PBT (بولي بيوتيلين تيريفثالات) أو PET (بولي إيثيلين تيريفثالات) إلى تحسين مقاومة المواد الكيميائية وقوة تحمل الصدمات. وهو مناسب للمنتجات التي تتطلب مقاومة عالية للتآكل الكيميائي وأداءً قويًا في تحمل الصدمات.
جهاز كمبيوتر شفاف
البولي كربونات الشفاف شفاف بطبيعته، ويمكن تعزيز شفافيته بإجراء تعديلات محددة. يُستخدم في المنتجات التي تتطلب شفافية عالية، مثل المنتجات الزخرفية والبصرية. التطبيقات. يمكننا تقليل العيوب البصرية مثل خطوط التدفق والتلوث من خلال المعالجة المتخصصة.
سبيكة PC/ASA
يُحسّن مزيج البولي كربونات مع مادة ASA (أكريلات-ستايرين-أكريلونيتريل) مقاومة الأشعة فوق البنفسجية والعوامل الجوية. يُعد هذا المزيج الأمثل للاستخدامات الخارجية التي تبقى في الخارج لفترات طويلة.
عملية حقن البولي كربونات
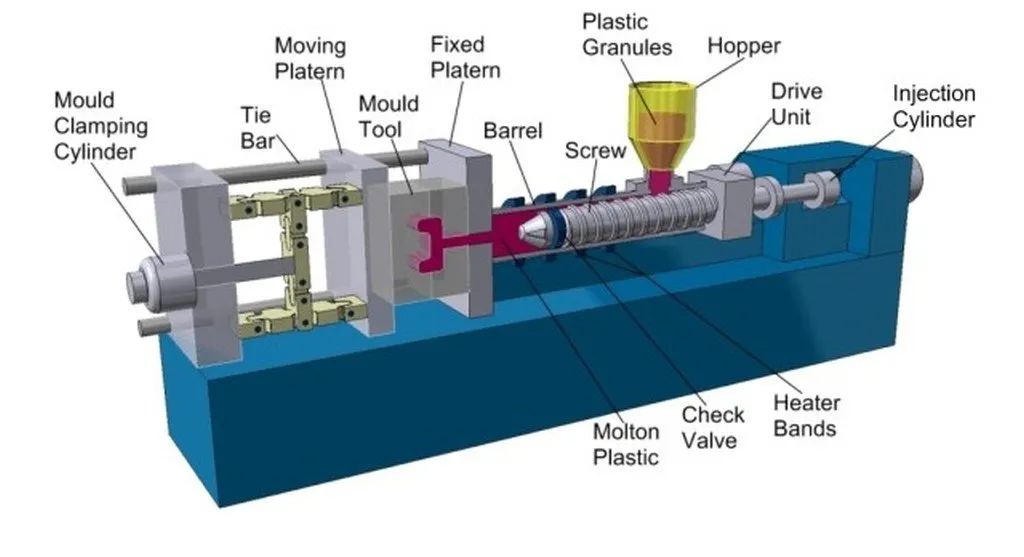
مخطط آلة قولبة الحقن
فيما يلي شرح مفصل لعملية حقن البولي كربونات. تضمن هذه العملية جودة ثابتة وكفاءة إنتاج مثالية. يتطلب الحصول على نتائج عالية الجودة عناية خاصة في كل مرحلة.
الخطوة 1: تحضير القالب
في هذه الخطوة، سنزيل القالب. سنقوم بتنظيف شامل لإزالة أي ملوثات أو بقايا من عمليات الإنتاج السابقة. ولمنع حدوث مشاكل انبعاث الغازات، تأكد من نظافة فتحات تهوية الأدوات. ولضمان سلاسة تشغيل الماكينة، قم بتزييتها بشكل صحيح قبل بدء العملية.
الخطوة 2: تحضير المادة
تُعدّ عملية تحضير المواد أهم خطوة تمهيدية في عملية قولبة حقن البولي كربونات. تبدأ هذه العملية بتوزيع الكمية المطلوبة من اللدائن الحرارية اللازمة لعملية الإنتاج. ثم تُجفف المادة في مجفف مخصص لإزالة الرطوبة، وذلك حسب متطلبات المعالجة. وللحصول على اللون المطلوب، تُخلط المادة المركزة.
الخطوة الثالثة: إعداد العملية
في عملية الإعداد، نضبط درجة حرارة الأسطوانة، وسرعات الحقن، والضغوط، وأوقات التبريد. هذه الخطوة مهمة أيضاً لأنها تساهم في ضمان كفاءة العملية وسهولتها. أول ما نفعله هو تثبيت قالب التشكيل بإحكام في المكبس. ثم نضبط نظام الإخراج الخاص بقالب التشكيل بالكامل داخل الآلة.
تحكم بدقة في درجة الحرارة. جهّز منطقة العمل بالمعدات الإضافية اللازمة، مثل سيور النقل، وطاولات العمل، ودروع الأدوات. بعد الانتهاء من الإعداد، ضع حبيبات البولي كربونات في الآلة عبر وحدة التغذية. اضبط إعدادات الآلة بعناية للحصول على النتائج المرجوة.
الخطوة الرابعة: عملية التشكيل بالحقن
هذه هي الخطوة الأخيرة حيث يتم التبريد، وتليين الراتنج، والإخراج، وإزالة قناة التوزيع والتغليف. بمجرد تغذية الحبيبات تلقائيًا عبر القادوس، فإنها تتدفق إلى أسفل في الآلة وتصل إلى البرغي، الذي يسخن لإذابة المادة البلاستيكية.
يُسخّن البرميل أيضًا في مناطق حرارية محددة، مما يسمح للمادة بالتليين والانصهار والتحرك للأمام على طول البرغي بطريقة مُتحكّم بها. بعد حقن المنتج، تُحافظ على قالب الحقن عند درجة حرارة ثابتة لضمان انسيابية تدفق المادة. عند انتهاء العملية، يُجمع المنتج النهائي في صندوق التجميع.
تقنيات قولبة حقن البولي كربونات
فيما يلي بعض التقنيات الشائعة الاستخدام في قولبة حقن البولي كربونات، مثل:
التدفئة والتبريد السريع (RH&C)
يُستخدم البولي كربونات بشكل شائع في تصنيع الأجزاء الشفافة. خلال عملية التشكيل بالحقن، يدخل البلاستيك المنصهر إلى القالب. وبسبب اختلاف درجات الحرارة بين البلاستيك والقالب، تتشكل طبقة رقيقة على سطح القالب. قد تُسبب هذه الطبقة خطوط لحام وعيوبًا سطحية.
في عملية التشكيل بالتسخين والتبريد السريع (RH&C)، لمنع تشكل هذه الطبقة، يتم تسخين القالب قبل الحقن مباشرة ثم تبريده بسرعة.
صب الحقن بمساعدة الماء
يُعدّ تشكيل الأجزاء الكبيرة ذات الجدران الرقيقة أو المجوفة من البولي كربونات بالحقن عمليةً صعبة. في هذه الحالات، يُمكن أن يكون التشكيل بالحقن بمساعدة الماء حلاً مثالياً. في هذه العملية، يُستخدم الماء عالي الضغط داخل القالب لضغط البلاستيك على جوانبه، مما يُحقق سُمكاً موحداً وأحجاماً داخلية ناعمة.
صب حقن الضغط
عند ضغط منخفض، تُحقن كمية محددة من البلاستيك المنصهر في قالب مفتوح، ثم يُغلق القالب لتشكيل البلاستيك بالشكل المطلوب. تُقلل هذه التقنية من الإجهادات الداخلية التي عادةً ما تصاحب عملية حقن البلاستيك.
المبالغة
يمكن استخدام تقنيات مثل التشكيل بالحقن أو التشكيل بالحقن المزدوج عند الحاجة إلى مكونات متعددة المواد. في هذه العملية، يُحقن البلاستيك المنصهر فوق جزء موجود مسبقًا داخل القالب.
جرب برولين الآن!
المشاكل الشائعة في قولبة حقن البولي كربونات
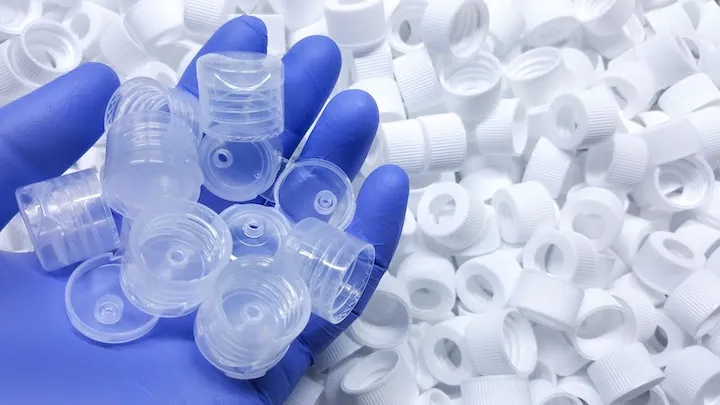
تطبيقات حقن البلاستيك
هذه العملية معقدة وتتضمن العديد من التحديات. من المشاكل الشائعة في قولبة حقن البولي كربونات ما يلي:
خطوط التدفق
خطوط التدفق هي خطوط أو أنماط غير متناسقة تظهر على سطح القطعة. وتنتج عن اختلافات في معدل التبريد أو لزوجة المادة. وعادةً ما يؤدي رفع درجة حرارة القالب أو سرعة الحقن أو درجة حرارة المادة إلى إزالة هذا العيب.
يؤدي بطء سرعة الحقن إلى تصلب الراتنج المنصهر على مراحل مختلفة أثناء تدفقه عبر القالب. وبحسب السبب الحقيقي للمشكلة، فإن حلها بسيط للغاية، إذ يكفي زيادة سرعة الحقن والضغط لضمان ملء جميع تجاويف القالب بالكامل.
Flash
وهي الحالة التي تتسرب فيها المادة بين أسطح القالب، أو عبر دبابيس القذف، أو خطوط الفصل. عادة ما يحدث الوميض بسبب قوة التثبيت غير الكافية، أو ضغط الحقن المفرط، أو أسطح فصل القالب البالية. يكمن الحل في زيادة ضغط التثبيت للمشبك. ومن خلال الصيانة الدورية للقالب، يمكننا منع تكرار مشاكل الزوائد.
علامات بالوعة
بعد انكماش المنتج النهائي، تظهر هذه العلامات على شكل انخفاضات صغيرة في المناطق السميكة من البولي كربونات المصبوب بالحقن. قد يعود ذلك إلى عدم كفاية وقت التبريد أو إلى عملية تصنيع غير صحيحة، مما يمنع المادة من التبريد بشكل كافٍ داخل القالب. أفضل طريقة للتعامل مع هذه المشكلة هي زيادة ضغط التثبيت وخفض درجة حرارة القالب.
خطوط اللحام
تتشكل خطوط اللحام عند التقاء جبهتي تدفق، مما يُنتج خطًا مرئيًا ونقطة ضعف محتملة. ويعود ذلك إلى تعدد جبهات التدفق وضعف الترابط بينها. ولزيادة درجة حرارة المادة المنصهرة، يُمكننا التحكم في مشكلة خطوط اللحام. يمكن حل هذه المشكلة عن طريق زيادة سرعة الحقن، أو استخدام مادة بلاستيكية أقل لزوجة، أو تعديل نمط التدفق إلى تدفق من مصدر واحد.
النفث
عندما يندفع المعدن المنصهر عبر البوابة دون أن يلامس جدران التجويف، يُحدث ذلك تشوهًا يشبه الثعبان. تحدث هذه الظاهرة عندما يفشل الراتنج المنصهر في الالتصاق بسطح القالب، مما يُسبب طيات متموجة على سطح القطعة. وقد يعود ذلك إلى انخفاض درجة حرارة الانصهار، أو لزوجة المادة البلاستيكية العالية، أو انخفاض سرعة الحقن.
تزييفها
قد يظهر المنتج النهائي ملتويًا أو منحنيًا أو غير متساوٍ في بعض المناطق لأسباب غير مقصودة. وقد يعود ذلك إلى اختلاف معدلات التبريد، مما يُسبب التواءه. ولحل هذه المشكلة، يُنصح بتجنب تسريع عملية التبريد.
الفراغات الفراغية
هذه هي جيوب الهواء التي تتشكل بالقرب من سطح القطعة المصبوبة بالحقن أو داخلها. قد يحدث ذلك نتيجةً لعدم كفاية ضغط التثبيت، مما يؤدي إلى انكماش البلاستيك المنصهر وتكثفه داخل القالب. يمكننا حل هذه المشكلة بوضع نظام البوابة بالقرب من الجزء الأكثر سمكًا من القطعة المصبوبة.
ندب الحروق
عند تصنيع منتج من خلال عملية قولبة الحقن، قد يؤدي التسخين المفرط أو السرعة النسبية إلى حدوث مشاكل. سرعات الحقن، مما قد يؤدي إلى ظهور علامات احتراق على النماذج الأولية. يتسبب الهواء المحبوس، أو تدهور المواد الناتج عن ارتفاع درجة الحرارة، في ظهور هذه العلامات. من خلال تقليل سرعات الحقن وتحسين جودة إزالة الغازات، يمكننا التحكم في علامات الحرق.
تصفيح السطح
يعني انفصال الطبقات السطحية تقشر أو تساقط طبقات سطح القطعة. وينتج عادةً عن التلوث بدخول مواد غريبة إلى المادة. وقد يكون السبب هو الإفراط في استخدام مواد الفصل. يُعد التجفيف المسبق قبل التشكيل وسيلةً لحل هذه المشكلة.
لقطات قصيرة
يحدث نقص في تدفق الراتنج عندما لا يملأ الراتنج المنصهر تجويف القالب بالكامل. قد يعود ذلك إلى معايرة غير صحيحة أو استخدام مواد بلاستيكية ذات لزوجة عالية. من أفضل الطرق لحل هذه المشكلة استخدام مواد أقل لزوجة. ولتحسين انسيابية المادة، يُنصح بزيادة درجة حرارة القالب أو درجة حرارة المادة المنصهرة.
مزايا حقن البلاستيك
فيما يلي مزايا قولبة البلاستيك المصنوع من البولي كربونات:
الشفافية العالية
يتميز البولي كربونات بشفافية بصرية عالية، حيث تبلغ نسبة نفاذيته للضوء 90% مقارنةً بالزجاج. كما أنه أخف وزنًا وأقل عرضةً للكسر. ويُستخدم على نطاق واسع، إلى جانب البولي ميثيل ميثاكريلات والبوليسترين، في تطبيقات البلاستيك الشفاف.
مقاومة استثنائية للحرارة والبرودة
يحافظ البولي كربونات على خصائصه الميكانيكية ضمن نطاق واسع من درجات الحرارة، ويبقى مستقرًا دون أن يصبح هشًا. ويمكن استخدامه في درجات حرارة مرتفعة (عادةً ما بين 140 و150 درجة مئوية) وفي درجات حرارة منخفضة تصل إلى -60 إلى -40 درجة مئوية.
مقاومة عالية التأثير
يتميز البولي كربونات بمقاومة للصدمات تفوق مقاومة الزجاج العادي بمقدار 250 إلى 300 مرة، وبقوة تفوق قوة الأكريليك ذي السماكة نفسها بمقدار 30 مرة. وهذا ما يجعله أكثر متانة.
مقاوم للهب
تحقق العديد من أنواع البولي كربونات تصنيف UL94 V2 حتى بدون إضافات. تحقق أنواع البولي كربونات القياسية عادةً معيار UL94 V2، لكنها ليست مقاومة للهب بطبيعتها. تتطلب الأنواع المقاومة للهب إضافات.مما يجعلها مناسبة للاستخدام في الهياكل الكهربائية، وتركيبات الإضاءة، وتطبيقات النقل.
عزل كهربائي ممتاز
يتمتع البولي كربونات بخصائص عزل كهربائي ممتازة، وله قوة عزل كهربائي عالية، ويُستخدم على نطاق واسع في التطبيقات الإلكترونية.
استقرار الأبعاد الجيد
يتميز بمقاومة جيدة للزحف، ويحافظ على ثبات أبعاده أثناء التصنيع. ومع المعالجة المناسبة بعد التشكيل، تبقى التغيرات في الأبعاد ضئيلة.
عيوب قولبة حقن البولي كربونات
على الرغم من أن البولي كربونات له فوائد عديدة، إلا أنه يحتوي أيضاً على قيود يجب مراعاتها عند اختيار المواد وتصميم التطبيقات.
خدش بسهولة
البولي كربونات مادة لينة نسبياً وعرضة للخدش. ولذلك، غالباً ما تُعالج بطبقة مقاومة للخدش لتلبية متطلبات الشفافية ومقاومة التآكل.
كسر الإجهاد
عند تعرض مادة البولي كربونات لأحمال ميكانيكية أو مواد كيميائية معينة، يمكن أن تتكون تشققات إجهادية، خاصة حول الحواف أو نقاط الضعف. تنتج هذه المشكلة بشكل رئيسي عن الإجهادات الداخلية أو ظروف التصنيع غير المناسبة. يؤثر تشقق الإجهاد على المظهر الخارجي للقطعة ويقلل من قوتها الميكانيكية.
قضايا المعالجة
تكمن صعوبة معالجة البولي كربونات في انخفاض سيولته نسبيًا وارتفاع درجة انصهاره، والتي تتراوح عادةً بين 220 و260 درجة مئوية. تتطلب عمليات قولبة حقن البلاستيك وغيرها من عمليات تصنيع اللدائن الحرارية درجات حرارة تسخين أعلى، مما يؤدي إلى زيادة استهلاك الطاقة وزيادة متطلبات معدات المعالجة. يتميز البولي كربونات بسيولة أقل مقارنةً ببعض أنواع البلاستيك الأخرى، مما قد يؤدي إلى عدم اكتمال أو عدم انتظام ملء القوالب، خاصةً في القوالب ذات الأشكال الهندسية المعقدة أو ذات الجدران الرقيقة.
حساسية للأشعة فوق البنفسجية
عند تعرض البولي كربونات للأشعة فوق البنفسجية لفترات طويلة، قد يتحول لونه إلى الأصفر ويصبح هشاً. غالباً ما تُضاف مواد مثبتة للأشعة فوق البنفسجية، أو يُطبّق طلاء واقٍ على السطح لمنع هذه المشكلة.
الحساسية الكيميائية
يُعد البولي كربونات حساسًا بشكل خاص للمذيبات العضوية مثل الكيتونات والإسترات والهيدروكربونات المكلورة، ولكنه يتحمل الأحماض والقواعد الضعيفة بشكل عام بشكل أفضل.قد يتسبب ذلك في حدوث تشققات أو تدهور.
التكلفة العالية
تكلفة البولي كربونات أعلى بكثير من أنواع أخرى من البلاستيك.
المخاوف البيئية
المكون الرئيسي للبولي كربونات هو ثنائي الفينول أ (BPA). وهو مُخلّ بالهرمونات، وقد حظي باهتمام واسع. وتبرز الآثار الصحية المحتملة لثنائي الفينول أ بشكل خاص في منتجات الرضع والأطفال، مما جعله مصدر قلق بالغ لدى الرأي العام والجهات التنظيمية.
جرب برولين الآن!
تطبيقات البولي كربونات في قولبة الحقن
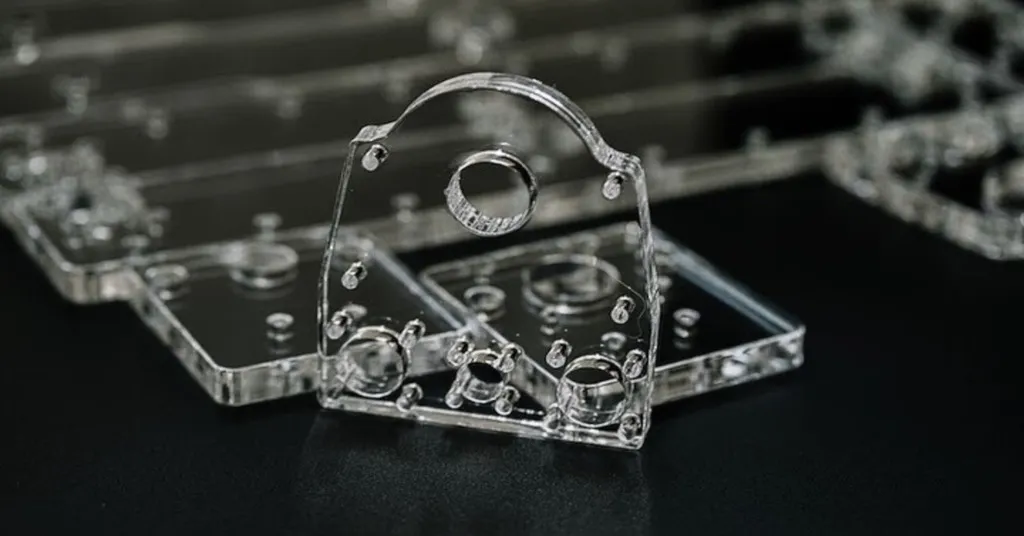
منتج من البولي كربونات
يلعب البولي كربونات (PC) دورًا هامًا في العديد من منتجات قولبة الحقن. وبفضل خصائصه الفريدة، يُستخدم على نطاق واسع في العديد من المجالات:
أغطية شفافة ونظارات واقية
يتميز البولي كربونات بقوة عالية وشفافية. ويُستخدم على نطاق واسع في معدات السلامة، بما في ذلك النظارات الواقية والأغطية الواقية.
عدسات بصرية
بسبب خصائصه البصرية وخفة وزنه، فإنه يستخدم في العدسات البصريةمثل إنتاج عدسات مصابيح LED، وعدسات إضاءة السيارات، وأغطية المصابيح الأمامية للسيارات.
أغلفة المنتجات الكهربائية
بفضل خصائصه المقاومة للاشتعال، وقوته العالية، ومقاومته للعوامل الجوية، يُستخدم هذا المنتج في تصنيع أغلفة المنتجات الكهربائية، مثل علب عدادات الكهرباء، مما يضمن سلامة هذه المنتجات ومتانتها.
أقراص بصرية
نظراً لخصائصه البصرية الممتازة وسهولة معالجته، يُستخدم في الأقراص المدمجة وأقراص الفيديو الرقمية والأقراص الضوئية.
منتجات السيارات
نظراً لخصائص مقاومة البولي كربونات للحرارة وقوة تحملها للصدمات، فإنه يستخدم في صناعة السيارات.
خوذات السلامة
يُستخدم البولي كربونات في صناعة خوذات الأمان، والتي تُستخدم في قطاع البناء والرياضة وغيرها من المجالات التي تتطلب حماية الرأس. أثناء الارتداء لفترات طويلة، تساهم خصائص الوزن الخفيف في تحسين الراحة.
معايير قولبة الحقن لمادة البولي كربونات (PC)
للحصول على جودة المنتج المثلى، فإن فهم المعايير الصحيحة لتشكيل البولي كربونات بالحقن أمر في غاية الأهمية.
تصميم الممر والبوابة
صمم قنوات التوزيع لتكون سميكة وقصيرة قدر الإمكان، مع أقل قدر من الانحناءات. تساعد المقاطع العرضية الدائرية وقنوات التوزيع المصقولة على تقليل مقاومة تدفق المعدن المنصهر.
يمكن استخدام أي تصميم للبوابة، ولكن يجب ألا يقل قطرها عن 1.5 مم. وللأجزاء الشفافة، ولتقليل العيوب مثل الفقاعات وعلامات الإجهاد، يُفضل استخدام بوابات أكبر.
|
معامل |
النطاق الموصى به |
|
قطر العداء |
6-10 ملم |
|
عمق البوابة |
0.5-1.5 ملم |
|
طول بوابة الأرض |
0.5-1.0 ملم |
|
عدد البوابات |
قلل من الاستهلاك مع ضمان التعبئة |
درجة حرارة التجفيف ومدة التجفيف
قبل المعالجة، يجب تجفيف مواد البولي كربونات جيدًا عند درجة حرارة تتراوح بين 100 و120 درجة مئوية لمدة تتراوح بين 3 و4 ساعات. سيمنع ذلك المنتج من التشقق ويقلل من عيوب السطح.
درجة حرارة الحقن
تُعد درجة حرارة الحقن مهمة لصهر مادة البولي كربونات. وتتراوح عادةً بين 270 درجة مئوية و 320 درجة مئوية.
درجة حرارة العفن
لإنتاج الأشكال المعقدة والجدران الرقيقة، يلزم استخدام درجة حرارة أعلى، تتراوح عادةً بين 80 و120 درجة مئوية. يجب ألا تتجاوز هذه الدرجة درجة حرارة التشوه الحراري للقالب. ولتقليل إجهاد التشكيل وتحسين شفافية المنتج، من الضروري استخدام درجة حرارة مناسبة.
ضغط الحقن
يُستخدم ضغط عالٍ لملء القالب. ويتراوح هذا الضغط عادةً بين 50 و 150 ميجا باسكال.
يتمالك نفسه
يعتمد الإجهاد الداخلي لمنتجات البولي كربونات على حجم ومدة الضغط المُطبق. قد يؤدي الضغط المنخفض جدًا إلى تكوين فقاعات فراغية أو انخفاض السطح. بينما قد يؤدي الضغط المرتفع جدًا إلى إجهاد داخلي عالٍ بالقرب من البوابة. يُعد استخدام درجة حرارة عالية للمادة مع ضغط منخفض هو الأسلوب الأمثل.
سرعة الحقن
يتم ضبط سرعة الحقن وفقًا لشكل المنتج وحجمه. تتطلب المنتجات ذات الجدران الرقيقة أو ذات التدفق الطويل سرعات حقن أعلى. وفي معظم الحالات، يُفضل استخدام سرعات متوسطة إلى منخفضة.
سرعة اللولب
يتميز البولي كربونات بلزوجة عالية، لذا يجب ألا تكون سرعة البرغي عالية جدًا. ولضمان انصهار جيد، وتهوية مناسبة، وتشغيل سلس للآلة، يمكن التحكم في السرعة بين 30 و60 دورة في الدقيقة، مع ضغط خلفي يتراوح بين 10 و15% من ضغط الحقن.
حجم الجهاز
يعني اختيار الماكينة مطابقة حجم الحقنة وقوة التثبيت وسعة الحقن وفقًا لمتطلبات القطعة. يجب أن يكون وزن المنتج المثالي بين 40% و60% من سعة ماكينة الحقن. ويُخفض هذا الوزن بنسبة 10% إذا قُيست السعة بوحدات أونصة البوليسترين.
تصميم البرغي
يتميز البولي كربونات بثبات حراري جيد ولزوجة عالية. يُنصح باستخدام برغي بنسبة طول إلى قطر (L/D) تزيد عن 20:1، على الأقل 15:1، مما يعني استخدام برغي أطول وأقل سمكًا. يجب الحفاظ على نسبة الضغط بين 1.5:1 و3:1.
ضغط لقط
يتم حساب ضغط التثبيت بناءً على المساحة المتوقعة للمنتج من 0.47 إلى 0.78 طن لكل سنتيمتر مربع (أو من 3 إلى 5 أطنان لكل بوصة مربعة).
الضغط الخلفي
يساعد ذلك على تقليل تدهور المواد. ويتراوح عادةً بين 5 و 20 ميجا باسكال.
وقت التبريد
يتم تعديل وقت التبريد بناءً على سمك المنتج ودرجة حرارة القالب.
المشاكل الشائعة في قولبة حقن البولي كربونات
المشاكل الشائعة التي قد تواجهها عند استخدام تقنية التشكيل بالحقن مع البولي كربونات مذكورة أدناه:
مراقبة الرطوبة
قبل الحقن، يمتص البولي كربونات الرطوبة بسهولة، مما قد يُسبب ظهور خطوط غير مرغوب فيها على السطح. وبسبب وجود الرطوبة، قد تتأثر الخواص الميكانيكية للبولي كربونات سلبًا. لذا، يجب تجفيف حبيبات البولي كربونات قبل التشكيل باستخدام مُجفف مناسب أو مُزيل للرطوبة. ويُفضل ألا تتجاوز نسبة الرطوبة 0.02%.
التصاق المعادن
يميل هذا المنتج إلى الالتصاق بمواد قوالب الحقن، وخاصةً بمواد الآلات المصنوعة من سبائك غنية بالحديد. وإذا كانت القوالب أو أجزاء الآلات، كالبراغي، تحتوي على نسبة عالية من الحديد، فمن الضروري طلاؤها بالكروم لمنع الالتصاق.
اللزوجة العالية
بسبب لزوجته العالية، يصعب تشكيل الأجزاء أو المكونات ذات الجدران الرقيقة أو ذات مسارات التدفق المعقدة. يمكن التحكم في هذه المشكلة باستخدام ضغط ودرجة حرارة حقن مرتفعين. مع ذلك، عند استخدام درجات حرارة أعلى، يجب تقليل سرعة الحقن.
خاتمة
توفر عملية حقن البولي كربونات أداءً فائقًا في التطبيقات التي تتطلب شفافية عالية، ومقاومة للصدمات، وثباتًا حراريًا. يُعد فهم خصائص المواد، ومتغيرات المعالجة، وأساليب معالجة المشكلات أمرًا بالغ الأهمية لتحقيق النجاح. فكل متغير، بدءًا من درجات حرارة القالب المثلى وصولًا إلى بروتوكولات التجفيف الصحيحة، يؤثر على جودة المنتج النهائي.
تُستخدم بلاستيكات البولي كربونات في العديد من الصناعات، بما في ذلك صناعة السيارات والأجهزة الطبية والإلكترونيات ومعدات السلامة. تقدم شركة برولين تك إرشادات متخصصة حول خدمات قولبة الحقن المخصصة. ولضمان نجاح مشاريعكم، سنعمل معكم لتحقيق أفضل النتائج الممكنة. أطلب عرض سعر لاكتشاف كيف يمكن لتقنية حقن البولي كربونات الاحترافية أن تعزز أداء منتجك بالإضافة إلى متانته.