
ثقب ملولب مقابل ثقب ملولب
يُعدّ التمييز بين الثقب الملولب والثقب الملولب مفهومًا أساسيًا في ماكينات التحكم الرقمي بالكمبيوتر، وتشكيل البراغي، وثقب الثقب. يساعد فهم الفرق المهندسين على اختيار الطريقة المناسبة للحصول على خيوط قوية وموثوقة. استغلال الثقوب يمكن إنشاء خيوط داخلية باستخدام الصنبور، في حين يمكن عمل ثقوب ملولبة داخليًا أو خارجيًا باستخدام طحن الخيوط أو تقنيات الخيوط الأخرى.
At برولين تك، نحن متخصصون في تصنيع CNC مخصص وحفر دقيق باستخدام الحاسب الآلي للثقوب الملولبة والملولبة ووصلات التثبيت عالية الجودة. خبرتنا تضمن الدقة والمتانة والكفاءة في كل مشروع.
يشرح هذا الدليل الفرق بين الثقوب الملولبة والثقوب الملولبة وعملياتهما وتطبيقاتهما، مما يساعدك على اتخاذ خيارات تصميم وتصنيع ذكية.
نظرة عامة على الثقب الملولب مقابل الثقب الملولب
ما هي الحفرة الملولبة؟
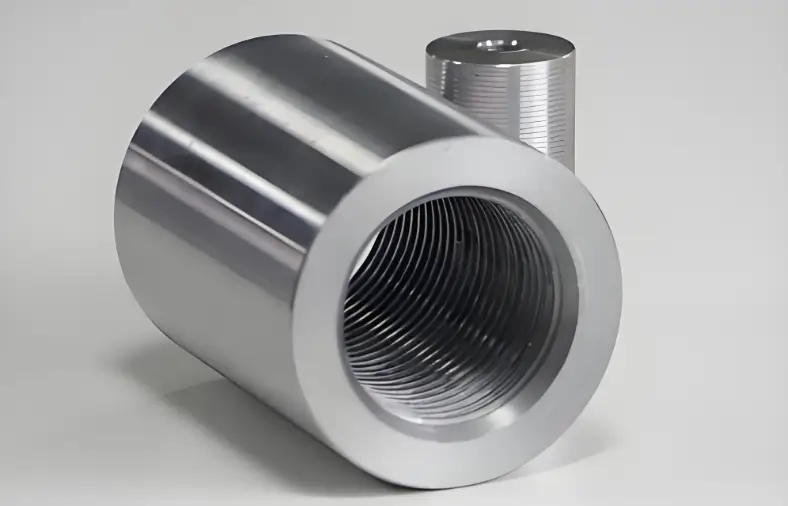
عرض عن قرب للثقب الملولب
الثقب الملولب هو نوع من الثقوب الملولبة، يُصنع باستخدام نقرة. تتكون الأدوات من قضيب ذي حواف حادة يقطع جوانب الثقب. تُشكل الأداة أخاديد حلزونية (خيوط) أثناء إزالة المادة. يُعدّ نقر الثقب سريعًا ودقيقًا، وهو من أكثر العمليات شيوعًا في ماكينات التحكم الرقمي بالكمبيوتر.
صيغة حجم الحفر لخيوط ANSI:
حفر الصنبور ≈ القطر الرئيسي − درجة الصوت
اختر ثاني أكبر حجم للمثقاب للنقر. على سبيل المثال، إذا كان الحجم المحسوب ٠٫٧٢٠ بوصة، فاختر ٠٫٧٥٠ بوصة (٣/٤ بوصة).
بعد الحفر، تُشكّل الصنابير خيوطًا داخل الثقب. تشبه الصنابير رؤوس المثقاب، وتأتي بأنواع مثل الصنابير اليدوية، والصنابير الكهربائية، والصنابير المخروطية، والصنابير الممتدة، والصنابير المتخصصة.
يتم وضع علامة على كل صنبور بما يلي:
- الحجم الاسمي (خيوط/بوصة) - تركيز الخيط
- الحجم الاسمي – TPI (عدد الخيوط لكل بوصة) للنظام الإمبراطوري، أو Pitch (مم لكل خيط) للنظام المتري.
- تعيين شكل الخيط - عائلة الخيوط (UNC، UNF، ACME، إلخ.)
- الخامة - عادة كربيد
- مواد - عادةً ما يكون الفولاذ عالي السرعة (HSS) أو مسحوق المعدن HSS؛ الكربيد الصلب أقل شيوعًا
- تسامح قطر الملعب - رمز للدقة
يضمن هذا ملاءمة الخيط بشكل صحيح للبراغي والمسامير في التصنيع باستخدام الحاسب الآلي وتشكيل الثقوب.
ما هو ثقب الخيط؟
تحتوي الثقوب الملولبة على خيوط داخلية مصنوعة بواسطة صنابير أو مطاحن خيوط أو حشوات ملولبة. في الهندسة، لا تكتمل المكونات الثابتة بدون ثقوب ملولبة. وللسرعة والدقة، يُضاف التلبيد في عملية التصنيع باستخدام الحاسب الآلي. وهي غالبًا إحدى الخطوات الأخيرة، خاصةً عندما يتم استخدام الإدخالات الملولبة.
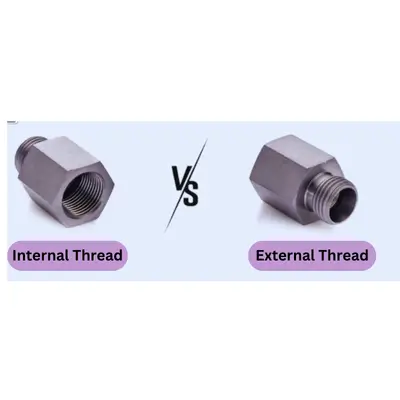
الخيط الداخلي مقابل الخيط الخارجي
يبدأ تركيب المسمار أو البراغي عند نقطة الاشتباك ويستمر على طول الساق أو الجزء غير الملولب من المثبت. يُنتج طحن الخيوط أو التثقيب ثقوبًا ملولبة لتشكيل خيوط داخلية، بينما تُنتج الخيوط الخارجية على القضبان أو البراغي باستخدام قالب، أو طحن الخيوط، أو لفّ الخيوط، أو التثقيب أحادي النقطة على مخرطة CNC. تُحوّل المثبتات الملولبة قوة الدوران (عزم الدوران) إلى قوة خطية، مما يجعلها أساسية لتثبيت المكونات في التجميعات. تخيلها مثل برغي أرخميدس؛ فالحركة الدورانية تُنتج إزاحة أو قوة مفيدة.
الموالية للنصيحة: عند تصميم أدوات التثبيت، فكّر في استخدام خيارات جاهزة. إذا كنت بحاجة إلى خيوط مخصصة، فاعتمد على حسابات الخيوط وصيغ تصميم أدوات التثبيت لضمان الدقة. يساعد التصميم المناسب على منع تجريد الخيوط في الثقوب الملولبة، ويضمن تشغيلًا موثوقًا للبراغي في عمليات التصنيع باستخدام الحاسب الآلي.
ببساطة، الثقب الملولب هو أحد أشكال الثقب الملولب، ولكن ليست كل الثقوب الملولبة ملولبة. مع خدمات التصنيع باستخدام الحاسب الآلي المخصصة من برولين، يسهل تحديد عدد الخيوط في القطعة. هذا يضمن دقة تقديرات التكلفة ووضوح توصيل المتطلبات إلى ورشة الآلات.
النقر والخيط: ما الفرق بينهما؟
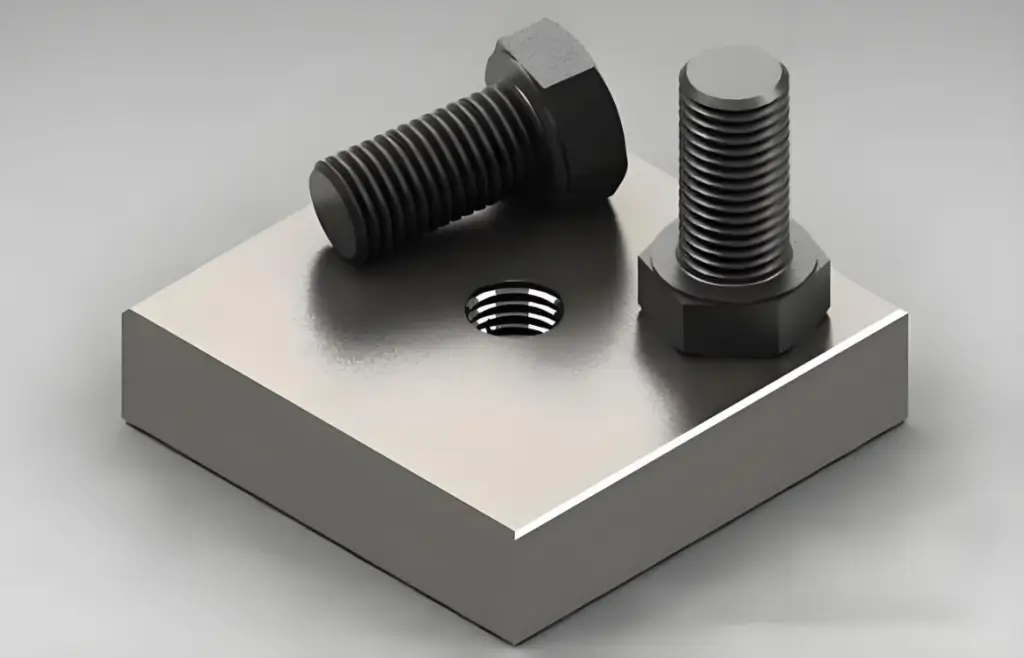
ثقب ملولب مقابل ثقب ملولب
يكمن الفرق الرئيسي بين الثقب الملولب والثقب الملولب في الأداة والعملية. تُصنع الثقوب الملولبة عن طريق نقر الثقب بأداة نقر، بينما يمكن أيضًا إنتاج الثقوب الملولبة باستخدام أداة قالب للخيوط الخارجية. في عمليات التصنيع الحديثة باستخدام الحاسب الآلي، يُستخدم كل من النقر واللولبة حسب متطلبات القطعة.
تتعامل برولين تيك مع أنواع عديدة من الخيوط وعمليات الترابط. نصنع قطعًا فريدة باستخدام خيوط قياسية (UN)، أو خيوط مترية، أو أشكال خيوط مخصصة. يُشكل كل من الالتصاق والترابط خيوطًا، لكنهما مختلفان.
ولتوضيح الاختلافات، إليك جدول مقارنة سريع:
| الميزات | ثقب مستغل | ثقب ملولب (عبر الإدخال/الحفر) |
| طريقة عملنا | خيوط مقطوعة مباشرة في المادة الأساسية | الخيوط المشكلة بإدخالات أو بعد الحفر |
| قوة | محدودة بقوة المادة الأساسية | يمكن أن تكون أقوى مع إدخالات الفولاذ/HeliCoil |
| الاستخدامات | أجزاء خفيفة الوزن ومواد أكثر ليونة | الفضاء والسيارات والروبوتات والأحمال الثقيلة |
| التكلفة/الوقت | تكلفة أقل، وأسرع | تكلفة أعلى، وتضيف خطوة تصنيع |
| Repairability | من الصعب إصلاحه بعد تجريده | من السهل إصلاحه باستخدام الإدخالات/التحديثات |
أكبر خلط هو بين الثقب الملولب والثقب الملولب. لنلقِ نظرة على أوجه التشابه والاختلاف بينهما.
القوة والمتانة في الثقوب الهندسية
عند مقارنة مختلفة أنواع الثقوب في الهندسةالثقوب الملولبة هي ثقوب ملولبة؛ تعتمد القوة على المادة، وطريقة ربط الخيط، وطريقة الخيط، واستخدام الإدخالات.
الثقوب الملولبة عادةً ما تكون أقوى وأكثر متانة، مما يجعلها مناسبة للتطبيقات عالية الضغط. الثقوب الملولبة موثوقة، لكنها ليست بنفس قوة الثقوب الملولبة تحت الأحمال الثقيلة.
الدقة في النقر مقابل الخيط
يضمن التثقيب دقة عالية للخيوط الداخلية، وهو أمر مفيد بشكل خاص في التصاميم الصغيرة أو المعقدة. في المقابل، يعتمد تثقيب الميزات الخارجية بشكل كبير على جودة المعدات المستخدمة، مما يجعل الدقة متفاوتة.
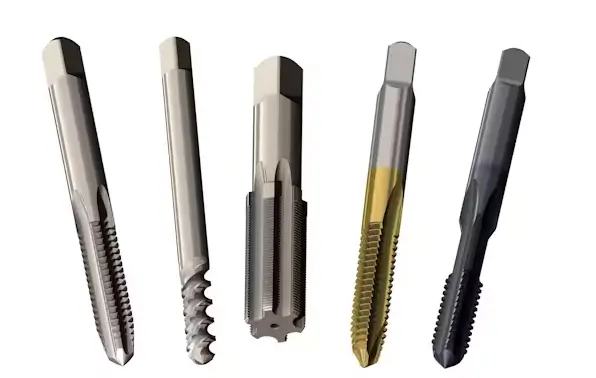
أنواع صنابير الآلة لقطع الخيوط
معايير الجودة للثقوب
تتطلب كلٌّ من الثقوب الملولبة والثقوب الملولبة رقابة جودة صارمة. ومع ذلك، تتبع تحمُّلات الخيط معايير UN/ISO بغض النظر عن الطريقة؛ بينما تلتزم الثقوب الملولبة بالمعايير نفسها.
تتطلب الثقوب الملولبة في كثير من الأحيان معايير أكثر صرامة بسبب تعقيد طريقة الخيوط المستخدمة في الإنتاج.
سرعة إنشاء الحفرة
من حيث السرعة، يُعدّ الثقب أسرع في إنشاء الخيوط الداخلية. يستغرق الخيط باستخدام القوالب أو طحن الخيوط وقتًا أطول، ولكنه يوفر مرونة أكبر لمختلف الأشكال. مع الحفر الآلي باستخدام الحاسب الآلي، يمكن أن يصبح الخيط أسرع بكثير، خاصةً في الإنتاج بكميات كبيرة.
الكفاءة في عملية التصنيع باستخدام الحاسب الآلي
في العمليات واسعة النطاق، تُعدّ ماكينات اللولبة أكثر كفاءة. يمكن لأداة لولبة واحدة إنتاج خيوط داخلية لثقوب بأحجام مختلفة، مما يوفر وقت التركيب. كما أن استخدام صنبور التشكيل يُحسّن الكفاءة بشكل أكبر في المواد الأكثر ليونة التي تتطلب قطعًا سلسًا.
الثقوب الملولبة مقابل الثقوب الملولبة: مقارنة التكلفة
عادةً ما تكون تكلفة استخدام أداة الثقب منخفضة، ولكنها تتطلب نقرة واحدة لكل حجم وزاوية. تنطبق قدرة أداة واحدة على التعامل مع أحجام متعددة على الأدوات أحادية الرأس أو أدوات الطحن اللولبي، وليس على الثقوب الملولبة كفئة.
ثقوب مترابطة عادةً ما تكون تكاليف الأدوات أقل لأن أداة واحدة قادرة على التعامل مع أحجام متعددة. من ناحية أخرى، يتطلب الصب أداة منفصلة لكل حجم ودرجة، مما يزيد من تكلفة الرصاص في الإنتاج.
ملاءمة المواد
تعمل صنابير التشكيل بشكل أفضل مع المعادن المطيلة (الأكثر ليونة)، بينما تُعد صنابير القطع متعددة الاستخدامات. غالبًا ما تُفضل السبائك الصلبة طحن الخيوط لتحسين التحكم في الرقائق وتقليل خطر الكسر.
نقر يكون أكثر فعالية للمواد الصلبة كالفولاذ، حيث تحتاج البراغي إلى خيوط داخلية متينة. أما الخيوط فهي أكثر شيوعًا في المواد اللينة أو القابلة للسحب، حيث تكون المرونة والسرعة أساسيتين.
تطبيقات في الصناعة
تُستخدم الثقوب الملولبة على نطاق واسع في تطبيقات المثبتات الصغيرة أو القابلة للإزالة. أما الثقوب الملولبة، فهي أساسية في الوصلات المعقدة أو الدائمة في مجالات البناء، والروبوتات، والفضاء، وغيرها من الأنظمة الميكانيكية الحيوية.
ما هي أوجه التشابه بين الثقوب الملولبة والثقوب الملولبة؟
الخيوط الداخلية للتثبيت
يحتوي كلٌّ من الثقب الملولب والثقب الملولب على خيوط داخلية تُثبّت المثبت. تسمح هذه الخيوط للبرغي أو المسمار أو الصمولة بالثبات داخل المادة.
من خلال الثقوب والثقوب العمياء
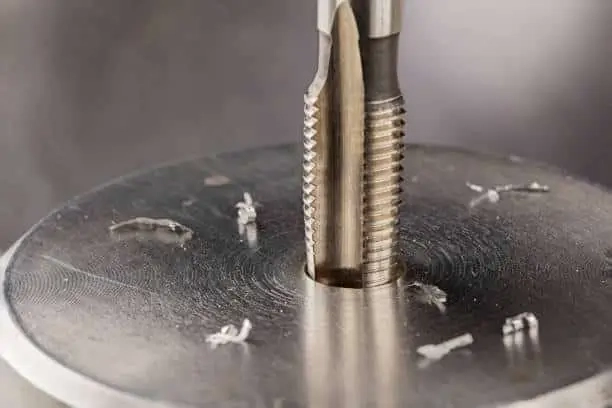
نقر الخيوط في المعدن
يمكن لكلا الطريقتين إنشاء ثقوب أو ثقوب عمياء. تتوقف الفتحة العمياء في منتصف الطريق خلال المادة، بينما تمر الفتحة الواضحة بالكامل.
مجموعة أحجام الخيوط
تتوفر الثقوب الملولبة والملولبة بأحجام خيوط متنوعة لتناسب مختلف التطبيقات الهندسية. تُعد هذه المرونة أساسية في عمليات التصنيع باستخدام الحاسب الآلي للأجزاء المخصصة.
الاستخدام في المعادن والآلات
عند العمل بمكونات معدنية وبراغي آلية لا تقطع خيوطها تلقائيًا، يلزم حفر الثقوب أو صنع ثقوب ملولبة. يتميز المعدن بمتانة أكبر من الخشب، لذا تعتمد أدوات التثبيت على أخاديد ملولبة للثبات.
قبضة آمنة وقوة
تُعزز الثقوب الملولبة والملولبة قوة التثبيت بتوفير ثبات إضافي. هذا يضمن ثبات البراغي والصواميل حتى تحت الضغط.
جرب برولين الآن!
ما هي حدود النقر مقارنة بالترابط؟
- نوع موضوع:للخيوط الداخلية فقط؛ الخيوط الخارجية تتطلب قوالب أو أدوات خيوط أخرى.
- تنوع الخيوط:يتم تثبيت كل صنبور على حجم ودرجة محددة؛ ولا توجد مرونة للأشكال المخصصة. طحن الخيط من الأفضل للملفات الشخصية الخاصة.
- أداة الكسر:تنكسر الصنابير بسهولة، كما أن إزالتها أمر صعب وقد يؤدي إلى خدش الجزء.
- عمق الحفرة العمياء:لا يمكن للصنابير المخروطية الوصول إلى العمق الكامل للفتحة العمياء؛ وتعمل عملية طحن الخيوط بشكل أفضل.
- التحديات المادية:الفولاذ الصلب يسبب تآكل الصنابير بسرعة، في حين أن المعادن المطيلة يمكن أن تسبب الالتصاق أو الصمغ.
النقر والترابط: مقارنة بين العمليات
عملية التصنيع باستخدام الحاسب الآلي للثقب الملولب مقابل الثقب الملولب
أداة تصنيع الخيوط باستخدام الحاسب الآلي
تُعد عملية التصنيع باستخدام الحاسب الآلي واحدة من أكثر الطرق دقة وموثوقية لإنشاء كل من الثقوب الملولبة والثقوب الملولبة في المعادن والبلاستيك والمركبات.
في الثقوب الملولبة، تبدأ العملية بحفر CNC بالقطر المناسب، يليه ثقب الثقب باستخدام أداة ثقب. ينتج عن ذلك خيوط داخلية دقيقة، مما يضمن تثبيتًا محكمًا للبراغي والصواميل.
بالنسبة للثقوب الملولبة، تشمل أساليب التحكم الرقمي بالكمبيوتر (CNC) اللولبة والتركيب أو عمليات متقدمة مثل طحن الخيوط وحفرها. في كثير من الحالات، تُقارن عملية طحن الخيوط باللولبة، حيث توفر عملية طحن الخيوط دقة أعلى ومرونة في تشكيل الخيوط، ونتائج أفضل في الثقوب الأكبر حجمًا أو الأكثر تعقيدًا.
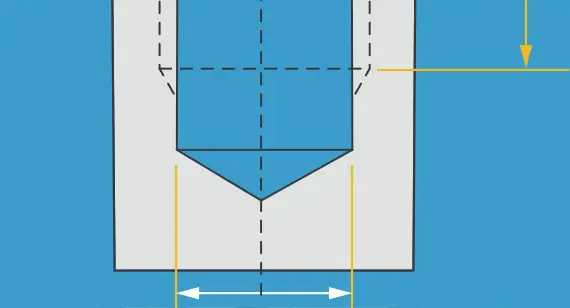
تصميم الثقب الملولب في التصنيع باستخدام الحاسب الآلي
توفر عمليات التصنيع باستخدام الحاسب الآلي الحديثة المخصصة المرونة اللازمة لإنشاء ثقب أعمى وتصميمات الفتحات العابرة. مع سرعة عالية تصنيع المسمارمن خلال حفر الخيوط وطحنها، يمكن للمصنعين تحقيق خيوط دقيقة وقابلة للتكرار مع الحفاظ على القوة والمتانة.
حقن القوالب للثقوب الملولبة
على عكس التصنيع باستخدام الحاسب الآلي، يُستخدم قولبة الحقن لإنتاج كميات كبيرة من الأجزاء البلاستيكية والمركبة ذات الثقوب الملولبة. هذه العملية شائعة في أنواع الثقوب الهندسية التي تتطلب إدخالات ملولبة.
- إدراج صب:يتم وضع قطعة معدنية مُشكَّلة مُسبقًا داخل تجويف القالب قبل الحقن. هذا يُغني عن عمليات إضافية مثل ثقب الثقوب أو حفر الخيوط، مع ضمان قوة الخيوط وموثوقيتها.
- الصب المباشر: تُشكَّل الخيوط مباشرةً في الجزء المصبوب. على الرغم من أنها أقل دقة من طحن الخيوط مقابل النقريعد هذا النهج فعالاً من حيث التكلفة للإنتاج بكميات كبيرة حيث تكون هناك حاجة إلى أجزاء خفيفة الوزن ولكن متينة.
على الرغم من أنها ليست دقيقة مثل عملية التصنيع باستخدام الحاسب الآلي، فإن عملية القولبة بالحقن توفر مزايا التكلفة في إنتاج الثقوب الملولبة مقابل إنتاج الثقوب الملولبة للتشغيلات الكبيرة.
الثقوب العمياء مقابل الثقوب الواضحة: لماذا التصميم مهم؟
إن الاختيار بين الثقوب العمياء والثقوب الواضحة لا يقتصر على الهندسة، بل يؤثر على التكلفة وقابلية التصنيع والأداء.
ثقوب عمياء
لا يمر الثقب الأعمى إلا جزئيًا عبر المادة، على عكس الثقب المستعرض. يُعدّ الثقب الأعمى مثاليًا عند الحاجة إلى مثبتات مخفية، أو أقصى قوة للمادة، أو أسطح مُحكمة الإغلاق. عادةً ما تُضيف هذه الثقوب ما بين 15% و30% من تكلفة التشغيل الآلي نظرًا لاستخدام أدوات متخصصة، ومعدلات تغذية أبطأ، ووقت دورة إضافي للتحكم في العمق. حفر باستخدام الحاسب الآليتتطلب الثقوب العمياء دورات حفر دقيقة وتحكمًا دقيقًا في العمق لتجنب مشكلات مثل الاختراق أو نزع الخيوط أو كسر الأدوات.
لتصنيع البراغي، يُعدّ الحد الأدنى لسمك الجدار أمرًا بالغ الأهمية. تحتاج براغي M3 إلى جدران بسمك 5 مم، وبراغي M4 إلى 6 مم، وبراغي M5 إلى 8 مم. تزيد زوايا أو جدران الثقب الرقيقة من خطر التشقق أثناء عملية ثقبه. عادةً ما يكون أقصى عمق عملي للثقب 3-4 أضعاف قطره في الألومنيوم، أو 2-3 أضعافه في المعادن الصلبة مثل الفولاذ المقاوم للصدأ. قد تتراكم الشظايا والحطام في الثقوب العمياء، مما يتطلب تنظيفًا إضافيًا للأجهزة الإلكترونية أو الطبية أو التجميعات الدقيقة.
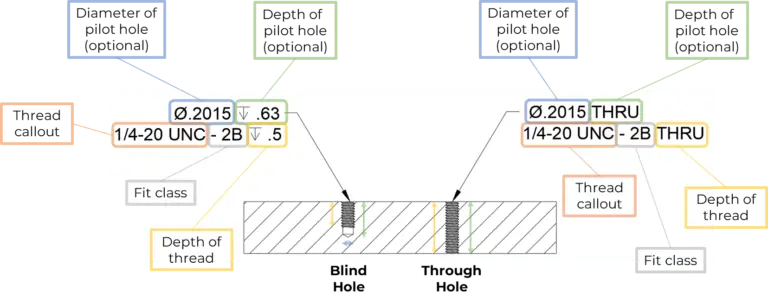
الثقوب العمياء مقابل الثقوب الملولبة من خلال
من خلال الثقوب
تمر الثقوب البينية عبر المادة بالكامل من جانب إلى آخر. وتُختار عادةً لانخفاض تكلفتها، وسهولة الوصول إلى التجميع، وبساطة فحصها. كما أن الحفر باستخدام الحاسب الآلي للثقوب البينية أسرع بفضل إمكانية استخدام دورات حفر مستمرة مع برمجة أبسط. وتقضي هذه الثقوب على مشاكل تراكم الحطام، وتجعل الفحص سهلاً، حيث تكون الثقب بأكمله مرئيًا. وتُعدّ الثقوب البينية مثالية عندما تكون المادة رقيقة (أقل من 3 مم)، أو عند الحاجة إلى تفكيك متكرر، أو عندما تكون مساحة الأدوات محدودة. كما أنها أكثر عملية للإنتاج بكميات كبيرة حيث تكون سرعة التجميع والتحكم في التكلفة من الأولويات.
نصائح التصميم
- استخدم الثقوب العمياء عندما تكون هناك حاجة إلى مثبتات مخفية، أو أسطح مغلقة، أو الاحتفاظ بأقصى قدر من المواد.
- استخدم الفتحات عندما تكون التكلفة أو سهولة التجميع أو الوصول من كلا الجانبين هي الأولوية.
- التزم بالأحجام القياسية لتجنب التكاليف الإضافية: 2-12 ملم للثقوب، M2-M12 للخيوط.
- قد تكون هناك حاجة إلى تصنيع CNC مخصص للخيوط غير القياسية أو الثقوب العمياء المتخصصة.
إرشادات حول قوة الخيط وتشابكه (مع ورقة الغش)
مسافة تعشيق الخيط هي عدد الخيوط التي تربط برغيًا بفتحة ملولبة. يضمن التصميم المناسب كسر البرغي قبل نزع الخيوط أثناء التجميع. بالنسبة للمكونات ذات الفتحات الملتوية، اضبط طول التعشيق لتلبية هذا الشرط. يُلخص الجدول 1 الإرشادات القياسية لحساب مسافة تعشيق الخيط.
عمق الخيط قرارٌ أساسيٌّ في تصميم آلات التحكم الرقمي الحاسوبي. فالعمق الضحل يُؤدي إلى تجريد الخيوط، والعمق الزائد يُهدر وقت التشغيل.
القواعد القائمة على الهندسة
الجدول 1 القاعدة العامة لحساب مسافة تشابك الخيط:
| الخامة | الحد الأدنى لمسافة مشاركة الخيط |
| الألومنيوم (سبائك ناعمة مثل 6061 و7075) | 2.0 إلى 2.5 × قطر المسمار |
| الفولاذ (الفولاذ الصلب والسبائكي) | 1.0 إلى 1.5 × قطر المسمار |
| البلاستيك (ABS، النايلون، الديلرين) | 2-3 × قطر المسمار |
| أكثر من 3 × القطر | لا يوجد قوة إضافية (سوف يفشل المسمار أولاً) |
رؤى البناة في العالم الحقيقي (منتدى رئيس دلفي)
في مناقشة هندسة الروبوتات في منتدى Chief Delphi، أكد المطورون على القواعد العملية التي تتوافق مع معايير الهندسة هذه:
- "عمق الخيط 1D هو الحد الأدنى الذي أشعر بالراحة معه."
- "بالنسبة لبرغي رقم 10 المصنوع من الألومنيوم، فإن الاشتباك بمقدار ¼ بوصة هو الحد الأدنى الآمن."
- "في الألومنيوم لا أستخدم أقل من 1× القطر؛ في الفولاذ يمكنك الاستغناء عن أقل من ذلك."
- "إذا كانت المادة رقيقة للغاية (أقل من 1-2 × القطر)، قم بالتبديل إلى صامولة أو إدخال بدلاً من النقر."
وهذا يوضح كيف تتوافق معايير تجربة أرضية المتجر والتصميم.
ورقة الغش للخطوبة
| حجم المسمار | الألومنيوم (1.5×D) | الفولاذ (1×D) | البلاستيك (2-3×D) | رؤية المنتدى |
| م3 / #4 | سماكة 4.5 ملم | سماكة 3 ملم | 6 – 9 مم | استخدم الجوز إذا كانت المادة <2×D |
| م4 / #8 | سماكة 6 ملم | سماكة 4 ملم | 8 – 12 مم | مسمار وصامولة في مناطق الاهتزاز |
| م5 / #10 | سماكة 7.5 ملم | سماكة 5 ملم | 10 – 15 مم | يقترح المنتدى ¼″ دقيقة في الألومنيوم |
| M6 / ¼″ | سماكة 9 ملم | سماكة 6 ملم | 12 – 18 مم | الحد الأدنى لعمق الخيط 1D |
| M8 / 5/16″ | سماكة 12 ملم | سماكة 8 ملم | 16 – 24 مم | يفضل إدخالها في حالة فشل الخيوط |
| M10 / ⅜″ | سماكة 15 ملم | سماكة 10 ملم | 20 – 30 مم | شديدة التحمل، يفضل استخدام الصواميل إذا كان ذلك ممكنًا |
لماذا هذه المسائل
- ضحل جدًا → الخيوط المجردة عند مستويات عزم دوران أقل بكثير من قوة المثبت.
- المشاركة الصحيحة → يصل المسمار إلى عزم الدوران المقدر، ويبقى المفصل آمنًا، ويتم التشغيل بكفاءة.
- عميق جدا → إهدار جهد التصنيع وتآكل الأدوات.
كيف تضمن Boda الدقة
في Boda، نطبق إرشادات المشاركة هذه في كل مشروع حفر وتوصيل وترابط CNC. يقوم مهندسونا بالتحقق من:
- نوع المادة (الألومنيوم مقابل الفولاذ مقابل البلاستيك…)
- نسبة مشاركة الخيط للحصول على أقصى قدر من القوة دون الإفراط في التصنيع
- استخدام الحشوات الملولبة أو البراغي الملولبة في أقسام رقيقة أو مجموعات عالية الاهتزاز
يضمن هذا أن أجزائك لا يتم تصنيعها وفقًا للمواصفات فحسب؛ بل يتم تحسينها لتحقيق الأداء الحقيقي والمتانة والفعالية من حيث التكلفة.
جرب برولين الآن!
كيف تتم مقارنة عمليات النقر والطحن بالخيوط والإدخالات من حيث التكلفة والوقت؟
في كثير من الأحيان يختار عمال الماكينات بين النقر وطحن الخيوط لصنع الخيوط في الأجزاء المعدنية.
استخدام الطريقة الصحيحة يوفر الوقت والتكلفة. النقر هو نقرة على شكل خيط تقطع المادة مباشرةً أثناء دورانها. أما طحن الخيوط فهو أداة دوارة تتحرك في مسار حلزوني لتكوين الخيط.
لا يقتصر الأمر على القوة فحسب، بل يعتمد أيضًا على مدة الدورة، وتكلفة الأداة، والأداء طويل الأمد. في برولين تيك، نراعي هذه العوامل في كل مشروع لنقدم لكم أفضل مزيج من السرعة والتكلفة والمتانة.
التنصت: سريع واقتصادي
أسرع طريقة لصنع الخيوط هي الصب. بتغذية واحدة تُنتج مجموعة كاملة. تُناسب هذه الطريقة التصنيع بكميات كبيرة باستخدام معادن أكثر ليونة مثل الفولاذ الطري أو الألومنيوم. كما أنها تتميز بأقل تكلفة للأدوات. عيبها هو اختلاف أحجام الصب، مما قد يؤدي إلى تكسرها في الثقوب الصغيرة أو المواد الصلبة.
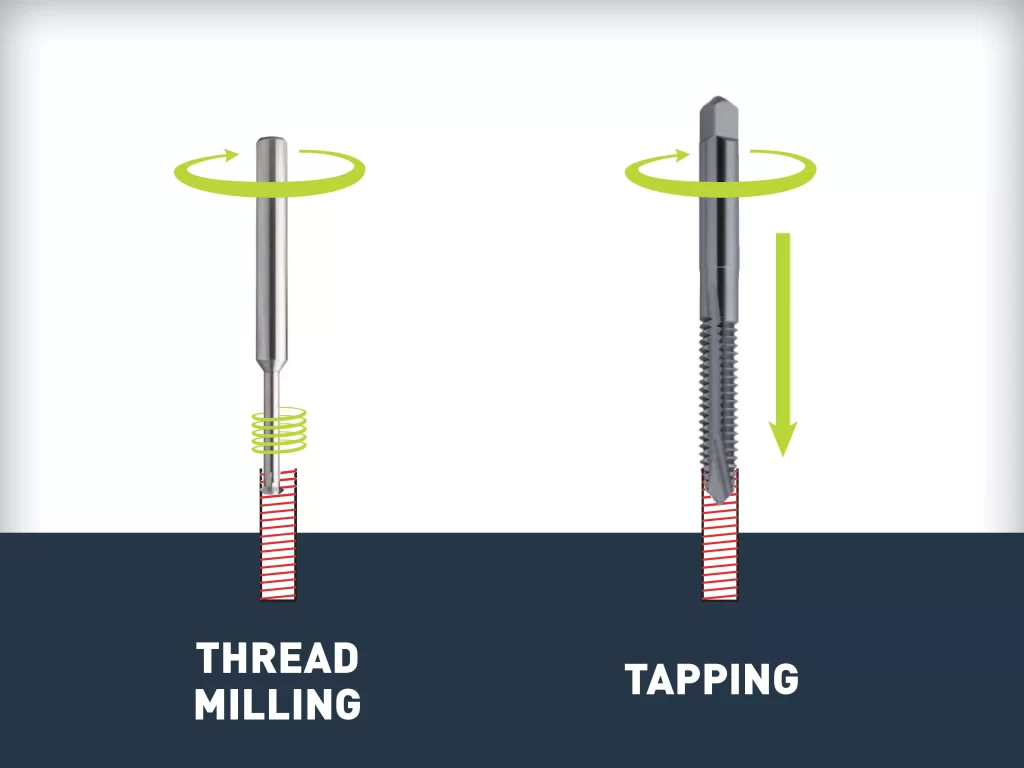
طحن الموضوع مقابل التنصت
نهج بروليان تيكلتوفير الوقت والمال، نستخدم تقنية الثقب في عمليات الإنتاج الضخم، مثل علب الألومنيوم. مقارنةً بطحن الخيوط، يُقلل هذا من وقت تصنيعها بمقدار 30 إلى 40% في المتوسط.
طحن الخيوط: مرن ودقيق
على الرغم من أن طحن الخيوط أبطأ من النقش، إلا أنه يوفر دقةً وتنوعًا أكبر. تكلف الأدوات في البداية أكثر، لكنها تدوم لفترة أطول، ويمكنها قطع خيوط بأحجام مختلفة. وهي مناسبة للأجزاء التي تتطلب أنماط خيوط محددة، والثقوب العمياء، والمعادن الصلبة.
نهج بروليان تيكنوصي باستخدام تقنية طحن الخيوط للمكونات عالية القيمة، والطبية، والفضائية. حيث تكون الدقة والقوة مهمتين، حتى لو استغرق طحن الخيوط وقتًا أطول في التصنيع.
الحشوات الملولبة: متينة ولكنها باهظة الثمن
الحشوات الملولبة هي الأكثر تكلفةً واستهلاكًا للوقت، إذ تتطلب الحفر والنقر والتركيب. لذا، فهي تتميز بأقوى الخيوط، وتعمل بكفاءة مع الجدران الرقيقة، والمعادن اللينة، والبلاستيك.
نهج بروليان تيك:نحن نستخدم الإدخالات فقط عندما تكون هناك حاجة لذلك، عادةً في التجمعات التي تواجه صيانة متكررة، أو اهتزازًا، أو دورات تجميع متكررة. ويضمن قوة الخيط والموثوقية على المدى الطويل.
فيما يلي مقارنة موجزة بين السرعة والتكلفة والمتانة للإدخالات والتنصت وطحن الخيوط.
| الأسلوب | وقت الدورة | تكلفة الأدوات | جودة الخيط والمتانة | أفضل التطبيقات | توصية Boda |
| نقر | الأسرع (قطع غطس واحد) | الأقل (الصنابير الرخيصة) | جيد للاستخدام القياسي | عمليات تشغيل عالية الحجم، معادن ناعمة (الألومنيوم، الفولاذ الصلب) | الأفضل للدفعات الكبيرة حيث تكون السرعة والتكلفة المنخفضة أمرًا مهمًا |
| الطحن الموضوع | متوسط (مسار حلزوني، أبطأ من النقر) | متوسط-عالي (قواطع خاصة) | دقة وقوة ممتازة | سبائك صلبة، ثقوب عمياء، خيوط مخصصة | يستخدم في الأجزاء الفضائية والطبية والدقيقة |
| إدراج | الأبطأ (الحفر، النقر، ثم الإدخال) | أعلى (أجهزة إضافية + خطوات) | قوة فائقة ومقاومة للتآكل | البلاستيك، الجدران الرقيقة، الأجزاء ذات التجميع المتكرر | مثالي للأجزاء المعرضة للتآكل الشديد أو الاهتزاز أو الصيانة المتكررة |
مثال واقعي لـ Boda
طلب أحد عملائنا في مجال الروبوتات في البداية استخدام حشوات ملولبة لجميع براغي رقم 10 في حوامل الألومنيوم. وبينما زادت الحشوات من قوة التحمل، زيادة تكاليف كل جزء بنحو 25% بسبب التشغيل الإضافي والمواد الاستهلاكية.
قام مهندسونا بتقييم التصميم واقترحوا الانتقال إلى الصنبور المباشر بأقل قدر من مشاركة الخيط ¼ بوصة (وفقًا للمعايير والقواعد التي يدعمها المنتدى).
النتيجة:
- وفرت 25% من نفقات الإنتاج.
- تم تقليل وقت دورة التصنيع بنسبة 30% لكل مكون.
- قدمت نفس المتانة التي قدمتها الروبوتات المنافسة لها.
توضح هذه الحالة كيف يجمع فريق Boda متطلبات هندسية ذات كفاءة من حيث التكلفة. يضمن حصول العملاء على خيوط موثوقة دون دفع مبالغ زائدة.
أفضل الطرق لإصلاح الخيوط المتعرجة أو التالفة
تُعد الخيوط المتعرجة أو التالفة تحديًا شائعًا في عمليات التشغيل الآلي، وخاصةً في السبائك اللينة مثل الألومنيوم. فبدلاً من التخلص من مكون باهظ الثمن، يعتمد المهندسون غالبًا على حشوات إصلاح الخيوط لاستعادة قوتها وإطالة عمرها الافتراضي. يُعد هذا جزءًا مهمًا من عملية التشغيل الآلي باستخدام الحاسب الآلي، حيث يُعد الحفاظ على دقة التفاوتات أمرًا بالغ الأهمية بقدر أهمية مدة الدورة.
الحلول الثلاثة الأكثر استخدامًا هي:
HeliCoil (إدخالات الأسلاك)
الخيار الأرخص والأكثر توفرًا. تُعيد ملفات HeliCoils إنشاء حجم الثقب الملولب الأصلي بأقل جهد. تُعدّ حلاً سريعًا للإصلاحات القياسية، ولكن نظرًا لأنها مصنوعة من سلك ملفوف، فإنها توفر قوة أقل مقارنةً بالحشوات الصلبة.
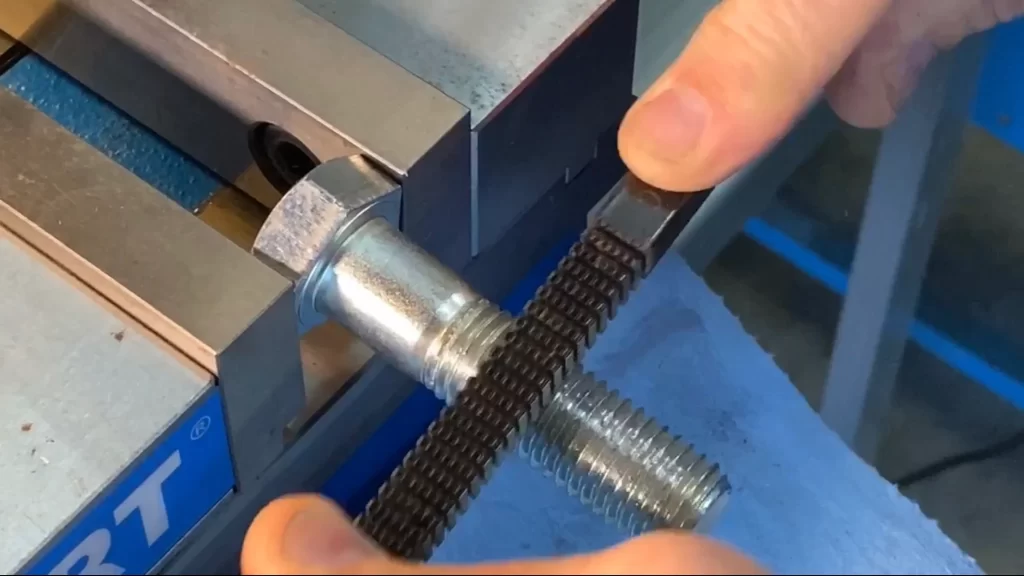
إصلاح الخيوط التالفة
TIME-SERT (إدخالات صلبة)
حشوة صلبة بخيوط داخلية وخارجية متزامنة، مما يجعلها مثالية لظروف الضغط العالي أو الثقوب العمياء. تتميز بمتانة ومحاذاة خيوط أفضل من الحشوات السلكية، على الرغم من أنها أغلى ثمناً. تُستخدم حشوات TIME-SERTs عادةً في الصناعات التي تتطلب تجميعًا متكررًا أو أحمالًا أعلى.
Keenserts (إدراجات مفتاحية)
حشوات متينة مصممة بمفاتيح قفل لمقاومة قصوى للاهتزاز. على الرغم من أنها تتطلب حفرًا أكثر دقة باستخدام الحاسب الآلي وثقوبًا وتسنينًا أكبر، إلا أنها تتميز بقوة لا مثيل لها. تكلفتها العالية تجعلها الخيار الأمثل للتطبيقات الحساسة مثل الفضاء والدفاع.
اختيار الحل الصحيح
للصيانة اليومية، تُعدّ ملفات HeliCoils الخيار الأمثل. أما في التطبيقات الصعبة، حيث تؤثر قرارات طحن الخيوط أو اللولبة على التكلفة والدقة، فإنّ TIME-SERTs وKeenserts توفران موثوقية فائقة.
At برولين تكنحن ندمج طرق الإصلاح هذه في تصنيع CNC مخصص الخدمات، وضمان الأداء على المدى الطويل حتى في ظل الظروف الصعبة.
كيفية منع الأخطاء في تشغيل البراغي وثقب الثقوب
- اختيار خاطئ للصنبور: قد يؤدي استخدام نوع الصنبور أو الطلاء غير المناسب إلى تآكل الأداة وكسرها. اختر الصنبور المناسب بناءً على صلابة المادة ونوع الخيط المطلوب لضمان الجودة وطول العمر.
- حجم الحفرة غير صحيح: يجب أن يكون حجم الثقب مناسبًا للصنبور. فالثقب الصغير جدًا قد يُسبب إجهادًا وكسرًا، بينما الثقب الكبير جدًا يُضعف الخيوط. اتبع مخططات الحفر الدقيقة لتجنب هذه المشاكل.
- عدم وجود التشحيم المناسب: بدون تزييت كافٍ، قد يُولّد النقر حرارة زائدة، مما يُتلف الأداة. استخدم سائل النقر المناسب لضمان قطع سلس وإطالة عمر الأداة.
- عدم محاذاة الصنبور: يؤدي عدم المحاذاة أثناء النقر إلى خيوط غير متساوية أو تالفة. تأكد دائمًا من أن النقر عمودي على قطعة العمل وأن قطعة العمل مثبتة بشكل صحيح.
- تطبيق عزم الدوران غير المتسق: قد يؤدي فرط عزم الدوران أو انخفاضه إلى كسر الصنبور أو عدم اكتمال الخيوط. تأكد من استخدام قوة ثابتة ومنضبطة أثناء الصنبور للحفاظ على جودة الخيوط.
- الفشل في إزالة الرقائق: قد يؤدي تراكم الشظايا إلى انسداد الصنبور وكسره. استخدم تقنيات مناسبة لتفريغ الشظايا، مثل استخدام صنابير لولبية أو تبريد بالهواء، لضمان استمرارية التشغيل.
حالات استخدام الصناعة: الفضاء والسيارات والروبوتات
- In الفضاء، تعمل الحشوات الصلبة على إبقاء الخيوط قوية في الأجزاء ذات الضغط العالي.
- In السياراتقامت HeliCoils بإصلاح الثقوب الموجودة في الكتل المصنوعة من الألومنيوم بسرعة.
- In الروبوتاتتوفر عمليات التصنيع باستخدام الحاسب الآلي المخصصة أجزاء خفيفة ودقيقة.
برولين تيك: نحن ندعم الصناعات الثلاث بحلول التصنيع السريعة والمتينة والدقيقة.
تصنيع CNC مخصص للميزات الملولبة
تقدم برولين خدمة تصنيع ماكينات CNC مخصصة للمهندسين ومطوري المنتجات والمصممين من خلال شبكتها من ورش الآلات المعتمدة. فرقنا ذات المهارات العالية قادرة على إنتاج أي نوع من أنواع تصنيع البراغي أو الخيوط، بسيطة كانت أم معقدة. حمّل ملف CAD الخاص بك للحصول على السعر ومدة التنفيذ وملاحظات حول إمكانية تصميم مشاريعك.
نضمن الجودة من خلال أنظمة إدارة حاصلة على شهادة ISO، ونوفر خيارات للفحص، وتتبع الأجهزة، وشهادات المواد. يستخدم فنيو الآلات المهرة آلات الخراطة والطحن والتوجيه CNC لإنتاج قطع CNC عالية الدقة ومخصصة من المعادن والبلاستيك.
سواء كنت بحاجة إلى إنتاج كميات صغيرة، أو نماذج أولية، أو عمليات تشغيل بكميات كبيرة، برولين تصنيع المسمار تضمن القدرات نتائج سريعة وموثوقة مع الحفاظ على التسامح الصارم لميزاتك الملولبة ومكونات CNC المخصصة.
هل أنت مستعد لبدء مشروعك القادم؟ تواصل مع Boda للحصول على خدمات تصنيع CNC مخصصة للحصول على حلول دقيقة للغاية.
خاتمة
الثقوب الملولبة هي نوع من الثقوب الملولبة، مصنوعة من خيوط داخلية. يمكن أن تكون الثقوب الملولبة داخلية. يؤثر اختيار الثقوب العمياء أو المستعرضة على المتانة والتكلفة والتجميع. يُحسّن اختيار الثقوب المناسب، واختيار الأدوات، والتزييت، وعزم الدوران من المتانة. تضمن الآلات ذات التحكم الرقمي (CNC) وطحن الخيوط الدقة والتكرار. اتباع أفضل الممارسات يُنتج خيوطًا قوية وموثوقة لتطبيقات الطيران والسيارات والإلكترونيات.
الأسئلة الأكثر شيوعا:
هل الثقب الملتوي هو ثقب ملولب؟
نعم. الثقب الملولب هو نوع من الثقوب الملولبة، مصنوع بخيوط داخلية لتثبيت البراغي أو المسامير.
هل النقر هو نفس الخيط؟
ليس تمامًا. الثقوب الملولبة هي خيوط داخلية تحديدًا، بينما الثقوب الملولبة يمكن أن تكون داخلية أو خارجية. هذا هو الأساس في مقارنة الثقوب الملولبة بالثقوب الملولبة.
ثقب من خلال مقابل ثقب ملولب
- من خلال ثقب: يمر عبر المادة بشكل كامل، وقد يكون مترابطًا أو لا.
- ثقب ملولب: مثقوبة ومُثبّتة داخليًا باستخدام تقنية ثقب الثقب أو طحن الخيوط. يمكن أن تكون مخفية أو من خلال.
ما يسمى الثقب الملولب؟
يُطلق على الثقب الملولب عادةً اسم الثقب الملولب. تتوقف الثقوب الملولبة العمياء قبل نهاية المادة، بينما تمتد الثقوب الملولبة بالكامل.