
أجزاء متطابقة مطلية بالأكسدة الزرقاء
تُشكّل عملية الأنودة طبقة أكسيد على الأجزاء المعدنية. الأجزاء المُصنّعة آلياً مثل الصفائح، والهياكل، والأقواس غالباً ما تتعرض الأسطح المصنوعة من الألومنيوم الخام للتآكل والرطوبة والاهتراء الخفيف. تتعرض هذه الأسطح للخدش بسهولة وتبدأ بالتأكسد. تعمل عملية الأنودة على التحكم في سطحها وتثبيته. ما هي عملية الأنودة؟
إنها عملية تتم في حمام حمضي مع تيار كهربائي. يعمل الجزء كقطب موجب، وتتشكل طبقة الأكسيد على المعدن الأساسي. وهي ليست طبقة طلاء منفصلة، لذا فهي لا تتشقق أو تتقشر أثناء الاستخدام.
تتحكم المتاجر في سمك السماكة بناءً على الوظيفة. تتراوح سماكة طبقة الأنودة الصلبة بين 10 و25 ميكروناً للأجزاء العامة. أما في حالة الأسطح المعرضة للتآكل، مثل الألواح المنزلقة أو مناطق تلامس المثبتات، فقد تصل السماكة إلى 40 أو 60 ميكروناً.
بعد العملية، يبقى السطح مساميًا بعض الشيء، مما يسمح بالصبغ إذا لزم الأمر. أما عملية التغليف فتغلق المسام وتحسن مقاومة التآكل.
في هذه المقالة ، سوف تتعلم ما هو الأكسدة؟ كيف الألومنيوم والنمش يشرح هذا الدليل عملية الأنودة خطوة بخطوة، موضحًا أنواعها، ومجالات استخدامها، وكيفية تحكم ورش العمل بها. كما يتناول المشكلات الشائعة، والحدود، وكيفية اختيار الخيار الأمثل لقطعك.
ما هي عملية الأنودة؟ (التعريف والأساسيات)
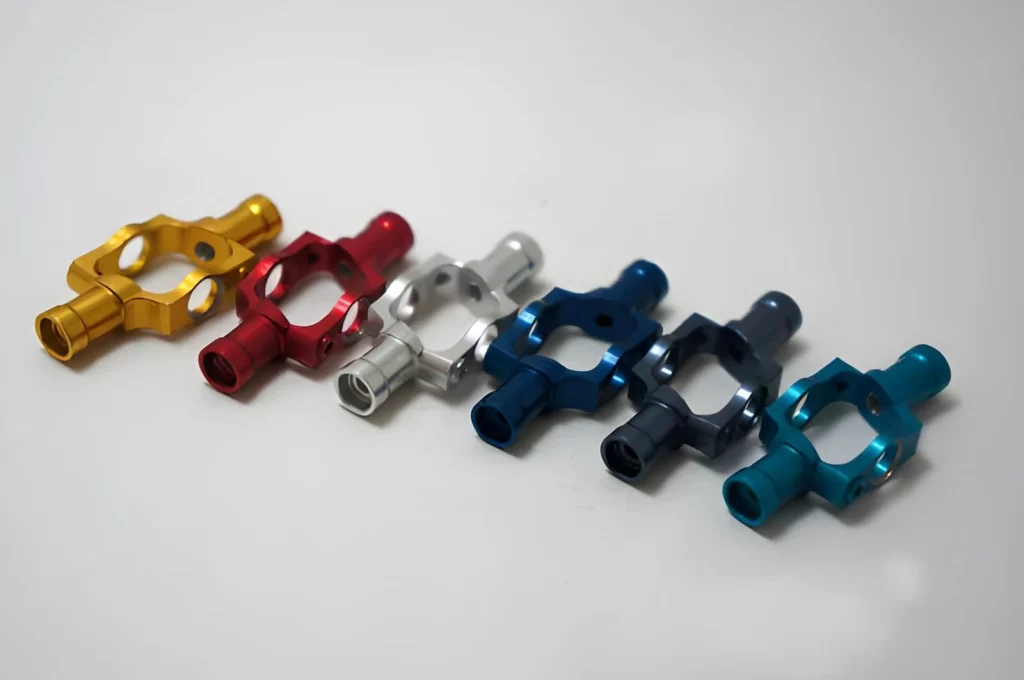
أجزاء من الألومنيوم المؤكسد
تُعدّ عملية الأنودة إحدى العمليات (التشطيبات) العديدة التي تُطبّق على أسطح المكونات المعدنية المشغّلة آلياً. تقنية بروليننحن نطبق عملية الأنودة بشكل أساسي على أجزاء الألومنيوم المصنعة على آلة CNC الخاصة بنا.
إذا قارنت، ألودين مقابل أنودةتنتج عملية الأنودة طبقة أكسيد رقيقة غير قابلة للفصل. بمعنى آخر، تتكون طبقة الأكسيد الناتجة عن عملية الأنودة من الألومنيوم نفسه، وتبقى ملتصقة بالمعدن طوال عمره. مع ذلك، قد تبقى آثار التصنيع ظاهرة على السطح بعد الأنودة.
في منشأتنا، تُوضع القطعة أولاً في خزان يحتوي على مواد كيميائية، ثم تُوصل بالكهرباء. وبمجرد بدء تدفق الكهرباء عبر النظام، يتفاعل سطح الألومنيوم، مُشكلاً طبقة أكسيد. ويختلف سُمك طبقة الأكسيد تبعاً للإعدادات المُحددة قبل بدء عملية الأنودة.
نظراً لاستجابة الألومنيوم السريعة لعملية الأنودة، فإنه يُستخدم عادةً في صناعة الهياكل والأقواس والصفائح. في حين أن التيتانيوم والمغنيسيوم قابلان أيضاً للأنودة، إلا أن استخدامهما في عمليات التشغيل الآلي اليومية نادر نسبياً.
يختلف سمك طبقات الأنود حسب الاستخدام المقصود للمكون. تتراوح سماكة الطلاءات الواقية الأكثر شيوعًا بين 10 إلى 20 ميكرون وتوفر هذه المكونات حماية كافية ومظهرًا جماليًا مقبولًا. أما المكونات التي تتطلب حماية إضافية من التآكل، مثل تلك التي تتعرض للانزلاق أو الاحتكاك، فعادةً ما تُغطى بطبقات أنودية (صلبة) أكثر سمكًا من 40 ميكرون.
من الاعتبارات المهمة عند العمل بعملية الأنودة أنها، مع أنها تحمي من التآكل، لا تعالج مشاكل تحضير السطح. لذا، قبل إتمام تحضير السطح (الأنودة)، ستظهر عيوب التصنيع، بما في ذلك علامات التصنيع الزائدة أو الخدوش، بوضوح على السطح.
جرب برولين الآن!
كيف يعمل أنودة؟
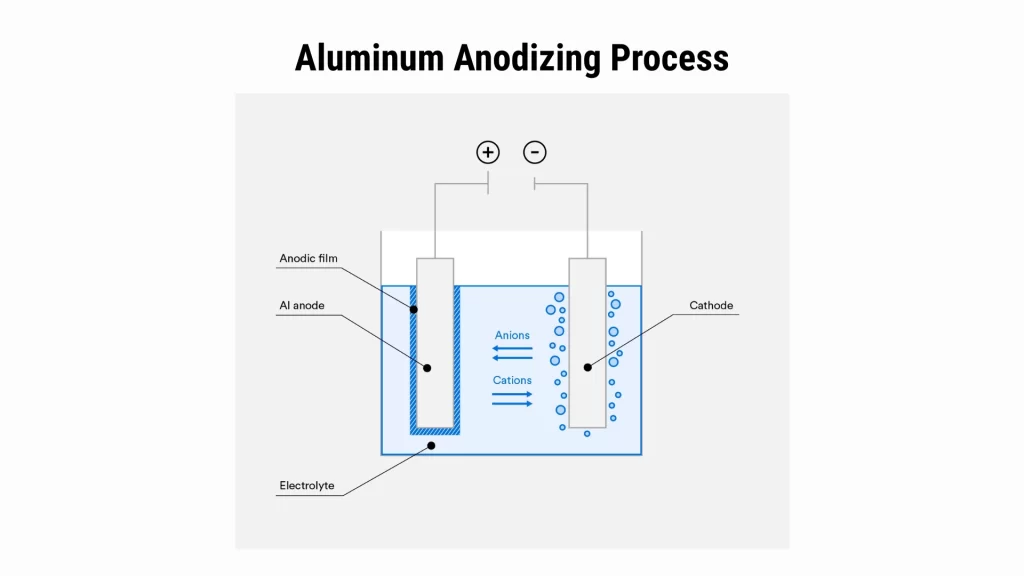
عملية أنودة الألومنيوم
تم تطوير الطلاء الأنودي بشكل أساسي لمعدن الألومنيوم. ومن الناحية الكهروكيميائية، ينتج طبقة أكسيد مضبوطة عن طريق تحويل الطبقة الخارجية من الألومنيوم.
لإنشاء تلك الطبقة، تحتاج إلى التحكم في ثلاثة عوامل: مقدار الكهرباء التي تمر (الأمبير)، ونوع المحلول الكيميائي (الإلكتروليت) الذي تعمل فيه، والمدة التي يبقى فيها الجسم مغمورًا.
تنظيف السطح وتجهيزه
تبدأ العمليات بالتنظيف. قبل عملية الأنودة، يتم تنظيف الأجزاء. يجب إزالة جميع الزيوت وسوائل التبريد وسوائل القطع الخاصة بالآلات؛ إذ أن أي ملوثات أخرى قد تتسبب في عدم تجانس الطلاء.
قد تخضع الأجزاء لعملية حفر خفيفة بعد التنظيف. يزيل الحفر طبقة رقيقة جدًا من مادة السطح، مما يضمن تغطية جميع الأجزاء بشكل متجانس.
في هذه المرحلة، تُعدّ جودة سطح القطعة مهمة لأن عملية الأنودة لا تملأ آثار التصنيع، بل تتبع طبقة الأنودة نسيج القطعة.
تركيبات وتجهيزات كهربائية
تُثبّت الأجزاء النظيفة على رفوف موصلة. توفر هذه الرفوف مسارًا مستمرًا من المواد الموصلة كهربائيًا لكل جزء أثناء معالجته.
يحتوي كل رف على شريط توصيل على طول ظهره يتصل بالقطب الموجب. سيتصل كل جزء بهذا القطب مباشرةً. ستُعلق صفيحة (أو صفائح) الكاثود داخل الخزان وتتصل بالقطب السالب. التوصيل الكهربائي الجيد ضروري. فبدون توصيل كهربائي جيد، سيُغطى الجزء بطبقة غير متساوية أو سيحترق في موضع التوصيل الضعيف.
شروط حمام الإلكتروليت
يُملأ الخزان بمحلول حمضي. يُعد حمض الكبريتيك المحلول الأكثر شيوعًا في الطلاءات الأنودية القياسية. ويمكن التحكم في درجة حرارة الخزان، حيث تُحفظ عادةً بين 18 و22 درجة مئوية (68 و72 درجة فهرنهايت).
تُعدّ ظروف الخزان الثابتة ضرورية لتكوين طبقة متساوية. ويساعد تحريك الخزان على توزيع الأيونات بالتساوي في جميع أنحائه، مما يمنع حدوث اختلافات في سُمك الطلاء.
التطبيق الحالي وتكوين الأكسيد
عند تطبيق جهد كهربائي على الأطراف، يبدأ التيار بالتدفق عبر الدائرة. تبدأ أيونات الأكسجين من الإلكتروليت بتكوين أكسيد الألومنيوم مباشرةً على سطح الألومنيوم. ومع تكوّن الأكسيد، يتراكم باتجاه الخارج من المعدن الأساسي. يتحول جزء من المعدن الأساسي إلى أكسيد. لذلك، يجب مراعاة التغيرات في الأبعاد الناتجة عن هذا التحول عند تصنيع الأجزاء ذات التفاوتات الدقيقة. في الوقت نفسه، يؤدي الذوبان المتحكم به للأكسيد إلى ظهور مسامات دقيقة في الطبقة بأكملها.
التحكم في نمو الطلاء وسماكته
يعتمد سمك طبقات الأنود على عدة متغيرات:
- كثافة التيار
- الوقت في الخزان
- درجة حرارة الخزان
النطاقات النموذجية:
- الطلاءات الزخرفية: 10-15 ميكرومتر
- الطلاءات الصناعية العامة: 20-25 ميكرومتر
- الطلاءات المقاومة للتآكل (الأنودة الصلبة): 40-60 ميكرومتر
إن زيادة كثافة التيار وإطالة وقت المعالجة سيؤدي إلى إنتاج طبقات أكثر سمكًا، ولكنه يتطلب تحكمًا أدق لمنع احتراق الحواف.
ما بعد الأنودة
بعد عملية الأنودة، سيظل سطح كل جزء مساميًا. إذا رُغب في إضافة لون، يمكن إدخال صبغة في هذه المسام. وإلا، فسيكون المنتج النهائي رماديًا طبيعيًا أو بلون ألومنيوم مطفي.
عملية الختم
تعمل عملية السد على إغلاق المسام الموجودة داخل طبقة الأكسيد. ويمكن إجراؤها بغمر القطعة في الماء المغلي أو كيميائياً باستخدام مجموعة متنوعة من المنتجات المتوفرة في السوق. وبمجرد إحكام السد، تزداد مقاومة التآكل، ويُضمن استقرار السطح لفترات طويلة.
ما هي المواد الكيميائية المستخدمة في عملية الأنودة؟
تعتمد معظم عمليات الأنودة على استخدام حمام إلكتروليتي حمضي. ورغم أن التركيب الكيميائي الفعلي للأكسدة الأنودية قد يختلف باختلاف نوع الأنودة، فإن العديد من عمليات الأنودة الصناعية تستخدم مزيجًا من الإلكتروليتات القياسية والمواد المضافة للتحكم في كل من سمك الطبقة المتكونة وخصائص سطحها.
محلول الإلكتروليت الأساسي (حمام حمضي)
يُعد حمض الكبريتيك الخيار الأول عادةً بين جميع أنواع الأكسدة الأنودية (النوع الأول، والنوع الثاني، والنوع الثالث). وقد أثبت أنه الخيار الأمثل للتحكم في تكوين طبقة أكسيد متجانسة على الألومنيوم. ونتيجةً لذلك، فهو الحمض الأكثر استخدامًا في إنتاج أكسدة الأنود في آلات CNC.
تم استخدام حمض الكروميك في عدد محدود من الحالات التي تتضمن طبقات رقيقة للغاية (عادة في تطبيقات الفضاء الجوي، حيث يكون الحد الأدنى من التغيير في الأبعاد مرغوبًا فيه).
إضافات الحمام للتحكم في العمليات
بحسب كيفية تحكم كل عملية في حوض الأنودة الخاص بها، يمكن إضافة مواد مختلفة إلى المحلول لدعم التحكم في العملية. وتشمل هذه المواد ما يلي:
- الأحماض العضوية لتوفير استقرار إضافي للسطح
- أملاح الألومنيوم لتنظيم معدلات الذوبان؛
- عوامل مُنظِّمة لتثبيت درجة حموضة الحمام
قد لا يلاحظ المشغل كل هذه الإضافات في كثير من الأحيان. ومع ذلك، فهي تمثل مكونات أساسية لصيانة حوض الاستحمام.
محاليل الشطف والتعقيم
بعد عملية الأنودة، ستخضع الأجزاء للتنظيف بالماء الساخن منزوع الأيونات أو الشطف القلوي الخفيف لمعادلة أي حموضة سطحية متبقية قبل عملية الإغلاق.
ولاصق
خلال الخطوة الأخيرة من المعالجة، يتم الإغلاق إما بإحدى الطريقتين التاليتين:
- الماء الساخن منزوع الأيونات (المادة المانعة للتسرب الأكثر استخدامًا).
- مواد مانعة للتسرب من أسيتات النيكل (تستخدم لتعزيز الحماية من التآكل).
ما هي الأنواع الرئيسية لعملية الأنودة؟
يمكن أن تكون عملية الأنودة واحدة من عدة عمليات، وذلك حسب نوع الحمض المستخدم، وسُمك الطبقات المطبقة، ومتطلبات الخدمة. وتختار ورش تصنيع الأجزاء العملية المناسبة. نوع من الأكسدة يتم استخدامها بناءً على التآكل المتوقع، والتعرض المحتمل للبيئات المسببة للتآكل، وقدرتها على الحفاظ على دقة المقاسات.
طرق الأنودة الصناعية هي كما يلي:
النوع الأول – الأكسدة بحمض الكروميك
تُنتج عملية الأنودة باستخدام حمض الكروميك طبقة أكسيد رقيقة نسبياً. ويبقى الطلاء الناتج رقيقاً نسبياً، حيث تتراوح سماكة الطلاء النموذجية من 0.5 إلى 2.5 ميكرون.
يُستخدم النوع الأول بشكل أساسي عندما يكون التغيير في الأبعاد ضئيلاً. وتُعدّ الأقواس المستخدمة في تطبيقات الفضاء الجوي واللحامات أمثلة جيدة على استخدام النوع الأول.
لا تتميز طبقات الأنودة بحمض الكروميك بمستوى عالٍ من الزخرفة، إذ تُنتج هذه العملية لونًا رماديًا باهتًا. ورغم مظهرها غير الجذاب، إلا أنها توفر فوائد أساسية كحاجز مقاوم للتآكل وسطح ثابت للطلاء والمواد اللاصقة.
نظرًا لأن عملية الأكسدة بحمض الكروميك تنتج طبقة أرق من عملية الأكسدة بحمض الكبريتيك، فإنه يمكن استخدامها على الأجزاء ذات الأشكال الهندسية الأكثر تعقيدًا دون التسبب في إجهادات كبيرة في المقاطع العرضية الرقيقة للجزء.
النوع الثاني – الأكسدة بحمض الكبريتيك
تُعدّ عملية الأنودة بحمض الكبريتيك الطريقة القياسية لإنتاج الطلاءات الأنودية. تخضع جميع قطع الألومنيوم المصنّعة باستخدام آلات CNC تقريبًا لنوعٍ من أنواع الأنودة بحمض الكبريتيك. يتراوح سُمك الطلاء من 5 إلى 25 ميكرون تقريبًا. تشمل العوامل المؤثرة على سُمك الطلاء: مدة العملية، وكثافة التيار، ونوع السبيكة.
بعد عملية الأنودة، تحتوي الطبقة الناتجة على مسامات في جميع أنحائها. ويؤدي صبغ هذه المسامات إلى الحصول على ألوان نهائية متنوعة، بما في ذلك الألومنيوم بأكسيد الأسودعند إحكام إغلاقها، تصبح الطبقة الناتجة مقاومة للتآكل للاستخدامات العامة.
تستخدم أجزاء مثل الهياكل والأغطية واللوحات والعلب الإلكترونية عملية الأنودة من النوع الثاني لأنها تتطلب كلاً من المظهر الجمالي ومستويات مقبولة من مقاومة التآكل.
لأغراض الإنتاج، يعتبر الأنودة من النوع الثاني اقتصاديًا ومتوفرًا بسهولة ومتوافقًا مع جميع سبائك الألومنيوم المستخدمة بشكل شائع في عمليات التشغيل الآلي.
النوع الثالث - الأكسدة الصلبة (الطلاء الصلب)
قطعة من الألومنيوم المؤكسد باللون الأحمر
تستخدم عملية الأنودة الصلبة نفس التركيب الكيميائي لحمض الكبريتيك المستخدم في الأنودة من النوع الثاني، ولكنها تُنتج وفق ضوابط أكثر صرامة. ونتيجة لذلك، تتشكل الطبقة عند درجات حرارة منخفضة وكثافات تيار أعلى.
في ظل ظروف المعالجة المتزايدة، يتم إنتاج طبقات أكثر سمكًا. تتراوح سماكة الطبقة النموذجية من 12 إلى 50 ميكرونًا.
نظراً لكثافته العالية، يصبح الطلاء أكثر صلابة من المادة الأساسية. ولذلك، فهو مناسب للمكونات المعرضة للتآكل الاحتكاكي و/أو أحمال الصدمات.
تستخدم مكونات مثل قضبان المكابس الهيدروليكية، ومكونات جسم الصمام، ومكونات التروس، والمكونات المنزلقة، عملية الأنودة من النوع الثالث. وتتعرض هذه الأجزاء لأحمال دورية وحركة انزلاقية.
على الرغم من أن الأسطح المطلية بطبقة صلبة تُحسّن خصائص مقاومة التآكل، إلا أنها تزيد أيضًا من أبعاد المكون. وبالتالي، يجب على المصممين مراعاة هذا الحجم الإضافي أثناء التجميع والتركيب.
لقطة مقارنة سريعة
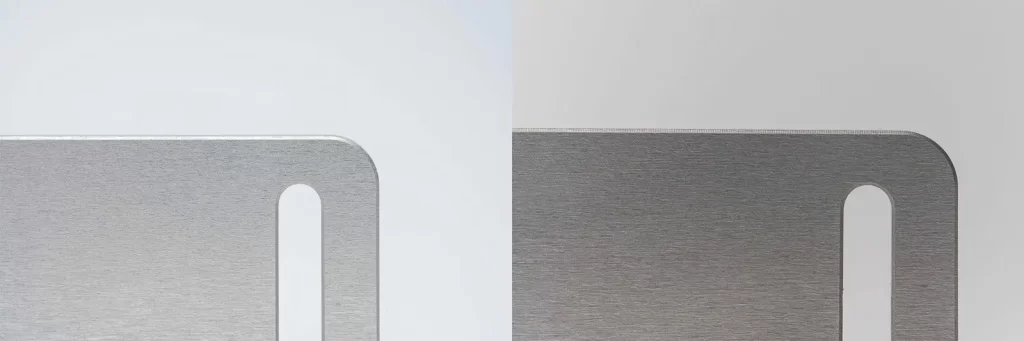
النوع الثاني مقابل النوع الثالث من التشطيب المؤكسد
الجدول 01: أنواع أنودة الألومنيوم
| النوع | بالكهرباء | سمك (ميكرومتر) | خصائص السطح | الاستخدام الرئيسي | سلوك |
| النوع الأول | حمض الكروم | ٢٠٢٤/٢٠٢٣ | رقيق، رمادي باهت | صناعة الطيران، أجزاء الربط | أقل تأثير على التوافق، ويستخدم عندما يجب أن تبقى الهندسة دون تغيير بعد التصنيع. |
| النوع الثاني | حمض الكبريتيك | ٢٠٢٤/٢٠٢٣ | مسامي، قابل للصبغ | أجزاء CNC العامة | زيادة طفيفة في الأبعاد، وهي مقبولة عادةً في تركيبات الخلوص العادية. |
| النوع الثالث | حمض الكبريتيك (خاضع للرقابة) | ٢٠٢٤/٢٠٢٣ | سطح كثيف وصلب | أجزاء قابلة للتآكل والانزلاق | يجب مراعاة ذلك في التصميم نظرًا للتراكم الملحوظ على الأسطح الوظيفية |
جرب برولين الآن!
ما يجب فحصه قبل عملية الأنودة للأجزاء المصنعة
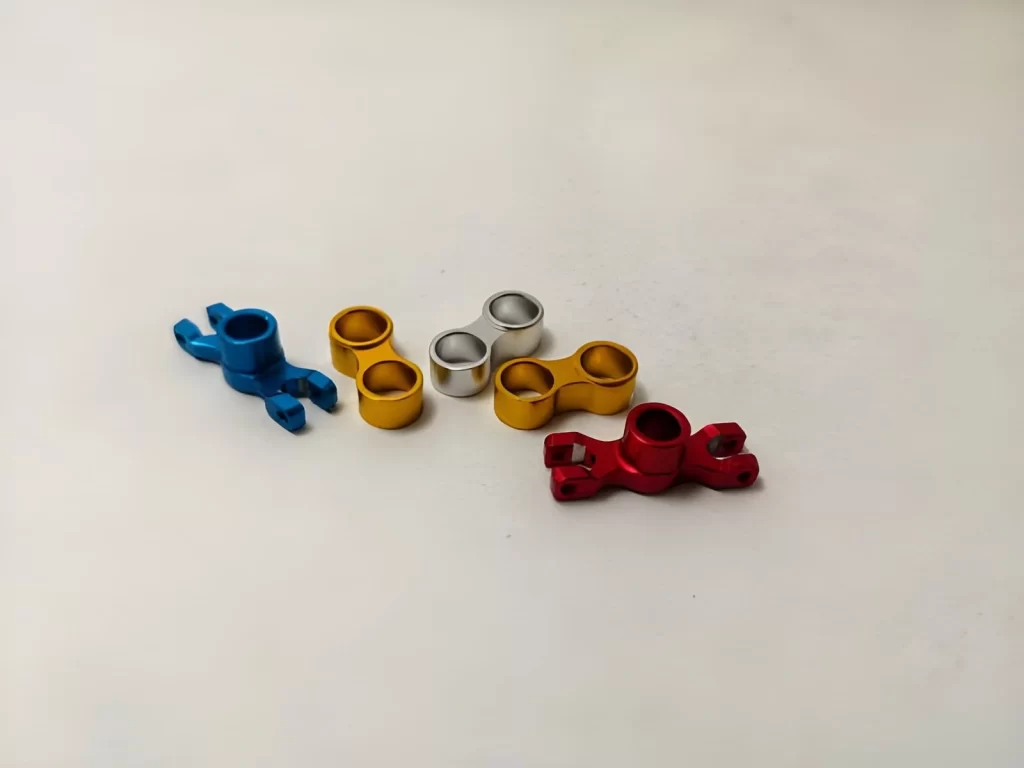
أجزاء مصنعة باستخدام الحاسوب - ألومنيوم مؤكسد
تُغيّر عملية الأنودة طريقة تفاعل الأسطح مع بيئتها. ولتجنب المشاكل المحتملة في مرحلة التشطيب، يجب إجراء عدة فحوصات قبل إرسال المنتج للتشطيب.
في أغلب الأحيان، عندما لا تتناسب الأجزاء معًا بشكل صحيح، يكون ذلك لأن المصممين و/أو الفنيين أغفلوا أهمية فحص عنصرين مهمين أثناء التصميم/التصنيع.
اختيار المواد
في أعمال التصنيع باستخدام الحاسوب (CNC)، يُعد الألومنيوم المادة الأساسية التي تخضع لعملية الأنودة. يتفاعل الألومنيوم بشكل متسق للغاية أثناء عملية الأنودة، مما ينتج عنه طبقات طلاء جيدة باستمرار.
يمكن أيضًا معالجة معادن أخرى، مثل التيتانيوم أو المغنيسيوم، بالأكسدة الأنودية؛ إلا أنه نظرًا لاختلاف خصائص التفاعل، فإن النتائج تكون غير متسقة من دفعة إلى أخرى. ولأغراض عملية، يُنصح بتجنب استخدام مواد متعددة في عملية تجميع واحدة عند التخطيط للأكسدة الأنودية.
علامات التثبيت والتلامس
بخلاف الأجزاء العائمة بحرية في الخزانات، يتم تثبيت الأجزاء على رفوف (لنقل التيار الكهربائي) أثناء عملية الأنودة. وستبقى جميع نقاط التثبيت/التلامس غير مطلية.
ستترك جميع نقاط التثبيت/التلامس علامة صغيرة على السطح النهائي. وبشكل عام، يتم وضع هذا النوع من العلامات على المناطق غير المرئية مثل:
- حواف التثبيت
- وجوه مخفية
- الأسطح غير العاملة
إذا لم تكن تخطط لطلاء هذه المنطقة، فقد تظهر علامات في أماكن غير مرغوب فيها.
تغير الحجم الناتج عن نمو الطلاء
عند حدوث عملية الأنودة، لا يقتصر الأمر على مجرد تطبيق طبقة على سطح القطعة. تتشكل طبقة الأنودة داخل المادة وتخلق نموًا داخليًا وخارجيًا.
القاعدة النموذجية التي تتبعها العديد من المحلات فيما يتعلق بالأكسدة هي أن نصف سمك طبقة الأنود تقريبًا ينمو داخل المادة، بينما ينمو الجزء المتبقي إلى الخارج.
على سبيل المثال، إذا كان سُمك الطبقة الأنودية الإجمالي 20 ميكرونًا (ميكرومترًا)، فإن كل بُعد (جميع الجوانب) يزداد بمقدار 10 ميكرونات تقريبًا (ميكرومترات). لذلك، قد تُسبب آثار تكوّن الطبقة الأنودية مشاكل تتعلق بما يلي:
- العمود والفتحة مناسبان
- مشاركة الموضوع
- الأختام / مناطق الأختام
يجب زيادة الخلوصات قبل التشغيل الآلي لاستيعاب الأجزاء التي تتطلب دقة عالية.
تشطيب السطح بعد عملية الأنودة
لا تزيل عملية الأنودة آثار عمليات التشغيل السابقة، بل تعيد إنتاج حالة السطح قبل الأنودة. في أغلب الأحيان، يتم تحديد حالة التشطيب المطلوبة قبل أنودة الأجزاء. تتراوح قيم خشونة السطح (Ra) القياسية في عمليات التصنيع باستخدام الحاسوب (CNC) عادةً بين 1.6 ميكرومتر و3.2 ميكرومتر، وذلك حسب الوظيفة المقصودة.
تغطية في المناطق العميقة أو المعقدة
لن تحصل جميع المناطق على تغطية متساوية. نظرًا لمحدودية تدفق الإلكتروليت عبر التجاويف العميقة والفتحات المغلقة وزوايا الأسطح الضيقة، قد يكون اللون أفتح أو غير متجانس. هذه طبيعة عملية الأنودة ويمكن توقعها عند التخطيط للتصميم.
هل عملية الأنودة عملية كيميائية؟
عملية الأنودة هي عملية من خطوتين: كيميائي وكهربائي. يكمن جوهر الأمر في أنها عملية كيميائية مكتفية ذاتيًا ولا تعتمد على أي طلاءات خارجية. بدلاً من ذلك، فهي تُغير التركيب الكيميائي لسطح المعدن عن طريق تطبيق الحرارة (على شكل كهرباء) والمواد الكيميائية في حمام إلكتروليتي.
تُوضع القطعة المؤكسدة في محلول حمضي وتُوصل بتيار مستمر. بمجرد مرور الإلكترونات عبر الدائرة، يتفاعل الأكسجين الموجود في المحلول كيميائيًا مع سطح الألومنيوم المؤكسد. عند تفاعل الألومنيوم مع الأكسجين، يتكون أكسيد الألومنيوم، الذي ينتج مباشرةً من المعدن الأساسي.
لذلك، يختلف هذا عن الطلاء أو التغطية البسيطة. فبدلاً من مجرد تطبيق طبقة جديدة على المعدن الموجود، تُنشئ عملية الأنودة طبقة جديدة تمامًا من أكسيد الألومنيوم مباشرةً من المعدن الأصلي من خلال تفاعل كيميائي وتفاعل كيميائي مدعوم كهربائيًا.
من منظور التصنيع، يعتبر الأكسدة الأنودية عملية مزدوجة تسمى الكيمياء الكهربائية، حيث تحدث كل من الطاقة الكهربائية والتفاعل الكيميائي في وقت واحد لتشكيل الطبقة النهائية.
اقرأ أكثر:المؤكسد مقابل مسحوق الطلاء: أيهما أفضل لأجزائك؟
الفرق بين الأنودة والطلاء الكهربائي
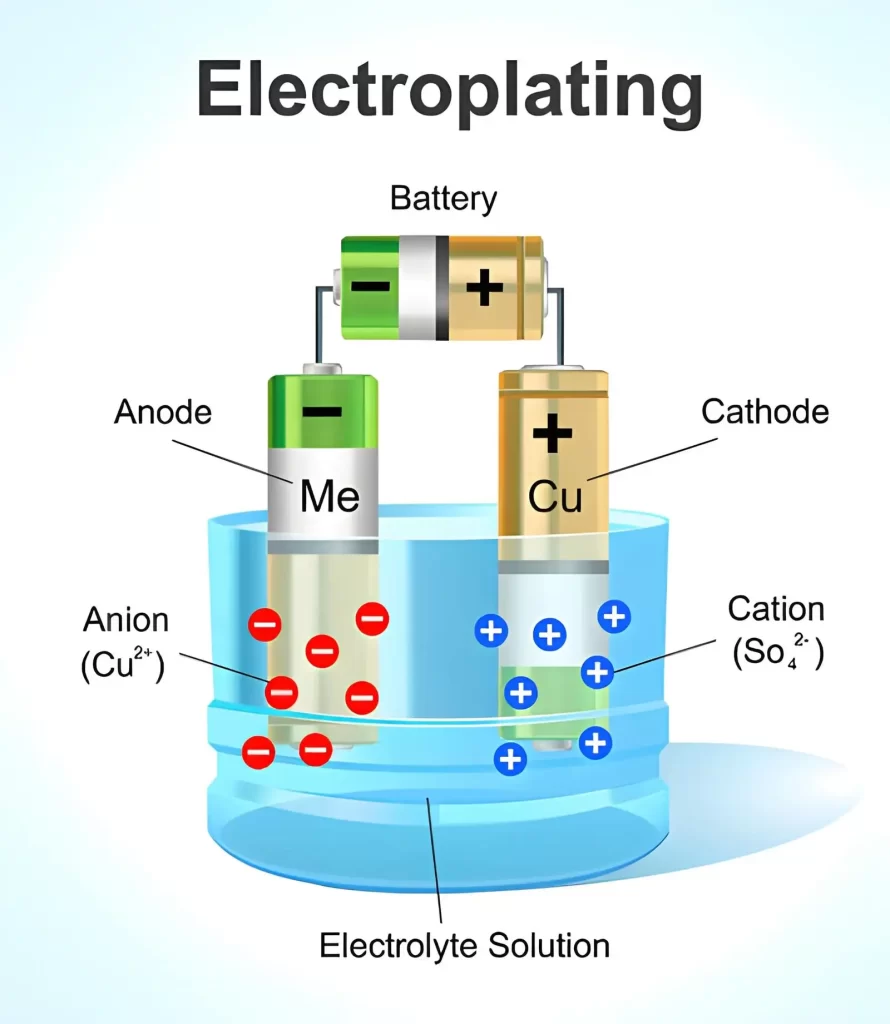
عملية الطلاء الكهربائي - رسم توضيحي
تتشابه عملية الأنودة والطلاء الكهربائي في استخدامهما لتيار كهربائي مستمر في محلول إلكتروليتي. إلا أن التفاعل الكيميائي على السطح يختلف تماماً.
من منظور التصنيع الآلي، تعمل عملية الأنودة على تغيير سطح المادة الأساسية، بينما تضيف عملية الطلاء الكهربائي طبقة معدنية.
ماذا يحدث للمعدن الأساسي؟
تُغيّر عملية الأنودة مادة الألومنيوم الأساسية بتكوين أكسيد الألومنيوم في موضع المعدن الأصلي، فتتشكل طبقة الأنودة على سطحها. أما الطلاء الكهربائي فلا يُغيّر مادة الألومنيوم الأساسية، بل يُضيف طبقة معدنية جديدة عليها.
الدور الكهربائي للجزء
تربط عملية الأنود الجزء كأنود (طرف موجب)، مما يسمح بحدوث تفاعلات الأكسدة على سطحه.
في عملية الكاثود، يُوصل الجزء ككاثود (طرف سالب)، مما يؤدي إلى هجرة أيونات المعدن نحوه وترسيبها. ويؤدي انعكاس القطبية إلى تغيير كامل في نوع الطلاء الناتج.
طريقة تشكيل الطلاء
| البعد | والنمش | طلاء بالكهرباء |
| مصدر الطبقة | يتفاعل الألومنيوم الأساسي | ترسب أيونات المعادن الخارجية |
| اتجاه النمو | داخلي + خارجي | للخارج فقط |
| نوع السند | متكامل مع الركيزة | طبقة مترسبة على السطح |
تُنتج عملية تحويل السطح بالأنودة طبقة سطحية جديدة. كما تُنتج طبقة جديدة منفصلة عن طريق الطلاء الكهربائي فوق السطح الأصلي.
سلوك التغير البُعدي
عند حدوث تغيرات في الأبعاد أثناء عملية الأنودة، يزداد سمك السطح على جانبي القطعة. وقد لوحظ أن حوالي 50% من نمو الأنودة يحدث داخل القطعة. أما أثناء الطلاء، فيزداد سمك السطح الخارجي فقط. كل ميكرون يُضاف إلى القطعة أثناء الطلاء يزيد من دقة التفاوت المسموح به؛ لذا، قد تواجه القطع المصنعة بتقنية CNC ذات التفاوتات الدقيقة مشاكل كبيرة.
التحكم في سماكة الطلاء
تتراوح سماكة طبقات الطلاء الأنودية عادةً بين: من 5 إلى 25 ميكرومتر (النوع الثاني) ومن 0 إلى 50 ميكرومتر (الأكسدة الصلبة).
نطاقات الطلاءات المطلية بالكهرباء هي يتراوح عادةً من 1 إلى 20 ميكرومتر، وذلك حسب المعدن المستخدم (على سبيل المثال، النيكل، الكروم، الذهب). يتم تحديد سمك طبقات الأنود بشكل أساسي من خلال مدة التشغيل عند كثافة تيار محددة.
من ناحية أخرى، يتم تحديد سمك الطلاءات المطلية بالكهرباء بشكل عام من خلال مدة عملية الطلاء وكفاءة الطلاء.
وظيفة السطح في الخدمة
توجد طبقات أكسيد صلبة داخل الطبقة المؤكسدة. توفر هذه الطبقات مستوى عالٍ من الحماية ضد التآكل، كما توفر بعض الحماية ضد الصدأ.
لكن هذه الأغشية عازلة كهربائياً. ويعتمد ذلك على نوع... معدن مؤكسد عند ترسيبها على الركيزة، ستوجد خصائص مختلفة داخل الطبقة المطلية كهربائياً:
- النيكل: مقاومة للتآكل والصدأ
- الكروم: سطح صلب مزخرف
- الذهب: الموصلية ومقاومة التآكل
لذلك، فإن كلاً من عملية الترسيب والمادة المترسبة على الركيزة تساهم في مدى جودة أداء كل طبقة أثناء الخدمة.
سلوك العيوب في الأجزاء المصنعة آلياً
ستبقى جميع آثار الأدوات الموجودة على الأسطح قبل عملية الأنودة مرئية حتى بعد إتمامها. وقد تتحسن عيوب عمليات الطحن السابقة جزئيًا أثناء عملية الطلاء، حيث توفر هذه العملية تأثيرات تنعيم.
ومع ذلك، إذا كانت هناك علامات أدوات عميقة جدًا موجودة على السطح قبل الطلاء، فستظل واضحة بمجرد تطبيق الطبقة الرقيقة.
ما هي ألوان الأنودة؟
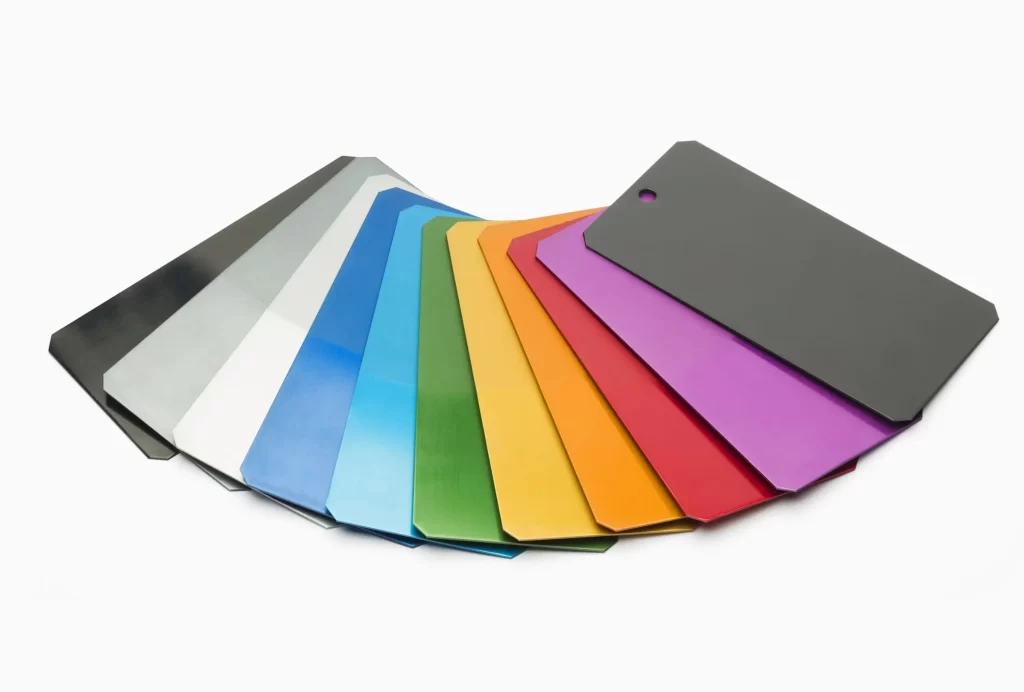
طلاء أنودة الألومنيوم الملون حسب الطلب
يمكن تلوين الألومنيوم المؤكسد بعد تكوّن طبقة الأكسيد. يبقى السطح مساميًا بعد عملية الأكسدة، لذا فهو يمتص الصبغة قبل عملية الختم.
في الإنتاج، يعتمد اختيار اللون على ثبات الصبغة، والتكلفة، والاستخدام المقصود للقطعة. وتُستخدم بعض الألوان بشكل أكثر شيوعاً لسهولة التحكم بها في الإنتاج بكميات كبيرة.
خيارات ألوان الأنودة الشائعة
- اسود
- ازرق
- أحمر
- أخضر
- أصفر
- برتقال
- بنفسجي
جرب برولين الآن!
فوائد ومحدوديات عملية أنودة المعادن
تُستخدم عملية الأنودة في التحكم العددي بالكمبيوتر (CNC) لإطالة عمر أسطح الألومنيوم المشغولة عن طريق تكوين طبقة رقيقة من أكسيد الأنودة على السطح.
عند اختيار عمليات تُضيف قيمة للمنتج ولا تتطلب تغييرات في التصميم الأساسي للجزء، يُمكن أن يكون الأنودة أحد هذه الخيارات. ولذلك، قد تكون الأنودة هي الأنسب للتطبيقات التي تتطلب مستوى أعلى من الحماية من التآكل ولمسة نهائية متجانسة بعد التشغيل الآلي.
فوائد أنودة
الحماية من التآكل
نظراً لأن طبقة الأنود تتشكل مباشرة على الألومنيوم، فإنها توفر حاجزاً ضد الرطوبة المباشرة وملامسة سائل التبريد. ونتيجة لذلك، أثبتت العديد من القطع قدرتها على تحمل التخزين والمناولة، وحتى التعرض المحدود للعوامل الجوية في بيئات التصنيع وورش العمل.
مقاومة التآكل السطحي
بالمقارنة مع الألومنيوم الخام، يتميز الطلاء الأنودي بصلابة أعلى بكثير. كما يقلل من تآكل الأسطح الناتج عن الأدوات والتجهيزات والمناولة. تشمل التطبيقات الأقواس والأغطية والتركيبات؛ إذ تحافظ هذه الأنواع من المكونات على مظهرها بمرور الوقت في بيئات التجميع.
سطح أفضل لخيارات التشطيب
مع عملية الأنودة، يصبح السطح متجانسًا؛ وبالتالي، تلتصق به الأصباغ بشكل متجانس. غالبًا ما يتفاوت الألومنيوم الخام في درجة تقبله للألوان؛ فاللونان الأسود والشفاف هما عمومًا أكثر التشطيبات تجانسًا المتوفرة في الإنتاج، ويختلفان بشكل أقل من دفعة إلى أخرى.
حدود أنودة
تباين اللون في الإنتاج
لا يكون اللون موحدًا بين الدفعات. قد يختلف لون السبيكة تبعًا لمعالجة السطح المحددة (التشطيب السطحي) وظروف الخلية الكهروكيميائية (الحمام). تميل بعض الألوان إلى إظهار تباين أكبر من غيرها. على سبيل المثال، تُظهر الألوان الزاهية مثل الأحمر والأصفر تباينًا أكبر من الألوان الباهتة مثل الأسود أو التشطيبات الطبيعية.
التعرض للخدش بعد المعالجة
طبقة الأنودة رقيقة للغاية. بمجرد خدش الطبقة العلوية، ينكشف الألومنيوم الموجود أسفلها. ونظرًا لطبيعة هذه الخدوش، لا يمكن دمجها مع طبقات الطلاء الأخرى أو إصلاحها موضعيًا؛ لذلك، في حالة وجود تلف ناتج عن الخدوش، عادةً ما تحتاج إما إلى إعادة تصنيع القطعة أو قبولها كما هي.
لا يوجد حل لأخطاء التصنيع
تتبع عملية الأنودة السطح الأصلي، لذا فهي لا تعالج العيوب التي نشأت أثناء عملية التصنيع. ويشمل ذلك، على سبيل المثال لا الحصر، خشونة أسطح التصنيع، وآثار الأدوات، أو الأبعاد غير الصحيحة.
المواد التي يمكن معالجتها بالأكسدة
تُستخدم عملية الأنودة بشكل أساسي للألمنيوم في عمليات التصنيع باستخدام الحاسوب (CNC) والإنتاج. يمكن أيضاً أنودة المعادن الأخرى، لكنها تتصرف بشكل مختلف في هذه العملية وتُستخدم في تطبيقات أكثر تحديداً.
المواد المؤكسدة الشائعة
- الامونيوم
- سبائك الألومنيوم
- أنودة النحاس
- أنودة التيتانيوم
- المغنيسيوم
- زنك
- النحاس
- المنغنيز
- الصلب المؤكسد
كيفية تقييم جودة الأجزاء المؤكسدة
في معظم الحالات، تتم مراقبة جودة المكونات المؤكسدة (الأجزاء) من خلال مزيج من الفحص البصري وقياس الأبعاد. في بيئة تصنيع نموذجية، يهدف الجزء الأول من عملية ضمان الجودة إلى التحقق من تطبيق طبقة الأكسدة بشكل متجانس، ومن تركيب جميع المكونات المتوافقة معًا بشكل صحيح، ومن عدم حدوث أي خلل في عملية الأكسدة.
مضهر السطح
ينبغي إجراء الفحص الأولي للسطح تحت إضاءة قياسية. ويُفضّل أن يكون المظهر موحداً في جميع أنحاء المكون.
عند إضافة الأصباغ إلى حوض الأنودة، يُفضّل أيضاً توحيد اللون. عادةً ما تظهر المناطق التي لم تكتمل فيها عملية الأنودة بسبب كثافة التيار الزائدة أو عدم التثبيت الصحيح على شكل مناطق أغمق أو أفتح على الأسطح المستوية و/أو الحواف.
علامات التلامس والحروق
افحص الجزء (الأجزاء) من المكون الملامس للرفوف أثناء المعالجة. على الرغم من أن هذه الأجزاء من القطعة لن تتكون عليها طبقة أنودية كاملة، إلا أنه ينبغي أن تكون محدودة الحجم والعدد.
إذا وُجدت أضرار ناتجة عن الحروق أو تشوهات في المنطقة المجاورة لأي نقطة اتصال، فإن ذلك يشير عمومًا إما إلى ضعف التوصيل الكهربائي أو إلى كثافة تيار موضعي مفرطة أثناء عملية الأنودة.
تغطية الطلاء
تحقق من استمرارية طبقة الأنود على طول حواف القطعة، وفي المناطق المجوفة، وداخل أي تجاويف. تشير الفواصل في الطبقة إلى عدم كفاية تدفق الإلكتروليت إلى هذه المناطق أو إلى وضع غير صحيح للقطعة في الخلية الكهروكيميائية.
فحص الأبعاد
بعد عملية الأنودة، تُقاس الأبعاد الحرجة اللازمة للتشغيل. ونظرًا لزيادة سُمك طبقة الأنودة بشكل طفيف، تُفحص جميع نقاط التلامس الدقيقة، مثل الأعمدة والثقوب، بعد عملية الأنودة للتأكد من بقاء الخلوصات المناسبة.
ملمس السطح وسلامته
يجب أن تتمتع المكونات المطلية بالأنودة الصلبة واللينة بسطح أملس نسبيًا عند لمسها برفق. في ظل ظروف الاستخدام العادية، لا ينبغي أن تُخدش أي من نوعي الطلاء بسهولة. يشير أي تقشر أو تشقق في الطلاء إلى وجود تلوث قبل عملية الطلاء الكهربائي أو إلى ضعف في التحكم بالعملية.
هل عملية الأنودة مكلفة؟
بشكل عام، تُعدّ عملية الأنودة أقل عمليات التشطيب تكلفةً المتاحة لك في ورشة CNC الخاصة بك لقطع الألومنيوم. وهي عادةً أقل تكلفةً من العديد من الطلاءات الأخرى، مثل الطلاءات الكهربائية، لأنها لا تتطلب إضافة كميات كبيرة من المواد أثناء عملية الأنودة، كما أنها لا تتطلب سوى الحد الأدنى من عمليات المعالجة اللاحقة.
قد تختلف التكلفة الإجمالية حسب حجم القطعة المراد تشطيبها، والعدد الإجمالي للقطع التي سيتم معالجتها في وقت واحد (أي دفعة صغيرة مقابل طلبية كبيرة جدًا)، وجودة تشطيب السطح المطلوبة، ونوع الأنودة المحدد المرغوب.
يُعدّ النوع الثاني (حمض الكبريتيك) من عملية الأنودة هو الأقل تكلفة والأكثر استخدامًا؛ أما الأنودة الصلبة (النوع الثالث) فتتطلب تكاليف إضافية نظرًا لحاجتها إلى تحكم أفضل في درجة الحرارة، وتيارات أعلى، وأوقات معالجة أطول.
تواصل مع شركة برولين تك لخدمات أنودة الألومنيوم
في Boda، نحن نقدم والنمش الخدمات بالنسبة لقطع الألومنيوم المصنعة باستخدام آلات CNC، مع تشطيبات سطحية مضبوطة وجودة دفعات ثابتة. قبل التشطيب، نراجع هندسة القطعة وحالة سطحها ومناطق التغطية لضمان تغطية الطلاء بشكل صحيح وملاءمة مثالية بعد عملية الأنودة.
ندعم عمليات الأنودة الوظيفية والتجميلية، بما في ذلك التشطيبات الشفافة والملونة. تشمل خيارات الألوان الشائعة الأسود والأزرق والأحمر وغيرها من درجات الألوان الصناعية القياسية، والتي يتم اختيارها بناءً على استخدام القطعة ومتطلبات التناسق.
- عملية الأنودة من النوع الثاني للحماية العامة والتشطيبات الملونة
- معالجة الأنودة الصلبة من النوع الثالث لأجزاء التلامس المقاومة للتآكل والانزلاق
- خيارات ألوان شفافة ومصبوغة مع مطابقة دفعات مضبوطة
- مراجعة السطح والتفاوتات قبل بدء عملية الأنودة
- دعم الإنتاج على دفعات مع تحكم متسق في جودة المنتج النهائي
أرسل رسوماتك أو قطعك إلى شركة برولين تك لمراجعتها قبل عملية الأنودة. نتحقق من جدوى العملية، وخيارات الألوان، وتأثير الأبعاد قبل بدء المعالجة.