
"تستخدم عملية تصنيع الأسلاك بالتفريغ الكهربائي سلكًا مشحونًا كهربائيًا لتشكيل أجزاء عالية التفاصيل بدقة متناهية. هذه الطريقة استثنائية للمواد عالية القوة والتفاوتات الضيقة."
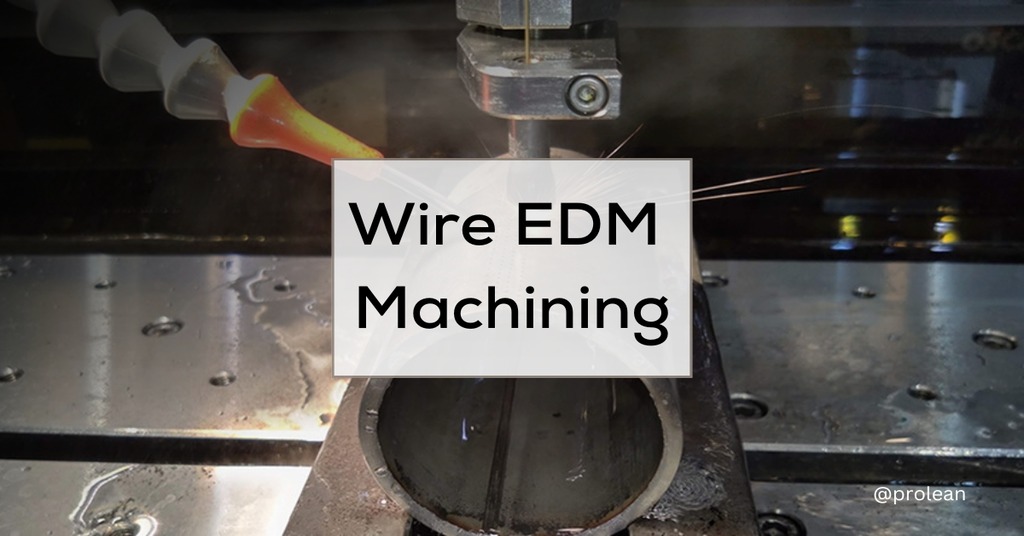
تُعدّ عملية التصنيع بالتفريغ الكهربائي (EDM) عملية تصنيع دقيقة يتم فيها استخدام شرارات كهربائية لإزالة المادة من قطعة العمل. وتُعرف هذه العملية باسم التصنيع الشراري لأن الشرارات تتولد بين قطبين كهربائيين أثناء قطع وتشكيل المعدن. أنواع عمليات التصنيع بالتفريغ الكهربائي تُعرف هذه العملية باسم القطع الكهربائي السلكي، حيث يُستخدم سلك معدني رفيع، عادةً من النحاس الأصفر أو النحاس الأحمر، كقطب كهربائي لقطع المعدن. يُستخدم السلك عادةً بشكل حلزوني، ويتراوح قطره بين 0.004 بوصة و0.10 مم إلى 0.30 مم. يُغذى السلك باستمرار بين بكرتين لتجديد الجزء الفعال ومنع تآكله السريع. يُستخدم الماء منزوع الأيونات لتوصيل الكهرباء ومنع تكون الصدأ. وبما أن السلك يتحرك على مسار محدد مسبقًا، فإنه يوفر دقة عالية في تشكيل أو قطع قطعة العمل.
مكونات آلة EDM للأسلاك
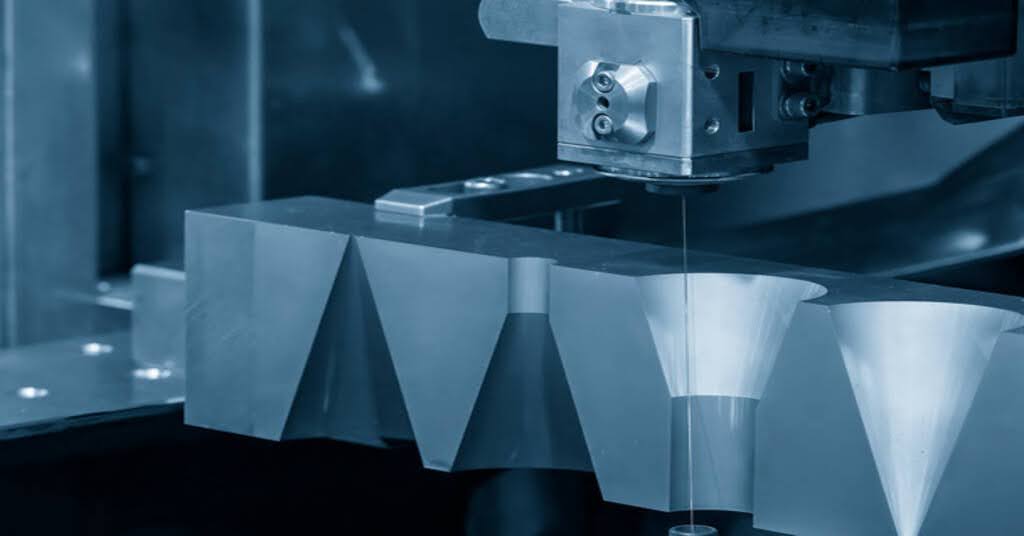
تصنيع الأسلاك EDM
الأسلاك تكنولوجيا التفريغ الكهربائي تتكون من أجزاء مختلفة تجعل من الممكن للآلة قطع المواد بدقة. فيما يلي المكونات الأساسية للآلة:
- أدوات CNC
تُستخدم أدوات CNC عادةً للتحكم في عملية تصنيع EDM بأكملها. تحدد هذه الأدوات تدفق كيفية توجيه السلك للقطع. يتناسب نوع أدوات CNC المستخدمة عكسياً مع وقت التصنيع، ويصبح تحمل الخطأ مشكلة كبيرة.
- مزود الطاقة (PSU)
عادةً ما تولد وحدة الإمداد نبضات كهربائية تتراوح من 100 فولت إلى 300 فولت لكل من قطب السلك وقطعة العمل. وهي تتحكم في معدل وحجم النبضات الكهربائية لتحسين اتصالها.
- أقطاب الأسلاك
السلك هو القطب الذي ينتج التفريغ الكهربائي المطلوب للتشغيل الآلي. يتراوح قطر السلك عادةً من 0 إلى 05 مم، ويعتمد ذلك على شكل وسمك قطعة العمل التي يتم تشغيلها. تشمل الأنواع الشائعة من الأسلاك المستخدمة ما يلي:
- أسلاك نحاسية: تُفضَّل هذه السبائك النحاسية الزنكية بشكل كبير لتوصيل الكهرباء وتُسمى أسلاك النحاس. تزداد سرعة قطع السلك بزيادة محتوى الزنك، ولكن يجب التحكم في ذلك لأن الزنك المرتفع يقلل من مقاومة التآكل.
- الأسلاك المطلية بالزنك: تحتوي هذه الأسلاك على طبقة خارجية من الزنك أو أكسيد الزنك، مما يزيد من سرعة التصنيع.
- الأسلاك المعالجة بالانتشار: يتم تصنيع هذه الأسلاك عندما تكون نسبة الزنك فيها أكثر من 40%. كما أنها تستخدم في الإنتاج الضخم لأنها تعمل على تحسين خصائص تصنيع الأسلاك على مواد مختلفة.
- وسط عازل
في عملية Wire EDM، يعمل السائل العازل، وهو عبارة عن ماء منزوع الأيونات عادةً، في الخزان. كما أنه يتجنب الرواسب على قطب السلك ويبرد العملية، مما يمنح قطعة العمل سطحًا أملسًا.
- الأقطاب الكهربائية
في آلة Wire EDM، يعمل السلك كقطب موجب، وتعمل قطعة العمل كقطب موجب، حيث تكون أقطاب آلة Wire EDM هي السلك وقطعة العمل. ينظم محرك سيرفو قطب السلك حتى لا يلمس قطعة العمل ويضمن جودة تصنيع جيدة.
جرب برولين الآن!
ما هو Wire EDM وكيف يعمل؟
في خانة رمز الخصم، أدخل TABBYDAY. عملية EDM السلكيةيتم قطع المادة بدقة وإزالتها من قطعة العمل عن طريق توليد تفريغات كهربائية بين قطب كهربائي رفيع والمادة الموصلة. دعنا نقسم العملية إلى بضع خطوات؛
عملية إزالة المواد:
تستخدم تقنية التفريغ الكهربائي السلكي شرارات كهربائية على شكل قطب كهربائي رفيع ومادة موصلة لإزالة المواد من قطعة العمل. تتسبب الشرارات في تآكل المادة، ولهذا السبب فإن هذه التقنية مناسبة للمواد الصلبة والموصلة.
سائل عازل
تستخدم عملية القطع بالتفريغ الكهربائي للأسلاك سائلًا غير موصل يُعرف باسم العازل الكهربائي. يساعد هذا السائل على عزل السلك عن قطعة العمل حتى لا يتلامس معها، كما يساعد أيضًا في إزالة الحطام لضمان عملية قطع سلسة ومستمرة.
بدء العملية
تبدأ عملية القطع بالكهرباء السلكية بصنع ثقب أو شق صغير في قطعة العمل من الحافة. لا يلمس السلك المادة؛ حيث تستخدم العملية شرارات كهربائية لتشكيل قطعة العمل.
حركة الأسلاك والتدريج
يمكن تغذية سلك EDM في أي اتجاه أثناء التشغيل، مما يجعل من الممكن إنشاء أشكال مدببة أو سماكات مختلفة على أسطح مختلفة. هذه المرونة ضرورية لضمان دقة تصنيع الأجزاء المعقدة.
التقطيع والتقشير
يمكن أن تتم عملية قطع الأسلاك باستخدام تقنية EDM من خلال تمريرة واحدة أو اثنتين، وذلك حسب نوع التمريرة. وتكون التمريرة الأولى هي تمريرة التشطيب، في حين تكون التمريرة الثانية هي تمريرة التشطيب. وعادة ما يضع السلك المادة في عملية مسح واحدة ويزيل القطعة الزائدة. وتساعد عملية التكسير في تحديد الأبعاد والخطوط النهائية وتخطيط السطح.
التفريغات الكهربائية والتأين
يتم استخدام تفريغات كهربائية نبضية منخفضة الجهد بين القطب السالب للسلك وقطعة العمل الموجبة. يؤدي هذا إلى حركة الإلكترونات، مما يؤدي إلى إنشاء تيار كهربائي يؤين الماء منزوع الأيونات، مما يؤدي إلى إنشاء قناة بلازما للقطع.
توليد حراري
يولد التيار الكهربائي درجات حرارة تصل إلى نحو 10,000 درجة مئوية، ويذيب ويتبخر المادة التي تلامس السلك. ثم يقوم السائل العازل بغسل المادة المنصهرة، مما يؤدي إلى قطع نظيف عبر المادة.
الدقة والتسامح
بسبب حساسية العملية، يمكن أن تؤدي السرعات البطيئة وزيادة الطاقة إلى خطأ يصل إلى +/-0.0002 بوصة. يمكن أن تكون القطع أكثر دقة عند السرعات الأعلى، مع وجود تفاوتات تبلغ حوالي +/-0.001 بوصة.
هذا المقال تكملة لـ : تصنيع التفريغ الكهربائي: دليل أساسي للمبتدئين
EDM مقابل EDM المقطوع بالسلك
EDM و قطع أسلاك هي عمليات تصنيع غير تقليدية، ولكنها تعمل بشكل مختلف وتستخدم بشكل مختلف.
تعمل شركة EDM باستخدام قطب كهربائي، عادة ما يكون من النحاس أو الجرافيت، والذي يستخدم لقطع المواد من قطعة العمل لتشكيل التجاويف ثلاثية الأبعاد. ثم يتم قص القطب الكهربائي إلى المنتج النهائي، ويتم تنفيذ عمليات القطع والتشكيل التقليدية الأخرى. في عملية EDM، يعمل قطب الشرارة أيضًا عن طريق النبض، مما يساعد على تبريد وتنظيف منطقة العمل من الحطام. وبالتالي، تعتمد دقة EDM بشكل أساسي على دقة القطب الكهربائي الذي سيتم تشغيله. تكمن قوة هذه الطريقة في إنتاج أشكال معقدة في القوالب وأدوات الصب بالقالب وهي مناسبة للمواد المقواة مسبقًا. تساعد هذه القدرة في تقليل معالجات ما بعد التصنيع والتكاليف وتمنع تشوه الأدوات المقواة.
القطع الكهربائي الكهربائي باستخدام الأسلاك تستخدم سلكًا رفيعًا يتم تغذيته باستمرار كقطب كهربائي وهي مناسبة للقطع ثنائي الأبعاد. تعد عملية القطع بالتفريغ الكهربائي التقليدية مثالية لإنشاء تجويف ثلاثي الأبعاد، في حين تعد عملية القطع بالتفريغ الكهربائي المقطوعة بالسلك مثالية لإنشاء ملفات تعريف ثنائية الأبعاد. تُستخدم على نطاق واسع لصنع أدوات البثق ومجموعات اللكم/القوالب. هذه العملية مفيدة للغاية حيث تكون هناك حاجة إلى مستوى عالٍ من الدقة، كما هو الحال في التطبيقات الفضائية أو العسكرية، ويمكنها أيضًا أن تعمل بشكل جيد على المواد الصلبة بدقة عالية.
جدول: تحليل مقارن بين القطع السلكي والقطع الكهربائي
| البعد | سلك EDM | EDM |
| الأداة المستخدمة | يستخدم قطب سلك رفيع (قطره 0.010 بوصة) | يستخدم قطبًا كهربائيًا صلبًا (مثل الجرافيت والنحاس) |
| فجوة الأدوات والشغل | يحافظ نظام المؤازرة على فجوة شرارة بين السلك الرفيع والإلكترود تتراوح من 0.01 إلى 0.5 مم | يتم الحفاظ على فجوة رفيعة تبلغ 0.025 مم بواسطة نظام مؤازر |
| نهج القطع | يحقق القطع عبر تآكل الأسلاك في الطائرات متعددة المحاور | يحقق القطع عن طريق التآكل الشراري |
| المواد المتوافقة | مناسبة للمواد شديدة التوصيل والصلابة بسماكات مختلفة | مناسب بشكل أساسي للمعادن ذات السمك النسبي الذي يصل إلى 44 مم أو (1 ½) بوصة. |
| مستويات الدقة | يوفر دقة عالية بفضل السلك المجدول حتى 0.004 بوصة. | مناسب بشكل عام لإجراء عمليات قطع أكثر صلابة. |
| سرعة القطع | عادة ما تعمل بوتيرة أبطأ بسبب معدل تغذية السلك الذي يبلغ 21 مم² / دقيقة. | تعمل بسرعات قطع أسرع |
| اقامة | قد يتضمن ذلك تعقيدًا إضافيًا في الإعداد بسبب خيوط الأسلاك | يتطلب بشكل عام عملية إعداد أبسط |
سلك EDM مقابل Sinker EDM
سوف يناقش هذا القسم الاختلافات بين Sinker EDM و Wire EDM.
الغطاس EDM
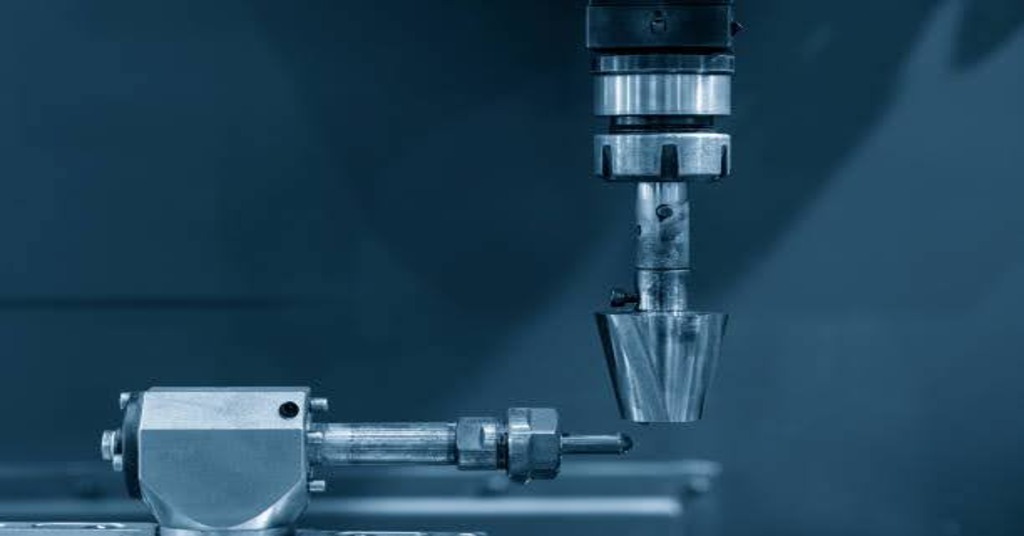
الغطاس EDM
إن عملية الغمر بالشرارة أو الغمر بالقالب هي عملية فعّالة لصنع تجاويف في قطعة العمل. وفي هذه الطريقة، تُصنع الأداة أو القطب الكهربائي المستخدم من الجرافيت أو النحاس أو التنجستن ويتم بناؤه في شكل إيجابي للتجويف المراد إنتاجه. ثم يتم إنزال الأداة ببطء في قطعة العمل، وإزالة المادة لإنشاء التجويف. وفي الوقت نفسه، يتم الحفاظ على فجوة الشرارة ثابتة. يتم تطبيق عملية الغمر بالشرارة في تصنيع القوالب والقوالب والمكونات ذات الزوايا الداخلية الحادة والأضلاع العميقة في المواد الصلبة مثل فولاذ الأدوات. وهذه العملية مفيدة في إنتاج أشكال معقدة لا يمكن إنشاؤها بسهولة بواسطة الآلات التقليدية.
سلك EDM
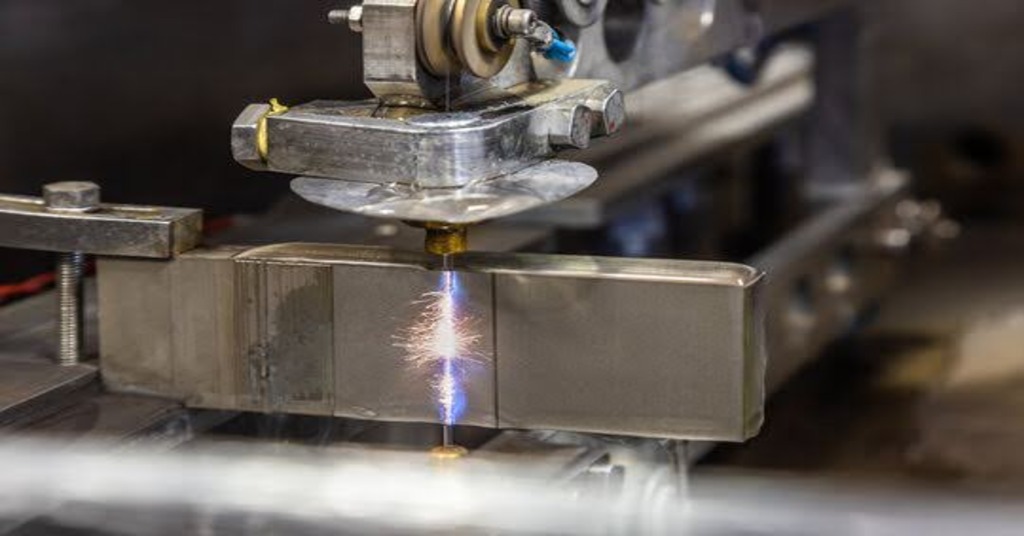
سلك EDM
القطع بالكهرباء بالسلك (Wire EDM) أو القطع بالسلك هي عملية يتم فيها استخدام سلك رفيع كقطب كهربائي لقطع المواد الصلبة بدقة عالية. في القطع بالكهرباء بالغمر، يتم تشكيل تجاويف، ولكن في القطع بالكهرباء بالسلك، يكون القطع من خلال قطعة العمل. يتم تشكيل السلك، عادةً من النحاس، باستخدام أدلة ماسية يتم التحكم فيها بواسطة التحكم الرقمي بالحاسوب والتي تنزلق على طول المحورين X وY لتشكيل قطعة العمل دون ملامستها فعليًا. السائل العازل هو الماء منزوع الأيونات، والذي يبرد العملية ويزيل المواد المتآكلة. القطع بالكهرباء بالسلك مناسب لصنع أجزاء عالية الدقة، وألواح كبيرة السُمك، ومكونات ذات متطلبات تشطيب سطحي دقيقة، مثل مكونات السيارات والطائرات، واللكمات، وقوالب البثق.
ما مدى دقة تقنية EDM السلكية؟
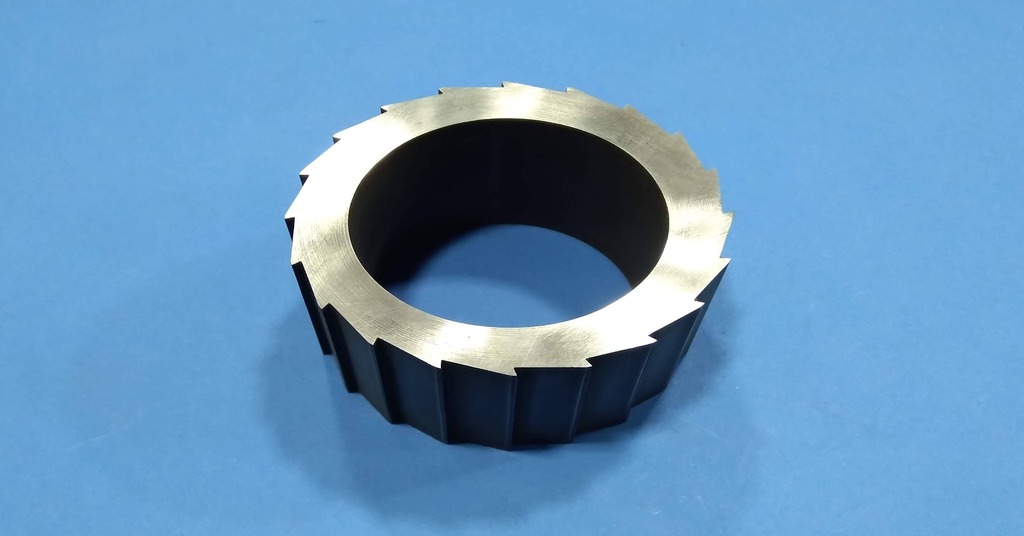
قطعة آلية دقيقة من الأسلاك المشحونة بالكهرباء
تتميز آلات القطع بالشرارة الكهربائية بالأسلاك بأنها آلات دقيقة ويمكن تشغيلها بدقة تصل إلى 0.0025 مم. وتكون التشطيبات السطحية دقيقة مثل 1.5 Ra، وخاصة عند استخدام تقنيات المرور المتعددة والمعلمات الخاصة. ومع تقدم الآلة على طول مسار القطع، يتم إنشاء فتحة ومستمرة، بعرض يساوي نظريًا قطر السلك بالإضافة إلى ضعف فجوة الشرارة. ومع ذلك، في الممارسة العملية، قد يكون ذلك أكثر بسبب الشرارات الناتجة بين السلك وسطح قطعة العمل. يمكن اشتقاق عرض الفتحة الدقيق من الصيغ التي يوفرها مصنع الآلة ويجب ملاحظته في وقت قطع الأسلاك.
نظرًا لأن عملية التفريغ الكهربائي بالسلك هي عملية حرارية، فهناك احتمالية لوجود منطقة متأثرة بالحرارة وطبقة إعادة الصب على قطعة العمل. ونظرًا للحفاظ على جودة المنتج النهائي، عادةً ما يلزم إزالة طبقة إعادة الصب هذه من خلال عمليات ثانوية أخرى. ومع ذلك، فإن عملية التفريغ الكهربائي بالسلك تكون أكثر كفاءة عندما يكون شكل قطعة العمل معقدًا، ويكون التسامح في الحجم صغيرًا، وهو أمر يصعب تحقيقه باستخدام طرق التصنيع التقليدية الأخرى.
جرب برولين الآن!
إيجابيات وسلبيات تقنية التفريغ الكهربائي السلكي
مثل أي طريقة أخرى، فإن تقنية EDM لها إيجابيات وسلبيات؛ وبالتالي، فيما يلي مزايا وعيوب تقنية EDM السلكية.
المميزات:
- لا يقتصر استخدام تقنية EDM السلكية على المواد الصلبة؛ بل يمكن استخدامها على المواد الأكثر ليونة نسبيًا دون تشويه شكلها نظرًا لأن تقنية EDM السلكية لا تلمس المادة.
- لا تتطلب معظم آلات تقطيع الأسلاك بالشرارة إعادة ربط الأسلاك؛ فهي ذاتية الربط، لذا يمكن أن يستمر القطع بمجرد قطع السلك وإعادة ربطه.
- ويمكنه أيضًا إنشاء أشكال وأنماط يصعب تطويرها عند استخدام طرق إزالة المواد التقليدية.
- كما توفر عملية EDM السلكية تشطيبًا سطحيًا أفضل لقطع العمل مقارنة بالعديد من العمليات الأخرى وهي دقيقة للغاية.
- على عكس الآلات التقليدية، تتطلب أنظمة Wire EDM القليل من التثبيت، مما يجعلها أسهل في الإعداد.
العيوب:
- على الرغم من التقنيات المحسنة مثل CNC وAWT التي ساعدت في رفع معدل الإنتاج، فإن Wire EDM أبطأ نسبيًا من طرق التصنيع الأخرى.
- تنطبق هذه التقنية على المواد الموصلة فقط، وبالتالي فإن عدد تطبيقاتها محدود.
- تعتبر آلات القطع بالشرارة الكهربائية سهلة التشغيل ولكنها تتطلب اهتمامًا أكبر من الآلات الأخرى من نفس الفئة. كما أن تكلفة المواد الاستهلاكية قد تكون مرتفعة وقد تكون هناك حاجة إلى موظفين أكثر مهارة لتشغيل هذه الآلات.
المواد التي يمكن لآلة EDM السلكية قطعها؟
تتميز آلات القطع بالشرارة الكهربائية بمرونتها الشديدة حيث يمكن استخدامها لصنع أشكال وتصاميم معقدة على مادة قطعة العمل، وخاصة داخل المواد الموصلة للكهرباء. وهي مناسبة للمواد الصلبة واللينة وبالتالي يتم تطبيقها في مجالات مختلفة، بما في ذلك صناعات النسيج والسيارات والفضاء الجوي. وفيما يلي بعض المواد الشائعة التي يمكن قطعها باستخدام آلة القطع بالشرارة الكهربائية:
الامونيوم
يتميز الألومنيوم أيضًا بالتوصيل الحراري والكهربائي العالي. ومع ذلك، نظرًا لنعومته المتأصلة، فإن قطع الألومنيوم باستخدام سلك EDM قد يكون أمرًا صعبًا لأنه قد يؤدي إلى حالة لزجة على قطعة العمل بعد التصنيع.
التيتانيوم
إن عملية القطع بالكهرباء السلكية مناسبة بشكل خاص لقطع التيتانيوم حيث أن هذه العملية يمكنها التعامل مع لزوجة المادة والتحكم في تكوين رقائق طويلة. وهي تستخدم الماء منزوع الأيونات كوسيط عازل، مما يساعد في الحفاظ على الحرارة الناتجة أثناء عملية التصنيع.
الفولاذ
تُستخدم عملية التفريغ الكهربائي بالسلك بشكل شائع مع الفولاذ، وهو أكثر ملاءمة من عملية التصنيع باستخدام الحاسب الآلي. ومع ذلك، نظرًا لدرجات الحرارة المرتفعة التي تنطوي عليها العملية، يجب اتخاذ تدابير أخرى لتعزيز كفاءتها.
نحاس
يُعد النحاس، وهو مادة ذات قوة شد عالية، سهل القطع نسبيًا باستخدام تقنية التفريغ الكهربائي بالسلك. ومع ذلك، نظرًا لأن النحاس أكثر ليونة، فيجب تقليل سرعة القطع لتجنب المشكلات مثل تلك الموضحة أعلاه.
الجرافيت
لا يعد الجرافيت صديقًا لمعظم أدوات القطع التقليدية ولكنه صديق لعملية التفريغ الكهربائي بالسلك. يكون القطب السلكي حادًا لتقليل سحب الجسيمات؛ وبالتالي، فإن المادة لها تقطيع نظيف.
القطع بالتفريغ الكهربائي باستخدام الأسلاك والقطع بالتفريغ الكهربائي التقليدي: مقارنة
إن القطع الكهربائي الكهربي باستخدام الأسلاك هو نسخة متقدمة من القطع الكهربائي الكهربي التقليدي، حيث يتشارك في مفهوم تشغيلي مماثل ولكنه يختلف في عدة جوانب رئيسية:
قطب كهربائي
تستخدم تقنية EDM السلكية سلكًا ساخنًا كقطب كهربائي، بينما تُصنع أقطاب EDM التقليدية من مواد شديدة التوصيل مثل الجرافيت أو النحاس. تتوفر هذه الأقطاب الكهربائية بأشكال وأحجام مختلفة، مما يحدد جودة القطع. على سبيل المثال، يعطي القطب الكهربائي الدائري أفضل لمسة نهائية للسطح، يليه أقطاب كهربائية مربعة ومثلثة الشكل وماسية الشكل. ينشئ قطب EDM التقليدي تجويفًا به نسخة سلبية من قطعة العمل على سطح القطب الكهربائي.
سرعة التصنيع
تتضمن عملية التفريغ الكهربائي التقليدية استخدام أقطاب كهربائية ذات أشكال هندسية مختلفة؛ حيث يجب تصميم الأقطاب الكهربائية ونمذجتها قبل عملية التصنيع، وبالتالي تستغرق الكثير من الوقت. من ناحية أخرى، يتم تجهيز عملية التفريغ الكهربائي السلكي فورًا للاستخدام بمجرد إدخال السلك وبالتالي تكون مناسبة للاستخدام في التطبيقات التي يجب إكمالها في أقرب وقت ممكن.
الدقة
بفضل قطبها الكهربائي السلكي، فإن تقنية EDM السلكية أكثر دقة من تقنية EDM التقليدية، حيث تجعل القطع بقطر 0.004 بوصة ممكنًا. تجعل هذه الدقة تقنية EDM السلكية مثالية لإنشاء أشكال أكثر تعقيدًا من تقنية EDM التقليدية للقطع الأقل تفصيلاً.
تطبيقات الأسلاك EDM
تُستخدم تقنية التفريغ الكهربائي بالسلك على نطاق واسع نظرًا لفعاليتها على المواد الحديدية وغير الحديدية وتُستخدم في العديد من الصناعات. ويمكن استخدامها على الأجزاء الكبيرة والصغيرة، في حين أن تقنية التفريغ الكهربائي بالسلك التقليدية أكثر ملاءمة للمواد الأكثر تعقيدًا وسمكًا، حيث قد تكون سماكة السلك في تقنية التفريغ الكهربائي بالسلك مشكلة. تُستخدم تقنية التفريغ الكهربائي بالسلك في جميع المجالات تقريبًا للنماذج الأولية والإنتاج على نطاق صغير إلى كبير. فيما يلي وصف موجز لبعض الصناعات الرئيسية التي تستفيد من طريقة التصنيع الدقيقة هذه.
صناعة السيارات
عادةً ما تكون أجزاء السيارات غير منتظمة الشكل والحجم ومصنوعة من مواد صلبة. تُستخدم تقنية التفريغ الكهربائي بالسلك في هذه الصناعة لأنها ليست تقنية تعتمد على القوة، ولا يلزم أن يكون قطب السلك أقوى من المادة المراد قطعها. هذه العملية مثالية لعمل ثقوب وتجويفات وميزات أخرى في مكونات السيارة، مثل مصدات السيارات ولوحات العدادات والأبواب.
الصناعة الطبية
تُستخدم تقنية التفريغ الكهربائي السلكي في الصناعة الطبية لأن الأجزاء المعقدة يجب أن يتم إنتاجها بمستوى عالٍ من التسامح. هذه الدقة مهمة في جميع فروع الطب، بما في ذلك طب العيون وطب الأسنان. الطب الكهربي تقوم شركة تصنيع الآلات بتصنيع منتجات طبية صارمة، بما في ذلك الميزات البسيطة في غرسات الأسنان وأجزاء الحقن، دون التأثير على قوة المعادن.
صناعة الطيران
إن عملية القطع بالكهرباء السلكية لا غنى عنها في صناعة الطيران لأن الأجزاء تحتاج إلى دقة عالية وتشطيب سطحي. تُستخدم هذه الطريقة في المقام الأول في قطع الأجزاء التي لا تتحمل الحرارة والإجهاد، وهي سمة من سمات الآلات التقليدية. وقد تم تطبيق عملية القطع بالكهرباء السلكية في صناعة الطيران لتصنيع عناصر مثل المحركات وشفرات التوربينات وأجزاء معدات الهبوط بموثوقية ودقة عالية.
صناعة الأدوات والقوالب
تُعدّ الأدوات والقوالب المُصممة خصيصًا عناصر أساسية في تصنيع العديد من المنتجات الصناعية. فعلى سبيل المثال، تعتمد عمليات صب القوالب، والتشكيل، والقولبة بالحقن، والتقطيع، والبثق، وغيرها من عمليات التشكيل، بشكل شائع على تقنية القطع الكهربائي السلكي. والسبب في ذلك هو أن تجاويف الأدوات والقوالب معقدة التصميم، وتتطلب في الغالب خصائص دقيقة. ولذلك، تُساعد تقنية القطع الكهربائي السلكي على نسخ أنماط الأدوات والقوالب ذات الجدران الرقيقة.
صناعة الإلكترونيات
تلعب عملية EDM السلكية دورًا أساسيًا في تصنيع الأجهزة الإلكترونية. إنها تنتج ثقوبًا ضيقة في لوحات الدوائر المطبوعة (PCBs) والإلكترونيات الدقيقة وأجزاء أشباه الموصلات والموصلات. علاوة على ذلك، فإن القطاعات الإلكترونية تنمو بسرعة في الوقت الحاضر. وتعد الألواح الشمسية أحد الأمثلة البارزة على ظهورها. ونتيجة لذلك، وبفضل آلة EDM السلكية، فإنها تنتج شرائح دقيقة لمحولات الطاقة الشمسية في هذا الجانب.
كيف تعمل تقنية EDM ذات الثقوب الصغيرة؟
استخدم حفر حفرة EDM تعد هذه الطريقة فئة فرعية من تكنولوجيا التفريغ الكهربائي. تستخدم هذه الطريقة قطبًا أنبوبيًا صغيرًا قد يصل تفاوته إلى 0.010 بوصة. الأقطاب الكهربائية المستخدمة أسطوانية الشكل بقطر يتراوح من 0.25 مم إلى 0.3 مم وتدور على محور مشابه لرأس المثقاب في المثقاب العادي. يُشار إلى هذا القطب الكهربائي أيضًا باسم مثقاب التفريغ الكهربائي، ويتم شحنه كهربائيًا بواسطة مولد يتم التحكم فيه بواسطة محرك سيرفو يولد شرارات.
يدور سائل عازل قائم على الماء عبر وحول القطب الدوار أثناء عملية ثقب الثقب باستخدام تقنية EDM. يوفر هذا السائل بيئة خاضعة للرقابة يمكن من خلالها نقل الشرارات الصغيرة المتولدة بسرعة من القطب إلى قطعة العمل. عندما تصطدم الشرارات بقطعة العمل، فإنها تتسبب في تآكل السطح وتكوين جيوب صغيرة. تدريجيًا، تنضم ملايين هذه الجيوب الصغيرة معًا لتكوين الثقوب الصغيرة الدقيقة المطلوبة في التصميم.
تتحكم إعدادات قطر القطب الكهربائي والطاقة في حجم الفتحة بشكل جيد، مما يضمن دقة عالية. تحدد أكواد CNC ISO الموضع الدقيق وعمق كل فتحة، وبالتالي القضاء على الأخطاء الناجمة عن المشغل.
آلات EDM في تقنية برولين تم تجهيز المنصات بمغيرات أقطاب كهربائية أوتوماتيكية، مما يسمح بالتشغيل المتواصل وزيادة الكفاءة والدقة. اتصل بنا الآن لمعرفة المزيد عن منتجاتنا الأسلاك خدمات EDM واطلب عرض أسعار.