
Bearbeitungsleitfaden für 7075 Aluminium
7075-Aluminium ist aufgrund seiner hohen Festigkeit und hervorragenden Bearbeitbarkeit ein idealer Werkstoff für die Fertigungsindustrie. Es eignet sich besonders für die Luft- und Raumfahrt, die Automobilindustrie und für Hochleistungsanwendungen. Als hochfeste Legierung weist es eine vergleichbare Streckgrenze wie bestimmte Stahlsorten auf. Es vereint das geringe Gewicht und die ausgezeichnete Spanformbarkeit von Aluminium. Die Optimierung dieses Werkstoffs lässt sich durch die Kenntnis der Schnittparameter, die Auswahl geeigneter Werkzeuge und Vorrichtungen erreichen.
Boda ist eines der führenden Unternehmen, das Folgendes anbietet: CNC-Bearbeitung von Aluminiumund verfügt über umfangreiche Erfahrung in der Verarbeitung von 7075-Aluminiumlegierungen sowie anderen Hochleistungsaluminiumlegierungen. Die Bauteile werden stets mit höchster Präzision durch unsere CNC-Maschinen und unsere gut ausgebildeten Fachkräfte gefertigt. kundenspezifische Aluminiumbearbeitung Das, was wir standardmäßig anbieten, gewährleistet, dass alles termingerecht und in optimaler Qualität erledigt wird, egal ob es sich um die Entwicklung eines Prototyps oder die Serienproduktion handelt.
Warum 7075 Aluminium ideal für die CNC-Bearbeitung ist
Aluminium 7075 zeichnet sich durch ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht aus. Es eignet sich optimal für Anwendungen, bei denen leichte und gleichzeitig leistungsstarke Bauteile benötigt werden. Dank seiner guten Bearbeitbarkeit lassen sich damit problemlos komplexe Formen und Geometrien realisieren. Aluminium besitzt eine hohe Dauerfestigkeit und eignet sich perfekt für gewichtskritische Branchen wie die Luft- und Raumfahrt.
Materialeigenschaften und chemische Zusammensetzung von Aluminium 7075
7075 Aluminium Materialeigenschaftensind auf seine chemische Zusammensetzung zurückzuführenEs handelt sich um eine Zinklegierung, die innerhalb der Legierungsfamilie eine Sonderstellung einnimmt. Sie kann hinsichtlich ihrer Festigkeit mit Stahl konkurrieren und bietet gleichzeitig die Vorteile der Aluminiumverarbeitung.
Chemische Zusammensetzung
Die Hauptlegierung des 7075 ist Zink (5.1–6.1 %), außerdem enthält er Kupfer (1.2–2.0 %), Magnesium (2.1–2.9 %) und Chrom (0.18 %-0.28 %) die die Festigkeitseigenschaften der Legierung verbessern. Bei dieser Zusammensetzung kann eine Ausscheidungshärtung durchgeführt werden, und sie ist deutlich fester als andere Aluminiumsorten.
Der am häufigsten verwendete Härtegrad T6, der in der maschinellen Bearbeitung eingesetzt wird, erreicht eine Zugfestigkeit von 83,000 PSI bzw. 73,000 PSI. Diese Werte entsprechen denen von mittelgekohlten Stählen, und das Aluminium behält seine Dichte von 2.81 g/cm³.
Der Eisengehalt ist auf 0.50 % begrenzt, um eine optimale Bearbeitung zu gewährleisten. Der Siliziumgehalt wird niedrig gehalten (0.40 %), um eine optimale Zerspanbarkeit sicherzustellen. Diese kontrollierten Verunreinigungsgrade tragen zur Ausbildung der guten Oberflächen bei, die bei der Bearbeitung von 7075-Aluminium mit geeigneten Verfahren erzielt werden.
Mechanische Eigenschaften
Die Note 7075 ist besser in Bezug auf Aluminiumstärke Im Vergleich zu anderen Werkstoffgüten zeichnet sich dieser Werkstoff durch hohe Zugfestigkeit, hohe Dauerfestigkeit und gute Beständigkeit gegen Spannungsrisskorrosion aus und eignet sich daher am besten für den Einsatz als Bauteil unter extremen Belastungen.
Die Werkstoffart T73 eignet sich für Anwendungen, bei denen Langlebigkeit und dicke Wandstärken erforderlich sind. Sie bietet eine hervorragende Beständigkeit gegen Spannungsrisskorrosion, weist jedoch eine geringere Zugfestigkeit (78000 PSI) auf. Die Wahl des Werkstoffs und der Wärmebehandlung hängt von Ihrer Anwendung ab.
T6 vs T73 Temperierung
T6 und T73 sind Varianten von 7075 Aluminium. Sie haben die gleiche chemische Zusammensetzung, entwickeln aber aufgrund unterschiedlicher Verarbeitungsmethoden unterschiedliche physikalische Eigenschaften.
Die Härte von 7075-T6-Aluminium wird durch Wärmebehandlung des Metalls erzielt. Es wird künstlich überaltert, um die bestmöglichen mechanischen Eigenschaften zu erhalten. 7075-T73 ist der nach der Wärmebehandlung des Metalls erzielte Aluminium-Härtezustand. Durch künstliche Überalterung wird er stabilisiert, um maximale Beständigkeit gegen Spannungsrisskorrosion zu erreichen.
Bearbeitbarkeitseigenschaften von 7075 Aluminium
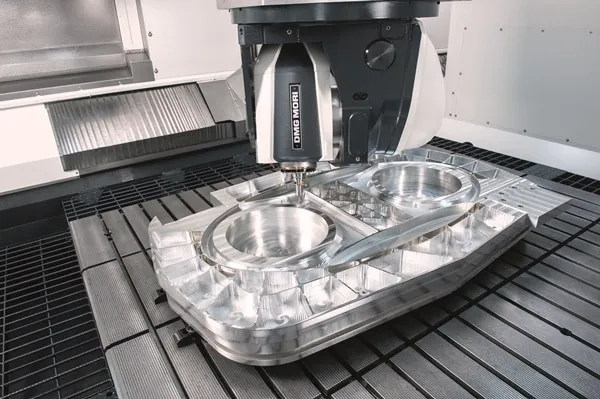
CNC-Bearbeitung von Aluminium 7075
Die Bearbeitbarkeit von 7075-Aluminium ist in der Tat gut und ermöglicht einen schnellen Materialabtrag sowie eine saubere Oberfläche. Die Spanbildung und die Materialeigenschaften bestimmen die optimalen Bedingungen für CNC-Bearbeitungen mit hoher Produktivität.
Bearbeitbarkeitsbewertung und Spanbildung
Die Zerspanbarkeit von 7075-Aluminium beträgt 70 Prozent im Vergleich zu Automatenmessing. Dies ist besser als bei den meisten Stählen und Aluminiumlegierungen. Durch die Verwendung geeigneter Parameter mittels präziser Parametersteuerung lassen sich höhere Schnittgeschwindigkeiten, längere Werkzeugstandzeiten und eine sauberere Oberfläche erzielen. Dies führt zu einer gesteigerten Produktion durch kürzere Zykluszeiten und einen gleichmäßigen Schnitt.
Nach dem Drehen und Fräsen liefert die Legierung kurze und saubere Späne. Dies verringert die Gefahr des Wiederverschweißens und verhindert die Bildung von Spänefäden. Für die Späneabfuhr kommt ein einfaches System zum Einsatz, und Hochdruckkühlmittel optimiert den Späneabtransport. Zum Schneiden der Aufbauschneide werden Hartmetallwerkzeuge (oder scharfe PKD-Werkzeuge) empfohlen. T6-Legierung ist im Vergleich zu Glühlegierungen ein spröder Werkstoff.
Verhalten von aufgebauten Kanten
Aluminium 7075 neigt stark zur Bildung von Aufbauschneiden. Dies ist auf hohe Vorschubgeschwindigkeiten und relativ niedrige bis mittlere Schnittgeschwindigkeiten zurückzuführen. Aufbauschneiden beeinträchtigen die Oberflächenqualität der Werkstücke und den Spanwinkel des Schneidwerkzeugs. Auch der Härtegrad des Materials beeinflusst die Schneidkantenbildung. Je härter das Material gehärtet ist, desto weniger Schneidkanten bilden sich, und umgekehrt.
Vergleich mit anderen Aluminiumlegierungen
Die Bearbeitbarkeit von Aluminium 7075 ist gut, im Vergleich zu Aluminium 6061 ordnen wir es jedoch der Kategorie „B“ zu. 6061 ist leichter zu bearbeiten, benötigt weniger Energie und liefert glatte Oberflächen, während 7075 aufgrund seiner etwas höheren Härte mehr Energie benötigt.
CNC-Schneidparameter für 7075 Aluminium
Hochgeschwindigkeitsbearbeitung
Die HSM-Strategien profitieren von der hervorragenden Bearbeitbarkeit des Werkstoffs 7075, die hohe Abtragsraten ermöglicht. Damit lassen sich Anwendungen mit komplexen Strukturen und hochwertigen Oberflächen realisieren. Präzisionsbearbeitung von Aluminium Werkzeuge mit kleinem Durchmesser und Spindeldrehzahlen von über 15,000 U/min.
Die trochoidale Bahn sorgt für eine konstante Spanbelastung und einen geringen radialen Kontakt. Dadurch sind hohe Vorschubgeschwindigkeiten bei tiefen Schnitten möglich, ohne dass die Fräser überbeansprucht werden. Im Vergleich zum konventionellen Seitenfräsen steigert das Verfahren die Zerspanungsleistung um 300–500 Prozent. Zudem erhöht sich die Werkzeugstandzeit durch die reduzierten Schnittkräfte und die geringere Wärmeentwicklung.
Die Produktivität wird durch adaptive Räumstrategien weiter gesteigert, die die Vorschubgeschwindigkeit automatisch an den Materialeinsatz anpassen. Diese intelligenten Werkzeugwege gewährleisten eine konstante Spindelbelastung und vermeiden Werkzeugüberlastungen, wie sie bei herkömmlicher Programmierung auftreten können.
Geschwindigkeiten und Vorschübe
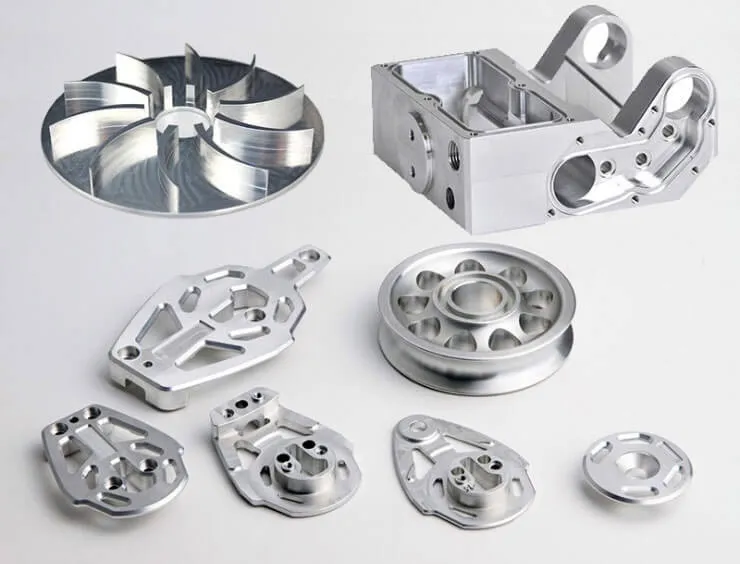
Aluminium 7075 Teile
Bei der Bearbeitung von 7075-Aluminium lässt sich die Produktivität durch optimales Verhältnis von Vorschub, Schnittgeschwindigkeit und Schnitttiefe maximieren. Dank seiner hervorragenden Zerspanbarkeit kann das Material mit Bearbeitungsparametern bearbeitet werden, die andernfalls die Werkzeuge beschädigen würden.
Diese Parameter bilden einen guten Ausgangspunkt für Anpassungen, die an die Leistungsfähigkeit der Maschine, die Werkstückvorbereitung und die gewünschte Oberflächengüte angepasst werden können. Moderne Hochgeschwindigkeitsmaschinen erreichen diese oberen Leistungsgrenzen mit geeigneten Werkzeugen und Spannvorrichtungen.
Trochoidale und adaptive Aufhellung
Trochoidales und adaptives Schruppen sind effektive Verfahren zum Schruppen von Aluminium. Sie werden aufgrund ihrer hohen Fähigkeit zur Wärmeableitung und Schnittkraftkontrolle bevorzugt; zudem bieten sie im Vergleich zu konventionellen Verfahren eine verbesserte Spanabfuhr.
Vergleich von 7075 Aluminium mit anderen Materialien
Durch den Vergleich von 7075 mit anderen Alternativen können Ingenieure fundiertere Entscheidungen bei der Materialauswahl für eine bestimmte Anwendung treffen. Es ist die einzige Legierung, die ein ausgewogenes Verhältnis von Festigkeit, Gewicht und Bearbeitbarkeit bietet.
7075 Billet Aluminium vs 4140 Stahl
Beim Vergleichen 7075-Aluminiumblock vs. 4140-Stahl, Es zeigen sich einige interessante Kompromisse. Die gehärteten und temperierten 4140-Stahl hat eine Zugfestigkeit im Bereich von 90 – 150 ksi.Obwohl es pro Volumeneinheit fast dreimal so schwer ist, ist 7075 in Situationen, in denen das Verhältnis von Festigkeit zu Gewicht ein kritischer Parameter ist, wie beispielsweise in der Luft- und Raumfahrt sowie im Rennsport, die bessere Wahl. Bei gleicher Beanspruchung wiegt ein Bauteil aus 7075 nur etwa 60 Prozent des Gewichts eines Bauteils aus 4140-Stahl. Dies setzt voraus, dass die geringere Steifigkeit von Aluminium bei der Konstruktion berücksichtigt wird.
7075 vs 6061 vs 2024 vs 7050
Bei der Bearbeitung von 7075 muss die Leistungsfähigkeit mit anderen Aluminiumsorten verglichen werden. Es handelt sich um eine Hochleistungslegierung für die Luft- und Raumfahrt. Alternativen sind die Aluminiumsorten 6061, 2024 und 7050.
Die am häufigsten verwendeten Aluminiumsorten für die maschinelle Bearbeitung:
- 6061-T6: Schwächer (maximal 45.000 PSI), aber besser zum Schweißen geeignet und billiger.
- 2024-T3: Gleiche Festigkeit (maximal 70,000 PSI), aber bessere Dauerfestigkeit. Die Flugzeughaut ist gängig und daher für Maschinen schwieriger zu bearbeiten.
- 7050-T7451: Höhere Festigkeit und bessere Beständigkeit gegen Spannungsrisskorrosion. Eine zwar kostspieligere, aber vorzugsweise dickere Blechvariante.
- 7075-T6 Industriestandard für hochbelastete Bauteile; beste Kombination aus Festigkeit, Bearbeitbarkeit und Verfügbarkeit.
Die Bearbeitbarkeit von Aluminium 7075 ist im Vergleich zu 2024 besser. Es neigt weniger zur Aufbauschneidenbildung und weist eine gute Spanbildung auf. Dank der höheren Festigkeit von 7075 im Vergleich zu 6061 können Bauteile leichter konstruiert werden. Dies kompensiert die etwas höheren Materialkosten in leistungskritischen Anwendungen.
Probieren Sie Boda jetzt aus!
Auswahl des richtigen Werkzeugs für die Aluminiumbearbeitung
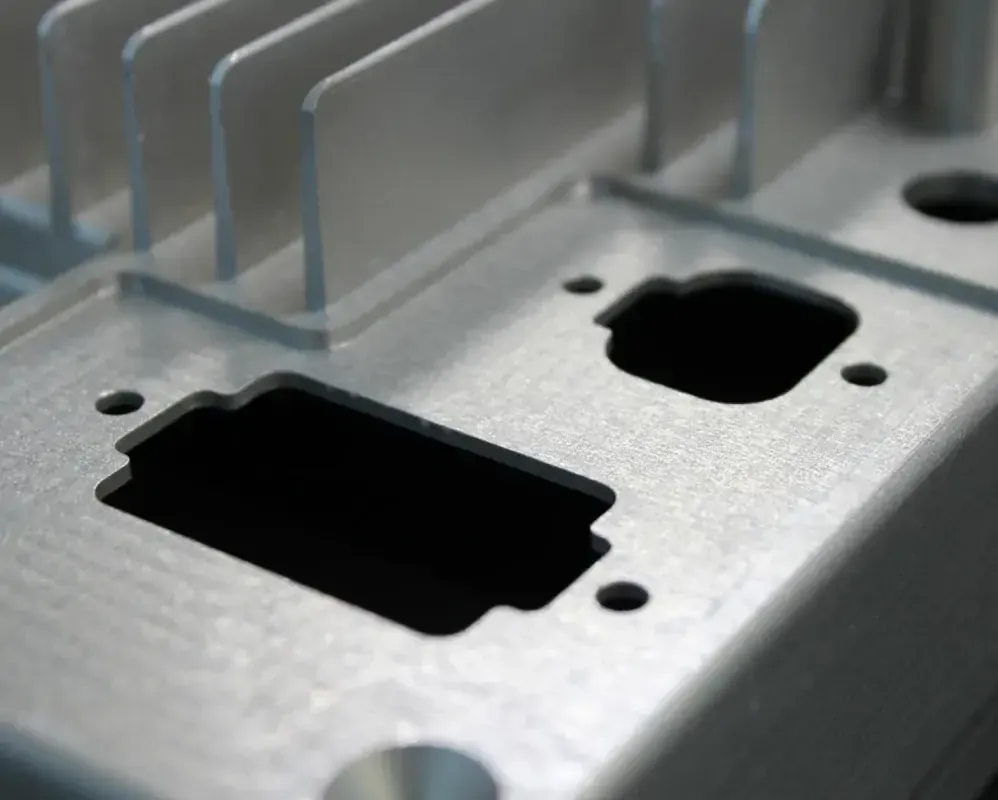
Kundenspezifische Bearbeitung von Aluminium 7075
Bei der Bearbeitung von 7075 maximiert das richtige Werkzeug die Produktivität und Oberflächengüte. Die Materialeigenschaften erfordern andere Werkzeuggeometrien und Beschichtungen als bei Stählen oder anderen Metallen.
Hartmetallwerkzeuggeometrien für 7075
Hartmetallwerkzeuge sind seit Langem die beliebteste Option für die Aluminiumbearbeitung. Sie bieten hervorragende Verschleißfestigkeit und die nötige Steifigkeit, um auch bei hohen Bearbeitungsgeschwindigkeiten die Maßgenauigkeit zu gewährleisten. Die Leistungsfähigkeit wird maßgeblich von der Werkzeuggeometrie beeinflusst. Speziell für Aluminium entwickelte Geometrien sind universellen Ausführungen überlegen.
Positive Spanwinkel von 10–15 Grad können den Energieverbrauch und die Schnittkräfte reduzieren und gleichzeitig die Oberflächengüte verbessern. Aufgrund der weichen Matrix von Aluminium sind sie besonders effektiv. Bei härteren Materialien würden sie jedoch sofort ausbrechen.
Die Anzahl der Schneiden beeinflusst die Spanabfuhr und den Vorschub. Zwei- und dreischneidige Fräser eignen sich am besten für Schruppbearbeitungen mit tiefen Schnitten. Für Schlichtbearbeitungen bieten vier- und fünfschneidige Fräser höhere Tischvorschübe. Variable Steigungen und Spiralverjüngungen verbessern die Oberflächenqualität bei der Präzisionsbearbeitung von Aluminium.
PCD-Werkzeuge für Serienfertigung
Werkzeug ist eine hervorragende Wahl für die Bearbeitung von Aluminium mit polykristallinem Diamant. PCD kann die Lebensdauer im Vergleich zu Hartmetall um ein Vielfaches bis zu einer Größenordnung verlängern (typischerweise 5–20×, abhängig von den Betriebsbedingungen).
Diamanten besitzen einen extrem niedrigen Reibungskoeffizienten und sind sehr hart. Sie können Aluminium schneiden, ohne zu verschleißen. Die Schneidkanten bleiben scharf, sodass die Oberflächen auch bei langen Produktionsläufen gleichmäßig sind. Diese Eigenschaft ist besonders in der Luft- und Raumfahrt von Vorteil, wo Maßgenauigkeit bei großen Losgrößen entscheidend ist.
PKD ist das am besten geeignete Oberflächenbearbeitungsmaterial, wenn höchste Oberflächenqualität gefordert ist. Bei optimierten Schnittgeschwindigkeiten und Vorschüben lassen sich damit Oberflächenrauheiten von 8–16 Ra erzielen. Durch den Wegfall von Nachbearbeitungsschleif- und Polierprozessen können die Fertigungskosten gesenkt werden.
Strategien für Kühlmittel und Schmierstoffe
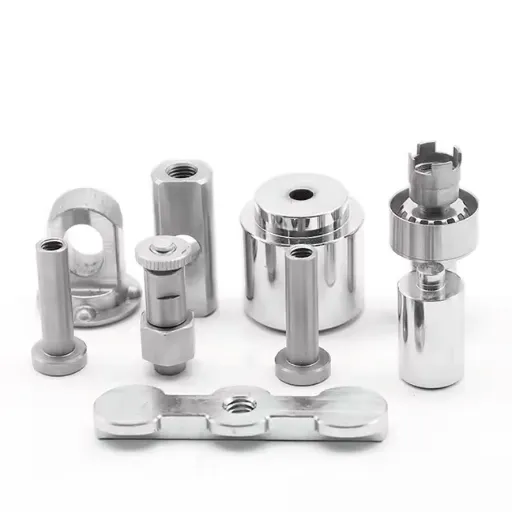
Aluminium 7075 bearbeitete Teile
Bei der Bearbeitung von 7075-Aluminium verlängert die sachgemäße Verwendung von Kühlmittel die Werkzeugstandzeit, verbessert die Oberflächenqualität und erhöht die Maßgenauigkeit. Obwohl die hohe Wärmeleitfähigkeit von Aluminium im Vergleich zu Titan oder Stahl abnimmt, ist die Wahl des Kühlmittels und dessen Zufuhrmethode weiterhin entscheidend.
Kühlmittelarten und -konzentrationen
Diese Kühlmittel werden aus wasserlöslichen synthetischen und halbsynthetischen Stoffen hergestellt, die speziell für Aluminium entwickelt wurden. Sie vereinen Kühl- und Schmierwirkung und verhindern so Verfärbungen und Korrosion am Aluminium.
Für die Bearbeitung von 7075-Aluminium wird ein Mischungsverhältnis von 5–8 % empfohlen, im Gegensatz zu den üblicherweise für Stahl benötigten 8–12 %. Geringere Konzentrationen gewährleisten ausreichende Kühlung und Schmierung und minimieren die Menge an Rückständen auf Maschinenteilen und Werkstücken. Höhere Konzentrationen können zu weißen Ablagerungen führen, die von den Aluminiumoberflächen entfernt werden müssen.
Um Korrosion an Aluminium zu vermeiden, muss der pH-Wert des Kühlmittels zwischen 8.5 und 9.5 liegen. Regelmäßige Überwachung und Anpassung von pH-Wert, Konzentration und Bakterienbelastung erhöhen die Lebensdauer des Kühlmittels, verbessern die Bearbeitungsqualität und verlängern die Lebensdauer des Kühlmittels. Das Fremdöl-Absaugsystem trägt dazu bei, Verunreinigungen des Schneidöls zu vermeiden, die die Kühlleistung beeinträchtigen.
pH- und Kontaminationskontrolle
Aluminium bildet auf seiner Oberfläche natürlicherweise eine Oxidschicht. Diese bietet Schutz vor Verunreinigungen und Korrosion. Der optimale pH-Wert liegt zwischen 7 und 8. Bei diesem neutralen pH-Wert ist Aluminium auch gegenüber starken Verunreinigungen wie Chloriden optimal geschützt.
Überlegungen zur Werkstückspannung und Vorrichtung
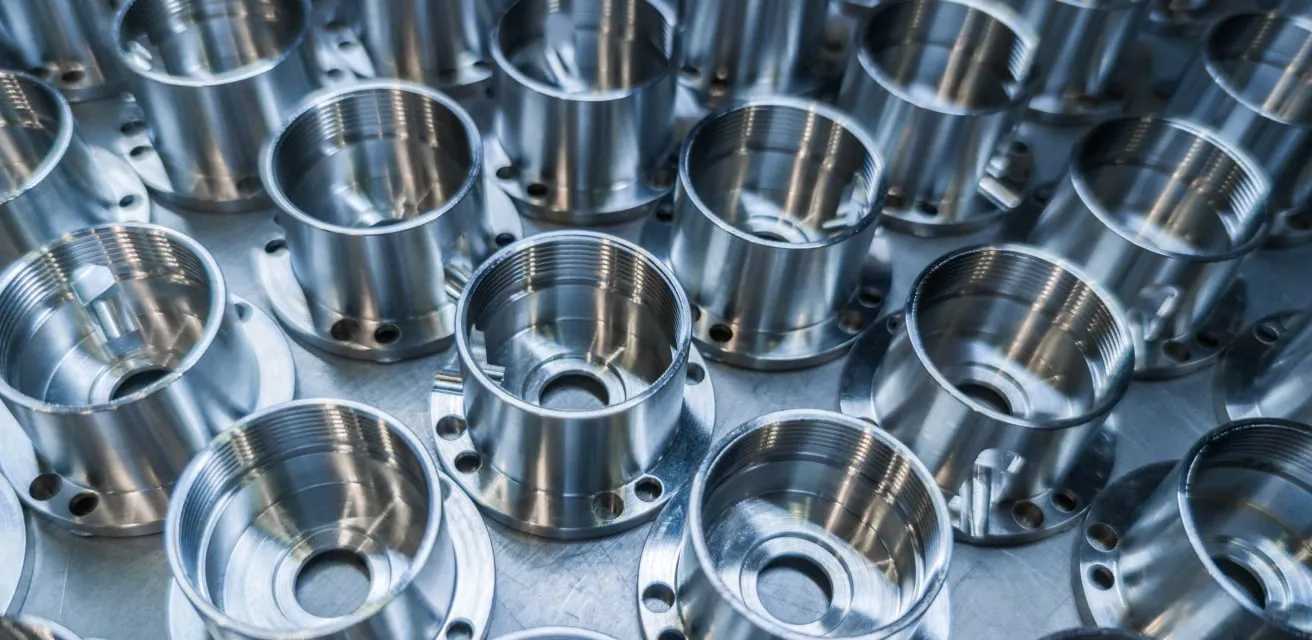
Aluminium 7075 – Massenbearbeitete Teile
Bei der Bearbeitung von 7075-Aluminium ist eine sachgemäße Werkstückspannung unerlässlich, insbesondere bei dünnwandigen Bauteilen oder solchen mit komplexen Geometrien, bei denen Schnittkräfte zu Verformungen oder Durchbiegungen führen können. Aluminiumbauteile verbiegen sich unter Last zudem leichter, da das Material im Vergleich zu Stahl einen niedrigen Elastizitätsmodul aufweist.
Verteilung dünnwandiger Teile
Ein Problem bei der Fixierung dünnwandiger Bauteile für die Luft- und Raumfahrt besteht darin, dass die inneren Spannungen während der Bearbeitung durch den Materialabtrag verschoben und verformt werden. Die Verwendung einer symmetrischen Bearbeitungssequenz und das Abtragen des Materials auf der anderen Seite ist jedoch nicht schwierig.
Vakuumvorrichtungen oder niedrigschmelzendes Wachs können dünne Wände mit geringem Kraftaufwand stützen. Eine vorherige Wärmebehandlung der fertig bearbeiteten Teile kann die Dimensionsstabilität wichtiger Bauteile durch Spannungsabbau erhöhen. Die Kraft wird mittels weicher Spannbacken verteilt, um sich der Geometrie des Bauteils anzupassen. Die zusätzliche hydraulische oder pneumatische Klemmung beseitigt lokale Verformungen und sorgt für eine gleichmäßige Kraftverteilung.
Vorrichtungsdesign für Hochgeschwindigkeitsbetriebe
Vorrichtungen müssen den hohen Schnittkräften und den bei der Hochgeschwindigkeitsbearbeitung entstehenden Zentrifugalkräften standhalten. Vorrichtungen für die CNC-Bearbeitung von Aluminium mit hohen Geschwindigkeiten müssen steifer sein als solche, die nach herkömmlichen Parametern konstruiert werden.
Zehen- oder Bandklemmen müssen die Werkstücke nahe der Schnittzone umschließen, um den Hebelarm zu minimieren, der eine Durchbiegung des Werkstücks ermöglicht. Zugkräfte sind in der Regel effektiver als Druckkräfte, da sie keine Hebemomente erzeugen, wie sie bei Seitenklemmen unter hoher Schnittbelastung auftreten können.
Probieren Sie Boda jetzt aus!
Anforderungen zur Erzielung von Oberflächengüten in Luftfahrtqualität
In der Luft- und Raumfahrt werden häufig Oberflächenrauheiten von bis zu 32 Ra gefordert, und für kritische Dichtflächen können sogar 16 Ra erforderlich sein. Mit den richtigen Werkzeugen und Parametern ist es möglich, Aluminium 7075 gemäß diesen anspruchsvollen Spezifikationen zu bearbeiten.
Das Bearbeitungsverfahren erzeugt Oberflächen mit einer Ra-Reinheit von 16–32 mm bei Verwendung scharfer Hartmetallwerkzeuge und hohen Schnittgeschwindigkeiten (2,500–4000 SFM) und feinen Vorschüben (0.04–0.006 IPT). Mit Wischereinsätzen lassen sich noch feinere Oberflächen erzielen. Dies wird durch die Verdopplung der Anzahl der Schneidkanten erreicht, die bei jeder Umdrehung mit dem Werkstück in Kontakt stehen.
Präzisions-CNC-Bearbeitung von 7075er Aluminium bei Boda
Boda zählt zu den führenden Herstellern von kundenspezifischen Metallteilen und CNC-Bearbeitung. Unsere erfahrenen Zerspanungsmechaniker verfügen über jahrzehntelange Erfahrung in der präzisen Bearbeitung von 7075-Aluminium. Wir kennen uns bestens mit Aluminiumlegierungen aus. Bei Boda legen wir Wert auf Ihre Zeit, Ihr Budget und Ihre Ziele. Wir verstehen uns als Ihr Partner und liefern Ihnen Teile in höchster Qualität und mit perfekter Oberflächengüte, damit Sie Ihre gewünschten Ergebnisse erzielen.
Fazit:
Das Verständnis der Bearbeitungsprozesse von 7075-Aluminium ist wichtig. Ebenso notwendig ist die Anwendung etablierter Methoden zur Optimierung der Parameter, zur Prozesssteuerung und zur Auswahl der richtigen Werkzeuge. Diese hochfeste Aluminiumlegierung zeichnet sich durch hervorragende Zerspanbarkeit aus, die hohe Abtragsraten, bessere Oberflächen und eine präzise Ausführung ermöglicht. Daher ist sie das bevorzugte Material für Strukturbauteile in der Luft- und Raumfahrt sowie für Hochleistungsbauteile im Automobilbereich. Auch Präzisionsmaschinenbauteile werden aus dieser Legierung gefertigt.
Dieser Leitfaden erklärt, wie Sie mit 7075-Komponenten gleichbleibende Ergebnisse erzielen. Boda verfügt über jahrzehntelange Erfahrung in der Präzisionsbearbeitung von Aluminium. Dieses Wissen fließt in jedes Projekt ein. Wir kennen die Herausforderungen hochfester Aluminiumlegierungen genau und wissen, wie wir sie meistern. Unsere Kompetenz und unser Know-how decken Ihren Bedarf ab, egal ob Sie Prototypenentwicklung oder Serienfertigung benötigen. Angebotsanfrage indem Sie uns kontaktieren.