
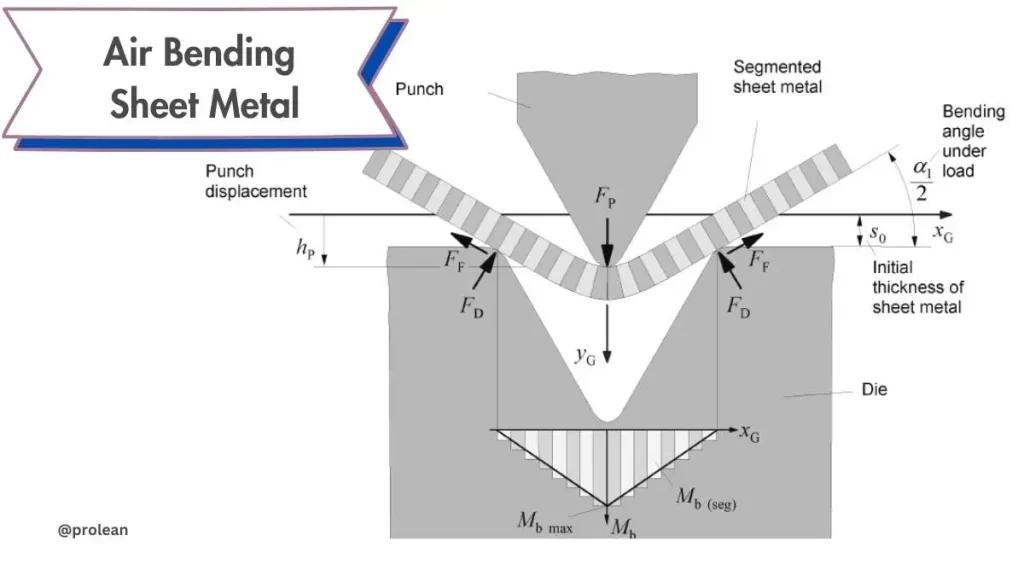
Luftbiegen von Blechen gilt heute als das beliebteste Biegeverfahren in Blechbearbeitungsbetrieben. Bei diesem Verfahren berühren Matrize und Stempelspitze das Werkstück nur am Rand. Der Stempel geht über die Oberkante der Matrize in die V-Öffnung, ohne mit der Unterseite in Kontakt zu kommen. Die V-Öffnung der Matrize wird tiefer als der erforderliche Werkstückwinkel gemacht, um das Material zu überbiegen und dem Rückfedern entgegenzuwirken.
Darüber hinaus ist es üblich, beim vollständigen Freibiegen Werkzeuge mit spitzen Winkeln zu verwenden. Beim teilweisen Freibiegen werden normalerweise Werkzeuge mit 90° oder 88° verwendet. Vor kurzem wurden Werkzeuge mit 75° eingeführt, die ein vollständiges Freibiegen ohne Einschränkung durch scharfe Stempel ermöglichen. Die neuen Werkzeuge unterscheiden sich von den herkömmlichen spitzen Stempeln, bei denen messerartige Matrizen verwendet werden.
In diesem Artikel konzentrieren wir uns hauptsächlich auf das Luftbiegen von Blech, seine Vorteile und vergleichbare Techniken.
Was ist das Luftbiegen von Blech?
Luftbiegen
Das Freibiegen ist eine effektive Formtechnik für Metalle. Dabei gibt es drei Kontaktpunkte: die Stempelspitze und die Außenkanten der Matrize. Die obere Matrize drückt das Blech in die V-Nut der unteren Matrize, ohne Kontakt mit der Matrizenbasis zu haben. Der Biegewinkel hängt daher von der Eindringtiefe in die V-Öffnung ab.
Das Luftbiegen von Blechen ermöglicht es Herstellern, dieselbe Matrize für verschiedene Materialien, Radien und Winkel zu verwenden. Die Anpassungen können je nach Stempeldesign und Eindringtiefe variieren. Das Luftbiegen ist beliebt, weil es Flexibilität bietet und eine hohe Genauigkeit erreichen kann, selbst mit CNC-gesteuerten Abkantpressen. Die Technologie reduziert Faktoren wie das Zurückfedern des Materials, was sie zu einem bevorzugten technologischen Verfahren in modernen Blechwerkstätten macht.
Aus allen oben genannten Gründen ist das Freibiegen von Blechen in der modernen Metallverarbeitungsindustrie eine schnelle Methode zum Formen mehrerer Winkel, da der Werkzeugwechsel nach mehreren Zyklen erfolgt.
Probieren Sie Boda jetzt aus!
Die Funktion des Luftbiegens von Blech?
Das Freibiegen hilft dabei, die für den Betrieb der Abkantpresse erforderlichen Winkel zu erzielen. Es wird verwendet, um Metallbleche in rechte Winkel und bestimmte Formen zu biegen, die für ihren Zweck erforderlich sind. Ein solcher Erfolg hängt jedoch in hohem Maße von modernen Geräten ab. Bei den alten Abkantpressen sind die Fehlerquoten höher.
Beim Luftbiegen ist es von großer Bedeutung, die Tiefe des Kolbens einzustellen. Um genaue Ergebnisse zu erzielen, neigen die Bediener dazu, die Rückfederung des Materials und die Stanztiefe einzustellen. CNC-Maschinen können den Biegeradius und die Rückprallsteuerung automatisch einstellen. Das Verfahren bietet in der Regel mehr Kontrolle über die Biegekraft und die endgültigen Abmessungen und ist daher perfekt geeignet, um Einheitlichkeit zu erreichen.
Schlüsselkomponenten beim Luftbiegen von Blech
Die am Luftbiegen beteiligten Komponenten arbeiten zusammen, um Metallbleche präzise zu formen.
Stanzen und sterben
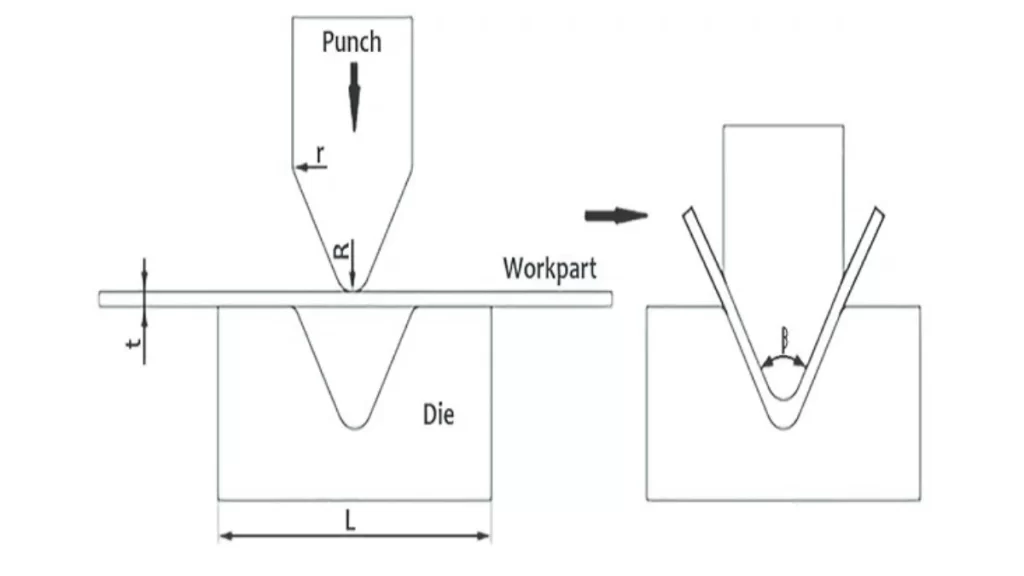
Matrize und Stempel zum Biegen
Stempel und Matrize bilden die Grundlage des Freibiegens. Der Stempel übt eine nach unten gerichtete Kraft aus, die beim Biegen verwendet wird, und die Matrize hat eine V-förmige Vertiefung zum Biegen. In der Automobilindustrie wird sie beispielsweise eingesetzt, um Fahrwerksteilen bestimmte Winkel und Abmessungen zu verleihen.
Luftspalt
Luftspalt beim Biegen
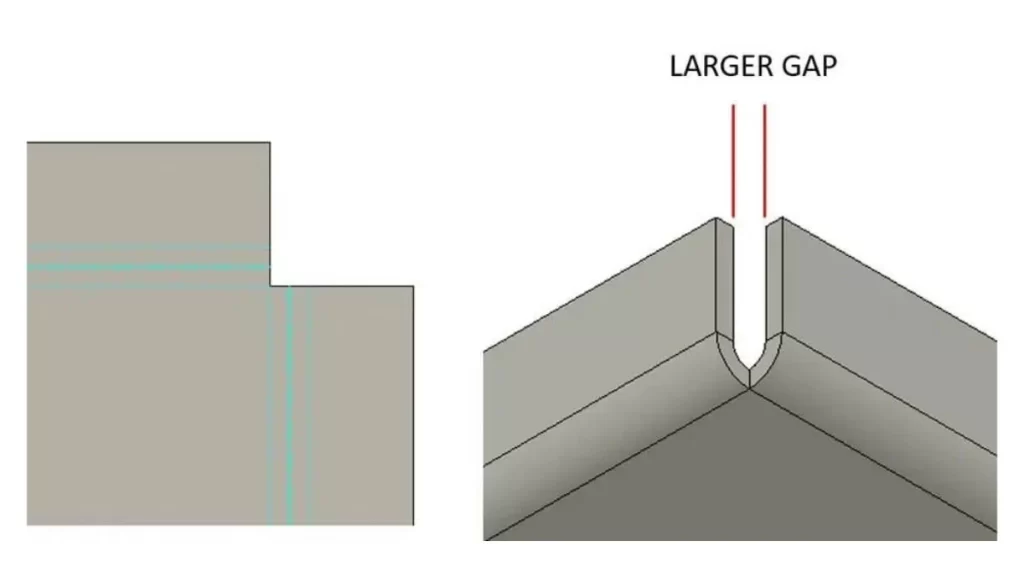
Die Luftbiegung ist ein Abstand zwischen dem Blech und der Oberseite der Matrize. Dieser Luftspalt sorgt dafür, dass sich das Material nicht ganz an die Form der Matrize anpasst, was zu mehr Flexibilität führt. Bei der Herstellung von Metallgurten kann ein Unternehmen beispielsweise Halterungen mit unterschiedlichen Winkeln in einem einzigen Matrizenaufbau herstellen und so die Effizienz steigern und die Werkzeugkosten senken.
Wann sollte man Blech durch Luftbiegen verwenden?
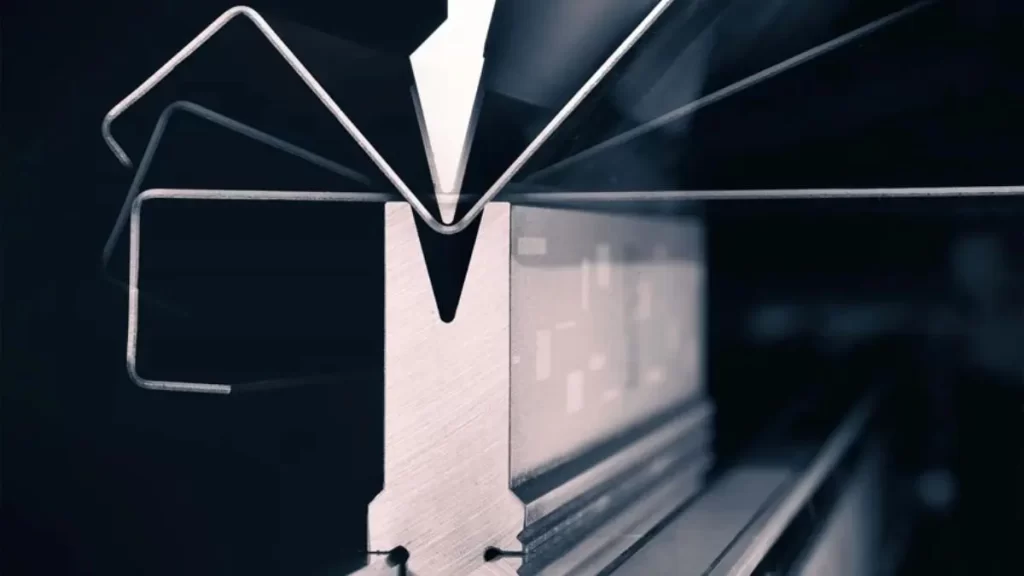
Luftbiegen mit mehreren Biegewinkeln
- Wenn Ihr Design mehrere Biegewinkel erfordert.
- Wenn Sie in verschiedenen Winkeln arbeiten müssen, ohne unterschiedliche Werkzeuge zu verwenden.
- Wenn der Biegeradius kontrolliert werden muss.
- Beim Einsatz von CNC-Steuerungen zur Minimierung der Rückfederungskompensation.
- Beim Verbinden mehrerer Teile mit unterschiedlicher Bauart.
- Wenn die geringste Biegekraft am größten ist.
- Sie können das Luftbiegen verwenden, wenn das Gesamtziel darin besteht, Werkzeugkosten und häufige Wartungsprobleme zu minimieren.
Wie funktioniert das Luftbiegeverfahren?
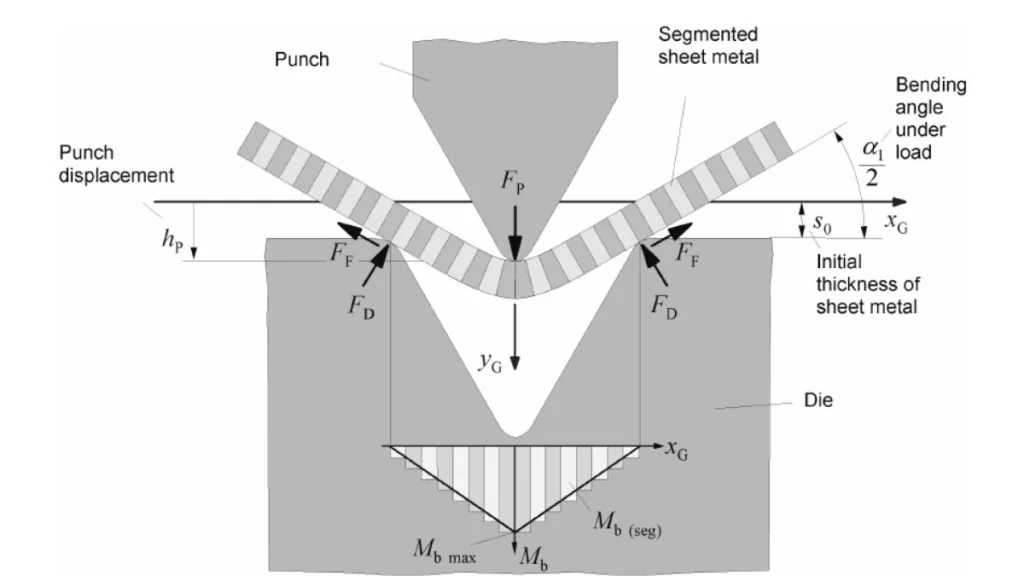
Luftbiegeverfahren
Luft Blechbiegen verwendet Kraft auf kontrollierte Weise, um Bleche zu formen. Beim Ausrichten der Bohrsysteme kommt es auf die Feinabstimmung an, um den richtigen Winkel zu erhalten. So funktioniert das Freibiegen von Blechen in einem schrittweisen Prozess.
- Die Vorbereitung
Der Prozess beginnt mit der Auswahl der richtigen Matrize. Sie ist am oberen Stempel normalerweise schmal, während die untere Matrize eine V- oder U-förmige Nut hat. Die Auswahl der Matrize hängt von der Materialart, der Dicke, dem Blechwinkel und Biegearten, die gebildet werden müssen.
- Platzieren des Blechs
Anschließend wird das Blech lagegerecht auf die Untermatrize gelegt. Dabei bleibt es in der Nut, die sich unter dem Oberstempel befindet, um eine präzise Biegung des Werkstückes zu gewährleisten.
- Druck ausüben
Der obere Stempel drückt das Blech in die Nut. Im Querschnitt der Matrize berührt er den Boden der Matrize nicht. Er hat einen gewissen Abstand zur Matrizenbasis und besteht aus Metall.
- Die Biegung formen
Durch den Druck, den ein Stempel auf das Blech ausübt, entsteht ein Bogen. Der Biegewinkel ist eine Funktion der Stempeltiefe, der Form des Unterwerkzeugs und der Blechdicke. Der Druck des Oberwerkzeugs wirkt während der Pressformung berührungslos auf das Material.
- Freigabe des Materials
Nach Erreichen des gewünschten Biegewinkels kehrt der Stempel wieder um bzw. fährt zurück. Das gebogene Metall wird nun zur Begutachtung und Weiterverwendung entnommen.
- Auswerten und anpassen
Der Bediener überprüft den gebildeten Winkel während der Arbeit. Wenn aus irgendeinem Grund der Stempeldruck oder die Stechtiefe nicht ausreichen, werden diese geändert, um das gewünschte Ergebnis zu erzielen.
Wie wird der Innenradius beim Luftbiegen gesteuert?
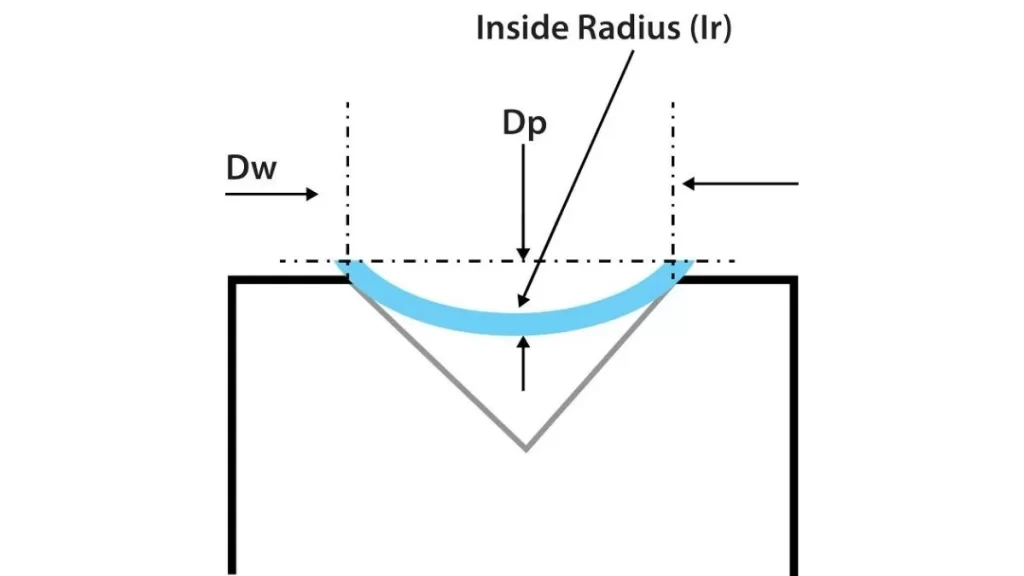
Luftgeformter Innenradius
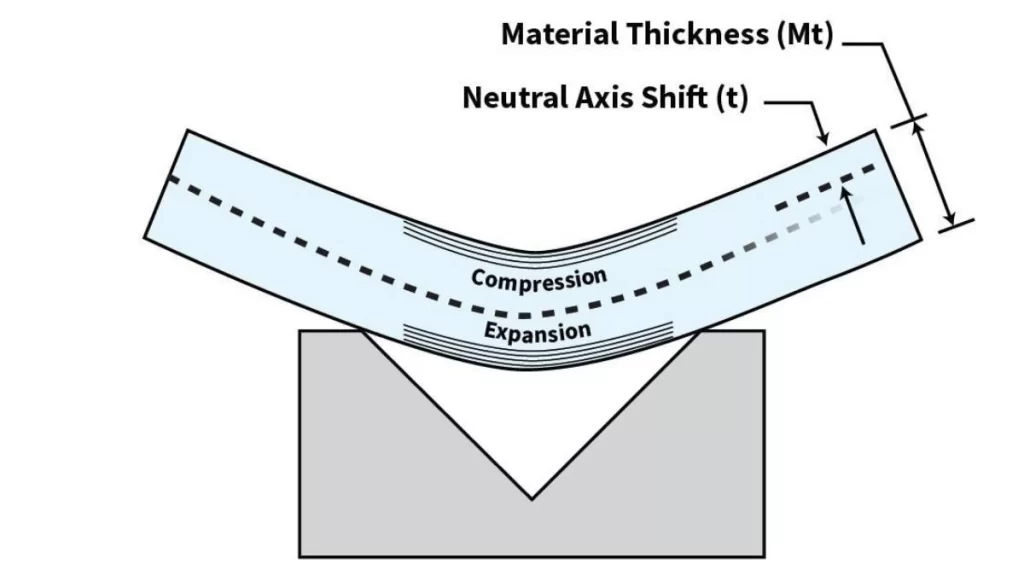
Beim Freibiegen von Blech hinterlässt die Stempelspitze jedoch keine Vertiefung im Werkstück. Der Innenradius der Biegung hängt vielmehr von der Größe der V-Öffnung im Untergesenk ab. Je größer die V-Öffnung, desto größer ist der Radius. Durch den Wechsel des Untergesenks können Bediener den Biegeradius jedoch unabhängig vom Material und dessen Dicke steuern.
Die Prozessflexibilität bietet zwei Vorteile:
- Fehler Korrektur: Kleinere Layoutfehler lassen sich durch entsprechende Anpassungen am Die leicht beheben.
- Designvielfalt: Unterschiedliche kreative Designs können je nach Anwender unterschiedliche Radien aufweisen.
Der Innenradius des fertigen Produkts entspricht nicht der Größe der Stempelspitze. Um einen Radius zu erreichen, der der Stempelspitze entspricht, muss die Spitze in das Material gedrückt werden – dies wird als Bodenbiegung. Das Luftbiegen ist durch drei Kontaktpunkte gekennzeichnet: die Stempelspitze und die äußeren Matrizenkanten.
Probieren Sie Boda jetzt aus!
Was ist Bottom Bending?
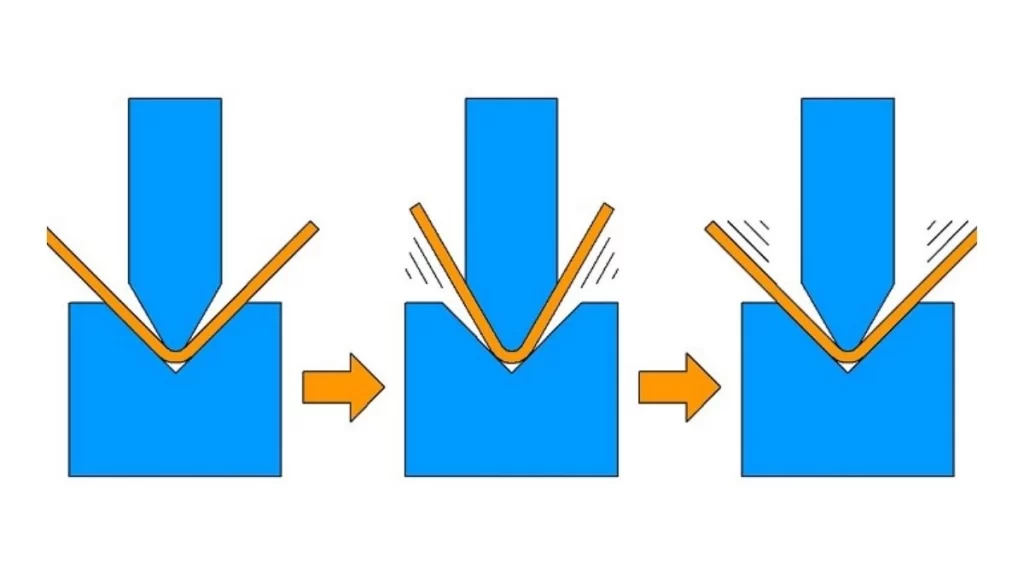
Bodenbiegung
Gesenkbiegen, auch als Unterbiegen bekannt. Es ist eines der ältesten Verfahren, um Bleche in die gewünschten Formen zu bringen. Die Aktion ähnelt der des Stanzens, aber ein Stempel drückt das Material (erhalten Sie mehr Einblicke über Biegen von Aluminium) von oben in eine Matrize, die Kraft auf das Werkstück ausübt, während die Matrize Kraft von unten ausübt. Stempel und Matrize arbeiten im Wesentlichen zusammen, um das Metall mit hoher Präzision in die gewünschte Form oder Gestalt zu schneiden.
Anders als beim Freibiegen wird beim Untenbiegen die Biegung durch das Matrizenprofil gebildet. Das Verfahren liefert gute Ergebnisse, da die Winkel und die Matrizenoberfläche auf dem Metall gespiegelt sind. Die Methode führt zu weniger Rückfederung als andere herkömmliche Verfahren. Das Untenbiegen von Blechen ist ideal für Anwendungen, bei denen Gleichmäßigkeit erwünscht ist, und wird daher häufig in hochpräzisen Industrien verwendet.
Wann sollte Bottom Bending eingesetzt werden?
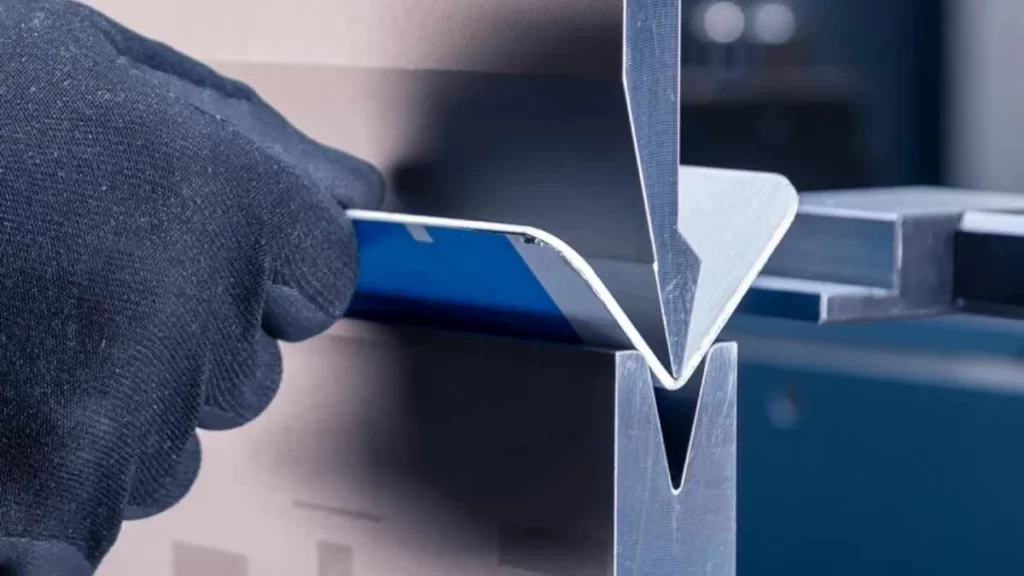
Markierungsfreies Bodenbiegen
Das Bodenbiegen oder Bodenbiegen ist ein präziser Abkantpressvorgang. Dabei wird das Material in der Nähe des Bodens der Matrize gepresst, sodass es Kontakt mit den Matrizenseiten hat. Während beim Prägen das Metall verformt wird, wird beim Bodenbiegen das Metall nur gebogen, ohne es zu verformen. Die Technik ist auch vergleichsweise präziser als das Luftbiegen und bietet eine bessere Rückfederung. Aber die Werkzeugwechselrate für verschiedene Winkel.
Produktion großer Stückzahlen
Daher ist das Untenbiegen optimal für große Produktionsaufträge. Es ist am besten geeignet, wenn es um einen einzelnen Teiletyp geht, der nur einen Biegevorgang benötigt. Diese Methode garantiert schnelle Ergebnisse, insbesondere bei schnell laufenden mechanischen Abkantpressen.
Ältere und weniger genaue Abkantpressen
Das Unterbiegen ist ideal für frühere Modelle von Abkantpressen, die weniger präzise sind. Bei solchen Maschinen kann die wiederholbare Positionierung des Stempels eine Herausforderung darstellen. Das Unterbiegen gleicht dies aus, indem es das Material an den Stempel- und Matrizenwinkel des Materials anpasst. Dies hilft dabei, auch mit der verfügbaren Ausrüstung konsistente Ergebnisse zu erzielen.
Die Bodenbearbeitungstechnik ist perfekt, wenn Genauigkeit und Wiederholbarkeit bei den Blechbearbeitungsprozessen von größter Bedeutung sind.
Luftbiegen vs. Untenbiegen von Blech: Wichtige Unterschiede
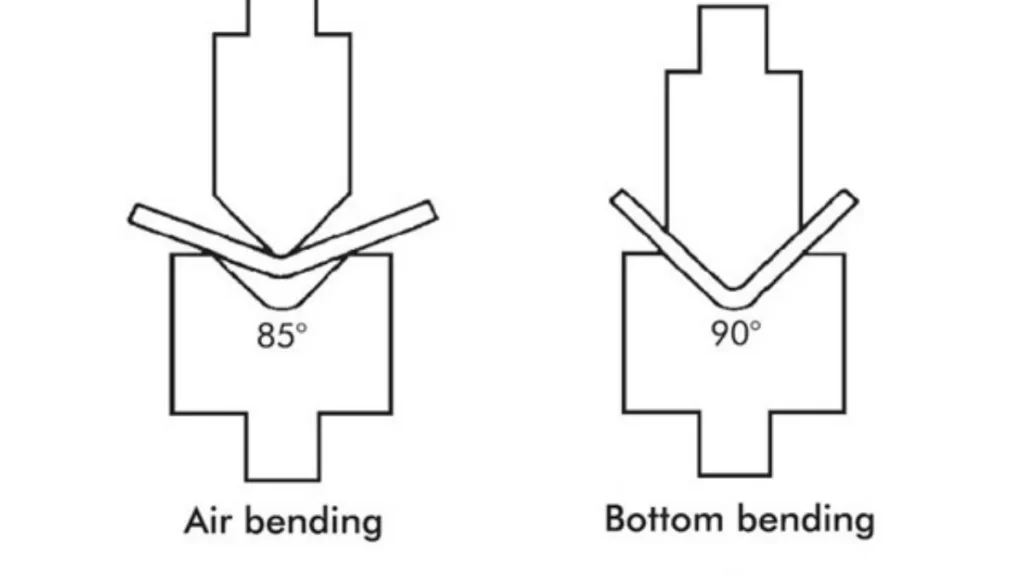
Luftbiegen vs. Bodenbiegen
Freibiegen und Bodenbiegen sind zwei gängige Verfahren zum Biegen von Blechen mithilfe von Stempel und Matrize, wobei die zugrundeliegenden Prinzipien jedoch etwas unterschiedlich sind. Beim Freibiegen wird das Material nicht vollständig an die Matrize angepasst, sondern der untere Teil der Matrize bleibt offen. Unten biegenpresst das Material jedoch mit hoher Präzision in den Matrizen-/Kavitätsboden und eliminiert so den starken Rückfederungseffekt.
Luftbiegen ist im Gegensatz dazu schneller und erfordert weniger Werkzeug und wird daher bevorzugt, wenn Genauigkeit nicht Ihr Hauptanliegen ist. Auf der anderen Seite ist das Unterbiegen in Situationen anwendbar, in denen hohe Präzision erforderlich ist, da die Methode eine einheitliche Form liefert. Dennoch erfordert das Unterbiegen spezielle Werkzeuge für jeden Winkel, während es die Ausrüstung stärker beansprucht und zu höherem Verschleiß und Wartungsaufwand führen kann.
Beide Methoden können jedoch mit einer herkömmlichen mechanischen Abkantpresse oder einer CNC-Abkantpresse durchgeführt werden. Beim Luftbiegen sind enge Winkeltoleranzen erforderlich, während beim Untenbiegen die Unvollkommenheiten der Ausrüstung berücksichtigt werden, da die Form der Matrize durch die Biegung bestimmt wird.
Tabelle zum Vergleich von Luftbiegen von Blechen und Bodenbiegen
| Funktion | Luftbiegen | Bodenbiegung |
| Werkzeugbedarf | Ein Würfel für mehrere Winkel | Für jeden Winkel ist eine eigene Matrize erforderlich |
| Genauigkeit | ± 45′ | ± 15-30′ |
| Materieller Kontakt | Teilweiser Kontakt mit der Matrize | Voller Kontakt mit dem Würfel |
| Schnelligkeit | Schneller, geeignet für hohe Flexibilität | Langsamer |
| Kosten | Keine Werkzeuginvestition, höherer Teilepreis | Werkzeuginvestition, niedrigerer Teilepreis |
| Wartung | Weniger Druck auf die Ausrüstung, weniger Wartung | Höherer Druck, erhöhter Geräteverschleiß |
| Bester Anwendungsfall | Teile mit flexiblen Winkeln und geringerer Genauigkeit | Teile, die höchste Genauigkeit erfordern |
Luftbiegen vs. Prägen von Blech: Ein kurzer Vergleich
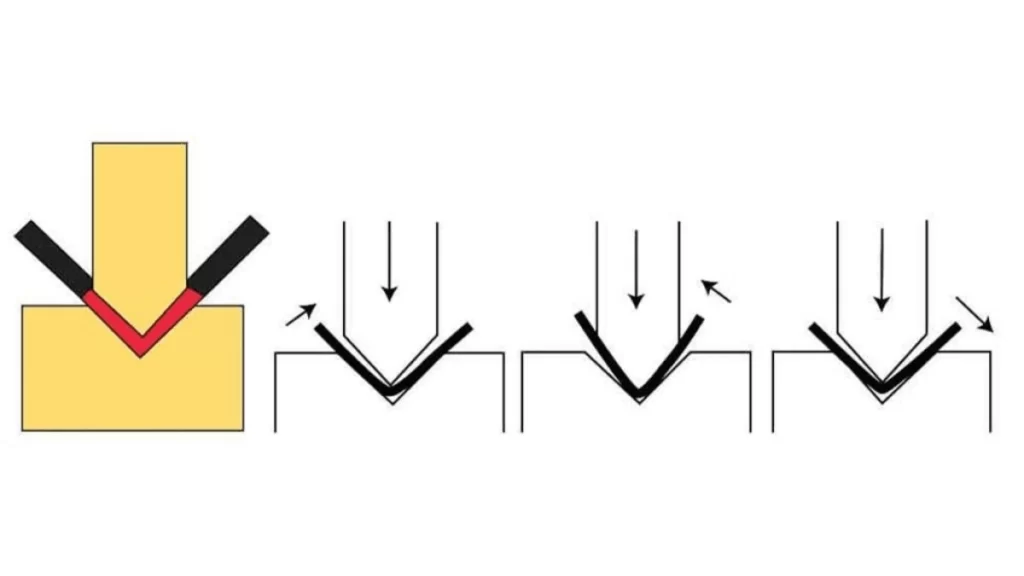
Abkantpressenprägung
Bei der Blechumformung gibt es zwei grundlegende Techniken, nämlich das Freibiegen und das Prägen, und jede von ihnen hat ihre Vor- und Nachteile. Boda verwendet verschiedene Biegetechniken, wählt jedoch je nach Materialeigenschaften, erwarteter Anwendung und gewünschten Ergebnissen zwischen ihnen.
Vorteile des Luftbiegens von Blech
- Das Luftbiegen kann bei vielen Materialien und Stärken optimal eingesetzt werden.
- Zum Biegen ist im Vergleich zu anderen Techniken weniger Kraft erforderlich.
- Der Prozess führt in der Regel zu weniger Werkzeugverschleiß und reißen.
- Das Luftbiegen von Blech ermöglicht nach dem Biegen gewisse Winkelanpassungen.
Nachteile des Luftbiegens von Blech
- Das Material kann seine Form wiedererlangen (zurückfedern), bevor es sich verbogen hat.
- Das Freibiegen wird bevorzugt für Anwendungen wie Gehäuse und Halterungen verwendet, bei denen 90-Grad-Biegungen üblich sind. Es kommt immer zu einer Rückfederung, aber die Ingenieure müssen wissen, wie sie diese berechnen, um die richtigen Maße zu erhalten.
Prägen Blechbiegen
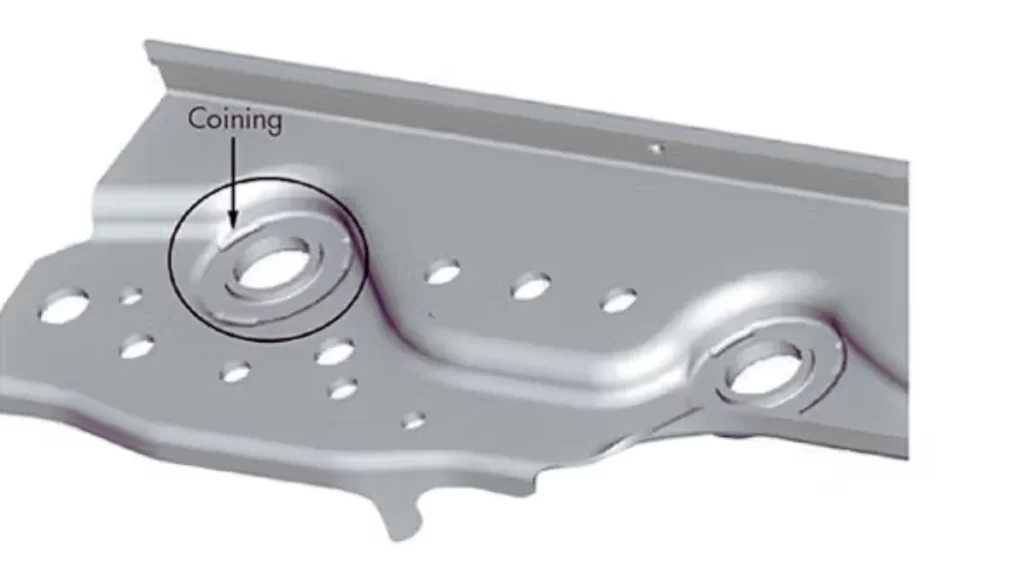
Blechprägung
Prägen ist ein Biegeverfahren, bei dem mehr Druck auf Blech und Matrizen ausgeübt wird als beim Luftbiegen. Das Verfahren liefert hohe Genauigkeit bei sehr geringer Rückfederung.
Vorteile des Prägens
- Es erzeugt präzise Biegungen mit minimaler Rückfederung.
- Geeignet für genaue und präzise Anwendungen mit engen Toleranzen
Nachteile des Münzprägens
- Erfordert eine höhere Beanspruchung der Schneidwerkzeuge.
- Benötigt mehr Volumen und Druck und belastet daher die Maschinerie stärker.
Materialien, die beim pneumatischen Biegen mit Abkantpressen verwendet werden
- Stahl (Weichstahl, rostfreier Stahl und hochfester legierter Stahl): Das Biegen Edelstahl produziert Automobilkomponenten, Strukturträger und Halterungen.
- Aluminium: Wird zur Herstellung von Produkten wie Flugzeugteile, Wärmetauscher und Gehäuse.
- Messing und Kupfer: Produkte: Elektrische Verbindungselemente, dekorative Armaturen, Heizkörper.
- Titan- und Nickellegierungen: Produkte: Luft- und Raumfahrtteile, medizinische Implantate, chemische Reaktoren.
Probieren Sie Boda jetzt aus!
Blechbiegedienste bei Boda
Unsere Ingenieure und Techniker bei Boda verfügen über jahrzehntelange Erfahrung in der Blechbearbeitung. Wir freuen uns über die Möglichkeit, mit Ihnen zusammenzuarbeiten, um Ihr Produktdesign zu bewerten und zu verbessern sowie den besten Herstellungsprozess auszuwählen. Ganz gleich, ob Sie Luftbiegen, Bodenbiegen oder andere Vorgänge wie Laser schneiden oder Stanzen, wir helfen Ihnen, das beste Ergebnis für Ihr Produkt zu erzielen. Kontaktieren Sie uns und erfahren Sie mehr über unsere Blechbiegeservice.