
Bester Kunststoff für die maschinelle Bearbeitung
Zu den besten Kunststoffen für die maschinelle Bearbeitung zählen ABS, Nylon, Vespel®, Acryl, Polyethylen (PE), Polypropylen, Polycarbonat, Phenolharz und PTFE (Teflon). Weitere in Betracht zu ziehende Kunststoffe sind Acetal (POM/Delrin), HDPE, Polyethylenterephthalat (PET) und PVC (Polyvinylchlorid).
Bei der Überlegung, welche Art von Kunststoff in einem verwendet werden soll CNC Kunststoffbearbeitung Für ein solches Projekt ist es entscheidend, die Eignung und Kompatibilität der einzelnen Materialien zu kennen. Insbesondere sollte der Kunststoff leicht zu verarbeiten sein und die funktionalen Anforderungen des gewünschten Bauteils erfüllen.
Weitere wichtige Kriterien sind die Beständigkeit gegenüber verschiedenen Einflüssen – Hitze, Temperatur, Kratzern usw. – und die gewünschte Oberflächenglätte. Da jeder dieser Kunststoffe einzigartige Eigenschaften aufweist, kann der Hersteller denjenigen auswählen, der den spezifischen Anforderungen entspricht.
Dieser Leitfaden untersucht die wichtigsten Kunststoffe für CNC-Bearbeitungsanwendungen. Er behandelt herausragende Eigenschaften, einschließlich Vorteile, Einschränkungen, Bearbeitbarkeit und gängige Anwendungsgebiete.
Acetal (POM/Delrin)
Acetal zählt zu den am besten bearbeitbaren technischen Kunststoffen. Zu den wichtigsten Eigenschaften, die dazu beitragen, gehören eine relativ hohe Wärmeleitfähigkeit, eine teilkristalline Struktur und eine hohe Dimensionsstabilität. Die hohe Wärmeleitfähigkeit bedeutet, dass die thermische Zersetzungszone des Kunststoffs während der Bearbeitung nur selten den Punkt der thermischen Zersetzung überschreitet. Die Dimensionsstabilität ergibt sich im Wesentlichen aus der geringen Feuchtigkeitsaufnahme des Materials von unter 0.25 % innerhalb von 24 Stunden.
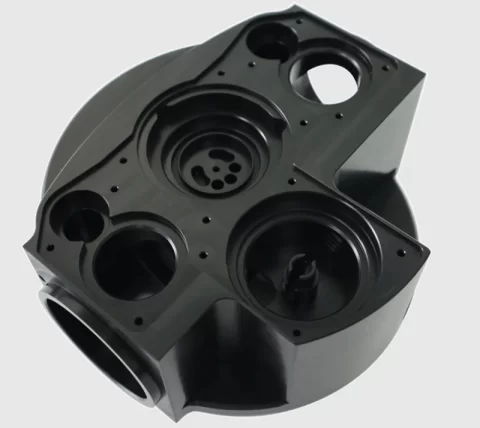
Delrin/POM (Acetal)-Teil
Vor- und Nachteile der Acetal-Bearbeitung (POM/Delrin).
| Vorteile der Acetalbearbeitung (POM/Delrin). | Nachteile der Acetalbearbeitung (POM/Delrin) |
|
|
Anwendungen
Acetal-Bearbeitungsteile finden sich häufig in mechanischen Bauteilen wie Zahnrädern, Rollen, Federn und Gehäusen. Auch Scharniergehäuse, Kraftstoffgeber und Türschließsysteme in Automobilanwendungen werden aus Acetal gefertigt.
Nylon/Polyamid (PA)
Nylon/Polyamid (PA) entstand in den 1930er-Jahren nach umfangreichen Forschungen zu Polyestern und Polyamiden. Die beiden gängigsten Nylonarten sind Nylon 6 und Nylon 6/6. Nylon 6 wird üblicherweise für Anwendungen mit hohen Festigkeitsanforderungen und geringer Dichte eingesetzt. Nylon 6/6 wird häufig für Anwendungen eingesetzt, die eine höhere Steifigkeit, Festigkeit und Abriebfestigkeit erfordern. Es nimmt im Allgemeinen weniger Feuchtigkeit auf als Nylon 6.
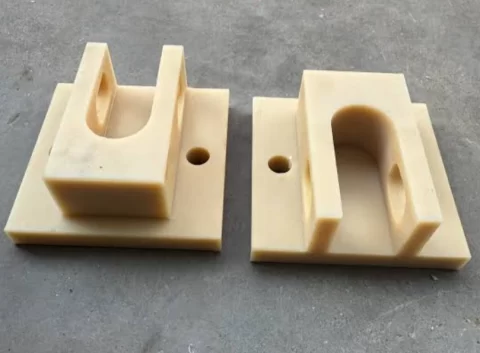
Nylon (PA)
Vor-und Nachteile
| Vorteile | Nachteile |
|
|
Anwendungen: Lager, Zahnräder, Buchsen, Strukturhalterungen
ABS-Kunststoff (Acrylnitril-Butadien-Styrol)
ABS-Kunststoff lässt sich auch bei hohen Drehzahlen sauber bearbeiten. Der Werkzeugverschleiß ist minimal. Allerdings sollte der Maschinenbediener die Neigung des Materials zum Erweichen unter Hitzeeinwirkung berücksichtigen. Die beiden wichtigsten Maßnahmen gegen dieses Problem sind eine präzise Vorschubsteuerung und Kühlung.
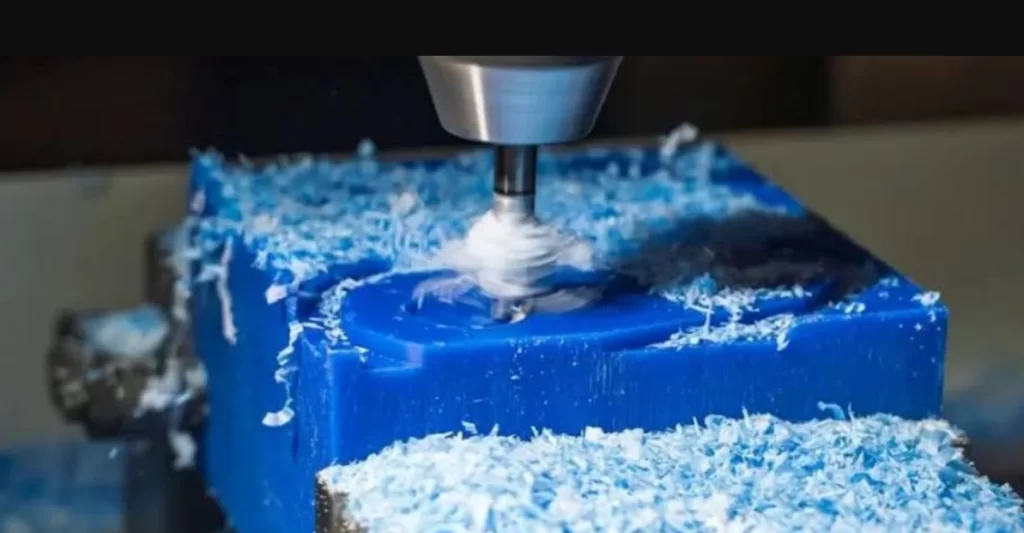
CNC-Fräsen von ABS-Kunststoff
Vor-und Nachteile
| Vorteile | Nachteile |
|
|
AnwendungenPrototypen, Gehäuse
Polycarbonat (PC)
Polycarbonat zählt zu den besten Kunststoffen für die spanende Bearbeitung, da es eine unübertroffene Balance aus optischer Klarheit und Schlagfestigkeit bietet. Die Bearbeitung dieses Kunststoffs erfordert kontrollierte Schnittgeschwindigkeiten und scharfe Werkzeuge. Eine häufige Herausforderung bei der Bearbeitung ist das Schmelzen.
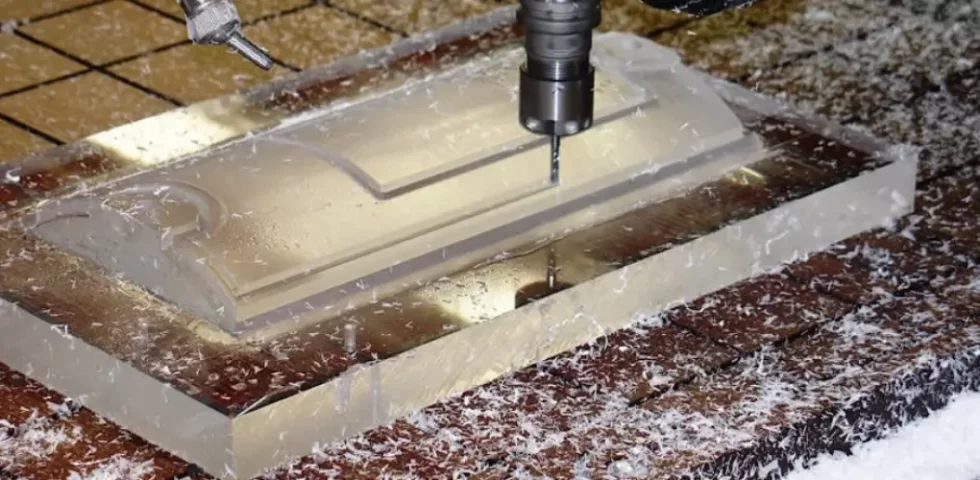
Polycarbonatbearbeitung
Vor-und Nachteile
| Vorteile | Nachteile |
|
|
AnwendungenElektrische Gehäuse, Linsen, Schutzvorrichtungen
Acryl/Poly(methylmethacrylat) (PMMA)
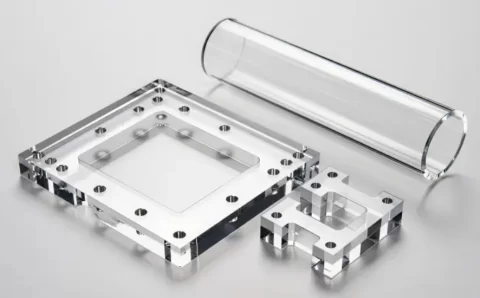
CNC-Bearbeitungsteile aus Acryl
PMMA zählt zu den optisch klarsten, bearbeitbaren Kunststoffen. Die Bearbeitung dieses Materials erfordert scharfe Werkzeuge und geringe Vorschübe, da es leicht brechen und absplittern kann.
Vor- und Nachteile von PMMA
| Vorteile von PMMA | Nachteile von PMMA |
|
|
AnwendungenSchutzhüllen, Beschilderungen, Displays
HDPE (Polyethylen hoher Dichte)
HDPE-Kunststoff lässt sich gut bearbeiten und bietet eine gute Beständigkeit gegenüber Chemikalien und Feuchtigkeit. Aufgrund seiner relativ weichen Beschaffenheit ist er jedoch für enge Toleranzen nicht empfehlenswert. Er eignet sich stattdessen für robuste Anwendungen.
Vor- und Nachteile von HDPE
| Vorteile von HDPE | Nachteile von HDPE |
|
|
AnwendungenSchiffsteile, Tanks, Chemikalienbehälter
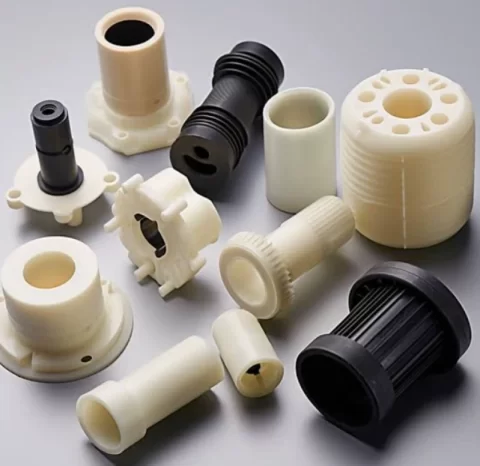
Präzisionsbearbeitetes HDPE
PET (Polyethylenterephthalat)
PET ist ein weiterer Kunststoff, der sich leicht bearbeiten lässt. Darüber hinaus zeichnet sich das Material durch geringe Feuchtigkeitsaufnahme, gute Chemikalienbeständigkeit und gute Dimensionsstabilität aus. Bestimmte PET-Typen können für Anwendungen mit Lebensmittelkontakt verwendet werden, sofern sie die entsprechenden FDA-Anforderungen erfüllen.
Vor- und Nachteile von bearbeiteten PET-Teilen
| Vorteile | Nachteile |
|
|
Anwendungen: medizinische Geräte, Lebensmittelverarbeitungsanlagen
Polypropylen (PP)
Polypropylen (PP) ist mit einer Dichte von 0.89–0.92 g/cm³ zwar leicht, weist aber dennoch eine gute Verschleiß-, Schlag- und Chemikalienbeständigkeit auf. Dank seiner relativ guten Hitzebeständigkeit und elektrischen Isolationseigenschaften eignet sich PP für ein breites Spektrum an allgemeinen industriellen Anwendungen.
Vor- und Nachteile von PP-bearbeiteten Teilen
| Vorteile | Nachteile |
|
|
AnwendungenLebende Scharniere, Chemikalientanks, Laborgeräte
Phenolischer Kunststoff
Phenolharz, oft mit Bakelit verwechselt, ist ein harter und spröder Kunststoff. Dieser Duroplast neigt bei der Bearbeitung zur Bildung kurzer, fragmentierter Späne und feinem Staub. Das spezifische Späneverhalten kann je nach Phenolharzsorte, Bearbeitungsbedingungen und Laminatstruktur variieren. Phenolharz zeichnet sich durch hervorragende thermische Stabilität und elektrische Isolation aus. Wie zu erwarten, verschleißen Schneidwerkzeuge bei der Bearbeitung von Phenolharz schnell.
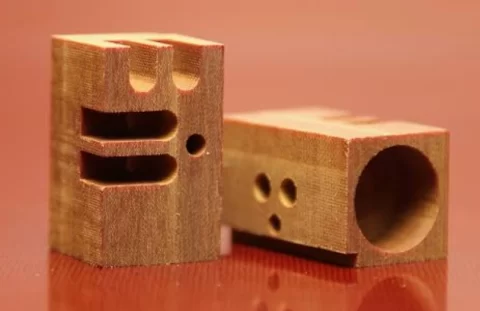
Phenolische Bestandteile
Vor- und Nachteile von Phenolharz-Maschinenteilen
| Vorteile | Nachteile |
|
|
Anwendungen: Phenolharzbearbeitung ist ideal zum Isolieren von Distanzstücken, Nocken, Zahnrädern, Buchsen und Unterlegscheiben.
PVC-Kunststoff
Gefräste PVC-Kunststoffteile bieten Langlebigkeit und Chemikalienbeständigkeit. Fachgerecht gefertigt, sind diese Teile in einer Reihe von Branchen wertvoll, darunter Sanitär- und Chemikalienhandhabungssysteme.
Vor- und Nachteile von PVC-Maschinenteilen
| Vorteile | Nachteile |
|
|
AnwendungenSanitärarmaturen, Ventile
Vespel® (Polyimid von DuPont)
Obwohl Vespel® schwierig zu bearbeiten ist, lassen sich damit Teile mit engen Toleranzen, hoher Temperaturbeständigkeit und langer Lebensdauer herstellen. Diese ungefüllte Polyimid-Sorte hat eine Glasübergangstemperatur (Tg) von ca. 249 °C.2Dadurch eignet sich dieser Kunststoff hervorragend für die maschinelle Bearbeitung bei kritischen Anwendungen.
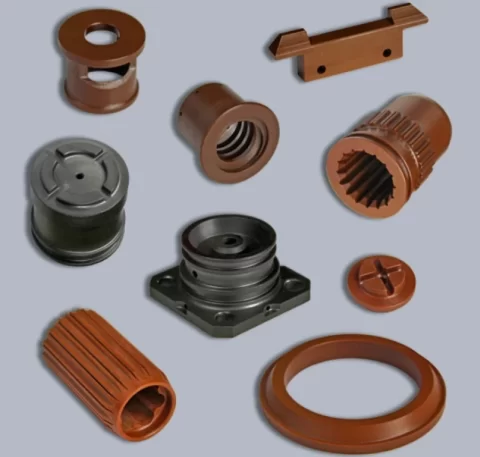
Vesel-Bearbeitungsteile
Vor- und Nachteile von Vespel-Bearbeitung Teile
| Vorteile | Nachteile |
|
|
Anwendungen: Ausrüstung für Verteidigung und Raumfahrt
Polystyrol (PS)
PS-Material zeichnet sich durch hervorragende optische Klarheit und Steifigkeit aus. Seine Steifigkeit lässt sich durch die Zugabe von Gummi – hochschlagfestem Polystyrol (HIPS) – weiter erhöhen. Dieser kostengünstige Thermoplast vereint diese Eigenschaften mit guter Dimensionsstabilität und ist in verschiedenen Formen ab Lager verfügbar.
Vor- und Nachteile von bearbeiteten Polystyrolteilen
| Vorteile | Nachteile |
|
|
Anwendungen: Polystyrol-Material wird selten in der CNC-Bearbeitung eingesetzt; es ist ideal für den Spritzguss.
Bei der Auswahl des für die maschinelle Bearbeitung am besten geeigneten Kunststoffs aus der Liste sollten Sie bedenken, dass PS der Vollständigkeit halber aufgeführt ist. Einkaufsteams, die noch nicht viel Erfahrung mit Kunststoffen haben, wählen ihn möglicherweise aufgrund seiner weiten Verfügbarkeit, ohne sich der Tatsache bewusst zu sein, dass seine geringe Wärmeleitfähigkeit und hohe Sprödigkeit erhebliche Herausforderungen bei der maschinellen Bearbeitung darstellen.
Probieren Sie Boda jetzt aus!
Zusammenfassende Auswahltabelle für den besten Kunststoff für die maschinelle Bearbeitung
Nachfolgend finden Sie eine Tabelle zur Materialauswahl mit den wichtigsten technischen Anforderungen.
|
Kunststoff |
Dimensionsstabilität |
Abriebfestigkeit |
Chemische Beständigkeit |
Bearbeitbarkeit |
Wärmewiderstand |
Relative Kosten |
|
Acetal (POM/Delrin) |
Hoch |
Hoch |
Hoch |
Ausgezeichnet |
Moderat |
Niedrig |
|
Nylon (PA) |
Moderat |
Hoch |
Gut gegen Kraftstoffe und Öle; schlecht gegen Säuren |
Gut |
Mäßig – Kühlung erforderlich, um Verkleben zu verhindern |
Niedrig bis mäßig |
|
ABS |
Niedrig |
Moderat |
Schlechte Witterungsbeständigkeit |
Ausgezeichnet |
Niedrig |
Niedrig |
|
Polycarbonat (PC) |
Moderat |
Gut |
schlecht |
Moderat |
Mäßig – Verkleben, Schmelzen |
Moderat bis hoch |
|
Acryl (PMMA) |
Moderat |
Niedrig |
Wetterbeständig |
Moderat |
Niedrige Vorschübe und scharfe Werkzeuge |
Moderat |
|
HDPE |
Niedrig |
Gut |
Gut |
Gut, die Toleranzen sind nicht eng. |
Niedrig bis mäßig |
Niedrig |
|
PET |
Gut |
Gut |
Gut |
Gut |
Moderat |
|
|
Polypropylen (PP) |
Niedrig |
Hoch |
Ausgezeichnet |
Mäßig – Verformung und Verklebung |
Niedrig |
|
|
Phenolic |
Hoch |
Gut |
Gut gegen Öle und Lösungsmittel |
schlecht |
Moderat |
|
|
PVC |
Moderat |
Moderat |
Gut |
Gut |
Niedrig |
|
|
Vespel® |
Hoch |
Hoch |
Gut beständig gegen die meisten Kraftstoffe und Lösungsmittel |
Schwach bis mittel bis schwierig, abhängig von der Note |
Hoch |
|
|
Polystyrol (PS) |
Gut |
Niedrig |
schlecht |
Gut, aber nicht regelmäßig bearbeitet |
Niedrig |
Niedrig |
Probieren Sie Boda jetzt aus!
Bearbeitungsprozesse für Kunststoffe
Bei der Auswahl des für Ihr Bearbeitungsprojekt geeigneten Kunststoffs sollten Sie die gängigen Bearbeitungsverfahren beachten: Drehen, Bohren, Fräsen, Gewindeschneiden und Reiben.
Kunststoffdrehen und -bohren
Diese Drehbearbeitungen erfolgen an Innendurchmessern und stellen zylindrische Bauteile her. Beim Drehen wird ein stationäres Einpunktwerkzeug auf einem rotierenden Werkstück eingesetzt, um Buchsen und Wellen herzustellen. Beim Bohren werden vorhandene Löcher präzise vergrößert. Damit ein Kunststoff diesen Bearbeitungsvorgängen standhält, muss er eine hohe Dimensionsstabilität aufweisen – die Schnittkräfte können zu hoch sein. Acetal und PTFE gehören zu den Kunststoffen mit der besten Dimensionsstabilität. Die Späneabfuhr muss schnell und effektiv genug sein, um ein Schmelzen zu verhindern. Bei der Einstellung der Spindeldrehzahl ist auch die Hitzebeständigkeit des Kunststoffs zu berücksichtigen.
Kunststoffbohren
Beim Kunststoffbohren entstehen gerade, kreisrunde Löcher im Material. Die Reibungswärmeentwicklung kann bei ABS, PS und anderen Kunststoffen die Lochränder schmelzen und verformen, wenn die Drehzahl nicht präzise gesteuert wird. Die beste Vorgehensweise ist das Tieflochbohren, eine Technik, die die Spanabfuhr und die Wärmeableitung verbessert. Das kontinuierliche Bohren stellt für PET und andere Kunststoffe mit höheren Schmelzpunkten keine Herausforderung dar.
Kunststofffräsen
Fräsen ist ein Verfahren, bei dem ein rotierender Mehrpunktfräser zur Herstellung von Vertiefungen, dreidimensionalen Geometrien und ebenen Oberflächen in Kunststoff eingesetzt wird. Es handelt sich um ein äußerst vielseitiges Verfahren, das sich für harte und weiche Kunststoffe eignet. Die Wahl der Frässtrategie für den jeweiligen Kunststoff ist entscheidend. Beispielsweise erfordern zähflüssige Kunststoffe wie HDPE scharfe Werkzeuge und höhere Schnittgeschwindigkeiten, um Materialverschmierungen zu vermeiden und die Oberflächengüte zu verbessern.
Kunststoffgewinde
Gewindeschneiden bezeichnet die Herstellung von Innengewinden in vorgebohrten Löchern. Es ist gängig für formstabile Kunststoffe wie Acetal und Phenolharz. Da weichere Kunststoffe zu Gewindeverformung und -ausriss neigen, werden stattdessen Metalleinsätze verwendet.
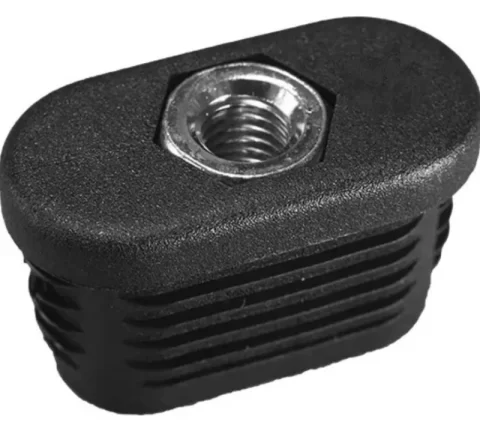
Gewindeeinsatz aus Metall in Kunststoff
Kunststoffreiben
Durch das Reiben wird der präzise Enddurchmesser einer Bohrung erreicht – durch Aufweiten und Glätten. Es ist erforderlich bei der Herstellung von Buchsen und Lagersitzen, insbesondere bei Acetalbauteilen, wo präzise Bohrungsdurchmesser für die Montage unerlässlich sind.
Jeder dieser Prozesse stellt spezifische mechanische und thermische Anforderungen. Für jeden Kunststoff sollte ein geeignetes Bearbeitungsverfahren ausgewählt werden, um eine optimale Leistung der bearbeiteten Teile zu gewährleisten.
Bei der Erstellung Ihres Bearbeitungsplans sollten Sie sicherstellen, dass die Eigenschaften des Kunststoffs zu den Prozessparametern passen. Beispielsweise sollte die Wärmeempfindlichkeit des Materials die Vorschubgeschwindigkeit, die Schnittgeschwindigkeit und die Abkühlgeschwindigkeit bestimmen.
Fazit
Die besten Kunststoffe für die maschinelle Bearbeitung bieten die richtige Bearbeitbarkeit, thermische Stabilität, mechanische Eigenschaften und weitere Merkmale, je nach den Anforderungen der Praxis. Von der makellosen Präzision von Acetal für enge Toleranzen bis hin zur unübertroffenen Schlagfestigkeit von Polycarbonat (PC) – jeder Kunststoff eignet sich auf einzigartige Weise für industrielle Anwendungen. Für Einkaufsmanager, die zuverlässige Fertigungspartner suchen, und Ingenieure, die die Spezifikationen für Kunststoffmaterialien beschleunigen müssen, gibt es Nuancen, die nur ein erfahrenes Kunststoffverarbeitungsunternehmen verstehen kann.
Ihr Kunststoffteil sollte auf Anhieb perfekt bearbeitet werden. Für einen reibungslosen Übergang von der Konstruktion zur Fertigung CNC-gefräster Kunststoffteile teilen Sie Ihre Zeichnungen mit dem Ingenieurteam von Boda. Sie können auch unsere überprüfen Kunststoffbearbeitungsservice Weitere Einzelheiten zur Präzisionsbearbeitung verschiedener Kunststoffarten finden Sie hier.
Häufig gestellte Fragen
Welcher Kunststoff eignet sich am besten für die maschinelle Bearbeitung?
Welcher Kunststoff sich am besten für die maschinelle Bearbeitung eignet, hängt von den jeweiligen Anwendungsanforderungen hinsichtlich Zugfestigkeit, Hitzebeständigkeit, Chemikalienbeständigkeit und Schlagfestigkeit ab. Jeder Kunststoff weist spezifische Eigenschaften auf; es gibt keinen Universalkunststoff.
Ressourcen
[1].https://ideambox.com/assets/downloads/engineering-materials-datasheet.pdf
[2].https://www.materialdatacenter.com/ms/en/tradenames/Vespel/DuPont/VESPEL%C2%AE+TP-8311/7e482917/835