
Arten des Gießens
Zu den Gussarten gehören Sandguss, Feinguss, Druckguss, Kokillenguss, Schleuderguss, Vakuumguss, Gipsguss, Niederdruckguss, Pressformguss, Hochdruckformguss, Schaumguss, Schalenformguss, Strangguss und Schwerkraftguss. Diese Metallguss Bei Gussverfahren wird flüssiges Metall mithilfe einer Formkavität in die gewünschten Teile geformt. Hersteller und Einkäufer, die verschiedene Gussverfahren in Betracht ziehen, stehen vor Fragen hinsichtlich Teilekomplexität, Materialart, Prozesskosten und Oberflächenbeschaffenheit.
Sie sollten nicht die falsche Methode wählen, da dies zu fehlerhaften Teilen, Ausschuss und Umsatzeinbußen führen würde. Angesichts der rund 14 am Markt verfügbaren Gussverfahren muss die Entscheidung sorgfältig und idealerweise mit Unterstützung eines Experten getroffen werden.
Sandguss eignet sich üblicherweise für kostengünstige Prototypen, Feinguss für komplexe Geometrien und Druckguss für die Serienfertigung präziser Teile. Werden diese Grundlagen nicht beachtet, drohen Ausschuss oder Werkzeugersatz.
Was ist Metallguss?
Metallguss ist ein Fertigungsverfahren, bei dem flüssiges Metall in eine Formkavität gegossen wird, um Teile herzustellen. Die Form hat die spiegelverkehrte Form des gewünschten Teils. Das Formmaterial sollte feuerfest sein, daher ist Sand eine gängige Option.
Nachdem das flüssige Metall den Formhohlraum gefüllt, abgekühlt und erstarrt ist, wird es aus der Form entnommen. Oft sind noch einige Nachbearbeitungsschritte erforderlich, bevor das Teil einsatzbereit ist. Gießen ist ein beliebtes industrielles Verfahren, weil es wirtschaftlich, vielseitig und für isotrope Teile geeignet ist und sich ideal für komplexe Formen eignet.
Die besprochenen Castingarten
Die folgenden Gussverfahren werden behandelt: Sandguss, Feinguss, Druckguss, Kokillenguss, Schleuderguss, Vakuumguss, Gipsguss, Niederdruckguss, Pressguss, Hochdruck-Druckguss, Schaumguss, Schalenguss, Stranggießen und Schwerkraft-Druckguss.
Wie nachfolgend beschrieben, sollte jeder dieser Prozesse auf Ihre Material-, Volumen- und Toleranzanforderungen abgestimmt sein.
Sandguss
Sandguss ist ein vielseitiges und wirtschaftliches Gießverfahren, bei dem eine Sandform hergestellt und flüssiges Metall in die Form gegossen wird, um Teile herzustellen.
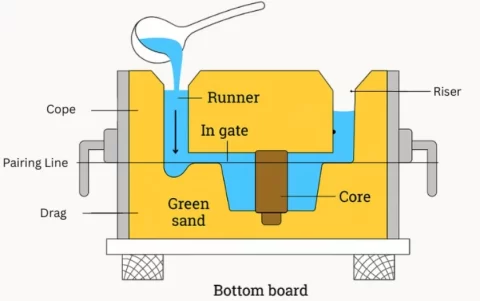
Sandguss
Neben Sand werden bei diesem Verfahren auch Additive und Bindemittel verwendet. Sandguss findet breite Anwendung in der Automobil- und Bauindustrie.
|
Vorteile |
Einschränkungen |
|
|
Feinguss
FeingießenDas Wachsausschmelzverfahren, auch bekannt als Feinguss, ist eine alte Gusstechnik, bei der ein Wachsmodell verwendet wird. Dieses Modell wird mit einer Keramikschicht überzogen, die eine Form bildet. Das Wachs wird ausgeschmolzen, sodass eine Form zurückbleibt, die mit flüssigem Metall befüllt werden kann. Dieses Gießverfahren basiert auf Standardbedingungen für Luft und Druck.
Zu den Werkstoffen für das Wachsausschmelzverfahren gehören Kupfer und Kupferlegierungen, Aluminium und Aluminiumlegierungen, Stahl sowie Edelmetalle wie Gold und Silber.1]
|
Vorteile |
Einschränkungen |
|
|
Druckguss (Metalldruckguss)
Beim Metalldruckguss wird flüssiges Metall in eine Metallform gegossen oder eingespritzt, um Teile herzustellen. Das Verfahren wird hauptsächlich für Nichteisenmetalle wie Aluminiumguss angewendet. Magnesiumgussund Zinkguss. Anwendungsgebiete des Metalldruckgusses sind unter anderem Kühlkörper für Haushaltsgeräte, Motorblöcke für Automobile, Armaturen für die Luft- und Raumfahrt sowie Laptops.
Es gibt zwei Arten des Metalldruckgusses: Warmkammer- und Kaltkammer-Druckguss. Der Unterschied liegt darin, wo das Metall geschmolzen wird. Beim Warmkammer-Druckguss wird das Metall in einem Ofen innerhalb der Gießanlage geschmolzen.
Der Druck beim Gießen kann bis zu 1,200 bar erreichen. Dies hängt jedoch von der Komplexität der Werkzeugkonstruktion und der Schließkraft ab.
|
Vorteile des Druckgusses |
Grenzen des Druckgusses |
|
|
Dauerguss
Das Kokillengussverfahren besteht aus zwei Metallformen. Es handelt sich um ein Schwerkraftverfahren, bei dem das flüssige Metall allein durch die Schwerkraft in die Form gegossen wird. Gängige Formmetalle sind Stahl, Gusseisen und hochschmelzende Legierungen. Die Kavitäten in den Formen werden typischerweise mittels CNC-Bearbeitung hergestellt. Die Formoberfläche wird mit einem harten, feuerfesten Material, beispielsweise Ton, bedeckt. Zusätzlich wird ein Schmiermittel wie beispielsweise Kieselsäure verwendet.
|
Vorteile |
Einschränkungen |
|
|
Schleuderguss
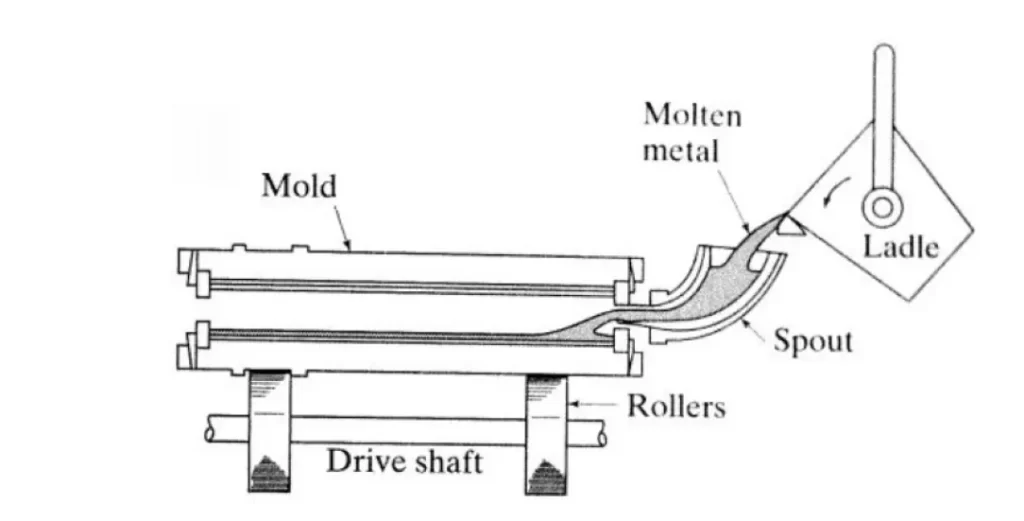
Schleuderguss
Beim Schleudergießen wird eine Dauerform mit 300 bis 3000 Umdrehungen pro Minute um ihre Achse gedreht.2Das geschmolzene Material wird während der Drehung der Form eingegossen. Aufgrund der Zentrifugalkräfte konzentriert sich das geschmolzene Material an den Außenwänden der Form. Da die meisten Verunreinigungen leichter als das Metall sind, befinden sie sich näher am Innendurchmesser, wo sie abgetragen werden können.
|
Vorteile |
Einschränkungen |
|
|
Vakuumgießen
Vakuumgießen, auch als Gegengravitationsgießen bezeichnet, ähnelt dem Feinguss, jedoch ist der Formfüllmechanismus anders. Beim Vakuumgießen wird eine Vakuumpumpe verwendet, um das Material nach oben in die Form zu saugen.
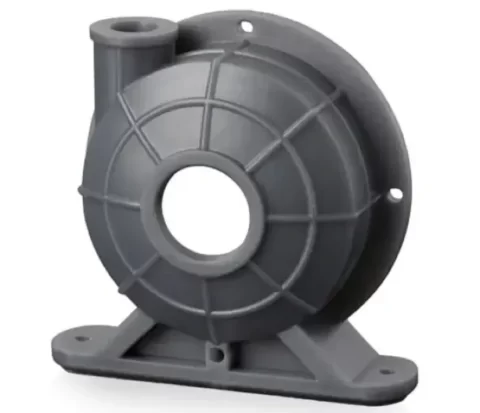
Vakuumgegossenes Teil
|
Vorteile |
Einschränkungen |
|
|
Gipsabformung
Die Gussform für diese Technik enthält Gips (CaSO4), Quarzmehl und Talkum. Diese Gussart eignet sich hervorragend für Nichteisenmetalle wie Aluminium, Magnesium, Zink und Kupfer.
|
Vorteile |
Einschränkungen |
|
|
Druckguss
Squeeze Casting Es handelt sich um eine Mischung aus Schmieden und Gießen. Geschmolzenes Metall wird in eine vorgeheizte Form gegeben, dann übt ein Stempel gleichmäßigen Druck auf den Kopf des geschmolzenen Metalls aus. Diese Druckbeaufschlagung ist wichtig für einen gleichmäßigen Metallfluss. Sie minimiert die Mikroschrumpfungsporosität. Die kontrollierte Abkühlung gewährleistet zudem ein feines Mikrogefüge.3]
|
Vorteile |
Einschränkungen |
|
|
Niederdruck-Druckguss
Die Niederdruck-Druckgießmaschine ist vertikal ausgerichtet. Sie besteht aus einer beweglichen und einer festen Maschinenplatte. Unterhalb der festen Platte befindet sich der Halteofen. Auf den Ofen wird ein Druck von bis zu 1 bar ausgeübt, wodurch das flüssige Metall verdrängt wird.
|
Vorteile |
Einschränkungen |
|
|
Verlorener Schaum (Verbrauchsmuster)-Wurf
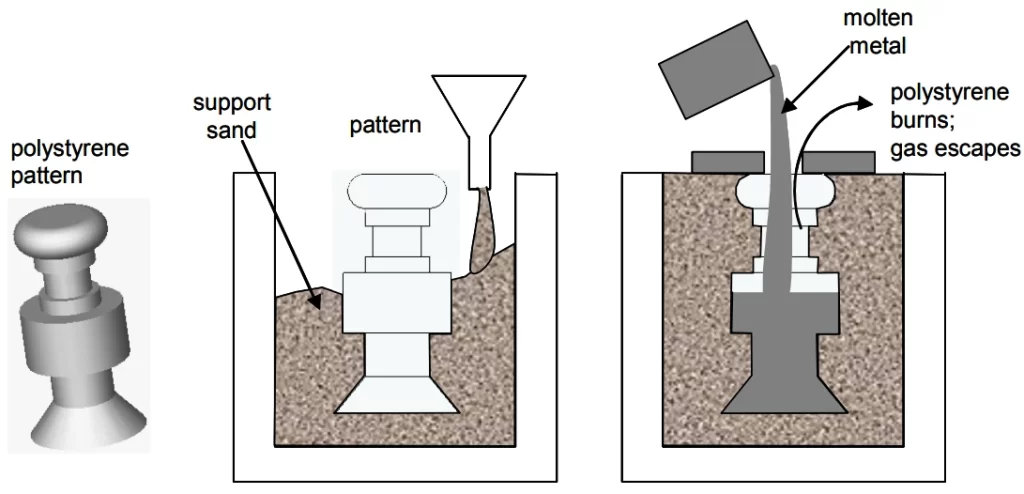
Schaumverlustguss
Bei diesem Gießverfahren wird ein Polystyrolmodell verwendet. Da dieses Material zu 95 % aus Luft besteht, verdampft diese, wenn flüssiges Metall darauf gegossen wird.2Das Muster wird durch Formen hergestellt. Beispiele für im Feingussverfahren hergestellte Produkte sind Motorwellen und -blöcke.
|
Vorteile des Schaumgießverfahrens |
Grenzen des Schaumgießverfahrens |
|
|
Schalenformguss
Muschelguss Es besteht aus einer Hülle aus Quarzsand und Harz, die um ein heißes Metallmodell geformt wird. Geschmolzenes Metall wird in den so entstandenen Formhohlraum gegossen.
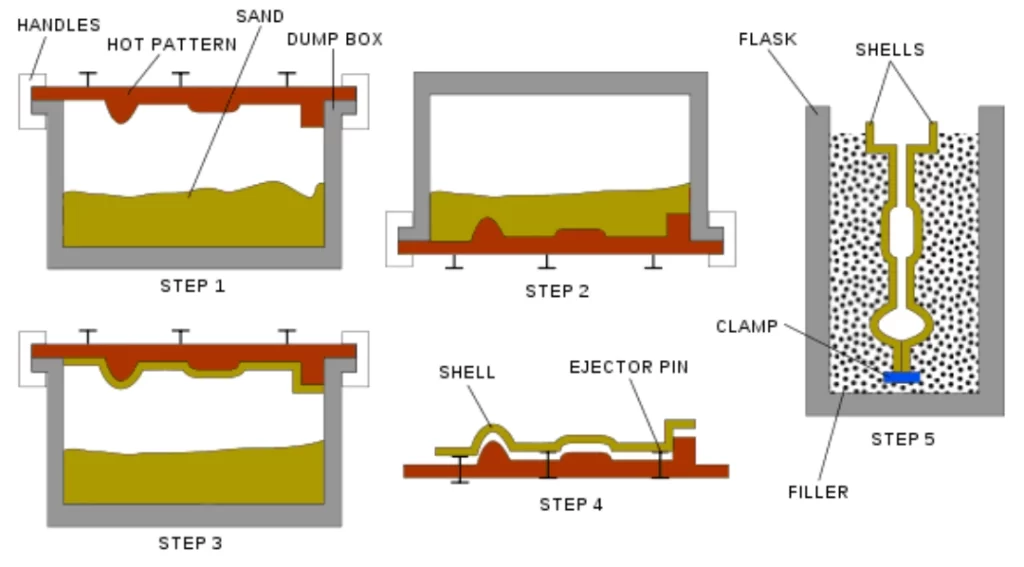
Schalenformguss
Das Verfahren ist zwar mit dem Sandguss vergleichbar und vergleichsweise teurer, es erzeugt jedoch Teile mit glatteren Oberflächen und genaueren Abmessungen.
|
Vorteile des Schalengussverfahrens |
Einschränkungen des Schalengussverfahrens |
|
|
Fortlaufendes Casting
Das Stranggießen dient zur Herstellung von durchgehenden Metallsträngen. Hauptbestandteil der Anlage ist eine wassergekühlte Kokille, die den Strang aus einem Knüppel oder Block formt. Der Großteil der weltweit verfügbaren Aluminium- und Stahlhalbzeuge wird im Stranggießverfahren hergestellt.
|
Vorteile |
Einschränkungen |
|
|
Welche Castingart ist am beliebtesten?
Sandguss ist weltweit das am häufigsten verwendete Gussverfahren. Hersteller bevorzugen es, weil es wirtschaftlich und vielseitig ist und sich zur Herstellung komplexer Bauteile eignet. Es kann sowohl für Eisen- als auch für Nichteisenmetalle in einem breiten Größenspektrum eingesetzt werden. Die Luft- und Raumfahrt sowie die Automobilindustrie gehören zu den Branchen, in denen Sandguss am häufigsten eingesetzt wird. Im Automobilbereich werden beispielsweise Graugussteile verwendet, die in Sandformen gegossen werden.5] Typische Anwendungsgebiete von Grauguss für Automobil-Gussteile sind Abgaskrümmer, Dieselmotorblöcke, Kupplungsscheiben und Getriebegehäuse.
Wie man das richtige Gießverfahren auswählt
Bei der Wahl eines Metallgussverfahrens sind vier Variablen zu berücksichtigen: Materialart, Menge/Volumen, gewünschte Eigenschaften und Teilekomplexität.
- MedientypUnterschiedliche Materialien erfordern unterschiedliche Gießverfahren.
- Menge/VolumenManche Gussarten sind für geringe Stückzahlen ausgelegt, andere für hohe Stückzahlen.
- Gewünschte EigenschaftenDazu gehören die mechanischen Eigenschaften und die Oberflächenbeschaffenheit. Manche Gussarten weisen bessere mechanische Eigenschaften oder glattere Oberflächen auf als andere.
- Komplexität der TeileKomplexe Bauteile erfordern unter Umständen Gießverfahren mit passenden Eigenschaften. So wird beispielsweise Feinguss typischerweise für komplexe Konstruktionen eingesetzt, während Sandguss für einfachere Konstruktionen geeignet ist.
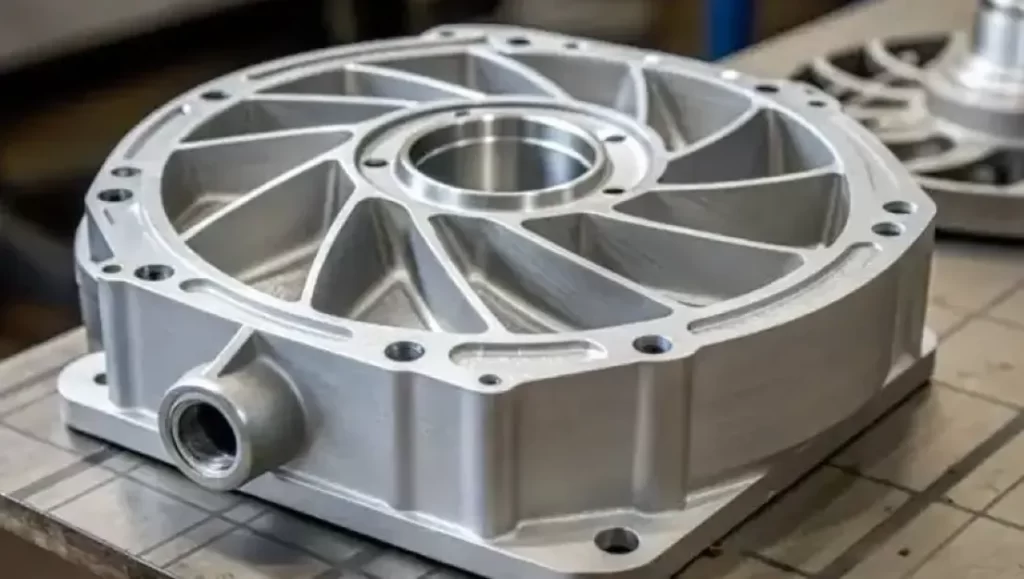
Feinguss-Komplexteil
Die folgende Tabelle dient als Leitfaden zur Auswahl des idealen Gusstyps.
|
Gussart |
Produktionsmaßstab |
Materialtypen |
|
Sandguss |
Niedrig bis mittel |
Aluminium, Bronze, Eisen |
|
Feingießen |
Niedrig bis mittel |
Edelstahl und Legierungen |
|
Druckguss |
Mittel bis hoch |
Aluminium, Magnesium, Zink |
|
Dauerformguss |
Medium |
Aluminium, Kupfer |
|
Schleuderguss |
Mittel bis hoch |
Eisen, Stahl, Legierungen |
|
Vakuumgießen |
Niedrig bis mittel |
Aluminium, Präzisionslegierungen |
|
Gipsabguss |
Niedrig |
Aluminium, Kupfer, Zink |
|
Druckguss |
Mittel bis hoch |
Aluminium, Magnesium |
|
Niederdruckdruckguss |
Medium |
Aluminium, Magnesium |
|
Hochdruckguss |
Hoch |
Aluminium, Magnesium, Zink |
|
Schaumverlustguss |
Mittel bis hoch |
Aluminium, Stahl |
|
Schalenformguss |
Medium |
Aluminium, Eisen, Stahl |
|
Fortlaufendes Casting |
Hoch |
Aluminium, Kupfer, Stahl |
|
Schwerkraftdruckguss |
Medium |
Aluminium, Kupfer, Zink |
Hinweis: Dies sind allgemeine Richtlinien. Die tatsächlichen Produktionsumfänge und Materialarten können je nach Wandstärke, Toleranz und Bauteilgeometrie variieren.
Was halten Sie von diesen Gussoptionen? Teilen Sie unseren Ingenieuren Ihre Bauteilspezifikationen mit, um umgehend eine Empfehlung für das geeignete Gussverfahren zu erhalten.
Welche Materialien werden beim Gießen verwendet?
Metalle dominieren die in der Gusstechnik verwendeten Werkstoffe, das Verfahren ist jedoch nicht auf sie beschränkt. Hier ist eine Liste der in der Gusstechnik verwendeten Werkstoffe.
- MetallindustrieMetalle sind die primären Gusswerkstoffe. Sowohl Eisen- als auch Nichteisenmetalle können gegossen werden, das angewandte Verfahren hängt jedoch vom jeweiligen Metall ab.
- KeramikDiese werden für hitzebeständige und feuerfeste Bauteile verwendet.
- GummisFür flexible Werkzeuge oder Prototypen wird Gummi, üblicherweise Urethankautschuk, verwendet.
- KunststoffeKunststoffteile werden für Kleinserien oder Prototypen gegossen.
- KompositmaterialienDiese eignen sich ideal für leichte Strukturbauteile.
- GlassGussglasteile dienen typischerweise optischen und künstlerischen Zwecken
- MetalllegierungenMetalllegierungen eignen sich für Anwendungen, bei denen spezifische Eigenschaften – thermische Beständigkeit, Korrosionsbeständigkeit, Festigkeit – erforderlich sind.
Probieren Sie Boda jetzt aus!
Branchen, die Guss verwenden
Die häufigsten Branchen, die Gussprodukte verwenden, sind die Automobil-, Luft- und Raumfahrt-, Konsumgüter-, Schmuck- und Bauindustrie. Die Produktpalette reicht von Getriebegehäusen in der Automobilindustrie bis hin zu architektonischen Beschlägen in der Bauindustrie.
Die folgende Tabelle fasst Anwendungsbeispiele zusammen.
|
Branche |
Beispiele für Gussteile |
|
Automobilindustrie |
Fahrwerksteile, Getriebegehäuse, Motorblöcke |
|
Luft- und Raumfahrt |
Fahrwerkskomponenten, Turbinenschaufeln |
|
Konsumgüter |
Gerätegehäuse, Armaturen |
|
Schmuck |
Aufwendige Designs im Feingussverfahren |
|
zum |
Architektonische Beschläge, Bauelemente |
Konstruktion eines fertigungsgerechten Bauteils (DFM) im Metallguss
Die fertigungsgerechte Konstruktion (Design for Manufacturability, DFM) im Metallguss bedeutet, gleichmäßige Wandstärken, großzügige Radien, Entformungsschrägen und Trennlinien zu gewährleisten. Diese Faktoren stellen sicher, dass das Teil nicht nur gleichmäßig erstarrt, sondern sich auch problemlos aus der Form entformen lässt.
- Gleichmäßige Wandstärke – Konstrukteure sollten eine gleichmäßige Wandstärke anwenden, um eine ausgewogene Abkühlung und Schrumpfung zu gewährleisten und so Bauteilfehler zu vermeiden.
- Großzügige Radien – Dadurch wird eine Spannungskonzentration an den scharfen Kanten des Bauteils verhindert.
- Entwurfswinkel – Gut gestaltete Entformungsschrägen ermöglichen ein sauberes Entformen des Teils.
- Trennlinie – Dieses Merkmal sollte strategisch platziert werden, da es die Komplexität der Form und die Gratbildung beeinflusst.
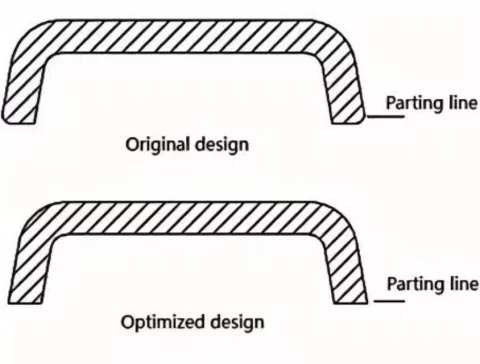
Trennlinie
Probieren Sie Boda jetzt aus!
Verschiedene Wärmebehandlungsverfahren für Metallguss
Glühen, Normalisieren und Anlassen/Abschrecken sind die wichtigsten Wärmebehandlungsverfahren für Metallgussteile. Die Nacherstarrungsprozesse dienen der Verbesserung der mechanischen Eigenschaften des Werkstoffs.
- Temperm – Dies ist ein Materialerweichungsverfahren, das innere Spannungen abbaut.
- Ausglühen – Dieses Verfahren trägt dazu bei, durch Kornfeinung einheitliche mechanische Eigenschaften zu erzielen.
- Abschrecken Dabei wird das Gussteil mithilfe von Luft, Wasser oder Öl schnell abgekühlt. Dieser Prozess erhöht die Festigkeit des Teils und härtet das Mikrogefüge.
- Anlassen Das Anlassen ist das anschließende kontrollierte Wiedererwärmen des abgeschreckten Teils unterhalb der kritischen Temperatur. Durch die Wärmebehandlung wird die Sprödigkeit verringert, die Härte jedoch weitgehend erhalten.
Die Zukunft des Castings
Die Gießtechnologien zielen darauf ab, die Entwicklungszyklen zu verkürzen und die Ausschussraten zu senken. Modelle der numerischen Strömungsmechanik werden zunehmend zur Vorhersage von Bauteilfehlern eingesetzt.4] 3D-gedruckte Kerne und Formen beschleunigen die Prototypenfertigung. Simulationssoftware wird zudem eingesetzt, um Fehler frühzeitig im Konstruktionsprozess – noch vor der Werkzeugherstellung – zu erkennen.
Die Industrie setzt zunehmend auf Hybrid-Gussverfahren und leichtere Legierungen, um leichtere und gleichzeitig stabilere Bauteile herzustellen. Was auch immer die Zukunft des Gießens bringen mag, die oben besprochenen Hauptarten des Gießens und andere Grundlagen bleiben weiterhin gültig.
Summieren
Die Herstellung zuverlässiger Produkte aus Gussmaterialien hängt davon ab, Volumen, Teilekomplexität, gewünschte Eigenschaften und Material auf die für den jeweiligen Auftrag entwickelte Gussart abzustimmen. Druckguss wird für die Fertigung großer Stückzahlen mit hoher Präzision eingesetzt, Sandguss für wirtschaftliche Vielseitigkeit und Feinguss für komplexe Details. Spezialisierte Gießverfahren wie Vakuumgießen decken spezielle Leistungsanforderungen ab.
Da kein Gussverfahren für alle Teile geeignet ist, ist die Vielseitigkeit des Gießens in der Fertigung unübertroffen. Dabei sind DFM-Prinzipien zu beachten, darunter korrekte Entformungsschrägen, ausreichende Radien und gleichmäßige Wandstärken. Auch die Wärmebehandlung nach dem Gießprozess darf nicht vergessen werden.
Für Ihren Übergang von der Konstruktion zur Produktion laden Sie noch heute Ihre Teilekonstruktion hoch und erhalten Sie eine DFM-Prüfung sowie ein sofortiges Angebot. Sollten Gussprobleme auftreten, kennzeichnen unsere Ingenieure diese vor der Werkzeugerstellung, um Ihre Kosten zu senken.
FAQ
Wie wirkt sich die Art des Gusses auf die Kosten aus?
Die Kosten variieren je nach Gussart. Einige Optionen sind zwar günstiger, erfordern aber mehr Nachbearbeitung als teurere Varianten.
Warum ist die Kenntnis der Materialart beim Gießen so wichtig?
Die Kenntnis der Materialart ist wichtig, da sie die Abstimmung der Materialeigenschaften auf die jeweilige Anwendung bestimmt. Beispielsweise weisen Aluminium und Stahl unterschiedliche Eigenschaften auf, was die Eignung für die Anwendung beeinflusst.
Welche Rolle spielt das Produktionsvolumen bei der Wahl des Gießverfahrens?
Die Produktionsmenge bestimmt die Wirtschaftlichkeit eines Gießverfahrens. Das Verhältnis zwischen Stückkosten und Werkzeugkosten variiert je nach Verfahren. Bei geringen Stückzahlen werden Feinguss und Sandguss bevorzugt. Schleuderguss und Kokillenguss eignen sich am besten für mittlere Stückzahlen. Bei hohen Stückzahlen ist Druckguss das dominierende Verfahren.
Ressourcen
[1].https://aristo-cast.com/wp-content/uploads/2020/09/ICI_Metal_Standards_Spec_Manual.pdf
[2].https://www.uobabylon.edu.iq/eprints/publication_1_1951_6172.pdf
[3].https://www.sciencedirect.com/topics/engineering/squeeze-casting