
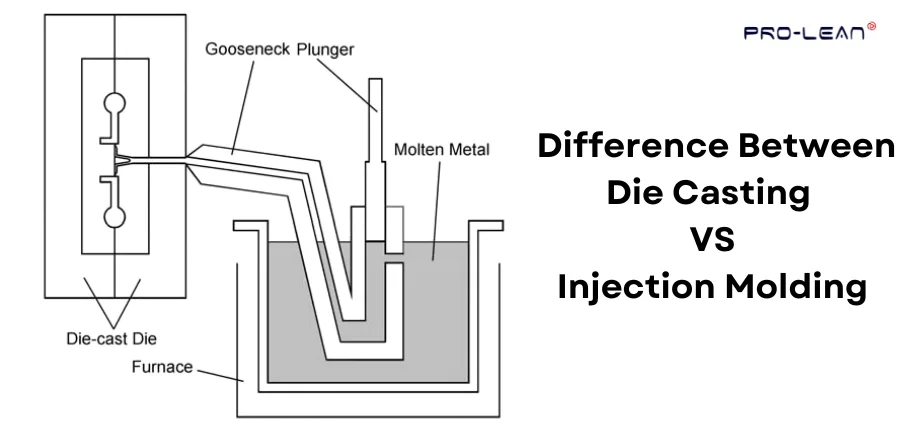
Druckgussverfahren verwenden Hochdruckformen und sind für die Massenproduktion konzipiert. Beide Verfahren nutzen Formen zur Formgebung des Materials, es gibt jedoch viele Unterschiede.
Der Unterschied zwischen Druckguss und Spritzguss zeigt sich in Preis, Zeitaufwand, Know-how und Materialien. Dieser Leitfaden behandelt die Grundlagen des Druckgusses, die Unterschiede zwischen Spritzguss und Guss und gibt Tipps zur Wahl des richtigen Herstellungsverfahrens.
Was ist Druckguss?
Druckguss ist ein Verfahren zur Herstellung von Teilen mithilfe einer Formkavität und geschmolzenem Metall. Das geschmolzene Metall wird in die Form, die sogenannte Matrize, gegossen und erstarrt unter Druck, wobei es die Form der Kavität annimmt.
Druckguss Wird für die Massenproduktion komplexer Metallformen und wenn Metallteile eine gebrauchsfertige Oberfläche benötigen, verwendet. Druckguss mit einer Form erzeugt eine glatte Oberfläche.
Beachten Sie, dass Druckguss auf Heizungen und Öfen angewiesen ist, die Energie verbrauchen. Druckguss wird üblicherweise für Metalle mit mittlerem Schmelzpunkt verwendet, wie Aluminium bei 660 °C oder Zinklegierungen, die weich und leichter flüssig sind.
Schritt-für-Schritt-Druckgussverfahren
Alle Druckgussteile werden nach dem gleichen Grundverfahren hergestellt.
Entwerfen des Würfels
Vor Beginn des Druckgusses und der Auswahl einer Werkzeugkonfiguration müssen die Teilegeometrie definiert und das Werkzeug konstruiert werden. Geeignete CAD-Tools können bei der Überprüfung von Trennlinien, Kernen und Werkzeugzugänglichkeit helfen.
Matrizen werden aus gehärtetem Werkzeugstahl (Güten wie H11, H13) und Hochleistungsstahllegierungen hergestellt, da diese eine hohe Temperaturbeständigkeit aufweisen. Gehärteter Werkzeugstahl weist zudem eine hohe Festigkeit gegenüber dem Einspritzdruck auf und verhindert so ein Knicken (Verformung unter Belastung).
Vorbereitung des Würfels
Die Formvorbereitung umfasst einen einfachen Schmierschritt. Ein Schmiermittel wie DIE SLICK, Mineralöl oder ein auf Materialien abgestimmtes synthetisches Öl kann in die Formhöhle eingesprüht werden und erleichtert so die Entformung und das Auswerfen der Teile.
Geschmolzenes Metall
Druckguss erfordert aufgrund seiner Eigenschaften spezifische Materialien und Legierungen. Viskosität, Schmelzpunkt und hohe Festigkeit sind für das Gießen wichtig. Zu den Druckgussmaterialien gehören:
- Zink,
- Messing,
- Bronze,
- Aluminium,
- Kupfer und einige Legierungen aus Blei und Zinn
Spritze
Das Einspritzen von Material in die Form ähnelt dem Spritzgussverfahren. In dieser Phase gibt es jedoch einige Unterschiede.
Heiße Kammer: Bei dieser Art der Metallübertragung entnimmt ein Kolben geschmolzenes Metall aus dem Ofen und spritzt es in die Form.
Für Metalle wie Zink wird eine Heißkammer verwendet, da diese eine geringe Reaktivität mit Stahl aufweisen und Stahlkomponenten nicht erodieren.
Kaltkammer: Dabei beruht die Übertragung darauf, dass zunächst geschmolzenes Metall in eine Schusskammer geladen wird, wo ein Kolben das geschmolzene Metall in die Form drückt.
Die Kaltkammer hält die Einspritzkammer kälter und trennt reaktive Metalle wie Aluminium, dessen hoher Schmelzpunkt die Komponenten der Heißkammer beschädigen kann. Andere Metalle mit hohem Schmelzpunkt können zudem die Matrize verschleißen.
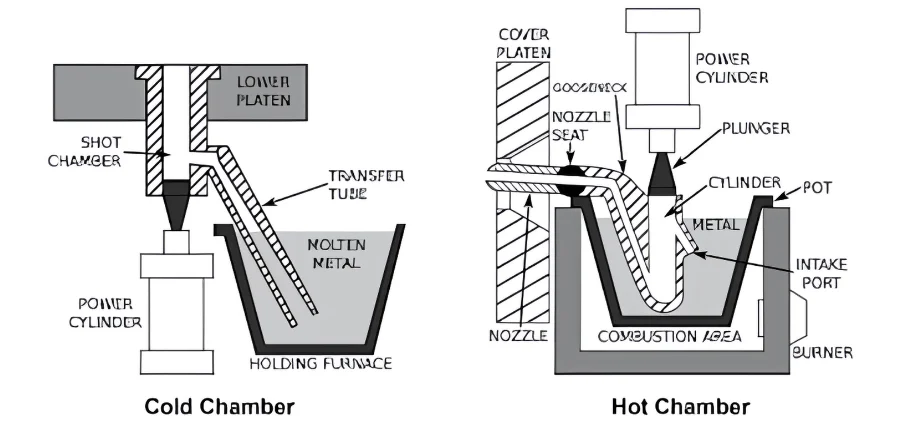
Titel: Heiß- und Kaltkammern im Druckguss
Erstarrung
Druckgegossene Metalle können mit ihrer Standardgeschwindigkeit abkühlen, für die optimale Herstellungsmethode sind jedoch Wassersprays erforderlich, um die Form schnell abzukühlen und das erstarrte Teil auszuwerfen.
Auswurf
Nachdem die Form abgekühlt ist, können Sie den Klemmdruck lösen und die Form öffnen, um das Teil auszuwerfen.
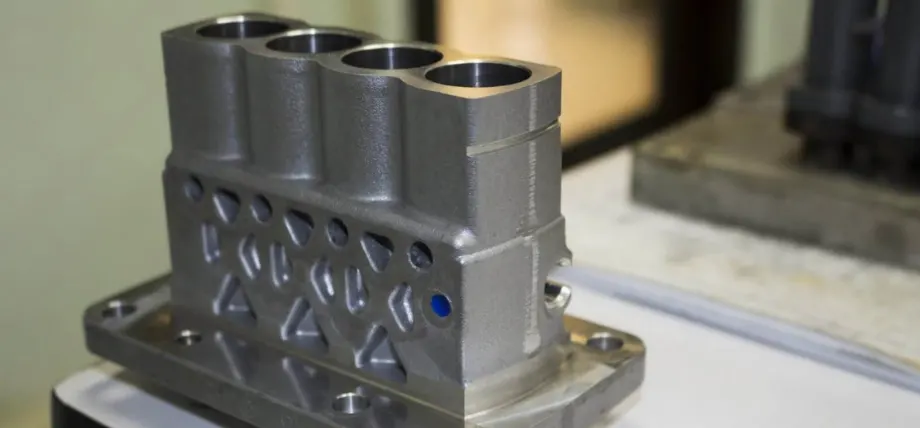
Titel: Aluminium-Druckgussteil
Aluminium-Druckguss ist eine der beliebtesten Arten des Druckgusses.
Probieren Sie Boda jetzt aus!
Vorteile des Druckgusses
Druckguss bietet Vorteile bei geeigneten Legierungen und Bauteilgeometrien. Vergleichen Sie diese Vorteile mit den Anforderungen des jeweiligen Bauteils.
- Oberflächenbeschaffenheit: Unter hohem Druck gegossene Teile haben eine glatte Oberflächenbeschaffenheit.
- Effizienz bei großen Produktionsmengen: Beim Einsatz von Heißkammern können die Zykluszeiten nur 15 Sekunden betragen, was Tausende von Teilen pro Tag bedeutet.
- Haltbarkeit: Durch die Kühlung mit Wasser wird die Kornstruktur verändert, was dem Teil Haltbarkeit und Festigkeit verleiht.
- Weniger Abfall und Recyclingfähigkeit: Jegliches Abfallmaterial kann für den nächsten Produktionslauf wieder eingeschmolzen oder recycelt werden. Quelle: Forschung im Warmkammer-Druckguss
- Konsistente Produktion: Feste Matrizen kontrollieren den Produktionsprozess und die Toleranzen
- Schüsse: Gussformen müssen nicht nur ein einzelnes Teil produzieren. Sie können so konstruiert werden, dass sie mehr als eine Formkavität enthalten, und jedes daraus entstehende Teil wird als Schuss bezeichnet. Dies kann den Druckgussprozess effizienter machen.
Nachteile des Druckgusses
- Hohe Werkzeugkosten: Die Gussform muss mit exakten Bearbeitungstoleranzen gefertigt werden, was Tausende von Dollar kosten kann. Hinzu kommen die Kosten für Ofen, Kolben und Betrieb, die sich durch die Anfangsinvestition summieren können.
- Wirtschaftlich nur bei hohen Stückzahlen: Druckgussmaschinen lohnen sich erst ab einer Stückzahl von 10,000 Teilen. Für Kleinserien bietet sich die CNC-Bearbeitung als Alternative an.
- Beschränkung auf wenige Werkstoffe: Druckguss ist stark auf Werkstoffe mit niedrigem bis mittlerem Schmelzpunkt (bis 1000 °C) angewiesen. Dies beschränkt die Druckgussmaterialien im Allgemeinen auf Aluminium-, Zink-, Magnesium- und Kupferlegierungen.
Metalle mit hohem Schmelzpunkt wie Edelstahl können die Werkzeugstahlformen beschädigen. Beim Gießen dieser Materialien wird normalerweise das Sandgussverfahren verwendet.
- Porosität der Teile: Hoher Druck, schlechte Entlüftung oder im geschmolzenen Metall eingeschlossene Gase können zur Verfestigung und Porosität des Teils führen. Porosität kann die strukturelle Integrität und Festigkeit von Gussteilen beeinträchtigen.
- Schäden an der Form: Das Erhitzen und Abkühlen der Formen während des Druckgusses kann dauerhafte Schäden wie Risse, thermische Ermüdung oder Erosion verursachen.
- Lieferzeiten: Einer der größten Nachteile des Druckgusses sind die langen Lieferzeiten. Von der Konstruktion über die Werkzeugherstellung bis hin zur Teileproduktion können mehrere Wochen vergehen.
Was ist Spritzgießen?
Spritzgießen ist ein Verfahren zur Massenproduktion, bei dem geschmolzenes Material mithilfe einer Einspritzdüse in eine Form gepresst wird. Beim Spritzgießen werden üblicherweise duroplastische Kunststoffe oder Polymere verwendet.
Der Hauptunterschied zwischen Spritzguss und Druckguss liegt im Material. Beim Kunststoffspritzguss wird Kunststoffgranulat in einem Zylinder geschmolzen und unter hohem Druck in eine Form gepresst.
Schritt-für-Schritt-Spritzguss
Formenbau
Für den Kunststoffspritzguss ist eine zweiteilige Form erforderlich. Eine Kunststoffspritzgussform hat zwei Seiten.
Hohlraumseite (A): Die Hohlraumseite dient zur Aufnahme des Zylinders und der Schusseinspritzung. Die Formgebung ist anspruchsvoller als beim Druckguss. Sie erfordert Kühlkanäle, Klemmplatten, Fichte und den Hohlraum.
Kernseite (B): Die Kernseite bewegt sich vor und zurück und hält die Auswerferstifte, Führungsstifte, den Klemmschlitz und die Auswerferplatte.
Schmelzmaterial
Beim Kunststoffspritzgussverfahren werden thermoplastische Pellets über einen Trichter in den beheizten Zylinder geleitet. Dort schmilzt der Kunststoff und behält seine gleichmäßige Konsistenz.
Beim Metallspritzgießen werden Metalle und Legierungen als Pulver zusammen mit Bindemitteln im Inneren des Zylinders verwendet und in die Form gespritzt.
Die Verarbeitungstemperaturen hängen von der Kunststoffart bzw. dem MIM-Bindemittelsystem ab. Beim MIM-Formen wird das bindemittelbasierte Ausgangsmaterial durch Wärme verflüssigt, während das Metall als Pulver erhalten bleibt; es wird kein flüssiges Metall in großen Mengen eingespritzt.
Schussabgabe
Beim Spritzgießen wird der Kunststoff mithilfe derselben rotierenden Schnecke im Zylinder, die auch die Kunststoffpellets mischt, in die Form eingespritzt. Zur Herstellung von Spritzgussteilen stoppt die Schnecke ihre Rotation und gleitet zur Düse, wodurch das Material aus dem Formhohlraum herausgepresst wird.
Während das verwendete Material in der Form abzukühlen beginnt, üben die Schnecken weiterhin Druck aus, um ein Zurückfließen des Materials zu verhindern und etwaige Schrumpfungen auszugleichen.
Erstarrung
Die Spritzgussmaschine verfügt über integrierte Wasserkühlkanäle. Das Wasser kühlt das Material schneller ab und erhöht so die Produktionsrate. Dabei ist es wichtig, die Formtemperatur unter dem Schmelzpunkt des verwendeten Materials zu halten.
Bildbearbeitung (Post-Processing)
Beim Spritzgießen können Grate und Defekte entlang der Trennlinie entstehen. Bei den meisten großen Teilen, wie Dosen und Gallonen, müssen zusätzliche Kunststoffvorsprünge und Grate entfernt werden.
Vorteile des Spritzgießens
Es gibt viele Gründe, warum Hersteller das Spritzgießen anderen Kunststoffformungsverfahren vorziehen.
Reproduzierbarkeit
Da Kunststoff viel weicher als das Formmaterial ist, lässt er sich leicht formen und führt zu konsistenten Ergebnissen ohne bis minimale Abweichungen.
Produktionsgeschwindigkeit
Bei Kunststoffen beträgt die Zykluszeit beim Spritzgießen je nach Materialabkühlungsrate und Teilegewicht 10 bis 30 Sekunden. Bei Metallen ist die Abkühlungsrate je nach Pulverpartikelgröße und Material deutlich höher. Bei einigen Kupferwerkstoffen kann sie zwischen 80 und 500 Sekunden liegen.
Materialauswahl
Beim Spritzgießen gibt es eine weitaus größere Auswahl an Materialien. Sie können Thermoplaste, Duroplaste, Elastomere, Glas und Metalle verwenden.
Geringe Verschwendung
Beim Spritzgießen entsteht kein Materialverlust wie bei anderen Herstellungsverfahren. Grate, überschüssiger Kunststoff oder austretendes Material können sogar wiedererhitzt und wiederverwendet werden.
Kosteneffiziente Lösung
Spritzguss kann aufgrund der Werkzeug- und Formkosten zunächst teuer sein. Dies wird jedoch durch hohe Produktionsraten schnell ausgeglichen, und wiederholbare Produktionsaufteilungen kosten Tausende von Teilen.
Produziert dünne Wände
Viele Designmerkmale, die Präzision und Genauigkeit erfordern, lassen sich problemlos im Spritzgussverfahren herstellen. Dünne Wände in Kunststoffprodukten sind schwierig herzustellen, da bei der Bearbeitung Hitze entstehen und sich die Kanten verziehen können.
Dünnwandige Kunststoffteile lassen sich im Spritzgussverfahren problemlos herstellen, da das Material in die Wandhohlräume fließt und dort erstarrt.
Komplexe interne Funktionen
Spritzguss hat sich zu einem beliebten Fertigungsverfahren entwickelt, da Gewinde und Scharniere in einem einzigen Prozess hergestellt werden können. Viele interne Merkmale lassen sich zudem durch einfaches Platzieren eines Kerns erzeugen.
Umspritzbarkeit
Es ist möglich, Kunststoff im Spritzgussverfahren umzuspritzen. Im Vergleich zum Druckguss bietet es den Vorteil, dass sich das Teil zwei- oder dreistrukturiert anfühlt.
Beispielsweise kann ein Teil eine Kunststoffbasis haben und mit einem Griff aus Gummi oder Silikon umspritzt werden.
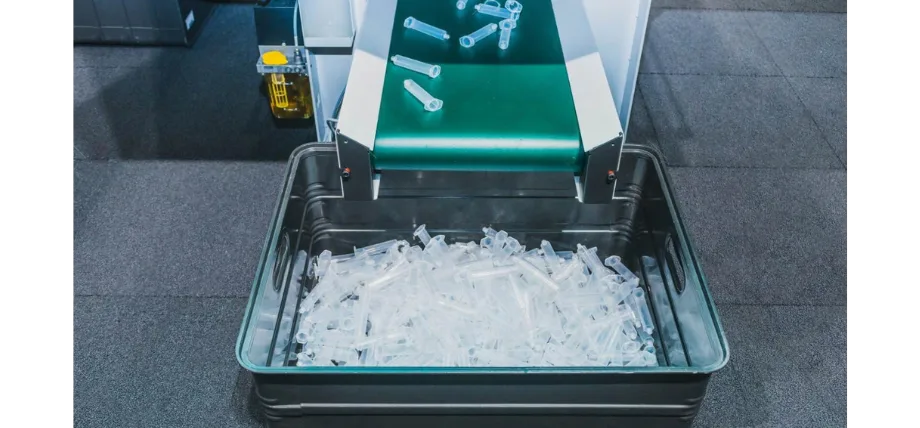
Titel: Produktion von Spritzgussteilen in großen Stückzahlen
Nachteile des Spritzgießens
Anfängliche Kosten für das Formen
Ähnlich wie beim Druckguss sind auch die Werkzeugkosten für eine Spritzgussform hoch. Sie erfordert sorgfältige Konstruktion und präzise Metallbearbeitungstechniken wie EDM.
Vorlaufzeit
Vom ersten Formenentwurf bis zur Produktion des ersten Teils sind zahlreiche Design-Iterationen und Tests erforderlich. Änderungen in letzter Minute erfordern eine Neubearbeitung der Form, und der Prototypenprozess ist zeitaufwändig.
Keine Designflexibilität
Beim Spritzgießen gibt es keine Flexibilität bei der Gestaltung. Sobald Ihr Design steht und die Form hergestellt ist, müssen alle Teile die Toleranzen und die Geometrie der entworfenen Kavität einhalten.
Entformungsschrägen und Auswerferstift
Bei der Konstruktion von Spritzgussformen müssen Formschrägen in die Kavität integriert werden, um die Entnahme der Teile zu erleichtern. Formschrägen und die Platzierung der Auswerferstifte können eine Änderung des Teiledesigns und der Teileausrichtung erfordern.
Porosität
Porosität bezeichnet die winzigen Gasbläschen, die nach dem Spritzgießen im Teil eingeschlossen werden. Dies kann entstehen, wenn die Entlüftung in der Form nicht ausreicht, um eingeschlossenes Gas und Luft freizusetzen.
Hauptunterschiede zwischen Druckguss und Spritzguss
|
Druckguss |
Spritzguss |
|
|
Materialien |
Metalle mit Schmelzpunkten unter 1000 °C |
Optimal für Thermoplaste und ausgewählte Metalle |
|
Schmelzpunktbereich |
400 °C bis 1000 °C (Kupfer) |
Bis zu 300°C für Kunststoffe |
|
Typischer Prozess |
Heiße Kammer |
Spritzgussform |
|
Druckscheiben |
Bis zu 130 MPa oder mehr Einspritzdruck |
Höher (>140 MPa) |
|
Abkühlzeit (Auswirkungen des Zykluslaufs) |
Schnell (durchschnittlich 30 s) bis 500 Sekunden |
Schnell für die meisten Teile |
|
Toleranz |
Hoch (ca. +/- 0.05 mm) |
Engere Toleranzen (bis zu 0.01 mm) |
|
Werkzeugkosten |
Hoch |
Hoch |
Quelle: Werkzeugkosten, Einspritzdruck
Probieren Sie Boda jetzt aus!
Metallspritzguss vs. Druckguss
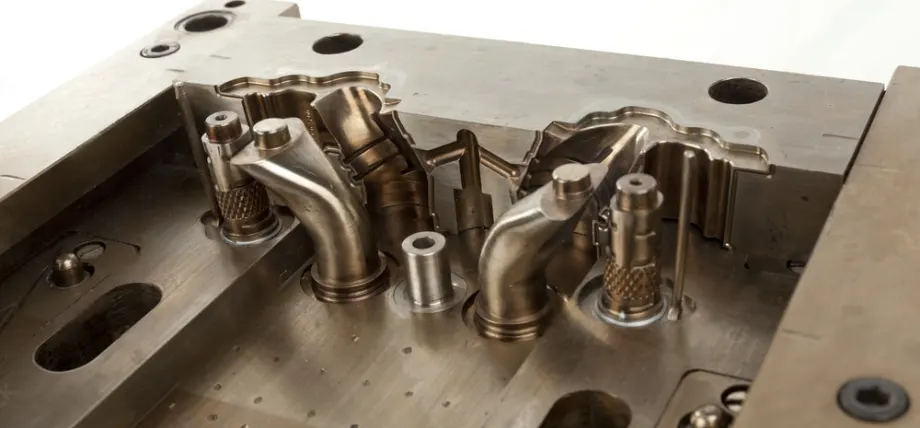
Titel: Metallspritzgussform
Metallspritzguss (MIM) ähnelt dem Kunststoffspritzguss, weist jedoch einige Unterschiede in Material und Verfahren auf. MIM unterscheidet sich grundlegend vom Druckguss. In diesem detaillierten Vergleich zwischen Druckguss und Metallspritzguss erfahren Sie die wesentlichen Unterschiede.
Für eine detaillierte Zeichnungsübersicht dieser Route besuchen Sie unsere Website. MIM-Fertigungsdienstleistungen.
Prozess
Beim Metallpulverspritzguss (MIM) wird feines Metallpulver mit einem Bindemittel zu einem Rohmaterial vermischt. Dieses Rohmaterial wird auf eine für das Bindemittelsystem geeignete Temperatur erhitzt und in eine Form eingespritzt. Nach dem Abkühlen enthält das Formteil noch Metallpulver und Bindemittel.
Durch das Entbindern wird der größte Teil des Bindemittels entfernt, während die für das anschließende Sintern erforderliche Form erhalten bleibt.
- Je nach Ausgangsmaterial können Lösungsmittel-, katalytische oder thermische Entbinderungsverfahren eingesetzt werden.
Restliches Bindemittel wird im nachfolgenden thermischen Zyklus entfernt, und durch Sintern verfestigt sich das Pulver, während das Bauteil schrumpft. Für die endgültige Formgebung können Nachbearbeitungsschritte erforderlich sein.
Druckguss ist ein Einzelschuss-Fertigungsverfahren. Flüssiges Metall wird in eine Form gegossen, kühlt ab und nimmt die Form an. Das Verfahren ist schneller, einfacher und deutlich unkomplizierter.
Dies ist der Hauptunterschied zwischen Druckguss und Metallspritzguss.
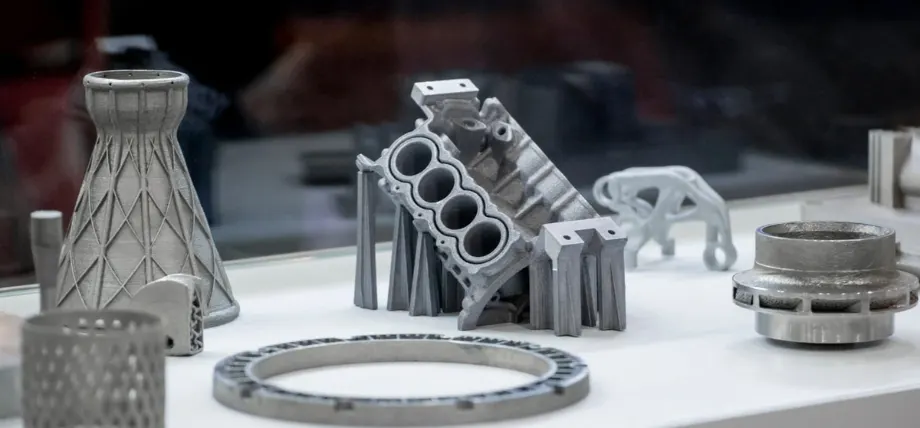
Titel: Metallische Sinterteile
Materialien
Beim Druckguss werden hauptsächlich Nichteisenmetalle verwendet. Nichteisenmetalle haben einen niedrigeren Schmelzpunkt und führen zu geringerer Abnutzung der Form. Einige gängige Druckgussmetalle sind Aluminium, Zink, Magnesium und Kupfer.
MIM kann verschiedene Metallpulverlegierungsfamilien verwenden. Klären Sie die Verfügbarkeit der Rohstoffe, die endgültigen Materialeigenschaften und die Prozessqualifizierung mit dem Lieferanten ab, anstatt davon auszugehen, dass jede aufgeführte Legierung verfügbar ist.
Stabilität
Die endgültige MIM-Dichte hängt von der Legierung, dem Ausgangsmaterial, der Geometrie und dem validierten Sinterprozess ab. Sie sollte für die jeweilige Anwendung spezifiziert und verifiziert werden.
Die Festigkeit hängt von der Legierung, der Dichte, der Wärmebehandlung und den Prüfbedingungen ab. Vergleichen Sie Materialdaten im geforderten Endzustand, anstatt einen einzelnen Festigkeitswert zwischen Legierungen oder Verfahren zu übertragen.
Werkzeugkosten
Werkzeug- und Bauteilkosten hängen von der Werkzeugkomplexität, der Produktionsmenge, dem Material, dem Sinterprozess und den Nachbearbeitungsschritten ab. Vergleichen Sie den gesamten Produktionsprozess für dasselbe Bauteil, anstatt anzunehmen, dass MIM-Werkzeuge immer günstiger sind.
Wann sollten Sie sich für Druckguss- und Spritzgussdienste entscheiden?
Bei der Wahl zwischen Druckguss und Spritzguss hängt die Wahl weitgehend von den Materialien ab, mit denen Sie arbeiten, und der endgültigen Anwendung Ihres Teils.
Für die meisten Kunststoffe ist das Spritzgießen die Standardmethode. Beim Vergleich dieser beiden Fertigungsverfahren wird überwiegend auf Metall als Werkstoff Bezug genommen.
- Im Druckgussverfahren lassen sich aus Nichteisenmetallen Teile herstellen, die hohen Belastungen und Beanspruchungen standhalten.
- Wenn Ihre Anwendung auf Eigenschaften wie Wärmeleitfähigkeit und elektrische Leitfähigkeit angewiesen ist, können Sie Druckguss verwenden, da Nichteisenmetalle wie Kupfer eine höhere Leitfähigkeit haben.
- Für hohe Produktionsmengen mit schnelleren Durchlaufzeiten
- Die Oberflächenbeschaffenheit hängt von der Legierung, den Werkzeugen und dem Herstellungsverfahren ab. In beiden Fällen kann eine Nachbearbeitung erforderlich sein, um die vorgegebenen optischen oder funktionalen Anforderungen zu erfüllen.
- Für Teile mit großem Durchmesser oder Querschnitt
- Wenn Schrumpfung in der Fertigung ein Problem darstellt
Anwendungen von Druckguss VS Spritzguss
Druckgussservice kann Ihnen bei der Herstellung von Teilen für eine Vielzahl von Branchen helfen, von Industriemaschinen bis hin zu Automobilen.
Druckgussanwendungen
- Aluminium-Motorblöcke, die eine Wärmeableitung erfordern
- Zinkkomponenten wie Schlosskörper
- Großvolumige Kühlkörper
- Autogetriebekomponenten
Anwendungen des Spritzgusses
- ABS-Komponenten in Fahrzeugen
- Armaturenbretter in Autos
- Plastikflaschen und Plastikbehälter
Druckguss vs. Metallspritzgussanwendungen
- Metallspritzguss von Kupfersteckverbindern und Elektronik
- Chirurgische Instrumente aus Metall
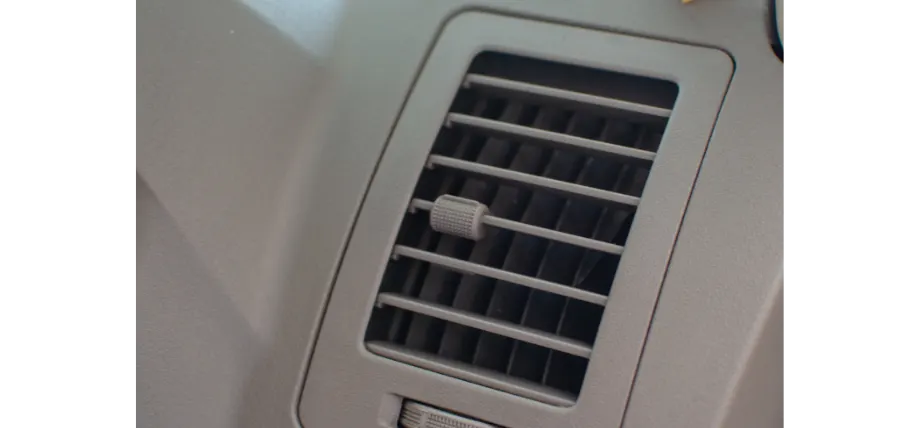
Titel: ABS-Kunststoff-Autolüftung
Fazit
Da sind viele Spritzgusstypen Kategorisiert nach Materialauswahl. Metallspritzguss ist dem Druckguss am nächsten, wobei beide Verfahren ihre eigenen Vor- und Nachteile haben.
Mit den in diesem detaillierten Vergleich dargestellten Konzepten können Sie sich zwischen verschiedenen Verfahren entscheiden und Druckguss entdecken Unternehmen hier.
Präzision Spritzgussservice bei Boda
Möchten Sie ein Spritzgussprojekt starten? Bei Bodabieten wir Lösungen für die Formenkonstruktion und die Produktion von Spritzgussteilen in großen Stückzahlen.
Warum mit uns arbeiten?–
DFM-Funktionen
Präzisionsbearbeitung
Großserienfertigung
Designberatung
FAQ
Was ist der Unterschied zwischen Druckguss und Spritzguss?
Der Druckguss ist auf die Herstellung von Nichteisenmetallteilen wie Aluminium, Zink, Magnesium und Messing spezialisiert. Der Spritzguss ist hauptsächlich für Thermoplaste wie ABS reserviert.
Ist Spritzguss günstiger als Druckguss?
Beim Druckguss fallen Werkzeugkosten, Ofenkosten und Nachbearbeitungskosten an. Dadurch ist Druckguss teurer als Spritzguss, bei dem fertige Produkte in einem einzigen Schuss hergestellt werden können.
Welches Verfahren ist für Metallteile in großen Stückzahlen günstiger?
Bei der Massenproduktion von 10,000 oder mehr Teilen ist Druckguss ein kostengünstigeres Verfahren zur Herstellung von Metallteilen.
Kann Spritzguss für Metalle wie Druckguss verwendet werden?
Metallspritzguss eignet sich zur Herstellung von Metallteilen. Er ermöglicht eine breitere Metallabdeckung und ermöglicht die Herstellung von Titanteilen, was beim Druckguss schwierig ist, da Titan bei 1725 °C schmilzt.
Wie ist die Oberflächenbeschaffenheit beim Druckguss und bei MIM im Vergleich?
Vergleichen Sie die erzielbare Oberfläche und die gegebenenfalls erforderlichen Nachbearbeitungsschritte für die jeweilige Legierung und Geometrie. Ohne eine bauteilspezifische Prüfung kann keines der Verfahren die gewünschte Oberflächengüte garantieren.
Welches Verfahren bietet mehr Flexibilität beim Design?
Spritzguss ermöglicht Ihnen die Konstruktion dünnerer Wände mit komplexeren Merkmalen und bietet eine größere Materialauswahl.
Gibt es Größenbeschränkungen für MIM im Vergleich zum Druckguss?
MIM produziert typischerweise Teile mit Abmessungen von 50–100 mm und weniger als 250 g. Durch Druckguss können größere Teile hergestellt werden.
Ist Druckguss haltbarer als Spritzguss?
Vergleichen Sie die Festigkeit unter Berücksichtigung der angegebenen Legierung, des endgültigen Materialzustands und des Prüfverfahrens. Die Werkzeugstandzeit hängt außerdem von der Werkzeugkonstruktion, dem Material, der Wartung und den Betriebsbedingungen ab.