
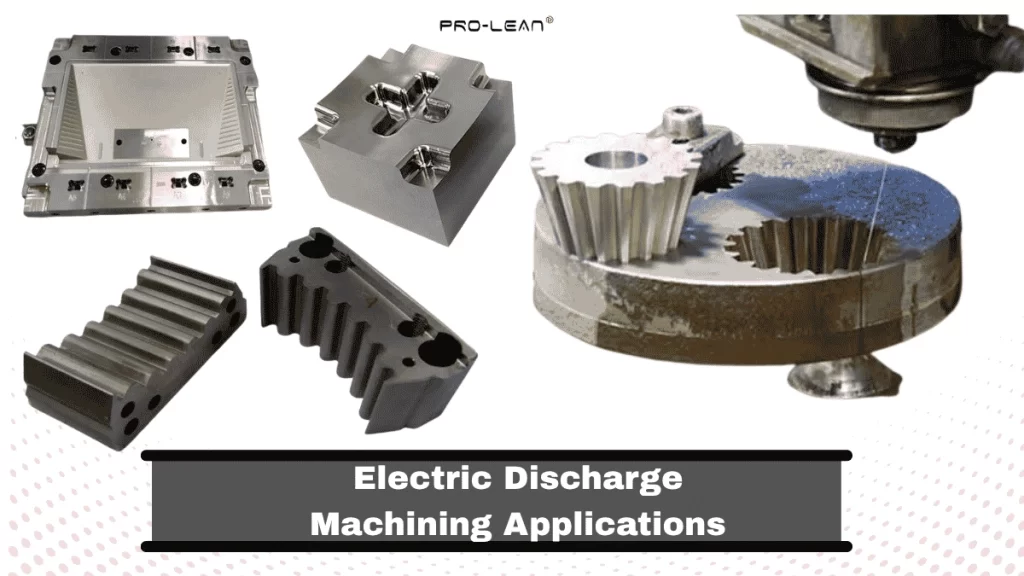
Anwendungen der Funkenerosion
Bearbeitung elektrischer Entladungen Die Funkenerosion (EDM) ermöglicht das Schneiden, Formen und Mikrobohren elektrisch leitfähiger Materialien mittels kontrollierter Entladungen in einem dielektrischen Medium. Sie kommt zum Einsatz, wenn konventionelle Schneidverfahren aufgrund hoher Härte und komplexer Geometrien an ihre Grenzen stoßen, da EDM Material durch kontrollierte elektrische Entladungen abträgt und somit auch gehärtete Werkstoffe und filigrane Strukturen bearbeiten kann. Formenbau, Werkzeuge für den Formen- und Werkzeugbau, Kraftstoffeinspritzdüsen, Präzisionszahnräder, chirurgische Instrumente und Turbinenschaufeln sind typische Anwendungsgebiete der Funkenerosion.
EDM wird zum Schneiden verwendet. tiefe Löcher, Hohlräume, scharfe Ecken, gebogene Löcher, Schlitze, Rippen und diverse Mikrostrukturen Die Herstellung von Teilen, die mit herkömmlichen CNC-Bearbeitungsverfahren schwierig oder unmöglich sind, ist damit nicht möglich. Daher findet die CNC-Bearbeitung branchenübergreifend breite Anwendung in der Präzisionsbearbeitung und ermöglicht die Fertigung komplexer Teile, enger Toleranzen, feiner Oberflächen und die Formgebung gehärteter Metalle.
In den folgenden Abschnitten werden die Anwendungen der Funkenerosion, der Prozessmechanismus und die Möglichkeiten zur Nutzung dieser Technologie für Ihr Projekt näher erläutert.
Funkenerosion: Wie funktioniert diese berührungslose Bearbeitung?
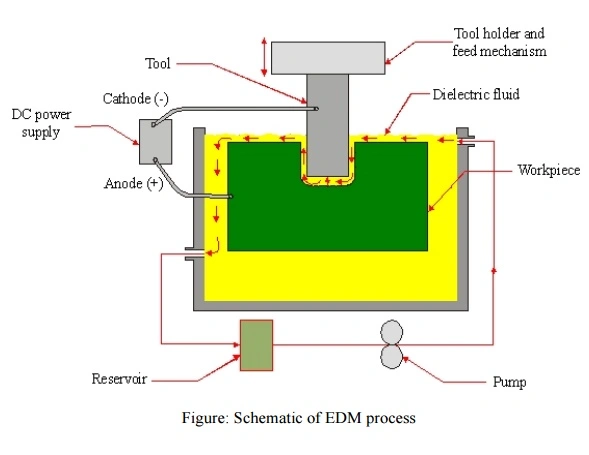
Funktionsweise der Funkenerosion in der Fertigung
Die Funkenerosion (EDM) ist ein unkonventionelles subtraktives Fertigungsverfahren, bei dem ein Werkzeug (Elektrode/Draht) mithilfe kontrollierter elektrischer Funken in einem dielektrischen Medium Material von leitfähigen Werkstücken abträgt. Dadurch besteht kein direkter Kontakt zwischen Elektrode und Werkstück. Das Verfahren ist deutlich weniger empfindlich gegenüber der Werkstückhärte als konventionelle Zerspanungsverfahren, die Bearbeitbarkeit hängt jedoch weiterhin von den elektrischen und thermischen Eigenschaften, der Materialzusammensetzung, der Spülung und den Prozessparametern ab.
Wenn Strom durch die Elektrode fließt, entsteht ein Spalt zum Werkstück und es wird extreme Hitze (Plasma) erzeugt, die das Material schmilzt und abträgt. Die Temperatur im Entladungsplasmakanal kann sein ~ 20,000 ° C oder sogar noch höher. Diese hohe Temperatur bringt auch die Sicherheit bei elektrischen Entladungen Bedenken.
Betrachten wir die Komponenten, die beim Funkenerosionsverfahren zum Einsatz kommen.
- Impulsgenerator: Es steuert und formt den Spannungs-/Stromimpuls
- Elektrode: Es dient als Werkzeug, das die Form einer umgekehrten Vertiefung oder eines durchgehenden Drahtes hat.
- Servo-Vorschub- und Spaltregelungssysteme: Diese Komponenten analysieren die Rückkopplung der Spaltspannung und positionieren die Elektrode neu.
- Dielektrische Flüssigkeit: Das Dielektrikum isoliert zunächst den Elektrodenabstand; unter einem ausreichend starken elektrischen Feld ionisiert es und bildet einen leitfähigen Plasmakanal. Es kühlt außerdem die Bearbeitungszone und spült abgetragene Partikel weg.
- Pumpe und Filter: Diese werden verwendet, um die dielektrische Flüssigkeit wiederzuverwenden und die Verunreinigungen aus der Flüssigkeit zu entfernen, bevor sie wieder in das System eingeleitet wird.
Wie wird beim EDM-Verfahren ein elektrischer Funke erzeugt?
Nähert sich die Elektrode dem Werkstück, erhöht die gepulste Stromversorgung die Potenzialdifferenz über den schmalen Spalt. Das elektrische Feld ionisiert die dielektrische Flüssigkeit. Von der Kathode emittierte Elektronen werden durch den Spalt beschleunigt und kollidieren mit neutralen dielektrischen Molekülen. Dadurch verliert die Flüssigkeit Elektronen und Ionen. Sobald die Ionen-/Elektronendichte hoch genug ist, wird der Spalt leitfähig und bildet einen schmalen Plasmakanal, den sogenannten „Funken“.
Arten der elektrischen Entladungsbearbeitung
Senkerodieren, Drahterodieren, Locherodieren und Kleinlocherodieren sind die wichtigsten Arten der Funkenerosion.
Senkerodieren oder Senkerodieren
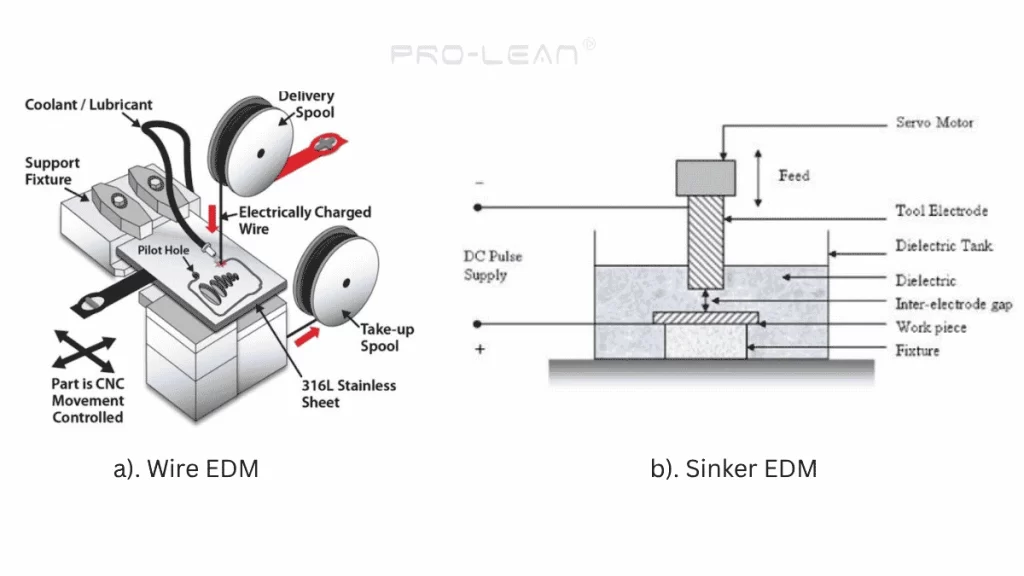
Drahterodiermaschine vs. Senkerodiermaschine
Beim Senkerodieren wird eine Kupfer- oder Graphitelektrode verwendet, die exakt der gewünschten Form bzw. den gewünschten Merkmalen entspricht und anschließend in das Werkstück eingesunken wird. Das bedeutet, dass zunächst eine speziell angefertigte Elektrode mit der gewünschten Form benötigt wird.
Beim Eintauchen der Elektrode in das Werkstück entsteht die negative Geometrie. Ein Stößelkopf drückt die Elektrode in das Werkstück, das in dielektrische Flüssigkeit eingetaucht ist.
Geeignete Anwendungen: Profil-, Hohlraum-, Sackloch- und komplexe 3D-Formen in Werkzeugen, Formen und industriellen Bauteilen.
Drahterodieren
Wie der Name schon sagt, verwendet das Drahterodieren eine sich kontinuierlich bewegende „Drahtelektrode„Hergestellt aus Kupfer, Messing oder verzinktem Messing. Die Drahtelektrode wird in das Material eingeführt, um komplexe Profile und Konturen gemäß dem CAD-Modell zu schneiden.“
Geeignete Anwendungen: Profilierung und Konturierung von Stanzwerkzeugen, Zahnrädern und Extrusionswerkzeugen.
Lochbohrung EDM
Diese Art der Funkenerosion dient zur Herstellung schmaler, tiefer Bohrungen. Eine hohle, rohrförmige Elektrode dringt in das Werkstück ein und führt dabei die dielektrische Lösung zu, um das abgetragene Material zu entfernen.
Geeignete Anwendungen: Kraftstoffeinspritzdüsen, Kühlkörper, Merkmale von Injektionskanülen, endoskopische Komponenten usw.
EDM für kleine Löcher
Beim Kleinlochbohren (EDM) oder Schnelllochbohren werden mit einer hohlen Rohrelektrode kleine Löcher mit hohem Aspektverhältnis in leitfähige Materialien erzeugt. Dabei lassen sich Löcher mit einem Durchmesser von weniger als 0.3 mm und einem Längen-Durchmesser-Verhältnis (L/D-Verhältnis) von mindestens 15:1 herstellen. Spezielle Mikro-EDM-Verfahren ermöglichen hingegen die Erzeugung von Löchern mit Durchmessern unter 0.1 mm und einem L/D-Verhältnis von über 30:1.
Geeignete Anwendungen: Arzneimittelverabreichungssysteme, Siliziumwafer, Kraftstoffeinspritzdüsen mit mikroskaligen Sprühlöchern und optische Schlitze.
Als nächstes wollen wir die Anwendungsbereiche der Funkenerosion in den verschiedenen Branchen nacheinander besprechen.
Anwendungen der Funkenerosion in der Medizingeräteherstellung
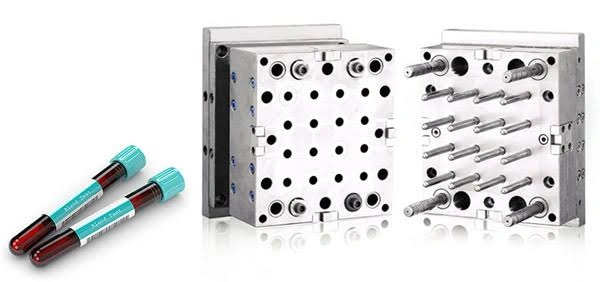
Medizinische Anwendungen der elektromechanischen Diffusion (EDM)
Die Herstellung von Medizinprodukten erfordert Mikrobearbeitung und höchste Präzision, da diese die diagnostische Genauigkeit, die Patientengesundheit und kundenspezifische Lösungen direkt beeinflussen. Daher wird die Funkenerosion (EDM) in einer Vielzahl von Bereichen der Medizintechnik eingesetzt, von patientenspezifischen Implantaten über Komponenten für Diagnosegeräte bis hin zu chirurgischen Instrumenten.
Die Funkenerosion eignet sich gut für vollständig gehärtete und biokompatible Werkstoffe wie Titanlegierungen, Edelstähle und Kobalt-Chrom. Sie ermöglicht das Schneiden scharfer Kanten und die Herstellung von Mikrostrukturen (z. B. Schlitze mit einer Breite von ca. 0.1 mm, Bohrungen mit einer Tiefe von über 150 mm), die in der Medizintechnik unerlässlich sind.
Anwendungsbeispiele:
- Kardiovaskuläre Stents aus Titan, 316L Edelstahl und Nitinol.
- Hüft- und Knieimplantate mit Oberflächentexturierung
- Chirurgische Klingen, Kanülen und Pinzetten mit scharfen Schneidkanten und komplexen Profilen
- Zahnimplantate
- Arzneimittelverabreichungssysteme mit Mikrolöchern ( ⌀ < 0.3 mm)
- Knochenplatten
Konkretes Fallbeispiel:
Hersteller von EDM-Bearbeitungsgeräten verwenden Sie die Senkerodierverfahren für Implantierbare Geräte (kardiovaskuläre Stents, AISI 316L). Anwendung eines optimalen Impulsstroms von 1.5 A/45 µs [1Dadurch werden die gewünschte Umformdicke, Kratergröße und Oberflächenbeschaffenheit sichergestellt.
Anwendungen der Funkenerosion in der Automobilindustrie
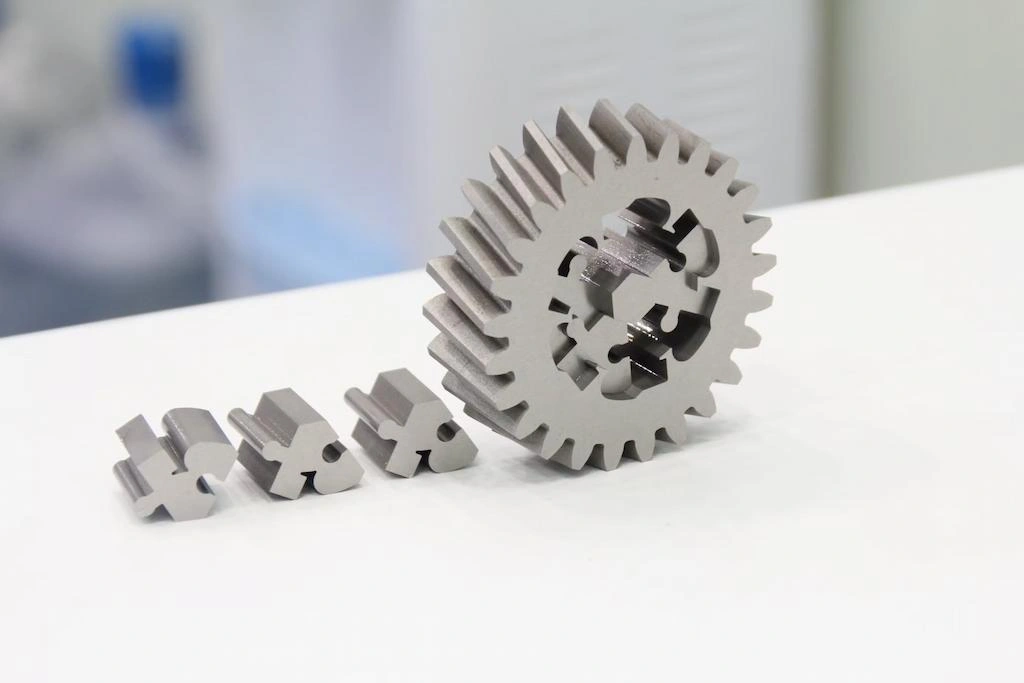
EDM-bearbeitete Zahnräder für die Automobilindustrie
Das Funkenerosionsverfahren wird in der Automobilindustrie eingesetzt, entweder zur Herstellung von Bauteilen mit kritischen Mikrostrukturen oder für Formen und Werkzeuge zur Serienfertigung von Autoteilen. Beispiele hierfür sind das Bohren von Mikrolöchern in Einspritzdüsen und Spritzgussformen für Armaturenbretter.
Getriebekomponenten, Ventilführungen, Düsenringe und ähnliche Teile erfordern höchste Präzision und feine Details, die mit CNC-Fräsen und -Bohren nur schwer zu erreichen sind. Daher wird die Funkenerosion (EDM) eingesetzt, um diese Anforderungen zu erfüllen.
Anwendungsbeispiele:
- Sprühlöcher in der Kraftstoffeinspritzdüse mit hohem Aspektverhältnis
- Einspritznadelventile und -sitze mit enger Dichtungstoleranz
- Hohlräume für Stirn- und Kegelräder
- Turboladerkomponenten mit geringen Toleranzen
- Elektrische Steckverbinder und Mikroschalter
- Stanzwerkzeuge für Karosserieteile
- Extrusionswerkzeuge für strukturelle Aluminiumprofile
- Spritzgussformen für Kunststoffkomponenten für die Automobilindustrie
Konkretes Fallbeispiel:
Letzten Monat erhielten wir eine „ Prototyp einer Diesel-EinspritzdüseDie Konstruktion erfolgte über unsere Online-Plattform. Der Lochdurchmesser lag unter 140 µm, und der Austritt musste breiter als der Eintritt sein, um den Kraftstoff fächerförmig zu zerstäuben. Unsere Ingenieure verwendeten Laser-Pilotbohrungen, gefolgt von EDM-Kleinlochbohrungen. Der Kunde gab an, dass dies in der ersten Testphase zu einer Verbesserung der Kraftstoffeffizienz um ca. 1.2 % beitrug.
Probieren Sie Boda jetzt aus!
Anwendungen der Funkenerosion im Werkzeug- und Formenbau
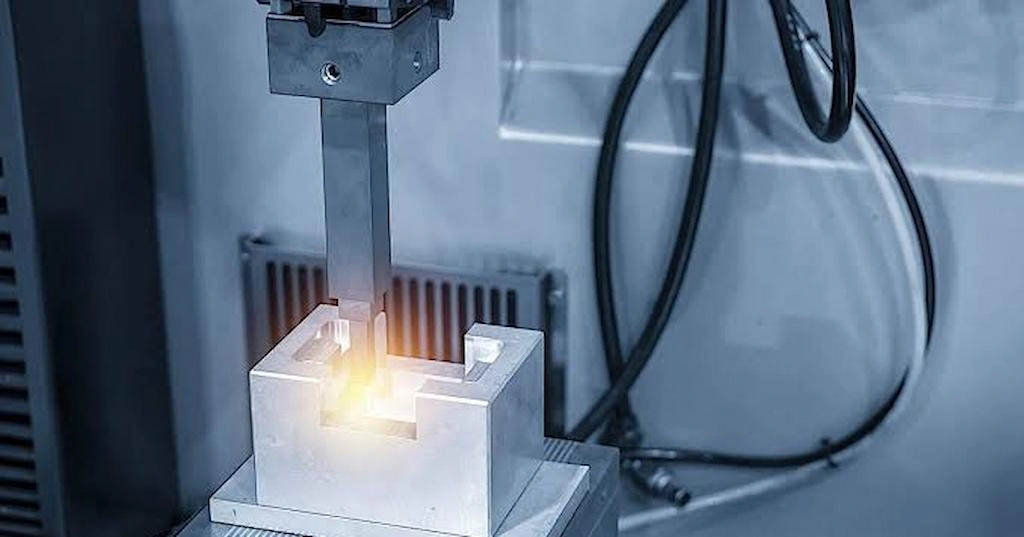
EDM-Werkzeuge
Das Bearbeitungsverfahren mit elektrischer Entladung Es findet breite Anwendung in der Herstellung von Werkzeugen, Formen und Vorrichtungen. Dies liegt an seinen Fähigkeiten zur komplexen Profilierung, Mikrobearbeitung, Bearbeitung gehärteter Werkstoffe, Herstellung tiefer Kavitäten und Kanäle sowie Maßgenauigkeit.
Die Funkenerosion (EDM) arbeitet nicht mit Schnittkräften wie herkömmliche Bearbeitungsmethoden; stattdessen wird Material mittels Funkenentladung vom Werkstück abgetragen. Dadurch lassen sich empfindliche, dünnwandige Bereiche, lange Hohlräume, schmale Nuten und andere Strukturen mit Mikrodetails direkt bearbeiten. Auch Werkzeugmaterialien wie D2, H13 und Hartmetalle können direkt mit Elektroden oder Drähten bearbeitet werden.
Sinker EDM bietet Positioniergenauigkeit ~ ± 0.025 mm und eine Oberflächenqualität von 0.1 µm Ra (mit Spezialmaschinen sogar noch niedriger). Sie können präzise platzierte Löcher in Werkzeugen für Auswerfer, Entlüftung und Kühlung herstellen.
Anwendungsbeispiele:
- Spritzgussform (Kerne und Kavitäten)
- Auswerferstiftlöcher und abgeschrägte Kühlbohrungen in Formen
- 3D-Abformhohlräume in Schmiedegesenken
- Umformwerkzeuge für Bleche (Folge- und Stanzwerkzeuge)
- Stempel- und Matrizensatz
- Profilblöcke und Lamellen für Reifenformsegmente
- EDM-Elektroden für nachfolgende Senkerodierarbeiten
- Sonderanfertigungen von Vorrichtungen für Drehmaschinen und CNC-Fräsmaschinen.
- Gut/Ausschuss-Lehren und Profillehren
- Messeinsätze und Prüfschablonen
Anwendungen der Funkenerosion in der Luft- und Raumfahrtindustrie
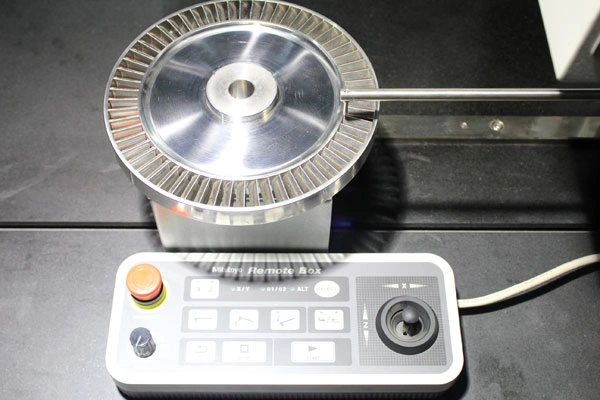
EDM-Bearbeitung für die Luft- und Raumfahrt
Das EDM-Verfahren stellt verschiedene Luft- und Raumfahrtkomponenten aus harten, hitzebeständigen Hochleistungsmetallen und -legierungen her, wie zum Beispiel Ti-6Al-4V, Ti-17, Inconel, Wolfram und WaspaloyDie Funkenerosion wird zur Herstellung von Kühlkanälen in Turbinen, Wabendichtungen und komplexen Triebwerksgeometrien eingesetzt.
Die Funkenerosion in der Fertigung von Luft- und Raumfahrtkomponenten gewährleistet Toleranzen im Mikrometerbereich, minimiert Wärmeeinflusszonen und eliminiert das Risiko der Kaltverfestigung, was für die Präzision und die Flugsicherheit von entscheidender Bedeutung ist.
Darüber hinaus erfüllt das EDM-Verfahren die Sicherheits- und Qualitätsstandards für die Luft- und Raumfahrtindustrie, einschließlich AS9100, SAE AS7116/3 und MIL-STD-2175.
Anwendungsbeispiele:
- Kleine, tiefe und schräge Löcher an Turbinenschaufeln
- Tannenbaum-Nutprofile in Turbinenscheiben
- Wabenförmige Dichtungen in Triebwerksgehäusen
- Drallgeber für Kraftstoffdüsen
- Komplexe Dünnwand-Tragflächen
- Strukturelle Querschnitte und komplexe Profile in Fahrwerkskomponenten
- Hydraulische Stellantriebe
- Ventilkomponenten
- Titanhalterungen und -befestigungen für Satelliten
Anwendungen der Funkenerosion in der Elektronik und Halbleiterindustrie
In der Elektronik- und Halbleiterindustrie ist der Bedarf an Bauteilen im Mikrobereich gestiegen, parallel zum Einsatz harter Werkstoffe wie Siliziumkarbid und Galliumnitrid. Mittels Funkenerosion lassen sich hochdotiertes SiC und GaN bearbeiten. Mikroschalter, Steckverbinder, Sensorgehäuse, Testbuchsen und Prüfkarten sind einige Beispiele.
Da beim EDM-Verfahren kein Scherschneiden erfolgt, bleibt die empfindliche Geometrie der Mikroverbinder von Halbleiterbauteilen erhalten. Folglich ermöglicht die gratfreie Bearbeitung die Formgebung von elektronischen Bauteilen mit feiner Rasterteilung.
Anwendungsbeispiele:
- Feinraster-Mikrosteckverbinderkomponenten
- Vorrichtungen für Halbleiterprozessanlagen
- Prüfkarten-Testnadeln
- Wafer-Testteile/ Wafer-Slicing
- MEMS- und Tintenstrahldruckköpfe
- IC-Testbuchsen
- Sputterziele
Probieren Sie Boda jetzt aus!
EDM-Anwendungen in der Verteidigungsindustrie
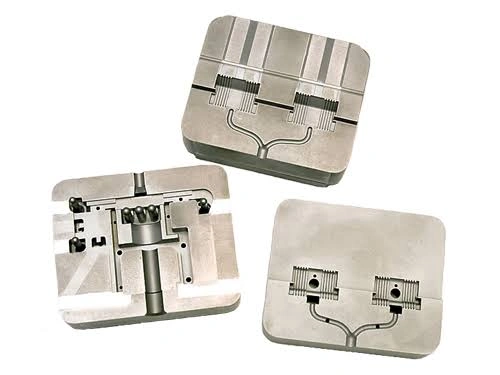
EDM-Anwendungen in der Elektronik
Präzision und Detailgenauigkeit sind bei der Herstellung von Verteidigungsausrüstung und -komponenten von entscheidender Bedeutung. Daher wird die Funkenerosion (EDM) zur Fertigung von Bauteilen für Raketensysteme, Radargeräte, Waffensysteme und Militärflugzeuge eingesetzt. Darüber hinaus eignet sich EDM hervorragend für die Präzisionsbearbeitung von Hochleistungslegierungen, die extremen Druck- und Hitzebedingungen standhalten müssen.
Die wichtigsten Gründe, warum die Funkenerosion bei der Herstellung von Verteidigungskomponenten geschätzt wird, sind: die Möglichkeit, gehärtete Luft- und Raumfahrtlegierungen zu formen und zu profilieren, nahezu kraftfreie Schnitte und Oberflächenintegrität, Maßgenauigkeit und das Bohren kleiner Löcher.
Anwendungsbeispiele:
- Avionikgehäuse und Präzisionssteckverbinderkomponenten
- Kreiselbiegeteile
- Hardware der Raumfahrtantriebsklasse
- Leitschaufel für Triebwerksdüse
- Raketenlenkkomponenten
- Präzisionssatellitenkomponenten
EDM-Anwendungen in der Bearbeitung harter Werkstoffe
Wie bereits erwähnt, kann EDM harte, wärmebehandelte Materialien (wie z. B. Kobaltgebundenes Wolframcarbid, ~ >70 HRCDie Grundvoraussetzung ist, dass das Werkstück elektrisch leitfähig ist.
Konventionelle CNC-Bearbeitungsverfahren wie das Fräsen nutzen das Scherverfahren und stoßen daher bei harten Werkstoffen aufgrund des schnellen Werkzeugverschleißes an ihre Grenzen. Die Funkenerosion (EDM) hingegen ist effektiv, da sie Material mittels kontrollierter elektrischer Funken abträgt. Im Gegensatz zu den Einschränkungen der Werkzeugreichweite beim Fräsen oder Bohren verwendet die Funkenerosion Elektroden bzw. Drähte und ermöglicht so das präzise Bohren langer und tiefer Löcher.
Betrachten wir einige harte Metalle/Legierungen, die beim Funkenerosionsverfahren eingesetzt werden können.
|
Materialien |
Härte (~ ca. HRC) |
Anwendung |
|
AISI H13 Werkzeugstahl |
45-55 |
Stanzwerkzeuge, Einsätze, komplexe Kavitäten |
|
D2 Werkzeugstahl |
55-62 |
Stempel, Matrizen, Profile |
|
M2 Schnellarbeitsstahl |
60-65 |
Schneidwerkzeuge und Matrizen |
|
Maraging-Stahl (z. B. M300) |
50-55 |
Dünne Biegeelemente und Luft- und Raumfahrtteile |
|
Inconel 718 |
35-50 |
Turbinenkomponenten |
|
Superlegierungen auf Nickelbasis |
30–50 + |
Turbinenschaufeln |
|
Titanlegierungen (Ti-6Al-4V) |
30-40 |
Komponenten für die Luft- und Raumfahrt/Verteidigung |
|
Hartmetall (WC–Co) |
> 70 |
Matrizen, Stempel und Werkzeuge |
EDM-Bearbeitungsservice Basierend auf Ihrer CAD-Konstruktion
Wir bei Boda zeichnen uns durch die Bearbeitung kleiner, komplexer und detaillierter Merkmale Ihrer Bauteile mit engsten Toleranzen aus. bis zu ±0.004 mmWir können über 30 harte und schwierige Werkstoffe bearbeiten, darunter Werkzeugstähle, gehärtete Stähle, Titanlegierungen, Inconel und Hartmetalle.
In unserem Werk haben wir Drahterodieren, Senkerodieren, Locherodieren und Mikro-Erodieren Ausrüstung, die für die Herstellung von kundenspezifischen Werkzeugen und Formen sowie für eine Vielzahl von Industriekomponenten verwendet werden kann. Unsere EDM-Dienstleistungen können auch Folgendes liefern: hybrider AnsatzSind Werkstücke durch Fräsen, Drehen, Bohren oder andere Verfahren bearbeitbar, kombinieren wir diese mit der Funkenerosion. Die CNC-Bearbeitung ermöglicht den schnellen Abtrag großer Materialmengen und die Bearbeitung zugänglicher Geometrien. Die Funkenerosion kommt dann bei harten, komplexen, kleinen, tiefen oder kraftempfindlichen Merkmalen zum Einsatz.
Zu Anfrage Laden Sie für Ihre EDM-Bearbeitungskonstruktion Ihre CAD-Datei hoch und geben Sie die Anforderungen an. Unsere Ingenieure prüfen Ihre Konstruktion und erstellen Ihnen einen Kostenvoranschlag inklusive DFM-Feedback.