
Erodierfertigung
Elektroerosion (EDM), auch Funkenerosion genannt, ist ein Fertigungsverfahren, bei dem durch elektrische Entladungen Material von einem Werkstück abgetragen wird. EDM ist ein hochpräzises Bearbeitungsverfahren.
Während herkömmliche Bearbeitungsverfahren Schneidwerkzeuge verwenden und Material vom Werkstück abtragen, nutzt die Funkenerosion die elektrische Energie aus Funken. Durch die Funkenerosion werden elektrisch leitfähige Materialien ohne den Einsatz physischer Werkzeuge abgetragen.
In diesem Blog erfahren Sie mehr über die Bedeutung der EDM-Fertigung, die Vorteile der EDM-Fertigung, die damit verbundenen Herausforderungen und wie Sie die richtige Bearbeitung auswählen.
Die Grundlagen der Funkenerosion verstehen
Wie Materialabtrag durch elektrische Entladungen erfolgt
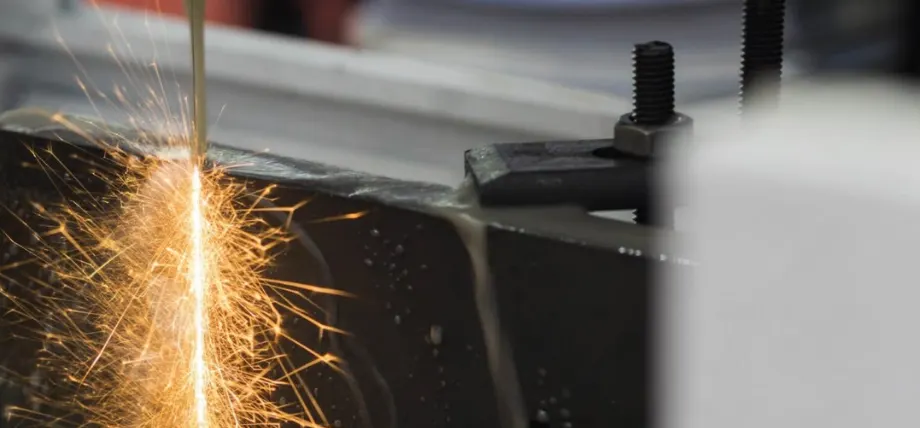
Funkenerosion
Das EDM-Verfahren basiert auf einer Reihe schnell wiederkehrender elektrischer Entladungen, die Material von einem Werkstück abtragen können. Diese Funken entstehen zwischen einer Elektrode und dem Werkstück. Die beiden Teile berühren sich nicht, sind aber durch eine dielektrische Flüssigkeit voneinander getrennt. Die Funken erzeugen starke Hitze, schmelzen und verdampfen Material vom Werkstück und verschleißen die Elektrode.
Drahterodieren, auch Drahterosion genannt, vermeidet den direkten Kontakt mit dem Werkstück. Es ermöglicht die Herstellung komplexer Formen durch die Bearbeitung harter Materialien. Elektrode und Werkstück bleiben voneinander getrennt, was hohe Präzision gewährleistet.
Bei der EDM-Fertigung steuert ein CNC-System die Bewegung der Elektrode oder Drahtelektrode und sorgt so für einen präzisen und genauen Materialabtrag.
Die Rolle des Dielektrikums im EDM-Prozess
Der wichtigste Bestandteil der EDM-Fertigung ist das Dielektrikum. Im EDM-Prozess wirkt das Dielektrikum als Isolator, bis genügend elektrisches Potenzial vorhanden ist, um einen Funken zu erzeugen. Darüber hinaus kühlt das Dielektrikum den Bearbeitungsbereich.
Die Zirkulation der dielektrischen Flüssigkeit erleichtert die Entfernung von Spänen und Material aus dem Arbeitsbereich. Sie sorgt für einen stabilen Abstand zwischen Elektrode und Werkstück und gewährleistet elektrische Entladungen.
Sie können verschiedene dielektrische Flüssigkeiten verwenden. Zu den am häufigsten verwendeten dielektrischen Flüssigkeiten gehören Kohlenwasserstofföl und deionisiertes Wasser. Deionisiertes Wasser ist entscheidend für eine gute Oberflächengüte beim Drahterodieren.
Welche verschiedenen Arten von EDM-Bearbeitungsverfahren gibt es?
Es gibt drei Arten von EDM:
- Drahterodieren
- Senkerodieren
- Lochbohren EDM
Jeder Erodiermaschinentyp erfüllt einen speziellen Zweck in der Fertigung. Die unterschiedlichen Bearbeitungsfunktionen ermöglichen Präzisionsbearbeitung und Vielseitigkeit, insbesondere bei Draht- vs. Senkerodieren.
Drahterodieren: Funktionsprinzipien und Anwendungen
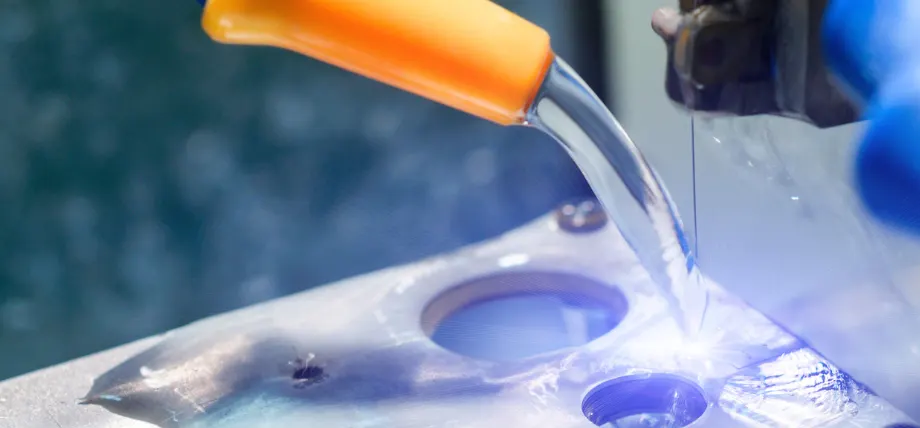
Drahterodieren
Beim Drahterodieren wird ein dünner, elektrisch geladener Draht als Elektrode verwendet. Die Drahtelektrode, ein Messing- oder Kupferdraht, kann unter Eintauchen in eine dielektrische Flüssigkeit komplizierte, komplexe Formen in leitfähige Materialien schneiden.
Ein CNC-System steuert die Bewegung der Drahterodiermaschine. Die CNC-Steuerung ermöglicht die Einhaltung enger Toleranzen, was das Drahterodieren zu einem idealen Herstellungsverfahren für Extrusionswerkzeuge und Prototypkomponenten macht.
Senkerodieren (Senkerodieren oder Senkerodieren) erklärt
Senkerodieren
Beim Senkerodieren (auch Hohlraum-EDM oder Senkerodieren) wird eine individuell geformte Elektrode verwendet. Die Elektrode besteht aus Kupfer oder Graphit und kann direkt Hohlräume im Werkstück erzeugen.
Elektrische Entladungen erodieren Material an den Zwischenräumen vor dem Kontakt mit der Senkmatrize und bilden so präzise und akkurate Hohlraumformen. Dies ist nützlich für die Herstellung komplexer Hohlräume im Spritzguss und sorgt für eine gute Oberflächenbeschaffenheit.
Sie können die Senkerodierfertigung in der Metallverarbeitung, im Automobilbau und bei Industrieformen einsetzen, da damit harte Materialien effektiv bearbeitet werden können.
Bohren mit EDM für präzises Bohren
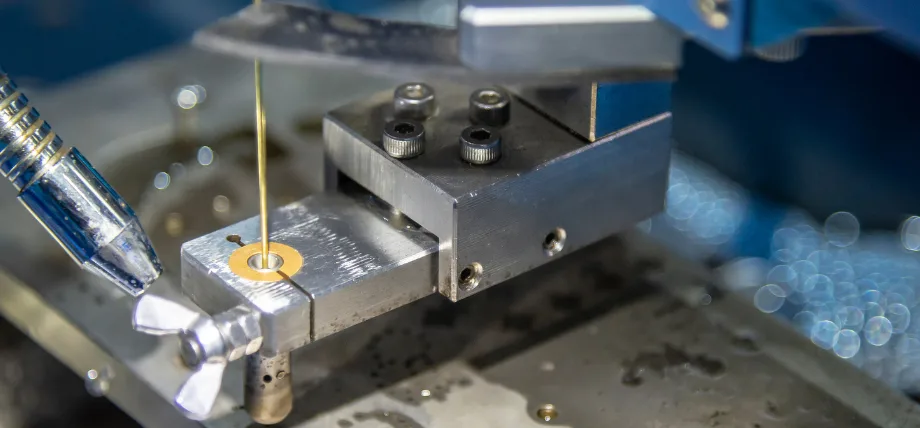
Lochbohren mittels EDM
Lochbohren EDM kann mithilfe einer speziellen röhrenförmigen Elektrode für tiefe Löcher mit hohem Aspektverhältnis präzise, kleine und tiefe Löcher in leitfähigen Materialien erzeugen.
Dielektrische Flüssigkeit kann beim Bohren Schmutz wegspülen. Dieses EDM-Verfahren wird häufig für Kühlbohrungen in Turbinenschaufeln und für kleine Einspritzdüsen verwendet. Es ermöglicht die Erhaltung einer hervorragenden Oberflächengüte.
Der Typ der EDM-Maschine ist für Branchen wie die Luft- und Raumfahrt von entscheidender Bedeutung, in denen die Bearbeitung harter Materialien wie Titan üblich ist.
Welche Vorteile bietet EDM gegenüber herkömmlichen Bearbeitungsmethoden?
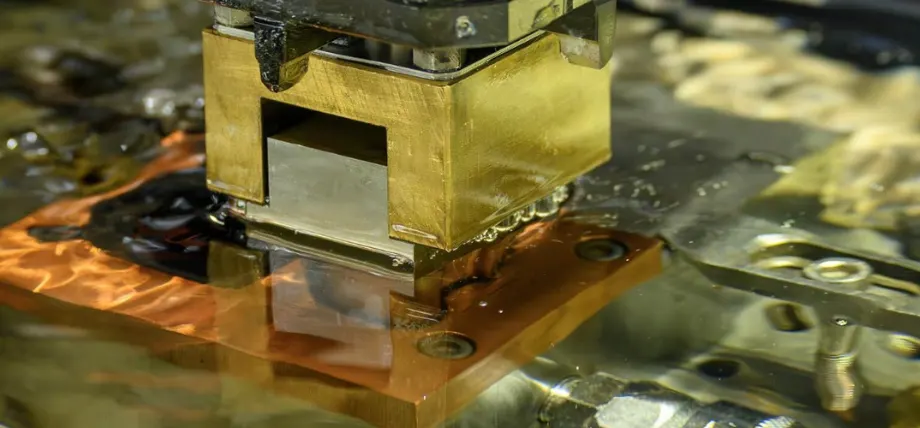
EDM-Fertigung mit Kupfer
EDM bietet erhebliche Vorteile gegenüber der konventionellen Bearbeitung. Es zeichnet sich durch spezifische Fertigungsanwendungen aus. Diese Vorteile von EDM steigern seinen Wert bei der Präzisionsbearbeitung.
Harte, elektrisch leitfähige Materialien präzise bearbeiten
Materialien wie Stahl, Titan und Hartmetalle können mit EDM bearbeitet werden. Dabei wird elektrische Energie anstelle mechanischer Kraft verwendet, wodurch alle mechanischen Einschränkungen der herkömmlichen Bearbeitung umgangen werden.
Erreichen enger Toleranzen und hervorragender Oberflächengüte
EDM erzielt enge Toleranzen und eine exzellente Oberflächengüte. Kontrollierte elektrische Entladungen minimieren Materialverzerrungen und unerwünschten Abrieb und gewährleisten hohe Präzision bei der Bearbeitung.
Mit Drahterodieren lassen sich Toleranzen von bis zu +/- 0.0001 Zoll erreichen, und mit Senkerodieren lassen sich problemlos exakte Toleranzen und eine hervorragende Oberflächengüte für Formen erzielen.
Erstellen komplexer Hohlräume für Spritzguss- und Matrizenanwendungen
Bei der CNC-Bearbeitung von Materialien kommt es häufig zu Verformungen, beispielsweise bei der Bearbeitung dünner Wände. Senkerodieren eignet sich hervorragend zur Herstellung dieser komplexen Formen und Hohlräume, die mit herkömmlichen Verfahren nur schwer zu bearbeiten sind.
Was sind die Einschränkungen und Nachteile der EDM-Bearbeitung?
Trotz seiner Vorteile weist EDM erhebliche Einschränkungen auf. Diese müssen bei der Prozessauswahl berücksichtigt werden. Ihr Verständnis gewährleistet effektive Fertigungsentscheidungen.
Bearbeitungsgeschwindigkeit
EDM ist deutlich langsamer als herkömmliche Bearbeitungsverfahren wie CNC-Fräsen oder CNC-Drehen, insbesondere bei Schruppdurchgängen. Der Erosionsprozess und das Ausspülen der Späne benötigen Zeit, was die Produktion großer Stückzahlen beeinträchtigen kann.
Insbesondere bei großen Teilen und Werkstücken erfordern tiefe Hohlräume längere Bearbeitungszeiten, wodurch EDM für Rapid Prototyping und schnelle Produktion weniger geeignet ist.
Materialbeschränkungen: Arbeiten nur mit leitfähigen Materialien
Die größte Einschränkung der Funkenerosion liegt in der Beschränkung auf elektrisch leitfähige Materialien. Nicht leitfähige Materialien wie Kunststoffe können mit Funkenerosion nicht bearbeitet werden.
Wie wählen Sie den richtigen EDM-Maschinentyp für Ihren Herstellungsprozess aus?
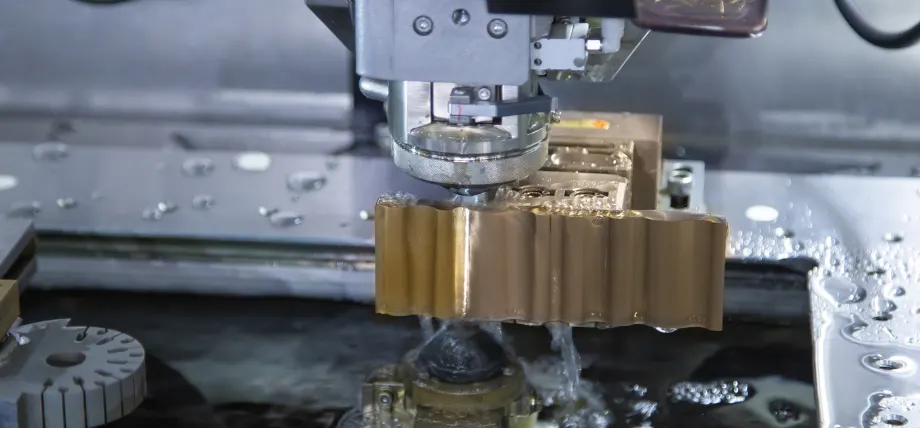
Drahterodiermaschine
Die Auswahl des richtigen EDM-Maschinentyps wird von mehreren Faktoren beeinflusst, vor allem aber von den Produktionszielen und dem Zeitplan.
Beginnen Sie mit dem Werkstückmaterial und dem Einsatzort des Teils. Drahterodieren eignet sich besser für komplexe Konturen in flachen Platten oder vorgeschnittenen Rohlingen, nicht nur für dünne Materialien. Senkerodieren ist ideal für komplexe und tiefe Hohlräume.
Sowohl Draht- als auch Senkerodiermaschinen bieten hohe Präzision und enge Toleranzen bei hervorragender Oberflächengüte. Das Lochbohren eignet sich ideal zum Schneiden präziser, tiefer Löcher.
Der wichtigste Faktor ist die Bearbeitungsgeschwindigkeit. Die geringere Geschwindigkeit des EDM-Verfahrens ist möglicherweise nicht für die Produktion großer Stückzahlen in kurzer Zeit geeignet. Hier müssen Sie prüfen, ob die Präzision die Bearbeitungszeiten rechtfertigt.
Stellen Sie sicher, dass das Werkstückmaterial elektrisch leitfähig ist, da bei der EDM-Fertigung nicht mit nichtleitenden Teilen gearbeitet werden kann.
Präzision EDM-Bearbeitungsdienste
Boda bietet hochpräzise EDM-Bearbeitungsdienste für Ihre Teile. Unsere EDM-Bearbeitung Dienstleistungen können enge Toleranzen und glatte Oberflächen erzeugen. Einige der Teile, die wir produzieren, sind
- Spritzgussformen (für Kunststoffteile)
- Druckgussformen (für Aluminium, Zink etc.)
- Blasformen (für Plastikflaschen, Behälter)
- Extrusionsdüsen
- Komponenten des Kraftstoffsystems
- Kühllöcher in Triebwerksteilen
- Motorenteile
Fazit
Funkenerosion (EDM) ist ein leistungsstarkes Fertigungsverfahren, bei dem Material durch elektrische Entladung von einem elektrisch leitfähigen Werkstück abgetragen wird. Die kontrollierte Erosion ermöglicht präzise Bearbeitungsvorgänge.
EDM eignet sich ideal für die Bearbeitung harter Materialien und das Erreichen enger Toleranzen. Es erzeugt komplexe Formen für Spritzguss und Matrizen. Einzige Einschränkung sind die geringere Bearbeitungsgeschwindigkeit und die Materialauswahl. Hersteller profitieren jedoch von der Präzision und Vielseitigkeit, die es bietet.