Produzione di elettroerosione
L'elettroerosione (EDM), nota anche come lavorazione a scintilla, è un processo di produzione che utilizza scariche elettriche per rimuovere materiale da un pezzo. La lavorazione EDM è un metodo di lavorazione ad alta precisione.
Mentre i metodi di lavorazione convenzionali utilizzano utensili da taglio e scheggiano il materiale lontano dal pezzo, l'elettroerosione sfrutta l'energia elettrica generata dalle scintille. L'elettroerosione erode materiali elettricamente conduttivi senza dover utilizzare utensili fisici.
In questo blog scoprirai l'importanza della produzione EDM, i vantaggi dell'EDM, le sfide e come scegliere la lavorazione giusta.
Comprendere le nozioni di base della lavorazione ad elettroerosione
Come avviene la rimozione dei materiali tramite scariche elettriche
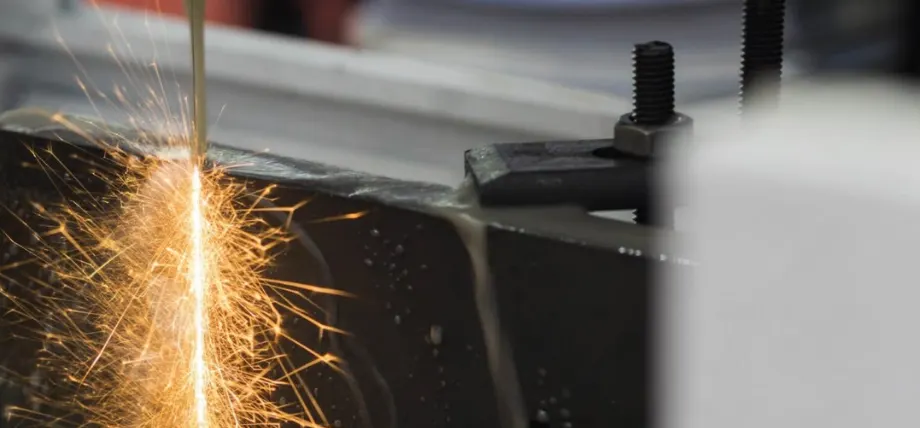
Erosione da scintille
Il processo EDM si basa su una serie di scariche elettriche a ripetizione rapida che possono erodere il materiale di un pezzo. Queste scintille si formano tra un elettrodo e il pezzo, che non sono a contatto, ma separati da un fluido dielettrico. La scintilla genera un calore intenso, che fonde e vaporizza il materiale del pezzo e usura l'elettrodo.
L'elettroerosione a filo (EDM) è anche chiamata erosione a filo ed evita il contatto diretto con il pezzo in lavorazione. Permette di realizzare forme complesse attraverso la lavorazione di materiali duri. L'elettrodo e il pezzo in lavorazione rimangono separati, garantendo un'elevata precisione.
Nella produzione EDM, un sistema CNC controlla il movimento dell'elettrodo o dell'elettrodo a filo, garantendo una rimozione precisa e accurata del materiale.
Il ruolo del fluido dielettrico nel processo EDM
La parte più importante della produzione EDM è il fluido dielettrico. Nel processo EDM, il fluido dielettrico funge da isolante finché non si raggiunge un potenziale elettrico sufficiente a generare una scintilla. In secondo luogo, questo fluido raffredda anche l'area di lavorazione.
La circolazione del fluido dielettrico facilita la rimozione di trucioli e materiale dall'area di lavoro. Mantiene una distanza stabile tra l'elettrodo e il pezzo in lavorazione e garantisce la scarica elettrica.
È possibile utilizzare diversi fluidi dielettrici; i più comunemente usati includono l'olio idrocarburico e l'acqua deionizzata. L'acqua deionizzata è fondamentale per ottenere una buona finitura superficiale nell'elettroerosione a filo.
Quali sono i diversi tipi di processi di lavorazione EDM disponibili?
Esistono tre tipi di EDM:
- Elettroerosione a filo
- Elettroerosione a tuffo
- Foratura EDM
Ogni tipo di macchina EDM ha uno scopo specifico nella produzione. La varietà di ruoli di lavorazione consente lavorazioni di precisione e versatilità, in particolare quando si considera elettroerosione a filo vs elettroerosione a tuffo.
EDM a filo: principi di funzionamento e applicazioni
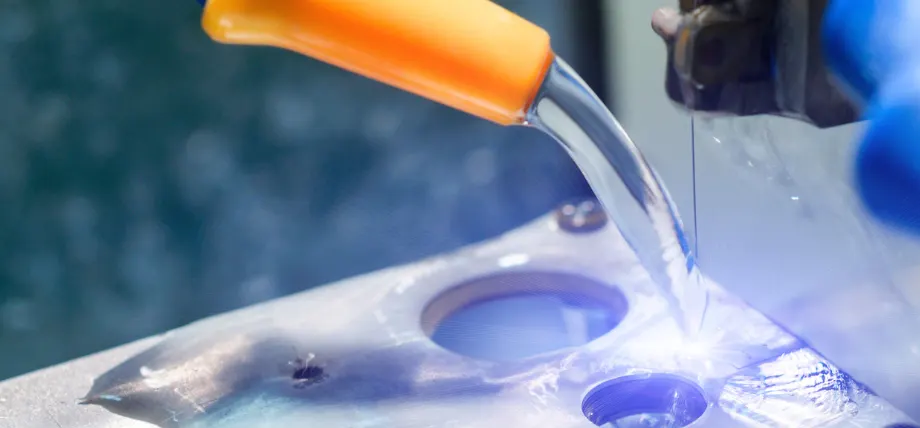
Elettroerosione a filo
L'elettroerosione a filo utilizza come elettrodo un filo sottile, elettricamente carico. L'elettrodo a filo, in ottone o rame, può tagliare forme complesse e intricate in materiali conduttivi mentre è immerso in un fluido dielettrico.
Un sistema CNC controlla il movimento della macchina per elettroerosione a filo e il controllo CNC consente di ottenere tolleranze ridotte, rendendo l'elettroerosione a filo un processo di produzione ideale per matrici di estrusione e componenti prototipo.
Spiegazione dell'elettroerosione a tuffo (elettroerosione a tuffo o elettroerosione a tuffo)
Elettroerosione a tuffo
L'elettroerosione a tuffo, o a cavità, si basa su un elettrodo dalla forma personalizzata. L'elettrodo è realizzato in rame o grafite e può creare cavità dirette nel pezzo.
Le scariche elettriche erodono il materiale negli spazi vuoti prima dei punti di contatto con lo stampo a tuffo, formando cavità dalla forma precisa e accurata. Questo è utile per realizzare cavità complesse nello stampaggio a iniezione, garantendo una buona finitura superficiale.
La lavorazione tramite elettroerosione a tuffo può essere utilizzata nella fabbricazione di metalli, nell'industria automobilistica e negli stampi industriali perché lavora efficacemente materiali duri.
Foratura EDM per la realizzazione di fori di precisione
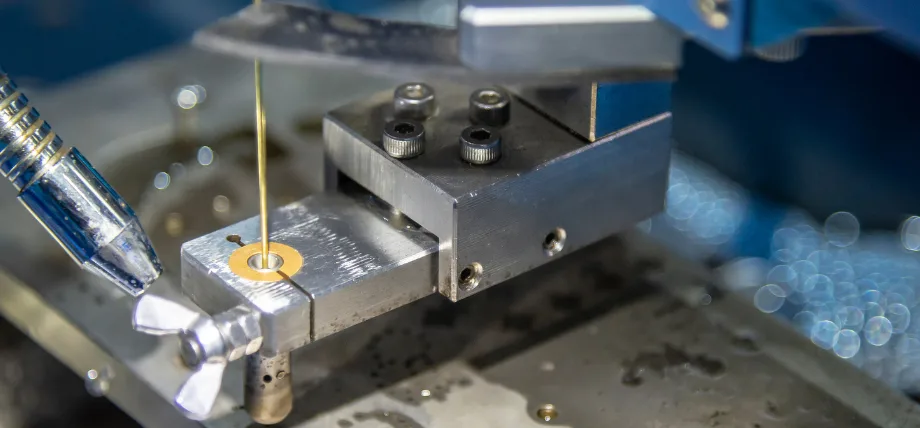
Foratura dei fori mediante elettroerosione a tuffo
Foratura EDM può creare fori precisi, piccoli e profondi in materiali conduttivi utilizzando un elettrodo tubolare personalizzato per fori profondi con elevato rapporto d'aspetto.
Il fluido dielettrico può rimuovere i detriti durante la foratura. Questo metodo EDM è comunemente utilizzato per i fori di raffreddamento delle pale delle turbine e per i piccoli ugelli di iniezione del carburante. Ha la capacità di mantenere un'eccellente finitura superficiale.
Il tipo di macchina EDM è fondamentale per settori come quello aerospaziale, in cui è comune la lavorazione di materiali duri come il titanio.
Quali vantaggi offre l'EDM rispetto ai metodi di lavorazione tradizionali?
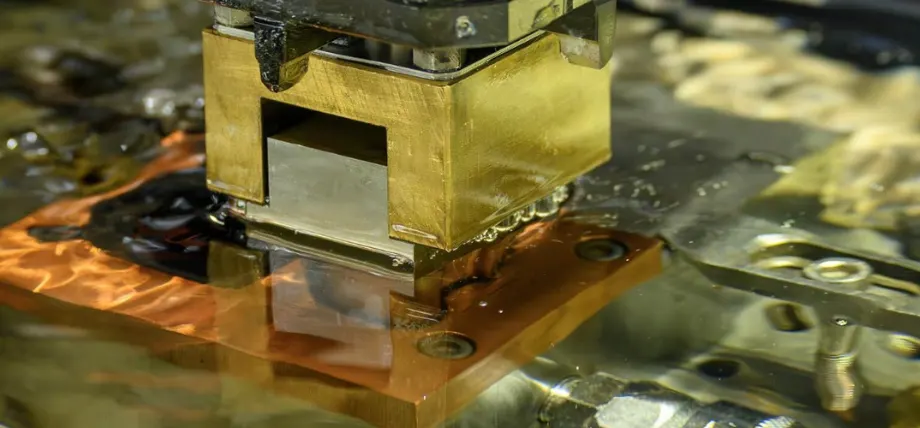
Produzione EDM con utilizzo di rame
L'elettroerosione offre vantaggi significativi rispetto alla lavorazione convenzionale. Eccelle in applicazioni di produzione specifiche. Queste Vantaggi dell'EDM aumentarne il valore nella lavorazione di precisione.
Lavorazione di materiali duri ed elettricamente conduttivi con precisione
Materiali come acciaio, titanio e carburi possono essere lavorati con l'elettroerosione. Questa tecnologia utilizza energia elettrica anziché forza meccanica, aggirando tutti i limiti meccanici della lavorazione tradizionale.
Ottenere tolleranze strette e una finitura superficiale superiore
L'elettroerosione a tuffo (EDM) garantisce tolleranze ristrette e un'eccellente finitura superficiale. Utilizza scariche elettriche controllate che riducono al minimo la distorsione del materiale, le abrasioni indesiderate e garantiscono un'elevata precisione nelle lavorazioni.
È noto che l'elettroerosione a filo raggiunge tolleranze ridotte fino a +/- 0.0001 pollici, mentre l'elettroerosione a tuffo può facilmente produrre tolleranze esatte e un'eccellente finitura superficiale per gli stampi.
Creazione di cavità complesse per applicazioni di stampaggio a iniezione e stampi
Durante la lavorazione CNC di materiali, la deformazione è un problema comune, ad esempio quando si lavora su pareti sottili. L'elettroerosione a tuffo eccelle nella produzione di queste forme e cavità complesse, difficili da lavorare con le tecniche convenzionali.
Quali sono i limiti e gli svantaggi della lavorazione EDM?
Nonostante i suoi vantaggi, l'EDM presenta notevoli limitazioni. Queste devono essere considerate nella scelta del processo. La loro comprensione garantisce decisioni di produzione efficaci.
Velocità di lavorazione
L'elettroerosione è molto più lenta rispetto alle tecniche di lavorazione tradizionali come la fresatura o la tornitura CNC, soprattutto per le passate di sgrossatura. Il processo di erosione e l'evacuazione dei trucioli richiedono tempo, il che può influire sulla produzione di grandi volumi.
In particolare, per pezzi e componenti di grandi dimensioni, le cavità profonde richiedono tempi di lavorazione più lunghi, rendendo l'EDM meno adatta alla prototipazione rapida e alla produzione rapida.
Limitazioni dei materiali: lavorare solo con materiali conduttivi
Il limite principale dell'EDM è la sua limitazione ai materiali elettricamente conduttivi. Materiali non conduttivi come la plastica non possono essere lavorati con l'EDM.
Come scegliere il tipo giusto di macchina EDM per il tuo processo di produzione?
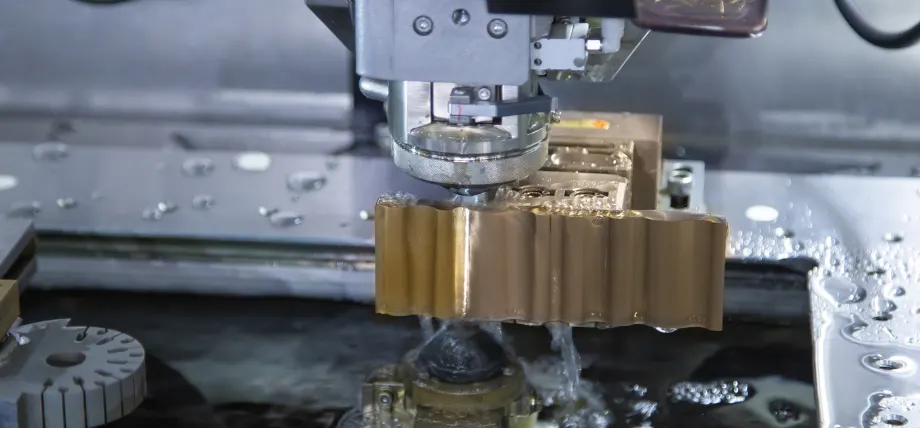
Macchina per elettroerosione a filo
La scelta del tipo giusto di macchina EDM è influenzata da diversi fattori e, cosa più importante, dagli obiettivi di produzione e dai tempi previsti.
Iniziamo dal materiale del pezzo e dal suo utilizzo. L'elettroerosione a filo è più adatta per contorni complessi su piastre piane o grezzi pretagliati, non solo su materiali sottili, mentre l'elettroerosione a tuffo è ideale per cavità complesse e profonde.
Sia l'elettroerosione a filo che quella a tuffo offrono elevata precisione e tolleranze ristrette con eccellenti finiture superficiali. La foratura è ideale per realizzare fori profondi e precisi.
Il fattore più critico è la velocità di lavorazione. La velocità inferiore dell'elettroerosione potrebbe non essere adatta alle esigenze di produzione di grandi volumi in tempi brevi. In questo caso, è necessario valutare se la precisione giustifica i tempi di lavorazione.
Assicurarsi che il materiale del pezzo in lavorazione sia elettricamente conduttivo, poiché la produzione EDM non funziona con parti non conduttive.
Precisione Servizi di lavorazione per elettroerosione
Boda-Tech offre servizi di lavorazione EDM ad alta precisione per i vostri pezzi. Il nostro Lavorazione elettroerosione I nostri servizi possono produrre tolleranze strette e finiture superficiali lisce. Alcune delle parti che produciamo sono
- Stampi a iniezione (per componenti in plastica)
- Stampi per pressofusione (per alluminio, zinco, ecc.)
- Stampi per soffiaggio (per bottiglie di plastica, contenitori)
- Matrici per estrusione
- Componenti del sistema di alimentazione
- Fori di raffreddamento nelle parti del motore a reazione
- Parti del motore
Conclusione
L'elettroerosione (EDM) è un potente processo di produzione che utilizza la scarica elettrica per erodere il materiale da un pezzo elettricamente conduttivo. Il controllo dell'erosione consente lavorazioni di precisione.
L'elettroerosione è ideale per la lavorazione di materiali duri e il raggiungimento di tolleranze ristrette. Crea forme complesse per lo stampaggio a iniezione e per stampi. L'unica limitazione è la minore velocità di lavorazione e la scelta dei materiali, ma i produttori beneficiano della precisione e della versatilità che offre.