fabricación de electroerosión
El mecanizado por electroerosión (EDM), también conocido como mecanizado por chispa, es un proceso de fabricación que utiliza descargas eléctricas para eliminar material de una pieza de trabajo. La fabricación por EDM es un método de mecanizado de alta precisión.
Mientras que los métodos de mecanizado convencionales utilizan herramientas de corte y desprenden material de la pieza, la electroerosión se basa en la energía eléctrica generada por chispas. El mecanizado por electroerosión erosiona materiales conductores de electricidad sin necesidad de herramientas físicas.
En este blog, aprenderá sobre la importancia de la fabricación mediante electroerosión, las ventajas de la electroerosión, los desafíos y cómo puede seleccionar el mecanizado adecuado.
Comprensión de los conceptos básicos del mecanizado por descarga eléctrica
Cómo se produce la eliminación de material mediante descargas eléctricas
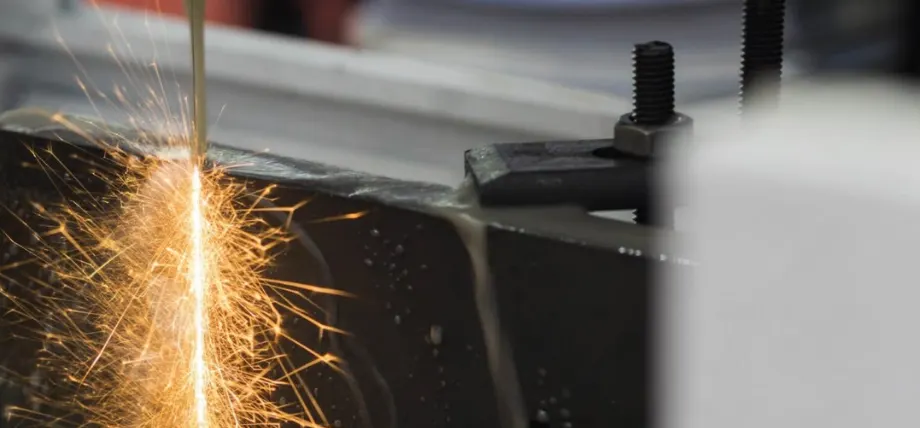
Erosión por chispa
El proceso de electroerosión se basa en una serie de descargas eléctricas de rápida repetición que pueden erosionar el material de una pieza de trabajo. Estas chispas se producen entre un electrodo y la pieza de trabajo, y no están en contacto, sino separados por un fluido dieléctrico. La chispa genera un calor intenso, fundiendo y vaporizando el material de la pieza de trabajo y desgastando el electrodo.
La electroerosión por hilo, también llamada erosión por hilo, evita el contacto directo con la pieza. Permite crear formas complejas mediante el mecanizado de materiales duros. El electrodo y la pieza permanecen separados, lo que garantiza una alta precisión.
En la fabricación por electroerosión, un sistema CNC controla el movimiento del electrodo o del electrodo de alambre, lo que garantiza una eliminación precisa y exacta del material.
El papel del fluido dieléctrico en el proceso de electroerosión
La parte más importante de la fabricación por electroerosión es el fluido dieléctrico. En el proceso de electroerosión, el fluido dieléctrico actúa como aislante hasta que se alcanza el potencial eléctrico suficiente para generar una chispa. Además, este fluido también refrigera el área de mecanizado.
La circulación del fluido dieléctrico facilita la retirada de virutas y material del área de trabajo. Mantiene una separación estable entre el electrodo y la pieza de trabajo y garantiza las descargas eléctricas.
Se pueden utilizar diversos fluidos dieléctricos; los más comunes son el aceite de hidrocarburo y el agua desionizada. El agua desionizada es crucial para lograr un buen acabado superficial en la electroerosión por hilo.
¿Cuáles son los diferentes tipos de procesos de mecanizado EDM disponibles?
Hay tres tipos de EDM:
- Alambre EDM
- Electroerosión por inmersión
- Taladrado de agujeros EDM
Cada tipo de máquina de electroerosión tiene una función específica en la fabricación. La variedad de funciones de mecanizado permite un mecanizado preciso y versátil, especialmente en... Electroerosión por hilo vs. por penetración.
Electroerosión por hilo: principios de funcionamiento y aplicaciones
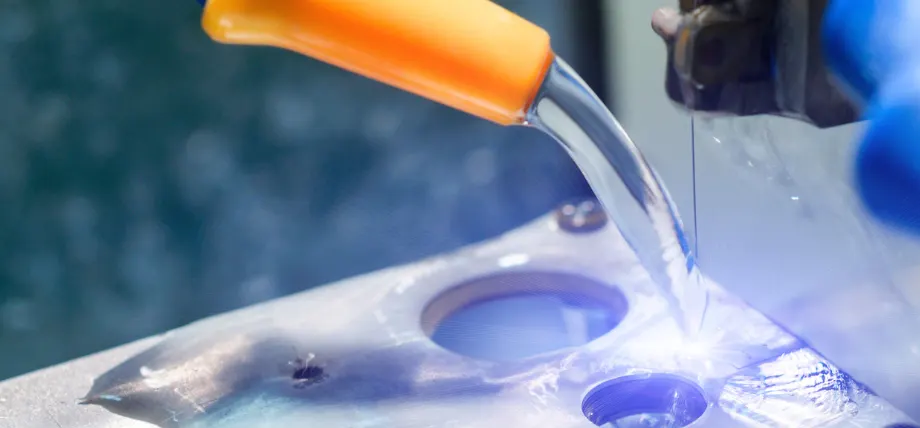
Alambre EDM
La electroerosión por hilo utiliza un alambre delgado y cargado eléctricamente como electrodo. Este electrodo, de latón o cobre, permite cortar formas complejas e intrincadas en materiales conductores mientras se sumerge en un fluido dieléctrico.
Un sistema CNC controla el movimiento de la máquina de electroerosión por hilo, y el control CNC permite realizar tolerancias estrictas, lo que hace que la electroerosión por hilo sea un proceso de fabricación ideal para matrices de extrusión y componentes prototipo.
Explicación de la electroerosión por penetración (EDM de ariete o EDM por penetración)
Electroerosión por inmersión
La electroerosión por cavidad, por penetración o por penetración, se basa en un electrodo con forma personalizada. Este electrodo está hecho de cobre o grafito y puede crear cavidades directas en la pieza de trabajo.
Las descargas eléctricas erosionan el material en los huecos antes de los puntos de contacto con la matriz de penetración para formar cavidades precisas y exactas. Esto resulta útil para crear cavidades complejas en moldeo por inyección y lograr un buen acabado superficial.
Puede utilizar la fabricación por electroerosión por penetración en la fabricación de metales, en moldes automotrices e industriales porque mecaniza materiales duros de manera eficaz.
Perforación de agujeros EDM para la fabricación de agujeros de precisión
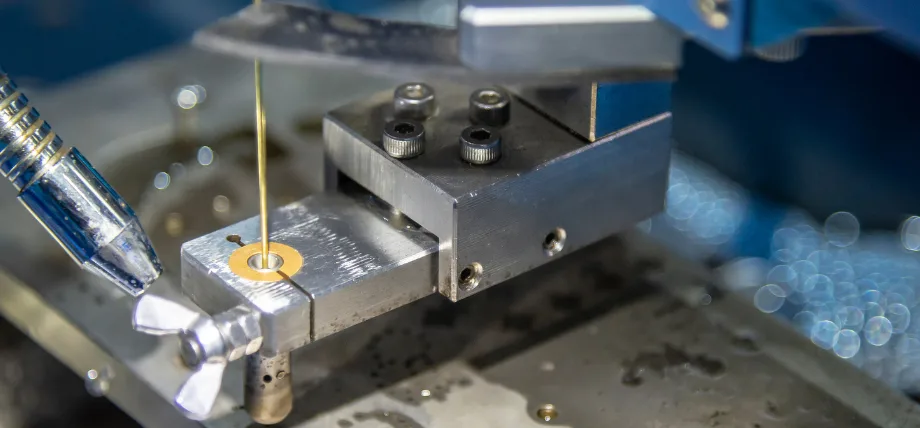
Perforación de agujeros mediante electroerosión
Taladrado de agujeros EDM Puede crear agujeros precisos, pequeños y profundos en materiales conductores utilizando un electrodo tubular personalizado para agujeros profundos de alta relación de aspecto.
El fluido dieléctrico puede eliminar los residuos durante la perforación. Este método de electroerosión se utiliza comúnmente para orificios de refrigeración de álabes de turbinas y para pequeñas boquillas de inyección de combustible. Permite mantener un excelente acabado superficial.
El tipo de máquina EDM es fundamental para industrias como la aeroespacial, donde es común el mecanizado de materiales duros como el titanio.
¿Qué ventajas ofrece la electroerosión frente a los métodos de mecanizado tradicionales?
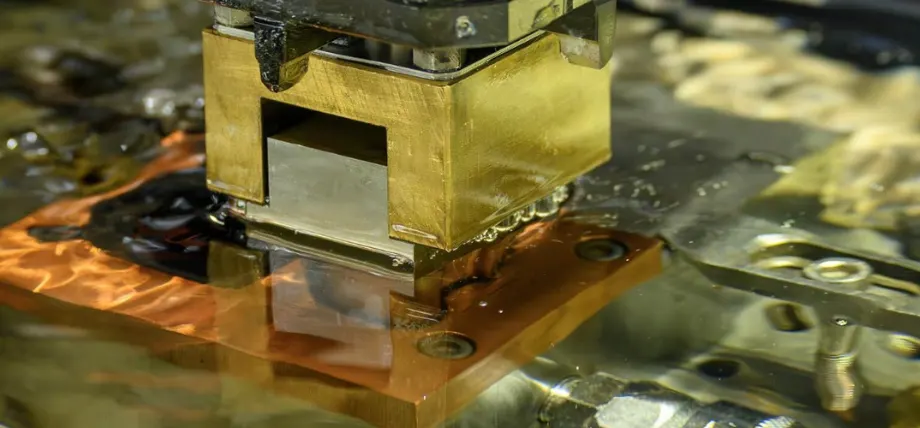
Fabricación por electroerosión con cobre
La electroerosión ofrece ventajas significativas sobre el mecanizado convencional. Destaca en aplicaciones de fabricación específicas. Estas Beneficios de la electroerosión aumentar su valor en el mecanizado de precisión.
Mecanizado de materiales duros y eléctricamente conductores con precisión
Materiales como el acero, el titanio y los carburos se pueden mecanizar mediante electroerosión. Esta tecnología utiliza energía eléctrica en lugar de fuerza mecánica, superando así todas las limitaciones mecánicas del mecanizado tradicional.
Lograr tolerancias estrictas y un acabado superficial superior
La electroerosión logra tolerancias ajustadas y un excelente acabado superficial. Utiliza descargas eléctricas controladas que minimizan la distorsión del material y las abrasiones indeseadas, y garantizan una alta precisión en las operaciones de mecanizado.
Se sabe que la electroerosión por hilo logra tolerancias tan estrechas como +/- 0.0001 pulgadas y la electroerosión por penetración puede producir fácilmente tolerancias exactas y un excelente acabado superficial para los moldes.
Creación de cavidades complejas para aplicaciones de moldeo por inyección y troquelado
Al mecanizar materiales con CNC, es común que se deformen, por ejemplo, al mecanizar paredes delgadas. La electroerosión por penetración destaca en la producción de estas formas y cavidades intrincadas, difíciles de mecanizar con técnicas convencionales.
¿Cuáles son las limitaciones y desventajas del mecanizado EDM?
A pesar de sus ventajas, la electroerosión presenta limitaciones notables. Estas deben tenerse en cuenta al seleccionar el proceso. Comprenderlas garantiza la toma de decisiones de fabricación eficaces.
Velocidad de mecanizado
La electroerosión es mucho más lenta que las técnicas de mecanizado tradicionales, como el fresado o torneado CNC, especialmente para pasadas de desbaste. El proceso de erosión y el lavado de virutas requieren tiempo, lo que puede afectar la producción a gran escala.
En concreto, en el caso de piezas y piezas de gran tamaño, las cavidades profundas requieren un tiempo de mecanizado más prolongado, lo que hace que la electroerosión sea menos adecuada para la creación rápida de prototipos y la producción rápida.
Limitaciones del material: trabajar únicamente con materiales conductores
La mayor limitación de la electroerosión es su restricción a materiales conductores de electricidad. Los materiales no conductores, como los plásticos, no pueden mecanizarse mediante electroerosión.
¿Cómo elegir el tipo adecuado de máquina EDM para su proceso de fabricación?
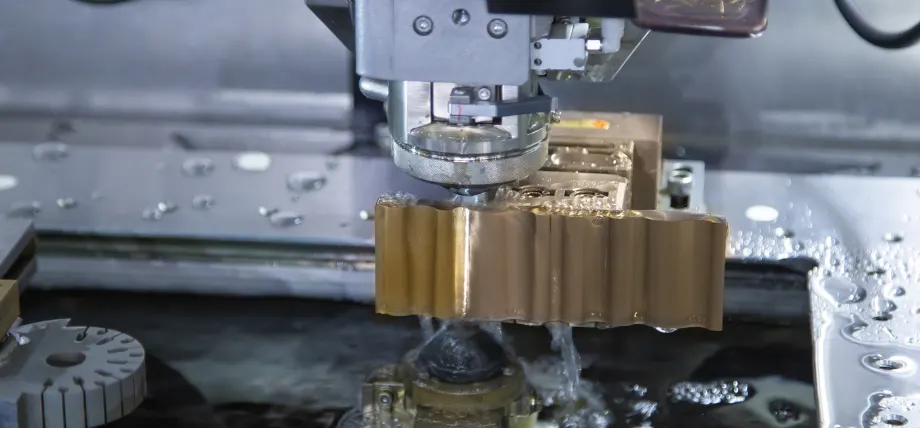
Máquina de electroerosión por hilo
La selección del tipo correcto de máquina EDM está influenciada por varios factores, y el más importante, los objetivos y el cronograma de producción.
Comience con el material de la pieza y el lugar donde se utilizará. La electroerosión por hilo es más adecuada para contornos complejos en placas planas o precortadas, no solo para materiales delgados, y la electroerosión por penetración es ideal para cavidades complejas y profundas.
Las electroerosiones por hilo y por penetración ofrecen alta precisión, tolerancias ajustadas y excelentes acabados superficiales. El taladrado de agujeros es ideal para cortar agujeros profundos y precisos.
El factor más crítico es la velocidad de mecanizado. La velocidad más lenta de la electroerosión puede no ser adecuada para la producción de grandes volúmenes en tiempos cortos. En este punto, es necesario evaluar si la precisión justifica los tiempos de mecanizado.
Asegúrese de que el material de la pieza de trabajo sea eléctricamente conductor porque la fabricación mediante EDM no funciona con piezas no conductoras.
Precisión Servicios de mecanizado por electroerosión
Boda Ofrecemos servicios de mecanizado EDM de alta precisión para sus piezas. Nuestros mecanizado por electroerosión Nuestros servicios permiten producir tolerancias ajustadas y acabados superficiales lisos. Algunas de las piezas que producimos son
- Moldes de inyección (para componentes de plástico)
- Moldes de fundición a presión (para aluminio, zinc, etc.)
- Moldes de soplado (para botellas y envases de plástico)
- Troqueles de extrusión
- Componentes del sistema de combustible
- Orificios de refrigeración en piezas de motores a reacción
- Partes del motor
Conclusión
El mecanizado por electroerosión (EDM) es un potente proceso de fabricación que utiliza descarga eléctrica para erosionar el material de una pieza conductora de electricidad. El control de la erosión permite un mecanizado de precisión.
La electroerosión es ideal para mecanizar materiales duros y lograr tolerancias ajustadas. Crea formas complejas para moldeo por inyección y matrices. La única limitación es la menor velocidad de mecanizado y la elección de materiales, pero los fabricantes se benefician de la precisión y versatilidad que ofrece.