
Hochleistungslaser schneiden filigrane Muster in Metall und erzeugen dabei intensives Licht und Material.
Das Faserlaserschneidverfahren nutzt eine mit Seltenerdelementen dotierte optische Faser zur Erzeugung hochintensiver Laserstrahlen, die Metalle wie Edelstahl und Kohlenstoffstahl präzise schneiden. Der Faserlaser arbeitet mit einem Durchmesser von 1.064 Mikrometern und erzeugt so einen beugungsbegrenzten Strahl. Dies ermöglicht das schnelle Schneiden von Materialien unterschiedlicher Dicke – von 0.1 mm bis über 25 mm. Die Laserleistung von 1 kW bis 20 kW ermöglicht effiziente und präzise Metallbearbeitungsprozesse für Anwendungen in der Luft- und Raumfahrt sowie der Automobilindustrie.
Geschichte der Faserlaserschneidmaschinen
Die Entwicklung von Faserlaserschneidmaschinen begann mit Albert Einsteins Theorie der stimulierten Emission aus dem Jahr 1917. Elias Snitzer gelang 1963 mit seinem Experiment, bei dem er Neodym-dotierte Glasfasern als Verstärkungsmedium verwendete, das erste Schneiden mit einem Faserlaser. IPG Photonics brachte Anfang der 2000er-Jahre seine kommerziellen Faserlaserschneidsysteme auf den Markt und war damit das erste Unternehmen, das Hochleistungs-Faserlaser entwickelte.
Die erste industrielle Faserlaserschneidmaschine entstand im Jahr 2009.Als Salvagnini optische Fasern zur Strahlübertragung nutzte, war das Faserlaserschneiden ein gängiges Verfahren in der modernen Fertigung. Die Forschung hat sowohl die Ausgangsleistung als auch die Modenkopplungstechniken verbessert, um die Strahlqualität zu optimieren.
Faserlasertechnologie im Vergleich zu CO₂- und YAG-Lasern
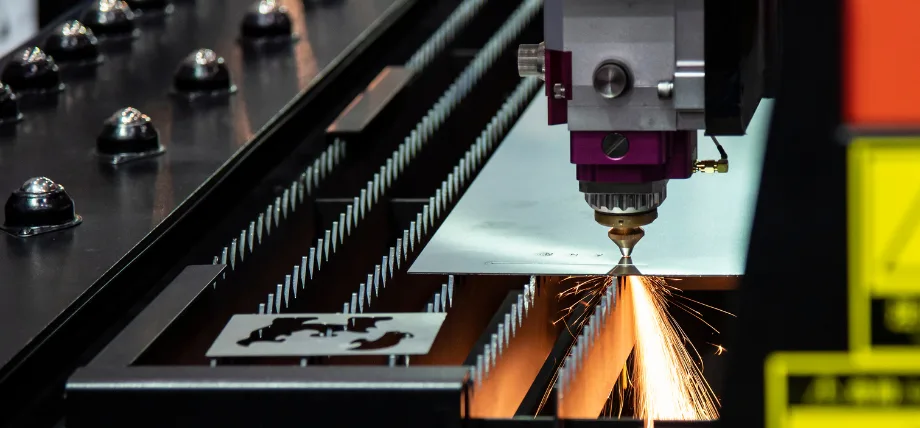
Nahaufnahme eines Faserlaserschneiders an dickem Metall, der helles, geschmolzenes Material und Funken erzeugt.
Die Betriebseigenschaften von Laser schneiden Faserlaser bieten im Vergleich zu CO₂- und YAG-Lasern eine überlegene Leistung aufgrund ihrer spezifischen Wellenlänge, hohen Betriebseffizienz und des geringeren Wartungsaufwands. Die Wellenlänge von 1.064 Mikrometern bei Faserlasern eignet sich besser für Materialien mit hoher Absorptionsrate, wie Edelstahl und Aluminium, als die Wellenlänge von 10.6 Mikrometern bei CO₂-Lasern.
Plasmaschneiden vs. Laserschneiden: Die in Faserlasern verwendete Festkörper-Lichtleitfaser unterscheidet sich von CO₂-Lasern mit Gasmischungen und YAG-Lasern mit Kristallverstärkungsmedium durch die Minimierung der thermischen Linsenwirkung und die damit verbundene bessere Skalierung der Leistung. Die doppelmantelige Faserkonstruktion von Faserlasern ermöglicht eine höhere Pumplichteffizienz, was zu elektrisch-optischen Umwandlungsraten von 30–40 % führt. Diese übertreffen die Umwandlungsraten von 10–20 % bzw. 5–15 % bei CO₂- und YAG-Systemen deutlich.
- WellenlängeDie Wellenlänge von 1.064 µm bei Faserlasern bietet eine überlegene Schneidleistung für Metalle. CO₂-Laser mit einer Wellenlänge von 10.6 µm eignen sich jedoch am besten für nichtmetallische Werkstoffe, während YAG-Laser mit einer Wellenlänge von 1.064 µm thermischen Herausforderungen begegnen.
- WirkungsgradDie Betriebseffizienz von Faserlasern erreicht 30-40 %, was zu geringeren Energiekosten im Vergleich zu CO₂-Lasern (10-20 %) und YAG-Lasern (5-15 %) führt.
- WartungDer Laserresonator von Faserlasern benötigt nur minimale Wartung, da er keine beweglichen Teile enthält. Bei CO₂-Lasern hingegen müssen die Spiegel justiert und bei YAG-Lasern die Lampe ausgetauscht werden.
- StrahlqualitätDie Strahlqualität von Faserlaserschneidern erreicht eine nahezu beugungsbegrenzte Leistung, wodurch sie CO₂- und YAG-Lasern beim präzisen Schneiden dünner Metallbleche überlegen sind.
- MaterialkompatibilitätDie reflektierenden Eigenschaften von Kupfermetallen machen Faserlaser geeignet, da sie im Gegensatz zu CO₂-Lasern keine Rückreflexion erzeugen. YAG-Laser haben jedoch ein begrenztes Anwendungsgebiet.
|
Parameter |
Faserlaser |
CO₂-Laser |
YAG-Laser (Nd:YAG) |
|
Medium |
Dotierte optische Faser |
Gasgemisch |
Festkörperkristall |
|
Wellenlänge |
1.06–1.08 μm |
10.6 µm |
1.064 µm |
|
Wirkungsgrad |
30-50% |
10-20% |
10-25% |
|
Strahlqualität M² |
1.1-1.3 |
1.2-3.0 |
1.5–10 + |
|
Leistungsbereich |
<1 W bis >100 kW |
Bis 30 kW |
Bis zu 6 kW CW |
|
Wartung |
Niedrig |
Hoch |
Medium |
|
Am besten geeignet für |
Metallindustrie |
Nichtmetalle |
Gepulste Metallbearbeitung |
|
Vorteile |
Effizient, kompakt, wartungsarm |
Dickes, nichtmetallisches Schneiden |
Hohe Spitzenleistung |
|
Einschränkungen |
Einige Nichtmetalle |
Dickes, schlechtes Material auf reflektierenden Metallen |
Thermische Probleme verringern die durchschnittliche Leistung |
Funktionsweise von Faserlasern
Laserbearbeitung der Oberfläche zur Entfernung der Oberflächenschicht
Der Betrieb eines Faserlasers beruht auf der kohärenten Lichterzeugung durch optische Verstärkung des Pumplichts in einer Faser, die Seltenerdelemente wie Ytterbium als Verstärkungsmedium enthält. Die doppelwandige Faser enthält Laserdioden, die Licht in den inneren Mantel pumpen und so Ionen anregen, was zur stimulierten Emission führt.
Der Laserresonator erzielt durch die Kombination von Faser-Bragg-Gittern und dielektrischen Spiegeln eine hohe Strahlqualität. Die Kombination von sättigbaren Absorbern mit Modenkopplungstechnologie erzeugt ultrakurze Pulse für Hochleistungsanwendungen. Gleichzeitig erreicht die Leistungsskalierung 20 kW, wodurch das Schneiden von 25 mm dickem Kohlenstoffstahl mit Geschwindigkeiten von über 10 m/min möglich ist.
Modenverriegelung und Strahlqualität
Durch Modenkopplung werden longitudinale Moden synchronisiert, um ultrakurze Pulse zu erzeugen und so die Spitzenleistung für präzises Schneiden zu erhöhen. Dieses Verfahren, häufig unter Verwendung sättigbarer Absorber, minimiert nichtlineare Effekte wie die stimulierte Raman-Streuung. Die Strahlqualität, gemessen am M²-Faktor, bleibt in Einmodenfasern nahe 1 und ermöglicht so eine enge Fokussierung für filigrane Schnitte in 1 mm dickem Edelstahl. Multimodefasern unterstützen höhere Leistungen, können jedoch die Strahlqualität beeinträchtigen, sofern sie nicht optimiert werden, wie beispielsweise bei Faserlasern. Dies gewährleistet eine gleichbleibende Leistung in CNC-Faserlaseranwendungen.
Seltene Erdvorkommen
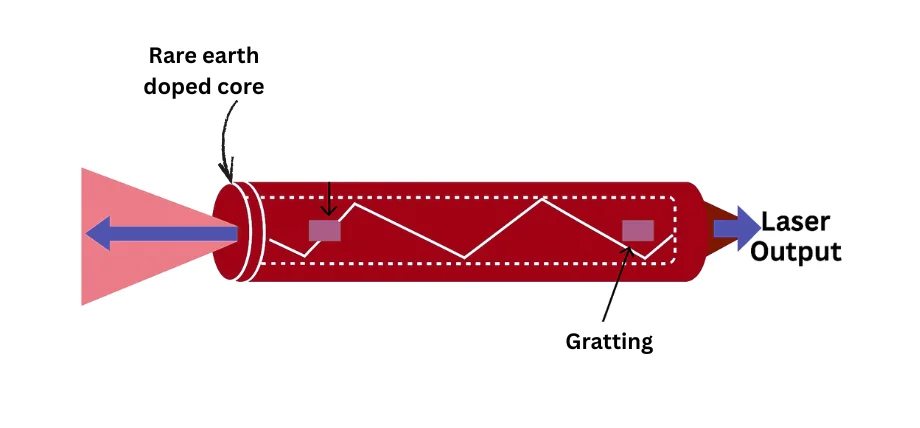
Schematische Darstellung eines Laserschneidsystems mit Strahleintritt, Fokussieroptik und Strahlaustritt auf ein Werkstück.
Der Betrieb von Faserlasern basiert auf den Seltenerdelementen Ytterbium und Erbium, die als essentielle Dotierstoffe dienen. Die hohe Quanteneffizienz von Ytterbium ermöglicht die Verstärkung von Licht bei 1.07 Mikrometern und macht es somit geeignet für kontinuierliche Metallbearbeitungsprozesse. Durch Erbium-Dotierung wird der mittlere Infrarotbereich für spezifische industrielle Anwendungen zugänglich. Die in der optischen Faser enthaltenen Elemente bilden Doppelmantelkonstruktionen, die das Pumplicht effizient absorbieren und gleichzeitig Laser mit geringer Wärmeentwicklung erzeugen. Dies ermöglicht den zuverlässigen Betrieb von Faserlaserschneidmaschinen.
Komponenten einer Faserlaserschneidmaschine
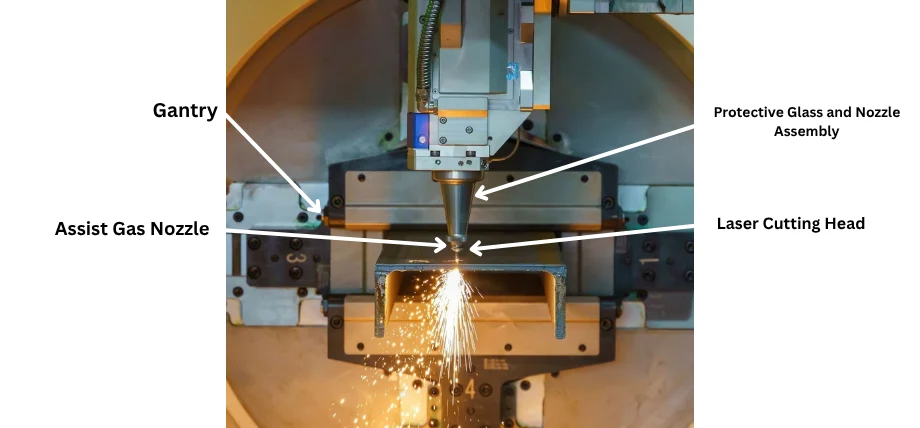
Eine industrielle Laserschneidmaschine im Betrieb, die beim Bearbeiten eines Metallbauteils Funken erzeugt.
- laser lichtDer mit Ytterbium dotierte Faserlaser arbeitet mit einer Leistung von 1-12 kW und erzeugt einen starken Strahl, der 10 mm Edelstahl durchtrennt.
- SchneidkopfDer Schneidkopf besteht aus drei wesentlichen Komponenten: einer Fokussierlinse, einer Hilfsgasdüse und kapazitiven Sensoren, die eine präzise Höhenüberwachung während der Metallbearbeitung ermöglichen.
- CNC-SteuerungssystemDas CNC-Steuerungssystem arbeitet mit Servomotoren, die im geschlossenen Regelkreis laufen, um eine Präzision von ±0.01 mm für komplizierte Schnittdesigns zu erreichen.
- MaschinenbettDas Maschinenbett besteht aus einem Stahlrahmen, der die Werkstücke hält und die thermische Stabilität sowohl der Laserquelle als auch der optischen Komponenten gewährleistet, was einen unterbrechungsfreien Betrieb ermöglicht.
- KühlsystemDas Gaszufuhrsystem ist so positioniert, dass die Stabilität während schneller Faserlaserschneidvorgänge gewährleistet ist.
- GasversorgungssystemDas Kühlsystem nutzt einen Wasserkühler, um Sauerstoff oder Stickstoff zuzuführen und so die Schneidleistung und Oberflächenqualität bei der Bearbeitung von Kohlenstoffstahl und anderen Werkstoffen zu verbessern.
- BewegungssystemDas Bewegungssystem kombiniert Zahnstangen- und Ritzelantriebe mit Linearantrieben, um schnelle und präzise Schnittgeschwindigkeiten von bis zu 50 m/min zu erreichen.
- AbgassystemDas Abgassystem dient der Beseitigung von Dämpfen und Abfallstoffen und trägt so zur Aufrechterhaltung einer sauberen Arbeitsumgebung bei CNC-Metallbearbeitungsvorgängen bei.
Probieren Sie Boda jetzt aus!
Arten von Faserlaserschneidmaschinen
- Flachbett-MetallschneiderDiese Schneidwerkzeuge funktionieren wie folgt: Laserschneiden von Blechen Schneidemaschinen, geeignet für die Bearbeitung von Materialien bis zu einer Dicke von 25 mm für die Automobil- und Luftfahrtindustrie.
- Rohr- und LeitungsschneiderDas Werkzeug verfügt über Drehachsen, die es dem Anwender ermöglichen, zylindrische Teile für Abgasanlagen und Strukturrohranwendungen zu schneiden.
- HochleistungssystemeDiese Systeme arbeiten mit Leistungen von über 6 kW, um dicke Kohlenstoffstahlplatten mit einem Durchmesser von 20 mm in anspruchsvollen Industrieumgebungen zu verarbeiten.
- EinsteigermaschinenDie Marke Boss Laser bietet Einsteigergeräte an, die mit weniger als 2 kW arbeiten und sich an kleinere Betriebe richten, die mit dünnen Materialien arbeiten.
- Geschlossene SystemeDiese Systeme bieten dem Bediener Schutz durch Sicherheitsverriegelungen und Staubschutzfunktionen und ermöglichen so einen sicheren Produktionsablauf mit hohem Durchsatz.
- HybridmaschinenDie Kombination von Schneid-, Biege- und Schweißfunktionen in CNC-Faserlaseranwendungen erhöht die Vielseitigkeit der Maschine.
Schrittweiser Faserlaserschneidprozess
Schritt 1: Materialvorbereitung und Einrichtung
Im ersten Schritt wird das Werkstück aus Metallblech auf dem Maschinentisch fixiert. Das CNC-System empfängt eine CAD-Datei mit dem Schnittmuster. Aufgrund der Materialeigenschaften von 5 mm Kohlenstoffstahl sind eine Laserleistung von 3 kW und Sauerstoff als Schutzgas für das exotherme Schneiden erforderlich, während bei Edelstahl Stickstoff für eine oxidfreie Schnittkante benötigt wird.
Schritt 2: Strahlkalibrierung und Durchdringung
Der Schneidkopf nimmt seine Ausgangsposition ein, bevor der Laser einen Durchdringungsimpuls erzeugt, der in das Material eindringt. Der Hochleistungsimpuls beim Schneiden von 10 mm Aluminium trägt zur Reduzierung der Wärmeeinflusszone bei. Das Höhenregelungssystem des Schneidkopfes nutzt Servotechnik, um den Strahlfokus auf der korrekten Höhe zu halten und so eine optimale Strahlqualität zu gewährleisten.
Schritt 3: Ausführung des Schnittpfads
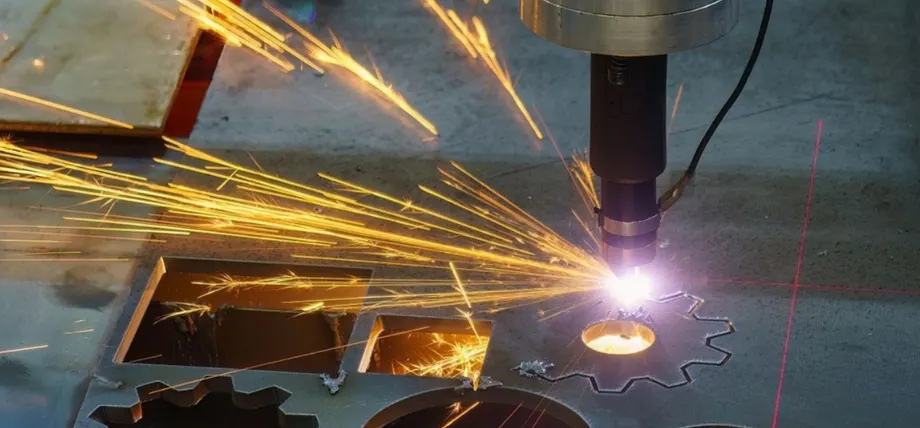
Eine Faserlaserschneidmaschine formt ein Metallblech präzise mit minimaler Schnittfuge.
Das Lasersystem führt den programmierten Schnittpfad durch, indem es das Material aufschmilzt, während das Hilfsgas die geschmolzenen Späne aus dem Schnittbereich entfernt. Die Schnittgeschwindigkeit für 2 mm dicken Edelstahl sollte auf 8 m/min eingestellt werden, um eine optimale Schnittkantenqualität zu erzielen. Der Strahl behält seinen beugungsbegrenzten Fokus bei und ermöglicht so präzise Schnitte mit Toleranzen bis zu 0.05 mm.
Schritt 4: Überwachung
Das System nutzt eine Regelungstechnik mit geschlossenem Regelkreis zur Überwachung der Strahlintensität und des Gasdrucks, wodurch automatische Anpassungen zur Vermeidung von Defekten ermöglicht werden. Durch die Echtzeitüberwachung thermischer Verformungen gewährleistet das System stabile Schneidvorgänge für 20 mm dicke Kohlenstoffstähle.
Schritt 5: Nachbearbeitung und Inspektion
Die Entfernung von Schlacke und Graten erfolgt nach dem Schneidprozess mechanisch oder chemisch. Das CNC-Faserlasersystem ermöglicht Maßgenauigkeitsprüfungen mit einer Präzision von 0.01 mm bei Werkstückmessungen. Im letzten Produktionsschritt erfolgt die Oberflächenbehandlung für Anwendungen, die polierte Kanten erfordern.
Gängige Schneidverfahren und ihre Anwendungen
- Dauerstrich (CW): Das System erzeugt einen konstanten Strahl, der ein schnelles Metallschneiden von 15 mm dicken Kohlenstoffstahlplatten in Automobilanwendungen ermöglicht und gleichzeitig präzise Kanten gewährleistet.
- Gepulste Welle (PW): Das System erzeugt kurze Impulse, die dazu beitragen, dünne Materialien während der Verarbeitung von Elektronik und Schmuck vor Hitzeschäden zu schützen.
- Einzelmodus: Das System liefert eine hervorragende Strahlqualität und eignet sich daher für die Herstellung präziser lasergeschnittener Designs in medizinischen Geräten.
- Multimode-: Das System arbeitet mit hoher Leistung, um 20 mm dicke Stahlbauteile zu durchtrennen, die im Bauwesen eingesetzt werden.
Probieren Sie Boda jetzt aus!
Zum Faserlaserschneiden geeignete Materialien
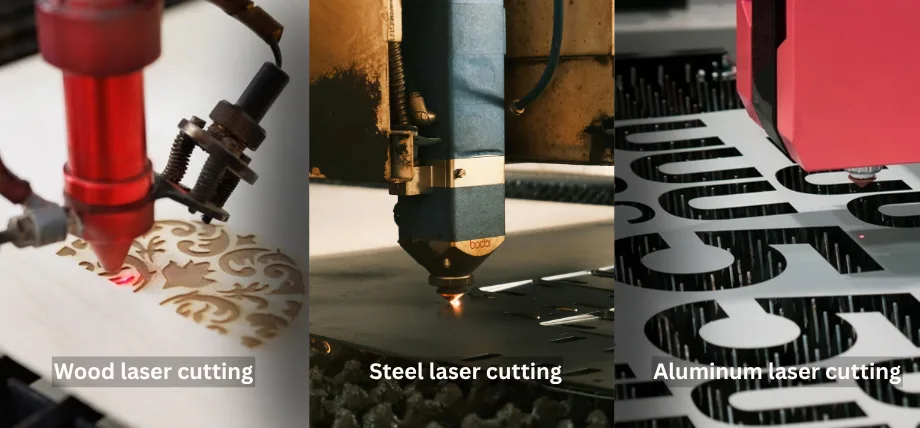
Beispiele für Laserschneiden an Holz, Stahl und Aluminium, die die Vielseitigkeit des Materials demonstrieren.
Die hohe Lichtintensität und die präzise Strahlsteuerung von Faserlaserschneidanlagen machen sie gut geeignet zum Schneiden einer breiten Palette von Materialien, insbesondere von Metallen.
Metallindustrie
- Laserschneiden von EdelstahlSchneidet bis zu 30 mm mit Stickstoffunterstützung für oxidfreie Schnittkanten.
- KohlenstoffstahlSauerstoffunterstütztes Schneiden von Griffen bis zu 25 mm
- Herstellung von Aluminiumblechen: Bearbeitet Materialien bis zu 20 mm, erfordert aufgrund der Reflektivität eine höhere Leistung
- Laserschneiden von Kupfer: Mit Spezialdüsen geschnittene reflektierende Metalle
Nichtmetalle
- Acryl und HolzGeeignet für dünne Schichten, jedoch weniger effizient als CO₂-Laser.
- PolymereAufgrund der Wellenlängenabsorption auf bestimmte Typen beschränkt.
|
Material |
Maximale Dicke (mm) |
Gas unterstützen |
Anwendungen |
Challenges |
|---|---|---|---|---|
|
Edelstahl |
30 |
Stickstoff |
Medizinprodukte, Küchenartikel |
Anforderungen an oxidfreie Kanten |
|
Kohlenstoffstahl |
25 |
Sauerstoff |
Automobilindustrie, Bauwesen |
Schlackenmanagement |
|
Aluminium |
20 |
Stickstoff |
Luft- und Raumfahrt, Elektronik |
Hohe Reflektivität |
|
Kupfer / Messing |
10 |
Stickstoff |
Elektrische Bauteile |
Rückreflexionsrisiken |
|
Acryl/Holz |
5 |
Luft/Stickstoff |
Beschilderung, Prototyping |
Begrenzte Absorptionseffizienz |
Anwendungen des Faserlaserschneidens
Automobilindustrie
Die Fertigung von Karosserieteilen, Fahrwerkskomponenten und Abgasanlagen aus Edelstahl und Aluminium erfolgt mittels Faserlaserschneidanlagen. Der Schneidprozess arbeitet mit einer Geschwindigkeit von 10 m/min bei 2 mm dickem Kohlenstoffstahl und erzielt hohe Produktionsraten bei einer Präzision von ±0.05 mm.
Luft- und Raumfahrtsektor
Die Technologie nutzt ihre hohe Strahlqualität, um Titanlegierungen und Aluminium für Triebwerkskomponenten und Flugzeugzellenteile zu schneiden und gleichzeitig Verzerrungen in kritischen Baugruppen zu minimieren.
Elektronikfertigung
Die Herstellung von Leiterplattengehäusen und Steckverbindern ist auf Faserlaser angewiesen, die durch gepulsten Betrieb präzise Schnitte erzeugen, um Hitzeschäden an empfindlichen Bauteilen zu minimieren.
Herstellung von Medizinprodukten
Die Herstellung von Implantaten und chirurgischen Instrumenten aus Edelstahl erfordert präzises Laserschneiden, das mit Einzelmodenlasern mit einer Genauigkeit von 0.01 mm erreicht wird, um komplexe Designs zu erzeugen.
Bau und Architektur
Die Herstellung von Gebäudestrukturen und Fassaden ist auf leistungsstarke Systeme angewiesen, die 20 mm dicke Stahlplatten effizient schneiden und gleichzeitig Baustahl und dekorative Paneele verarbeiten.
Faserlaserschneidservices
Boda Wir bieten hochwertige Laserschneiddienstleistungen zu wettbewerbsfähigen Preisen und mit kurzen Bearbeitungszeiten. Unsere Laserschneidanlagen bearbeiten komplexe Geometrien und verschiedenste Materialien, darunter Legierungen, Superlegierungen und Metalle wie Messing.
Arbeiten Sie mit uns zusammen für gleichbleibende Genauigkeit, minimalen Abfall und skalierbare Produktion. Fordern Sie ein vollständiges Angebot an. kostenloses 24-Stunden-Angebot . Kontaktieren Sie uns jetzt!
Fazit
Die Präzisionsfertigungsindustrie profitiert von der Faserlaserschneidtechnologie, da sie außergewöhnliche Effizienz und präzise Metallbearbeitung ermöglicht. Das System arbeitet mit hohen Geschwindigkeiten von 50 m/min und schneidet Materialien von 1 mm Edelstahl bis 25 mm Kohlenstoffstahl. Dadurch ist es unverzichtbar für die Automobil-, Luft- und Raumfahrt- sowie Elektronikindustrie.
Die Weiterentwicklung von Laserleistung, Strahlqualität und CNC-Steuerungssystemen ermöglicht es Faserlaserschneidmaschinen, ein breiteres Aufgabenspektrum abzudecken und ihre Position als unverzichtbare Produktionswerkzeuge zu festigen. Die Auswahl von Faserlasersystemen hängt von den jeweiligen Anforderungen ab, doch ihre optische Faserkonstruktion gewährleistet einen zuverlässigen und leistungsstarken Betrieb.
Häufig gestellte Fragen
Was ist ein Faserlaser?
Ein Faserlaser ist eine Hochleistungslichtquelle, die im Wesentlichen ein mit Seltenerdmetallen dotierter Laser ist und ein Verstärkungsmedium verwendet, um einen hochenergetischen Strahl zum präzisen Schneiden zu erzeugen.