
Der thermoplastische Kunststoff Polyethylen hoher Dichte (HDPE) wird häufig im Spritzgussverfahren verwendet. Er ist sehr robust, langlebig und wirtschaftlich. Darüber hinaus ist er sehr schlagfest und feuchtigkeitsbeständig. Diese Eigenschaften machen ihn einzigartig für Verpackungs-, Automobil- und Industrieanwendungen. Das Material wird normalerweise bei 180 °C bis 280 °C geschmolzen und in eine Form gespritzt, um Produkte mit bestimmten Designs zu formen.
Porlean Tech ist darauf spezialisiert, Ihre Designabsicht in Hochleistungskomponenten umzusetzen. Wenn Sie kundenspezifische HDPE-Spritzgussteile für Industrie-, Automobil- und Verpackungsanwendungen benötigen, erklärt dieser Leitfaden, wie die On-Demand-Fertigungskompetenz von Boda Präzision, Skalierbarkeit und Skaleneffekte liefert.
Was ist HDPE-Spritzguss?
HDPE in Rohform
Entwurf von HDPE-Teilen/Produkten durch Spritzgießen ist eine gängige Praxis. Bei diesem Verfahren wird HDPE geschmolzen und in eine Form gespritzt, wo es abkühlt. Im Allgemeinen wird das Material übermäßig in HD-Behältern, Flaschen, Rohren und Autoteilen verwendet. Allerdings schrumpft HDPE aufgrund der hohen Wärmeausdehnung. Ausreichende Kühlung und Hightech-Spritzguss zur Anpassung an Designänderungen können helfen, das Produkt präzise zu formen.
Bei Boda bieten wir nicht nur Formgebungsdienste für Polyethylen hoher Dichte an. Über die Formgebung hinaus bietet unser Team umfassende Konstruktions- und Fertigungsunterstützung. Wir stellen sicher, dass alle Teile, die Sie erhalten, von höchster Qualität sind und wie vorgesehen funktionieren, um Ihre Anwendung zu gewährleisten.
Anstatt Zeit mit der Suche nach HDPE-Spritzgussherstellern zu verschwenden, arbeiten Sie mit Boda, erhalten Sie eine kostenlose DFM-Analyse, haben Sie Zugriff auf ein beeindruckendes Fertigungsnetzwerk und profitieren Sie von Rabatten auf Großmengen.
Unsere Ingenieure kümmern sich um alles, vom Formendesign bis zur Logistik. Wir helfen Ihnen, die gewünschten Ergebnisse zu erzielen, indem wir Ihre Designs in praktische Produkte umsetzen. Starten Sie Ihr HDPE-Projekt noch heute!
Was sind die Vorteile der Verwendung von HDPE-Material für den Spritzguss
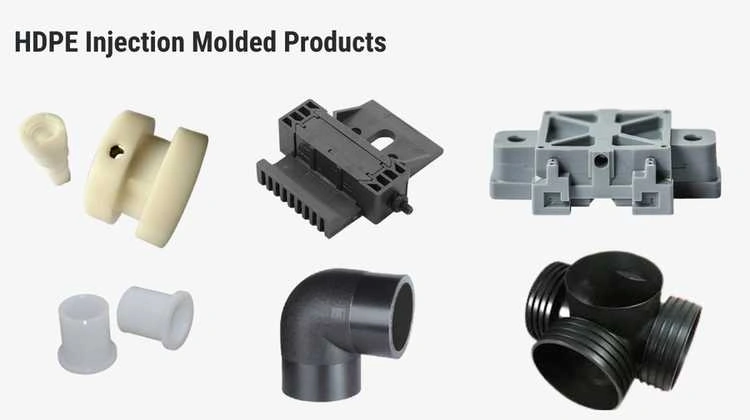
HDPE-Spritzgussprodukte
Vorteile
Neben seiner hohen Festigkeit und Haltbarkeit weist HDPE noch viele weitere attraktive Eigenschaften auf. Zum Beispiel:
Erschwingliche Produktionskosten
Farbige HDPE-Röhrchen
HDPE ist im Vergleich zu anderen industriellen Kunststoffmaterialien der kostengünstigste Typ, der für Spritzguss verwendet wird. Seine Produktionskosten sind niedriger als bei vielen Spezialpolymeren. Daher ist es für die Massenproduktion wirtschaftlich. Darüber hinaus ist es aufgrund seiner großen Verfügbarkeit eine gute Wahl. Unabhängig vom Volumen, ob Sie kleine oder große Mengen benötigen, hilft unsere Anlage dabei, Materialabfälle zu minimieren, damit Ihre Stückkosten wettbewerbsfähig bleiben.
Erhalten Sie wertvolle Einblicke in Teflon-Spritzguss in unserem ausführlichen Ratgeber.
Hohe Stoß- und Belastbarkeit
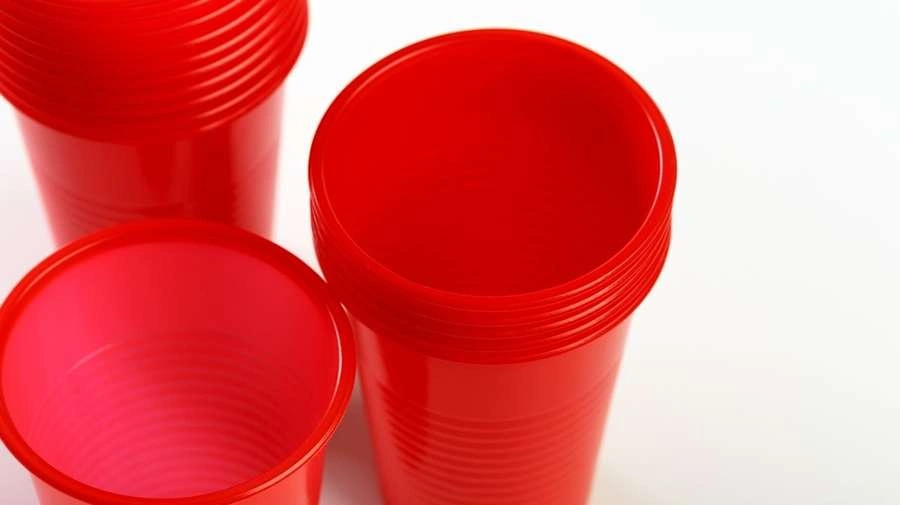
HDPE-Einwegbecher
HDPE ist ein leichtes Material mit hoher Zugfestigkeit und ausgezeichneter Schlagfestigkeit. Es hält starker Beanspruchung stand, ohne zu reißen oder zu brechen. Diese Eigenschaften machen es ideal für die Herstellung langlebiger Komponenten wie Behälter, Automobilprodukte und Teile für Industriemaschinen.
Beständigkeit gegen Chemikalien und Feuchtigkeit
HDPE ist beständig gegen starke oxidierende Säuren (z. B. konzentrierte Schwefelsäure, Salpetersäure) und Kohlenwasserstoffe (z. B. Benzin). Unter feuchten Bedingungen nimmt es kein Wasser auf. So wird Aufquellen und Zersetzung verhindert. Aufgrund dieser Eigenschaften eignet sich HDPE ideal für Chemikalienlagertanks und Außenanwendungen.
Wir beziehen Materialien von zertifizierten Stellen. Unser Team stellt sicher, dass die entwickelten HDPE-Komponenten Stößen, Chemikalien und Feuchtigkeit standhalten.
Nachteile
Hier sind die Nachteile des HDPE-Spritzgusses:
Anfälligkeit gegenüber Hitze und Wärmeausdehnung
HDPE dehnt sich beim Schmelzen aus. Dies beeinträchtigt die Maßgenauigkeit der Teile nach dem Formen. Teile können sich verziehen und schrumpfen, wenn keine ausreichende Kühlung und kein geeignetes Formendesign verwendet werden.
Wir integrieren Formflussanalysen und Kühlkanaldesigns, um Verzüge selbst bei dünnwandigen Teilen zu verringern.
Schwierig zu binden
Aufgrund der geringen Oberflächenenergie ist es relativ schwierig, HDPE mit Klebstoffen zu verkleben oder zu beschichten. Unsere Einrichtung verwendet in der Regel spezielle Ultraschallschweißtechniken und mechanische Befestigungsfunktionen (Verriegelung) in Ihrem Design, um die Montage zu vereinfachen.
Entzündliches Material
Reines HDPE ist entflammbar, aber in einigen Qualitäten selbstverlöschend (z. B. UL 94 HB-zertifiziert). Die Entflammbarkeit hängt von den Zusatzstoffen ab. Wenn Sie feuerhemmendes HDPE benötigen, vertrauen Sie auf Boda, da wir zertifizierte Qualitäten beziehen und Alternativen wie PPSU für Hochtemperaturanwendungen empfehlen.
Probieren Sie Boda jetzt aus!
HDPE-Spritzguss-Verarbeitungshandbuch: Schritt-für-Schritt
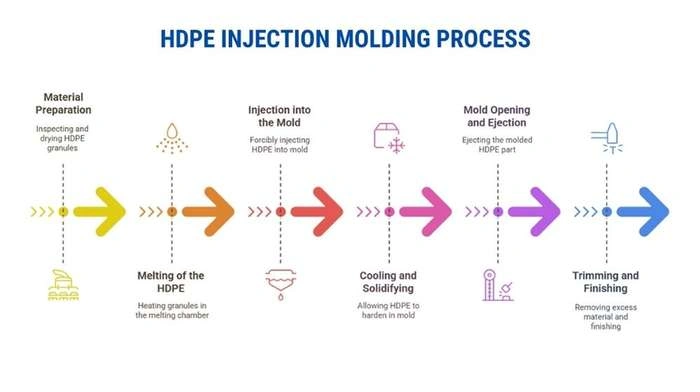
HDPE-Spritzgussverfahren
Der HDPE-Spritzgussprozess ist knifflig und erfordert oft viel Fachwissen. Boda bietet umfassende Unterstützung vom Design bis zur Herstellung des Endprodukts. Hier sind die Fähigkeiten, die uns von anderen Spritzgussdienstleistern unterscheiden.
- Sobald Sie Ihre CAD-Datei hochgeladen haben, erstellen unsere Ingenieure eine kostenlose DFM-Analyse. Wir optimieren Wandstärke, Angusspositionen und Entformungsschrägen.
- Sie können aus über 20 HDPE-Sorten wählen oder sich von uns das ideale Harz für Ihren Anwendungsbereich empfehlen lassen.
- Bestellen Sie 10 oder 10,000 Teile mit garantierter Konsistenz. Unsere ISO 9001-zertifizierten Einrichtungen ermöglichen es uns, Ihre Spezifikationen zu erfüllen.
- Wir hatten eine umfangreiche Liste mit Veredelungsoptionen. Sie können Ihren fertigen Teilen Fäden, Logos oder Flammenbehandlungen hinzufügen, um sie nahtlos in Ihr Produkt zu integrieren.
Lassen Sie uns hier die typischen Schritte zur Herstellung von Produkten im HDPE-Spritzgussverfahren besprechen:
Material vorbereitung
Erstens das HDPE Spritzguss-Rohstoff in Form von Granulat wird geprüft und getrocknet, um jegliche Feuchtigkeit zu entfernen. Anschließend wird es in einem Granulatsilo gelagert. Anschließend wird es in andere Bereiche transportiert, um eine kontrollierte Verarbeitung zu gewährleisten.
Schmelzen des HDPE
Nachdem das Granulat in die Schmelzkammer gegeben wurde, wird es erhitzt, um es zu verflüssigen. Es wird in ein schraubenartiges Gerät eingeleitet. Die rotierende Schraube sorgt für eine gleichmäßige Erwärmung und einen konstanten Fluss des geschmolzenen HDPE.
Einspritzen in die Form
Das vorgewärmte und verflüssigte HDPE wird unter hohem Druck in eine vorgeformte Form gespritzt. Durch korrektes Füllen und kontrollierte Einspritzgeschwindigkeit werden Lufteinschlüsse vermieden.
Abkühlen und Verfestigen
Die Form kühlt das HDPE ab, sodass es in die gewünschte Form aushärten kann. Eine angemessene Temperaturkontrolle sorgt für eine gleichmäßige Verfestigung und minimiert die Gefahr, dass HDPE beim weiteren Abkühlen schrumpft, sich verformt oder verzieht.
Öffnen und Auswerfen der Form
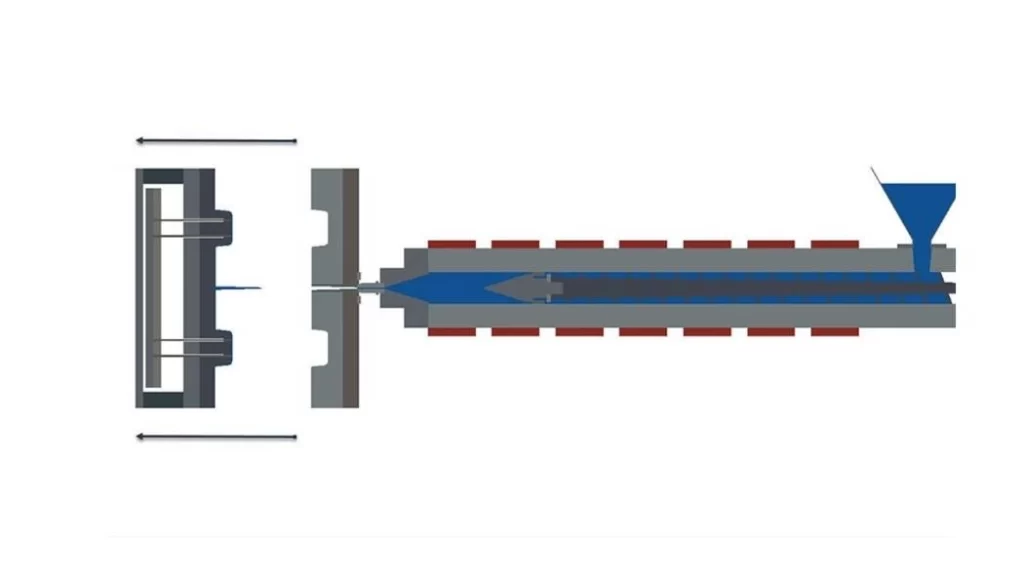
Abbildung: Öffnen der Form
Nach kontrollierter Abkühlung wird die gewünschte Form erreicht. Das Teil wird vorsichtig aus der Form ausgeworfen. Durch ordnungsgemäße Handhabung und Teileauswurf entstehen Teile ohne aufwändige und unerwünschte Verformungen.
Trimmen und Veredeln
Unerwünschtes Material wie Grate oder Ecken und Kanten werden entfernt. Darüber hinaus werden Endbearbeitungsvorgänge wie Entgraten, Polieren und Beschichten durchgeführt, um das Produkt ästhetisch ansprechend zu gestalten. Über die Ästhetik hinaus verbessern diese Verfahren die Eigenschaften von Teilen/Artikeln.
Probieren Sie Boda jetzt aus!
HDPE-Spritzgussdesign: Beste Tipps für fehlerfreie Teile
Schauen wir uns einige Designprinzipien an, die dabei helfen, Teile richtig zu machen. Wir empfehlen Ihnen auch, einen Blick auf unseren ausführlichen Leitfaden zu werfen: Polycarbonat-Spritzguss.
Wandstärke
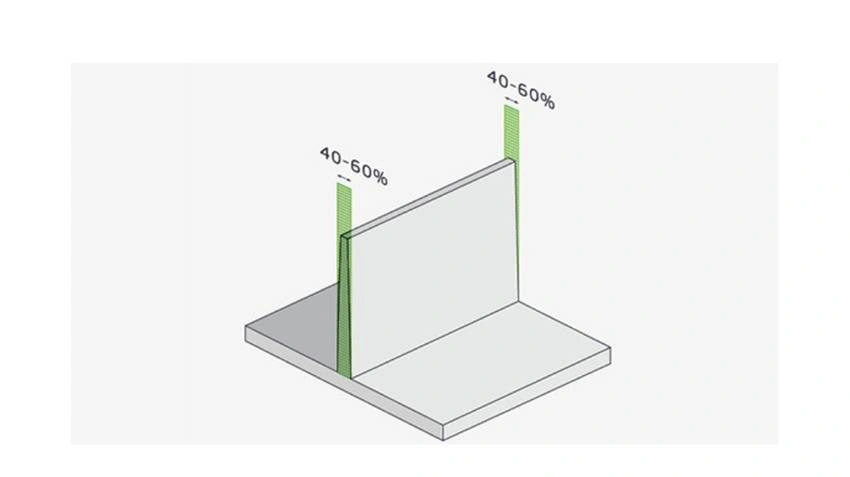
Spritzguss-Wandstärke
Wenn Sie eine gleichmäßige Kühlung und keine Einfallstellen erreichen möchten, müssen die Konstruktionswände die gleiche Dicke aufweisen. Die ideale Wandstärke für HDPE sollte zwischen 0.76 mm und 3.18 mm liegen, da diese Materialien ein unglaubliches Verhältnis von Festigkeit zu Defekten aufweisen. Wenn die Wandstärke unter Beibehaltung der Gleichmäßigkeit geändert werden muss, sollte dies schrittweise (weniger als 10 Grad) erfolgen und die Wandstärkenänderung müsste innerhalb von 10-15 % der Nennstärke liegen.
Schrumpfung
HDPE schrumpft von allen Kunststoffen am meisten, etwa um 1.5 bis 3 %. Um Größenprobleme zu vermeiden, kontrollieren Sie, wie die Einstellungen für Pack- und Haltedruck verwendet werden, passen Sie die Angusspositionen an dickere Bereiche an und optimieren Sie die Abkühlzeit. Außerdem muss beim Formendesign berücksichtigt werden, dass dünnere Wände schneller abkühlen.
Radius scharfer Ecken
Scharfe Ecken sind aufgrund ihrer beträchtlichen Steifheit schwer zu formen. Um die Ecken zu verstärken, muss ein Innenradius von mindestens 25 Prozent der Wandstärke hinzugefügt werden. Teile mit ausreichender Festigkeit müssen für eine verbesserte Widerstandsfähigkeit um bis zu 75 % aufgeweitet werden.
Entformungsschräge
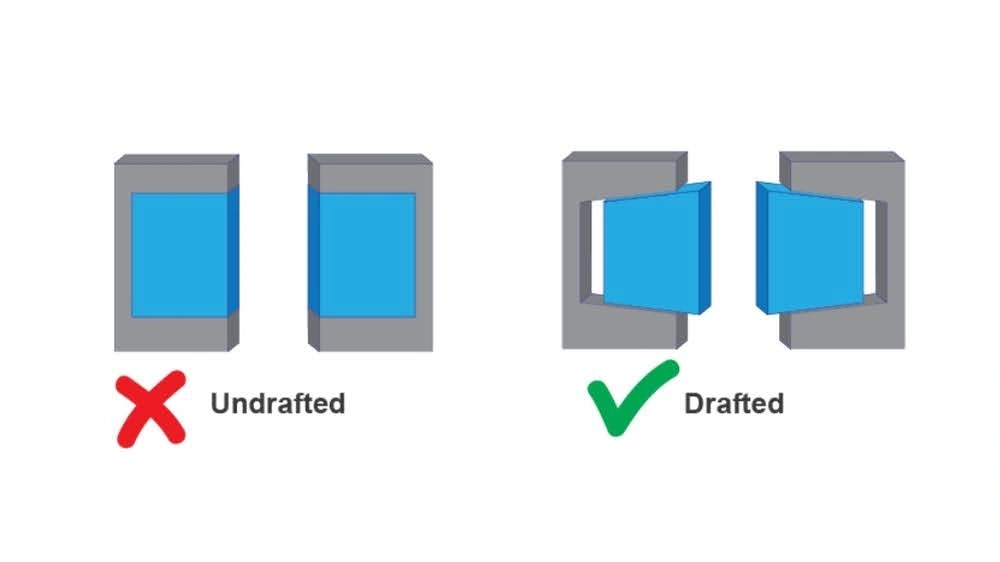
Entformungsschräge beim Spritzgießen
Um HDPE-Teile optimal aus der Form auszuwerfen, müssen an vertikalen Wänden konische Kanten angebracht werden. Bei einfachen Formen kann eine Schräge von 0.5–1.0 Grad pro Seite verwendet werden. Bei komplizierteren Formen und einem tiefen Hohlraumabschnitt sind möglicherweise 1.5–2.0 Grad erforderlich, um das Teil richtig auszuwerfen.
Toleranzen
Aufgrund von Schrumpfungs- und Abkühlungsproblemen können enge Toleranzen schwer zu erreichen sein. Für die meisten Komponenten sind handelsübliche Toleranzen von ca. ±0.2 mm ausreichend. Für einige wichtige Merkmale kann jedoch eine Formgenauigkeit von ca. ±0.05 mm erforderlich sein. Sehr enge Toleranzen (<±0.025 mm) sind nur bei außergewöhnlich hoher Formqualität möglich.
Häufige Herausforderungen beim HDPE-Spritzguss und wie man sie bewältigt
Das Entwerfen von HDPE-Teilen kann manchmal problematisch sein. Unsachgemäße Handhabung beim Formen kann dazu führen, dass Teile verzogen, spröde und inkonsistent werden. Werfen wir einen Blick auf einige häufige Herausforderungen und die entsprechenden Lösungen.
Verzug und Schrumpfung
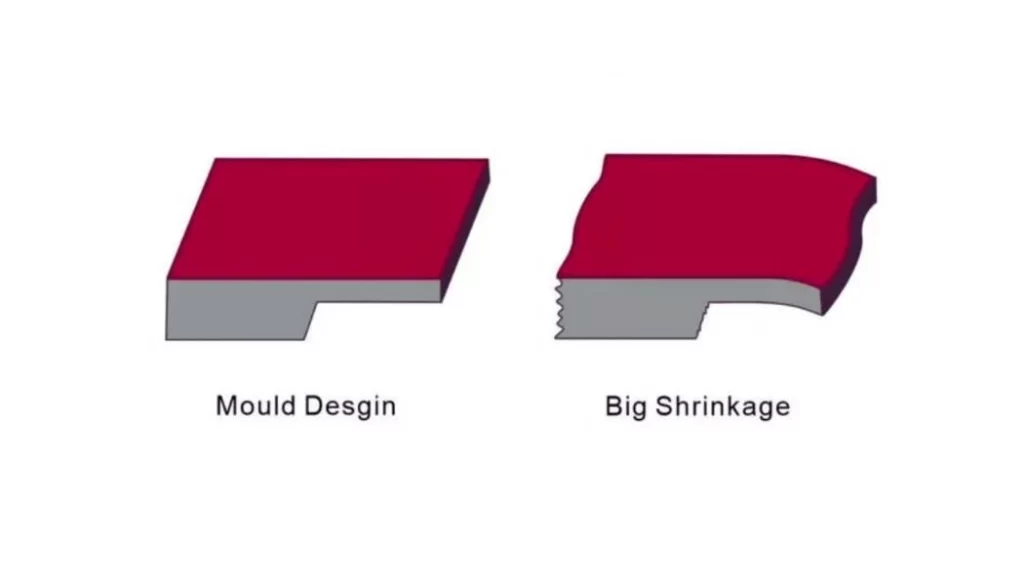
Schimmelpilzschrumpfung
HDPE-Spritzgussteile verziehen sich und schrumpfen. Dies führt häufig zu Maßverzerrungen aufgrund ungleichmäßiger Abkühlung. Das Material weist eine relativ hohe Schrumpfrate auf, normalerweise 1.5 % bis 3 %.
Solutions:
- Vermeiden Sie eine ungleichmäßige Abkühlung und achten Sie auf eine gleichmäßige Wandstärke.
- Nutzen Sie die optimale Abkühlzeit und die richtige Angussposition für einen effizienten Materialfluss.
- Um die Auswirkungen der Schrumpfung zu minimieren, wenden Sie Pack-and-Hold-Druck an.
Verschlechterte Oberflächenbeschaffenheit
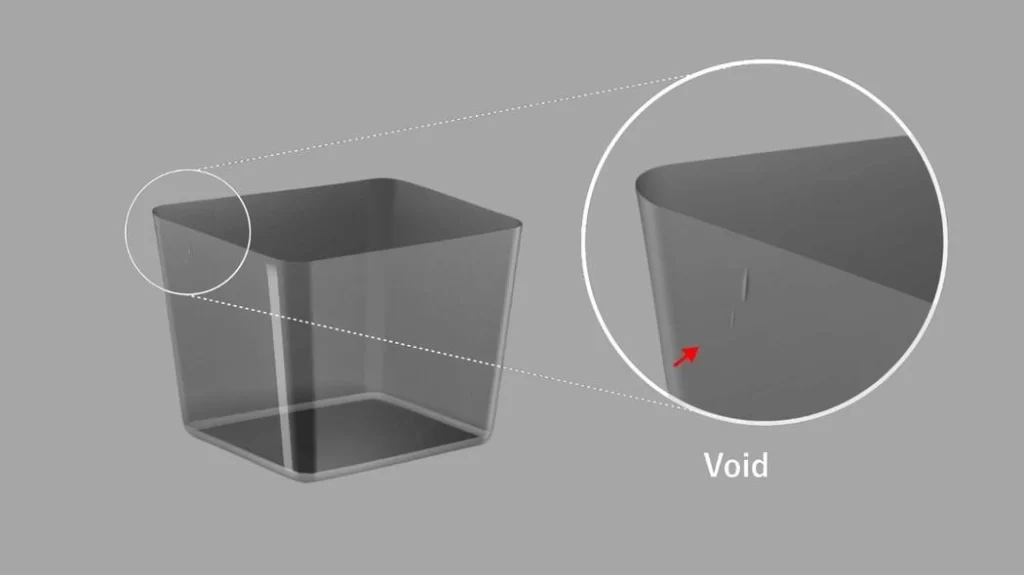
Hohlräume im Spritzgussteil
HDPE hat eine niedrige Oberflächenenergie. Es ist anfälliger für ungleichmäßige, stumpfe Texturen aufgrund der schlechten Haftung von Beschichtungen.
Solutions:
- Verbessern Sie die Endbearbeitungsqualität durch die Verwendung hochglanzpolierter Formoberflächen.
- Erhöhen Sie die Füllgeschwindigkeit und den Einspritzdruck.
- Verwenden Sie für eine bessere Oberflächenhaftung eine Nachbehandlung wie beispielsweise eine Flammbehandlung.
Hohe Oberflächenabdeckung
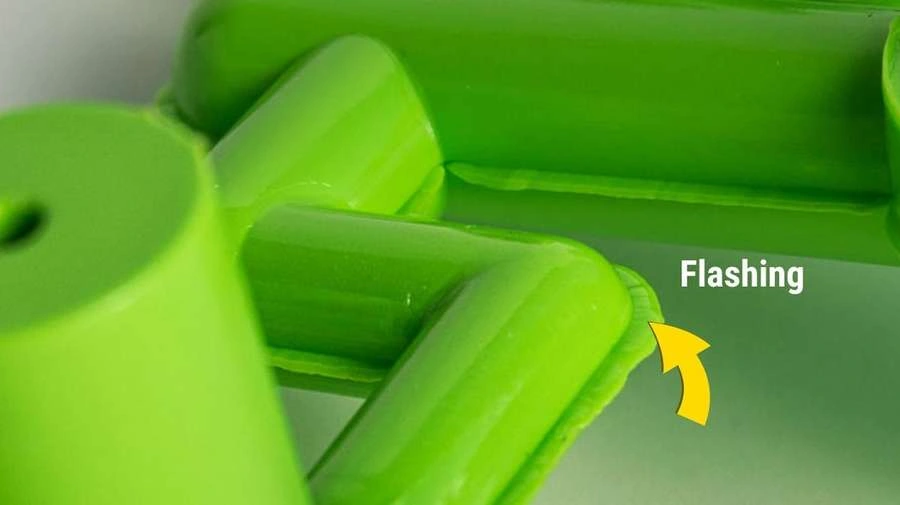
Teilblinken
Materialspritzer treten auf, wenn es über die Kanten der Hohlform austritt.
Solutions:
- Verhindern Sie das Austreten von Material durch festes Einspannen der Form.
- Wenn der Einspritzdruck zu hoch ist, minimieren Sie ihn.
- Bei Verschleiß der Formkanten müssen diese überprüft, repariert und ggf. ersetzt werden.
Spröde und schwache Teile
HDPE-Teile können an Festigkeit verlieren, wenn sie zu schnell abgekühlt werden. Auch die Bildung innerer Spannungen aufgrund unsachgemäßer Kühlung kann zu Formproblemen führen.
Lösung:
- Sorgen Sie für eine gleichmäßige Abkühlungsgeschwindigkeit, damit der Erstarrungsprozess langsam abläuft. So vermeiden Sie innere Spannungen und Verformungen.
- Stellen Sie die Schmelztemperatur auf 180° bis 230°C ein.
- Durch Glühen werden die inneren Spannungen ausgeglichen und das Teil haltbarer gemacht.
Alternative Materialien zu HDPE im Spritzguss
HDPE bietet viele Vorteile, funktioniert aber möglicherweise nicht in jeder Situation. Sie können andere Optionen aus einigen der bestes Material zum Spritzgießen, wie Polypropylen (PP) und Nylon. Diese Materialien könnten für Ihr Projekt eine praktikable Option sein.
Polypropylen (PP)
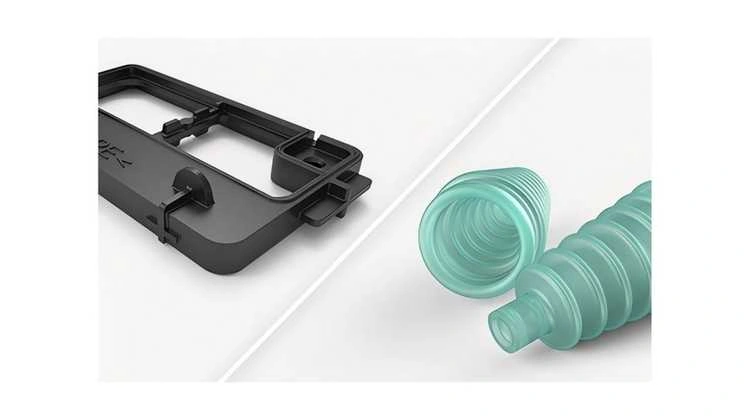
Spritzgussteile aus Polypropylen (PP)
Polypropylen ist ein starker und dennoch leichter Kunststoff. Es ist vergleichsweise günstig und weist eine gute Feuchtigkeitsbeständigkeit auf. Es hat eine reibungsarme Oberfläche. Darüber hinaus hilft es beim Bewegen von Komponenten wie Scharnieren. Wenn Sie nach einem Material suchen, das HDPE ähnelt, aber eine bessere chemische Beständigkeit und Flexibilität benötigt, dann sind Sie bei PP genau richtig.
Kunststoffbälle
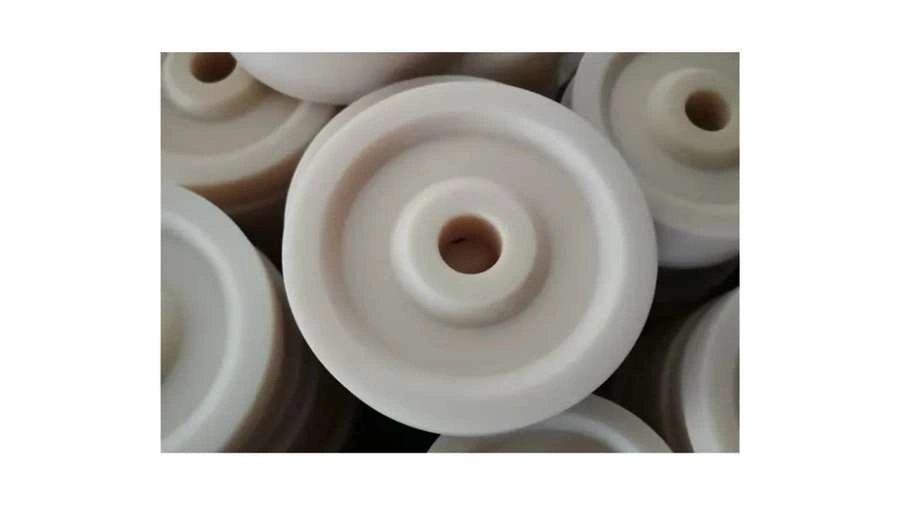
Spritzgussteil aus Nylon
Nylon ist ein technischer thermoplastischer Werkstoff. Aufgrund seiner hohen Biegefestigkeit und Haltbarkeit wird es häufig verwendet. Nylon wird hauptsächlich in Anwendungen mit hoher Beanspruchung eingesetzt. Nylon kann mit Glasfasern verstärkt werden, um zusätzliche Festigkeit und Hitzebeständigkeit zu erreichen. Der einzige Nachteil von Nylon ist, dass es „hydrophil“ ist. Daher ist es keine gute Wahl, wenn es ständig Wasser oder Feuchtigkeit ausgesetzt ist.
Bezüglich: ABS-Spritzguss
Boda: Ihr zuverlässiger Anbieter für HDPE-Spritzguss
Boda ist Ihr zuverlässiger Lieferant von High-End-HDPE Spritzgussservice, wir liefern alles vom Formendesign bis zur Produktion. Viele Branchen profitieren dank unserer fortschrittlichen Fertigungstechnologie von unseren Hochleistungs-Polyethylenteilen.
Unsere qualifizierten Ingenieure und Techniker arbeiten eng mit dem Kunden zusammen, um firmeneigene Formdesigns zu entwickeln, die die gewünschten Kriterien in Bezug auf Aussehen und Betriebsfunktionalität erfüllen.
Neben HDPE bieten wir POM-Spritzgussservices für eine Reihe hochpräziser Teile wie Zahnräder, Lager und andere Strukturkomponenten an. Unser Engagement für die Einhaltung von Qualitätszielen und minimale Fluktuation macht uns zum idealen kundenorientierten Spritzgussanbieter.
Häufig gestellte Fragen
F1: Kann HDPE im Spritzgussverfahren verwendet werden?
Ja, HDPE (Polyethylen hoher Dichte) wird häufig im Spritzgussverfahren verwendet. Es ist langlebig, leicht und beständig gegen Chemikalien und Feuchtigkeit. Idealerweise wird es zur Herstellung von Behältern, Rohren und Autoteilen verwendet.
F2: Wie läuft der HDPE-Formprozess ab?
Beim HDPE-Formen wird das Material geschmolzen und unter hohem Druck in eine Form gespritzt. Der geschmolzene Kunststoff füllt den Formhohlraum und kühlt in die gewünschte Form ab. Nach dem Abkühlen wird das Teil ausgeworfen und nach Bedarf fertiggestellt.
F3: Welche HDPE-Qualität wird für den Spritzguss verwendet?
Normalerweise werden HDPE-Typen (HDPE 5000S, HDPE 5502 und HDPE 7000F) verwendet, um verschiedene Produkte im Spritzgussverfahren zu formen. Diese Typen bieten hervorragende Festigkeit, Schlagfestigkeit und Verarbeitbarkeit. Die Auswahl des spezifischen Typs hängt normalerweise von der Anwendung und den Eigenschaften des erforderlichen Teils ab.
F4: Wie hoch ist der Einspritzdruck für HDPE?
Der Einspritzdruck bei HDPE beträgt normalerweise 70–140 MPa (10,000–20,000 psi). Er hängt von der Formkonstruktion, der Materialviskosität und der Teiledicke ab.
F5: Was kostet HDPE-Spritzguss?
HDPE Spritzgusskosten variieren je nach Qualität, Komplexität der Form und Produktionsmenge. HDPE ist wirtschaftlich und kostet normalerweise 1 bis 2 US-Dollar pro kg, aber die Gesamtkosten beinhalten Werkzeug und Verarbeitung. Durch die Produktion im großen Maßstab werden die Stückkosten gesenkt.