
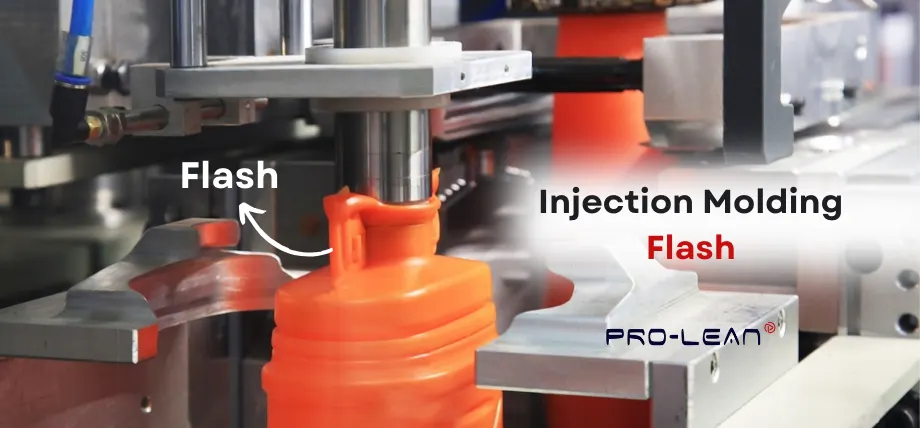
Spritzgussgrate sind ein sichtbarer Defekt an Kunststoffteilen. Sie entstehen durch kleine Kunststoffschichten, die an der Stelle, an der zwei Formhälften aufeinandertreffen, aus der Form herausspringen. Interessanterweise können Gratbildungen auch an anderen Stellen auftreten, beispielsweise an Spalten, überlaufendem Kunststoff, beweglichen Kernen und Auswerferstiftlücken.
Spritzgussgrate können zwar nachträglich entfernt werden, beeinträchtigen aber die Oberflächenqualität und erhöhen die Kosten. Wie lässt sich also die Gratbildung beim Spritzgießen vermeiden?
In dieser Anleitung erfahren Sie, wie Sie Grate beim Kunststoffspritzguss beheben, Grate verhindern und andere Defekte an Spritzgussteilen vermeiden.
Was ist Flash beim Spritzgießen?
Formgrat ist überschüssiges Material, das aus der Metallform austritt oder fließt und an der Trennlinie des Spritzgussteils erstarrt.
Gratbildung auf Kunststoff kann viele Formen annehmen. Sie kann als Kunststoffklumpen auf der Oberfläche, als unerwünschte Schicht über dem Teil oder als hervorstehendes Kunststoffstück auftreten. Die häufigste Form von Gratbildung ist das Austreten von Material zwischen zwei Formhälften.
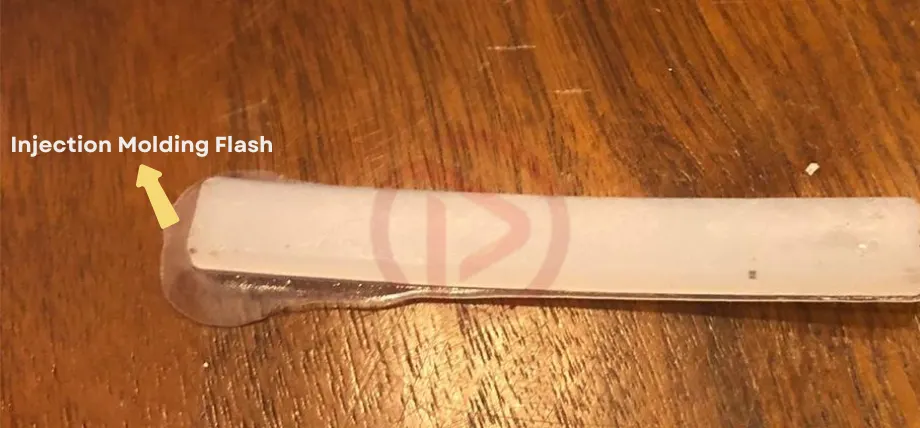
Spritzguss-Flash
Gründe für Spritzguss-Blitze
Gratbildung entsteht immer dann, wenn geschmolzener Kunststoff austreten kann. Ungleichmäßige Formhohlräume und falscher Einspritzdruck können zu Formgraten führen.
Unzureichende Klemmkraft
Zwei Hälften treffen sich im Spritzgießen Prozess, und der Kunststoff fließt in die Form. Die Schließkraft hält die beiden Formhälften gegen den Druck des Spritzgießens fest.
Wenn die Klemmkraft nicht stark genug ist, kann das Material aus der Form austreten, was zu Kunststoffgraten führt.
Einspritzdruck
Der Einspritzdruck unterstützt den Kunststofffluss in den Formhohlraum. Ist der Einspritzdruck höher als erforderlich, wird der Kunststoff in unerwünschte Lücken und Freiräume, insbesondere in die Trennlinie, gedrückt.
Durch den hohen Einspritzdruck kann es zum Öffnen der Form kommen, wodurch seitlich Material austritt.
Überstrapazierte Form (abgenutzte Form)
Die Bearbeitung von Formen erfordert teure Werkzeuge, und Spritzgussformen sind für die Wiederverwendung konzipiert. Mit der Zeit verschleißen Formen, und die Verwendung einer beschädigten Form, insbesondere im Bereich der Trennlinie, verhindert die Abdichtung und verursacht Gratbildung.
Probleme mit der Formausrichtung
Die Formausrichtung bezieht sich auf die exakte Ausrichtung der Formoberflächen und die spiegelbildliche Passung. Geringe Schließkraft, schlechte Vorrichtungen, Verunreinigungen auf der Trennfläche, Formverformungen und minderwertige Formbearbeitung können zu einer Fehlausrichtung der Form führen.
Eine ungleichmäßige Ausrichtung kann dazu führen, dass Kunststoff aus Lücken und Zwischenräumen entlang der Passfläche austritt.
Plastische Viskosität
Beim Spritzgießen werden verschiedene Kunststoffe verwendet. Wenn ein Kunststoff mit niedriger Viskosität verwendet wird oder die Viskosität des Kunststoffs durch hohe Temperaturen gesenkt wird, wird der Kunststoff zu flüssig und sickert in Spalten, wodurch Spritzgussgrate entstehen.
Umverpackungsmaterial (Überfüllung)
Designer verwenden Spritzgusstoleranzen Zur Herstellung präziser Kunststoffteile. Die Verwendung eines größeren Kunststoffvolumens als in der Kavität vorhanden ist, in Kombination mit zu hohem Einspritzdruck, spricht man von Überfüllung. Dies kann dazu führen, dass sich die Form öffnet und Material aus der Form austritt und verfestigt.
Düsentemperatur
Kunststoff wird in einen erhitzten Zylinder gefüllt und geschmolzen. Eine Düse spritzt geschmolzenen Kunststoff unter mäßigem Druck in die Form. Eine zu hohe Düsentemperatur kann die Viskosität des Kunststoffs verringern und so beim Spritzgießen zu Gratbildung führen.
Entlüftung
Entlüftungsöffnungen sind kleine Luftkanäle, die in die Form eingearbeitet sind, insbesondere entlang der Trennlinie, wo sich Luft ansammeln kann. Entlüftungsöffnungen finden sich in Auswerferstiften und können als sekundäre Entlüftung in die Form eingearbeitet werden.
Eine unsachgemäße Entlüftung kann dazu führen, dass Kunststoff ausläuft oder zusammen mit der eingeschlossenen Luft entweicht, was zu Graten in Spritzgussteilen führt.
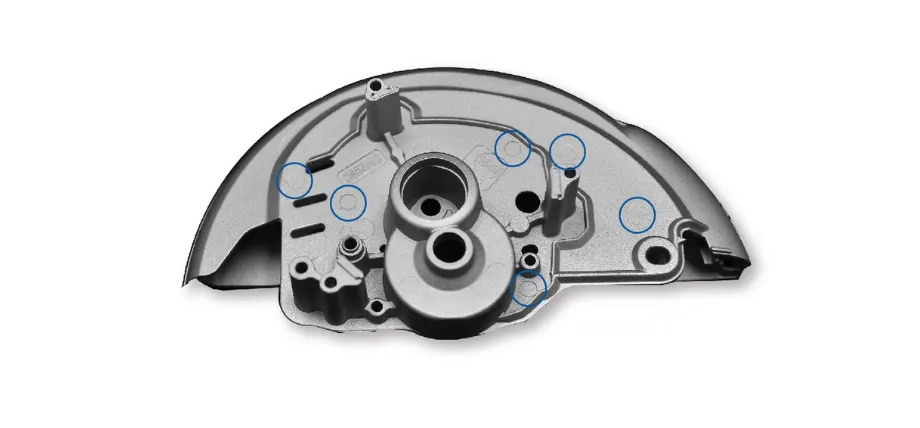
Markierungen für Auswerferstifte
Probieren Sie Boda jetzt aus!
Andere Arten von Defekten beim Spritzgießen
Viele Defekte beim Spritzgießen können mit oder ohne Grat bestehen bleiben. Einige der häufigsten Spritzgussfehler umfasst:
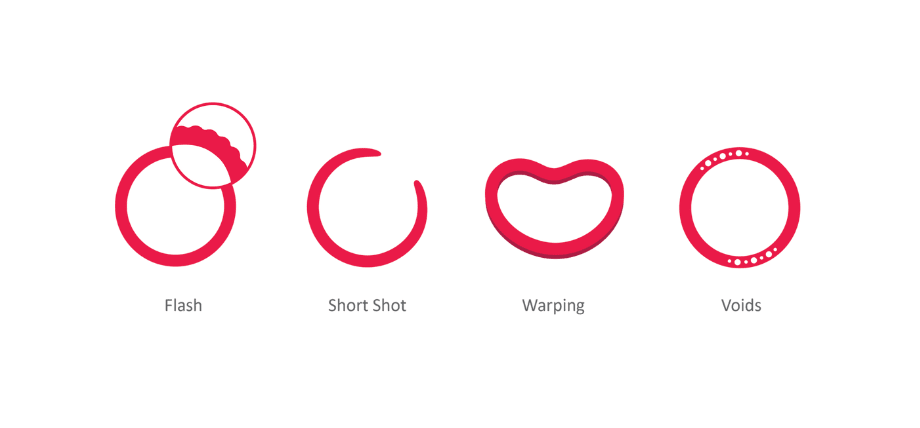
Titel: Spritzgussfehler
Einfallstellen
Einfallstellen sind winzige Vertiefungen oder eingedrückter Kunststoff auf der Oberfläche des Teils. Einfallstellen beim Spritzgießen entstehen durch ungleichmäßige Abkühlung des Materials oder durch Schrumpfung nach dem Formen. Einfallstellen treten typischerweise in Bereichen auf, in denen sich beim Spritzgießen Kunststoff ansammeln kann, wie beispielsweise unter Rippen und Vorsprüngen.
Oberflächendelaminierung
Oberflächendelamination ist eine Kunststoffdefekt Die Oberfläche löst sich ab oder beginnt abzublättern, wodurch sich das Laminat löst. Dies kann zu schweren Bauteilschäden führen und die Ästhetik beeinträchtigen. Oberflächendelamination zeigt sich als dünner Kunststofffilm und verfärbte Stellen, die sich oft vom Material ablösen.
Verziehen
Verzug tritt auf, wenn sich Kunststoffmaterial um einen Gegenstand oder unter seinem Gewicht und seiner Geometrie verbiegt. Beim Spritzgießen entsteht Verzug beim Auswerfen und durch hohe innere Spannungen.
Jetting
Jetting wird häufig verwendet, wenn mehrere Teile mit einem Spritzgusstor und Läufer. Beim Jetting entsteht ein Muster auf dem Teil, das durch einen hohen Einspritzdruck verursacht wird, wodurch der Kunststoff direkt in die Kavität geschossen wird, anstatt gleichmäßig zu fließen.
So beheben Sie Gratbildung beim Kunststoffspritzguss
Wenn Sie auf Teile mit Spritzgussgraten stoßen, können Sie diese durch Erhitzen oder Abkühlen bei Minustemperaturen reparieren, um das Material leicht zu entgraten.
Kryogenes Entgraten
Bei wichtigen Teilen oder mehreren Spritzgussteilen ist eine Gratentfernung durch kryogenes Einfrieren möglich. Die Teile können in flüssigem Stickstoff eingefroren werden, wodurch die dünne Gratschicht spröde wird und sich leicht entfernen lässt.
Der Grat kann leicht vom Teil abbrechen. Diese Methode des Entgratens erfordert jedoch Industriewerkzeuge und Zugang zu flüssigem Stickstoff, was die Kosten erhöhen kann. Das Einfrieren beeinträchtigt jedoch weder die Oberflächenbeschaffenheit noch die Oberfläche des Teils.
Trimmen des Blitzes
Bei manchen Teilen ist es möglich, den Grat mit einer scharfen Klinge zu entfernen. Manche wichtigen Teile werden vor dem Öffnen der Form entfernt, und der überschüssige Kunststoff ist außerhalb des Bereichs sichtbar, in dem die beiden Formhälften aufeinandertreffen.
Sie können Grate auch mechanisch mit einem Entgratungswerkzeug entfernen. Dies erfordert manuelle Arbeit und Zeit für eine saubere Gratentfernung. Es besteht jedoch die Gefahr, dass das Schneidwerkzeug die Form beschädigt.
Verwendung einer Heißluftpistole
Wenn Ihr Spritzgussteil eine sehr dünne Gratschicht oder überschüssiges Material aufweist, können Sie den dünnen Grat auch mit einer Heißluftpistole oder einer Flamme in das Material einschmelzen. Erhitzen kann zu Verformungen des Kunststoffs führen. Vermeiden Sie daher das Erhitzen dünner Wände und Geometrien.
Probieren Sie Boda jetzt aus!
Vermeidung von Spritzgussgraten
Anstatt Spritzgussgrate zu beheben, können Sie diese technischen Tipps nutzen, um von vornherein zu verhindern, dass Grate entstehen.
Klemmkraft erhöhen
Eine geringe Klemmkraft ist eine der Hauptursachen für Gratbildung. Sie können dies leicht vermeiden, indem Sie den Klemmdruck und die Klemmkraft Ihrer Spritzgussmaschine erhöhen.
Eine größere Schließkraft hält die Form gegen den Expansionsdruck des erstarrenden Kunststoffs und den Einspritzdruck geschlossen.
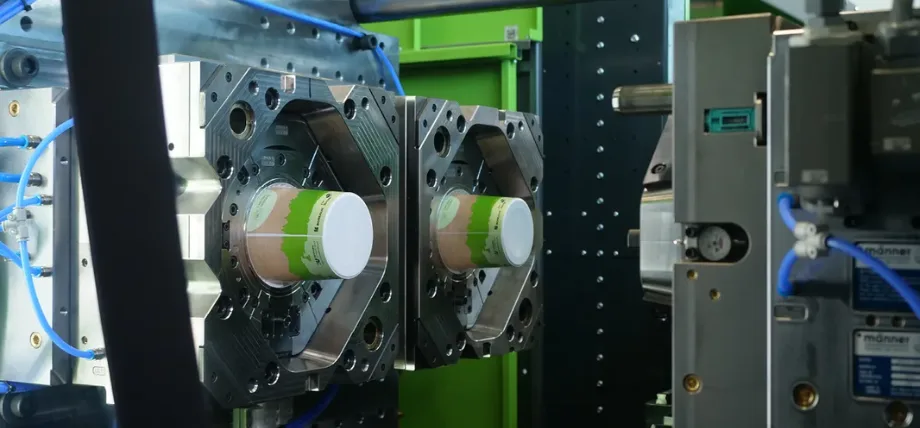
Titel: Spritzgussklemme
Injektionsrate oder Druck verringern
Eine weitere Möglichkeit zur Gratvermeidung besteht darin, die Einspritzrate und die Geschwindigkeit des Kunststoffaustritts aus der Düse zu reduzieren. Ein gleichmäßiger Kunststofffluss in die Formkavität während der Einspritzphase kann auch andere Fehler als Gratbildung beseitigen.
Temperatur
Beim Spritzgießen müssen drei wichtige Temperaturen kontrolliert werden: die Düsentemperatur, die Zylindertemperatur und die Formtemperatur. Ist die Form zu kalt, kann dies den gleichmäßigen Fluss beeinträchtigen und die Viskosität des Kunststoffs erhöhen.
Verwenden Sie die besten DFM-Techniken
Herstellbarkeitsorientiertes Design gewährleistet optimale Techniken zur Herstellung gratfreier Teile. Es gibt viele Designtipps für den Formenbau im Spritzguss.
- Eine gleichmäßige Wandstärke sorgt für einen gleichmäßigen Materialfluss entlang der Kante und eine einheitliche plastische Konsistenz.
- Dünne Strukturen abseits der Trennlinie verhindern die Gratbildung durch eine verstärkte Kantenversiegelung.
- Die Optimierung der Trennlinienposition kann gleichzeitig zur Gratvermeidung beitragen und die Ästhetik Ihres Teils verbessern. Die Platzierung der Trennlinie am Rand kann Ihr Design verbessern und die Gratbildungsgefahr verringern.
Formdesign verfeinern
Gratbildung ist ein Fehler, der hauptsächlich durch die Formkonstruktion und Überfüllung entsteht. Sie können eine gratfreie Formkonstruktion verwenden und die Formtoleranzen verringern, um Lücken in der Form zu vermeiden.
Eine schlechte Angusskonstruktion und -ausrichtung kann bei Konstruktionen mit Angussöffnungen zu ungleichmäßigem Druck führen, was zu einem starken Materialfluss auf der einen Seite und Unterfüllung auf der anderen Seite führt.
Wie Präzisionsbearbeitung Kann helfen, Blitze zu verhindern
Die Präzisionsbearbeitung spielt in jedem professionellen Bereich eine entscheidende Rolle bei der Vermeidung von Formgraten an Kunststoffteilen. SpritzgussserviceGratbildung tritt auf, wenn Material aus der Form austritt. Genaue Bearbeitung und präzise Toleranzen beim Formenbau können Gratbildung verhindern.
Präzise gefertigte Führungsstifte, Auswerferstifte, Buchsen und ineinandergreifende Formelemente tragen zur einwandfreien Ausrichtung der Formhälften bei. Präzisions-CNC bietet außerdem eine präzise Entlüftungsbearbeitung von bis zu 0.0001 Zoll, die für kleine, komplizierte Formen unerlässlich ist.
Darüber hinaus müssen die meisten Angusskanäle und Tore mithilfe von CNC-Präzisionsmaschinen bearbeitet werden, um den Durchfluss bei Spritzgussprojekten genau zu steuern.
Fazit
Gratbildung kann häufig durch fettige Formen oder Verunreinigungen entstehen. Daher ist eine regelmäßige Reinigung der Formen unerlässlich. Gratbildung kann sich direkt auf Ihren Spritzgussprozess und den geformten Kunststoff auswirken. Daher ist es wichtig, die in diesem Leitfaden beschriebenen Tipps zur Gratvermeidung zu verstehen, um eine hohe Produktqualität Ihrer Teile zu gewährleisten.
FAQ
1. Wie kann man Gratbildung beim Spritzgießen verhindern?
Sie können Gratbildung beim Spritzgießen vermeiden, indem Sie eine größere Schließkraft verwenden und die Viskosität des Kunststoffs durch Reduzierung der Düsentemperatur fixieren.
2. Was ist der Unterschied zwischen einem Grat und einem Blitz?
Wenn beim Blechschneiden nach einem Schnitt ein erhabenes Metallstück herausragt, spricht man von einem Grat oder manchmal auch von einem Grat. Beim Spritzgießen entsteht ein Grat durch überschüssiges Material, das aus der Form austritt.
3. Können Gratfehler repariert werden, ohne das Teil zu verschrotten?
Sie können kryogenes Entgraten verwenden, bei dem flüssiger Stickstoff verwendet wird, um den Grat so spröde zu machen, dass er sich lösen kann, ohne das Teil zu beschädigen.
4. Beeinträchtigt Gratbildung die strukturelle Integrität von Formteilen?
Grate schwächen die Struktur von Teilen nicht direkt. Das Entfernen eines Grates kann jedoch die Teile beschädigen, was ihre strukturelle Integrität beeinträchtigt.
6. Sind bestimmte Materialien anfälliger für Gratfehler?
Materialien können die Gratbildung verändern. Materialien mit niedriger Viskosität, wie PE, PP und Nylon, sind anfällig für Gratbildung oder Materialien, deren Viskosität bei geringen Temperaturänderungen stark schwankt.
7. Worauf sollte ich bei einem Spritzgussservice achten, um Gratbildung zu vermeiden?
Für Ihr Spritzgussprojekt sollte der Spritzgussservice über Präzisionsbearbeitungsmöglichkeiten, hochwertige Werkzeuge und DFM-Funktionen verfügen.