
An Spritzgusstor ist eine entscheidende Komponente bei der Formkonstruktion und fungiert als Durchgang, durch den geschmolzener Kunststoff von den Angusskanälen in den Formhohlraum gelangt. Sein Design hat erheblichen Einfluss auf das Aussehen, die Festigkeit und die Funktionalität des Endprodukts. Daher ist es für Hersteller von entscheidender Bedeutung, seine Feinheiten und Variationen gründlich zu verstehen.
Das Konzept eines Spritzgießangusses ist in Formprozessen von zentraler Bedeutung, da er das Tor zu Präzision, Effizienz und Qualität in der Produktentwicklung darstellt. Dieser Artikel wird das Labyrinth der Spritzgießanschnitte durchqueren und deren Typen, Designs, Funktionen und Verbindungsfehler aufdecken. Wir werden auch die Überlegungen und Strategien zur Optimierung des Angussdesigns besprechen, um Fehler zu minimieren und eine einwandfreie Qualität sicherzustellen.
Die Anatomie eines Spritzgießangusses
Im Spritzgussverfahren ist der Anguss nicht nur eine physische Komponente; Es ist der strategische Punkt beim Formen, der die Qualität, das Aussehen und die strukturelle Integrität des Endprodukts bestimmt.
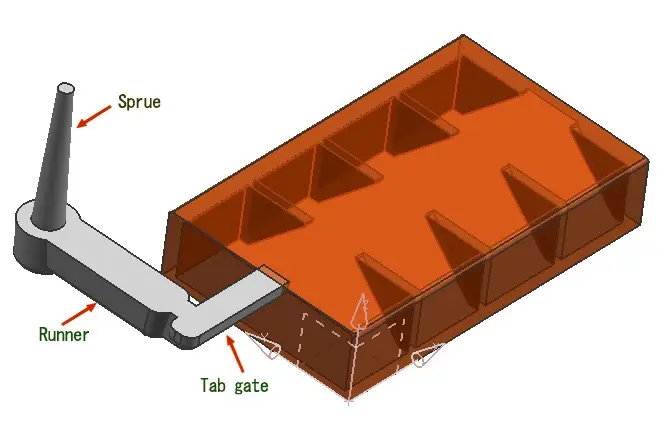
Angussposition im Spritzgusswerkzeug
An Spritzgusstor ist die entworfene Öffnung in einer Form, durch die geschmolzener Kunststoff in den Formhohlraum eingeführt wird, wodurch der Prozess der Formgebung des gewünschten Teils eingeleitet wird. Der Anschnitt ist die entscheidende Brücke zwischen den Angusskanälen (den Kanälen, durch die der geschmolzene Kunststoff fließt) und dem eigentlichen Formhohlraum und dient als Regler für den Fluss und den Druck des geschmolzenen Materials.
- Struktur und Komponenten
Das Spritzgusstor Obwohl es sich in seiner physischen Form nicht um eine komplexe Komponente handelt, erfordert sein Design viel Liebe zum Detail. Es handelt sich in der Regel um einen verengten Abschnitt, der oft kleiner als die Angusskanäle ist und dafür sorgt, dass der geschmolzene Kunststoff nach dem Erstarren im Formhohlraum verbleibt, sodass sich der Anguss leicht vom fertigen Produkt lösen lässt.
Die Struktur des Angusses hängt von Natur aus mit seinem Typ zusammen, wobei verschiedene Anschnitttypen wie Randanschnitte, U-Boot-Anschnitte und Tab-Anschnitte jeweils einzigartige strukturelle Eigenschaften aufweisen, die für unterschiedliche Anwendungen und Formanforderungen geeignet sind.
Zum BeispielEin Randanschnitt befindet sich an der Trennfuge und eignet sich für flache Teile, wohingegen ein U-Boot-Anguss unterhalb der Trennfuge angebracht ist und aufgrund seiner Konstruktion eine automatische Anschnittentfernung ermöglicht.
- Funktionalität des Spritzgießangusses
Die Funktionalität des Tores ist vielfältig und orchestriert die Symphonie der Transformation, die der Kunststoff durchläuft. Seine Hauptaufgabe besteht darin, den Fluss des geschmolzenen Kunststoffs in den Formhohlraum zu steuern.
Durch die Vorgabe der Durchflussrate und des Drucks stellt der Anschnitt sicher, dass der Kunststoff die Form gleichmäßig und effizient füllt und so Probleme wie kurze Schüsse oder Überfüllung vermieden werden. Dieser kontrollierte Fluss ist entscheidend für die Aufrechterhaltung der strukturellen Integrität und Maßhaltigkeit des Formteils.
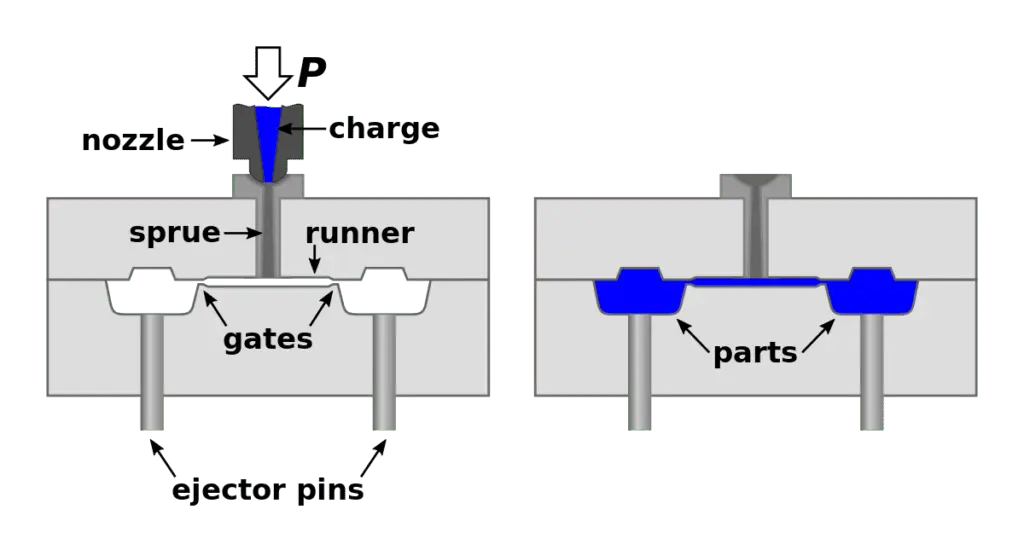
Beziehung zwischen Formanschnitt und Formteilen
Darüber hinaus spielt der Anguss eine entscheidende Rolle bei der Bestimmung der Abkühlgeschwindigkeit des Kunststoffs in der Form. Das Design und die Position des Angusses beeinflussen, wie der Kunststoff abkühlt und sich verfestigt, was wiederum das Aussehen, die Festigkeit und mögliche Spannungen im Endprodukt beeinflusst. Ein gut gestalteter Anschnitt sorgt für eine gleichmäßige Kühlung und minimiert Fehler wie Verformungen, Einfallstellen oder Bindenähte.
Warum benötigen Sie ein Spritzguss-Angussdesign?
Die Gestaltung des Spritzgießangusses ist im Herstellungsprozess von entscheidender Bedeutung, da sie sich direkt auf die Qualität, Konsistenz und Integrität des Endprodukts auswirkt. Ein Anguss ist die Stelle, an der der geschmolzene Kunststoff in den Formhohlraum eingespritzt wird und so das gewünschte Bauteil entsteht.
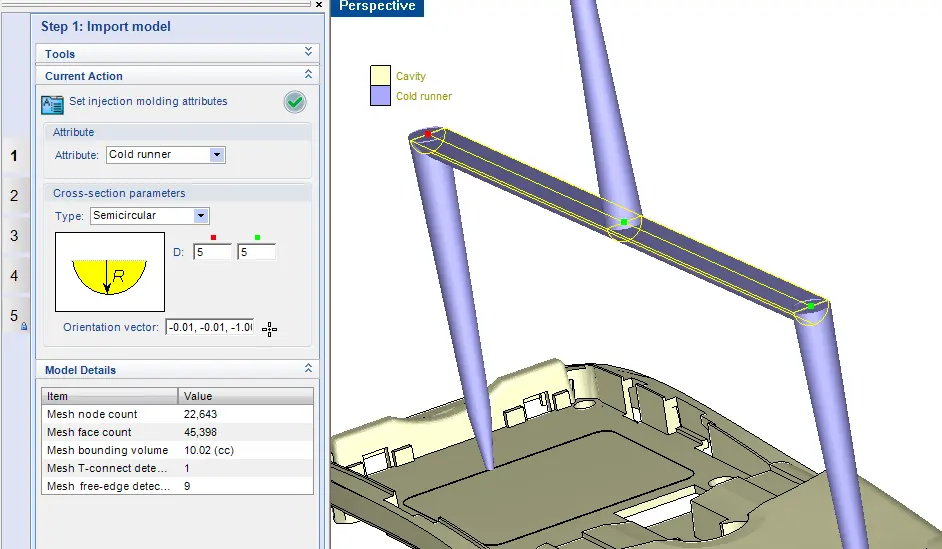
Beispiel für die Konstruktion eines Spritzgießangusses im CAD
Die Präzision und Effizienz der Angusskonstruktion sind von größter Bedeutung, da sie den Fluss und die Abkühlung des Kunststoffs innerhalb der Form beeinflusst und sich anschließend auf die Gesamtzykluszeit, das Erscheinungsbild und die Leistung des hergestellten Teils auswirkt. Eine falsche Angusskonstruktion kann zu zahlreichen Mängeln wie Einfallstellen, Bindenähten, unvollständiger Füllung und vielem mehr führen.
Vorteile des optimalen Gate-Designs:
- Verbesserte Qualität: Das optimierte Angussdesign gewährleistet einen gleichmäßigen Fluss und reduziert Spannungen und Inkonsistenzen innerhalb des Teils.
- Reduzierte Zykluszeit: Effizientes Design beschleunigt den Prozess und wirkt sich positiv auf die Produktionszeit aus.
- Materialeinsparungen: Präzises Design reduziert Materialverschwendung und erweist sich als wirtschaftlich vorteilhaft.
- Reduzierte Mängel: Ein passend gestaltetes Tor verringert das Auftreten von Fehlern und erhöht die Gesamtproduktqualität.
Bedeutung der Anschnittposition beim Spritzgießen
Die strategische Positionierung des Anschnitts erleichtert die gleichmäßige Verteilung des Kunststoffs, minimiert Inkonsistenzen und sorgt für eine optimale Füllung des Formhohlraums. Es wirkt sich auch auf das Erscheinungsbild des fertigen Teils aus, indem es beeinflusst, wo Bindenähte auftreten und ob es sichtbare Markierungen oder Verformungen gibt. Daher ist die genaue Position des Angusses von entscheidender Bedeutung für die Vermeidung von Mängeln und die Erzielung eines qualitativ hochwertigen Produkts.
Die folgenden Schlüsselfaktoren beeinflussen die Gate-Position:
- Formhohlraumgeometrie: Die Komplexität der Form erfordert eine optimale Anschnittplatzierung, um eine gleichmäßige Füllung sicherzustellen.
- Materialeigenschaften: Die Eigenschaften des Kunststoffmaterials wie Viskosität und Schmelzpunkt beeinflussen die Angussposition.
- Ästhetische Überlegungen: Bei sichtbaren Teilen ist die Anschnittposition entscheidend, um sichtbare Mängel oder Markierungen am Endprodukt zu vermeiden.
- Auswurf und Freigabe: Die Anschnittposition beeinflusst, wie das Teil aus der Form gelöst wird, und wirkt sich auf die Effizienz und Zykluszeit des Prozesses aus.
Welche verschiedenen Arten von Spritzgießanschnitten gibt es?
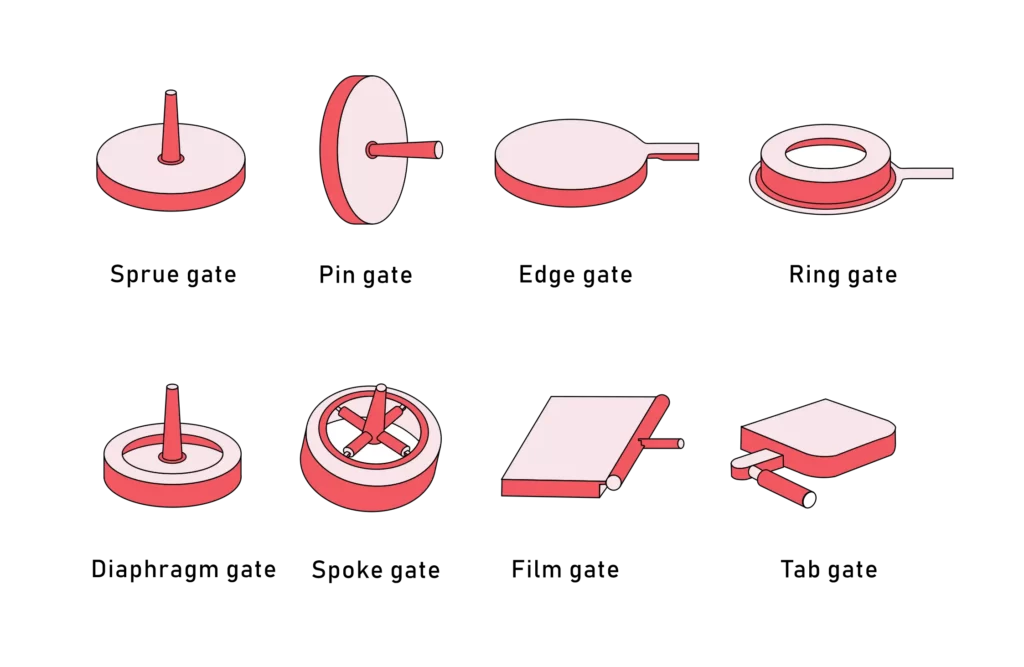
Verschiedene Arten von Spritzgießanschnitten
das Verständnis der verschiedene Arten von Spritzgießanschnitten ist von entscheidender Bedeutung für die Auswahl des am besten geeigneten Tors für eine bestimmte Anwendung und für die Abwägung der funktionalen Anforderungen mit den ästhetischen Gesichtspunkten. Jeder Typ hat seinen ausgeprägte Merkmale, Vorteile und potenzielle Herausforderungen, sodass Formenbauer die Qualität und Effizienz des Formprozesses optimieren können.
Jetzt lesen: Arten von Angusskonstruktionen für das Spritzgießen
Tabelle: Detaillierte Gate-Typen
| Tortyp | Beschreibung und Verwendung | Vorteile | Nachteile |
|---|---|---|---|
| Direktes Tor | Er wird auch als Angussanguss bezeichnet, ist direkt am Anguss befestigt und wird typischerweise für Formen mit einer Kavität verwendet. Geeignet für dickwandige Produkte, die einen hohen Einspritzdruck erfordern, da der geschmolzene Kunststoff direkt und ungehindert fließt. | Einfaches Design, unkomplizierter Durchfluss, geeignet für hohen Einspritzdruck und dickwandige Produkte. | Hinterlässt eine große Anschnittspur, begrenzte Verwendung aufgrund von Fortschritten im Anschnittdesign und bietet mehr Präzision und Kontrolle. |
| Kantentor | Es befindet sich an der Trennlinie der Form zwischen dem Kern und der Kavität und ist vielseitig einsetzbar. Es wird häufig für flache Teile verwendet und ist ideal für Formen mit mehreren Kavitäten. Der geschmolzene Kunststoff fließt linear und ermöglicht so eine gleichmäßige Füllung. | Vielseitig, ideal für flache Teile und Formen mit mehreren Kavitäten, ermöglicht eine gleichmäßige Befüllung. | Die Sichtbarkeit der Anschnittmarkierung ist insbesondere bei ästhetisch kritischen Teilen ein Gesichtspunkt. |
| U-Boot-Tor | Befindet sich unterhalb der Trennlinie und ermöglicht die automatische Entspritzung beim Auswerfen des Formteils. Vorteilhaft für hohe Produktionsläufe und reduziert Nachbearbeitungsschritte. | Ermöglicht die automatische Entspritzung, eignet sich für hohe Produktionsläufe und reduziert die Nachbearbeitungsschritte. | Komplexes Design, möglicherweise nicht für bestimmte Materialien geeignet, da die Gefahr einer Blockierung des Angusses besteht. |
| Tab-Gate | Ein vielseitiger Anschnitttyp, der einfach zu konstruieren und zu implementieren ist, ein einfaches Entfernen des Anschnitts ermöglicht und sich besonders für große Teile mit dicken Abschnitten eignet. | Einfach zu konstruieren und zu implementieren, geeignet für große Teile mit dicken Abschnitten, ermöglicht ein einfaches Entfernen der Anschnitte. | Oftmals sind zusätzliche Arbeitsschritte erforderlich, um die Angussreste nach dem Formen zu entfernen, was sich negativ auf die gesamte Produktionseffizienz auswirkt. |
| Fanmeile | Charakteristisch ist sein charakteristisches fächerartiges Design, das eine gleichmäßige Verteilung des geschmolzenen Kunststoffs ermöglicht. Geeignet für breite, dünnwandige Teile und minimiert Spannungskonzentrationen. | Ermöglicht eine gleichmäßige Verteilung des geschmolzenen Kunststoffs, minimiert Spannungskonzentrationen und ist für breite, dünnwandige Teile geeignet. | Aufgrund seiner Breite besser sichtbar, erfordert eine genaue Standortwahl, um ästhetische Probleme zu vermeiden. |
| Membrantor | Ideal zum Formen zylindrischer oder rohrförmiger Teile, ermöglicht eine gleichmäßige Wandstärke und minimiert Bindenähte. Befindet sich in der Mitte des Teils, sodass der Kunststoff gleichmäßig nach außen abstrahlen kann. | Ermöglicht eine gleichmäßige Wandstärke, minimiert Bindenähte und eignet sich für zylindrische oder rohrförmige Teile. | Die Anwendung ist auf Teile mit zentraler Öffnung beschränkt und somit auf bestimmte Designs beschränkt. |
Wie werden die Spritzgießanschnitte hergestellt?
Herstellung von Spritzgusstoren ist ein sorgfältiger Prozess, der Präzision, Wissen und ein ausgeprägtes Verständnis für Materialien und Strömungsdynamik erfordert. Bei dem Prozess geht es darum, einen Weg zu schaffen, durch den der geschmolzene Kunststoff austreten kann Spritzgießmaschine in den Formhohlraum. Das für die Herstellung gewählte Verfahren sowie die Art des Angusses haben maßgeblichen Einfluss auf die Effizienz und Qualität des Spritzgießprozesses.
Methoden zur Herstellung von Spritzgießanschnitten
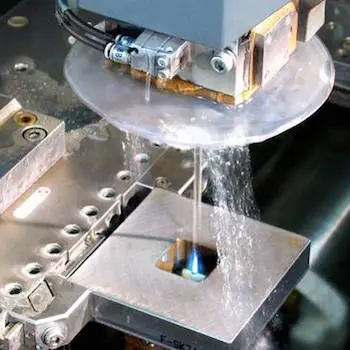
Herstellung von Spritzgussformen mit EDM
Bei der Herstellung von Spritzguss-Anschnitten kommen häufig unterschiedliche Methoden zum Einsatz, die jeweils auf der Grundlage des Angusstyps, des verwendeten Materials und der spezifischen Anforderungen des Formprodukts ausgewählt werden. Hier sind einige gängige Methoden:
- CNC Dienstleister Die CNC-Bearbeitung ist eine weit verbreitete Methode zur Herstellung von Toren. Mithilfe computergestützter Steuerungen wird Material entfernt und der Anschnitt geformt, wodurch eine hohe Präzision und Genauigkeit gewährleistet wird. Diese Methode ist vielseitig und ermöglicht die Herstellung verschiedener Anschnitttypen mit engen Toleranzen. CNC-Bearbeitung kann erreicht werden enge Toleranzen bis zu ±0.005 Zoll, was die Genauigkeit und Zuverlässigkeit der hergestellten Tore gewährleistet.
- Funkenerosion (EDM) EDM ist eine weitere beliebte Methode zum Erstellen komplizierter und detaillierter Anschnitte. Es nutzt elektrische Entladungen oder Funken zum Materialabtrag und ermöglicht so eine hohe Präzision, insbesondere bei komplexen und detaillierten Anschnittkonstruktionen. Mit dieser Methode können noch engere Toleranzen von bis zu ±0.0001 Zoll erreicht werden, wodurch sie sich für die Herstellung komplizierter und komplexer Tore eignet.
- Laserschneiden Bei dieser Methode wird ein Hochleistungslaser zum Schneiden und Formen des Anschnitts eingesetzt. Das Laserschneiden ist bekannt für seine Präzision und die Fähigkeit, komplizierte Designs zu erstellen, wodurch es für verschiedene Anschnittarten geeignet ist, auch für solche, die extrem enge Toleranzen erfordern. Das Laserschneiden bietet präzise Toleranzen von bis zu ±0.002 Zoll und ermöglicht die Erstellung detaillierter und spezifischer Anschnittdesigns.
Anschnitttyp und Herstellungsverfahren für den Spritzguss
Unterschiedliche Tortypen können aufgrund ihrer einzigartigen Designs, Standorte und Funktionen spezielle Herstellungsverfahren erfordern.
Tabelle: Tortyp und Herstellungsmethoden sowie Präzision
| Tortyp | Bevorzugte Herstellungsmethoden | Präzision |
|---|---|---|
| Direktes Tor | Die Fertigung erfolgt in der Regel mittels CNC-Bearbeitung. | Es ist eine hohe Präzision erreichbar, die sicherstellt, dass der Anguss perfekt auf den Anguss ausgerichtet ist. |
| Kantentor | Wird normalerweise durch CNC-Bearbeitung oder Laserschneiden hergestellt. | Hohe Präzision ist entscheidend, um eine gleichmäßige Befüllung sicherzustellen und Angussmarkierungen am fertigen Produkt zu minimieren. |
| U-Boot-Tor | Aufgrund seiner Komplexität wird es oft mit EDM entwickelt. | Um eine automatische Entgasung zu ermöglichen und eine Blockierung des Tors zu verhindern, ist eine äußerst hohe Präzision erforderlich. |
| Tab-Gate | Typischerweise mittels CNC-Bearbeitung oder Laserschneiden hergestellt. | Hohe Präzision gewährleistet ein einfaches Entspritzen und reduziert Nachbearbeitungsschritte. |
| Fanmeile | Aufgrund des komplizierten Designs wird es vorzugsweise mittels Laserschneiden hergestellt. | Um eine gleichmäßige Verteilung des geschmolzenen Kunststoffs sicherzustellen und Spannungskonzentrationen zu minimieren, ist eine äußerst hohe Präzision erforderlich. |
| Membrantor | Hauptsächlich mithilfe von EDM- oder CNC-Bearbeitung entwickelt. | Hohe Präzision ist unerlässlich, um eine gleichmäßige Wandstärke aufrechtzuerhalten und Bindenähte zu minimieren. |
Der Orchestrator der Präzision mit Molding Gate
Präzision bei der Herstellung von Toren ist aus mehreren Gründen von entscheidender Bedeutung. ErstensEs gewährleistet den korrekten Fluss und Druck des geschmolzenen Kunststoffs, was für die Qualität und Integrität des Formteils von entscheidender Bedeutung ist. ZweitensPräzision ist ein wesentlicher Faktor bei der Minimierung von Fehlern und Unregelmäßigkeiten im Endprodukt, wie z. B. Verwerfungen, Einfallstellen und Bindenähte.
Darüber hinaus beeinflusst die Präzision bei der Herstellung von Anschnitten die Sichtbarkeit und Entfernbarkeit von Angussresten im Endprodukt. Bei Produkten, bei denen die Ästhetik von entscheidender Bedeutung ist, ist hohe Präzision unerlässlich, um sicherzustellen, dass etwaige Angussreste nicht wahrnehmbar sind oder nach dem Formen leicht entfernt werden können, ohne das Erscheinungsbild des Produkts zu beeinträchtigen.
zuletztPräzision spielt eine entscheidende Rolle, um eine gleichmäßige Abkühlung und Verfestigung des geschmolzenen Kunststoffs in der Form zu erreichen. Dies ist entscheidend für die Aufrechterhaltung der Maßhaltigkeit und strukturellen Integrität des Endprodukts, insbesondere bei Anwendungen, bei denen diese Faktoren von entscheidender Bedeutung sind.
Probieren Sie Boda jetzt aus!
Sieben wichtige Formentor-Designstrategien
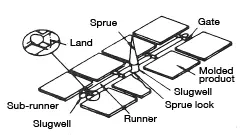
Anatomie für das Spritzguss-Angussdesign
Das Entwerfen von Toren erfordert technische Erkenntnisse, praktische Überlegungen und ein tiefgreifendes Verständnis des Materialflusses, der Formstruktur und des Produktdesigns. Diese Strategien sind wesentlich für die Optimierung des Formprozesses, die Minderung von Fehlern und die Sicherstellung der Produktion hochwertiger Teile.
Strategie 1: Torstandort optimieren
Die Wahl des optimalen Standorts für das Tor ist von entscheidender Bedeutung. Es sollte einen gleichmäßigen Fluss ermöglichen und die Distanz, die der Kunststoff innerhalb der Form zurücklegt, minimieren. Diese Strategie reduziert Druckverluste und sorgt für eine gleichmäßige Füllung, die für die Aufrechterhaltung der strukturellen Integrität und Maßhaltigkeit des Formteils von entscheidender Bedeutung ist.
Strategie 2: Materialberücksichtigung für Spritzgießanschnitte
Verschiedene Materialien haben einzigartige Fließeigenschaften, Viskositäten und thermische Eigenschaften. Das Verständnis des Materialverhaltens ist entscheidend für die Entwicklung von Anschnitten, die diese Eigenschaften berücksichtigen und einen gleichmäßigen Fluss sowie eine ordnungsgemäße Befüllung und Kühlung gewährleisten. Auch die Materialberücksichtigung ist bei der Bestimmung von Anschnittgröße und -typ von entscheidender Bedeutung, was das Aussehen und die Leistung des Endprodukts erheblich beeinflussen kann.
Strategie 3: Gate-Größe minimieren
Die Anschnittgröße hat erheblichen Einfluss auf die Fließgeschwindigkeit des geschmolzenen Kunststoffs und das Auftreten von Fehlern wie Strahlbildung. Das Ziel ist es Minimieren Sie die Torgröße soweit es eine effiziente Befüllung ermöglicht und gleichzeitig Defekte verhindert. Ein kleinerer Anschnitt reduziert außerdem die Belastung und sorgt für eine sauberere Trennung des Formteils vom Anguss, wodurch die Nachbearbeitungsschritte minimiert werden.
Strategie 4: Strömungssimulationen auswerten
Die Durchführung von Strömungssimulationen ist eine kluge Strategie zur Vorhersage des Flusses von geschmolzenem Kunststoff innerhalb der Form. Es bietet Einblicke in potenzielle Probleme im Zusammenhang mit Füllung, Kühlung und Verzug und ermöglicht es Designern, vor der Herstellung der Form fundierte Entscheidungen und Anpassungen in Bezug auf Anschnittdesign, Position und Größe zu treffen.
Strategie 5: Stellen Sie die richtige Angussgeometrie sicher
Die Geometrie des Angusses sollte zum Teiledesign und den Formbedingungen passen. Ein gut gestalteter Anschnitt sollte einen gleichmäßigen Fluss fördern, Scherspannungen minimieren und eine optimale Packung ermöglichen. Beispielsweise kann ein Fan-Gate die Strömung über einen größeren Bereich verteilen und so Spannungskonzentrationen in dünnwandigen Teilen reduzieren.
Strategie 6: Stresskonzentrationen abmildern
Tore sollten so konstruiert sein, dass Spannungskonzentrationen minimiert werden, die zu strukturellen Schwächen und Ausfällen im Endprodukt führen können. Dazu gehören Überlegungen wie das Abrunden der Angusskanten und die Optimierung der Angusssteglänge, die dazu beitragen können, die Spannung gleichmäßiger über das Formteil zu verteilen.
Strategie 7: Kühlung und Auswurf optimieren
Die Gestaltung von Anschnitten, die eine gleichmäßige Kühlung ermöglichen, ist für die Verkürzung der Zykluszeiten und die Aufrechterhaltung der Dimensionsstabilität von entscheidender Bedeutung. Ebenso sollte die Anschnittkonstruktion einen effizienten Auswurf ermöglichen, das Risiko einer Teilebeschädigung minimieren und bei Bedarf die Entfernung von Anschnittresten erleichtern.
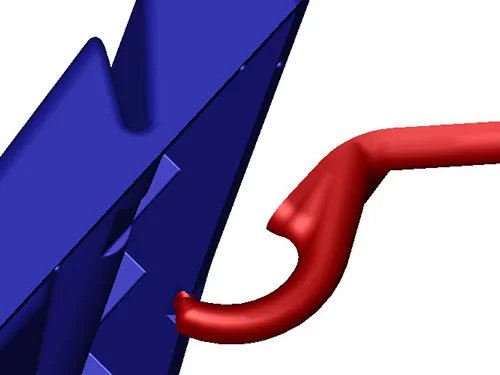
Design des Spritzgießangusses
Was sind die häufigsten Angussdefekte beim Spritzgießen?
Das Spritzgießen steht vor bestimmten Herausforderungen, insbesondere im Hinblick auf Angussfehler. Als Kanäle, über die der geschmolzene Kunststoff in den Formhohlraum gelangt, spielen Anschnitte eine entscheidende Rolle im Prozess, und alle damit verbundenen Mängel können die Qualität und Integrität des Endprodukts erheblich beeinträchtigen. Im Folgenden sind die wichtigsten Tordefekte aufgeführt;
- Tor-Rouge: Angussrötung ist ein häufiger Defekt, der durch Verfärbungen oder Streifen in der Nähe des Angussbereichs gekennzeichnet ist. Dies geschieht normalerweise aufgrund übermäßiger Scherbeanspruchung und schneller Abkühlung. Dieser Defekt beeinträchtigt nicht nur die Ästhetik des Teils, sondern kann auch seine strukturelle Integrität beeinträchtigen.
- Jetting: Beim Spritzen handelt es sich um einen Fehler, bei dem der geschmolzene Kunststoff den Formhohlraum nicht gleichmäßig ausfüllt, was zu wellenförmigen Mustern oder Linien auf dem fertigen Produkt führt. Dies geschieht, wenn die Geschwindigkeit des geschmolzenen Kunststoffs zu hoch ist, wodurch dieser mit den Formwänden kollidiert und schlangenartig schnell abkühlt.
- Brandflecken: Brandflecken erscheinen als schwarze oder braune Verfärbungen auf dem Teil, die typischerweise durch Lufteinschlüsse oder übermäßige Erwärmung des Kunststoffmaterials entstehen. Dieser Mangel kann das ästhetische Erscheinungsbild beeinträchtigen und möglicherweise die strukturelle Zuverlässigkeit des Formprodukts beeinträchtigen.
- Torüberrest: Ein Anschnittrest ist der kleine erhabene Bereich, der nach dem Formvorgang vom Anschnitt zurückbleibt. Obwohl es sich hierbei nicht um einen Defekt per se handelt, kann ein unbeschnittener oder schlecht beschnittener Anschnittrückstand das Aussehen des Teils und seine Passung in Baugruppen beeinträchtigen.
- Kurzer Schuss: Ein kurzer Schuss entsteht, wenn der geschmolzene Kunststoff den Formhohlraum nicht vollständig ausfüllt und das Teil unvollständig ist. Dieser Defekt wird normalerweise auf einen unzureichenden Einspritzdruck, eine niedrige Kunststofftemperatur oder Verstopfungen im Formhohlraum zurückgeführt.
- Blitz: Flash ist der überschüssige Kunststoff, der aus dem Formhohlraum austritt und unerwünschte dünne Schichten an den Kanten des Teils bildet. Dieser Defekt entsteht durch zu hohen Einspritzdruck, Ungleichgewicht der Schließkraft oder Verschleiß in der Form.
Wie lassen sich Angussdefekte beim Spritzgießen beheben?
Tabelle: Behebung von Formangussfehlern
| Schäden | Berichtigung |
|---|---|
| Tor erröten | Optimieren Sie das Angussdesign, um Scherspannungen zu reduzieren, passen Sie Einspritzgeschwindigkeit und -druck an, optimieren Sie die Abkühlzeit und berücksichtigen Sie Materialeigenschaften und eine ordnungsgemäße Trocknung, um Vorkommnisse zu minimieren. |
| Jetting | Optimieren Sie die Einspritzgeschwindigkeit und sorgen Sie für eine allmähliche Beschleunigung des geschmolzenen Kunststoffs. Nutzen Sie geeignete Anschnittkonstruktionen für laminare Strömung, ändern Sie die Formtemperatur und verwenden Sie das richtige Material, um den Strahl zu korrigieren. |
| Brandflecken | Sorgen Sie für eine ausreichende Entlüftung, damit eingeschlossene Gase entweichen können, und reduzieren Sie die Einspritzgeschwindigkeit, um Überhitzung und Materialverschlechterung zu minimieren. Durch die Berücksichtigung dieser Aspekte kann das Auftreten von Brandflecken verhindert werden. |
| Torüberrest | Optimieren Sie das Anschnittdesign und setzen Sie präzise Anschnittmethoden ein. Um das Aussehen und die Funktionalität des Teils zu erhalten, ist die sorgfältige Entfernung von Rückständen unerlässlich. |
| Kurzer Schuss | Stellen Sie sicher, dass das Material die richtige Temperatur hat und der Einspritzdruck ausreichend ist. Das Beseitigen von Verstopfungen und die Optimierung der Anschnittgröße sind entscheidend für einen gleichmäßigen Fluss geschmolzenen Kunststoffs und die Korrektur von Kurzschüssen. |
| Blinken (Flash) | Halten Sie die Form in optimalem Zustand und stellen Sie sicher, dass die Schließkraft ausreichend ist, um dem Einspritzdruck standzuhalten. Regelmäßige Inspektionen der Form auf Verschleiß sind entscheidend, um das Auftreten von Graten zu verhindern. |
Fazit
Herstellung von Spritzgusstoren ist ein differenzierter Prozess, der ein harmonisches Zusammenspiel von Methode, Typ und Präzision erfordert. Die gewählte Herstellungsmethode, ob CNC-Bearbeitung, EDMden Laser schneiden, muss mit den inhärenten Anforderungen des Angusstyps und den spezifischen Anforderungen des geformten Produkts übereinstimmen. Das Streben nach Präzision bei der Herstellung von Toren ist nicht nur eine technische Voraussetzung, sondern ein Bekenntnis zu Qualität, Funktionalität und ästhetischer Exzellenz. Die akribische Aufmerksamkeit für die Anschnittdetails beim Spritzgießen und die unerschütterliche Einhaltung der Präzision verwandeln die theoretischen Konzepte des Angussdesigns in greifbare Realitäten und prägen die Form, Struktur und das Wesen der geformten Produkte.
Da das Spritzgusstor den Fluss des geschmolzenen Kunststoffs beeinflusst, wirkt es sich auf das Aussehen, die strukturelle Integrität und die Leistung des Endprodukts aus. Bei Boda produzieren wir hochwertige Formteile, indem wir das Design innerhalb dieses Prozesses optimieren. Wir berücksichtigen die Position und das Design des Tors, um konsistente, qualitativ hochwertige Ergebnisse zu erzielen. Spritzgussservice.
Lesen Sie mehr: Warum ist die CNC-Bearbeitung für die Herstellung thermoplastischer Prototypen besser als das Spritzgießen?
Häufig gestellte Fragen
Was ist die Hauptfunktion eines Spritzgießangusses?
Die Hauptfunktion eines Spritzgießangusses besteht darin, als Eintrittspunkt für den geschmolzenen Kunststoff in den Formhohlraum zu fungieren und so die Fließgeschwindigkeit, den Druck und die Kühlung des Kunststoffs zu beeinflussen.
Welchen Einfluss hat das Anschnittdesign auf das Endprodukt beim Spritzgießen?
Das Anschnittdesign hat erheblichen Einfluss auf das Aussehen, die strukturelle Integrität und die Funktionalität des Endprodukts, indem es den Fluss, die Kühlung und den Druck des geschmolzenen Kunststoffs in der Form beeinflusst.
Wie können Angussdefekte wie Angussrötungen und Angussreste gemildert werden?
Anschnittfehler können durch Anpassen der Anschnittposition, Modifizieren der Anschnittgröße, Verfeinern der Materialauswahl und Optimieren der Verarbeitungsparameter gemindert werden.
Können Art und Design des Tors entsprechend den ästhetischen Anforderungen des Produkts ausgewählt werden?
Die Auswahl des Tortyps und dessen Design werden oft von ästhetischen Gesichtspunkten beeinflusst, insbesondere bei Produkten, bei denen das Aussehen ein entscheidender Faktor ist.
Sind Angussfehler beim Spritzgießen immer vermeidbar?
Während eine sorgfältige Angusskonstruktion und die richtige Materialauswahl die Wahrscheinlichkeit von Angussdefekten erheblich reduzieren können, können dennoch einige kleinere Defekte auftreten, die nach dem Formen korrigiert werden müssen.