
„Spritzguss ist eine unschätzbar wertvolle Fertigungstechnik für die Herstellung streng qualitätskontrollierter Teile. Es kommt den Anwendern zugute, da es kostengünstig ist und Endverbrauchs- oder Aftermarket-Produkte mit kurzen Lieferzeiten bereitstellt.“
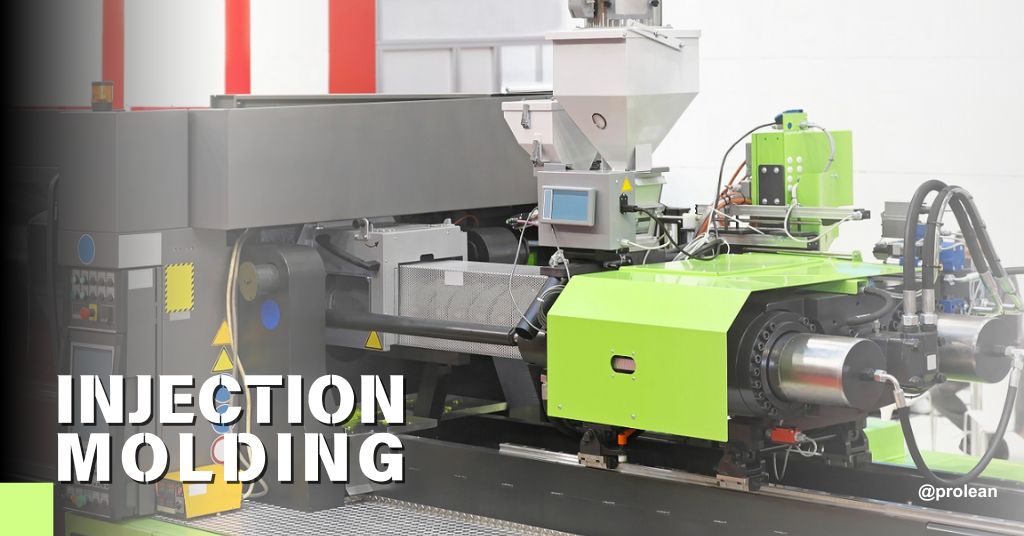
Das kundenspezifische Spritzgießen ist ein unverzichtbares Verfahren zur zeitnahen und kostengünstigen Herstellung von Kunststoffteilen. Es ermöglicht die Produktion großer Chargen identischer Teile oder Komponenten. Das ist gut Spritzguss-Oberflächenveredelung ist in der Regel vorteilhaft und macht eine zusätzliche Oberflächenbehandlung oft überflüssig.
Obwohl das Vorfärben von Pellets den Lackier- oder Tönungsprozess nach dem Formen reduzieren kann, kann sich die Notwendigkeit einer anderen Oberflächenbearbeitung ergeben. Diese Endbearbeitungen reichen vom einfachen Glattpolieren bis hin zu komplizierteren Behandlungsarten. Mehrere Unternehmen haben ihre Anforderungen und Bedürfnisse; Einige konzentrieren sich auf glatte Oberflächen für das Erscheinungsbild ihrer Produkte, während andere an rauen oder strukturierten Oberflächen für Teile oder Produkthaltbarkeit interessiert sind. Die Society of Plastics Industry (SPI) hat in diesem Zusammenhang viele Oberflächenveredelungsgrade beschrieben.
Diese sind material- und anwendungsspezifisch und bestimmungsgemäß. Für kundenspezifische Teile, die durch Einspritzen von Kunststoff in Formen hergestellt werden, gibt es verschiedene Oberflächenveredelungsoptionen. Auf der anderen Seite sind einige Anwendungen aus ästhetischen Gründen mit glänzenden Kunststoffoberflächen ausgestattet, während andere aus Gründen der mechanischen Robustheit oder der Kosteneffizienz eine rauere Oberfläche bevorzugen. Das SPI hat eine Reihe von Industriestandards für die Oberflächenveredelung von Kunststoffformteilen entwickelt. Diese als SPI-Finish-Bezeichnungen bezeichneten Standards sind in vier Gruppen mit 12 Oberflächenfinish-Typen unterteilt, die von glatten bis zu rauen Texturen reichen. In diesem Artikel werden die gängigen Standards für die Oberflächenbeschaffenheit beim Spritzgießen erläutert Spritzgussfehlerund Qualitätskontrollmaßnahmen für geformte Produkte.
Was sind Spritzguss-Oberflächenveredelungen?
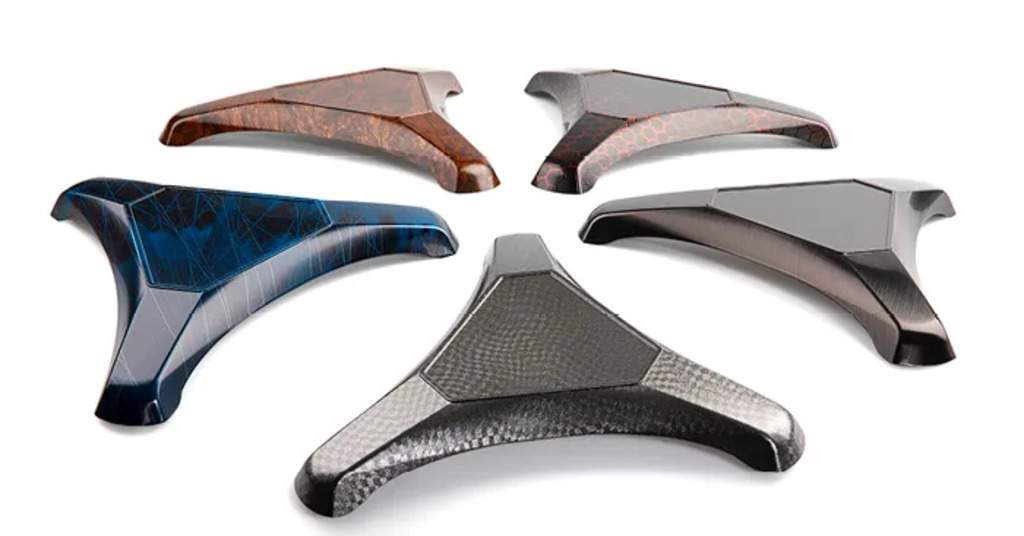
Oberflächenveredelung im Spritzgussverfahren
Wenn es um die Was ist Spritzguss?, in Wirklichkeit. Die Antwort liegt in seiner Fähigkeit, Teile in einheitlicher Standardqualität schnell herzustellen. Bei der Oberflächenveredelung beim Spritzgießen handelt es sich um zusätzliche Verfahren, die nach dem Formen auf Kunststoffteile angewendet werden, um deren Aussehen oder Funktionalität zu verbessern. Zu diesen Veredelungsverfahren gehört die Oberflächentexturierung, die den spritzgegossenen Objekten ein bestimmtes Aussehen, eine bestimmte Textur oder ein bestimmtes Gefühl verleiht. Daher haben sie ästhetische und funktionale Funktionen.
Durch das Formen von Kunststoffen können unterschiedliche Oberflächenveredelungen erzielt werden, von denen jede ihre Vorteile hat. Beispielsweise kann eine glatte Oberflächenbeschaffenheit, die ein renommiertes Kunststoffspritzgussunternehmen angibt, ein Faktor sein, der die Leistung des Teils verbessert. Andererseits können strukturierte Oberflächen zu einer Verbesserung der Griffigkeit und des Tastempfindens führen, was zu einem zufriedenstellenden Benutzererlebnis führt. Die Auswahlkriterien für die geeignete Oberflächenbeschaffenheit sind ein entscheidender Schritt bei der Produktvervollständigung, da sie das Aussehen und die Benutzerfreundlichkeit des Endprodukts bestimmen.
Probieren Sie Boda jetzt aus!
Die SPI-Spritzguss-Oberflächenveredelungsstandards
Die SPI-Oberflächenveredelungsarten sind wie folgt:
Klasse A: Die glänzende Oberfläche des Spritzgussverfahrens
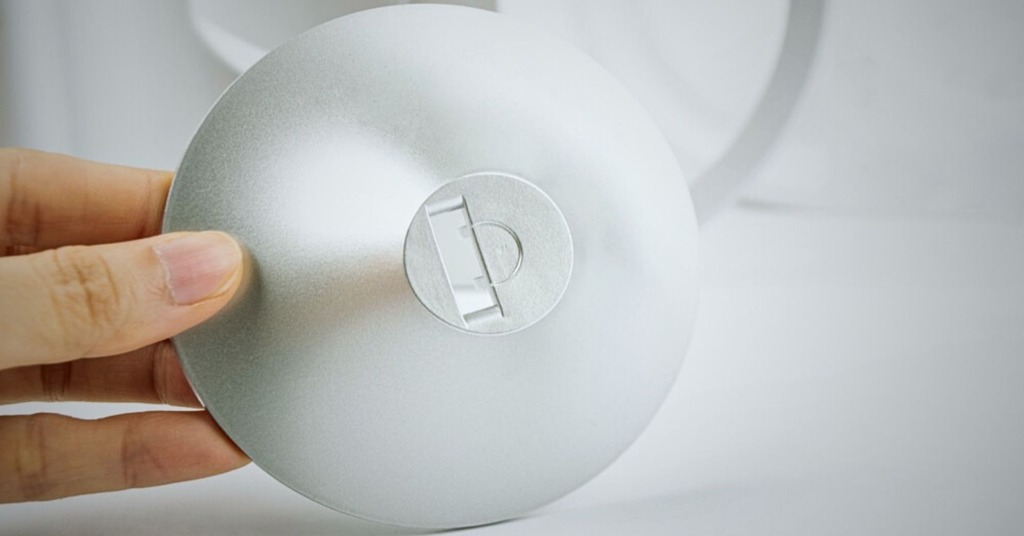
Glänzendes Spritzguss-Finish
Mindestrauheit: 0 μm.
Diese Veredelungskategorie wird durch spezielle Verfahren wie das Diamantpolieren erreicht, das oft einen hohen Glanzgrad erzeugt. Hersteller können Spritzgussteile sorgfältig auf Hochglanz polieren, indem sie Arbeitsräder mit losen Schleifmitteln einsetzen. Jedoch, Teflon-Spritzguss Während sich Produkte oder Materialien wie Acryl und PC leicht polieren lassen, um eine glatte Oberfläche zu erhalten, stellen Materialien mit hoher Abriebfestigkeit wie TPU eine Herausforderung dar, ein derart glänzendes Finish zu erzielen.
Klasse B: Halbglänzende Spritzgussoberfläche.
Mindestrauheit: 0.05 μm
Im Allgemeinen ist es für Teile geeignet, die einen mäßigen Glanzgrad erfordern. Zu diesem Zweck werden die Schleifpapiertechniken der Güteklasse B eingesetzt. Diese Methode erleichtert die Arbeit mit einer breiten Palette von Kunststoffen, einschließlich technischer Kunststoffe, die für den Spritzguss verwendet werden. Darüber hinaus sind diese Teile attraktiv und für Verbraucheranwendungen geeignet.
Klasse C: Matte Spritzgussoberfläche
Mindestrauheit: 0 μm
Der Körnungsschleifprozess erzeugt in der Regel hochauflösende matte Oberflächen, indem Bearbeitungsspuren entfernt werden, ohne Glanz hinzuzufügen. Diese Veredelungsoption eignet sich gut für Teile, die keine ästhetische Bedeutung haben, aber eine gleichmäßige Oberflächenstruktur erfordern. Dieser Prozess trägt dazu bei, eine hochwertige Formoberflächentextur ohne sichtbare Markierungen oder Vertiefungen sicherzustellen. Die Steinpoliertechnik ist grundsätzlich für die meisten Spritzgusskunststoffe geeignet.
Klasse D: Strukturierte Spritzguss-Oberflächenbeschaffenheit
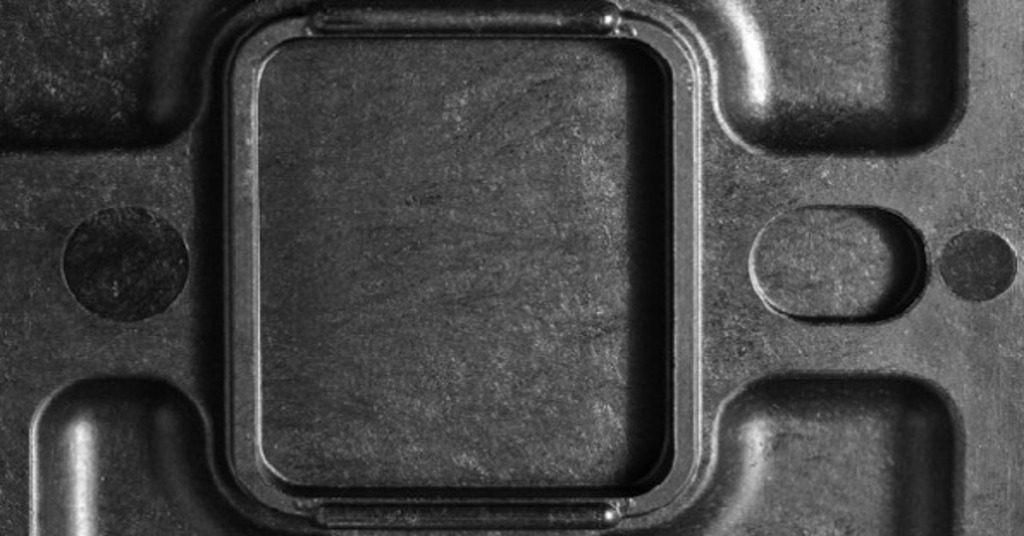
Strukturierte Spritzgussoberfläche
Mindestrauheit: 0 μm
Einige Anwendungen erfordern eine vom SPI festgelegte Oberflächenrauheit oder Textur. Normalerweise werden diese Bedingungen genutzt, um die Reibung für mechanische Zwecke zu erhöhen. Um die gewünschte Textur zu erzielen, ist Sandstrahlen optimal geeignet und es kommt die Sandstrahltechnik zum Einsatz. Mithilfe von Druckluft werden abrasive Partikel kraftvoll gegen das Teil gelenkt, wodurch dessen raue Oberfläche an bestimmte Anwendungsanforderungen angepasst wird.
Faktoren, die die Oberflächenbeschaffenheit beim Spritzgießen steuern
Der Prozess zur Erzielung einer feinen Textur eines Kunststoffteils beginnt lange vor dem Formen. Mehrere Schlüsselfaktoren beeinflussen die Oberflächenbeschaffenheit:
1. Werkzeuge
Die Auswahl des Formwerkstoffs hat maßgeblichen Einfluss auf die Oberflächenqualität der Spritzgussform. Es werden unterschiedliche Metalle verwendet, für die Teilefertigung werden jedoch vor allem gehärteter Werkzeugstahl und Aluminium verwendet. Vor allem die Stahlformen sind weit verbreitet, um möglichst glatte Oberflächen zu erzielen, die perfekt für Teile sind, die ästhetisch ansprechend sein müssen.
2. Richtige Materialauswahl
Die Materialauswahl von Spritzgussoberflächen Produkte. Verschiedene Kunststoffe weisen unterschiedliche Kompatibilitätsgrade auf, um eine glatte oder strukturierte Oberfläche zu erzielen. Darüber hinaus werden auch Füllstoffe und Pigmente als Zusatzstoffe verwendet, die die Oberflächeneigenschaften des Materials beeinflussen können.
3. Prozessvariablen
Die Einspritzgeschwindigkeit und die Werkzeugtemperatur sind die beiden entscheidenden Prozessgrößen, die für die Oberflächenbeschaffenheit beim Spritzgießen verantwortlich sind. Einspritzgeschwindigkeiten bei höheren Schmelzetemperaturen können zu glänzenderen Oberflächen mit weniger Bindenähten führen. Das schnelle Füllen der Formhohlräume eliminiert die Sichtbarkeit der Bindenähte und verbessert so das Gesamterscheinungsbild. Durch die Kombination hoher Form- und Schmelzetemperaturen mit hohen Einspritzgeschwindigkeiten erhält SPI eine glattere Oberfläche.
4. Funktionale Überlegungen
Die Ästhetik ist nicht der einzige Grund für die Wahl der Oberflächenveredelung beim Spritzgießen. funktionale Anforderungen sind entscheidend. Strukturlacke können verwendet werden, um die Lackhaftung zu verbessern oder ein Abblättern der glatten Oberflächen zu verhindern. Strukturierte Oberflächen sind eine Art Produktveredelung, die eine fühlbare Oberfläche ergibt, die den Griff verstärkt. Andererseits erhöhen strukturierte Oberflächen auch die Festigkeit und Sicherheit der Teile und machen sie für rutschfeste Anwendungen geeignet.
5. Kostenüberlegungen
Das Formverfahren ist mit hohen anfänglichen Einrichtungskosten verbunden, die bei Verwendung hochwertiger Oberflächen wie A-1 weiter steigen. Je komplexer die Oberflächenbearbeitung, desto höher die Produktionskosten. Darüber hinaus Spritzgussdesign Auch die Kostenkontrolle spielt eine entscheidende Rolle. Die Designs sind einfach und leicht reproduzierbar, sodass die Massenproduktion mit nur einer Form erfolgt und die Kosten dadurch niedrig bleiben. Der Fertigungsprozess ist durch die Verwendung einer einzigen Form standardisiert, was Kosten senkt und die Produktion beschleunigt. Andererseits erfordern Designvarianten mehrere Formen, was den hohen finanziellen Aufwand des Projekts erklärt.
6. VDI (STD) Oberflächenbeschaffenheit für Spritzguss
VDI 3400-Oberflächenbeschaffenheit, allgemein bekannt als VDI-Beschichtung. Es ist ein Standard, der die von der eingestellte Formtextur definiert Verein Deutscher Ingenieure (VDI), Das ist die Gesellschaft Deutscher Ingenieure. Die Endbearbeitung erfolgt durch Funkenerosion (EDM) während der Formbearbeitung. Obwohl sie vom Verein Deutscher Ingenieure gegründet wurden, gelten die VDI-Standards für die Oberflächengüte heute für Werkzeughersteller auf der ganzen Welt, einschließlich Nordamerika, Europa und Asien.
Probieren Sie Boda jetzt aus!
Stufen der Qualitätskontrolle beim Spritzgießen
Das Qualitätskontrolle beim Spritzgießen in der Kunststoffverarbeitungsindustrie besteht normalerweise aus vier Hauptphasen. Der Prozess beginnt mit der Entwurfsphase und geht dann über die Form bis zur Inspektion vor der Produktion. Daneben erfolgt die Prozessqualitätskontrolle und schließlich die Endproduktkontrolle. Schließlich durchläuft es eine Lizenzierung und Zertifizierung zur Qualitätskontrolle. Lassen Sie uns die erforderlichen Schritte zur Aufrechterhaltung der strengen Qualität von Formteilen besprechen.
1. Designphase
In der ersten Phase der Qualitätskontrolle, dem so genannten Design Review, kommen Ingenieure bzw. interne und externe Designer zusammen, um alle Entwürfe vor der Produktion auf Korrektheit zu prüfen. Der 3D-Druckansatz bietet in dieser Hinsicht viele Vorteile. Es ermöglicht einen Blick auf das Erscheinungsbild des Produkts vor der Realisierung der Produktion, was wiederum die Minimierung des Ressourcenaufwands für Produktionsausrüstung und -materialien gewährleistet. Darüber hinaus liefert der 3D-Druck eine genaue Kenntnis des Maßstabs der endgültigen Produktionsmodelle. Diese Konfiguration beeinflusst die Produktionsgeschwindigkeit und den Materialverbrauch. Zur Veranschaulichung: Die Auswahl von Materialien, die mehrere Teile gleichzeitig bilden können, kann dazu beitragen, die Produktionskosten zu senken und durch Einsparungen Materialabfälle zu vermeiden.
2. Formdesign
In dieser Vorproduktion wird die Form gefertigt und in der Fertigung verwendet. Das Material der Form ist abhängig vom Produkttyp. Beispielsweise werden beim Formen von Kunststoffen in der Regel Formen aus Aluminium oder Stahllegierungen verwendet, während bei anderen Verfahren je nach Endverwendungsteil keramische Materialien oder Formen aus Sandstein zum Einsatz kommen.
3. Inspektion vor der Produktion
Bei der Vorproduktionsinspektion oder „Erstartikelinspektion“ werden Teile, die im Spritzgussverfahren hergestellt wurden, vor dem Versand visualisiert. In dieser wichtigen Phase können wir überprüfen, ob jedes Teil den Spezifikationen entspricht und Mängel erkennen, bevor der Kunde das Produkt erhält. Inspektoren führen während der Entwicklungsphase visuelle Inspektionen jedes Teils durch und stellen mithilfe von Messgeräten sicher, dass die Abmessungen, Gewichte und Toleranzen den festgelegten Anforderungen entsprechen.
Außerdem werden Funktionstests durchgeführt, um die Kompatibilität der Teile in ihrer Baugruppe und ihre Eignung für den vorgesehenen Zweck zu überprüfen, wobei man weiß, dass nach dem Formen möglicherweise einige Anpassungen erforderlich sind. Neben Sichtprüfungen und Funktionsprüfungen können Prüfer auch Röntgenscans oder andere zerstörungsfreie Prüfungen durchführen, um die Sicherheit und Funktionalität der Teile sicherzustellen.
Beim Kunststoffspritzguss können verschiedene Arten von Unvollkommenheiten auftreten, darunter:
- Farb- und Texturänderungen lassen das Produkt anders aussehen als die anderen.
- Fehlende oder falsch ausgerichtete Löcher sind für die Funktion und das Erscheinungsbild des Produkts von entscheidender Bedeutung.
- Das Problem besteht darin, dass die Abmessungen des Lochs, wie Größe und Dicke, nicht mit dem Design übereinstimmen, was nicht beabsichtigt war.
- Eine unzureichende Hohlraumfüllung führt zu Lücken wie Graten und kurzen Schüssen, die sich auf die Produktqualität auswirken können.
5. Qualitätskontrolle im Prozess
Der Weg des Qualitätskontrollprozesses beinhaltet eine strenge Kontrolle der Rohstoffe, um sicherzustellen, dass sie den Spezifikationen entsprechen, bevor sie in den Prozess integriert werden. Der Schwerpunkt liegt dann auf der Bestätigung der richtigen Temperatur- und Druckeinstellungen für die Spritzgießmaschine und andere wichtige Teile für einen reibungslosen Betrieb. Dieser Schritt trägt dazu bei, Probleme wie Luftblasen in den fertigen Teilen oder Produkte mit schlechter Oberflächenbeschaffenheit zu vermeiden.
Der folgende Schritt besteht darin, den geschmolzenen Kunststoff auf etwaige Verunreinigungen (Fremdstoffe) zu untersuchen, die zu Störungen während des Teileformprozesses führen könnten. Der nächste Schritt ist, wenn der Kunststoff bereits frei von Partikeln ist. Anschließend wird es in die Form eingespritzt. Der letzte Schritt der Qualitätskontrolle besteht darin, die Formteile sorgfältig auf Hohlräume oder andere Mängel zu untersuchen, damit jedes Bauteil perfekt geformt und frei von Fehlern aus der Spritzgussmaschine kommt.
6. Endkontrolle
Jedes Stück des fertigen Produkts wird vor Verlassen des Werks auf Mängel untersucht. Eine manuelle Inspektion stellt sicher, dass nur die perfekten Produkte verpackt und an die Kunden versendet werden. Dieses strenge Verfahren stellt sicher, dass die Produkte von höchster Qualität sind und keine Mängel wie Kratzer, Blasen oder andere Mängel aufweisen. Alle festgestellten Probleme werden vor dem Verpacken und Versenden behoben, um die Kundenzufriedenheit aufrechtzuerhalten.
Die Prüfung wird von Fachleuten durchgeführt, die sich mit der Feststellung etwaiger Abweichungen bei den bei der Herstellung verwendeten Teilen und Materialien auskennen. Diese strenge Anwendung gewährleistet, dass nur präzise und einwandfreie Produkte ausgeliefert werden, indem der von den Kunden erwartete strenge Qualitätsstandard eingehalten wird.
7. Verpackung
Das Paket sollte stabil genug sein, um den Versandvorgang ohne Beschädigung zu überstehen. Es sollte auch genaue Anweisungen zur sicheren Installation oder Verwendung enthalten, um Probleme zu vermeiden. Ersetzen Sie nach Möglichkeit nicht recycelbare Verpackungsmaterialien durch recycelbare, um die Umweltbelastung zu verringern und die Nachhaltigkeit zu erhöhen.
Häufige Spritzgussfehler und deren Vermeidung
Das Spritzgießen von Kunststoffen ist nicht ohne Mängel. Während des Prozesses können verschiedene Arten von Fehlern auftreten, die sich letztendlich auf die Endprodukte auswirken. Lassen Sie uns kurz einige der häufigsten Formfehler besprechen.
Oberflächendelaminierung
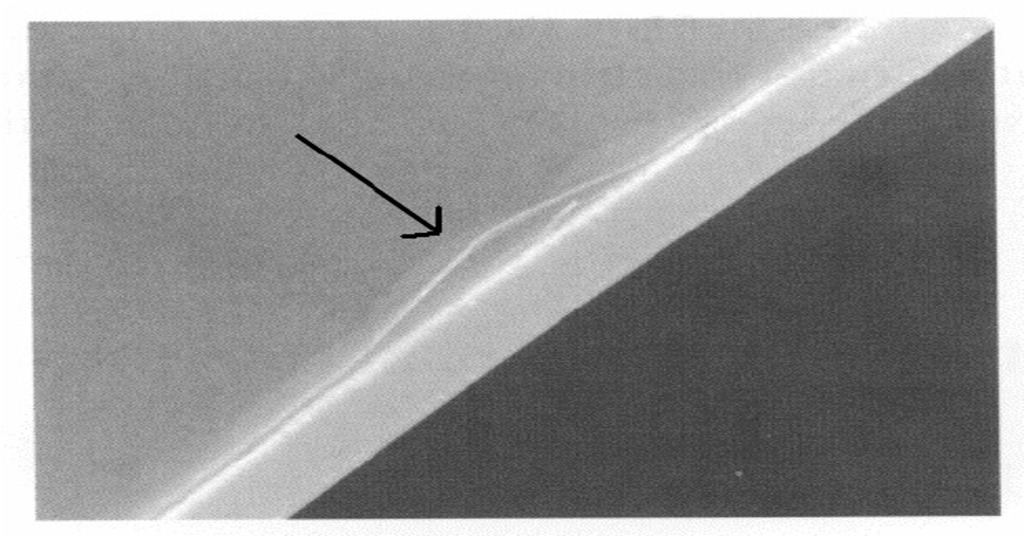
Beispiel einer Oberflächendelaminierung
Bei der Oberflächendelaminierung tritt der Defekt der Oberflächenschichtablösung auf, wenn sich dünne Schichten auf der Oberfläche einer geformten Komponente leicht vom darunter liegenden Material lösen oder ablösen. Da es das Bauteil schwächt, wird es üblicherweise als Hauptproblem für das Endprodukt angesehen. Der Hauptgrund für die Delaminierung ist die Verunreinigung der Harzpellets oder anderer Grundmaterialien mit Fremdstoffen. Wenn sich die beiden Materialien nicht gut verbinden können, kommt es zu einer flockigen Trennung. Zusätzlich zu dem Material, das in den Trichter gelangt, können auch zusätzliche Trennmittel, die zum Trennen der Formkomponenten verwendet werden, verunreinigt sein. Eine Delaminierung kann auch durch übermäßige Feuchtigkeit auf dem Material aufgrund unzureichender Trocknung vor der Verwendung verursacht werden.
Brandflecken
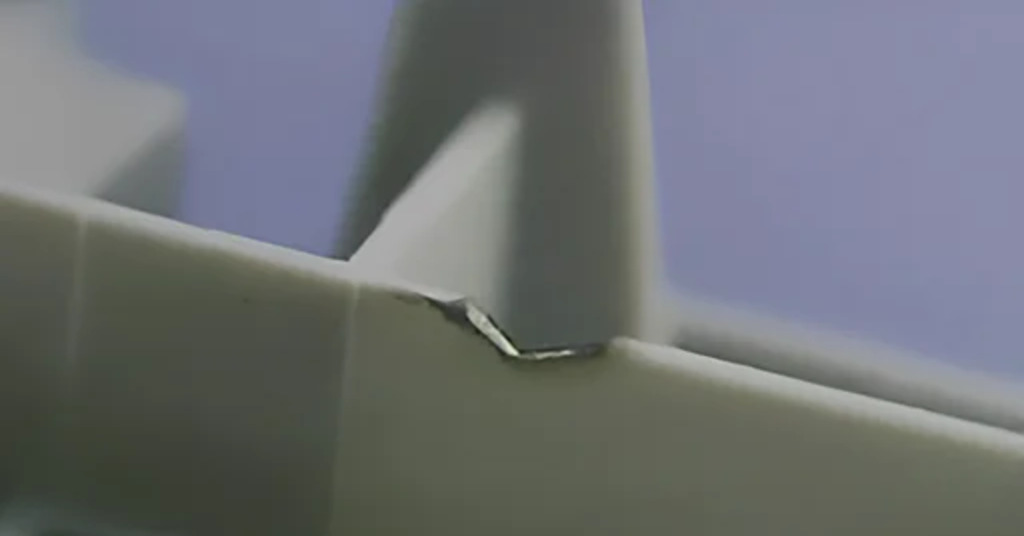
Brandfleck im Spritzgussteil
Brandflecken sind schwarze oder rostfarbene Flecken, die auf der Oberfläche oder Kanten von Spritzgussteilen auftreten. Diese Mängel sind häufig auf die hohe Temperatur der beim Einspritzen in der Form eingeschlossenen Luftblasen oder des Harzes zurückzuführen, die durch die hohen Einspritzgeschwindigkeiten oder die sehr starke Erwärmung des Materials verursacht wird.
Um Brandflecken vorzubeugen, müssen die Temperaturen der Schmelze und der Form gesenkt und die Einspritzgeschwindigkeit optimiert werden. Hersteller können dieses Problem auch lösen, indem sie Abgassysteme verwenden und die Gasentlüftungsöffnungen vergrößern, um das Entweichen heißer Luft bei der Niederdruckeinspritzung zu erleichtern. Darüber hinaus trägt die Verkürzung der Formzykluszeit dazu bei, Lufteinschlüsse oder eine Überhitzung des Harzes zu vermeiden.
Vakuumhohlräume
Vakuumhohlräume sind ein häufiges Problem im Formprozess und entstehen meist aufgrund eines Mangels an Kunststoffmaterial in der Form. Im Allgemeinen werden sie durch einen kurzen Schuss verursacht, wenn beim Einspritzvorgang nicht genügend Kunststoff eingespritzt wird, um das Teil vollständig zu formen. Wenn der Kunststoff abkühlt, zieht er sich zusammen und erzeugt so Leerräume im geformten Produkt.
Darüber hinaus können Vakuumhohlräume durch Gaseinschlüsse entstehen, die sich während des Prozesses im Kunststoffmaterial bilden. Diese Taschen können sich aus folgenden Gründen bilden:
- Die fehlende Entlüftung führt dazu, dass die Luft in der Form eingeschlossen wird, anstatt durch den Kunststoff verdrängt zu werden.
- Das Wasser verdampft im Inneren des Kunststoffharzes, wodurch beim Entweichen Taschen entstehen.
- Beim Erhitzen während des Formens können die flüchtigen Verbindungen in der Harzmischung in Gas verdampfen.
- Das Einspritzen des Kunststoffharzes kann zu einer Überhitzung führen, die wiederum zur Zersetzung des Kunststoffharzes und zum Eindringen von Gas in das Material führen kann.
All diese Faktoren verursachen Vakuumhohlräume, die wiederum die Qualität des geformten Produkts beeinträchtigen.
Verfärbung
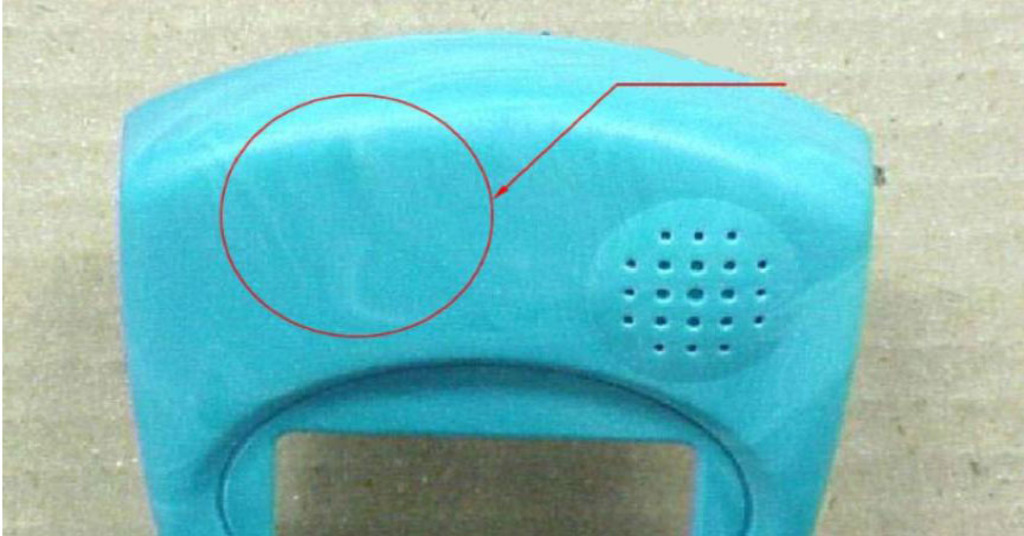
Oberflächenverfärbung
Von einer Verfärbung oder „Farbstreifenbildung“ spricht man, wenn ein geformtes Objekt eine unerwartete Farbvariation aufweist. Dieser Defekt betrifft jedoch normalerweise nur Streifen mit abnormaler Farbe. Es kann die optische Attraktivität des Produkts beeinträchtigen, auch wenn es seine strukturelle Integrität nicht beeinträchtigt. Die häufigsten Ursachen für Verfärbungen sind Harzreste in der Düse, gealterte Pellets im Trichter oder Reste aus einem früheren Produktionslauf. Weitere Faktoren, die zum Versagen des Produkts führen können, sind außerdem die geringe Wärmeleitfähigkeit der Farbkomponente oder die falsche Mischung des Masterbatches.
Um Verfärbungen zu vermeiden, müssen Hersteller sicherstellen, dass Maschine, Trichter, Düse und Form zwischen den Herstellungszyklen gründlich gereinigt werden, um etwaige Materialreste zu entfernen. Außerdem ist die Wahl von Farbstoffen mit hoher Wärmeleitfähigkeit ein Muss, um den Formprozess zu überstehen. Das richtige Mischen des Masterbatches ist ebenfalls wichtig, um in allen Produktionsstufen die gleiche Farbausbeute zu gewährleisten.
Verziehen
Von einer Verformung spricht man, wenn sich verschiedene Teile eines geformten Gegenstands während des Abkühlvorgangs ungleichmäßig zusammenziehen, genau wie sich Holz verziehen kann, wenn es ungleichmäßig trocknet. Dadurch wird das Objekt verdreht, uneben und gekrümmt. Der wichtigste Grund für Verformungen ist die frühe oder sofortige Abkühlung. Auch hohe Temperaturen oder die geringe Wärmeleitfähigkeit des Materials können Ursache für einen Verzug sein. Darüber hinaus spielt auch die Gestaltung der Form eine Rolle, insbesondere wenn die Schrumpfung mit der Wandstärke stärker zunimmt.
Das Verziehen ist ein langsamer und langer Abkühlungsprozess, der eine gleichmäßige Abkühlung des Materials ermöglicht. Auch die Wahl des Materials ist wichtig, da einige Materialien beim Abkühlen weniger schrumpfen als andere. Zur Veranschaulichung: Mit Partikeln gefüllte Thermoplaste sind verzugsbeständiger als teilkristalline Materialien oder ungefüllte Typen. Die Neugestaltung der Form, um sicherzustellen, dass die Wandstärke und die Symmetrie konsistent sind, kann auch der Faktor sein, der das Bauteil während des Abkühlprozesses stabiler macht und somit das Risiko eines Verzugs verringert.
Einfallstellen
Bei den Einfallstellen handelt es sich um kleine Dellen oder Krater auf der flachen Oberfläche eines Teils, die normalerweise in den dickeren Bereichen zu finden sind, in denen das Material schrumpft und die Oberfläche nach innen zieht. Normalerweise reicht die Abkühlzeit nicht aus, da der Kühlmechanismus nicht wirksam ist, was die Ursache für diese Mängel ist. Außerdem können der schwache Forminnendruck oder die hohe Temperatur am Anschnitt Einfallstellen verursachen, insbesondere in den dicken Teilen, wo die Abkühlung langsam ist.
Um Einfallstellen zu vermeiden, können viele Maßnahmen ergriffen werden. Die Abkühlzeit kann durch Verringerung der Schwindung verlängert werden und die Dicke dickerer Abschnitte kann durch Verkürzung der Abkühlzeiten verkürzt werden. Durch die Senkung der Formtemperaturen, die Erhöhung des Nachdrucks und die Verlängerung der Haltedauer werden die Abkühl- und Aushärteprozesse effizienter und somit die Gefahr von Einfallstellen verringert.
Jetting
Der Strahl sieht aus wie ein Oberflächenfehler bei Spritzgussteilen, sieht aus wie Schlangen- oder Schnörkellinien, genau wie Schneckenspuren. Dieses Problem tritt auf, wenn Harz zu schnell durch einen kleinen Bereich wie einen Anschnitt oder einen Angusskanal in die Form eingespritzt wird. Das Harz gelangt mit einer Sprühbewegung in den Formhohlraum und erzeugt einen schlangenartigen Strahl, der abkühlt, bevor der Rest der Schmelze die Form füllt, was dazu führt, dass das Material nicht ausreichend schmilzt und sich ein Strahl bildet.
Zu den Ursachen für Jetting können gehören:
- Die Dynamik des Harzflusses innerhalb der Form ist ein faszinierendes Phänomen, das aus menschlicher Sicht leicht erklärt werden kann.
- Die Geschwindigkeit der Harzeinspritzung ist ein Schlüsselfaktor, der bei der Gestaltung des Harzspritzgussprozesses berücksichtigt werden muss.
- Die Temperatur des Harzes muss genau richtig sein, um das perfekte Stück herzustellen.
Die Fehlerbehebung sollte sich auf die Platzierung des Angusses und die Einstellung des Durchmessers konzentrieren, sodass die Einspritzung nicht direkt in die Mitte des Formhohlraums erfolgt. Darüber hinaus können Sie auch die Einstellungen der Stößelgeschwindigkeit überprüfen und ändern, Heißkanäle oder beheizte Formen verwenden, um ein vorzeitiges Abkühlen zu vermeiden, und andere Harzoptionen ausprobieren, die hinsichtlich ihrer Eigenschaften und Leistung, insbesondere der Formtemperatur und der Abkühlgeschwindigkeit, besser sind.
Entdecken Sie kundenspezifische Spritzgusslösungen auf der Boda-Plattform
Wir bieten bedarfsgerechte maßgeschneiderte Fertigungslösungen aus einem breiten Spektrum. Bodas China-Spritzguss Die Anlage hilft bei der Herstellung von einigen Hundert Prototypenteilen, der Entwicklung, bis hin zur Fertigung von Tausenden Großserienteilen. Unsere hauseigene Bearbeitungsplattform ist mit Roboterformmaschinen ausgestattet, um Ihre Teile kostengünstig herzustellen. Das Ingenieurteam von Bodas unterstützt Sie bei der Analyse Ihres DFM und sorgt für die dauerhafte Einhaltung Ihrer individuellen und personalisierten Projektanforderungen. Kontaktieren Sie uns jetzt und erhalten Sie sofort ein kostenloses Online-Engineering-Angebot!
Probieren Sie Boda jetzt aus!
Summieren
Die Wahl der richtigen Oberflächenveredelung für Ihr Kunststoffteil im Spritzguss ist nicht nur eine Frage der Ästhetik, sondern auch zahlreicher Vorteile. Dennoch ist es von größter Bedeutung, diese Entscheidung schon früh in der Entwurfsphase zu treffen, da sie die Grundlage für die Werkzeugausstattung, die Materialauswahl und andere wichtige Faktoren bildet.
Für die Beherrschung dieses Prozesses ist die Zusammenarbeit mit einem Experten für Kunststoffspritzguss von entscheidender Bedeutung. Die Experten von Boda können Sie individuell beraten und Ihnen helfen, fundierte Entscheidungen zu treffen. Lassen Sie uns Ihre kompetenten Berater für Best-in-Class sein Spritzgussservice für Ihre geplanten Teilefertigungsprojekte.
Häufig gestellte Fragen
Q1. Was ist kundenspezifisches Spritzgießen?
Beim kundenspezifischen Spritzgießen handelt es sich um den Herstellungsprozess von Kunststoffteilen oder -komponenten, die individuell an die Bedürfnisse des Kunden angepasst werden. Dabei handelt es sich um einen Prozess, bei dem mithilfe einer Form geschmolzenes Kunststoffmaterial in eine bestimmte Form gespritzt wird. Dadurch können komplexe und präzise Teile mit anpassbaren Merkmalen wie Größe, Form, Farbe und Materialeigenschaften hergestellt werden.
Q2. Welche Vorteile bietet die Oberflächenveredelung im Spritzgussverfahren?
Oberflächenveredelungen verbessern die Ästhetik, Funktionalität und Haltbarkeit des Endprodukts und machen es attraktiver, strukturierter und langlebiger.
Q3. Warum gelten Polieren und Läppen als die besten Optionen für die Endbearbeitung?
Läppen und Polieren sind Präzisionstechniken, mit denen durch vorsichtiges Entfernen einer dünnen Materialschicht von der Oberfläche eine ebene und glatte Oberfläche erzielt wird. Beim Spritzgießen erfolgt dies meist mit Schleifpads und Diamantpasten. Bei diesem Verfahren wird das Teil in kreisenden Bewegungen über das Schleifpad bewegt, wodurch die Rauheit und die Oberflächengüte verringert werden.
Q4. Was ist chemisches Ätzen?
Beim chemischen Ätzen werden durch chemische Reaktionen einzigartige Texturen auf Formoberflächen erzeugt, die für die präzise Formbearbeitung geeignet sind. Bei diesem Verfahren wird die Formoberfläche vorbereitet, die widerstandsfähigen Tinten aufgetragen, um ein Muster zu bilden, und die freiliegenden Bereiche mit einer starken Säure weggeätzt, wodurch die gewünschte Textur zurückbleibt.