
„Die CNC-Bearbeitung ist eine präzise und automatisch gesteuerte Technik zur Herstellung von Prototypen in mittleren bis großen Stückzahlen. Trotz der Präzision treten auch hier Fehler auf. Produkthersteller müssen die Ursachen und Vorbeugemaßnahmen kennen, um diese Fehler zu vermeiden und die gewünschten Ergebnisse zu erzielen.“
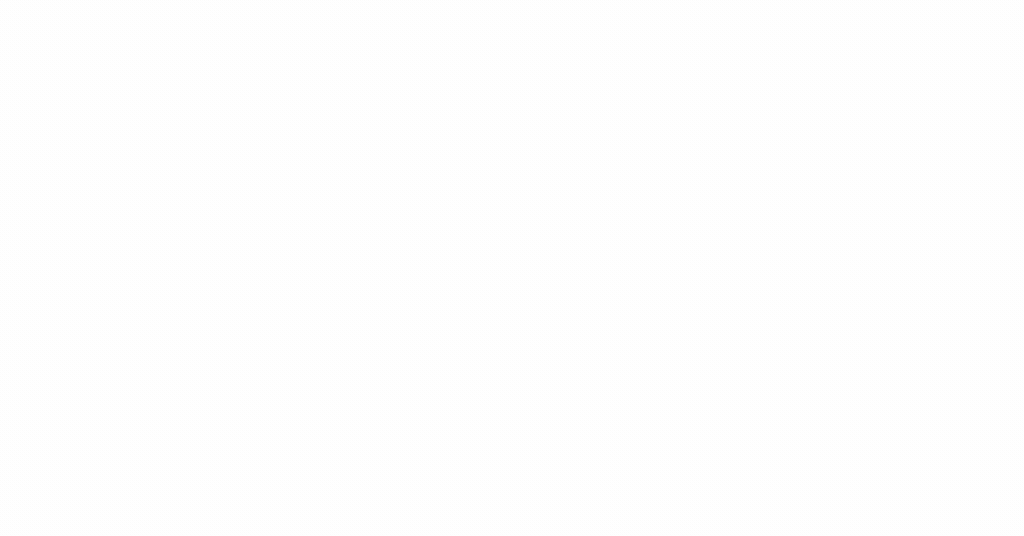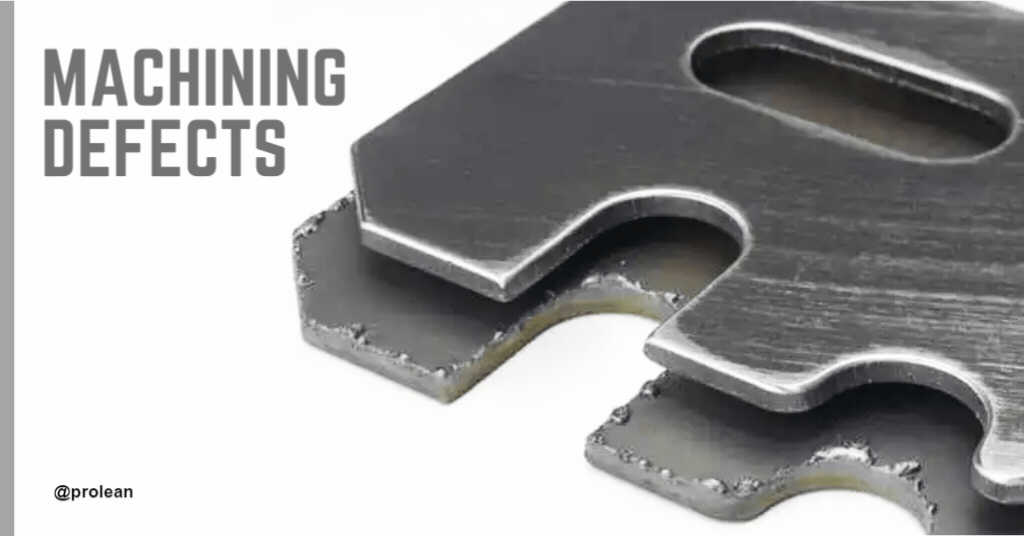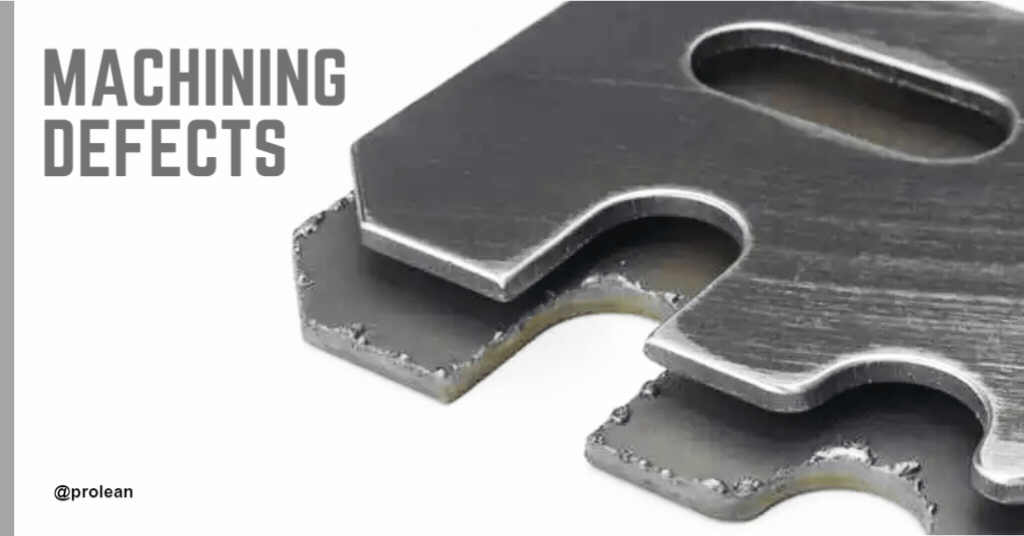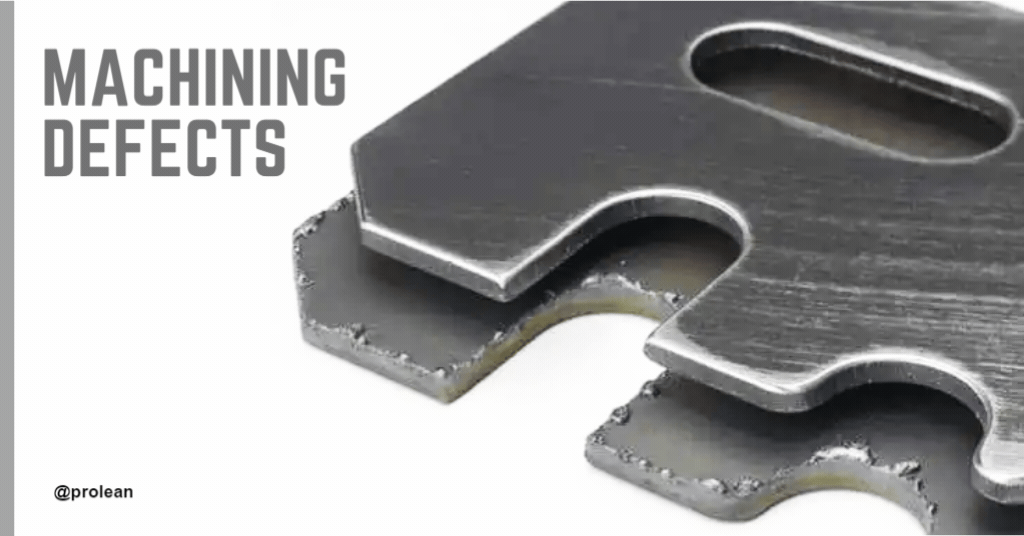
Das CNC-BearbeitungsverfahrenSie sind zwar präzise und genau, können aber bei unsachgemäßer Anwendung aufgrund von Werkzeugverschleiß und Spanbildung zu ungenauen Ergebnissen führen. Daher sind innovative Techniken wie die Spaltungsprozess oder Prägeprozess spielen eine entscheidende Rolle. Diese fortschrittlichen Techniken helfen, diese zu vermeiden oder zu verhindern Knabberfehler, Werkzeugverschleißund reißen, sowie Prägefehler. In einigen Fällen ist die Trimmvorgang erscheint auch bei der Beseitigung dieser qualitätsbeeinträchtigenden Mängel nützlicher.
Hochpräzise CNC-Bearbeitungsfabriken fertigen perfekte Teile oder Produkte aus Werkstücken. Manchmal stellen diese aufgrund von Prozessfehlern eine erhebliche Herausforderung dar oder CNC-Bearbeitungsfehler. Diese Herausforderungen waren wichtig, da sie den Bedienern geholfen haben, ihre Methoden zu erlernen und zu verbessern, um die besten Ergebnisse zu erzielen. Das Erkennen und Analysieren von CNC-Bearbeitungsfehlern ist immer hilfreich, da dies zur Verbesserung zukünftiger Bearbeitungsvorgänge beiträgt.
Boda ist eine führende On-Demand-CNC-Bearbeitungsfabrik in China. Basierend auf ihrer über zehnjährigen Erfahrung haben sie wertvolle Informationen zu den Ursachen und Abhilfen von Bearbeitungsfehlern bereitgestellt. Dieser Blogbeitrag bietet wertvolle Einblicke in CNC-Bearbeitungsfehler, ihre Auswirkungen auf Produkte und Lösungen für diese potenziellen Probleme, einschließlich Tiefziehfehler.
Was sind CNC-Bearbeitungsfehler?
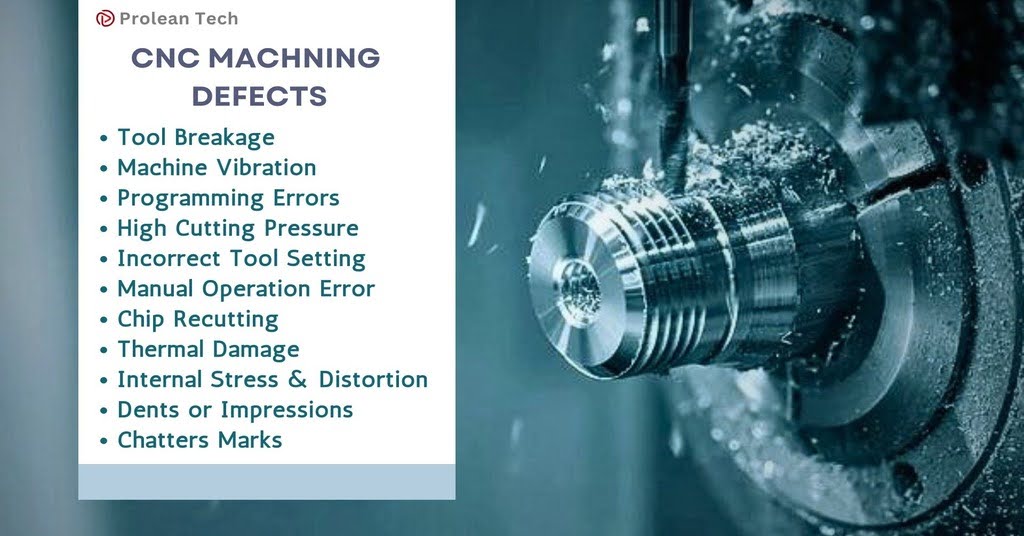
Liste der häufigsten Bearbeitungsfehler
CNC-Bearbeitungsfehler sind Unregelmäßigkeiten oder Fehler in den Endprodukten, die auf den Bearbeitungsprozess zurückzuführen sind. Diese Unvollkommenheiten können als Delle, Kratzer oder andere physische Schäden am Werkstück, Maßungenauigkeiten, schlechte Oberflächenbeschaffenheit, Materialfehler, gebrochene Schneidwerkzeuge und fehlerhafte Maschinen auftreten. Diese Defekte können verschiedene Probleme in den endgültig bearbeiteten Teilen verursachen, wie z. B. Maßungenauigkeiten, schlechte Oberflächenqualität und erhöhte Temperaturen.
Verschiedene Faktoren können während des Zerspanungsprozesses zu Bearbeitungsfehlern führen. Dazu gehören unter anderem Späne, Rattern, Grate, Ausbrüche und Aufbauschneiden. Diese Fehler sind typisch für die Metallbearbeitung und treten bei allen Arten von Werkzeugmaschinen und Bearbeitungsverfahren auf, beispielsweise bei Bearbeitungszentren, CNC-Drehmaschinen und automatischen Drehmaschinen. Weiterlesen:Rattern bei der Bearbeitung
Probieren Sie Boda jetzt aus!
Häufige Bearbeitungsfehler
Lassen Sie uns einige häufige Bearbeitungsfehler besprechen.
Überschnitte in Werkstücken
Ursachen:
- Eine Werkzeugverbiegung ist auf eine geringe Werkzeugsteifigkeit, eine große Länge oder einen kleinen Werkzeugdurchmesser zurückzuführen.
- Die Ursache kann ein Bedienfehler oder eine unsachgemäße Handhabung der Lebensmittel sein.
- Inkonsistente Schnittzugabe (z. B. 0 an den gewölbten Seitenflächen, 5 an der Unterseite).
- Zu den häufig falsch eingestellten Schnittparametern gehören unter anderem eine zu enge Toleranz und eine sehr hohe Spindeldrehzahl.
Verbesserungen:
- Werkzeugauswahl: Um Stabilität und Festigkeit zu erhöhen, ist es wichtig, große und kurze Werkzeuge auszuwählen.
- Anfasprogramm: Um ein gleichmäßiges Aufmaß zu erreichen, empfiehlt sich die Verwendung eines Anfasprogramms, das einen gleichmäßigen Materialabtrag an den Seiten- und Bodenflächen ermöglicht.
- Anpassung der Schnittparameter: Runden Sie Ecken mit großen Zugaben sorgfältig ab und passen Sie die Schnittparameter behutsam an.
- Maschinengeschwindigkeitsfunktion (SF): Versuchen Sie, die SF-Funktion der Maschine zu verwenden, mit der der Bediener die Geschwindigkeit des Schneidvorgangs anpassen kann, um bessere Ergebnisse und Präzision zu erzielen.
Zentrierungsprobleme
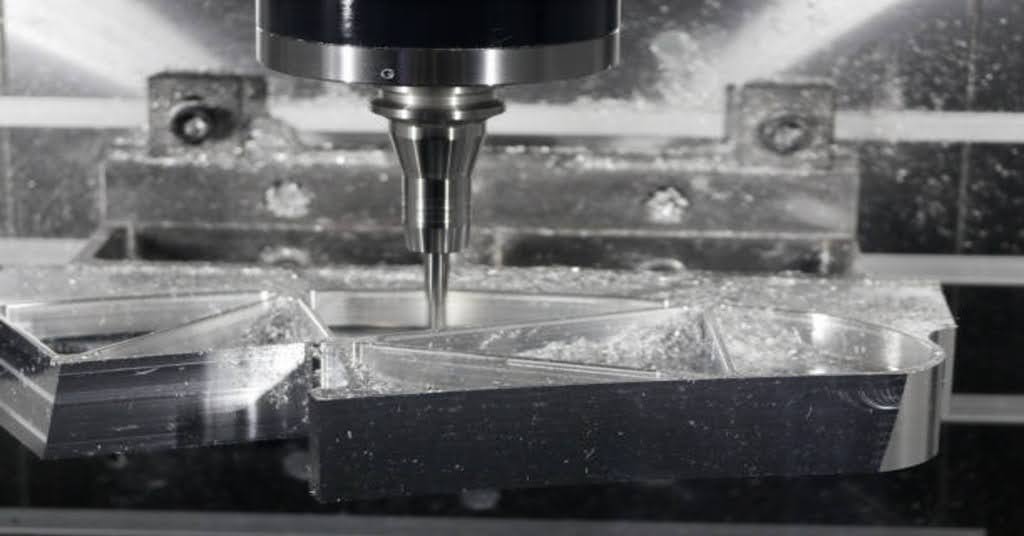
Maschinenzentrierung
Ursachen:
- Die Zentrierprobleme können durch Bedienerfehler und manuelle Zentrierung der Linsen verursacht werden.
- Grate oder Unebenheiten auf den Formoberflächen können ebenfalls zu Zentrierproblemen führen.
- Gewöhnlich verwendete magnetische Zentrierstäbe führen manchmal zu ungenauen Teilekonstruktionen.
- Diese Probleme können auch durch die nicht vertikalen Seiten der Formen entstehen.
Verbesserungen:
- Überprüfen Sie die Zentrierung manuell und stellen Sie sicher, dass die Punkte die gleiche Höhe haben und Punkte verwendet werden.
- Versuchen Sie, alle scharfen Kanten oder Ecken zu entfernen, indem Sie die Form mit Spachtelmasse oder Öl reinigen.
- Bevor Sie die zweite Charge Zentrierstäbe einsetzen, versuchen Sie, diese zu entmagnetisieren. Hierzu können Sie nicht magnetische Materialien wie Keramikstäbe verwenden.
- Überprüfen Sie Ihre Form vertikal: Die Form sollte mit einer Messuhr auf ihre Vertikalität überprüft werden. Wenn große Abweichungen bestehen, sprechen Sie mit einem Monteur, um diese sofort zu beheben.
Probleme mit der Werkzeugeinstellung
Ursachen:
- Die manuelle Werkzeugeinstellung ist eine der Hauptursachen für Bedienfehler bei der Maschinenbedienung.
- Unsachgemäße Werkzeugspannung.
- Der Tooltip des Schlagfräsers ist nicht genau genug.
- Unterschiede zwischen R-Fräsern, Flachbodenfräsern und Schlagfräsern.
Verbesserungen:
- Konsequente manuelle Bedienung: Wiederholen Sie die manuelle Werkzeugeinstellung und führen Sie diese korrekt und präzise durch.
- Werkzeugklemme reinigen: Es wird empfohlen, die Werkzeugklemme mit einer Luftpistole oder einem Lappen zu reinigen, bevor das Werkzeug an seinem Platz befestigt wird.
- Genaue Messung: Um eine hohe Präzision zu erreichen, verwenden Sie eine einzelne Fräserspitze am Schlagfräser, um die Werkzeugstange oder die Grundfläche zu messen.
- Separates Werkzeugeinstellungsprogramm: Erstellen Sie ein separates Werkzeugeinstellungsprogramm, um diese Probleme mit Abweichungen zwischen verschiedenen Fräsertypen, einschließlich R-Fräsern, Flachboden- und Schlagfräsern, zu lösen.
CNC Crash – Programmierung
Ursachen:
- Wenn die Sicherheitshöhe nicht richtig eingestellt ist, kann das Werkzeug beim Eilgang (G00) mit dem Werkstück kollidieren.
- Das verwendete Werkzeug entspricht nicht dem im Programmblatt beschriebenen.
- Die Länge des Werkzeugs (Schneidenlänge) stimmt nicht mit der Bearbeitungstiefe auf dem Programmblatt überein.
- Die auf dem Programmblatt angegebenen Tiefenwerte in der Z-Achse stimmen nicht mit den tatsächlichen Messungen überein.
- Zu den Fehlern, die auftreten können, gehören unter anderem falsche Koordinateneinstellungen während der Programmierung.
Verbesserungen:
- Stellen Sie sicher, dass die Sicherheitshöhe über dem höchsten Punkt des Werkstücks liegt
- Stellen Sie sicher, dass das auf dem Programmblatt angegebene Werkzeug auch das vorgesehene Werkzeug ist, das verwendet wurde.
- Notieren Sie die Werkzeug- und Klingenlänge korrekt und stellen Sie sicher, dass die tatsächliche Bearbeitungstiefe gemessen wird.
- Überprüfen Sie die Z-Achsenmessungen sorgfältig und stellen Sie sicher, dass die im Programmblatt eingegebenen Werte korrekt sind.
CNC-Absturz – Bedienerfehler
Ursachen:
- Die Z-Achsen-Tiefeneinstellung des Werkzeugs ist nicht korrekt.
- Zu den Fehlern gehören unter anderem Zentrierung und Operationsnummern sowie die Nichtbeachtung des Werkzeugradius.
- Den Würfel verlieren, fallen lassen oder mitten im Wurf wegnehmen (z. B. einen D10-Würfel werfen, wenn ein D4 benötigt wird).
- Eine falsche Auswahl treffen (z. B. A9. NC statt A7. NC auswählen).
- Falsche Drehung des Handrads oder Drehen in die falsche Richtung. Beispielsweise falsches Drücken während eines manuellen Eilgangs (X statt -X).
Verbesserungen:
- Stellen Sie die Position des Z-Achsen-Werkzeugs (unten, oben, geteilte Oberfläche usw.) sehr sorgfältig ein.
- Überprüfen Sie auch die Zentrier- und Betriebsanforderungen.
- Achten Sie vor dem Fixieren auf die richtige Werkzeugausrichtung gemäß Programmblatt.
- Die Programme müssen in der richtigen Reihenfolge ausgeführt werden.
- Verbessern Sie die manuelle Handhabung der Maschinen.
- Heben Sie die Z-Achse über das Werkstück und bewegen Sie sie dann manuell.
Genauigkeit in glatten, gekrümmten Bereichen
Ursachen:
- Wenn Sie auf gekrümmten Teilen raue Oberflächen erhalten, können dies folgende Gründe haben: - Wenn Sie auf gekrümmten Teilen raue Oberflächen erhalten, können dies folgende Gründe haben:
- Einrichten der falschen Schnittparameter wie Werkzeugwinkel und Geschwindigkeit.
- Die Verwendung stumpfer und ineffizienter Werkzeuge über einen langen Zeitraum im Prozess.
- Wenn Werkzeuge hervorstehen oder zu viel Spiel haben, treten Probleme auf.
- Manchmal reinigen wir die Späne nicht ausreichend oder tragen das Öl nicht richtig auf.
- Auch die Einstellung der Maschine zum Schneiden kann sich auf den Grad der Glätte auswirken.
- Das Werkstück kann Unebenheiten in Form von Graten (kleinen, rauen Stellen) aufweisen. Weiterlesen:CNC-Schruppen und Schlichten
Verbesserungen:
- Für glattere Kurven ist es besser, Schnittparameter einzustellen, die besser geeignet sind.
- Behalten Sie scharfe Werkzeuge und ersetzen Sie sie, wenn sie stumpf werden.
- Um zusätzlichen Platzbedarf zu vermeiden, sollten die Werkzeuge möglichst kurz und eng anliegend gehalten werden.
- Um optimale Ergebnisse zu erzielen, ist es auch wichtig, die Schnittgeschwindigkeit und die Art der verwendeten Werkzeuge anzupassen.
- Späne entfernen, Luft ablassen und richtig ölen.
- Bringen Sie der Maschine bei, auf eine Weise zu schneiden, die dabei hilft, glatte Kurven zu erzeugen.
Umgang mit hohem Schnittdruck
Hoher Schnittdruck ist die Kraft, die während der Bearbeitung auf das Schneidwerkzeug ausgeübt wird. Er entsteht, wenn das Werkzeug mit dem Werkstück in Kontakt ist und das Material geschnitten oder abgetragen wird. Dieser Druck wird durch die Werkzeuggeometrie, die Schnittparameter, die Materialeigenschaften und die Bearbeitungsumgebung bestimmt. Hoher Schnittdruck ist mit Problemen wie Werkzeugverschleiß, Maschinenstabilität, hohem Energieverbrauch und Werkstückverzerrung verbunden.
Wie geht man damit um?
- Passen Sie Schnittgeschwindigkeit, Schnitttiefe und Vorschub an, um den Druck zu minimieren und gleichzeitig die Produktivität aufrechtzuerhalten.
- Verwenden Sie Schneidflüssigkeiten oder Kühlmittel, um die Hitze zu kontrollieren, den Werkzeugverschleiß zu minimieren und die Lebensdauer der Werkzeuge zu verlängern.
- Führen Sie neue Technologien wie das trochoidale Fräsen ein, um die Schnittkräfte zu verringern und die Produktionsrate zu erhöhen.
Abweichungen oder Unregelmäßigkeiten in der Oberflächenbeschaffenheit
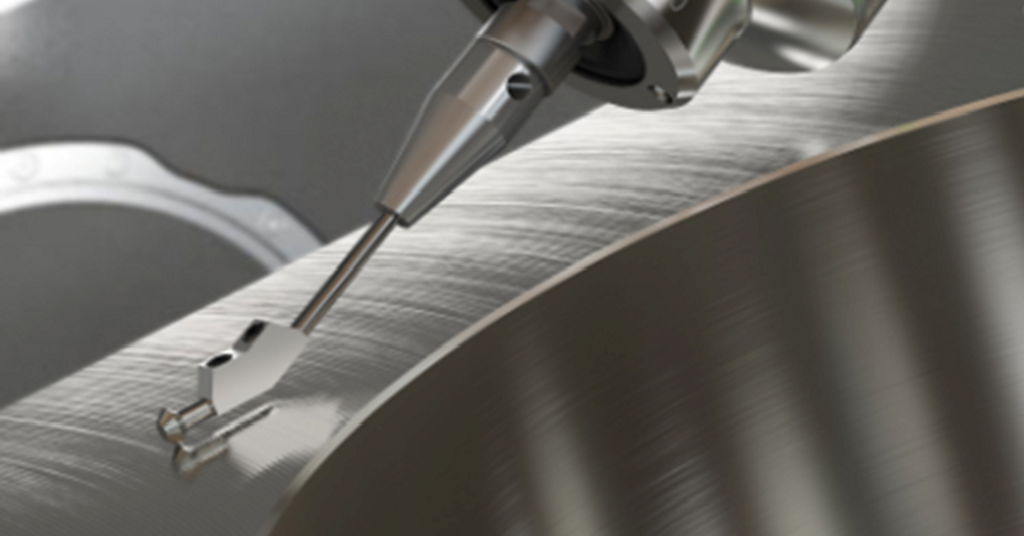
Oberflächenrauheit
Die Oberflächengüte beim CNC-Fräsen ist für die Herstellung hochwertiger Werkstücke von entscheidender Bedeutung, da sie ein wesentlicher Aspekt des Endprodukts ist. Einige Faktoren können jedoch während des Bearbeitungsprozesses zu Abweichungen in der Oberflächengüte führen.
Ein häufiges Problem ist Rattern, das durch Vibrationen in der Maschine oder im Fräser verursacht wird. Dies kann bei Verwendung eines stumpfen Werkzeugs passieren, was dazu führt, dass das Werkzeug eine große Menge Material abschneidet, bevor der Span entfernt wird, was zu einer schlechten Oberflächengüte führt.
Ein weiterer Faktor ist die Art der verwendeten CNC-Frässtrategie. Beim Gleichlauffräsen, bei dem das Werkzeug stoßweise in das Werkstück eindringt und langsam wieder austritt, wird in der Regel eine bessere Oberflächengüte erzielt. Beim konventionellen Fräsen hingegen, bei dem sich das Werkzeug entgegen der Vorschubrichtung dreht, werden die fertigen Oberflächen häufig beschädigt und die endgültige Oberflächengüte beeinträchtigt.
Auch die Auswahl und Anwendung von Kühlmitteln trägt zum Prozess bei. Die Verwendung geeigneter Kühlmittel und Schmiermittel kann dazu beitragen, eine Überhitzung zu vermeiden und die Qualität der Oberfläche zu verbessern. Wenn die Kühlung jedoch unzureichend ist, verschleißt das Werkzeug schneller und die Oberflächenbeschaffenheit des Werkstücks ist nicht so glatt.
Um verschiedene Probleme mit der Oberflächengüte zu lösen, ist es wichtig, die Schneidwerkzeuge in gutem Zustand zu halten, je nach erforderlicher Oberflächengüte die richtige Frästechnik auszuwählen und während der Bearbeitung das Kühlmittel richtig einzusetzen. Mit diesen Lösungen können CNC-Fräsvorgänge eine bessere Oberflächengüte der Werkstücke erzielen.
Werkzeugverschleiß oder Markierungen
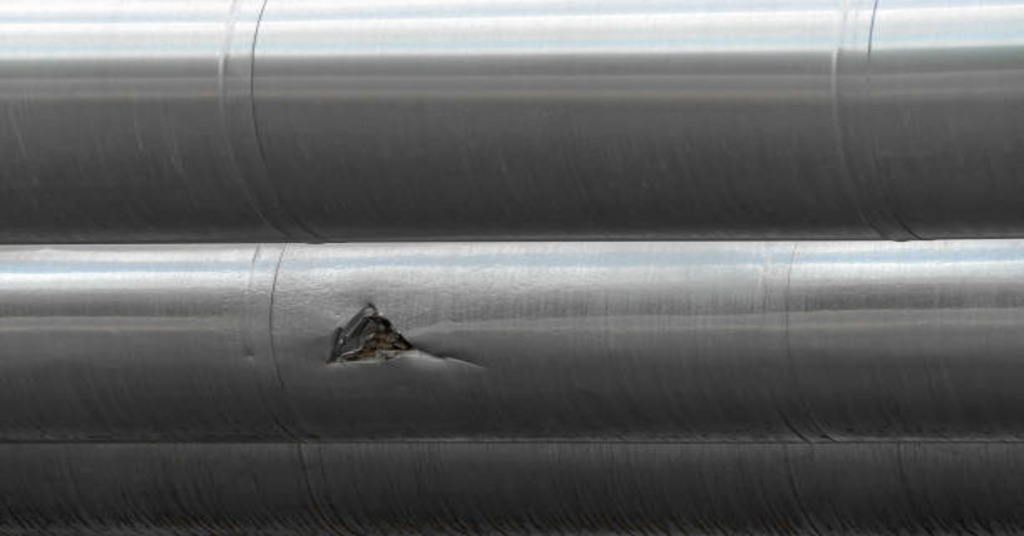
Metallriss
Bei der CNC-Bearbeitung bestimmen Werkzeugspuren die sichtbaren Linien oder Grate, die auf der bearbeiteten Oberfläche durch ungenauen Kontakt zwischen Schneidwerkzeug und Werkstück entstehen. Diese Spuren können aus mehreren Gründen auftreten:
- Falsche Werkzeugauswahl: Durch zu hohe Schnittparameter, falsche Werkzeugauswahl oder fehlerhafte Materialausnutzung können Werkzeugspuren entstehen.
- Maschinenvibration: Bedingungen und Einstellungen innerhalb der Maschine können diese Vibrationen verursachen, die zu Spuren auf der Oberfläche führen.
- Strategie für den Werkzeugeintritt und -austritt: Es ist wichtig, die Art und Weise zu berücksichtigen, wie das Werkzeug während des Bearbeitungsprozesses mit dem Werkstück in Kontakt kommt und es verlässt, da diese Aspekte die hinterlassenen Spuren beeinflussen können.
Verbesserungen:
- Optimieren Sie die Schnittparameter: Reduzieren Sie den Druck, mit dem das Werkzeug angewendet wird, und regulieren Sie außerdem die Geschwindigkeit des Werkzeugs, um die hinterlassenen Spuren zu verringern.
- Wählen Sie die richtigen Werkzeuge: Verwenden Sie Werkzeuge mit der richtigen Geometrie und Beschichtung, die die Oberfläche nicht so leicht zerkratzen.
- Führen Sie Endbearbeitungsvorgänge durch: Im letzten Schritt werden durch Schleifen oder Polieren die verbleibenden Werkzeugspuren entfernt und die allgemeine Oberflächenbeschaffenheit verbessert.
Delaminationsprobleme
Laminierte Materialien können während der CNC-Bearbeitung delaminieren. Dies bedeutet, dass sich die Schichten trennen oder von der Oberfläche ablösen können.
Ursache:
- Hohe Schnittkräfte oder hohe Vorschübe beim Zerspanungsprozess.
- Laminierte Materialien von schlechter Qualität oder solche, die einer besseren Verklebung bedürfen.
- Fehlende Auswahl der Werkzeuge oder Verwendung stumpfer Werkzeuge.
- Eine mangelhafte Klemmung oder Unterstützung kann zu Vibrationen oder Bewegungen führen.
Verbesserungen:
- Minimieren Sie die Schnittkräfte und wählen Sie die passenden Vorschubgeschwindigkeiten.
- Verwenden Sie gut gebundene, laminierte Materialien.
- Wählen Sie feine Schneidwerkzeuge und Instrumente für laminierte Materialien aus.
- Sorgen Sie für ausreichende Unterstützung und Klemmung, um Vibrationen und Bewegungen zu reduzieren.
Probieren Sie Boda jetzt aus!
Alternativen zur CNC-Bearbeitungstechnik und ihre jeweiligen Mängel
Die CNC-Bearbeitung ist jedoch genauer und präziser als herkömmliche Teilefertigungsverfahren. Dabei kommen verschiedene alternative Techniken zum Einsatz, wie beispielsweise Spritzguss und Metallguss. Obwohl diese herkömmlichen Methoden aufgrund ihrer Kosteneffizienz bei der Produktion großer Stückzahlen sehr beliebt sind, weisen sie während des Prozesses auch Mängel auf. Lassen Sie uns die entsprechenden Mängel besprechen.
Einige Beispiele von Schweißfehler einschließen;
- Porosität
- Überlappung
- Spritzerbildung
- Risse
- Hinterschneidungen
Ebenso Beispiele für Gussfehler einschließen;
- Auslaufmodelle
- Verziehen
- Metalldurchdringung
- Schlackeneinschluss
- Heiße Tränen
Darüber hinaus ist das Spritzgießen bei großen Stückzahlen zwar kostengünstig, es gibt jedoch Risiken und Ungenauigkeiten. Einige Spritzgussfehler einschließen;
- kurze Aufnahmen
- Vakuumhohlräume
- Stromlinien
- Jetting
- Oberflächendelamination
- Einfallstellen usw.
Wichtige Erkenntnisse
- Obwohl die CNC-Bearbeitung eine computergestützte Technik ist, die in jedem professionellen Bereich Anwendung findet, CNC-BearbeitungsserviceEine hundertprozentige Genauigkeit ist nicht immer gewährleistet, da Ungenauigkeiten weiterhin bestehen. Diese Maschinen können Defekten wie Werkzeugverschleiß, Bruch, Abrieb usw. unterliegen, die die Festigkeit und Qualität des Endprodukts beeinträchtigen können.
- Um diese Folgen zu beseitigen oder zu beheben, sollten Sie für optimale Ergebnisse den geeigneten Bearbeitungsprozess, die richtigen Werkzeuge und das richtige Werkstückmaterial in Betracht ziehen.
- Es ist zwingend erforderlich, die Beziehung zwischen dem Werkzeug und dem bearbeiteten Material zu verstehen, um eventuell auftretende Defekte zu identifizieren und so zur Minimierung dieser Defekte beizutragen und so zusätzliche Projektkosten einzusparen.
- Darüber hinaus ist es wichtig, die Maschineneffizienz regelmäßig zu überwachen, und zur Verbesserung der Teilequalität bei der CNC-Bearbeitung sind Nachjustierungen erforderlich.
Häufig gestellte Fragen
F1. Welche Probleme treten bei der CNC-Bearbeitung am häufigsten auf?
Einige häufige Mängel sind Oberflächenrauheit, Werkzeugverschleiß, Maßungenauigkeiten, Rattermarken und eine mangelhafte Oberflächenbeschaffenheit.
F2. Wie können Defekte in CNC-Bearbeitungsprozessen erkannt werden?
Zu den Methoden zur Erkennung von Defekten gehören unter anderem die Sichtprüfung, die Messung von Abmessungen mit geeigneten Werkzeugen, die Prüfung der Oberflächenrauheit mit Messinstrumenten und die Überwachung der Maschineneigenschaften auf Anzeichen von Anomalien.
Frage 3. Beispiele für Fehler beim Laserschneiden.
CNC-Schneiden ist zwar präziser und liefert qualitativ hochwertige, glatte Schnitte und geformte Teile, birgt aber auch potenzielle Risiken. Einige Laserschneidfehler sind Schnittfugenabweichungen, Bartbildung und Variationen.