
„Gewinde sind die Komponenten, die die Lücke zwischen Passung und Verbindung beim Zusammenbau von Teilen schließen, um die Festigkeit und Haltbarkeit von Endprodukten in der globalen Fertigungsindustrie zu optimieren, die bei der Herstellung der Endprodukte stark auf die Verbindung und Passung von Komponenten angewiesen ist. ”
Gewinde sind durchgehende spiralförmige Kanten auf zylindrischen und konischen Oberflächen, die zur mechanischen Verbindung und Produktteilkopplung verwendet werden. Je nach Anwendung werden Gewinde auf der Innen- oder Außenfläche erzeugt. Die auf der Außenhülle gebildeten Gewinde werden als Außengewinde bezeichnet, während Gewinde auf einer Innenfläche als Innengewinde bezeichnet werden. Für die Bearbeitung gibt es hauptsächlich drei Ansätze, CNC Fräsen, Gewindebearbeitung mit einer Drehmaschine, und Stanzen.
Arten von Gewinden nach Speicherort
Es gibt verschiedene Arten von Gewinden, wie z. B. Abstandsgewinde, Maschinenschraubengewinde, Zugschrauben, selbstschneidende Schrauben, ON-Befestigungselemente, gewindeformende Schrauben und Typ-U-Schrauben. Unter diesen ON-Befestigungselementen sind Abstandsgewinde und Maschinenschraubengewinde die in der Fertigungsindustrie am häufigsten verwendeten Typen. Gemäß dem Unified Screw Thread System sind NC-Gewinde (grob) und UNF-Gewinde (fein) die Standardgewindekategorien.
Lassen Sie uns hier kurz die internen und externen Threads besprechen.
Interne Threads
Ein Gewinde, das im Inneren des Verbindungselements, beispielsweise einer Mutter, umläuft, wird als Innengewinde bezeichnet. Die Bearbeitung von Innengewinden (Innengewinde) erfolgt mit einem speziellen Einlippen-Gewindewerkzeug. Im Gegensatz dazu werden einige Innengewinde mit einem herkömmlichen Werkzeug namens Gewindebohrer geschnitten. Innengewinde nehmen die Schraube auf und fixieren sie im Werkstück.
Wählen Sie das Werkzeug mit der entsprechenden Nenngröße für die Innengewindebearbeitung aus und legen Sie den Lochdurchmesser fest, in dem Sie die Gewinde entsprechend der Endanwendung erstellen möchten.
Bei der Herstellung dieser Fäden mit CNC-Bearbeitung, müssen die tatsächlichen Gewinde aus der CAD-Zeichnung entfernt werden, so dass nur das Hauptdurchmesserprofil übrig bleibt. Verwenden Sie die angegebene Beziehung, um den Durchmesser für das Gewindeschneiden zu berechnen;
Durchmesser des Kernlochs = Gewindebohrerdurchmesser – Gewindesteigung
Oder,
Gewindebohrerdurchmesser = Kernlochdurchmesser + Gewindesteigung.
Suchen Sie die Mitte und bohren Sie das Loch mit dem zuvor berechneten Kernlochdurchmesser. Klopfen Sie dann mit einem Gewindebohrer auf den Rand des Lochs und fasen Sie es mit einem 90-Grad-Senker an. Drehen Sie nun in das Kernloch hinein, um die durchgehenden Gewindegänge zu erzeugen.
Externe Threads
Ein Gewinde verläuft entlang der Außenseite des Schafts des Befestigungselements, beispielsweise einer Schraube. Die Drehmaschine ist eine sehr effektive und weit verbreitete Maschine zur Herstellung von Außengewinden an Werkstücken. Für die Erstellung von Außengewindeprofilen ist jeder eindrehbare zylindrische Stab geeignet. Sie können das Werkzeug anhand der erforderlichen Steigungstiefe auswählen.
Das Schneiden von Außengewinden beginnt mit der Gewindeschneidmatrize (Rundmatrize) und der Einspannung in die Drehmaschine. Die Kanten müssen zunächst gefeilt und im 45-Grad-Winkel abgeschrägt werden. Berühren Sie nun die Werkstückkante mit einem Schneidwerkzeug und drehen Sie es dann der Länge nach, um ein durchgehendes Gewinde zu erzeugen.
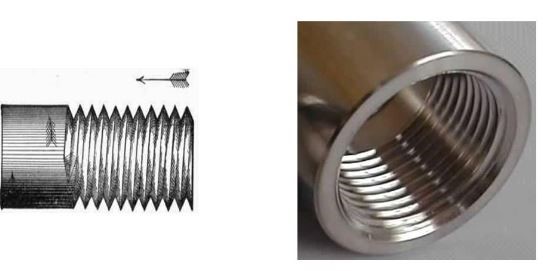
Innen- und Außengewinde
Gemeinsame Gewindestandards
Gewindeschneiden ist kein universelles Verfahren. Je nach Anwendung können unterschiedliche Gewindearten erforderlich sein, die jeweils ihre spezifischen Eigenschaften und Eignungen mit sich bringen. Hier sind einige der gängigen Normen:
- Metrische Gewinde: Metrische Gewinde werden weltweit verwendet und werden durch ihre Steigung (den Abstand zwischen den einzelnen Gewindegängen) und ihren Durchmesser definiert. Aufgrund ihrer Einfachheit und universellen Akzeptanz werden sie in einem breiten Anwendungsspektrum eingesetzt.
- Einheitliche Threads: Diese werden hauptsächlich in den Vereinigten Staaten und Kanada verwendet. Dazu gehören UNC- (Unified National Coarse) und UNF- (Unified National Fine) Gewinde, die jeweils unterschiedliche Stärken und Anwendungen bieten.
- Whitworth-Threads: Die aus Großbritannien stammenden Whitworth-Gewinde zeichnen sich durch ihr spezifisches Profil mit einem Gewindewinkel von 55° aus. Diese sind häufig in älteren britischen Maschinen und Strukturen zu finden.
- Rohrgewinde: Diese Gewinde wurden speziell für Rohre und Formstücke entwickelt und sorgen für eine dichte Abdichtung des Flüssigkeits- oder Gasflusses. Dazu gehören NPT-Gewinde (National Pipe Tapered) und BSPT-Gewinde (British Standard Pipe Tapered).
Probieren Sie Boda jetzt aus!
Terminologie in der Gewindebearbeitung
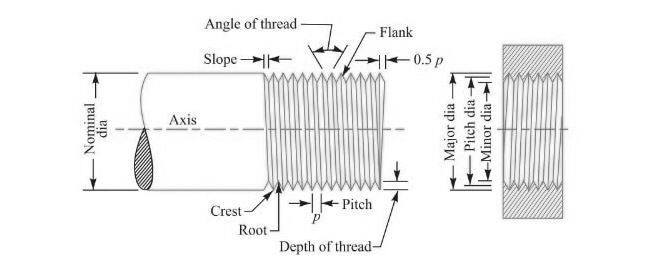
Terminologie in der Gewindebearbeitung
- Wurzel: Zwei verstellbare Gewinde bilden auf der Unterseite eine flache oder abgerundete Fläche, oder die untere Fläche der Gewinderille wird als Wurzel bezeichnet.
- Hals: Die äußerste Oberfläche der Gewindegänge, die durch zwei Seiten eines Gewindegangs gebildet werden (projizierter Teil des Gewindegangs)
- Flanke: Die Oberfläche verbindet den Wurzel- und Scheitelpunkt eines Gewindes und stellt Kontakt mit seinem Gegenstück her.
- Gewindewinkel: Der Winkel wird durch zwei benachbarte Flanken zweier Gewindegänge in der Axialebene gebildet und nennt sich Gewindewinkel.
- Profiltiefe: Der axiale Abstand zwischen der Spitze und der Wurzel wird als Gewindetiefe bezeichnet.
- Tonhöhe: Abstand zwischen den beiden identischen Gewinden
- Helixwinkel: Winkel zwischen der Helix des Gewindes und einer Linie, die senkrecht zur Rotationsachse steht
- Großer Durchmesser: Durchmesser des imaginären koaxialen Zylinders, der den Scheitel des Außengewindes (oder den Grund oder das Innengewinde) berührt.
- Kleiner Durchmesser: Durchmesser des imaginären koaxialen Zylinders, der den Grund des Außengewindes (oder den Scheitel des Innengewindes) berührt.
- Teilungsdurchmesser: der Durchschnitt des großen und kleinen Durchmessers
Methoden zur Gewindebearbeitung
Das Gewindeschneiden erleichtert die Herstellung von Schraubverbindungen an Bauteilen. Wenn Sie das Innengewinde schneiden, stellen Sie sicher, dass es beim Herstellen der Verbindung in das Gegenstück eingeführt und verriegelt werden kann.
Die Wahl des besten Ansatzes zum Gewindeschneiden ist entscheidend; Viele Faktoren müssen berücksichtigt werden, wie z. B. technische Aspekte, Wirtschaftlichkeit, Zeitaufwand, Genauigkeit und Werkzeugverfügbarkeit.
CNC Fräsen
CNC Fräsen Kann zum Schneiden von Gewinden sowohl an Innen- als auch an Außengewinden verwendet werden. Es nutzt die kreisförmige Bewegung von Gewindewerkzeugen, um Gewinde in einem einzigen Kreis seitlicher Bewegung zu erzeugen. Dieser Ansatz wird zum Schneiden von Gewinden unterschiedlicher Größe verwendet, eignet sich jedoch am besten für größere Löcher. Mit Fräsbearbeitung hergestellte Gewinde erzeugen ein Highs Oberflächenfinish und präzise Maßhaltigkeit.
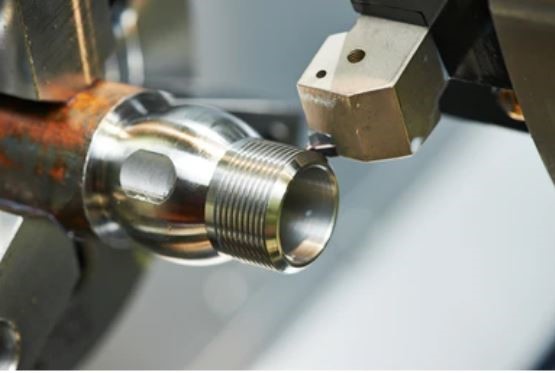
Gewindebearbeitung mit Fräsen
Beim Gewindefräsen gibt es zwei Arten effektiver und beliebter Werkzeuge: Vollhartmetall- und Wendeschneidwerkzeuge. Die Schneidzähne dieser Werkzeuge sind parallel und nicht spiralförmig wie bei einem Gewindebohrer angeordnet. Vielzahn-Gewindemaschinen schneiden das Gewinde in einer einzigen Umdrehung umlaufendes Loch bis in die tieferen Lagen. Da Wendeschneidwerkzeuge im Allgemeinen für Löcher mit einem Durchmesser von weniger als 0.625 Zoll ungeeignet sind, werden Hartmetallwerkzeuge hauptsächlich für kleinere Lochgrößen verwendet; Allerdings ist das Gewindeschneiden mit diesem Werkzeug etwas teuer, wenn keine hohe Präzision erforderlich ist. Ein Wendeschneidwerkzeug ist kostengünstiger, da Sie nach dem Kauf nur den Fräser austauschen müssen.
Der Einsatz des Gewindefräsens bietet zahlreiche Vorteile. Im Gegensatz zum Gewindeschneiden, bei dem mit einem einzigen Werkzeug eine Vielzahl von Durchmessern bearbeitet werden kann, kann beim Gewindeschneiden nur ein fester Durchmesser mit einem einzigen Werkzeug bearbeitet werden, und Gewindebohrer mit größerem Durchmesser sind zudem teuer.
Gewindebearbeitung mit Drehmaschine
Für diese Bearbeitung wird ein Einschneide-Drehmeißel mit Hartmetalleinsatz verwendet. Bevor mit dem Schneiden fortgefahren wird, sind einige Berechnungen erforderlich, um das Gewinde mit der Drehmaschine zu schneiden, z. B. Steigung, Steigung, Tiefe sowie Haupt- und Nebendurchmesser.
Der Gewindebohrergriff ist die effektivste Methode zum Gewindeschneiden mit einer Drehmaschine. Allerdings muss das Werkstück zunächst in das Spannfutter eingespannt werden.
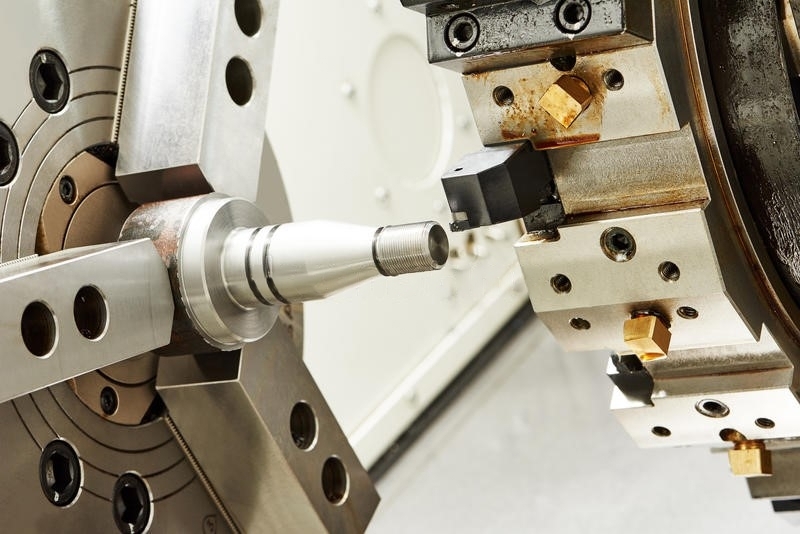
Gewindebearbeitung mit Drehmaschine
- Stellen Sie den Gewindebohrer und die Höhe auf den Mittelpunkt der Drehmaschine ein. Der Werkzeugeinsatz sollte im rechten Winkel zum Werkstück stehen.
- Bringen Sie das Gewindeschneidwerkzeug etwas näher an das Werkstück heran.
- Bewegen Sie nun den Griff. Wenn Sie beispielsweise Gewinde mit einer Steigung von 1 mm erzeugen möchten, muss sich das Gewindeschneidwerkzeug bei einer Umdrehung des Werkstücks um eine Strecke von 1 mm bewegen. Gehen Sie also entsprechend vor.
Stanzen von Gewinden
Es handelt sich um eine unkomplizierte und kostengünstige Methode zum Gewindeschneiden, die für die Massenproduktion eingesetzt werden kann und kein hohes Maß an Genauigkeit und Qualität erfordert. Gewindeschneideisen zum Erstellen eines Außengewindes, das mit seinem Gegenstück zum Innengewinde kompatibel ist.
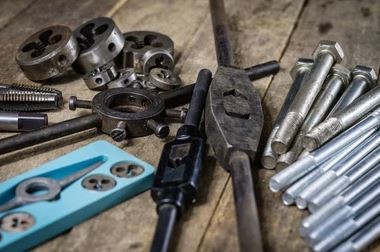
Stanzen von Fäden
Bevor mit dem Gewindeschneiden mit der Matrize fortgefahren wird, muss die erste Stirnseite des Werkstücks im 45-Grad-Winkel angefast werden, was maschinell oder von Hand erfolgen kann. Wählen Sie dann bitte den passenden Durchmesser für die Matrize aus und befestigen Sie sie in einem Matrizenvorrat, nachdem Sie die Matrizen an der Endseite platziert haben, die leicht entlang der Länge gedreht werden können, um die Gewinde zu erzeugen.
Gewindeschneideisen werden auch häufig in der metallverarbeitenden und verarbeitenden Industrie verwendet, um Gewinde in verschlissenen Löchern oder Bolzen zu reparieren. Mit Matrizen hergestellte Gewinde erhöhen die Festigkeit und Haltbarkeit und senken gleichzeitig die Materialkosten, da während des Prozesses weniger Metallrückstände verschwendet werden.
Probieren Sie Boda jetzt aus!
Wichtige Tipps zum Thread-Design
Einige einfache Überlegungen bei der Gewindekonstruktion haben erheblichen Einfluss auf die Effizienz, Präzision und Qualität der Gewindebearbeitung. So sorgen sie beispielsweise für eine gleichmäßige Werkstückoberfläche und eine 45-Grad-Fase beim Außengewindeschneiden. Entwerfen Sie Gewinde in Standardgröße und geringerer Höhe für Vielseitigkeit und wählen Sie die Dicke für Druckbeständigkeit aus.
- Stellen Sie sicher, dass die Oberfläche des Werkstücks über die gesamte Länge gleichmäßig ist, bevor Sie mit dem Schneiden fortfahren.
- Um Außengewinde herzustellen, fasen Sie die Endseite vor dem Schneiden in einem 45-Grad-Winkel an. Am Ende eines Innengewindes ist ein Senker erforderlich.
- Wenn für zukünftige Anwendungen keine spezifischen Anforderungen bestehen, ist es vorzuziehen, Gewinde mit geringerer Höhe und Standardgröße zu konstruieren.
- Die Gewindestärke sollte so gewählt werden, dass sie dem Druck beim Kuppeln standhält.
Oberflächenveredelung für Gewinde
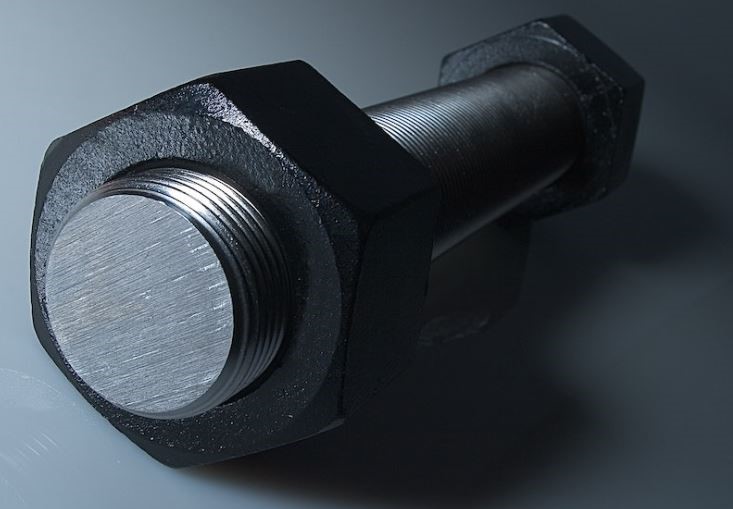
Gewinde mit Oberflächenveredelung
Nach Abschluss der Bearbeitung ist die Oberflächenveredelung der Gewinde aus ästhetischen Gründen von entscheidender Bedeutung, verbessert die Gesamtfunktionalität des Produkts und verlängert seine Lebensdauer. Darüber hinaus ist es die beste Möglichkeit, Korrosion und Oberflächenverschlechterung zu verhindern und so den Ausfall der mechanischen Kopplung zu vermeiden.
Malerei und brüniert Endbearbeitung sind die beiden effektivsten Methoden zur Oberflächenveredelung der Gewinde. Allerdings hält die Lackierung im Vergleich zu schwarzen Oxidlacken nicht länger.
Schwarzoxid-Oberflächen
Es handelt sich im Wesentlichen um eine mikroskopisch kleine Schicht aus Magnetit (Fe3O4), die die Oberfläche des Fadens bedeckt. Da die Dicke der Schwarzoxidbeschichtung unbedeutend ist, hat sie keinen Einfluss auf die Dimensionsstabilität, Designparameter oder Eigenschaften. Für die brünierte Oberfläche wird eine Charge bearbeiteter Fäden in eine alkalische Salzlösung bei geeigneter Temperatur (130 bis 150 °C) getaucht.
Im Folgenden sind die Schritte aufgeführt, die für die Schwarzoxidveredelung von Gewinden zu befolgen sind.
1. Reinigen Sie die Gewinde (chargenweise) mit einer alkalischen wässrigen Lösung.
2. Sofort mit destilliertem Wasser reinigen, da alkalische Lösungen mit der Gewindeoberfläche reagieren und die primäre Oberflächenbeschaffenheit beeinträchtigen können.
3. Erneut mit Wasser reinigen, um die saure Reinigung zu neutralisieren.
4. Tauchen Sie die Fäden 5 bis 45 Minuten lang in eine kochende alkalische Lösung.
5. Mit einem Wasserstrahl mit Druckwasser reinigen und zum Trocknen beiseite stellen.
6. Um die Korrosionsbeständigkeit und das ästhetische Erscheinungsbild der Gewinde zu verbessern, tragen Sie Wachs, Öl, Lack oder andere sekundäre Beschichtungsmaterialien auf.
7. Jetzt ist der Thread-Stapel für die Zielanwendungen bereit.
Fazit
Die Gewindebearbeitung ist ein wesentlicher Prozess in der Fertigung. Daher ist die Auswahl eines geeigneten Bearbeitungsverfahrens sehr kritisch. Sie sollte sich nach der Endanwendung, der technischen Verfügbarkeit und der wirtschaftlichen Machbarkeit richten. Es mag etwas kompliziert sein, aber es kann nicht vernachlässigt werden.
Sie können Experten für Gewindetechniken vom Design bis zur Oberflächenveredelung konsultieren. Wir verfügen über ein erfahrenes Team von Ingenieuren, die Sie bei der Gewindeherstellung unterstützen. Wir bieten Gewindebearbeitungsdienstleistungen in allen Techniken an: Fräsen, Gewindebearbeitung mit einer Drehmaschine und Stanzen, fast alles, was Sie zum Thema Gewinde benötigen. Wenn Sie also einen damit verbundenen Service benötigen, zögern Sie bitte nicht Kontakt aufnehmen.
Häufig gestellte Fragen
Warum ist die Gewindebearbeitung in der Fertigung von Bedeutung?
Die Gewindebearbeitung ist eine der effektivsten Einzelstückfertigungsmethoden. Für die Verbindung verschiedener Mechanismen und Produktteile sind Gewinde erforderlich. Es stärkt Verbindungen und Verbindungen mehrerer Bauteile mit sehr einfachen Strukturen.
Was sind die beliebtesten Techniken zur Gewindebearbeitung?
Fräsen, Drehmaschinen und Matrizen sind die beliebtesten und praktischsten Techniken zur Gewindebearbeitung in der Fertigungsindustrie.
Welches ist die beste Technik zur Gewindebearbeitung?
Dies hängt von verschiedenen Faktoren ab, wie der Größe des Gewindes, der Art der Anwendungen, der technischen Verfügbarkeit, der wirtschaftlichen Machbarkeit und den Anforderungen an die Genauigkeit.
Ist die Oberflächenveredelung bei Gewinden entscheidend?
Ja, es ist wichtig, Rostbildung zu verhindern und die Haltbarkeit der Verbindungen sowie die Ästhetik zu erhöhen.