
„Gießfehler sind unerwünschte Unregelmäßigkeiten, die typischerweise bei der Formung von Metallgussteilen oder -produkten auftreten. Diese Fehler können je nach Art des Fehlers akzeptiert oder abgelehnt werden, da sie die Qualität der Endprodukte erheblich beeinträchtigen können.“
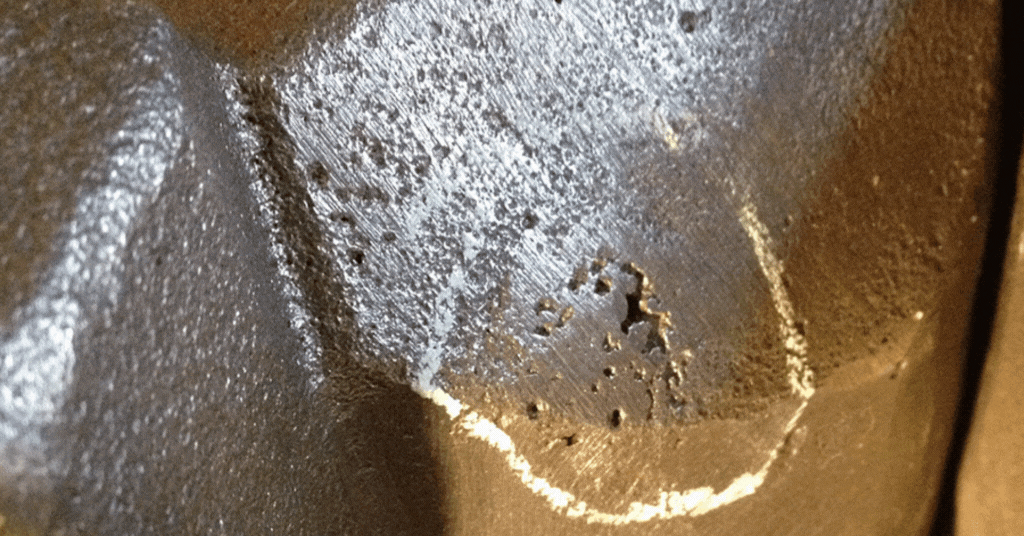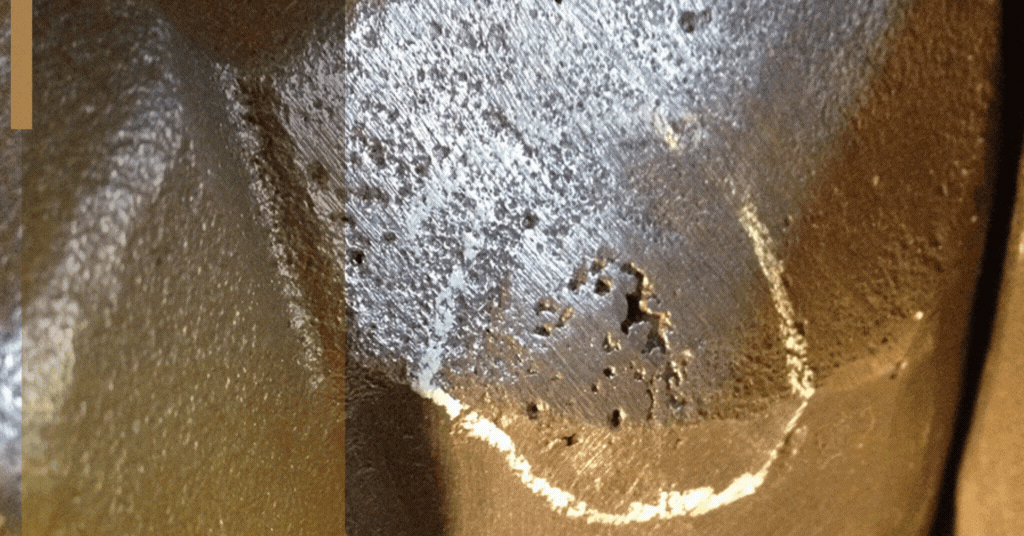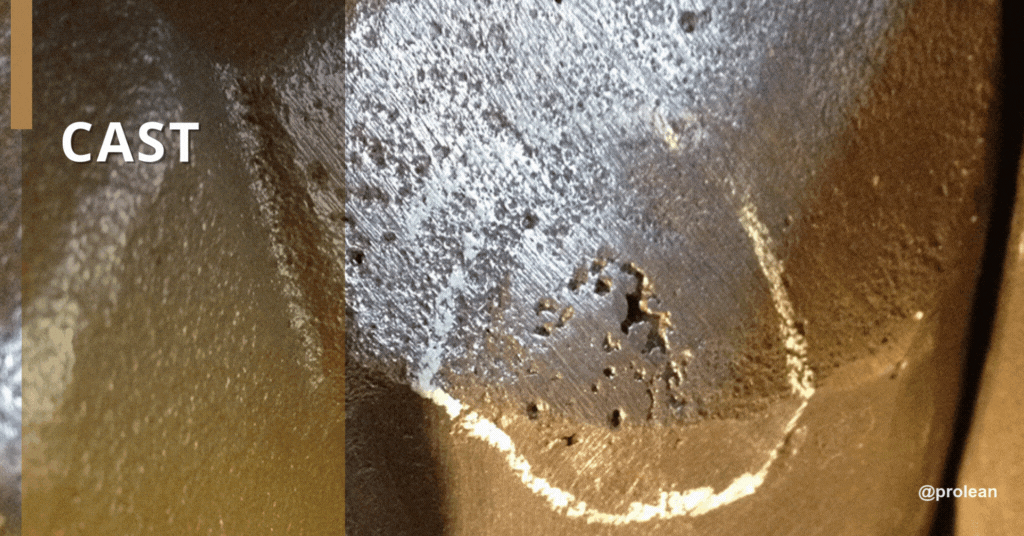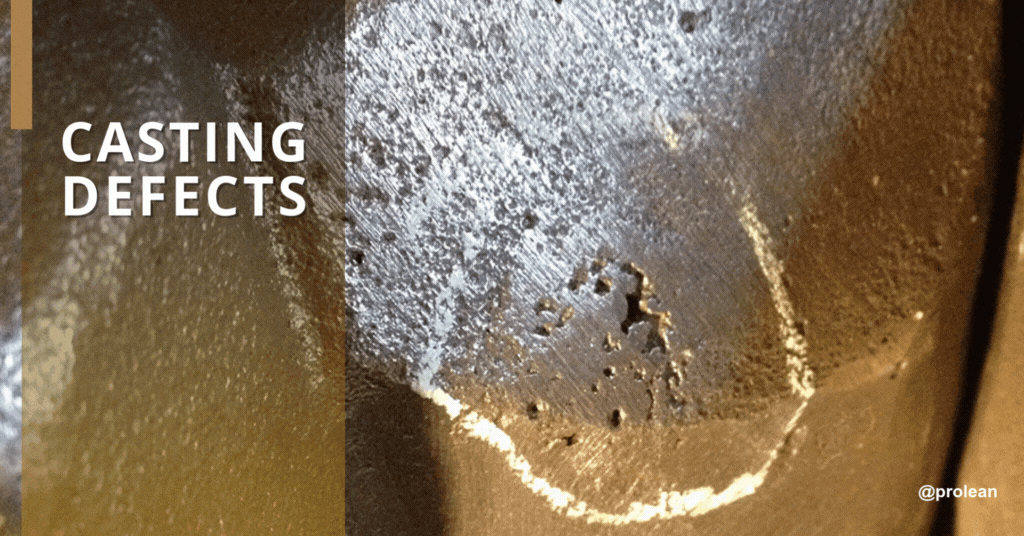
Metallguss ist ein komplexer Prozess zur Herstellung von Teilen, bei dem geschmolzenes Metall unter Druck in eine Form gepresst wird. Daher ist dieser Prozess anfällig für mehrere unerwünschte Defekte, die die Qualität des Endprodukts oder der Endprodukte beeinträchtigen können. Diese Gussfehler sind für Hersteller ein erhebliches Problem. Gussfehler können nach Art, Ursache und Abhilfe kategorisiert werden. Das Wissen über diese Defekte und ihre Ursachen ist für die Kontrolle des Gussprozesses und die Herstellung von Teilen mit optimaler Leistung unerlässlich. Dieser Ansatz hilft, Fehler zu vermeiden und sicherzustellen, dass die Kunden die besten Produkte erhalten. Dieser Leitfaden bietet allgemeine Informationen zu Gießereifehlern, die durch verschiedene Gussverfahren verursacht werden, und gibt Beispiele für Defekte beim Metallguss. Sie erfahren auch die Hauptgründe für diese Defekte und die jeweiligen Abhilfemaßnahmen, die bei jedem angewendet werden können, um Fehler zu vermeiden und die Teilequalität zu erhalten.
Was sind Gussfehler?
Gussfehler sind unerwünschte Mängel in einem Gussteil, die von der idealen Qualität abweichen. Diese Ungenauigkeiten können hauptsächlich durch Materialfehler, Gussgeräte oder nicht optimierte Verfahren verursacht werden.
Druckgussfehler
Beim Druckgussverfahren wird das flüssige geschmolzene Metall unter hohem Druck geschmiedet, um die Formhohlräume zu füllen, ähnlich wie beim Kunststoffspritzguss. Es eignet sich zur Herstellung vieler kleiner, mittlerer oder großer Komponenten, Produkte oder Prototypen. Druckguss führt zu glatten Oberflächen und genauen Abmessungen. Wenn es jedoch nicht gut ausgeführt wird, führt es zu mehreren Mängeln bei den gegossenen Produkten.
Probieren Sie Boda jetzt aus!
Arten von Gussfehlern
Lassen Sie uns nun die verschiedenen Arten von Defekten, ihre möglichen Ursachen und ihre Lösungen besprechen.
Metallurgische Mängel
Die Verwendung ungeeigneter Gussmetallmaterialien führt hauptsächlich zu metallurgischen Defekten. Zu den häufigsten Kategorien metallurgischer Defekte gehören:
Porositätsfehler
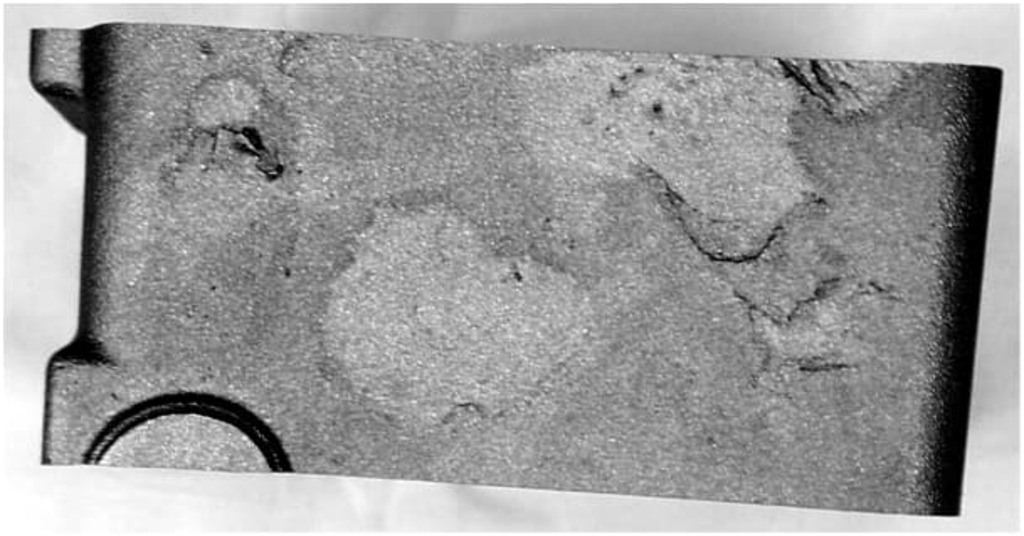
Porositätsdefekt
Porositätsfehler sind interne Druckgussfehler, die normalerweise schwer zu erkennen sind und sich im Inneren der Gussteile befinden. Sie treten in den winzigen Löchern, Hohlräumen oder Lufteinschlüssen des Metalls auf. Diese entstehen normalerweise, wenn vor dem Gießen Luft im Metall eingeschlossen wird und zur Bildung von Hohlräumen an der Oberseite der Gussform oder zu einer langsamen Formfüllung führen kann. Daher kann die letzte Schicht eine geringere mechanische Festigkeit aufweisen. Es gibt zwei Haupttypen von Porositätsfehlern:
Gasporositätsdefekte
Diese Defekte sind im Allgemeinen kreisförmig oder oval und treten auf der Oberfläche der Gussteile auf. Sie sind glatt und haben normalerweise eine leuchtend gelbe oder weiße Farbe. Die Gasporositätsdefekte können nach dem Gussprozess mithilfe der folgenden Techniken leicht identifiziert werden: Ultraschall- oder Magnetpulverprüfung. Um diese Defekte auf den unbearbeiteten Oberflächen des Bauteils zu erkennen, ist jedoch ein Röntgengerät erforderlich. Die Hauptursachen für Gasporositätsdefekte sind:
1. Beteiligte Gase beim Füllen von Metalllegierungen
Die beteiligten Gase erzeugen Turbulenzen, wenn die geschmolzene Legierung frei fließt. Dies führt zu Lücken im Angusssystem, der Wahl falscher Gussparameter und einer schlechten Rinnenkonstruktion, was wiederum zu Porositätsfehlern führt.
2. Freigesetzter Wasserstoff aus der geschmolzenen Legierung
Wasserstoffgas ist eine der häufigsten Ursachen für Porosität in CNC-Bearbeitungsfehler. Feuchtigkeit aus der Luft oder aus Schmelzwerkzeugen kann in das geschmolzene Metall oder die Stahllegierung gelangen und sich in Wasserstoff zersetzen. Während der Abkühlung und Verfestigung wird Wasserstoff weniger löslich und bildet Gasporositäten in Gießmassen.
3. Gase aus Formtrennmitteln
Diese treten auf, wenn das Gas mit Formtrennmitteln in Kontakt kommt; geschmolzene Metalllegierungen können diese erhitzen und Zersetzung und die Bildung von Gasen verursachen, was zu Porositätsfehlern führt. Darüber hinaus kann der hohe Einsatz von Formtrennmitteln zur Verdunstung oder Perforation von Gasen führen.
Verhütung;
- Es ist relativ wichtig, saubere und trockene Metalllegierungen zu verwenden, um die Wasserstoffbildung zu verhindern.
- Um diese Defekte zu vermeiden, müssen Einspritzgeschwindigkeit und -druck auf einem optimalen Niveau gehalten und kontrolliert werden.
- Die Schmelztemperatur während des Prozesses darf nicht zu hoch sein, um Probleme beim Schmelzen der Form zu vermeiden.
- Versuchen Sie, bei Anguss- und Kanalsystemen mit einer Länge von über 50 mm einen ausreichenden Gasstrom zu verwenden.
- Verwenden Sie hochwertige Trennmittel in winzigen Mengen.
Schrumpfung
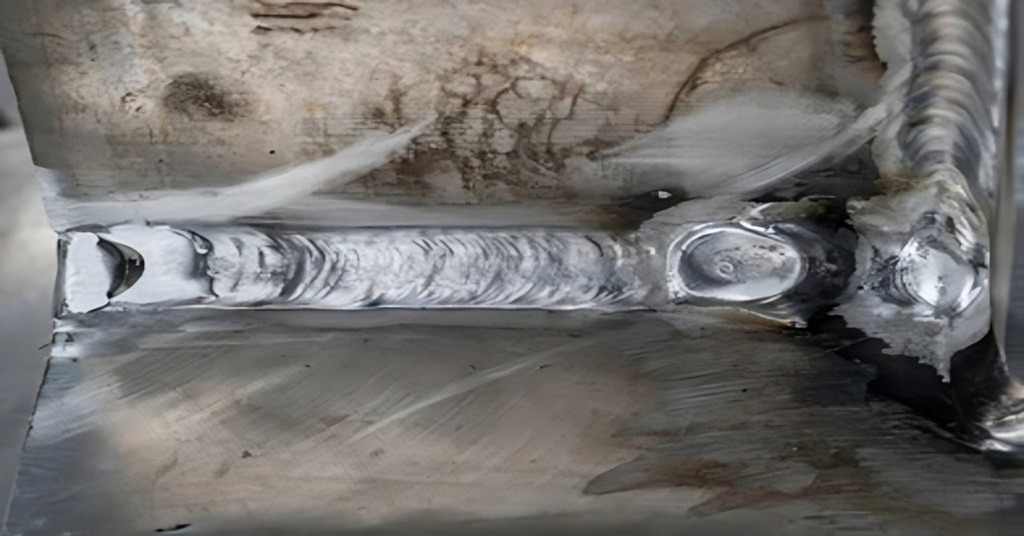
Gussschrumpfung
Gussschrumpfungsfehler treten normalerweise in den Ober- oder Unterteilen der Formen auf. Es gibt zwei Arten von Schrumpfungsfehlern: offene und geschlossene. Offene Schrumpfungsfehler entstehen bei Kontakt mit der Atmosphäre; Luft gleicht aus, wenn sich ein Schrumpfungshohlraum bildet.
Ursachen: Die Hauptursache für Schrumpfungsfehler ist das Schrumpfen von Metall, wenn Teile zur Verfestigung neigen. Wird dieser Prozess nicht kontrolliert, kann dies zu einem verzerrten oder brüchigen Endprodukt führen. Diese Probleme können auf eine schlechte Formkonstruktion zurückgeführt werden. Darüber hinaus werden sie durch falsche Gießtemperaturen und -drücke verursacht.
Verhütung: Um Schrumpfungsprobleme zu vermeiden, ist strategische Planung entscheidend. Die richtige Auswahl von Angusssystemen kann dabei helfen, die richtige Wärmeverteilung und die richtige Erstarrungsbildung zu erreichen. Darüber hinaus kann eine Änderung der Zusammensetzung der Legierungen erforderlich sein, um eine bessere Wiederholbarkeit der Teile zu erreichen.
Formmaterialfehler
Zu den Ursachen von Materialfehlern in Gussformen gehören unter anderem schlechtes Formendesign oder das Eingießen von zu heißem Metall in die Formhöhle. Hier sind einige der häufigsten Arten von Materialfehlern in Formen:
- Schnitte und Auswaschungen: Diese Defekte entstehen, wenn das flüssige Metall beim Gießen einen Teil der Form ablöst, weil der Sand der Hitze nicht standhält. Sie sind als kleine Erhebungen auf der Oberfläche des fertigen Produkts zu erkennen, die zum Ende hin abfallen, das stärker vom geschmolzenen Metall getroffen wurde.
- Tropfen: Tropfen sind Unregelmäßigkeiten mit kleinen Ausbuchtungen auf der Oberfläche von Gussprodukten. Sie entstehen, wenn die Form in einem schlechten Zustand ist und Sand in das flüssige Metall eindringt.
- Schmelzen: Schmelzfehler, die häufig bei Aluminiumgussfehlern auftreten, entstehen, wenn Sand während des Prozesses mit dem Gussstück verschmilzt.
- Schwellungen: Pickel sind leichte Oberflächenunregelmäßigkeiten auf dem fertigen Produkt, während Schwellungen größer als Pickel sind und erhabene Bereiche auf der Oberfläche des fertigen Produkts darstellen. Dieser Defekt tritt auf, wenn die Form schwach ist und der Druck durch das Gewicht des flüssigen Metalls den Sand nach außen drückt.
Ursachen: Diese Fehler können auf unzureichende Belüftung zurückzuführen sein, wodurch Gase in der Form eingeschlossen werden. Auch Verunreinigungen oder Schadstoffe im Formmaterial können zur Bildung einer rauen Oberfläche, Porosität oder Rissbildung auf der Oberfläche des endgültigen Gussteils beitragen.
Verhütung: Um Formfehler zu vermeiden, sollte die Form gut konstruiert und vorbereitet sein, mit guter Belüftung und hochwertigem Formmaterial. Prozessparameter wie Temperatur und Gießgeschwindigkeit sollten optimal kontrolliert werden. Darüber hinaus sind weitere Faktoren, die zur Herstellung fehlerfreier Gussprodukte beitragen, die Wartung der Form und regelmäßige Kontrollen auf Anzeichen von Verschleiß oder Abnutzung.
Auslaufmodelle
Ausläufe treten auf, wenn geschmolzenes Metall nicht richtig in die Formhöhle fließt. Dies führt zu fehlerhaftem Guss oder teilweiser Bildung von Gussteilen. Im Allgemeinen ist die Oberfläche eines Auslaufs flach, obwohl sie unregelmäßig und manchmal sogar gezackt sein kann.
Ursachen: Das Heißes rotes Metall kann in die falsche Richtung aus der Form fließen, bevor es Zeit zum Erstarren hatte. Dies liegt oft an Hohlräumen oder Hohlräumen in der Form, ähnlich wie wenn Sie versuchen, Wasser mit den Fingern in Ihren Händen zu halten und es sich verteilt.
Verhütung: Um dieses Problem zu vermeiden, sollten die Formen gut verschlossen oder festgezogen sein. Es ist auch wichtig zu beachten, dass die Verwendung hochwertiger Formmaterialien auch Ausläufe reduzieren kann.
Schmelzfehler beim Guss
Zum Verschmelzen kommt es aufgrund der unvollständigen Verfestigung des geschmolzenen Metalls in der Form, was zur unvollständigen Teilebildung führt.
Ursachen: Die unzureichende Prozesstemperatur des gegossenen Metalls und ungeeignete Materialien im Metall.
Verhütung: Um Schmelzfehler zu vermeiden, müssen Sie die richtige Balance zwischen den Prozessparametern finden. Halten Sie beispielsweise die optimale Temperatur aufrecht, wenn Sie Material in die Formhöhle gießen. Wenn es zu kalt ist, wird die Form nicht richtig gefüllt; wenn es zu heiß ist, kann es zu Gasporositätsproblemen, Rissen oder Hohlraumbildung kommen.
Gasblasen
Wenn das gegossene Metall in der Form erstarrt, kann es nicht so viel Gas enthalten wie im geschmolzenen Zustand. Daher gibt das Metall Gas ab, und wenn es nicht durch die Form entweichen kann, bleibt es im Metall eingeschlossen. Dies führt zur Bildung von Blasen im Metall, ein Prozess, der als Blasenbildung bezeichnet wird. Diese Blasen können in Form von Nadellöchern, Lunker und offenen Löchern auftreten:
- Nadellöcher sind Hohlräume im oberen Teil eines Druckgussteils. Nadellöcher treten im Allgemeinen in Gruppen auf der Oberfläche des Gussteils auf und sind mit bloßem Auge erkennbar.
- Atemloch In Gussteilen treten Defekte auf, die sich durch Hohlräume im Werkstück äußern. Sie sind mit bloßem Auge nicht leicht zu erkennen und können nur durch spezielle Techniken wie Röntgen-, Ultraschall-, Harmonischen- oder Magnetuntersuchungen entdeckt werden.
- Offene Löcher entstehen auf der Oberfläche des Werkstücks durch Hohlräume, die beim Eingießen des geschmolzenen Metalls in die Form entstehen. Flache offene Löcher werden normalerweise als Narben bezeichnet.
Überschüsse oder Überschüsse
Diese unerwarteten Probleme oder Überschüsse treten beispielsweise auf, wenn flüssiges Metall in eine Form gegossen wird und anschließend festgestellt wird, dass der Formhohlraum größer ist als erwartet.
Ursachen: Diese Schwellungen werden als Schwellungen bezeichnet und treten normalerweise als Folge von Druck oder unzureichender Klemmkraft auf. Es ist, als würde man einen Ballon so weit aufblasen, dass er platzt; etwas muss nachgeben. Dieses Problem kann jedoch durch Ändern der Formparameter gelöst werden.
Verhütung: Um die Bildung von Schwellungen zu vermeiden, ist es wichtig, während des Gussvorgangs für einen ausgeglichenen Druck und eine gleichmäßige Unterstützung innerhalb der Form zu sorgen. Manchmal können geringfügige Änderungen des Prozesses die Gussergebnisse verbessern, ohne dass es zu unerwünschtem Wachstum kommt.
Verformungsfehler
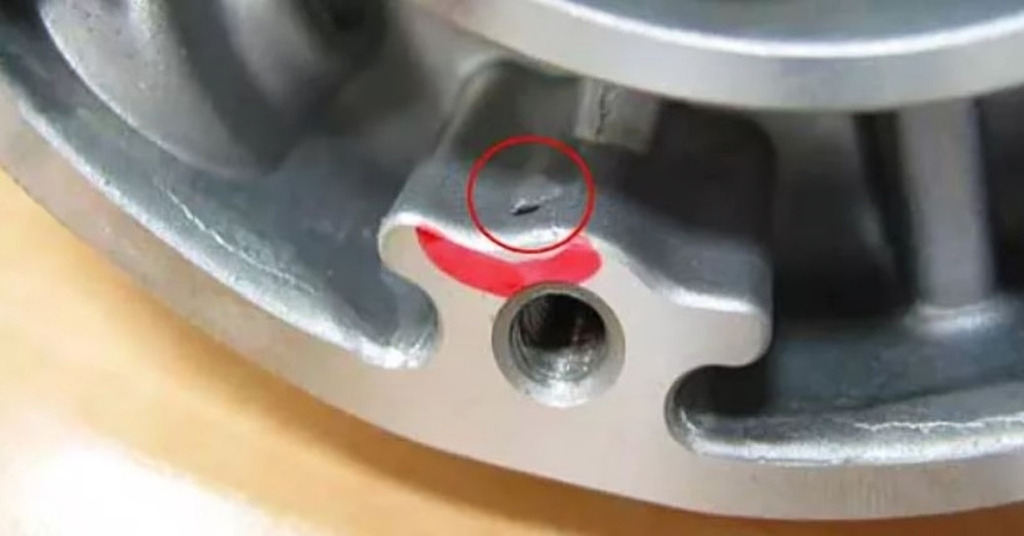
Verzugsfehler in der Form
Verformungs- oder Krümmungsfehler führen dazu, dass Ihr perfektes Gussteil eine verzerrte Leistung erfährt. Sie treten auf, wenn einige Teile des Materials schneller erstarren als andere Teile oder auf eine Weise, die die Form verzerrt.
Ursachen: Defekte wie Verformungen sind oft das Ergebnis von Abschrecken oder unsachgemäßer Materialverteilung während des Gießvorgangs. Wenn Sie Pfannkuchenteig haben und eine Seite dicker ist, brennt die dickere Seite an, bevor die andere Seite fertig ist. Dasselbe passiert beim Gießen, wo die Dicke ungleichmäßig ist und Abschnitte unterschiedlich gut sind, was zu Verformungen führt.
Verhütung: Stellen Sie sicher, dass der Abkühlungsprozess bei konstanter Temperatur erfolgt, damit sich das Material nicht verbiegt. Passen Sie das Formdesign an, um eine ausreichende Wärmezirkulation zu gewährleisten, und überwachen Sie die Abkühlungsraten kontinuierlich, um thermische Spannungen zu vermeiden, die die Form des Teils verzerren könnten.
Fehlläufe und Kaltverschlüsse
Fehlläufe und Kaltschüsse sind Defekte die vom Schlackeneinschluss bis zum Kaltschuss reichen.
Ursachen: Diese Defekte werden normalerweise dadurch verursacht, dass die Hohlräume oder Gussformen nicht vollständig mit geschmolzenem Metall gefüllt werden, das erstarrt, bevor es abkühlt. Kalte Schmelzstellen treten typischerweise dann auf, wenn zwei Ströme flüssigen Metalls in der Gussform nicht sorgfältig ineinander übergehen. Außerdem können sie auftreten, wenn die Temperatur niedrig ist oder das Angusssystem nicht effizient genug ist, um den Gussprozess zu unterstützen.
Verhütung: Um Fehlläufe und Kaltgussfehler zu vermeiden, sollte man auf das Angusssystem achten. Regulieren Sie die Temperatur und die Eingussgeschwindigkeit des Metalls, um die Form bis zum Rand zu füllen, ohne dass das Metall aushärtet, bevor es die Form bedeckt. Es ist jedoch auch wichtig, auf eine ordnungsgemäße Kontrolle des Metallflusses zu achten und Turbulenzen während des Gießvorgangs zu vermeiden.
Metalldurchdringung
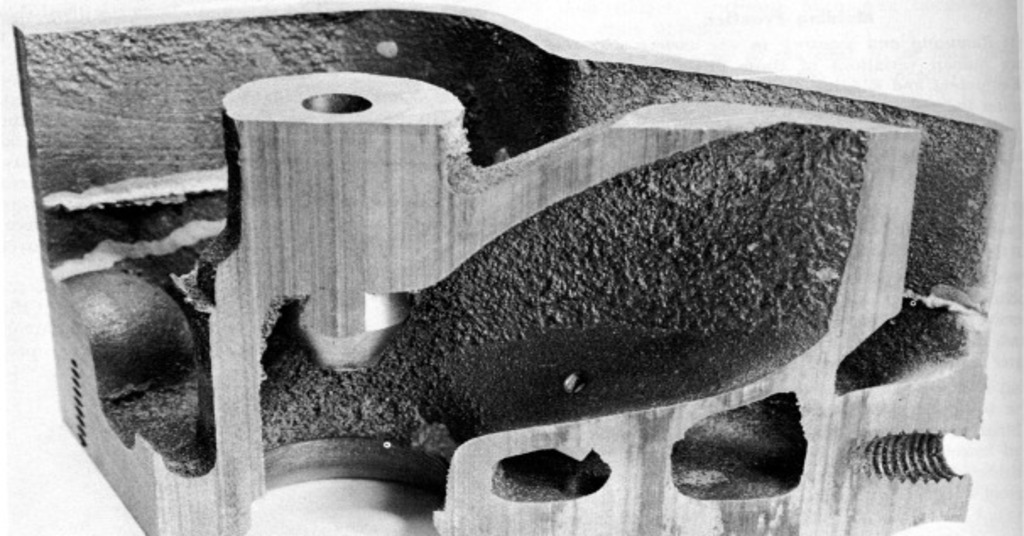
Metalldurchdringung
Metallpenetrationsfehler sind solche, bei denen geschmolzenes Metall in die Sandform eingedrungen ist und eine raue und unebene Oberfläche auf dem Gussstück gebildet hat. Dies wird durch Formsand minderer Qualität, große Sandkörner, hohe Durchlässigkeit und unzureichende Verdichtung des Formsandes verursacht.
So verhindern Sie Metallpenetrationsfehler:
- Beim Formenbau sollten gröbere Sandkörner verwendet werden.
- Achten Sie darauf, dass der verwendete Sand eine geringe Durchlässigkeit aufweist.
- Stampfen Sie den Sand beim Formen fester.
Durch diese Maßnahmen wird die Möglichkeit minimiert, dass geschmolzenes Metall in die Form gelangt und die Oberflächen der Gussteile rau werden.
Schlackeneinschluss
Der Schlackeneinschluss entsteht, wenn geschmolzene, metallhaltige Schlackenpartikel in den Formhohlraum gegossen werden und anschließend erstarren.
Ursachen: Dieser Defekt führt hauptsächlich zur Bildung von Schlackepartikeln im geschmolzenen Metall.
Heilmittel: Um das Problem der Schlackeneinschlüsse zu lösen, müssen die Schlackenpartikel aus der Metallschmelze entfernt werden, bevor diese in die Formhöhle gegossen wird.
Heiße oder harte Stellen
Heißer oder harter Punktdefekt
Heiße oder ätzende Stellen entstehen in der Regel durch unzureichende Kühlmethoden. Diese Stellen können bei der Bearbeitung problematisch sein, da sie die WerkzeugverschleißDie folgenden Lösungen können auf Hotspots angewendet werden:
- Korrigieren Sie den Abkühlvorgang, um sicherzustellen, dass das Gussstück wie erforderlich angemessen abkühlt.
- Passen Sie die Metallzusammensetzung so an, dass die Entstehung von Warmrissen beim Guss weniger wahrscheinlich ist.
Durch die Umsetzung dieser Strategien können Sie die Wahrscheinlichkeit von Hotspots minimieren und die Qualität Ihrer Gussprodukte verbessern.
Was ist ein Warmriss bei Gussfehlern?
Heiße Tränen entstehen, wenn das Material während des Erstarrungsprozesses schrumpft und diese Kontraktion begrenzt ist. Kleine Heißrisse können mit der Zeit auch größer werden und während des Betriebs zu Ausfällen führen. Um die Wahrscheinlichkeit von Heißrissen zu verringern, müssen diese Einschränkungen behoben werden. Eine Möglichkeit besteht darin, das Design der Gussform zu verbessern. Es ist auch möglich, Heißrisse durch die Verwendung flexibler Formmaterialien während der Schrumpfungsphase zu vermeiden. Darüber hinaus ist es auch wichtig, das Gussmaterial nicht zu überhitzen und die Formtemperatur zu erhöhen, um die Wahrscheinlichkeit von Heißrissen zu verringern. Verschiedene Standards wie ASTM und AMS bieten Richtlinien für die Prüfung und Akzeptanz von Heißrissen und anderen Gussfehlern.
Probieren Sie Boda jetzt aus!
Summieren
Wir haben Möglichkeiten identifiziert, diese Probleme von vornherein zu verhindern. Sie können diese ungewöhnlichen Mängel beheben, indem Sie die Materialüberwachung für Formen aufmerksam durchführen und die richtigen Mischmethoden erlernen.
Schluss mit dem Jagen von Unrundheiten; diese Ausbuchtungen landen nicht auf dem Schrotthaufen, wenn Sie unseren Rat befolgen. Es ist jetzt möglich, Perfektion zu erreichen, da die Ursachen von Mängeln bekannt sind. Aber mit unseren Vorsichtsmaßnahmen zur Vermeidung von Verformungen, Einschlüssen und vielem mehr können solche Bedenken ausgeräumt werden.
Abschließend, während Gießereifehler als Problem erscheinen, können Sie Ihre Projekte durch die Auseinandersetzung mit dem, was wir Ihnen heute vorgestellt haben, von einer Katastrophe in einen Erfolg verwandeln. Suchen Sie nach fehlerfreien, professionellen Gussdienstleistungen? Kontaktieren Sie Boda noch heute für Ihr kostenloses Online-Sofort Angebot!.