
Metallspritzguss (MIM) ist ein innovatives Verfahren zur präzisen und zuverlässigen Herstellung kleiner, komplexer Metallteile. Besonders wirtschaftlich ist es für Teile unter 100 Gramm. Im Vergleich zu PIM-Teilen sind MIM-Teile auch unter anspruchsvollen Bedingungen robust. Die MIM-Fertigung genießt branchenübergreifende Anerkennung und wird in der Luft- und Raumfahrt, der Automobilindustrie, der Medizintechnik und der Elektronikindustrie zur Herstellung von Einspritzdüsen, medizinischen Instrumenten, Uhrenteilen und Handyhüllen eingesetzt. Wenn Sie gleichartige Teile in großen Stückzahlen benötigen, ist MIM eine optimale Lösung.
Lesen Sie weiter, um mehr über den MIM-Prozess zu erfahren, was MIM-Teile sind und welche Anwendungsbereiche sich optimal für die MIM-Verarbeitung eignen.
Vorteile der Einführung des Metallspritzgussverfahrens (MIM)
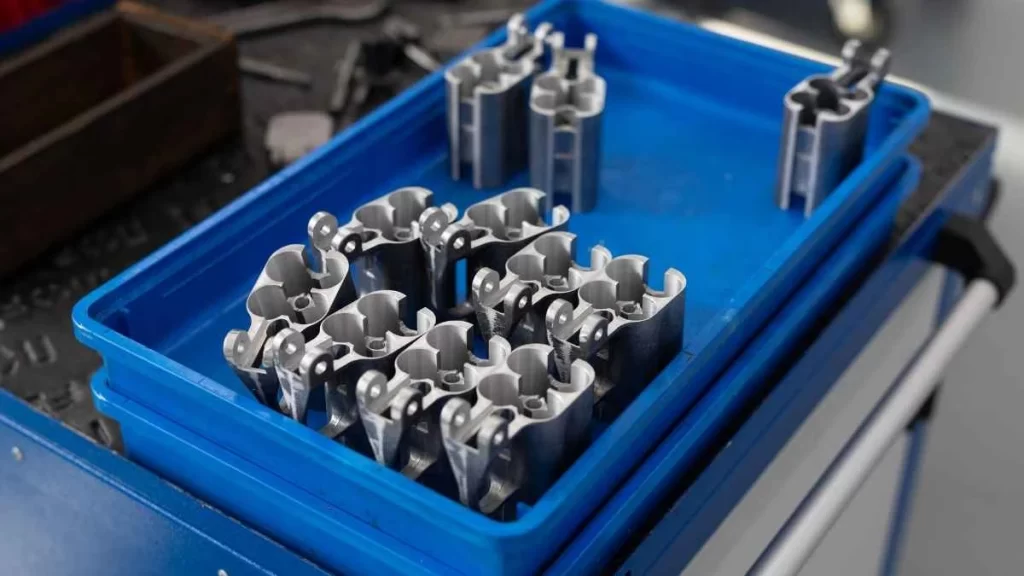
Bildname: MIM Parts
Die Verwendung von MIM bietet folgende Vorteile:
Massenproduktion komplexer Teile
MIM ermöglicht die Herstellung einer großen Anzahl von Metallteilen mit komplexer Querschnittsform und dünnen Wänden. Diese Fähigkeit ist hilfreich für die Herstellung kleiner Teile mit dünnen Abschnitten und einem hohen Maß an Genauigkeit.
Hervorragende Oberflächenbeschaffenheit
Die MIM-Teile lassen sich leicht aus der Form entfernen; in den meisten Fällen könnte ihre Oberflächenbeschaffenheit besser sein. Eine weitere Nachbearbeitung ist kaum oder gar nicht erforderlich. Was die Bilder betrifft, gibt es Nachbearbeitungsmöglichkeiten, um sie noch besser zu machen.
Komponentenkonsolidierung
Das MIM-Verfahren hilft den Designern auch dabei, mehrere Teile oder Baugruppen zu einem Teil zusammenzufügen, um ein Produkt zu verkleinern. Diese Art der Konsolidierung kann nachfolgende Montageprozesse eliminieren und die Steifigkeit der Produkte verbessern.
Hervorragende mechanische Eigenschaften
Die Teile von MIM weisen für ihren Verwendungszweck akzeptable mechanische Eigenschaften wie Härte und Festigkeit auf.
Materialeffizienz
MIM ist wiederum sehr materialeffizient. 95-98 % des Rohmaterials können in verwendbarer Form als Teile zurückgewonnen werden. Diese Effizienz trägt auch dazu bei, den Materialverbrauch auf ein absolutes Minimum zu reduzieren und damit die Produktionskosten zu senken, insbesondere bei der Herstellung der Teile aus teuren Materialien wie Superlegierungen oder Spezialmetallen.
Kosteneffizienz im Maßstab
MIM kann kostengünstiger sein als Feinguss, spanende Bearbeitung und Stanzen, insbesondere bei der Großserienproduktion von Teilen.
Falls Ihr Projekt von diesen Vorteilen profitieren könnte, können Sie sich an unser Ingenieurteam wenden, um Materialien, Konstruktionsüberlegungen und Produktionsoptionen zu besprechen.
Nachteile des Metallspritzgusses
MIM bietet zwar viele Vorteile, es gibt jedoch auch einige Nachteile:
- Hohe AnfangsinvestitionDie Fixkosten des MIM-Verfahrens sind beträchtlich hoch. Es erfordert spezielle Werkzeuge und Anlagen, wodurch es teurer ist als andere Fertigungsverfahren.
- Höhere Kosten bei KleinserienfertigungMIM kann bei der Kleinserienfertigung weniger kosteneffektiv sein, da die Kosten pro Teil im Vergleich zur Herstellung weniger Teile in der Regel hoch sind.
- GrößenbeschränkungenEs eignet sich in der Regel ideal für die Herstellung von Bauteilen kleiner bis mittlerer Größe. Größere Bauteile lassen sich nicht so einfach herstellen, da sie größere Formen und Öfen erfordern, was sehr kostspielig sein kann.
- Schrumpfung beim SinternBauteile, die im MIM-Verfahren hergestellt werden, erfahren während des Sinterprozesses eine Dimensionsänderung, die kontrolliert werden muss. Obwohl Hersteller diesen Faktor bei der Bauteilkonstruktion und Werkzeugherstellung berücksichtigen, ist er dennoch entscheidend für die endgültige Bauteilqualität.
Ein kurzer Überblick über den MIM-Herstellungsprozess
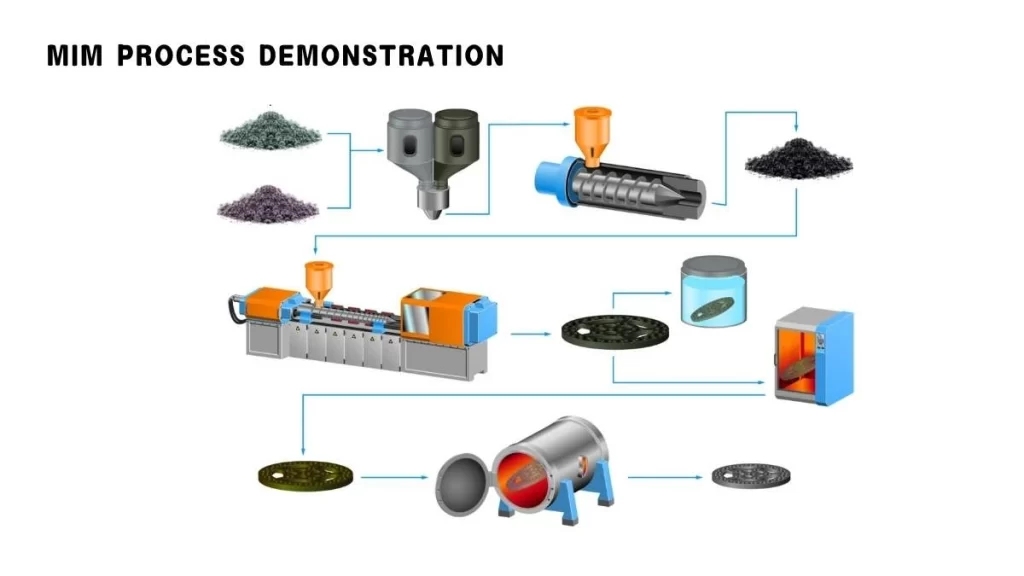
Bildname: MIM-Prozesslayout
Beim Metallspritzguss (MIM) wird reines Metallpulver mit einem Bindemittel vermischt, um einen Rohstoff zu erhalten. Diese Verbindung wird dann proportional pulverisiert und verarbeitet, wie beim Kunststoffspritzguss (PIM). Das geformte Teil, das manchmal als „grünes“ Teil bezeichnet wird, wird wiederum abgekühlt und aus der Form entnommen/ausgeworfen.
Im nächsten Schritt wird das Bindemittel dann durch Techniken wie Lösemittelextraktion, Wärmebehandlung und Strahlkatalyse teilweise entfernt. Das Teil wird zu einem „braunen“ Teil in porösem Zustand. Beim Sintern werden weitere Teile des Bindemittels durch Hitze entfernt, die durch die verbleibenden Poren verdunstet.
Anschließend wird das Teil erneut auf eine hohe Sintertemperatur erhitzt, um die Metallpulverpartikel zu verfestigen. Dieser Schritt verleiht dem Teil eine dichtere und mechanisch bessere Mikrostruktur als das mit herkömmlichen Verfahren hergestellte Metallteil.
Ähnlich wie beim Druckguss und Kunststoff Spritzgussprozess, das MIM-Verfahren eignet sich ideal für die Herstellung filigraner Kleinteile, die mit herkömmlichen Metallumformungsverfahren nur schwer zu formen sind. Allerdings können zusätzliche Bearbeitungs- oder Montagekosten anfallen.
Eigenschaften und Fähigkeiten des Metallspritzgusses (MIM)
In der folgenden Tabelle sind die wichtigsten Eigenschaften und Fähigkeiten des Metal Injection Molding (MIM)-Prozesses aufgeführt und die typischen und extremen Bereiche hervorgehoben, die bei der MIM-Produktion erreicht werden können.
| Faktoren | Mindestens | Charakteristische | Maximal |
| Komponentenmasse (Gramm) | 0.03 g | 10 - 15 g | 300 g |
| Abmessung (Millimeter) | 2 mm (0.08 Zoll) | 25 mm (1 Zoll) | 150 mm (6 Zoll) |
| Wandstärke (mm) | 0.025 mm (0.001 Zoll) | 5 mm (0.2 Zoll) | 15 mm (0.6 Zoll) |
| Maßtoleranz (%) | ± 0.2% | ± 0.5% | ± 1% |
| Teiledichte | 93% | 98% | 100% |
| Produktionsmenge | 1,000 Einheiten | 100,000 Einheiten | 100,000,000 Einheiten |
Wenn Ihr Bauteil in diese Bereiche fällt, eignet es sich möglicherweise gut für die MIM-Fertigung. Unser Ingenieurteam prüft die Bauteilgeometrie, die Materialauswahl und das Produktionsvolumen, um die Machbarkeit mithilfe unserer Kompetenzen im Metallspritzguss und unserer Konstruktionsabteilung zu ermitteln.
Probieren Sie Boda jetzt aus!
Konstruktionsrichtlinien für MIM-Werkzeuge
Bei der Planung der Herstellung von Teilen mittels MIM ist das Werkzeugdesign einer der kritischsten Aspekte des Herstellungsprozesses. Dazu gehört die Auswahl der Trennlinie, die Positionierung des Angusses, die Lokalisierung der Auswerferstiftmarkierungen und die Verwendung von Nockenaktionen.
Trennlinien
Bei MIM ist die Trennlinie die Linie quer über die Form, an der die beiden Hälften zusammenkommen. Obwohl jede MIM-Komponente diese sichtbare Linie hat, ist es möglich, ihre Dicke und damit ihre Sichtbarkeit zu reduzieren. Wenn die Trennlinie an der Kante oder Stufe eines Merkmals angebracht wird, kann diese Linie weniger auffällig gemacht werden, was das Erscheinungsbild des Teils verbessert.
Tor
Der Anguss ist die Stelle, an der das MIM-Ausgangsmaterial in die Formhöhle gelangt, ein kritischer Problembereich. Beim MIM werden vier grundlegende Angussarten verwendet, darunter Laschen-, Tunnel-, Sprung- und Fallangussarten, und jede hinterlässt eine kleine Markierung auf dem Teil. Die Position des Angusses ist ein wichtiger Faktor, da sie den Materialfluss und die Qualität des Teils beeinflusst. Im Idealfall sollte sich der Anguss in der größten Querschnittsdicke befinden, damit das Material von dünnen zu dicken Abschnitten verdicken kann. Bei zylindrischen Teilen ist es wünschenswert, den Anguss nahe der Zylinderachse zu zentrieren, um Verformungen während des Sinterns zu vermeiden.
Auswerferstifte
Auswerferstifte sind entscheidend, um das Teil nach der Formgebung aus der Formhöhle zu entfernen. Sie hinterlassen jedoch keinen tiefen Abdruck auf der Oberfläche des Teils, sondern nur geringfügige Spuren. Diese Spuren dürfen das Erscheinungsbild des Endprodukts nicht beeinträchtigen. Daher muss das Teil so gestaltet sein, dass sich die Spuren der Auswerferstifte an Stellen befinden, die insbesondere nach der Montage nicht leicht zu erkennen sind.
Cam-Aktionen
Bei MIM-Werkzeugen erzeugen Nockenbewegungen Merkmale wie Hinterschnitte, die möglicherweise zusätzliche Operationen erfordern. Beim Erstellen von Hinterschnitten an einem entworfenen Teil muss die Bewegungsrichtung der Nocke berücksichtigt werden. Der Entwurfsprozess wird komplizierter, wenn mehr als eine Nockenbewegung erforderlich ist, da jede Nocke viel Platz im Werkzeug einnimmt. All diese Probleme müssen bei der Planung und Konstruktion des Werkzeugs sorgfältig berücksichtigt werden, während die Funktionalität erhalten bleibt.
MIM VS. Metallguss? Welche Technik bietet mehr Vorteile?
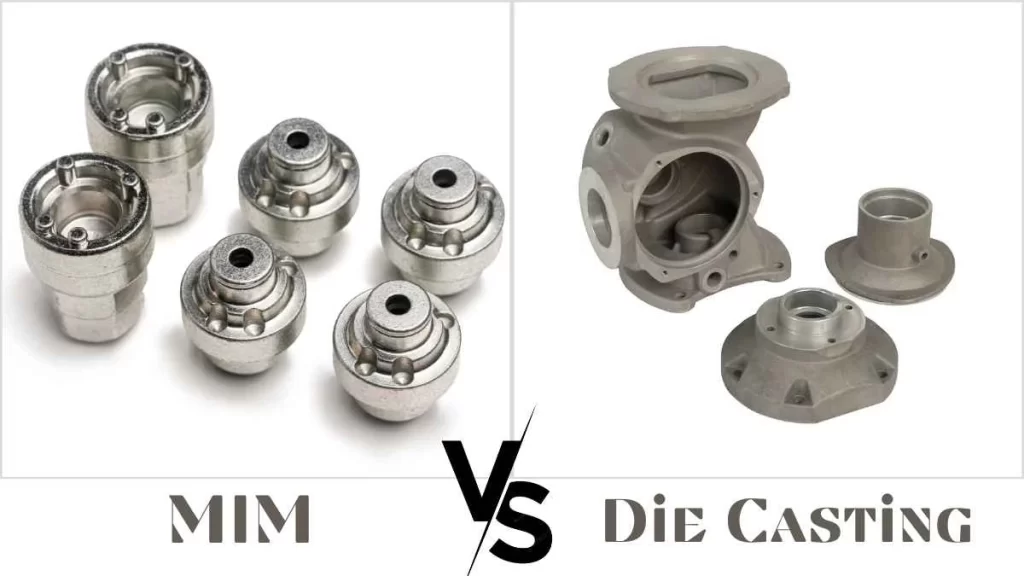
Bildname: MIM vs. Druckgussteile
MIM wird in vielen Bereichen bevorzugt, da es möglich ist, Teile mit komplizierten Formen und stabilen Abmessungen zu schmieden.
Im Vergleich zu herkömmlichen Metallgussverfahren wie Sandguss, Druckguss oder Feinguss bleiben bei MIM sowohl die Parallelität als auch die Formtoleranz während des gesamten Prozesses erhalten. Die Prozessstabilität minimiert den Bedarf an Nachbearbeitung und sorgt für eine Oberflächengüte in Standardqualität.
Andererseits erfordert der Metallguss eine Wärmebehandlung und manchmal kann es zur Bildung starker Spannungen kommen, eher in dünnen Abschnitten.
Darüber hinaus fallen zusätzliche Kosten für die Nachbearbeitung an, bei der die Teilegeometrie durch das Abschneiden von Angüssen, Toren und Steigern drastisch verringert wird. Darüber hinaus kann beim Gießen nicht die federähnliche Oberflächenbeschaffenheit der kleinen, komplizierten Formen erreicht werden, die in der Luft- und Raumfahrt und Medizintechnik gefordert werden.
Darüber hinaus ermöglicht die spanende Bearbeitung nahezu präzises Arbeiten, führt jedoch zu enormer Materialverschwendung, insbesondere bei der Bearbeitung komplizierter Formen. Nickel- und Edelstahlabfälle, die Programmierung von CNC-Maschinen und die Kosten für Werkzeugmaschinen machen die spanende Bearbeitung bei vielen Designs viel teurer als MIM.
Trotz der Entwicklung neuester Technologien wie 3D Druckund selektives Lasersintern bleibt MIM ein kostengünstiges Verfahren. Im Vergleich zu neueren Formen der additiven Fertigung bietet MIM eine höhere Wiederholgenauigkeit, schnellere Verarbeitung und Durchsatzleistung sowie weniger Wartungsaufwand/Nacharbeit und Ausschuss. (Lesen Sie mehr über Metallspritzguss vs. Druckguss)
Hier ist ein Vergleich zwischen Metallspritzguss (MIM) und Druckguss.
| Attribut | Metallspritzguss (MIM) | Druckguss |
| Materialkompatibilität | Kann ein breites Spektrum an Eisen- und Nichteisenmetallen verarbeiten, einschließlich komplexer Legierungen. | Verarbeitet hauptsächlich Nichteisenmetalle wie Aluminium, Zink und Magnesium. |
| Wandstärkenbereich | Es eignet sich für die Herstellung dünner Wände, typischerweise im Bereich von 0.040" bis 0.120" (1.0 mm bis 3.0 mm). | Geeignet für etwas dickere Wände im Bereich von 0.040" bis 0.200" (1.0 mm bis 5.0 mm). |
| MIM-Materialoptionen | Funktioniert mit Pulverformen verschiedener Metalle, einschließlich Edelstahl, Werkzeugstahl, Wolframlegierungen, Nickel-Superlegierungen und Spezialmetallen | Bestens geeignet für: Aluminium, Zink, Magnesium, Kupfer, Blei, Zinn |
| Typische Anwendungen | Es eignet sich ideal für die Herstellung kleiner, komplexer und hochfester Komponenten mit engen Toleranzen. | Sie werden für größere Teile verwendet, bei denen große Stückzahlen und weniger komplizierte Designs üblich sind. |
| Maßtoleranz | Erreicht enge Toleranzen, oft innerhalb von ±0.3 % der Nennmaße. | Hält Toleranzen innerhalb von ±0.5 % der Nennmaße ein, geeignet für Teile, die weniger Präzision erfordern. |
Welche Materialien sind für MIM-Teile geeignet?
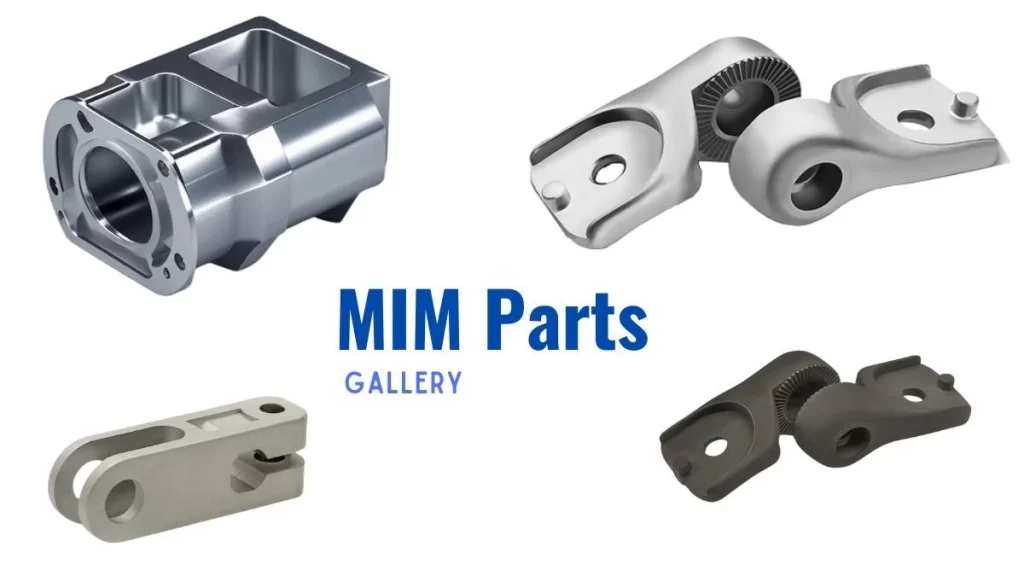
Bildname: MIM Parts Gallery
Das MIM-Verfahren unterstützt eine große Vielfalt an Metallen, die in vier Hauptkategorien eingeteilt werden:
- Eisenmetalle: Umfasst Materialien wie Edelstahl, Werkzeugstahl und Nickel-Eisen-Typen wie Invar und auch Kovar.
- Hartmetalle: Einschließlich Kobalt-Chrom-Legierungen, Hartmetalleinsätze und Keramik-Metall-Verbundwerkstoffe.
- Sondermetalle: Zum Beispiel Aluminium, Titan, Nickel und Molybdän.
- Wolframlegierungen: Hochdicht gepackte und starke Wolframlegierungen.
Wenn Sie eines dieser Materialien in MIM verwenden möchten, bietet Boda über 50 Materialoptionen und eine Reihe von Dienstleistungen, die Ihren Anforderungen entsprechen. Nachfolgend finden Sie die spezifischen Legierungen und ihre Eigenschaften:
| Legierungsgruppe | Spezifische Legierungen | Beschreibung |
| Edelstahl |
316, 316L, 17-4 PH, 303, 304, 440C, 420P |
Korrosion- abriebfest |
| Niedriglegierter Stahl |
Fe-Ni (Eisen-Nickel), FN02, FN08, 4140, 8620, 100Cr6 |
Kosteneffiziente Lösung |
| Werkzeugstahl | M2 |
Härte & Kratzfest |
|
SOFT Magnetischer Stahl |
Fe-Ni50, Fe3Si, FeCo50, FeCoV |
Magnetisch immobilien |
|
Wolfram Schwere Legierung |
W-Ni-Fe, W-Ni-Cu |
Hohe Packungsdichte |
|
Wolfram Hartmetall-Kobalt |
WC-Co |
Tragen- abriebfest |
Probieren Sie Boda jetzt aus!
Warum eignet sich Titan am besten für die Herstellung von MIM-Teilen?
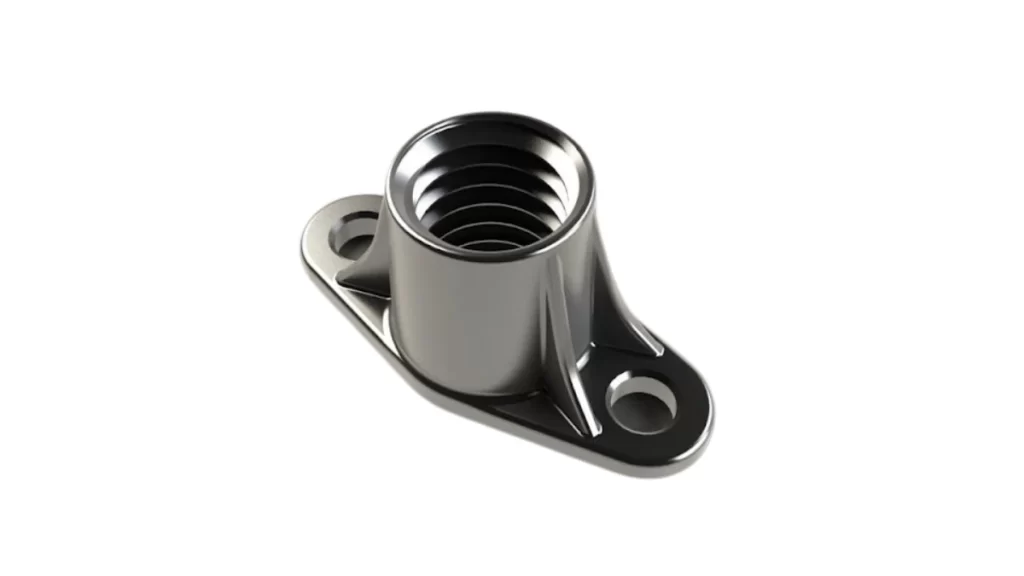
Bildname: Titan-MIM-Teil
Titan-Metall-Spritzguss (TiMIM) ist eine vollendete, detaillierte und kostengünstige Technik zur Herstellung von Titankomponenten mit kleinen Abmessungen, winzigen Rillen, Gewinden und bestimmten Konturen mit hoher Detailgenauigkeit. Im Gegensatz zum konventionellen Guss ist TiMIM bei Titanlegierungen flexibel und eignet sich für Vorgänge, bei denen ein hohes Maß an Genauigkeit erforderlich ist, insbesondere bei der Herstellung von medizinischer Ausrüstung und chirurgischen Implantaten.
Medizinische Implantate auf Basis von Titanlegierungen sind gut mit menschlichem Gewebe kompatibel und korrodieren nicht so leicht im Laufe der Zeit. Außerdem ist ihre mechanische Dichte vergleichsweise hoch. Eine solche Herstellung garantiert, dass diese Teile hohe Toleranzen aufweisen, um langlebige Komponenten für den Einsatz im menschlichen Körper bereitzustellen.
Weiterlesen: Welche 6 Spritzgussarten gibt es?
Häufig verwendete Titanlegierungen in MIM-Teilen
- Kristallphasen: Alpha (α)-Phase (stabilisiert durch Aluminium)
- Beta (β)-Phase (stabilisiert durch Vanadium)
- Wärmebehandlungslegierungen (Ti-6Al-4V): Lösungsalterung, die die HIS-Zähigkeit durch Verzerrung des Kristallgitters verbessert.
Wo finden Sie MIM-Anwendungen?
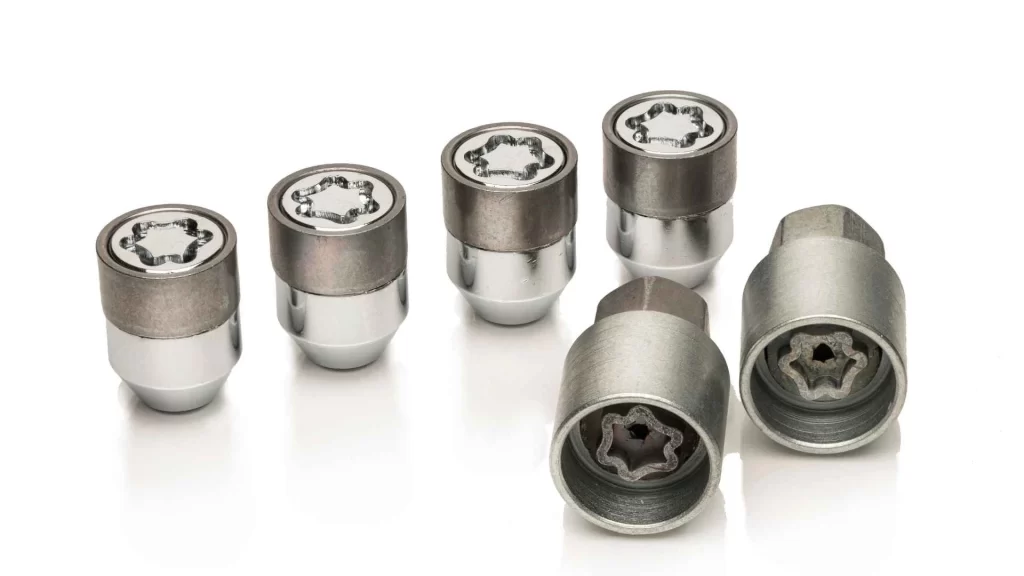
Bildname: MIM Automotive Parts
Metallspritzguss wird in vielen Branchen eingesetzt und findet sich in Produkten wieder, mit denen Sie täglich in Berührung kommen. Zu den üblichen Anwendungen gehören:
- Medizin und Zahnmedizin: Implantate, Instrumente, Schrauben, Bolzen und andere hochpräzise Teile.
- Automobil: Motoren, Getriebe, Aufhängungen und Fahrwerkszubehör.
- Konsumgüter: Tabakprodukte: Zigarren, Zigaretten, Pfeifen und Tabakersatzstoffe: Pfeifen und Tabak, Schusswaffen und andere Waffen sowie Rahmen oder Läufe für Schusswaffen.
- Flugzeugteile: Hergestellte Produkte wie Motorkomponenten und mechanische Geräteteile.
- Rasen und Garten: Werkzeuge und Geräteteile.
- Freizeit- und Handwerkzeuge: Golfschläger sowie Teile und Zubehör für den Golfsport.
- Landwirtschaftliche Geräte: Stationäre Motoren und deren Teile.
- Lifestyle-Produkte: Zu den wichtigsten Zubehörprodukten zählen Uhren, Brillen und Schmuck von MIM.
- Biomedizinische Anwendungen: Für die Herstellung medizinischer Implantate und Einweggeräte wird Ti-6Al-4V verwendet, um diese Anforderungen zu erfüllen. Zu den üblichen medizinischen TiMIM-Teilen gehören:
Zusätzliche Anwendungen
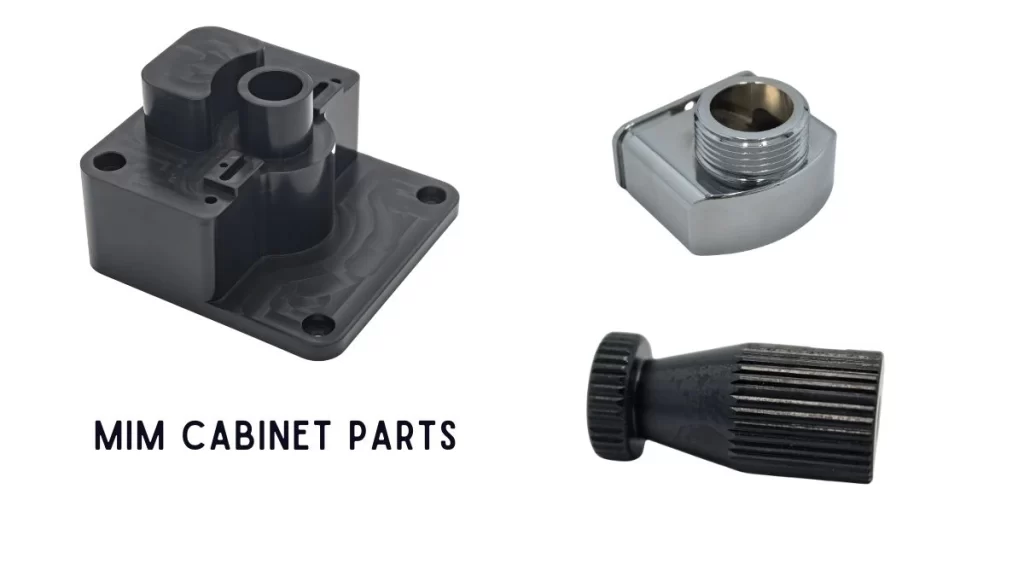
Bildname: MIM-Schrankteile
Darüber hinaus werden MIM-Teile in Bereichen der Komponentenfertigung eingesetzt wie:
- Wand- und Deckenhalterungen
- Befestigungselemente
- Armaturen
- Watches & Jewellery
- Schrankteile
Die Rolle von MIM bei der Herstellung von Uhrenteilen: Beispiele und Fallstudien
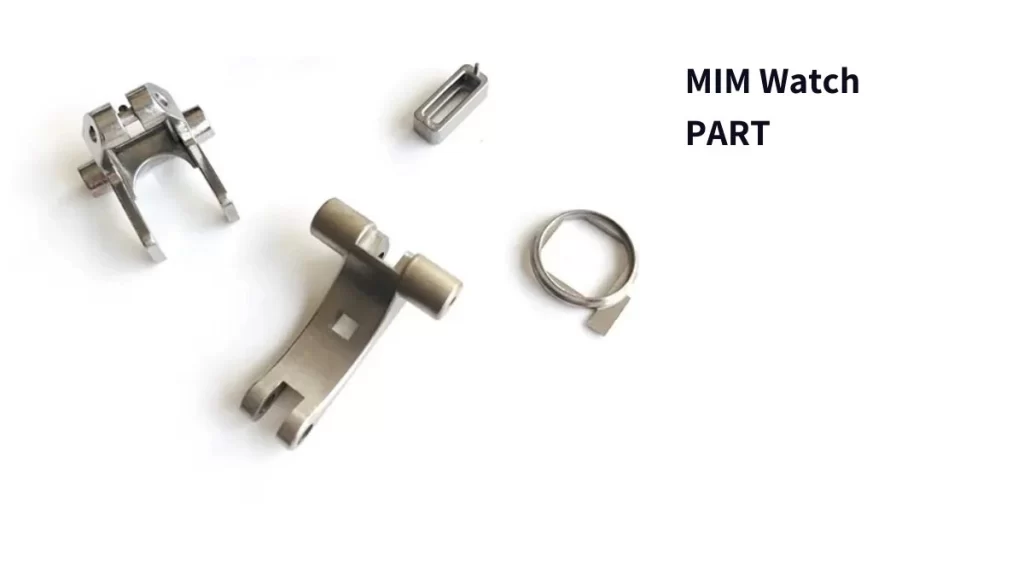
Bildname: MIM Uhrenteile
In der Luxusuhrenindustrie dienen die Accessoires nicht nur der Zeitmessung, sondern sind auch inhärente Elemente von Persönlichkeit und Mode sowie hochwertiger Fertigung. Teile wie Lünette, Zifferblatt, Verschluss und Armband sind wichtige Elemente für den ästhetischen Wert und die Identität der Uhr. Da die Kundenanforderungen nach besserer Qualität und personalisierten Produkten steigen, setzen Uhrenhersteller zunehmend auf verbesserte Produktionsmethoden für MIM für Uhren, um bessere Standards, Zuverlässigkeit und ein besseres Erscheinungsbild zu erzielen.
Keramik-Spritzguss (CIM) und Metall-Spritzguss (MIM) haben die Herstellung von Uhrenteilen aus Metall und Keramik stark verändert. Diese Technologien bieten Freiheiten bei Design, Materialauswahl und Herstellungsprozessen wie keine andere Technologie. MIM und CIM verwenden Metall- und Keramikmaterialien. Durch die Kombination der Vorteile des Kunststoff-Spritzgusses ermöglichen CIM und MIM die Herstellung aufwendiger und detailgetreuer Teile in großen Mengen. Dabei entsteht fast kein Materialabfall, die mechanische Festigkeit des Endprodukts wird erhöht und die erforderliche Maßgenauigkeit wird erreicht, wenn Luxusuhrenzubehör sowohl für das Aussehen als auch für die Haltbarkeit hergestellt wird.
(Erfahren Sie mehr über Welche Unternehmen bieten Metallspritzguss an?)
Lassen Sie uns über Beispiele und Fallstudien zur Rolle von MIM bei der Herstellung von Uhrenteilen sprechen.
Lünetten: Die MIM-Technologie kommt bei der Herstellung von Edelstahl-Lünetten zum Einsatz, die komplexe Designs mit Elementen wie rauen Oberflächen und mehrlagigen Gehäuseböden ermöglichen. Gleichzeitig eröffnet MIM die Möglichkeit, Keramiklünetten in verschiedenen Farben zu fertigen, ohne Kompromisse bei Härte und Kratzfestigkeit einzugehen. Diese Synergie verbessert sowohl das Erscheinungsbild als auch die Leistung von Luxusuhren.
Zifferblätter: Dank der CIM- und MIM-Verfahren lassen sich Zifferblätter mit hoher Detailgenauigkeit fertigen, inklusive sekundärer Ebenen, vertiefter Muster und integrierter Leuchtelemente. Diese Möglichkeiten sind im Luxusuhrenmarkt äußerst gefragt, da sie ein hohes Maß an Individualisierung mit strengen Toleranzvorgaben und hochwertigen Oberflächenveredelungen verbinden.
Schließen und Armbänder: Die MIM-Technologie wird auch zur Herstellung langlebiger Schließen und Armbänder eingesetzt. Diese bestehen in der Regel aus Edelstahl 316L, da dieser eine hohe Zugfestigkeit und Korrosionsbeständigkeit aufweist. Für Armbänder kann MIM leichte und hypoallergene Keramikarmbänder in verschiedenen Farben herstellen, die dem Tragekomfort und Stil moderner Premium-Uhren gerecht werden.
Suchen Sie einen Lieferanten oder Hersteller von MIM-Teilen? Kontaktieren Sie Boda
Checkliste: Ist Metallspritzguss für Ihr Teil geeignet?
Um zu ermitteln, ob Metallspritzguss das geeignete Fertigungsverfahren für Ihre Anforderungen ist, berücksichtigen Sie die folgenden Fragen:
- Hohe Produktionsmengen: Planen Sie die Herstellung vieler Teile für einen bestimmten Produkttyp?
- Kleine und komplexe Teile: Ist Ihr Teil klein und komplex konstruiert, sodass Präzision bei der Fertigung ein wesentlicher Faktor ist?
- Strenge Spezifikationen: Erfordert Ihre Anwendung, dass die Komponenten mit einer hohen Toleranz gefertigt werden und sich sehr ähnlich sind?
- Effizienzsteigerung in der Produktion: Ist es notwendig, eine Methode einzuführen, um den Materialverbrauch in der Produktionslinie zu minimieren?
- Komplexe Geometrien: Weisen Ihre Bauteile Formen und funktionale Anforderungen auf, die mit herkömmlichen Fertigungstechniken nicht realisierbar sind?
Wenn Sie diese Fragen mit „Ja“ beantwortet haben, sollten Sie MIM für Ihr Projekt in Betracht ziehen. Es gibt jedoch noch einige weitere Dinge, die berücksichtigt werden müssen:
- Designflexibilität: Besitzen Sie ein Unternehmen, das häufige Designänderungen erfordert? MIM ist aufgrund der hohen Kosten für den Formenwechsel nach Produktionsbeginn möglicherweise nicht so effektiv und daher für die Prototypenfertigung unter Umständen nicht geeignet.
- Lieferzeiten: Ist eine schnelle Lieferung zwingend erforderlich? MIM erfordert Werkzeuge wie Formen und Bindevorrichtungen, deren Entwicklung oft länger dauert, insbesondere bei komplexen Bauteilen. Daher kann die Lieferzeit Wochen oder sogar Monate betragen.
Kontaktieren Sie Boda
Bildname: Boda Spritzguss-Dienstleistungen
Boda can review the geometry, material and production requirements for your MIM project. Share the drawing revision, critical features, expected quantity and inspection needs so that the manufacturing route can be assessed.
Überprüfen Sie unsere Dienstleistungen im Bereich Metallspritzguss and share your drawing, material and expected production volume for a feasibility review.
Fazit
Die Herstellung dünner und breiter Abschnitte mit komplizierten Seitenumrissen ist mit herkömmlichen Verfahren eine Herausforderung. Die im Metallspritzgussverfahren (Metal Injection Molding, MIM) hergestellten Teile machen die Entwicklung dieser speziellen Teile möglich und kostengünstiger. Darüber hinaus hilft es bei der Herstellung von Teilen für medizinische Geräte und die Luft- und Raumfahrt, wo Genauigkeit und Zuverlässigkeit von entscheidender Bedeutung sind. MIM trägt dazu bei, qualitativ hochwertige Komponenten in kürzester Zeit bereitzustellen, während der Prozess kostengünstiger und mit hoher Produktionseffizienz ist.