
Polycarbonat-Spritzguss
Polypropylen (PP) wird in Kunststoffverarbeitungsunternehmen häufig für Spritzgussanwendungen verwendet. Es bietet Haltbarkeit, Flexibilität und eine hohe Beständigkeit gegen Feuchtigkeit und Chemikalien. Polypropylen ist leicht. Daher lässt es sich leicht formen und verzieht sich kaum oder gar nicht. Darüber hinaus ist es besonders stoßfest und eignet sich daher ideal für Anwendungen in der Automobil- und Bauindustrie. Darüber hinaus hat PP aufgrund seiner glatten Textur einen minimalen Luftwiderstand. Es ist daher eine gute Option für Anwendungen, die eine geringe Verschleißfestigkeit erfordern.
Polypropylen wird im Spritzgussverfahren häufig verwendet, da es sich durch seine wirtschaftliche Herstellung und Vielseitigkeit in Anwendungen auszeichnet, bei denen Flexibilität und Feuchtigkeitsbeständigkeit erforderlich sind.
Wenn Sie für Ihr Projekt Polypropylen-Spritzguss in Betracht ziehen, lesen Sie diesen Artikel. Er enthält wichtige Details zum PP-Spritzguss, seinen Eigenschaften, Vorteilen und Best Practices für die High-End-Produktion.
Mehr lesen:Polypropylenbearbeitung
Was ist Polypropylen-Spritzguss?
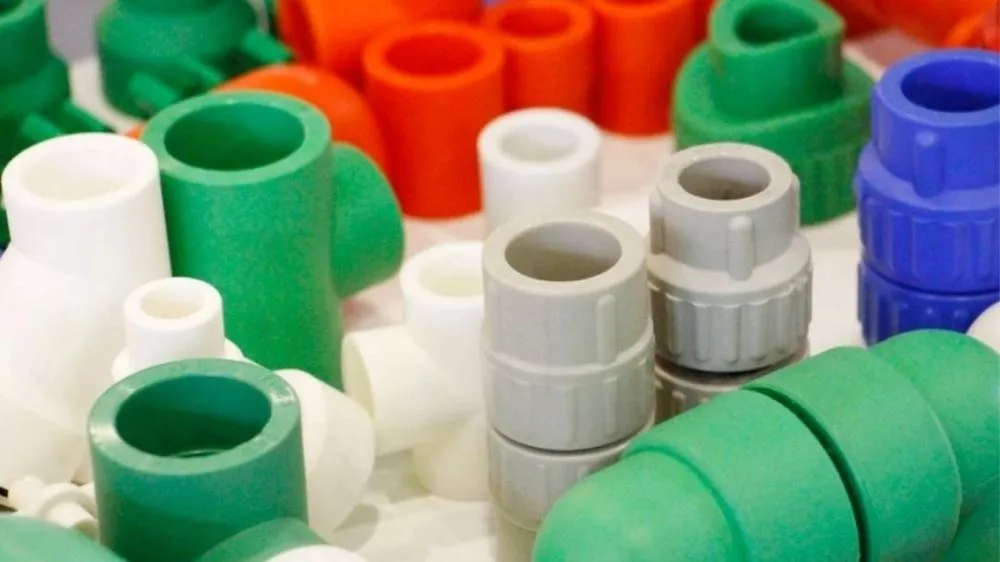
PP-Spritzguss-Rohrleitungszubehör
Polypropylen-Spritzguss ist ein häufig verwendetes Verfahren in Unternehmen, die Kunststoffteile herstellen. Im Allgemeinen ist der Prozess beginnt mit dem Schmelzen von Polypropylenpellets bis zu ihrem Schmelzpunkt, um einen geschmolzenen Zustand zu erreichen.
Anschließend wird es in die Form eingespritzt. Aufgrund des hohen Hydraulikdrucks füllt das Material den Formhohlraum schnell. Die Wärme diffundiert in die Form und kühlt das geschmolzene Material sofort ab.
Sobald es fest ist, wird das geformte Teil durch den Auslasspunkt ausgeworfen. Die ausgeworfenen Teile müssen möglicherweise minimal zugeschnitten und weiter bearbeitet werden, z. B. poliert oder chemisch behandelt werden. Polypropylen-Spritzguss hat aufgrund seiner hervorragenden Eigenschaften, seiner hohen Festigkeit, seines geringen Gewichts und seiner chemischen Beständigkeit an Popularität gewonnen. Bedenken Sie jedoch Silikonspritzguss wenn Sie biegsame und langlebige Teile herstellen müssen, die Jahrzehnte überdauern.
Optimale Bedingungen für Polypropylen-Spritzguss
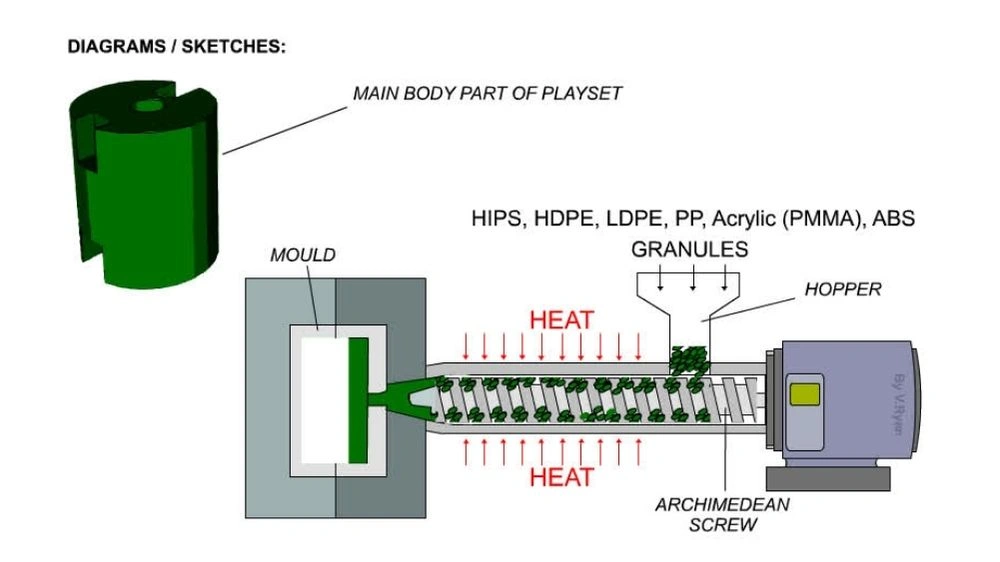
Abbildung des Polypropylen-Spritzgussverfahrens
Das Erzielen eines überragenden Formergebnisses hängt von bestimmten Verarbeitungsparametern und -bedingungen ab. Sehen wir uns einige zu berücksichtigende Faktoren an.
- Bei richtiger Lagerung muss Polypropylen normalerweise nicht getrocknet werden. Zum Trocknen sollte es 70–80 Stunden lang bei einer Temperatur zwischen 2 und 4 °C getrocknet werden, wobei der Feuchtigkeitsgehalt unter 0.1 % liegen sollte.
- Der optimale Materialfluss wird bei 220–280 °C (428–536 °F) erreicht.
- Um eine optimale Formkühlung zu gewährleisten, muss die Temperatur zur Wärmeableitung zwischen 20 und 80 °C (68–176 °F) bleiben.
- Die Wärmeformbeständigkeitstemperatur von PP erreicht 100 °C (212 °F) bei 0.46 MPa (66 PSI), bevor eine Verformung auftritt.
- Die durchschnittliche Spritzgusstemperatur liegt zwischen 32 und 66 °C (90 und 150 °F), um ein Gleichgewicht zwischen Abkühldauer und Materialfluss herzustellen.
- PP hat eine Zugfestigkeit von 32 MPa (4,700 PSI). Daher kann es Strukturkomponenten unterstützen, die eine mittlere Festigkeit erfordern.
- Die Biegefestigkeit des Materials beträgt 41 MPa (6,000 PSI), was eine dauerhafte Leistung ergibt.
- Mit einer Dichte (spezifisches Gewicht) von 0.91 g/cm³ ist es ideal für gewichtssensible Anwendungen.
- Beim Spritzgießen kann der Druck auf 180 MPa ansteigen, um die richtige Materialverteilung innerhalb der Form zu erreichen.
- Abhängig von den Zusatzstoffen und den Verarbeitungsbedingungen schrumpft PP normalerweise um 1.0–2.5 %. Dieser Bereich muss bei der Formgestaltung berücksichtigt werden. (Lesen Sie mehr über Keramikspritzguss)
Probieren Sie Boda jetzt aus!
Hauptvorteile der Verwendung von Polypropylen im Spritzguss
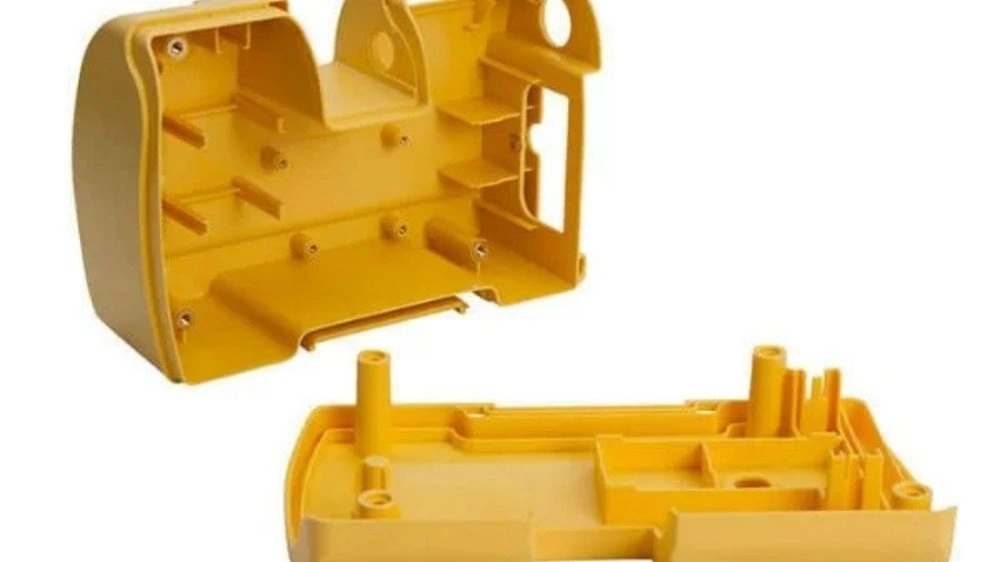
PP-Spritzgussgehäuse
Polypropylen Spritzgießen dominiert die Fertigung, da es eine wirtschaftliche Produktion, starke Materialeigenschaften und einfache Verarbeitungsmöglichkeiten bietet.
Hersteller wählen ihn als Hauptkunststoff zur Herstellung hochwertiger Produkte.
Einfaches Entformen
Polypropylen hat einen minimalen Reibungskoeffizienten. Der Entformungsprozess wird durch die glatte Oberfläche beschleunigt, was die Produktionskosten senkt und die Fertigungsgeschwindigkeit erhöht.
Hohe Ermüdungsbeständigkeit
PP ist sehr widerstandsfähig gegen wiederkehrende Biegekräfte. Es eignet sich am besten für Scharniere, Flaschenverschlüsse, Autoinnenteile, Lebensmittelbehälter und medizinische Spritzen. Das richtige Formendesign ermöglicht einen sicheren Betrieb über mehrere Millionen Biegezyklen.
Kostengünstig
Polypropylen-Spritzguss ist im Vergleich zu anderen heute erhältlichen thermoplastischen Materialien günstiger. Der Grund dafür ist die weit verbreitete Verwendung, wodurch die Gesamtkosten überschaubar bleiben. Polypropylen-Kunststoffgranulat kostet normalerweise etwa 1.20 bis 2.30 USD pro kg.
Feuchtigkeitsbeständigkeit
Polypropylen hat nur eine minimale Wasseraufnahme und eignet sich daher für Lebensmittelbehälter und Outdoor-Produkte. Darüber hinaus erfordert das Material beim Spritzgießen keinen vorherigen Trocknungsprozess.
Reibungsloser Fluss beim Formen
Die viskose Form von Polypropylen bei Raumtemperatur ermöglicht eine reibungslose Formfüllung. Die Fließeigenschaften von Polypropylen ermöglichen es Herstellern, komplizierte Details für ihre Produkte zu formen. Letztendlich trägt es dazu bei, ihre Produktionszeiten zu verkürzen und die Fertigungseffizienz zu steigern.
Materialeigenschaften von spritzgegossenem Polypropylen
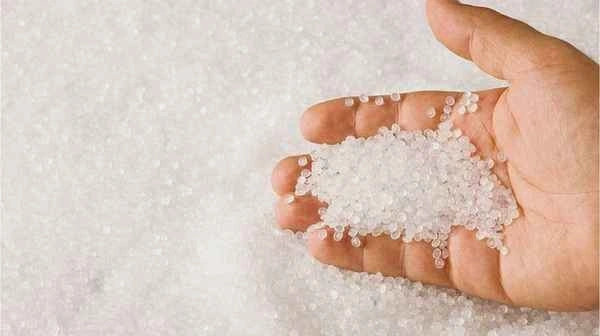
Polypropylen-Pellets
Table: Materialeigenschaften von spritzgegossenem Polypropylen
|
Eigenschaft |
Abdeckung |
|
Dichte (g / cm³) |
0.895 – 0.92 |
|
Schrumpfungsrate (%) |
1.0-2.5% |
|
Rockwell-Härte |
R80 - R125 |
|
Zugfestigkeit (MPa) |
20 – 40 |
|
Bruchdehnung (%) |
200 – 600 |
|
Biegemodul (GPa) |
1.0 – 1.5 |
|
Biegefestigkeit (MPa) |
30 – 50 |
|
Trocknungstemperatur (°C) |
70 – 80 |
|
Schmelztemp. (°C) |
220 – 280 |
|
Formtemperatur (°C) |
20 – 80 |
Probieren Sie Boda jetzt aus!
Häufige Herausforderungen beim Polypropylen-Spritzguss und wie man sie bewältigt
Hier sind einige Gemeinsamkeiten Spritzgussfehler und deren präventive Umsetzung.
Verziehen
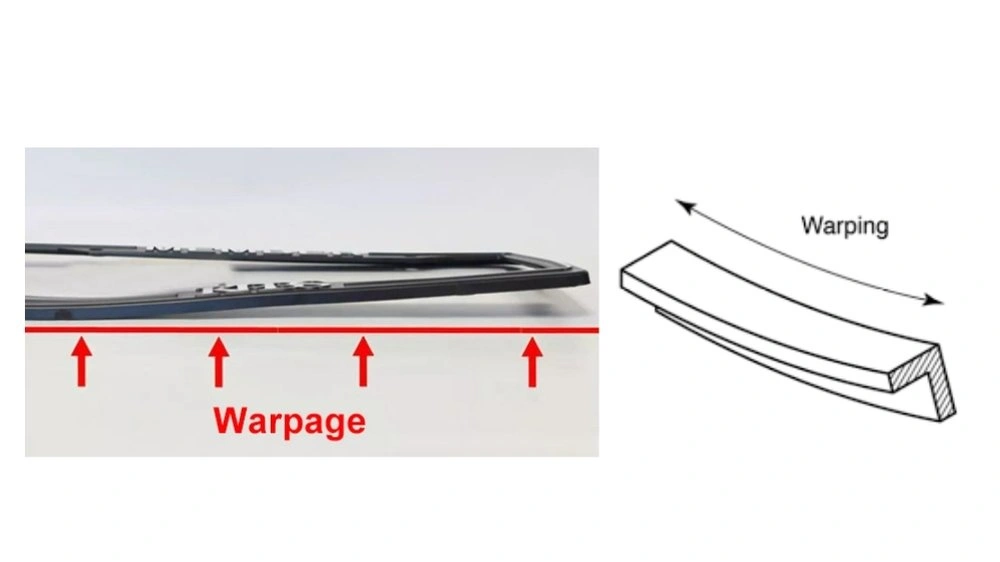
Demonstration der Verformung eines Spritzgussteils
Polypropylenteile können sich aufgrund ungleichmäßiger Abkühlungsmuster verziehen. Durch das Verziehen werden die Teile verformt und nehmen bizarre Formen an. Um dieses Problem zu mildern, müssen Sie eine gleichmäßige Wandstärke und optimierte Kühlkanäle beibehalten. Darüber hinaus kann es durch kontrollierte Einspritzgeschwindigkeiten verhindert werden, die innere Spannungen abbauen.
Einfallstellen
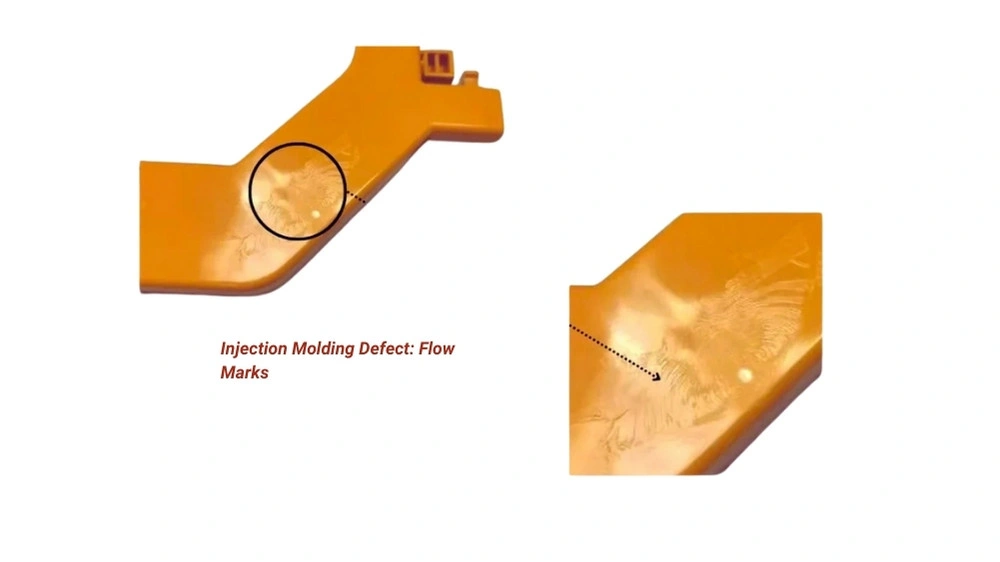
Spritzgussfehler: Fließspuren
Wenn dicke Abschnitte ungleichmäßig abkühlen, bilden sich auf der Oberfläche des Teils Vertiefungen, die Einfallstellen hinterlassen. Um dies zu verhindern, achten Sie auf eine gleichmäßige Wandstärke im gesamten Teil, verringern Sie die Rippenstärke und erhöhen Sie den Packungsdruck.
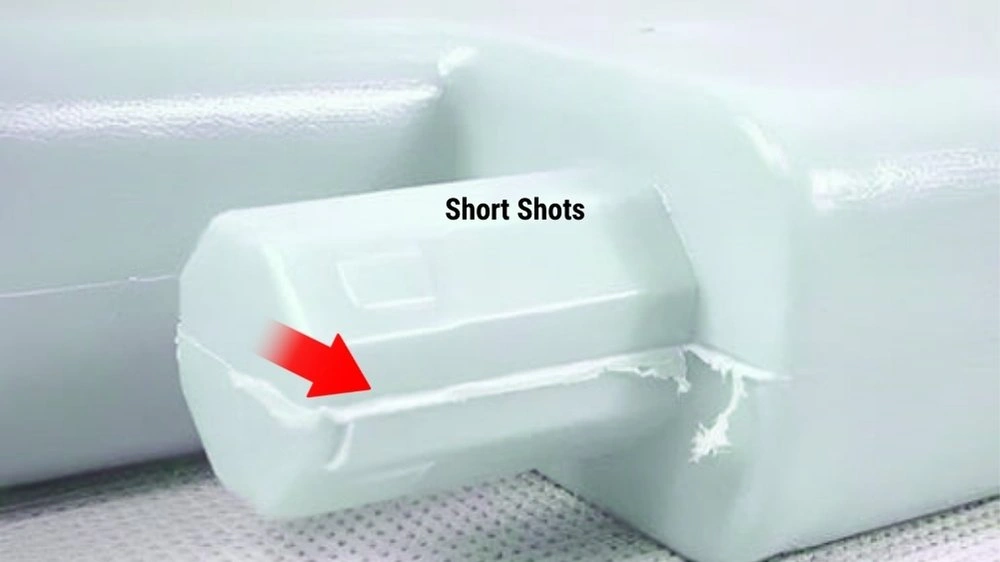
Kurze Aufnahmen
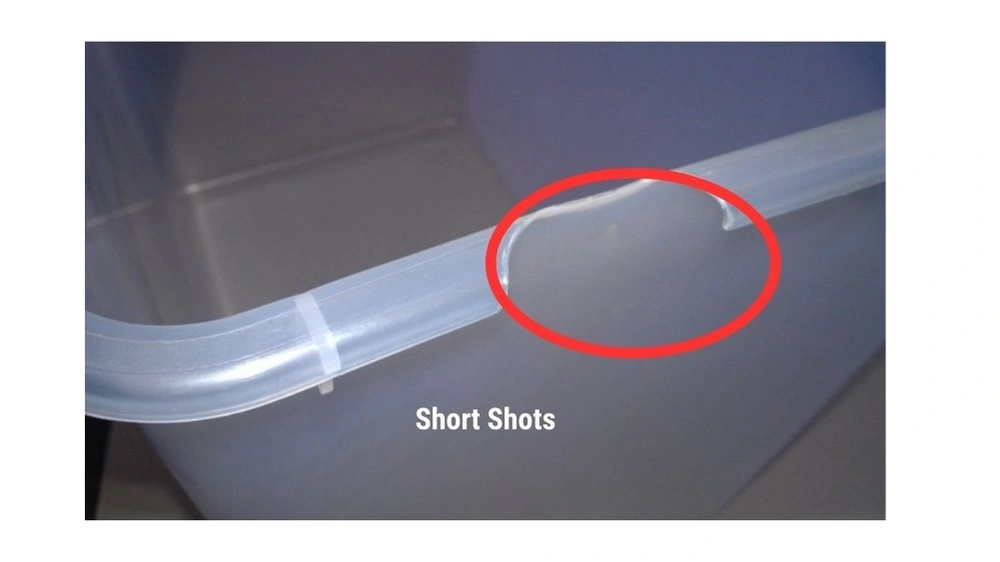
Spritzgussdefekt: Kurzschüsse
Zu kurze Spritzer entstehen, wenn die Formhöhle aufgrund von niedrigem Druck und schlechtem Materialfluss nicht gefüllt wird. Die Bildung unvollständiger Teile kann durch Erhöhen des Druckniveaus, Erhöhen der Schmelztemperatur und Aufrechterhaltung einer ausreichenden Entlüftung verhindert werden.
Blitzbildung
Einfassung im Formteil
Fehlausrichtung der Form und zu hoher Druck führen zu Gratbildung, da sich unerwünschtes Material in der Nähe von Trennlinien ablagert. Eine ordnungsgemäße Formklemmung sowie enge Formtoleranzen und eine richtig konfigurierte Einspritzgeschwindigkeit können Gratbildung verhindern.
Optimierung des Spritzgussverfahrens für Polypropylen: Best Practices
Hier sind die Standard-Designüberlegungen zur Herstellung von Produkten im PP-Spritzgussverfahren, um die Leistungs- und Herstellstandards zu verbessern.
Lebende Scharniere
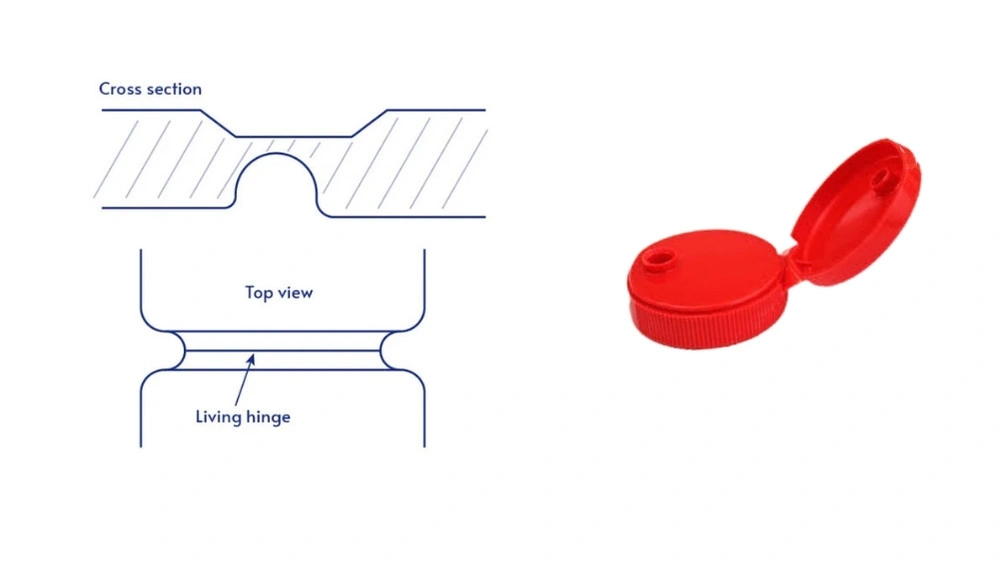
Spritzguss mit aktiven Scharnieren
Lebende Scharniere werden am besten aus Polypropylen hergestellt. Sie werden häufig in Verschlüssen und Behältern verwendet. Der optimale Scharnierdickenbereich zwischen 0.2 mm und 0.51 mm gewährleistet die beste Leistung. Darüber hinaus erhöht das Hinzufügen glatter, abgerundeter Bereiche und Schulterstrukturen die Festigkeit des Scharniers. Diese helfen, Fehler bei wiederholtem Biegen zu verhindern.
Wandstärke
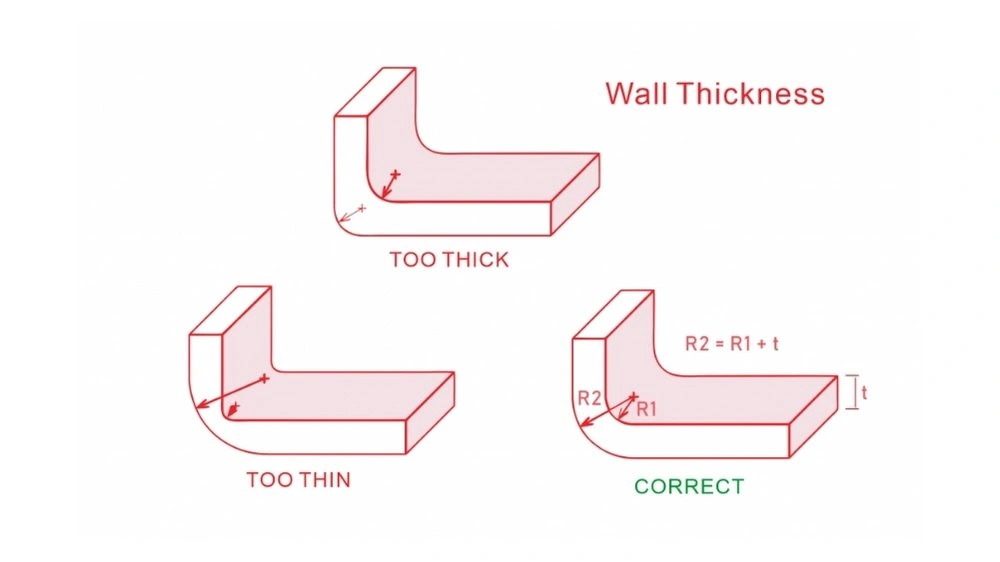
Spritzguss-Wandstärke
Die Qualität und Festigkeit von Teilen hängt direkt vom Wert der Wandstärke ab. Es wird empfohlen, die Wandstärke zwischen 0.635 mm und 3.81 mm zu halten. Dieser Wert sorgt für ausreichende strukturelle Integrität und Kühlung des Bauteils. Darüber hinaus dürfen die in die Teilestruktur eingearbeiteten Rippen nicht länger als die Hälfte der Wandstärke des Materials sein, um Fehler zu vermeiden.
Radien
Scharfe Kanten können Spannungskonzentrationen und Schwachstellen in Formteilen verursachen. Der empfohlene Radiuswert für die strukturelle Festigkeit beträgt 25 % der Wandstärke, aber ein Radius von 75 % gewährleistet maximale Spannungsverteilung und Teilehaltbarkeit.
Entwurfswinkel
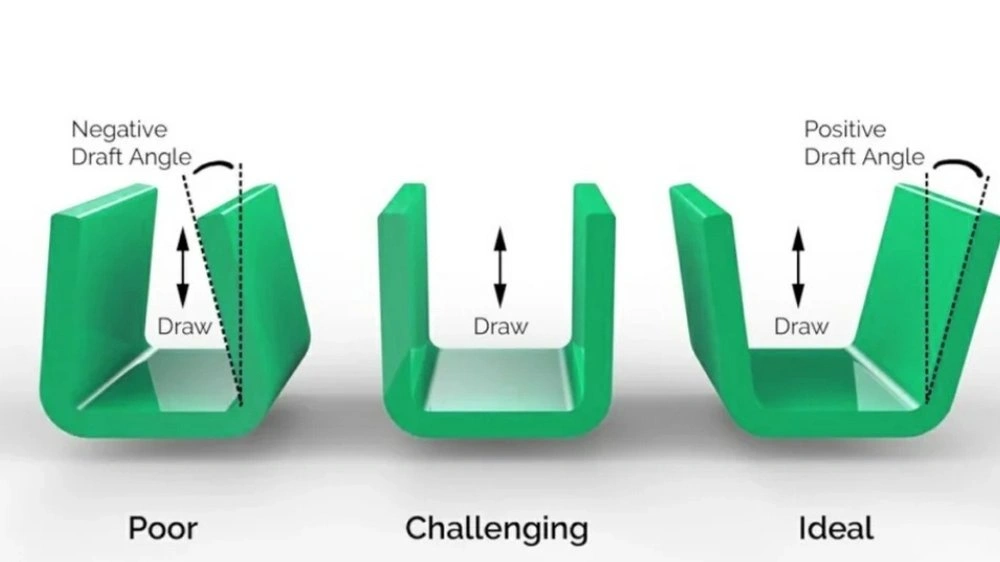
Entformungsschräge beim Spritzgießen
Polypropylenteile benötigen mindestens einen Entformungswinkel von 1 Grad, um richtig zu funktionieren. Der Entformungswinkel variiert normalerweise zwischen 5 Grad für strukturierte Oberflächen und 10 Grad für gefüllte PP-Teile, um die Entformung zu erleichtern.
Toleranzen
Die detaillierteren Designteile sind teurer. Handelsübliche Toleranzen ermöglichen jedoch kostengünstige Variationen. Beispielsweise hat ein 20 mm großes PP-Teil normalerweise eine handelsübliche Toleranz von 0.125 mm. Das Erreichen einer akzeptablen Toleranz von 0.075 mm erfordert jedoch zusätzliche Kosten.
Mehr lesen: Polycarbonat-Spritzguss
Bestellen Sie Ihre PP-Teile bei Boda
Spritzguss-Dienstleistungen von Boda
Das Polypropylen-Spritzgießverfahren erfordert eine sorgfältige Kontrolle der Prozessbedingungen, um zuverlässige Teile zu erhalten. Die richtigen Spritzgießtechniken verhindern häufige Fehler wie Verzug, Schrumpfung und Einfallstellen. Neben unserer zuverlässigen Polypropylen-BearbeitungsserviceBoda bietet erstklassigen Spritzgussservice, und unser Team fertigt für Sie PP-Teile und -Produkte der Spitzenklasse. Neben PP bieten wir auch Spritzgussdienstleistungen für Teflon, Acryl, HDPE und Nylon an. Dank unserer langjährigen Erfahrung liefern wir Ihnen hochwertige Teile ohne Kompromisse bei der Qualität. Bestellen Sie daher mit Vertrauen.
Darüber hinaus sind unsere Preise durchaus vernünftig. So können Sie das Beste aus unseren High-End-Produkten herausholen, indem Sie weniger ausgeben. Haben Sie eine Frage oder möchten Sie eine Bestellung aufgeben? Kontaktieren Sie uns noch heute und wir machen Ihnen sofort ein Angebot!
Häufig gestellte Fragen
F1. Was ist PP-Injektion?
Beim PP-Spritzguss wird die Form mit geschmolzenem Polypropylen oder PP-Kunststoff gefüllt, der abkühlen und in die gewünschte Form aushärten kann. Das Verfahren hat sich aufgrund seiner überlegenen Festigkeit, Flexibilität und Kosteneffizienz weit verbreitet und eignet sich daher hervorragend für die Herstellung robuster und leichter Produkte.
F2. Warum eignet sich Polypropylen gut für Spritzguss?
Polypropylen eignet sich optimal für Spritzguss, da es leicht ist, eine niedrige Schmelztemperatur hat, flexibel und chemikalienbeständig ist. Es fließt außerdem leicht und ist daher ideal für detaillierte Formen. Außerdem ist es erschwinglich und aus recycelbarem Kunststoff hergestellt.
F3. Wie hoch ist der Einspritzdruck für PP?
Der Einspritzdruck für Polypropylen liegt normalerweise zwischen 70 und 140 MPa. Der Druck hängt vom Teiledesign und der Formkonfiguration ab. Die richtigen Einstellungen gewährleisten einen gleichmäßigen Fluss und weniger Defekte.
F4. Wie schneidet Polypropylen im Vergleich zu anderen Materialien für den Spritzguss ab?
Polypropylen ist vergleichsweise leicht und flexibler als ABS und Polycarbonat-Spritzguss. Außerdem ist es chemikalienbeständig und billiger, aber nicht so starr wie einige technische Kunststoffe. Aufgrund seines ausgewogenen Verhältnisses zwischen Kosten und Haltbarkeit ist es die erste Wahl für Spritzguss.
F5. Welche Anwendungen gibt es für Polypropylen-Spritzguss?
Polypropylen wird für Autoteile, Lebensmittelbehälter, medizinische Geräte, Verpackungen und Haushaltsgegenstände verwendet. Es ist auch in der Elektronik und in Industrieprodukten weit verbreitet.
Frage 6: Wie wähle ich das beste Material für das Spritzgießen aus?
Wählen Sie ein Material auf der Grundlage seiner Festigkeit, Flexibilität und Kosten. PP ist flexibel, ABS ist starr und Polycarbonat ist schlagfest. Berücksichtigen Sie die Verwendung Ihres Produkts und Ihr Budget, um die richtige Wahl zu treffen.