
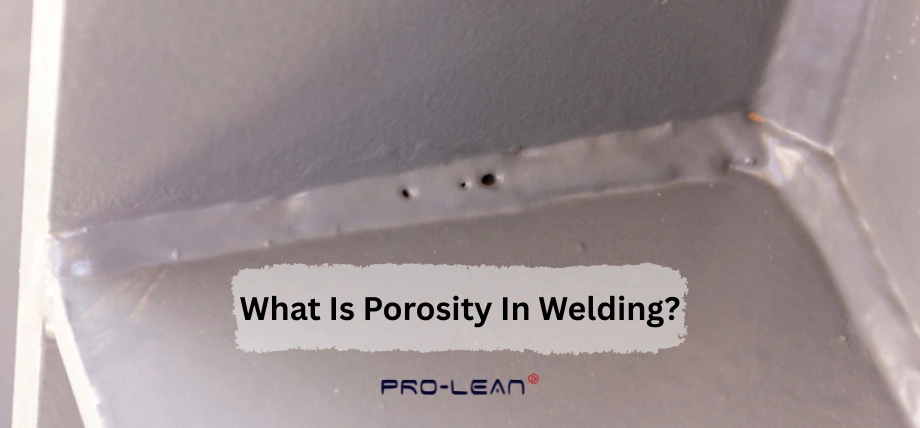
Schweißporosität
Schweißporosität ist ein häufiger Defekt, der sich negativ auf die Schweißqualität, die strukturelle Integrität und die Leistung bei industriellen Anwendungen auswirkt.
Erfahren Sie mehr über Porosität beim Schweißen, ihre Ursachen, Auswirkungen und Präventionsstrategien. Die Kenntnis der wichtigsten Parameter und bewährten Verfahren der Branche ermöglicht Ihnen die Herstellung hochwertiger Schweißnähte bei gleichzeitiger Minimierung von Defekten.
Was ist Porosität beim Schweißen?
Porosität ist ein Begriff, der winzige Hohlräume (Gasblasen) beschreibt, die beim Abkühlen einer Schweißnaht eingeschlossen werden. Diese kleinen Blasen schwächen die Schweißnaht, indem sie die mechanische Struktur beeinträchtigen, Spannungsversagen verursachen und zu Rissen führen.
Arten von Porosität
Porosität kann in verschiedenen Formen auftreten, wobei jede Art ihre eigenen Eigenschaften besitzt:
Oberflächenporosität
Sichtbare Gaseinschlüsse auf der Schweißnahtoberfläche; die häufigste Ursache für Oberflächenporosität ist eine unzureichende Schutzgasabdeckung.
Porosität unter der Oberfläche
Durch zerstörungsfreie Prüfungen (NDT) mittels Röntgen- oder Ultraschalluntersuchung wurden innere Hohlräume entdeckt.
Wurmlochporosität
Beim Schweißen entstehen durch das schnelle Einschließen von Gasen lange, röhrenförmige Poren.
Gleichmäßige Porosität
Gleichmäßig verteilte kleine Poren sind häufig auf verunreinigte Materialien oder falsche Schweißparameter zurückzuführen. Das Verständnis dieser Typen hilft Schweißern, Porosität effektiv zu erkennen und zu beheben.
Probieren Sie Boda jetzt aus!
Ursachen für Porosität beim Schweißen
Porosität entsteht in einer Schweißnaht, wenn Gase im Schmelzbad eingeschlossen werden und nicht entweichen können, bevor die Schweißnaht erstarrt. Die Ursachen hierfür sind vielfältig und reichen von Materialeigenschaften bis hin zu falscher Schweißtechnik.
Materialverunreinigung
Porosität ist aufgrund verunreinigter Grundmetalle oder Füllstoffe ein erhebliches Problem. Zu den häufigsten Verunreinigungen zählen:
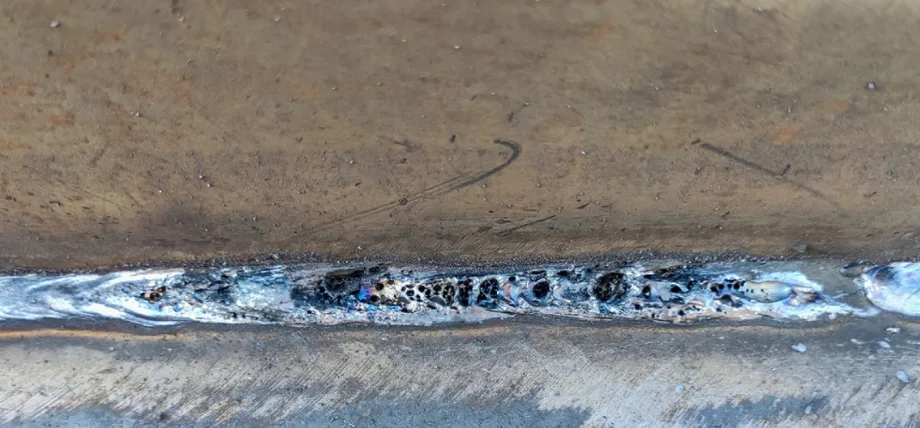
Mehrere Schweißporen in einer Linie
Feuchtigkeit
Durch das Schweißen wird das auf der Materialoberfläche aufgenommene Wasser wieder freigesetzt und es bilden sich Poren.
Öl und Fett
Rückstände aus der Maschinenbearbeitung oder Handhabung verdunsten und bilden Taschen.
Rost oder Zunder
Oxidschichten auf der Stahloberfläche können nicht in das Schweißbad getragen werden.
Beim Schweißen von Rohrleitungen, insbesondere in feuchten Umgebungen wie der Öl- und Gasindustrie, ist es von entscheidender Bedeutung, vor dem Schweißen Feuchtigkeit und Oxide durch eine Reinigung mit Lösungsmitteln oder einer Drahtbürste zu entfernen.
Unsachgemäße Schutzgasabdeckung
Das Schweißbad wird mit Schutzgas (z. B. Argon oder CO2) von der Atmosphäre abgeschirmt. Einige Beispiele für Probleme mit der Gasabdeckung:
- Niedrige Gasdurchflussrate: Durch unzureichende Abschirmung kann Stickstoff oder Sauerstoff in das Schweißbad gelangen.
- Übermäßiger Gasfluss: führt zu Turbulenzen, die atmosphärische Luft ansaugen.
- Undichte Gasleitungen: Fehlerhafte Geräte reduzieren die Gaszufuhr zur Schweißzone.
Für eine gute Abdeckung können Sie beim MIG-Schweißen einen Gasdurchfluss von 15–25 Kubikfuß pro Stunde (CFH) verwenden. Passen Sie den Wert je nach Schweißposition und Umgebungsbedingungen an.
Falsche Schweißparameter
Schweißgerät
Schweißparameter wie Spannung, Stromstärke und Schweißgeschwindigkeit wirken sich direkt auf die Porosität einer Schweißnaht aus.
Hochspannung: Eine hohe Spannung kann die Lichtbogenlänge erhöhen, was zu einem instabilen Lichtbogen und in der Folge zu einem ungleichmäßigen Schmelzbad und Porosität führt.
Niedriger Strom: Durch unzureichende Wärme können Gasspuren in der Schweißnaht zurückbleiben.
Schnelle Reisegeschwindigkeit: Die Schweißgeschwindigkeit verhindert, dass Gas aus dem Schmelzbad entweicht.
Speicherprogrammierbare Steuerungen (SPS) ermöglichen eine präzise Steuerung der Parameter in automatisierten Schweißsystemen, die in der Automobilherstellung eingesetzt werden, und minimieren so die Porosität bei der Massenproduktion.
Umweltfaktoren
Äußere Einflüsse wie Wind oder Zugluft können die Schutzgasabdeckung zerstreuen, insbesondere beim Schweißen im Freien. Hohe Luftfeuchtigkeit führt ebenfalls zu Feuchtigkeit und erhöht die Wahrscheinlichkeit wasserstoffbedingter Porosität.
Probieren Sie Boda jetzt aus!
Auswirkungen der Porosität auf die Schweißqualität
Porosität schwächt die mechanischen Eigenschaften und die Integrität von Schweißnähten, was insbesondere bei industriellen Anwendungen von entscheidender Bedeutung ist.
Reduzierte Festigkeit und Duktilität
Gasblasen sind Spannungskonzentratoren und verringern die Zugfestigkeit und Duktilität der Schweißnaht. Schon geringe Porosität kann bei anspruchsvollen Anwendungen wie Druckbehältern und tragenden Bauteilen zu schwerwiegenden Ausfällen führen.
Korrosionsanfälligkeit
Die Oberflächenporosität macht die Schweißnaht anfällig für Umwelteinflüsse und kann in extremen Meeres- oder chemischen Verarbeitungsumgebungen Korrosion verursachen.
Nichteinhaltung von Standards
Schweißvorschriften für die Industrie sind AWS D1.1 (Baustahl) oder ASME Abschnitt IX (Druckbehälter). Überschreitet die Porosität diese Grenzwerte, kann die Schweißnaht bei Anwendungen, die diese Anforderungen erfüllen, versagen.
So verhindern Sie Porosität beim Schweißen
Porosität lässt sich durch die Verwendung geeigneter Materialien und Schweißparameter sowie eine angemessene Qualitätskontrolle verhindern. Hier sind einige konkrete Maßnahmen zur Reduzierung der Porosität:
Vorbereitung vor dem Schweißen
Saubere Grundmaterialien:
Entfetten, mit einer Drahtbürste abbürsten oder Öl, Gebrauchsspuren und Feuchtigkeit abschleifen. Aceton wird verwendet, um starke Oberflächenverunreinigungen von Edelstahl zu entfernen.
Trockene Füllmaterialien:
Für das Lichtbogenhandschweißen (SMAW) Elektroden und Schweißzusatzdrähte in feuchtigkeitskontrollierter Umgebung lagern. Niedrigwasserstoffhaltige Elektroden vor Gebrauch auf 250–300 °C vorwärmen.
Ausrüstung prüfen:
Liefert Ihre Ausrüstung konstant Schutzgas (überprüfen Sie Gasleitungen, Regler und Brenner auf Lecks)?
Schweißparameter optimieren
Beachten Sie, dass die Anpassung der Schweißeinstellungen je nach Material und Verfahren (Lichtbogenschweißen, WIG- oder MIG-Schweißen) ist unerlässlich:
- MIG-Schweißen: Verwenden Sie für Kohlenstoffstahl einen Spannungsbereich von 18–24 V und eine Drahtvorschubgeschwindigkeit von 200–400 Zoll pro Minute
- WIG-Schweißen: Stellen Sie die Stromstärke für 100/200 Zoll dicken Edelstahl auf etwa 1–8 A ein, damit ein stabiler Lichtbogen erzeugt wird und dieser erhalten bleibt.
- Fahrgeschwindigkeit: 10–15 Zoll pro Minute (um Gas entweichen zu lassen)
Schweißen sauberer Rohre
Auswahl des Schweißschutzgases
Auswahl des richtigen Schutzgases für das Material und Schweißprozess:
- Argon: Perfekt zum WIG-Schweißen von Edelstahl und Aluminium.
- Argon-CO2-Gemisch (75/25): Geeignet für das MIG-Schweißen von Kohlenstoffstahl.
- Helium: Es erhöht die Penetration in dichte Materialien und erfordert höhere Durchflussraten.
Maßnahmen zur Qualitätskontrolle
- Zerstörungsfreie Prüfung (ZfP): Nutzen Sie Röntgen-, Ultraschall- oder Farbeindringverfahren, um Porosität unter der Oberfläche zu finden.
- Schweißerausbildung: Die Bediener sollten zertifiziert und in Methoden zur Fehlerverhütung geschult sein.
- Prozessüberwachung: Verwenden Sie Sensoren, um den Gasfluss, den stabilen Lichtbogen und das Schweißbadverhalten bei empfindlichen Schweißarbeiten wie Druckbehältern in Echtzeit zu überwachen.
Fazit
Porosität ist vermeidbar SchweißfehlerMit bewährten Verfahren wie Reinigung, Optimierung des Gasflusses und dem Einsatz zerstörungsfreier Prüfverfahren können Schweißer qualitativ hochwertige, fehlerfreie Schweißnähte herstellen.
In Branchen, in denen Zuverlässigkeit ein unverzichtbarer Faktor ist, ist die Erkennung und Reduzierung von Porosität unerlässlich. Dies gewährleistet die Einhaltung von Normen und optimierte Struktureigenschaften. Bleiben Sie über neue Technologien und Schulungen auf dem Laufenden, um Ihren Wettbewerbsvorteil bei der Schweißqualität zu sichern.
Teilen Sie Ihre Erfahrungen mit Porosität beim Schweißen oder stellen Sie Fragen in den Kommentaren unten.
Fachmännische Schweißdienstleistungen bei Boda
Bei Boda bieten wir qualitativ hochwertige Schweißdienstleistungen Für verschiedene Metalle. Erfahren Sie mehr über unsere Präzisionsschweißlösungen – fordern Sie noch heute ein Angebot an.
FAQ
- Wie verhindert man Porosität beim Schweißen?
Reinigen Sie das Grundmetall, verwenden Sie ein geeignetes Schutzgas und warten Sie die Anlage. Es ist außerdem wichtig, Schweißelektroden so aufzubewahren, dass keine Feuchtigkeit in sie eindringt.
- Wie wird Porosität verhindert?
Es ist wichtig, das Grundmetall zu reinigen und das Schweißbad mit dem richtigen Schutzgas richtig abzuschirmen.
- Was verursacht Porosität in 7018?
Porosität in 7018 wird durch eine längere Lichtbogenlänge und Feuchtigkeit in der Elektrodenbeschichtung verursacht, die bei unsachgemäßer Lagerung in die Elektrode eindringt.
- Wie viel Porosität ist in einer Schweißnaht akzeptabel?
AWS D1.1 erlaubt eine Porosität von bis zu 3/8 Zoll Durchmesser für eine einzelne Pore; Sie können andere Standards verwenden, um die zulässige Porosität entsprechend den Anforderungen zu prüfen.