
„Squeeze-Casting ist die Kombination aus Schmiede- und Gussprozessen, die die gesamte Metallteilefertigungsindustrie revolutioniert hat. Durch diesen Prozess sind eindeutige Designs mit präzisen Formen und bemerkenswerter Festigkeit entstanden"
Squeeze Casting ist das zweckmäßigere Metallmatrix-Verbundverfahren, das das Potenzial hat, Gussteile mit feinerer Körnung und inkompatibler Festigkeit in Massenproduktion herzustellen. Es kann die metallurgische Leistung effizient verbessern, die Benetzbarkeit verbessern und den vorgesehenen Komponentenbereich stärken.
In Squeeze-Casting Das geschmolzene Metall wird in eine Form gegossen, erstarrt und unter hohem Druck geschmiedet. Dieser Prozess eliminiert möglicherweise die damit verbundenen Gasdefekte und sorgt für eine kontinuierliche Förderung der Schrumpfung während der Erstarrung. Durch eine solide Automatisierung des Squeeze-Castings können problemlos netzförmige Komponenten in Premiumqualität hergestellt werden.
Um die besten Ergebnisse zu erzielen, ist ein technisches Verständnis der Schlüsselvariablen wie Druck, Temperatur und Düsendesign unerlässlich. In diesem Artikel werden wir das Squeeze-Casting-Verfahren, seine Anwendungen, Vorteile und Perspektiven verstehen.
Was ist Squeeze Casting?
Squeeze-Casting, Beim Schmieden flüssiger Metalle wird geschmolzenes Metall in ein geschlossenes Gesenk zwischen den hydraulischen Pressplatten eingespeist und unter hohem Druck ausgehärtet. Der ausgeübte Druck verbindet das geschmolzene Metall schnell mit der Formoberfläche und entfacht einen sofortigen Wärmeübertragungszustand, der ein feines Korn mit minimaler Schrumpfung oder einen porenfreien Guss erzeugt.
Für dieses Verfahren werden unedle Metalle verwendet Magnesium und Aluminiumlegierungen werden verwendet. Es können sowohl Eisen- als auch Nichteisenkomponenten hergestellt werden.
Squeeze Casting vs. Druckguss: Unterscheiden sie sich?
Lassen Sie uns untersuchen, ob Squeeze-Casting und Druckguss im Wesentlichen die gleichen Prozesse sind oder ob es erhebliche Unterschiede zwischen ihnen gibt.
Table: Squeeze-Casting vs. Druckguss: Ein Vergleich
| Aspekt | Squeeze-Casting | Druckguss |
| Prozess | Beim Squeeze-Casting wird geschmolzenes Metall unter hohem Druck in eine Form (Matrize) eingespritzt und anschließend zusätzlicher Druck ausgeübt, um das Material zu komprimieren. | Beim Druckguss wird geschmolzenes Metall unter hohem Druck in einen Formhohlraum eingespritzt, um komplexe Formen zu erzeugen. |
| Druckscheiben | Der Anfangsdruck beim Squeeze-Casting-Verfahren beginnt bei 500 bar und kann bis zu 3000 bar betragen. Normalerweise werden Drücke im Bereich von 800 – 1100 bar verwendet. | Der Druckbereich für Zink- und Aluminiumdruckguss liegt typischerweise zwischen 1500 und 25,000 PSL. |
| Form | Typischerweise wird eine Einwegform aus Einwegartikeln verwendet Sand oder Keramik. | Verwendet wiederverwendbare, langlebige Formen aus Stahl, schwarz oder andere Metalle. |
| Oberflächenfinish | Bietet eine hervorragende Oberflächengüte und Maßhaltigkeit. | Kann eine glatte Oberfläche erzielen, erfordert jedoch möglicherweise eine zusätzliche Bearbeitung. |
| Materialauswahl | Geeignet für eine Vielzahl von Materialien, einschließlich Aluminium-, Magnesium- und Kupferlegierungen. | Vielseitig einsetzbar und kann verschiedene Metalle wie Aluminium, Zink und Kupferlegierungen verarbeiten. |
| Produktionsvolumen | Ideal für kleine bis mittlere Produktionsläufe. | Aufgrund der schnellen Zykluszeiten bestens für die Produktion großer Stückzahlen geeignet. |
| Werkzeugkosten | Aufgrund der Notwendigkeit von Präzisionsformen sind die anfänglichen Werkzeugkosten relativ hoch. | Die anfänglichen Werkzeugkosten sind hoch, amortisieren sich jedoch bei großen Produktionsläufen. |
| Toleranzen | Kann enge Toleranzen und komplizierte Geometrien erreichen. | Es können enge Toleranzen erreicht werden, bei hochkomplexen Konstruktionen kann es jedoch zu Einschränkungen kommen. |
Squeeze-Casting-Prozess: Eine Schritt-für-Schritt-Anleitung
Die erfolgreiche Herstellung von Metallbauteilen wird nur durch eine vollständige Einarbeitung in den Prozess erreicht. Die Schritt-für-Schritt-Anleitung zum Druckgussverfahren lautet wie folgt:
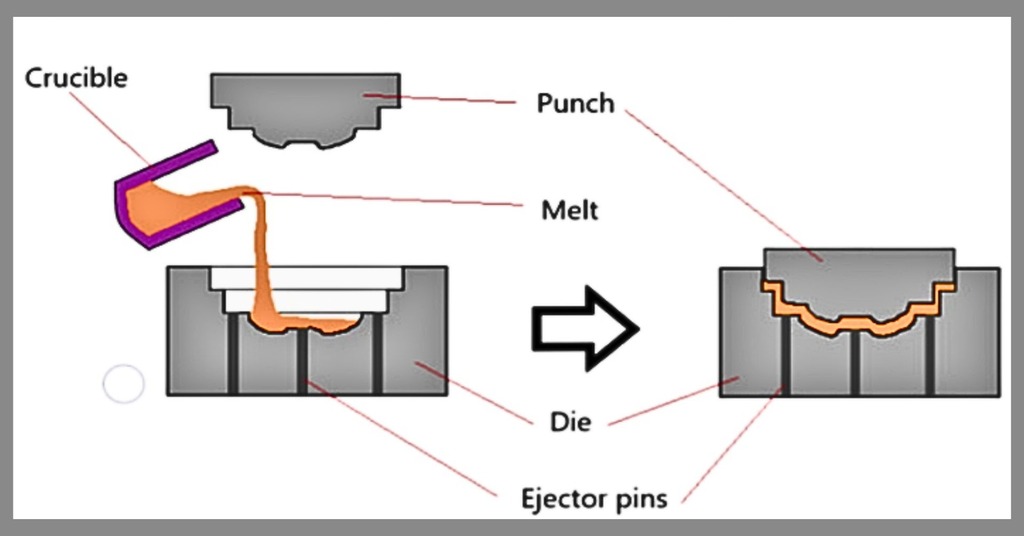
Squeeze-Druckgussverfahren
Schritt 1 – Vorbereitung der Metalllegierung
In diesem Schritt wird das zugewiesene Metall in einen Ofen gegeben und erhitzt, bis es von der festen in die flüssige Phase übergeht. Die Temperatur liegt je nach verwendetem Metall zwischen 1220 F und 6152 F.
Schritt 2 – Einspritzen von geschmolzenem Metall
Das erhitzte verflüssigte Metall wird mit Hilfe einer Gießrinne bzw. eines Tiegels in die geschmierte und vorgewärmte Form eingespritzt, um ein Überlaufen zu vermeiden. Anschließend wird die Matrize für den nächsten Schritt geschlossen.
Schritt 3 – Druck ausüben
Nach dem Schließen des Stempels übt der Bediener Druck aus. In diesem Schritt nimmt das flüssige Metall die Form der Matrize an. Unregelmäßigkeiten im ausgeübten Druck führen zu unerwünschten Schrumpfungen der Bauteile.
Schritt 4 – Auswerfen des fertigen Teils
Nach der Erstarrung wird das fertige Teil entnommen. Nun wird das Druckgussteil gründlich auf eventuelle Mängel überprüft und zur weiteren Nachbearbeitung weitergeleitet. Anschließend wird die Matrize gereinigt, um den Prozess erneut zu starten.
Arten von Squeeze Casting
Squeeze Casting wird in zwei Formen umgewandelt, den direkten und den indirekten Typ. Der ausgeübte Druck ist bei beiden Typen bei bestimmten Modifikationen unterschiedlich. Die Spezifikationen beider Typen sind unten aufgeführt.
1. Direkter Druckguss
Die geschmierte und erhitzte Matrize wird mit geschmolzenem Metall gefüllt und der Druck wird schnell ausgeübt, nachdem das Material zu gefrieren beginnt, und aufrechterhalten, bis es erstarrt. Der durch eine hydraulische Presse ausgeübte Druck liegt zwischen 70 und 140 MPa. Der Direktpressguss wird über Vertikalapparaturen durchgeführt.
2. Indirekter Squeeze-Casting
Es ähnelt einem Hochdruck-Druckguss Modell aufgrund der Verwendung einer ähnlichen Kammer. Beim indirekten Druckguss wird die Schmelze mit einer geringeren Geschwindigkeit durch eine kurze Hülse in die Formkammer gegossen 0.5 m / s. Der Hochdruck liegt zwischen 55 MPa und 300 MPa und wird angewendet, bis die Metallschmelze aushärtet. Es wird sowohl auf horizontalen als auch auf vertikalen Maschinen durchgeführt.
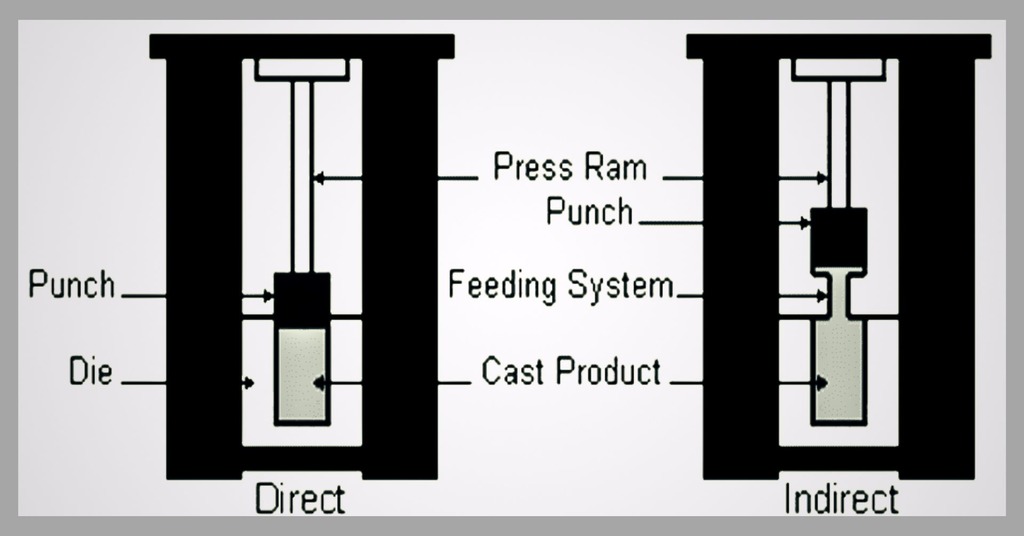
Squeeze-Casting-Typen: Direkt und Indirekt
Materialauswahl für Squeeze Casting
Das Squeeze-Casting gilt sowohl für Eisen- als auch für Nichteisenmaterialien. Die überwiegend verwendeten Metalllegierungen sind Aluminium, Kupfer, Zink und Magnesium. Bei der Materialauswahl sollten einige Überlegungen beachtet werden:
- Zum Gießen kann Material mit einer glatten geometrischen Oberfläche verwendet werden.
- Obwohl dies für jedes Metall gilt, einige mit hoher Schmelztemperatur, sind Metalle, die bei Raumtemperatur einen flüssigen Zustand behalten, und radioaktive Metalle nicht für den Druckguss geeignet.
- Heutzutage wird Aluminium-Quetschguss von Herstellern aufgrund der geringen Betriebskosten bevorzugt. Erwähnenswert ist hier, dass das Verfahren immun gegen Eisenaluminid ist, da es sonst zu einer Verschlechterung der mechanischen Eigenschaften kommen kann.
- Wirtschaftliches und qualitativ hochwertiges Material mit ausgezeichnetem Verhältnis von Festigkeit zu Gewicht ist in der Flugzeug- und Automobilindustrie einsetzbar.
Squeeze Casting-Technologien
Im Squeeze-Casting-VerfahrenEs werden zwei Arten von Technologien verwendet. Diese sind;
1. Vakuumunterstützung
Manchmal wird beim Einspritzen der geschmolzenen Legierung Luft im Formhohlraum eingeschlossen. Mit Hilfe einer Vakuumpumpe wird die Luft so lange verdrängt, bis der Injektionsschritt abgeschlossen ist. Die Verringerung der Porengröße des Gussteils führt zu einer besseren Dichte und Festigkeit, die nur durch ein gutes Vakuum erreicht werden kann. Bei dieser Technologie wird mit geringerem Druck gearbeitet und es werden große bzw. dünnere Bauteile hergestellt.
2. Pin-Modell zusammendrücken
Während des Gussprozesses spielt das Quetschstiftmodell eine wichtige Rolle bei der Beseitigung der Schrumpfporosität aus großen Metallteilen. Die Quetschstifte werden beim Metallpressen gebraucht, obwohl die Platzierung der Stifte und die Druckbeaufschlagungszeit die entscheidenden Faktoren für die Effizienz dieser Technologie sind. Die Stifte bewegen sich automatisch bis zu dem Punkt, an dem es zu einer Schrumpfung der flüssigen Metallteile kommt.
Was sind die Vorteile von Squeeze Casting?
Es gibt verschiedene außergewöhnliche Vorteile des Squeeze-Castings in Bezug auf Gusstechniken, die es zum wichtigsten Nominator in vielen Fertigungsindustrien machen. Es hat die folgenden Vorzüge:
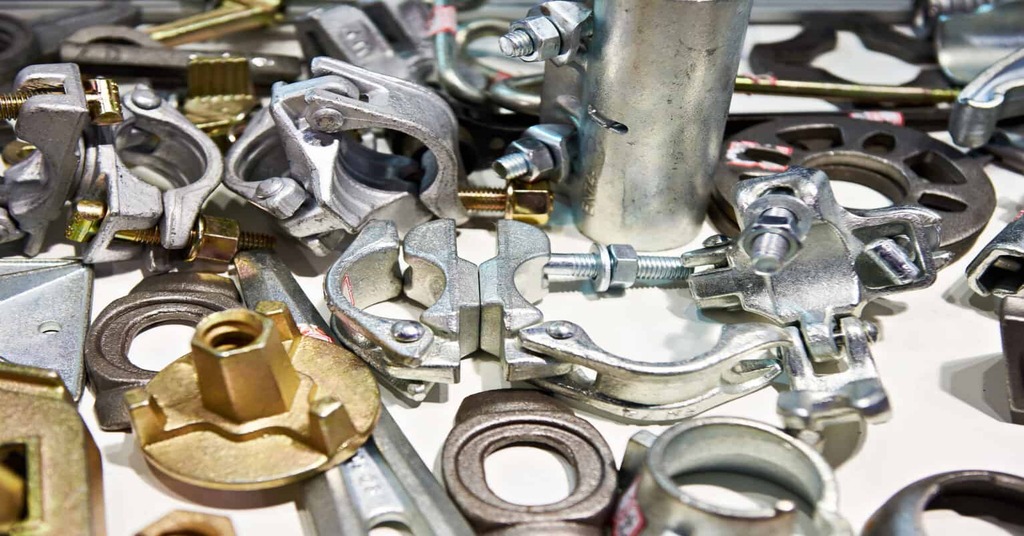
Eisen-Nichteisen-Guss
1. Kombination aus Schmieden und Gießen
Beide Prozesse, Schmieden und Gusskombination im Squeeze-Casting, führen zur Herstellung stabiler Metallteile mit besseren mechanischen Eigenschaften und einer hervorragenden Oberflächengüte.
2. Geringe Porosität
Squeeze Casting verhindert und entfernt Luft aus dem Formhohlraum während des Einspritzvorgangs des geschmolzenen Metalls. Durch diese Technik weist das resultierende Bauteil eine gute Oberflächentextur und eine sehr geringe Porosität auf.
3. Weniger Schrumpfung
Das Verdampfen geschmolzenen Metalls aus dem Formhohlraum wird durch dichte Dichtungen und hohen Druck verhindert. Die resultierenden Metallteile weisen eine Netto-Schrumpfungsrate von Null auf.
4. Teile mit höherer Dichte
Das durch Squeeze Moulding hergestellte Bauteil zeichnet sich durch eine höhere Dichte bei längerer Haltbarkeit aus. Durch den Abkühlungsschritt wurden stärkere Körner im Inneren des Metalls erzeugt, wodurch die komplizierten Designs mit größerer Dichte leicht hergestellt werden konnten.
5. Wirtschaftlicher Prozess
Das beim Squeeze Casting verwendete Metall mit seiner einfachen Struktur macht es zu einem wirtschaftlichen Verfahren. Ein weiterer Grund für die geringen Kosten dieses Prozesses liegt darin, dass Sie das während des Prozesses ausgestoßene Rohmaterial wiederverwenden können. Aus diesem Grund wird es bei der Massenproduktion von Komponenten in Fertigungsbetrieben eingesetzt.
6 Energie sparen
Squeeze Casting zeichnet sich durch seinen Zweck der Energieeinsparung aus. Bei der Massenproduktion von Bauteilen kann enorm viel Energie eingespart werden. Für den sicheren Betrieb des Squeeze Castings kann eine ergänzende Softwareprogrammierung eingesetzt werden.
7. Eisen- und Nichteisenguss
Es kann für beide ausgeführt werden Eisen und Nichteisen Metalle, im Gegensatz zu vielen Gussverfahren. Aus diesem Grund wird es häufig verwendet Squeeze-Casting-Maschinen für die Herstellung exquisiter Qualitätsprodukte.
Was sind die Nachteile von Squeeze Casting?
Mit dem Squeeze-Casting-Verfahren sind auch einige Nachteile verbunden. Die ausführliche Diskussion dieser Nachteile wird weiter unten besprochen;
1. Hohe Anfangskapitalinvestition
Die Vorabinvestitionen in Pressgussmaschinen, Werkzeuge und Formen sind erheblich. Darüber hinaus kann die Wartung der Ausrüstung und die Beschaffung von Fachpersonal zu einem finanziellen Hindernis für Start-ups und kleine Hersteller werden.
2. Komplexität der Werkzeugkonstruktion
Die Herstellung von Pressgusswerkzeugen und -formen ist ein hochtechnischer Prozess. Für eine präzise Erstarrung und Füllung wird ein gutes Verständnis der Kühlkanäle, der Teilegeometrie und des Entformungswinkels empfohlen. Außerdem verlängern sich die Durchlaufzeiten aufgrund der Komplexität der Werkzeugkonstruktion.
3. Gefahr der Teileverformung
Die Hochdruckanwendung führt häufig zu einer Verformung oder Verzerrung des Teils während des PressvorgangsGießen. Die ungleichmäßigen Abkühlraten, die unterschiedlichen Wandstärken und die unzureichende Belüftung können manchmal zu einer Verschlechterung der Maßhaltigkeit führen.
4. Gefahr von Porosität und Defekten
Meistens besteht aufgrund eines ineffizienten Betriebs die Gefahr von Schrumpfung und Porosität unabhängig vom Hochdruck. Determinanten wie unpassendes Anschnittdesign und Lufteinschluss während Squeeze-Casting mündet im gesamten Produktionsprozess.
5. Wartungskosten
Die regelmäßige Wartung von Druckgussanlagen gewährleistet die Zuverlässigkeit und Zuverlässigkeit ideale Leistung. Wartungsarbeiten wie Inspektion, Austausch und Schmierstoffe kümmern uns um zusätzliche Kosten, die mit dem Gussvorgang verbunden sind. Hersteller müssen die Gerätewartung richtig planen und planen, um das Gesamtbudget zu senken.
Mehr lesen: Druckgussform – Wie entwirft man eine Druckgussform?
Anwendungen von Squeeze Casting
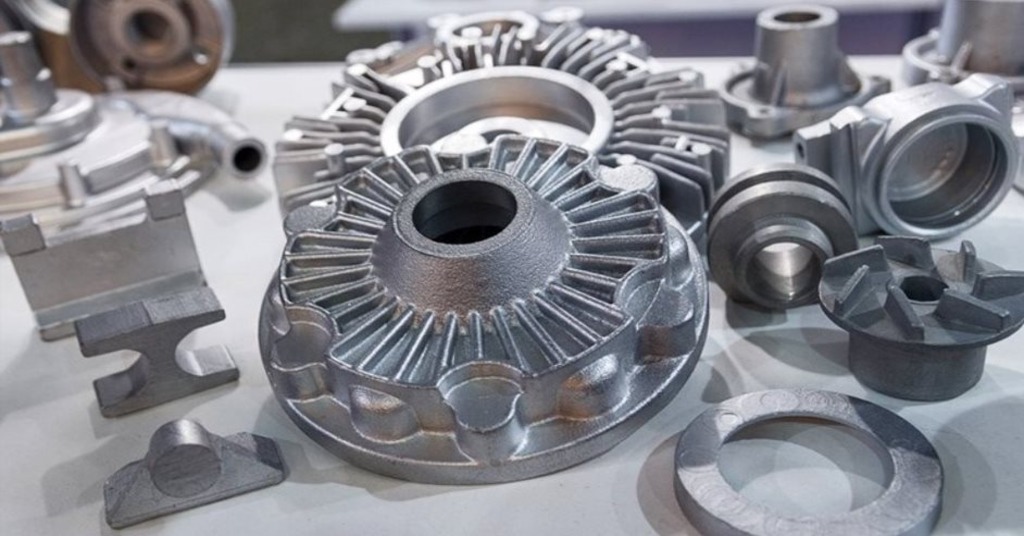
Gussteile zusammendrücken
Es ist in vielfältigen Branchen anwendbar, von der Technologie bis zur Industrie. Der Chef Anwendungen im Squeeze-Casting-Verfahren sind:
1. Automobilindustrie
Der Squeeze-Druckguss bietet prestigeträchtige Anwendungen in der Automobilindustrie. Die mechanischen Fahrzeugteile, einschließlich Rahmen, Halterungen, Fahrgestell, vordere Achsschenkel und Knoten, werden mit dieser Technik hergestellt. Darüber hinaus werden leichte und qualitätskontrollierte horizontale Zylinderblöcke und Kolben für Motoren von Automobilherstellern wie Porsche hergestellt.
2. Meeresindustrie
Die Bootspropeller und Turbinenblätter bestehen aus Aluminium-Quetschguss. Aufgrund ihrer Hitzebeständigkeit eignen sie sich für den Einsatz in Meeresumgebungen.
3. Militär
Die Munitionsindustrie nutzt dieses Verfahren bei der Herstellung leichter oder schwerer Maschinen und militärischer Waffen. Der Pressguss aus Magnesiumlegierung wird vor allem für hochwertige Teile wie Scheiben, Rohre, Bombenhülsen, Kegelräder usw. eingesetzt.
Lesen Sie mehr:
- Was ist Aluminiumdruckguss: Aluminiumdruckgussverfahren
- Magnesiumdruckguss: Ein umfassender Leitfaden
- Verzinken: Alles, was Sie wissen müssen
- Passivierung: Ein Oberflächenbehandlungsprozess
Warum sollten Sie sich beim Squeeze Casting für Boda entscheiden?
Bodaisch, als führender Experte in Aluminium-Druckguss-Servicebietet Dienstleistungen für Squeeze Casting mit hochwertigen Kontrollmaßnahmen an, die außergewöhnliche Ergebnisse garantieren. Unser Computerguss nutzt innovative, fortschrittliche Software, um effiziente, leichte Komponenten mit glatter Oberfläche herzustellen. Unsere High-Tech-Technik wird Ihre Prototyping-Anforderungen erfüllen.
Wenn Sie auf der Suche nach qualitativ hochwertigem, schrumpffreiem Pressguss sind, schicken Sie uns Ihre Entwürfe und erhalten Sie einen Angebot!.
Summieren
Das Squeeze-Casting Der Prozess beginnt mit dem Einspritzen einer geschmolzenen Metalllegierung in eine Form und endet mit der Erstarrung unter hohem Druck, was zu schrumpfungsfreien und weniger porösen Produkten führt. Die verschiedenen Typen weisen unterschiedliche Spezifikationen und Vorteile auf, z. B. keine internen/externen Fehler, kürzere Produktionszykluszeiten, bessere mechanische Eigenschaften und eine größere Materialkompatibilität. Darüber hinaus bietet dieses Verfahren ein erweiterbares Einsatzspektrum sowohl für Eisen- als auch für Nichteisenmaterialien.
Es ist kommerziell an die Massenproduktion mechanischer Komponenten in der Automobil-, Schiffs- und Verteidigungsindustrie gewöhnt. Die Parameter, Eigenschaften und Abfolge des Squeeze-Castings bei gleichzeitiger technischer Vorzüge des konventionellen Castings werden in den vorangehenden Abschnitten nach und nach besprochen.
Häufig gestellte Fragen
1. Wie kann die Qualität beim Squeeze-Casting sichergestellt werden?
In Squeeze-CastingIn die Qualitätskontrolle fließen die Prozessparameter wie Temperatur, Druck und Einspritzgeschwindigkeit ein. Um die Qualität sicherzustellen, werden fortschrittliche Überwachungs- und Sensortechnologien wie zerstörungsfreie Prüfung (NDT), Computertomographie (CT) und Finite-Elemente-Analyse (FEA) eingesetzt.
2. Welchen Zweck hat die Anwendung von zusätzlichem Druck beim Squeeze Casting?
Der zusätzliche Druck trägt dazu bei, die Porosität beim Squeeze-Casting-Verfahren zu reduzieren. Es erhöht die Materialdichte und verbessert die mechanischen Eigenschaften, indem es die vollständige Füllung des Formhohlraums fördert und den Gaseinschluss reduziert.
3. Welches Verfahren ist teurer: Druckguss oder Squeeze-Casting?
Beim Hochdruck-Kokillenguss (HPDC) ist nach dem Guss häufig eine umfangreichere Bearbeitung erforderlich, um die gewünschten Endabmessungen zu erreichen. Andererseits entstehen beim Squeeze-Casting in der Regel Teile mit engeren Toleranzen und glatteren Oberflächen, wodurch der Bearbeitungsaufwand reduziert wird. Dies führt zu geringeren Bearbeitungskosten im Vergleich zu HPDC.