
Gewindebohrung vs. Gewindebohrung
Gewindebohrung vs. Gewindeloch ist ein Schlüsselkonzept in der CNC-Bearbeitung, Schraubenbearbeitung und beim Gewindeschneiden. Die Kenntnis des Unterschieds hilft Ingenieuren, die richtige Methode für starke, zuverlässige Gewinde zu wählen. Gewindebohrungen Innengewinde lassen sich mit einem Gewindebohrer erzeugen, während Gewindebohrungen innen oder außen durch Gewindefräsen oder andere Gewindeschneidtechniken erzeugt werden können.
At Boda, wir sind spezialisiert auf kundenspezifische CNC-Bearbeitung und präzises CNC-Bohren für Gewindebohrungen, Gewindelöcher und hochwertige Befestigungsverbindungen. Unser Fachwissen gewährleistet Genauigkeit, Haltbarkeit und Effizienz bei jedem Projekt.
In diesem Handbuch werden der Unterschied zwischen Gewindebohrungen und Gewindelöchern sowie die jeweiligen Verfahren und Anwendungen erläutert, sodass Sie intelligente Entscheidungen hinsichtlich Design und Fertigung treffen können.
Ein Überblick über Gewindebohrungen und Gewindelöcher
Was ist ein Gewindeloch?
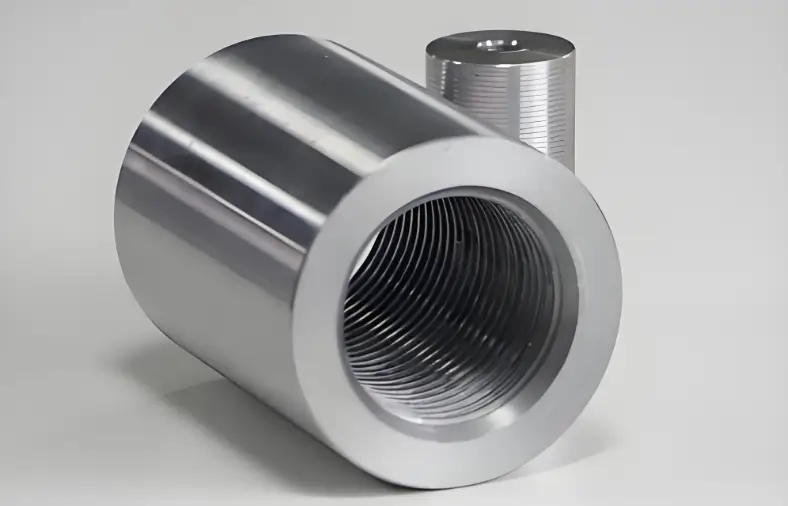
Nahaufnahme der Gewindebohrung
Ein Gewindeloch ist eine Art Gewindebohrung. Es wird mit einem Gewindebohrer hergestellt. Die Werkzeuge bestehen aus einem Stab mit scharfen Kanten, der in die Seitenwände des Lochs schneidet. Das Werkzeug bildet beim Materialabtrag spiralförmige Nuten (Gewinde). Das Gewindeschneiden ist schnell, präzise und eines der gängigsten Verfahren in der CNC-Bearbeitung.
Formel zur Bohrergröße für ANSI-Gewinde:
Gewindebohrer ≈ Außendurchmesser − Steigung
Wählen Sie die nächstgrößere Bohrergröße zum Gewindeschneiden. Wenn die berechnete Größe beispielsweise 0.720 Zoll beträgt, wählen Sie 3/4 Zoll (0.750 Zoll).
Nach dem Bohren formt der Gewindebohrer ein Gewinde im Loch. Gewindebohrer ähneln Bohrern und sind in verschiedenen Ausführungen erhältlich: Handgewindebohrer, Kraftgewindebohrer, Kegelgewindebohrer, Verlängerungsgewindebohrer und Spezialgewindebohrer.
Jeder Hahn ist gekennzeichnet mit:
- Nenngröße (Gewinde/Zoll) – Fadenkonzentration
- Nenngröße – TPI (Gewinde pro Zoll) für imperiale Maße oder Steigung (mm pro Gewinde) für metrische Maße.
- Gewindeform Bezeichnung – Gewindefamilie (UNC, UNF, ACME usw.)
- Material – in der Regel Hartmetall
- Material - in der Regel Schnellarbeitsstahl (HSS) oder Pulvermetall-HSS; Vollhartmetall ist seltener
- Teilkreisdurchmessertoleranz – Code für Präzision
Dadurch wird bei der CNC-Bearbeitung und beim Gewindeschneiden ein korrekter Gewindesitz für Schrauben und Bolzen gewährleistet.
Was ist ein Gewindeloch?
Gewindebohrungen haben Innengewinde, die mit Gewindebohrern, Gewindefräsern oder Gewindeeinsätzen hergestellt werden. Im Maschinenbau sind feste Bauteile ohne Gewindebohrungen unvollständig. Für Geschwindigkeit und Präzision wird das Gewindeschneiden in der CNC-Bearbeitungsprozess. Dies ist oft einer der letzten Schritte, insbesondere wenn Gewindeeinsätze verwendet werden.
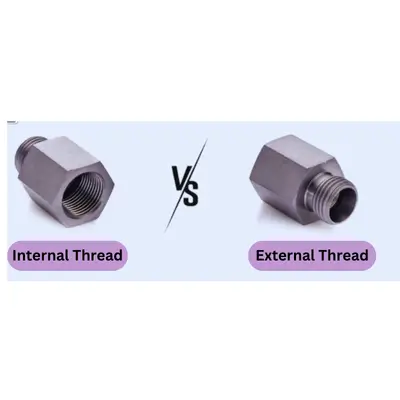
Innengewinde vs. Außengewinde
Das Gewindeschneiden einer Schraube oder eines Bolzens beginnt am Eingriffspunkt und setzt sich entlang des Schafts bzw. des gewindelosen Teils des Befestigungselements fort. Beim Gewindefräsen oder Gewindeschneiden werden Gewindebohrungen für Innengewinde erzeugt, während Außengewinde an Stangen oder Bolzen mithilfe eines Gewindeschneiders, Gewindefräsens, Gewinderollens oder Einschneidgewindeschneidens auf einer CNC-Drehmaschine hergestellt werden. Gewindeverbindungen wandeln Rotationskraft (Drehmoment) in lineare Kraft um und sind daher unverzichtbar für die Befestigung von Bauteilen in Baugruppen. Stellen Sie sich das wie eine archimedische Schraube vor: Drehbewegungen erzeugen eine nutzbare Verschiebung oder Kraft.
Pro-Tipp: Bei der Konstruktion von Verbindungselementen sollten Sie auf Standardoptionen zurückgreifen. Wenn Sie kundenspezifische Gewinde benötigen, verlassen Sie sich auf Gewindeberechnungen und Formeln zur Verbindungselementkonstruktion, um Präzision zu gewährleisten. Eine ordnungsgemäße Konstruktion verhindert das Ausreißen von Gewinden in Gewindebohrungen und gewährleistet eine zuverlässige Schraubenbearbeitung in Ihrem CNC-Bearbeitungsprozess.
Vereinfacht ausgedrückt ist ein Gewindeloch eine Form eines Gewindelochs, aber nicht jedes Gewindeloch ist ein Gewindeloch. Mit den kundenspezifischen CNC-Bearbeitungsservices von Boda können Sie die Anzahl der Gewindegänge eines Teils einfach festlegen. Dies gewährleistet genaue Kostenvoranschläge und eine klare Kommunikation der Anforderungen an die Werkstatt.
Gewindeschneiden und Gewindeschneiden: Was ist der Unterschied?
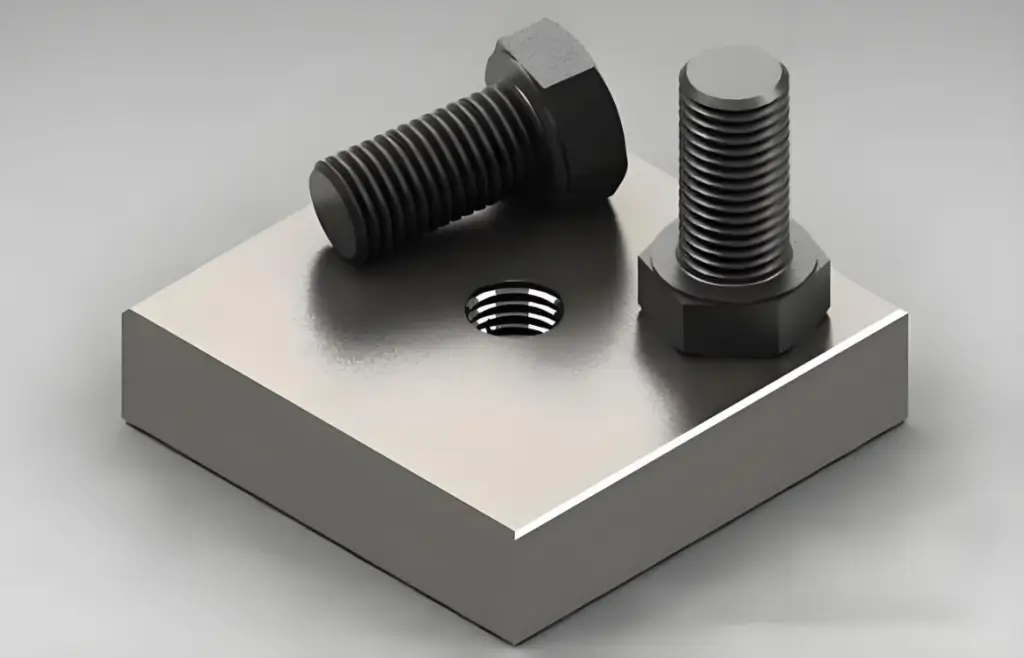
Gewindebohrung vs. Gewindebohrung
Der Hauptunterschied zwischen Gewindebohrungen und Gewindebohrungen liegt im Werkzeug und Verfahren. Gewindebohrungen entstehen durch Gewindeschneiden mit einem Gewindebohrer, während Gewindebohrungen auch mit einem Schneideisen für Außengewinde hergestellt werden können. In modernen CNC-Bearbeitungsprozessen werden je nach Teileanforderung sowohl Gewindeschneiden als auch Gewindeschneiden eingesetzt.
Boda arbeitet mit vielen Gewindearten und Gewindeverfahren. Wir fertigen einzigartige Teile mit UN-Standardgewinden, metrischen Gewinden oder kundenspezifischen Gewindeformen. Sowohl Gewindeschneiden als auch Gewindeschneiden bilden Gewinde, sind aber nicht dasselbe.
Um die Unterschiede deutlicher zu machen, hier eine kurze Vergleichstabelle:
| Funktion | Gewindeloch | Gewindebohrung (über Einsatz/Bohrer) |
| Prozess | Gewinde werden direkt in das Grundmaterial geschnitten | Gewinde mit Wendeschneidplatten oder nach dem Bohren geformt |
| Stabilität | Begrenzt durch die Festigkeit des Grundmaterials | Kann mit Stahl-/HeliCoil-Einsätzen stärker sein |
| Anwendungen | Leichte Teile, weichere Materialien | Luft- und Raumfahrt, Automobilindustrie, Robotik, Schwerlast |
| Kosten/Zeit | Geringere Kosten, schneller | Höhere Kosten, zusätzlicher Bearbeitungsschritt |
| Reparaturfähigkeit | Nach dem Abziehen schwieriger zu reparieren | Leichtere Reparatur durch Einlagen/Nachrüstung |
Die größte Verwirrung besteht zwischen einem Gewindeloch und einem Gewindeloch. Schauen wir uns die Gemeinsamkeiten und Unterschiede an.
Festigkeit und Haltbarkeit in technischen Löchern
Beim Vergleich verschiedener Arten von Löchern in der TechnikGewindebohrungen sind Gewindebohrungen; die Festigkeit hängt vom Material, der Gewindeeinschraubtiefe, der Gewindemethode und der Verwendung von Einsätzen ab.
Gewindebohrungen sind im Allgemeinen stabiler und langlebiger und eignen sich daher für Anwendungen mit hoher Beanspruchung. Gewindebohrungen sind zwar zuverlässig, aber bei hoher Belastung nicht so stabil wie Gewindebohrungen.
Präzision beim Gewindeschneiden vs. Gewindeschneiden
Das Gewindeschneiden gewährleistet eine hohe Präzision bei Innengewinden, was besonders bei kleinen oder komplizierten Konstruktionen nützlich ist. Im Gegensatz dazu hängt das Gewindeschneiden von Außengewinden stark von der Qualität der verwendeten Ausrüstung ab, wodurch die Präzision variiert.
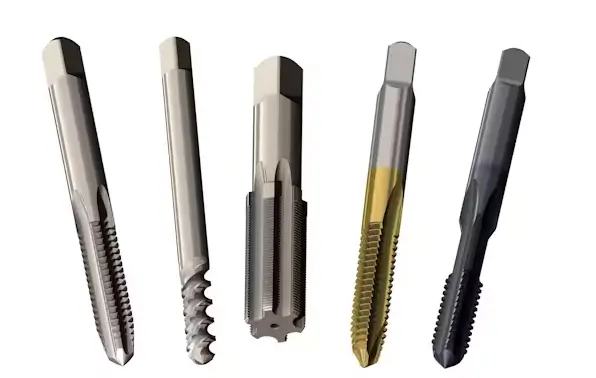
Arten von Maschinengewindebohrern zum Gewindeschneiden
Qualitätsstandards für Löcher
Sowohl Gewindebohrungen als auch Gewindelöcher erfordern eine strenge Qualitätskontrolle. Gewindetoleranzen folgen jedoch unabhängig von der Methode Standardklassen (UN/ISO); Gewindelöcher unterliegen denselben Standards.
Aufgrund der Komplexität des in der Produktion verwendeten Gewindeverfahrens sind für Gewindebohrungen häufig strengere Standards erforderlich.
Geschwindigkeit der Locherstellung
Gewindeschneiden ist die schnellste Methode zum Erstellen von Innengewinden. Gewindeschneiden mit Schneideisen oder Gewindefräsen dauert zwar länger, bietet aber mehr Flexibilität für verschiedene Profile. Mit automatisiertem CNC-Bohren kann das Gewindeschneiden deutlich schneller erfolgen, insbesondere in der Großserienproduktion.
Effizienz im CNC-Bearbeitungsprozess
Bei umfangreichen Bearbeitungen sind Gewindeschneidmaschinen effizienter. Mit einem einzigen Gewindeschneidwerkzeug lassen sich Innengewinde für Bohrungen unterschiedlicher Größe herstellen, was die Rüstzeit spart. Der Einsatz eines Formgewindebohrers kann die Effizienz bei weicheren Materialien, bei denen ein gleichmäßiges Schneiden erforderlich ist, weiter steigern.
Gewindebohrungen vs. Gewindebohrungen: Kostenvergleich
Gewindeschneiden ist in der Regel mit geringen Werkzeugkosten verbunden, erfordert jedoch einen Gewindebohrer pro Größe und Steigung. Die Fähigkeit, mit einem einzigen Werkzeug mehrere Größen zu bearbeiten, gilt für Einschneid- oder Gewindefräswerkzeuge, nicht für Gewindebohrungen als Kategorie.
Gewindelöcher verursachen im Allgemeinen geringere Werkzeugkosten, da ein Werkzeug mehrere Größen verarbeiten kann. Andererseits erfordert das Gewindeschneiden für jede Größe und Steigung ein separates Werkzeug, was die Vorlaufkosten in der Produktion erhöht.
Materialeignung
Formgewindebohrer eignen sich am besten für duktile (weichere) Metalle, während Schnittgewindebohrer vielseitig einsetzbar sind. Bei harten Legierungen wird häufig das Gewindefräsen bevorzugt, da hierdurch eine bessere Spankontrolle und ein geringeres Bruchrisiko erreicht wird.
Tapping ist effektiver bei härteren Materialien wie Stahl, wo Schrauben ein sicheres Innengewinde benötigen. Gewindeschneiden wird häufiger bei weicheren oder duktilen Materialien verwendet, bei denen Flexibilität und Geschwindigkeit entscheidend sind.
Anwendungen in der Industrie
Gewindebohrungen werden häufig bei kleineren oder abnehmbaren Befestigungselementen verwendet. Gewindebohrungen sind jedoch für komplexe oder dauerhafte Verbindungen im Bauwesen, in der Robotik, der Luft- und Raumfahrt und anderen kritischen mechanischen Systemen unerlässlich.
Was sind die Gemeinsamkeiten zwischen Gewindebohrungen und Gewindelöchern?
Innengewinde zur Befestigung
Sowohl Gewindebohrungen als auch Gewindelöcher verfügen über Innengewinde, die ein Befestigungselement sichern. Diese Gewinde sorgen dafür, dass eine Schraube, ein Bolzen oder eine Mutter fest im Material sitzt.
Durchgangslöcher und Sacklöcher
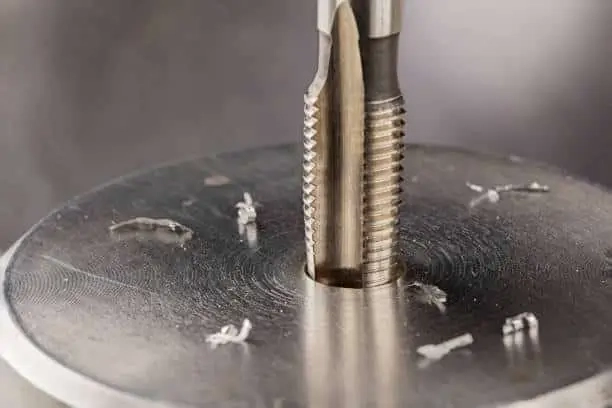
Gewindeschneiden in Metall
Mit beiden Methoden können Durchgangslöcher oder Sacklöcher. Ein Sackloch mit Gewinde endet teilweise im Material, während ein Durchgangsloch vollständig durch das Material hindurchgeht.
Auswahl an Gewindegrößen
Gewindebohrungen und Gewindelöcher sind in verschiedenen Gewindegrößen erhältlich und eignen sich für unterschiedliche technische Anwendungen. Diese Flexibilität ist für die CNC-Bearbeitung kundenspezifischer Teile unerlässlich.
Verwendung in Metallen und Maschinen
Bei der Arbeit mit Metallkomponenten und Maschinenschrauben, die kein eigenes Gewinde schneiden können, ist das Schneiden von Gewinden oder die Herstellung von Gewindebohrungen erforderlich. Metall bietet eine höhere Festigkeit als Holz, daher sind Befestigungselemente auf Gewindenuten angewiesen, um Halt zu gewährleisten.
Sicherer Halt und Stärke
Sowohl Gewindebohrungen als auch Gewinde erhöhen die Befestigungsstärke, indem sie zusätzlichen Halt bieten. Dadurch wird sichergestellt, dass Schrauben, Bolzen und Muttern auch unter Belastung sicher sitzen.
Probieren Sie Boda jetzt aus!
Welche Einschränkungen gibt es beim Gewindeschneiden im Vergleich zum Gewindeschneiden?
- Gewindetyp: Nur für Innengewinde; Außengewinde erfordern Schneideisen oder andere Gewindewerkzeuge.
- Fadenvielfalt: Jeder Hahn ist auf eine bestimmte Größe und Neigung festgelegt; keine Flexibilität für benutzerdefinierte Formen. Gewindefräsen ist besser für spezielle Profile.
- Werkzeugbruch: Gewindebohrer brechen leicht; das Entfernen ist schwierig und kann zum Abbruch des Teils führen.
- Tiefe des Sacklochs: Konische Gewindebohrer können nicht die volle Tiefe eines Sacklochs erreichen; Gewindefräsen funktioniert besser.
- Materielle Herausforderungen: Harte Stähle verschleißen Gewindebohrer schnell, während duktile Metalle zum Festkleben oder Verkleben führen können.
Gewindeschneiden und Gewindeschneiden: Verfahren im Vergleich
CNC-Bearbeitungsprozess für Gewindebohrungen vs. Gewindebohrungen
CNC-Gewindebearbeitungswerkzeug
Das CNC-Bearbeitungsverfahren ist eine der genauesten und zuverlässigsten Methoden zum Erstellen von Gewindebohrungen und Gewindelöchern in Metallen, Kunststoffen und Verbundwerkstoffen.
Bei Gewindebohrungen beginnt das Verfahren mit dem CNC-Bohren auf den richtigen Durchmesser, gefolgt vom Gewindeschneiden mit einem Gewindebohrer. Dadurch entstehen präzise Innengewinde, die einen sicheren Sitz von Schrauben und Bolzen gewährleisten.
Für Gewindebohrungen stehen CNC-Verfahren wie Gewindeschneiden und Gewindeschneiden sowie erweiterte Verfahren wie Gewindefräsen und Gewindebohren zur Verfügung. Oft wird Gewindefräsen mit Gewindeschneiden verglichen, wobei Gewindefräsen eine höhere Genauigkeit, Flexibilität bei den Gewindeprofilen und bessere Ergebnisse bei größeren oder komplexeren Bohrungen bietet.
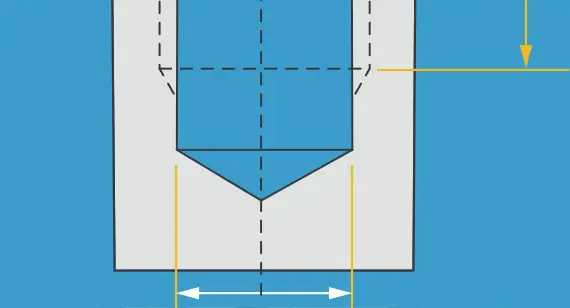
Gewindelochdesign bei der CNC-Bearbeitung
Moderne kundenspezifische CNC-Bearbeitung bietet Flexibilität bei der Erstellung von Sacklöchern und Through-Hole-Designs. Mit High-Speed Schraubenbearbeitung, Gewindebohren und Gewindefräsen können Hersteller präzise, wiederholbare Gewinde erzielen und gleichzeitig Festigkeit und Haltbarkeit beibehalten.
Spritzguss für Gewindebohrungen
Im Gegensatz zur CNC-Bearbeitung wird das Spritzgießen für die Großserienproduktion von Kunststoff- und Verbundteilen mit Gewindebohrungen eingesetzt. Dieses Verfahren ist im Maschinenbau bei Bohrungsarten üblich, bei denen Gewindeeinsätze benötigt werden.
- Formteil einlegen: Vor dem Einspritzen wird ein vorgeformter Metalleinsatz mit Gewinde in die Form eingelegt. Dadurch entfallen zusätzliche Prozesse wie das Schneiden von Löchern oder das Bohren von Gewinden und gleichzeitig wird ein starkes, zuverlässiges Gewinde gewährleistet.
- Direktformung: Gewinde werden direkt im Formteil geformt. Obwohl weniger präzise als Gewindefräsen vs. GewindebohrenDieser Ansatz ist kostengünstig für die Massenproduktion, bei der leichte und dennoch langlebige Teile benötigt werden.
Obwohl das Spritzgießen nicht so präzise ist wie das CNC-Bearbeitungsverfahren, bietet es bei der Herstellung von Gewindebohrungen im Vergleich zu Gewindebohrungen bei großen Stückzahlen Kostenvorteile.
Sacklöcher vs. Durchgangslöcher: Warum das Design wichtig ist
Bei der Wahl zwischen Sacklöchern und Durchgangslöchern geht es um mehr als nur die Geometrie. Sie wirkt sich auf Kosten, Herstellbarkeit und Leistung aus.
Blinde Löcher
Ein Sackloch durchdringt das Material nur teilweise, im Gegensatz zu einem Durchgangsloch. Sacklöcher sind ideal, wenn Sie versteckte Befestigungselemente, maximale Materialfestigkeit oder versiegelte Oberflächen benötigen. Diese Löcher erhöhen die Bearbeitungskosten typischerweise um 15–30 %, da Spezialwerkzeuge, langsamere Vorschubgeschwindigkeiten und zusätzliche Zykluszeit für die Tiefenkontrolle erforderlich sind. In CNC-BohrenSacklöcher erfordern Bohrzyklen mit schrittweiser Bearbeitung und eine präzise Tiefenkontrolle, um Probleme wie Durchbrüche, Gewindeabriss oder Werkzeugbrüche zu vermeiden.
Bei der Schraubenbearbeitung sind Mindestwandstärken wichtig. M3-Schrauben benötigen 5 mm Wandstärke, M4-Schrauben 6 mm und M5-Schrauben 8 mm. Eckige oder dünne Wandstärken erhöhen das Rissrisiko beim Gewindeschneiden. Die maximale praktische Tiefe beträgt in der Regel das 3- bis 4-fache des Lochdurchmessers bei Aluminium und das 2- bis 3-fache bei härteren Metallen wie Edelstahl. Sacklöcher können Späne und Schmutz einschließen, was bei Elektronik, medizinischen Geräten oder Präzisionsbaugruppen eine zusätzliche Reinigung erfordert.
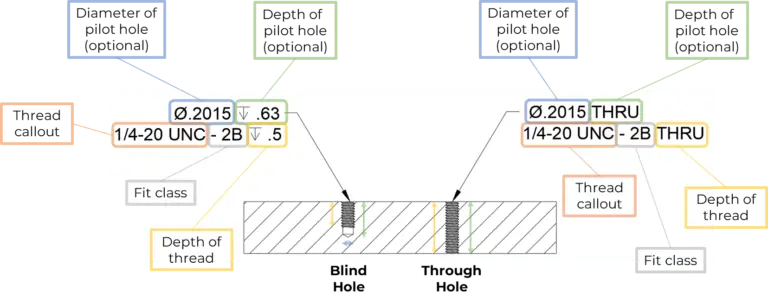
Sacklöcher vs. Durchgangsgewinde
Durchgangslöcher
Durchgangslöcher durchdringen das Material vollständig von einer Seite zur anderen. Sie werden oft aufgrund geringerer Kosten, leichterer Montagezugänglichkeit und einfacherer Inspektion gewählt. CNC-Bohrungen für Durchgangslöcher sind schneller, da kontinuierliche Bohrzyklen mit einfacherer Programmierung möglich sind. Diese Löcher vermeiden Probleme mit eingeschlossenem Schmutz und vereinfachen die Inspektion, da das gesamte Loch sichtbar ist. Durchgangslöcher sind ideal bei dünnem Material (weniger als 3 mm), bei häufiger Demontage oder bei begrenztem Werkzeugspielraum. Sie eignen sich auch besser für die Massenproduktion, bei der Montagegeschwindigkeit und Kostenkontrolle im Vordergrund stehen.
Design-Takeaways
- Verwenden Sie Sacklöcher, wenn versteckte Befestigungselemente, versiegelte Oberflächen oder maximale Materialbeständigkeit erforderlich sind.
- Verwenden Sie Durchgangslöcher, wenn Kosten, einfache Montage oder Zugang von beiden Seiten im Vordergrund stehen.
- Um Mehrkosten zu vermeiden, halten Sie sich an Standardgrößen: 2–12 mm für Löcher, M2–M12 für Gewinde.
- Für nicht standardmäßige Gewinde oder spezielle Sacklöcher kann eine kundenspezifische CNC-Bearbeitung erforderlich sein.
Richtlinien zu Gewindeeingriff und -stärke (mit Spickzettel)
Die Gewindeeingriffslänge gibt die Anzahl der Gewindegänge an, die eine Schraube mit einem Gewinde verbinden. Eine geeignete Konstruktion stellt sicher, dass die Schraube bricht, bevor das Gewinde bei der Montage abreißt. Bei Bauteilen mit Gewinden muss die Eingriffslänge entsprechend angepasst werden. Standardrichtlinien zur Berechnung der Gewindeeingriffslänge sind in Tabelle 1 zusammengefasst.
Die Gewindetiefe ist eine wichtige Entscheidung bei der CNC-Konstruktion. Zu flach führt zu ausgerissenen Gewinden, zu tief kostet Bearbeitungszeit.
Technische Regeln
Tabelle 1Allgemeine Faustregel zur Berechnung des Gewindeeingriffsabstands:
| Material | Minimaler Gewindeeingriffsabstand |
| Aluminium (weiche Legierungen wie 6061, 7075) | 2.0 bis 2.5 x Schraubendurchmesser |
| Stahl (Weich- und legierte Stähle) | 1.0 bis 1.5 x Schraubendurchmesser |
| Kunststoffe (ABS, Nylon, Delrin) | 2–3 × Schraubendurchmesser |
| Über 3 × Durchmesser | keine zusätzliche Festigkeit (die Schraube versagt zuerst) |
Einblicke in die Praxis von Buildern (Chief Delphi Forum)
In einer Diskussion über Robotertechnik im Chief Delphi-Forum betonten die Entwickler praktische Regeln, die diesen technischen Standards entsprechen:
- „1D-Gewindetiefe ist das Minimum, mit dem ich mich wohlfühlen würde.“
- „Bei Schrauben Nr. 10 aus Aluminium ist eine Einschraubtiefe von ¼ Zoll ein sicheres Minimum.“
- „Bei Aluminium würde ich nicht weniger als 1× Durchmesser verwenden; bei Stahl kommt man mit weniger aus.“
- „Wenn das Material zu dünn ist (weniger als 1–2× Durchmesser), wechseln Sie zu einer Mutter oder einem Einsatz, anstatt ein Gewinde zu schneiden.“
Dies zeigt, wie Erfahrung in der Werkstatt und Designstandards stimmen überein.
Spickzettel zur Verlobung
| Schraubengröße | Aluminium (1.5×D) | Stahl (1×D) | Kunststoffe (2–3×D) | Forum Insight |
| M3 / #4 | 4.5mm | 3mm | 6 – 9 mm | Bei Material <2×D Mutter verwenden |
| M4 / #8 | 6mm | 4mm | 8 – 12 mm | Durchgangsschraube + Mutter in Vibrationsbereichen |
| M5 / #10 | 7.5mm | 5mm | 10 – 15 mm | Forum schlägt ¼″ min in Aluminium vor |
| M6 / ¼″ | 9mm | 6mm | 12 – 18 mm | 1D Gewindetiefe Minimum |
| M8 / 5/16″ | 12mm | 8mm | 16 – 24 mm | Bevorzugen Sie Einfügungen, wenn Threads fehlschlagen |
| M10 / ⅜″ | 15mm | 10mm | 20 – 30 mm | Schwerlast, Mutter bevorzugt, wenn möglich |
Warum dies wichtig ist
- Zu flach → Gewindeschäden bei Drehmomenten, die weit unter der Festigkeit des Befestigungselements liegen.
- Richtiges Eingreifen → Schraube erreicht Nenndrehmoment, Verbindung bleibt sicher, Bearbeitung ist effizient.
- Zu tief → unnötiger Bearbeitungsaufwand und Werkzeugverschleiß.
Wie Boda Genauigkeit gewährleistet
Bei Boda wenden wir diese Eingriffsrichtlinien bei jedem CNC-Bohr-, Gewindeschneid- und Gewindeschneidprojekt an. Unsere Ingenieure prüfen:
- Materialart (Aluminium vs. Stahl vs. Kunststoffe …)
- Gewindeeingriffsverhältnis für maximale Festigkeit ohne Überbearbeitung
- Verwendung von Gewindeeinsätzen oder Durchgangsschrauben in dünnen Abschnitten oder stark vibrierenden Baugruppen
Dadurch wird sichergestellt, dass Ihre Teile nicht nur nach Spezifikation gefertigt werden, sondern auch für Leistung, Haltbarkeit und Kosteneffizienz in der Praxis optimiert sind.
Probieren Sie Boda jetzt aus!
Wie schneiden Gewindebohren, Gewindefräsen und Einsätze im Vergleich hinsichtlich Kosten und Zeit ab?
Um Gewinde in Metallteile einzubringen, entscheiden sich Maschinisten häufig zwischen Gewindeschneiden und Gewindefräsen.
Mit der richtigen Methode lassen sich Zeit und Kosten sparen. Beim Gewindeschneiden wird ein Gewindebohrer in Gewindeform verwendet, der sich beim Drehen direkt in das Material schneidet. Beim Gewindefräsen hingegen wird das Gewinde mithilfe eines rotierenden Werkzeugs spiralförmig erzeugt.
Es kommt nicht nur auf die Festigkeit an. Es hängt auch von der Zykluszeit, den Werkzeugkosten und der langfristigen Leistung ab. Bei Boda wägen wir diese Faktoren bei jedem Projekt ab, um Ihnen die beste Mischung aus Geschwindigkeit, Kosten und Haltbarkeit zu bieten.
Gewindeschneiden: Schnell & Wirtschaftlich
Die schnellste Methode zum Gewindeschneiden ist das Gewindeschneiden. Ein Einzug erzeugt einen vollständigen Satz. Es eignet sich gut für die Massenfertigung von weicheren Metallen wie Baustahl oder Aluminium. Es verursacht die niedrigsten Werkzeugkosten. Der Nachteil ist, dass Gewindebohrer unterschiedlich groß sind. Sie können in kleinen Löchern oder harten Materialien zerbrechen.
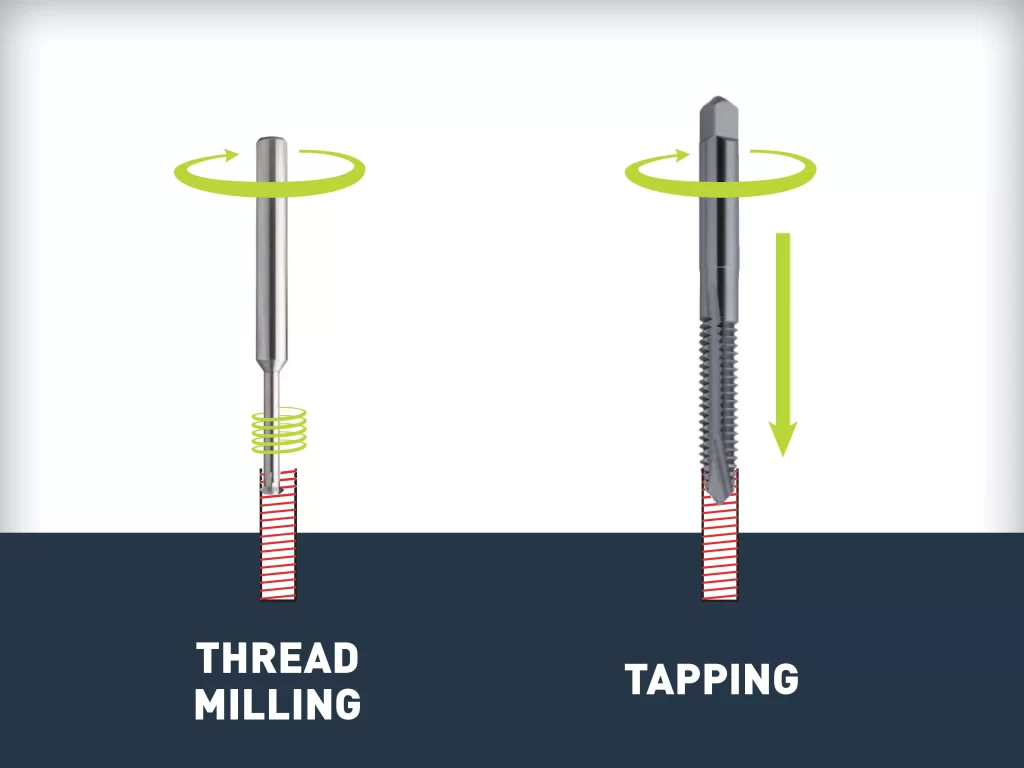
Gewindefräsen vs. Gewindeschneiden
Der Ansatz von Boda: Um Zeit und Geld zu sparen, verwenden wir das Gewindeschneiden für Massenproduktionen wie Aluminiumgehäuse. Im Vergleich zum Gewindefräsen reduziert es die Gewindeherstellungszeit um Im Durchschnitt 30 bis 40 %.
Gewindefräsen: Flexibel & Präzise
Gewindefräsen ist zwar langsamer als Gewindeschneiden, bietet aber mehr Genauigkeit und Vielseitigkeit. Die Werkzeuge sind zwar teurer, halten aber länger und können Gewinde unterschiedlicher Größe schneiden. Es eignet sich gut für Teile, die spezielle Gewindeprofile, Sacklöcher und Hartmetalle benötigen.
Der Ansatz von Boda: Wir empfehlen das Gewindefräsen für hochwertige Komponenten aus der Medizintechnik sowie der Luft- und Raumfahrt. Wo Präzision und Festigkeit wichtig sind, auch wenn das Gewindefräsen mehr Bearbeitungszeit in Anspruch nimmt.
Gewindeeinsätze: Langlebig, aber teuer
Gewindeeinsätze sind am teuersten und zeitaufwändigsten. Denn sie erfordern Bohren, Gewindeschneiden und Einsetzen. Daher bieten sie die stärksten Gewinde und eignen sich gut für dünne Wände, weiches Metall und Kunststoff.
Der Ansatz von Boda: Wir verwenden Einsätze nur, wenn dies erforderlich ist, typischerweise bei Baugruppen, die häufigen Wartungsarbeiten, Vibrationen oder wiederholten Montagezyklen ausgesetzt sind. Es gewährleistet Gewindefestigkeit und langfristige Zuverlässigkeit.
Hier ist ein kurzer Vergleich der Geschwindigkeit, Kosten und Haltbarkeit von Einsätzen, Gewindeschneiden und Gewindefräsen.
| Methodik | Zykluszeit | Werkzeugkosten | Fadenqualität und Haltbarkeit | Beste Anwendungen | Boda-Empfehlung |
| Tapping | Am schnellsten (einzelner Eintauchschnitt) | Niedrigste (billige Wasserhähne) | Gut für den Standardgebrauch | Großserien, Weichmetalle (Aluminium, Weichstahl) | Am besten für große Chargen, bei denen Geschwindigkeit und niedrige Kosten wichtig sind |
| Gewindefräsen | Mittel (spiralförmiger Weg, langsamer als Gewindeschneiden) | Mittel–Hoch (Spezialschneider) | Hervorragende Genauigkeit und Stärke | Hartlegierungen, Sacklöcher, Sondergewinde | Verwendung für Luft- und Raumfahrt, Medizin und Präzisionsteile |
| Einsätze | Am langsamsten (bohren, Gewinde schneiden, dann einsetzen) | Höchste (zusätzliche Hardware + Schritte) | Überlegene Festigkeit und Verschleißfestigkeit | Kunststoffe, dünne Wände, Teile mit wiederholter Montage | Ideal für Teile, die hohem Verschleiß, Vibrationen oder häufiger Wartung ausgesetzt sind |
Boda-Beispiel aus der Praxis
Einer unserer Robotik-Kunden forderte zunächst Gewindeeinsätze für alle #10-Schrauben in Aluminiumhalterungen. Einsätze erhöhten zwar die Festigkeit, erhöhte die Stückkosten um rund 25 % aufgrund zusätzlicher Bearbeitung und Verbrauchsmaterialien.
Unsere Ingenieure beurteilten das Design und schlugen den Übergang zum Direktabgriff mit einem Minimum vor ¼" Gewindeeingriff (gemäß Standard und vom Forum unterstützten Normen).
Ergebnis:
- 25 % der Produktionskosten gespart.
- Reduzierte Bearbeitungszykluszeit um 30 % pro Komponente.
- Bietet die gleiche Haltbarkeit wie die Roboter der Konkurrenz.
Dieser Fall zeigt, wie das Team von Boda Engineering-Anforderungen mit Kosteneffizienz. Stellt sicher, dass Kunden zuverlässige Threads erhalten, ohne zu viel zu bezahlen.
Beste Möglichkeiten zur Reparatur abgenutzter oder beschädigter Gewinde
Abgenutzte oder beschädigte Gewinde sind eine häufige Herausforderung bei der Bearbeitung, insbesondere bei weicheren Legierungen wie Aluminium. Anstatt ein teures Bauteil zu verschrotten, setzen Ingenieure oft auf Gewindereparatureinsätze, um die Festigkeit wiederherzustellen und die Lebensdauer des Teils zu verlängern. Dies ist ein wichtiger Teil des CNC-Bearbeitungsprozesses, bei dem die Einhaltung enger Toleranzen ebenso wichtig ist wie die Zykluszeit.
Die drei am häufigsten verwendeten Lösungen sind:
HeliCoil (Drahteinsätze)
Die günstigste und am weitesten verbreitete Option. HeliCoils stellen die ursprüngliche Gewindelochgröße mit minimalem Gewindeschneiden wieder her. Sie sind eine schnelle Lösung für Standardreparaturen, bieten aber aufgrund ihrer Drahtwicklung weniger Festigkeit als massive Einsätze.
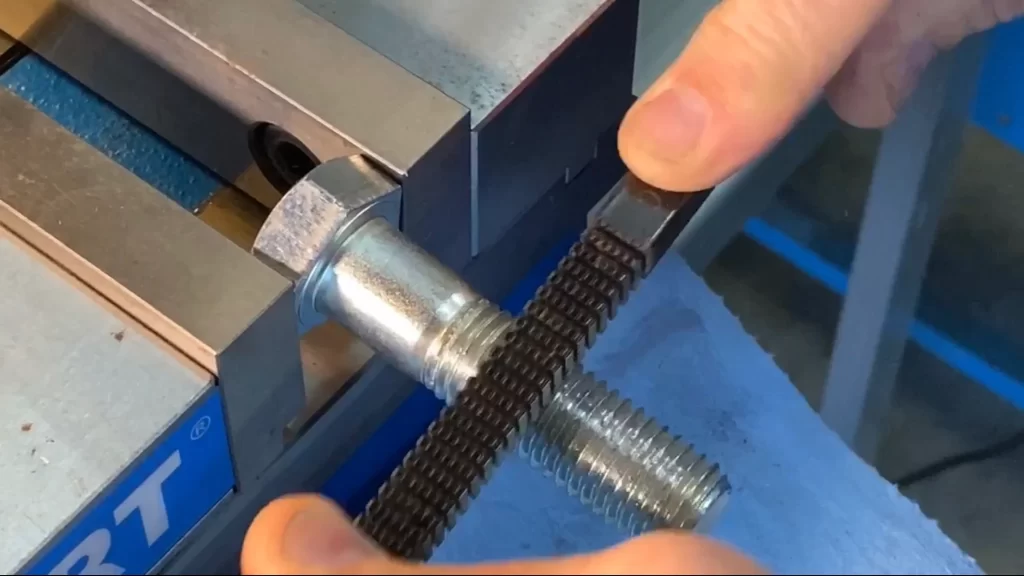
Reparieren beschädigter Gewinde
TIME-SERT (Massive Einsätze)
Ein Vollkörpereinsatz mit synchronisiertem Innen- und Außengewinde, ideal für hohe Belastungen oder Sacklöcher. Sie bieten eine bessere Haltbarkeit und Gewindeausrichtung als Drahteinsätze, sind aber teurer. TIME-SERTs werden häufig in Branchen gewählt, in denen Gewindebohrungen wiederholt montiert werden oder höheren Belastungen ausgesetzt sind.
Keenserts (Schlüsseleinsätze)
Hochleistungs-Einsätze mit Verriegelungselementen für maximale Vibrationsfestigkeit. Sie erfordern zwar aggressiveres CNC-Bohren und größere Gewindebohrungen, bieten aber unübertroffene Festigkeit. Aufgrund ihrer höheren Kosten eignen sie sich am besten für kritische Anwendungen in der Luft- und Raumfahrt oder im Verteidigungsbereich.
Auswahl der richtigen Lösung
Für die tägliche Wartung sind HeliCoils die erste Wahl. Bei anspruchsvollen Anwendungen, bei denen die Entscheidung zwischen Gewindefräsen und Gewindeschneiden bereits Kosten und Präzision beeinflusst, bieten TIME-SERTs und Keenserts höchste Zuverlässigkeit.
At Bodaintegrieren wir diese Reparaturmethoden in unsere kundenspezifische CNC-Bearbeitung Dienstleistungen, die auch unter harten Bedingungen eine langfristige Leistung gewährleisten.
So vermeiden Sie Fehler bei der Schraubenbearbeitung und beim Gewindeschneiden
- Falsche Wahl des Wasserhahns: Die Verwendung des falschen Gewindebohrertyps oder der falschen Beschichtung kann zu Werkzeugverschleiß und -bruch führen. Wählen Sie den passenden Gewindebohrer basierend auf der Materialhärte und dem erforderlichen Gewindetyp, um Qualität und Langlebigkeit zu gewährleisten.
- Falsche Lochgröße: Das Loch muss die richtige Größe für den Gewindebohrer haben. Ein zu kleines Loch kann zu Spannungen und Brüchen führen, während ein zu großes Loch zu schwachen Gewinden führt. Befolgen Sie die Präzisionsbohrtabellen, um diese Probleme zu vermeiden.
- Mangelnde Schmierung: Ohne ausreichende Schmierung kann beim Gewindeschneiden übermäßige Hitze entstehen und das Werkzeug beschädigen. Verwenden Sie die richtige Gewindeschneidflüssigkeit, um einen reibungslosen Schnitt zu gewährleisten und die Lebensdauer des Werkzeugs zu verlängern.
- Fehlausrichtung des Gewindebohrers: Eine Fehlausrichtung beim Gewindeschneiden führt zu ungleichmäßigen oder beschädigten Gewinden. Stellen Sie immer sicher, dass der Gewindebohrer senkrecht zum Werkstück steht und das Werkstück richtig eingespannt ist.
- Inkonsistente Drehmomentanwendung: Zu hohes oder zu niedriges Drehmoment kann zum Bruch des Gewindebohrers oder zu unvollständigen Gewinden führen. Sorgen Sie beim Gewindeschneiden für eine kontrollierte und gleichmäßige Kraft, um die Gewindequalität zu erhalten.
- Fehler beim Entfernen von Spänen: Ansammlung von Spänen kann den Gewindebohrer blockieren und zum Bruch führen. Verwenden Sie geeignete Spanabfuhrtechniken, wie z. B. Spiralnutengewindebohrer oder Luftkühlung, um eine kontinuierliche Bearbeitung zu gewährleisten.
Branchenanwendungsfälle: Luft- und Raumfahrt, Automobilindustrie und Robotik
- In Luft-und Raumfahrt, feste Einsätze sorgen für die Festigkeit der Gewinde in stark beanspruchten Teilen.
- In Automobilindustrie, HeliCoils reparierte schnell Gewindelöcher in Aluminiumblöcken.
- In Robotik, kundenspezifische CNC-Bearbeitung liefert leichte, präzise Teile.
Boda: Wir unterstützen alle drei Branchen mit schnellen, langlebigen und präzisen Bearbeitungslösungen.
Kundenspezifische CNC-Bearbeitung für Gewindefunktionen
Boda bietet Ingenieuren, Produktentwicklern und Designern über sein Netzwerk zertifizierter Werkstätten einen maßgeschneiderten CNC-Bearbeitungsservice. Unsere hochqualifizierten Teams fertigen jede beliebige Schraubenbearbeitung oder Gewindeform, ob einfach oder komplex. Laden Sie Ihre CAD-Datei hoch, um Preis, Lieferzeit und Feedback zur Fertigungstauglichkeit Ihrer Projekte zu erhalten.
Wir sichern die Qualität durch ISO-zertifizierte Managementsysteme und bieten Optionen für Inspektionen, Hardware-Rückverfolgbarkeit und Materialzertifizierungen. Erfahrene Maschinisten verwenden CNC-Dreh-, Fräs- und Oberfräsmaschinen, um hochpräzise kundenspezifische CNC-Bearbeitungsteile aus Metallen und Kunststoffen herzustellen.
Ob Kleinserienfertigung, Prototypen oder Großserien, Bodas Schraubenbearbeitung Die Funktionen garantieren schnelle, zuverlässige Ergebnisse und halten gleichzeitig strenge Toleranzen für Ihre Gewindefunktionen und benutzerdefinierten CNC-Komponenten ein.
Sind Sie bereit, Ihr nächstes Projekt zu beginnen? Kontaktieren Sie Boda für kundenspezifische CNC-Bearbeitungsdienste für hochpräzise Lösungen.
Fazit
Gewindebohrungen sind Gewindebohrungen mit Innengewinde. Gewindebohrungen können innenliegend sein. Die Wahl von Sacklöchern oder Durchgangslöchern beeinflusst Festigkeit, Kosten und Montage. Richtiges Gewindeschneiden, Werkzeugauswahl, Schmierung und Drehmoment verbessern die Haltbarkeit. CNC-Bearbeitung und Gewindefräsen gewährleisten Präzision und Wiederholgenauigkeit. Durch die Einhaltung bewährter Verfahren entstehen starke, zuverlässige Gewinde für Anwendungen in der Luft- und Raumfahrt, der Automobilindustrie und der Elektronik.
Häufig gestellte Fragen:
Ist ein Gewindeloch ein Gewindeloch?
Ja. Ein Gewindeloch ist eine Art Gewindeloch mit Innengewinde zur Befestigung von Schrauben oder Bolzen.
Ist „Gewindebohrung“ dasselbe wie „Gewindebohrung“?
Nicht ganz. Gewindebohrungen sind speziell Innengewinde, während Gewindebohrungen sowohl innen als auch außen sein können. Dies ist der Schlüssel zum Vergleich von Gewindebohrungen und Gewindebohrungen.
Durchgangsloch vs. Gewindeloch
- Durchgangsloch: geht vollständig durch das Material, kann mit oder ohne Gewinde versehen sein.
- Gewindebohrung: Innen gebohrt und mit Gewinde versehen, wobei Lochgewindebohren oder Gewindefräsen im Vergleich zu Gewindeschneidverfahren verwendet werden. Kann blind oder durchgehend sein.
Wie nennt man ein Gewindeloch?
Ein Gewindeloch wird üblicherweise als Gewindeloch bezeichnet. Sacklochbohrungen enden vor dem Materialende, während Durchgangslochbohrungen vollständig durchgehen.