
„Bei der Drahterodierung werden elektrisch geladene Drähte verwendet, um hochdetaillierte Teile mit äußerster Präzision perfekt zu formen. Diese Methode eignet sich hervorragend für hochfeste Materialien und enge Toleranzen.“
Die Funkenerosion (EDM) ist ein Mikrobearbeitungsverfahren, bei dem elektrische Funken Material vom Werkstück abtragen. Dieses Verfahren ist auch als Funkenerosion bekannt, da beim Schneiden und Formen des Metalls Funken zwischen zwei Elektroden erzeugt werden. Arten der EDM-Bearbeitung Das Drahterodieren (EDM) ist ein Verfahren, bei dem ein dünner Metalldraht, meist aus Messing oder Kupfer, als Elektrode zum Durchtrennen des Metalls dient. Der Draht wird in der Regel spiralförmig geführt und hat einen Durchmesser von 0.004 Zoll bis 0.10 mm oder 0.30 mm. Er wird kontinuierlich zwischen zwei Spulen zugeführt, um den aktiven Bereich zu erneuern und so schnellen Verschleiß zu vermeiden. Zur elektrischen Leitfähigkeit und Vermeidung von Rost wird deionisiertes Wasser verwendet. Da sich der Draht entlang einer vorgegebenen Bahn bewegt, ermöglicht das Verfahren ein hochpräzises Konturieren oder Schneiden des Werkstücks.
Komponenten einer Drahterodiermaschine
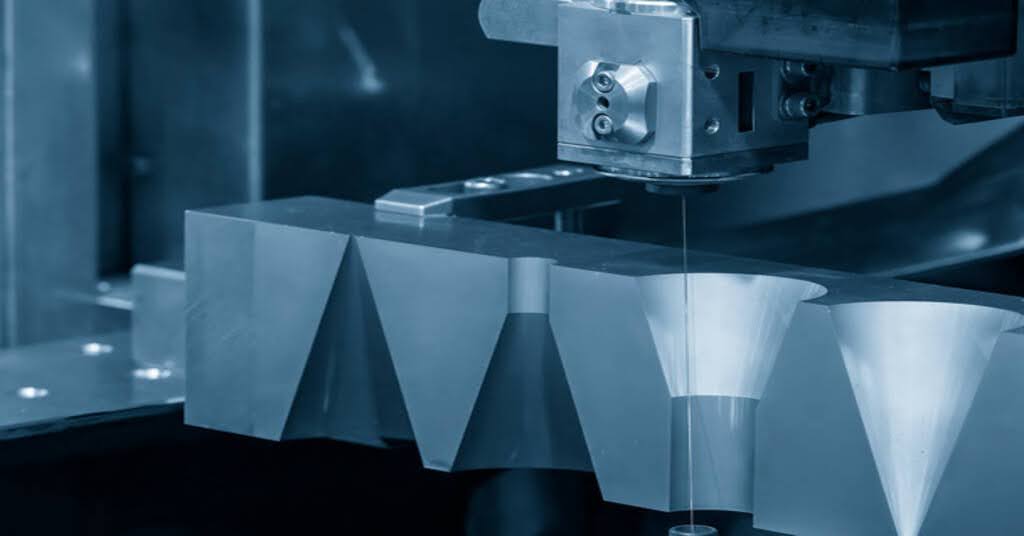
Drahterodierbearbeitung
Wire EDM-Technologie besteht aus verschiedenen Teilen, die es der Maschine ermöglichen, Materialien präzise zu schneiden. Nachfolgend sind die kritischen Komponenten der Maschine aufgeführt:
- CNC-Werkzeuge
CNC-Werkzeuge werden normalerweise verwendet, um den gesamten EDM-Bearbeitungsprozess zu steuern. Diese Werkzeuge bestimmen den Ablauf, wie der Draht zum Schneiden geführt wird. Die Art der verwendeten CNC-Werkzeuge ist umgekehrt proportional zur Bearbeitungszeit, und die Fehlertoleranz wird zu einem erheblichen Problem.
- Labor-Stromversorgungen
Die Versorgungseinheit erzeugt normalerweise elektrische Impulse von 100 V bis 300 V sowohl für die Drahtelektrode als auch für das Werkstück. Sie steuert die Rate und Stärke der elektrischen Impulse, um deren Kontakt zu verbessern.
- Drahtelektroden
Der Draht ist die Elektrode, die die für die Bearbeitung erforderliche elektrische Entladung erzeugt. Der Durchmesser des Drahtes variiert normalerweise zwischen 0 und 05 mm und hängt von der Form und Dicke des zu bearbeitenden Werkstücks ab. Zu den häufig verwendeten Drahtarten gehören:
- Messingdrähte: Diese Kupfer-Zink-Legierungen werden aufgrund ihrer elektrischen Leitfähigkeit bevorzugt und als Messingdrähte bezeichnet. Die Schneidgeschwindigkeit des Drahtes erhöht sich mit steigendem Zinkgehalt, muss jedoch kontrolliert werden, da ein hoher Zinkgehalt die Korrosionsbeständigkeit verringert.
- Verzinkte Drähte: Diese Drähte verfügen über eine äußere Schicht aus Zink oder Zinkoxid, die die Bearbeitungsgeschwindigkeit erhöht.
- Diffusionsgeglühte Drähte: Diese Drähte werden hergestellt, wenn der Zinkanteil mehr als 40 % beträgt. Dies gilt auch für die Massenproduktion, da es die Bearbeitungseigenschaften der Drähte auf verschiedenen Materialien verbessert.
- Dielektrisches Medium
Beim Drahterodieren arbeitet im Tank die dielektrische Flüssigkeit, in der Regel deionisiertes Wasser. Sie verhindert außerdem Ablagerungen auf der Drahtelektrode und kühlt den Prozess, wodurch das Werkstück eine glatte Oberfläche erhält.
- Elektroden
Bei einer Drahterodiermaschine fungiert der Draht als Kathode und das Werkstück als Anode, wobei die Elektroden der Drahterodiermaschine der Draht und das Werkstück sind. Ein Servomotor regelt die Drahtelektrode so, dass sie das Werkstück nicht berührt, und sorgt so für eine gute Bearbeitungsqualität.
Probieren Sie Boda jetzt aus!
Was ist Drahterodieren und wie funktioniert es?
Im Drahterodierverfahrenwird das Material durch die Erzeugung elektrischer Entladungen zwischen einer feinen Drahtelektrode und dem leitfähigen Material präzise aus einem Werkstück geschnitten und entfernt. Lassen Sie uns den Prozess in einige Schritte unterteilen:
Materialentfernungsprozess:
Beim Drahterodieren werden elektrische Funken in Form einer dünnen Drahtelektrode und eines leitfähigen Materials verwendet, um Material vom Werkstück zu entfernen. Die Funken tragen das Material ab, weshalb sich diese Technik für starre und leitfähige Materialien eignet.
Dielektrische Flüssigkeit
Beim Drahterodieren kommt eine nichtleitende Flüssigkeit zum Einsatz, die als Dielektrikum bezeichnet wird. Diese Flüssigkeit isoliert den Draht vom Werkstück, sodass er nicht mit diesem in Kontakt kommt, und entfernt außerdem Rückstände, um einen reibungslosen und kontinuierlichen Schneidvorgang zu gewährleisten.
Starten des Prozesses
Beim Drahterodieren wird zunächst von der Kante aus ein kleines Loch oder ein Schlitz in das Werkstück gebohrt. Der Draht berührt das Material nicht; bei diesem Vorgang werden elektrische Funken verwendet, um das Werkstück zu formen.
Drahtbewegung und Verjüngung
Der EDM-Draht kann während des Vorgangs in jede Richtung zugeführt werden, wodurch es möglich ist, Verjüngungen oder unterschiedliche Dicken auf unterschiedlichen Oberflächen zu erzeugen. Diese Flexibilität ist unerlässlich, um die Präzision bei der Herstellung komplexer Teile sicherzustellen.
Schneiden und Abschöpfen
Das EDM-Drahtschneiden kann je nach Durchgangsart ein- oder zweimal erfolgen. Der erste Durchgang ist der Schruppdurchgang, während der zweite der Schlichtdurchgang ist. Der Draht platziert das Material normalerweise in einem Durchgang und entfernt das überschüssige Stück. Das Abschleifen hilft dabei, die endgültigen Abmessungen und Konturen festzulegen und die Oberfläche zu planen.
Elektrische Entladungen und Ionisierung
Es werden gepulste Niederspannungsentladungen zwischen der negativen Drahtelektrode und dem positiven Werkstück eingesetzt. Dies führt zur Bewegung der Elektronen und erzeugt einen elektrischen Strom, der das deionisierte Wasser ionisiert und einen Plasmakanal zum Schneiden erzeugt.
Hitzeerzeugung
Der elektrische Strom erzeugt Temperaturen von etwa 10,000 °C und schmilzt und verdampft das Material, das den Draht berührt. Die dielektrische Flüssigkeit wäscht dann das geschmolzene Material aus und ritzt einen sauberen Schnitt durch das Material.
Präzision und Toleranzen
Aufgrund der Prozessempfindlichkeit können langsamere Geschwindigkeiten und Leistungssteigerungen zu einem Fehler von bis zu +/-0.0002 Zoll führen. Bei höheren Geschwindigkeiten könnten die Schnitte mit Toleranzen von etwa +/- 0.001 Zoll genauer sein.
Bezüglich: Elektroerosive Bearbeitung: Ein unverzichtbarer Leitfaden für Anfänger
EDM vs. Drahterodieren
EDM und Drahtschnitt sind keine traditionellen Bearbeitungsprozesse, sie funktionieren jedoch anders und werden anders eingesetzt.
EDM arbeitet mit einer Werkzeugelektrode, normalerweise aus Kupfer oder Graphit, die verwendet wird, um das Material aus dem Werkstück zu schneiden, um die dreidimensionalen Hohlräume zu bilden. Die Elektrode wird dann auf das Endprodukt zugeschnitten, und es werden andere herkömmliche Schneid- und Formgebungsprozesse durchgeführt. Beim EDM-Prozess arbeitet die Funkenelektrode auch pulsierend, was hilft, den Arbeitsbereich abzukühlen und von Schmutz zu reinigen. Die EDM-Genauigkeit hängt daher hauptsächlich von der Genauigkeit der zu bearbeitenden Elektrode ab. Die Stärke dieser Methode liegt in der Herstellung komplexer Formen in Formen und Druckgusswerkzeugen und ist für vorgehärtete Materialien geeignet. Diese Fähigkeit hilft, Nachbearbeitungsbehandlungen und -kosten zu minimieren und verhindert die Verformung gehärteter Werkzeuge.
Das Drahterodieren verwendet einen dünnen und kontinuierlich zugeführten Draht als Elektrode und eignet sich für zweidimensionales Schneiden. Das konventionelle EDM ist ideal zum Erstellen einer 3D-Hohlkammer, während das Drahterodieren ideal zum Erstellen von 2D-Profilen ist. Es wird häufig zur Herstellung von Extrusionswerkzeugen und Stanz-/Matrizensätzen verwendet. Dieses Verfahren ist besonders nützlich, wenn ein hohes Maß an Präzision erforderlich ist, wie in der Luft- und Raumfahrt oder bei militärischen Anwendungen, und es kann auch bei starren Materialien mit hoher Genauigkeit gute Ergebnisse erzielen.
Tabelle: Vergleichsanalyse von Drahterodieren vs. Funkenerosion
| Aspekt | Drahterodieren | EDM |
| Werkzeug verwendet | Verwendet eine dünne Drahtelektrode (0.010'' Durchmesser) | Verwendet eine feste Werkzeugelektrode (z. B. Graphit, Kupfer) |
| Werkzeug- und Werkstücklücke | Das Servosystem hält einen Funkenabstand von 0.01 bis 0.5 mm zwischen dem dünnen Draht und der Elektrode aufrecht. | Ein dünner Spalt von 0.025 mm wird durch ein Servosystem aufrechterhalten |
| Schneidansatz | Ermöglicht das Schneiden durch Drahterodieren in mehreren Achsenebenen | Erzielt Schneiden durch Funkenerosion |
| Verträgliche Materialien | Geeignet für hochleitfähige und harte Materialien mit unterschiedlichen Dicken | Hauptsächlich geeignet für Metalle mit einer relativen Dicke von bis zu 44 mm oder (1 ½) Zoll. |
| Präzisionsstufen | Bietet dank des Litzendrahts bis zu 0.004 Zoll eine hohe Präzision. | Im Allgemeinen gut geeignet für steifere Schnitte. |
| Schnittgeschwindigkeit | Aufgrund der Drahtvorschubgeschwindigkeit von 21 mm²/min arbeitet die Maschine typischerweise langsamer. | Arbeitet mit höheren Schnittgeschwindigkeiten |
| Einrichtung | Aufgrund der Drahteinfädelung kann es zu einer zusätzlichen Komplexität der Einrichtung kommen | Erfordert im Allgemeinen einen einfacheren Einrichtungsprozess |
Drahterodieren vs. Senkerodieren
In diesem Abschnitt werden die Unterschiede zwischen Senkerodieren und Drahterodieren erläutert.
Senkerodieren
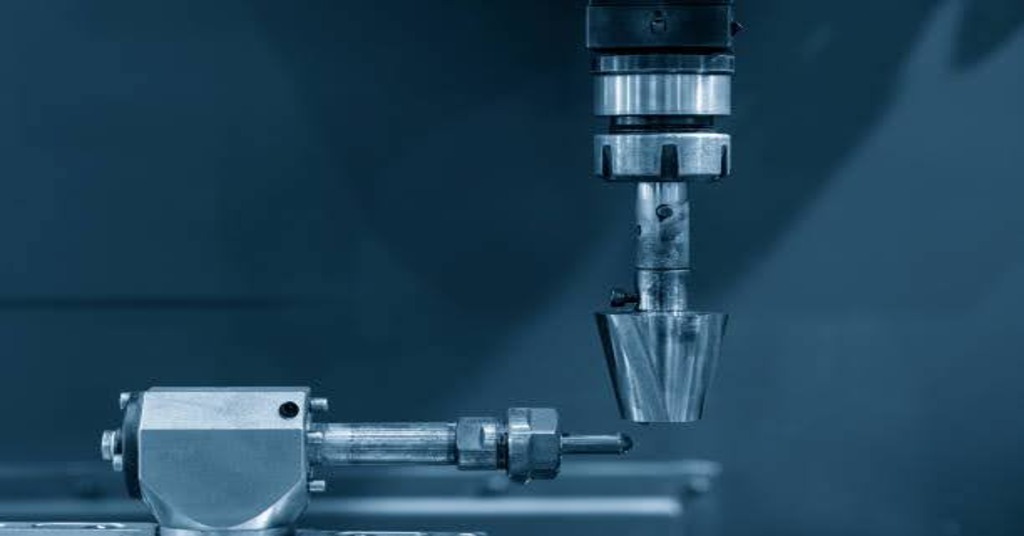
Senkerodieren
Senkerodieren Ram EDM oder Die Senking ist ein effektives Verfahren zum Herstellen von Hohlräumen in einem Werkstück. Bei dieser Methode besteht das verwendete Werkzeug oder die Elektrode aus Graphit, Kupfer oder Wolfram und wird in einer positiven Form des herzustellenden Hohlraums aufgebaut. Das Werkzeug wird dann langsam in das Werkstück abgesenkt und entfernt das Material, um den Hohlraum zu erzeugen. Gleichzeitig wird der Funkenabstand konstant gehalten. Senkerodieren wird bei der Herstellung von Formen, Matrizen und Komponenten mit scharfen Innenecken und tiefen Rippen aus harten Materialien wie Werkzeugstahl angewendet. Das Verfahren ist vorteilhaft bei der Herstellung komplizierter Formen, die mit herkömmlicher Bearbeitung nicht leicht erzeugt werden können.
Drahterodieren
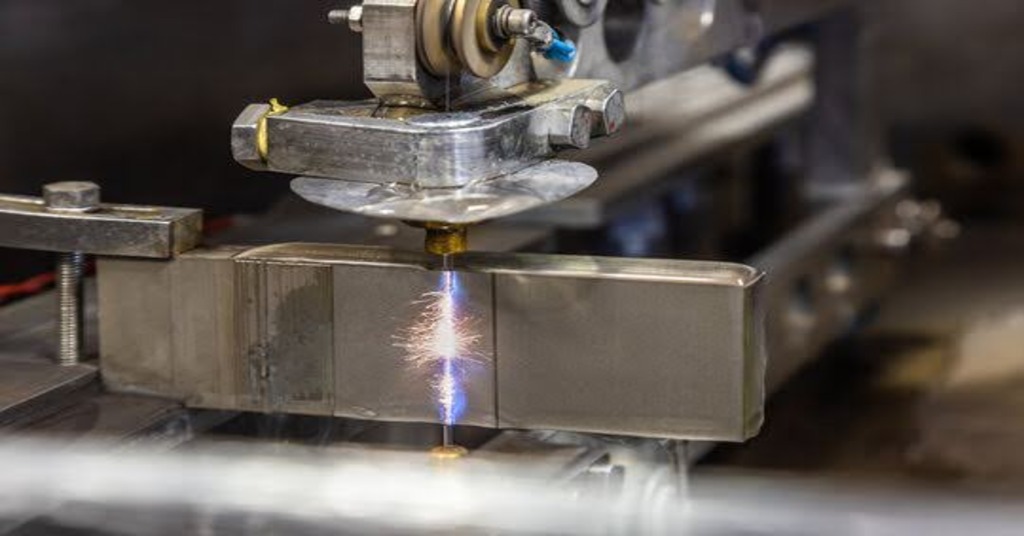
Drahterodieren
Drahterodieren oder Drahtschneiden ist ein Verfahren, bei dem ein dünner Draht als Elektrode verwendet wird, um harte Materialien mit hoher Genauigkeit zu schneiden. Beim Senkerodieren werden Hohlräume gebildet, beim Drahterodieren hingegen wird der Schnitt direkt durch das Werkstück geführt. Der Draht, normalerweise aus Messing, wird mithilfe computergesteuerter Diamantführungen geformt, die entlang der X- und Y-Achse gleiten, um das Werkstück zu formen, ohne tatsächlich mit ihm in Kontakt zu kommen. Die dielektrische Flüssigkeit ist deionisiertes Wasser, das den Prozess kühlt und erodiertes Material entfernt. Drahterodieren eignet sich zur Herstellung hochpräziser Teile, dicker Platten und Komponenten mit hohen Anforderungen an die Oberflächengüte, wie z. B. Automobil- und Luftfahrtkomponenten, Stempel und Extrusionsmatrizen.
Wie genau ist Drahterodieren?
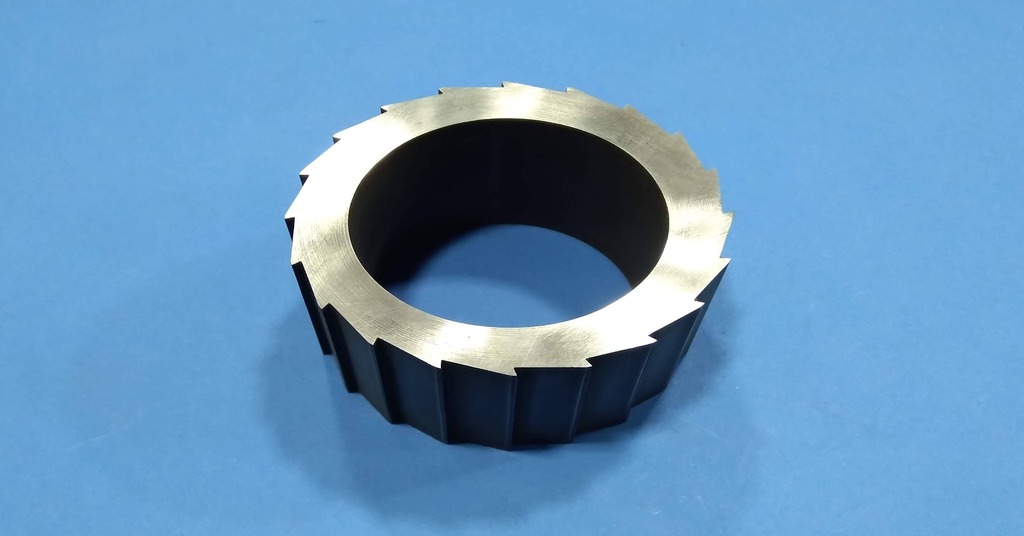
Präzisionsdraht-EDM-bearbeitetes Teil
Drahterodiermaschinen sind Präzisionsmaschinen und können mit einer Genauigkeit von bis zu 0.0025 mm betrieben werden. Die Oberflächengüte beträgt bis zu 1.5 Ra, insbesondere bei Verwendung von Mehrdurchgangstechniken und bestimmten Parametern. Während die Maschine den Schneidpfad entlangfährt, entsteht ein durchgehender Schlitz, dessen Breite theoretisch dem Drahtdurchmesser plus dem doppelten Funkenabstand entspricht. In der Praxis kann sie jedoch aufgrund der zwischen dem Draht und der Oberfläche des Werkstücks erzeugten Funken größer sein. Die genaue Schlitzbreite kann aus den Formeln des Maschinenherstellers abgeleitet werden und sollte beim Drahtschneiden notiert werden.
Da es sich beim Drahterodieren um einen Wärmeprozess handelt, besteht die Möglichkeit, dass sich auf dem Werkstück eine wärmebeeinflusste Zone und eine Umschmelzschicht bilden. Um die Qualität des Endprodukts zu erhalten, muss diese Umschmelzschicht normalerweise durch andere sekundäre Prozesse entfernt werden. Drahterodieren ist jedoch am effizientesten, wenn die Form des Werkstücks komplex und die Größentoleranz gering ist, was mit anderen herkömmlichen Bearbeitungsverfahren nur sehr schwer zu erreichen ist.
Probieren Sie Boda jetzt aus!
Vor- und Nachteile des Drahterodierens
Wie jedes andere Verfahren hat auch das EDM Vor- und Nachteile. Nachfolgend sind daher die Vorteile und Nachteile des Draht-EDM aufgeführt.
Vorteile:
- Drahterodieren ist nicht auf harte Materialien beschränkt; es kann auch bei relativ weicheren Materialien eingesetzt werden, ohne deren Form zu verzerren, da das Drahterodieren das Material nicht berührt.
- Bei den meisten Drahterodiermaschinen ist kein erneutes Einfädeln des Drahtes erforderlich. Sie fädeln sich selbst ein, sodass mit dem Schneiden fortgefahren werden kann, sobald der Draht gebrochen und erneut eingefädelt wurde.
- Darüber hinaus können Formen und Muster erstellt werden, die mit herkömmlichen Methoden der Materialentfernung nur schwer zu entwickeln sind.
- Darüber hinaus erzielt das Drahterodieren als viele andere Verfahren eine bessere Oberflächengüte der Werkstücke und weist eine hohe Genauigkeit auf.
- Im Gegensatz zu herkömmlichen Maschinen erfordern Drahterodiersysteme nur wenige Vorrichtungen und sind daher einfacher einzurichten.
Nachteile:
- Trotz verbesserter Technologien wie CNC und AWT, die zur Steigerung der Produktionsrate beigetragen haben, ist das Drahterodieren im Vergleich zu anderen Bearbeitungsmethoden relativ langsamer.
- Da diese Technik nur auf leitfähiges Material anwendbar ist, ist ihre Anwendungsvielfalt begrenzt.
- Drahterodiermaschinen sind einfach zu bedienen, erfordern jedoch mehr Aufmerksamkeit als andere Maschinen derselben Kategorie. Außerdem können die Kosten für Verbrauchsmaterialien hoch sein, und für den Betrieb dieser Maschinen ist möglicherweise mehr Fachpersonal erforderlich.
Materialien, die eine Drahterodiermaschine schneiden kann?
Drahterodiermaschinen sind sehr flexibel, da sie verwendet werden können, um komplexe Formen und Designs auf dem Material des Werkstücks zu erzeugen, insbesondere in elektrisch leitfähigen Materialien. Sie eignen sich für harte und weiche Materialien und werden daher in verschiedenen Bereichen eingesetzt, darunter in der Textil-, Automobil- und Luftfahrtindustrie. Hier sind einige gängige Materialien, die mit einer Drahterodiermaschine geschnitten werden können:
Aluminium
Aluminium zeichnet sich außerdem durch eine hohe thermische und elektrische Leitfähigkeit aus. Aufgrund seiner inhärenten Weichheit kann das Schneiden von Aluminium mit Drahterodieren jedoch eine Herausforderung darstellen, da das Werkstück nach der Bearbeitung gummiartig werden kann.
Titan
Drahterodieren eignet sich besonders gut zum Schneiden von Titan, da das Verfahren die Klebrigkeit des Materials bewältigen und die Bildung langer Späne kontrollieren kann. Dabei wird deionisiertes Wasser als dielektrisches Medium verwendet, das dabei hilft, die während des Bearbeitungsprozesses erzeugte Wärme aufrechtzuerhalten.
Stahl
Drahterodieren wird häufig bei Stahl eingesetzt und ist besser geeignet als CNC-Bearbeitung. Aufgrund der hohen Temperaturen, die bei diesem Verfahren entstehen, müssen jedoch weitere Maßnahmen ergriffen werden, um seine Effizienz zu steigern.
Messing
Messing, ein Material mit hoher Zugfestigkeit, lässt sich mit Drahterodieren relativ leicht schneiden. Da Messing jedoch weicher ist, muss die Schnittgeschwindigkeit reduziert werden, um Probleme wie das oben beschriebene zu vermeiden.
Graphite
Graphit verträgt die meisten herkömmlichen Schneidwerkzeuge nicht, ist aber für das Drahterodieren geeignet. Die Drahtelektrode ist scharf, um das Herausziehen von Partikeln zu minimieren; dadurch wird das Material sauber geschnitten.
Drahterodieren und konventionelles Erodieren: ein Vergleich
Das Drahterodieren ist eine erweiterte Version des herkömmlichen Erodierens. Es hat ein ähnliches Betriebskonzept, unterscheidet sich jedoch in mehreren wichtigen Aspekten:
Elektrode
Beim Drahterodieren wird ein erhitzter Draht als Elektrode verwendet, während herkömmliche EDM-Elektroden aus hochleitfähigen Materialien wie Graphit oder Kupfer bestehen. Diese Elektroden sind in verschiedenen Formen und Größen erhältlich und bestimmen die Qualität des Schnitts. Eine runde Elektrode beispielsweise bietet die beste Oberflächengüte, gefolgt von quadratischen, dreieckigen und rautenförmigen Elektroden. Die herkömmliche EDM-Elektrode erzeugt einen Hohlraum mit einer negativen Nachbildung des Werkstücks auf der Elektrodenoberfläche.
Bearbeitungsgeschwindigkeit
Beim traditionellen EDM werden Elektroden mit unterschiedlichen Geometrien verwendet. Die Elektroden müssen vor dem Bearbeitungsprozess entworfen und modelliert werden, was viel Zeit in Anspruch nimmt. Beim Drahterodieren hingegen ist das Verfahren sofort einsatzbereit, sobald der Draht eingeführt ist, und eignet sich daher für Anwendungen, die so schnell wie möglich abgeschlossen werden müssen.
Genauigkeit
Aufgrund der Drahtelektrode ist das Drahterodieren präziser als das konventionelle Erodieren und ermöglicht Schnitte von 0.004 Zoll. Aufgrund dieser Präzision ist das Drahterodieren ideal für die Erstellung komplexerer Formen als das konventionelle Erodieren für weniger detaillierte Schnitte.
Anwendungen der Drahterodiermaschine
Drahterodieren ist vielseitig einsetzbar, da es bei Eisen- und Nichteisenmaterialien effektiv ist und in vielen Branchen eingesetzt wird. Es kann sowohl bei großen als auch bei winzigen Teilen eingesetzt werden, während herkömmliches Erodieren eher für komplexere und dickere Materialien geeignet ist, da die Dicke des Drahtes beim Drahterodieren ein Problem darstellen kann. Drahterodieren wird in fast allen Bereichen für Prototyping und Klein- bis Großserienproduktion eingesetzt. Nachfolgend finden Sie kurze Beschreibungen einiger wichtiger Branchen, die von dieser präzisen Bearbeitungsmethode profitieren.
Automobilindustrie
Autoteile haben normalerweise unregelmäßige Formen und Größen und bestehen aus harten Materialien. In dieser Branche wird Drahterodieren verwendet, da es sich dabei nicht um eine kraftbasierte Technologie handelt und die Drahtelektrode nicht stärker sein muss als das zu schneidende Material. Dieses Verfahren eignet sich optimal zum Herstellen von Löchern, Hohlräumen und anderen Merkmalen an Autokomponenten wie Stoßstangen, Instrumententafeln und Türen.
Medizintechnik
Drahterodieren wird in der Medizinbranche eingesetzt, da komplexe Teile mit hoher Genauigkeit hergestellt werden müssen. Diese Präzision ist in allen Bereichen der Medizin wichtig, einschließlich der Optometrie und der Zahnmedizin. Die EDM Medizin Durch maschinelle Bearbeitung werden anspruchsvolle medizinische Produkte hergestellt, einschließlich kleinerer Teile für Zahnimplantate und Spritzenteile, ohne die Festigkeit der Metalle zu beeinträchtigen.
Luft-und Raumfahrtindustrie
Drahterodieren ist in der Luft- und Raumfahrt unverzichtbar, da die Teile eine hohe Genauigkeit und Oberflächengüte erfordern. Diese Methode wird hauptsächlich zum Schneiden von Teilen verwendet, die Hitze und Belastungen nicht standhalten, was für die konventionelle Bearbeitung charakteristisch ist. Drahterodieren wird in der Luft- und Raumfahrtindustrie eingesetzt, um Teile wie Motoren, Turbinenschaufeln und Fahrwerksteile mit hoher Zuverlässigkeit und Genauigkeit herzustellen.
Werkzeug- und Formenbau
Kundenspezifische Werkzeuge und Formen sind zentrale Bestandteile der Herstellung zahlreicher Industrieprodukte. So werden beispielsweise Druckguss, Schmieden, Spritzgießen, Stanzen, Extrudieren und alle anderen Formen häufig mittels Drahterodieren gefertigt. Der Grund dafür liegt in der komplexen Konstruktion der Werkzeug- und Formenhohlräume, die meist filigrane Strukturen erfordern. Das Drahterodieren ermöglicht die präzise Nachbildung dünnwandiger Strukturen von Werkzeugen und Formen.
Elektronik-Industrie
Der Drahterodierprozess spielt eine wesentliche Rolle bei der Herstellung elektronischer Geräte. Es erzeugt passgenaue Löcher in Leiterplatten (PCBs) und Mikroelektronik, Halbleiterteilen und Steckverbindern. Darüber hinaus wächst die Elektronikbranche heutzutage rasant. Ein prominentes Beispiel für ihre Entstehung sind Sonnenkollektoren. Dadurch entstehen dank der Drahterodiermaschine Mikrochips für Solarwechselrichter in dieser Hinsicht.
Wie funktioniert das elektrische Entladen kleiner Löcher?
Das Lochbohren EDM ist eine Unterkategorie der EDM-Technologie. Bei dieser Methode wird eine kleine, röhrenförmige Elektrode verwendet, deren Toleranz 0.010 Zoll betragen kann. Die verwendeten Elektroden sind zylindrisch mit einem Durchmesser von 0.25 mm bis 0.3 mm und rotieren auf einer Spindel, die dem Bohrer einer normalen Bohrmaschine ähnelt. Diese Elektrode wird auch als EDM-Bohrer bezeichnet und von einem servogesteuerten Generator, der Funken erzeugt, elektrisch aufgeladen.
Während der Lochbohr-EDM-Bearbeitung zirkuliert eine wasserbasierte dielektrische Flüssigkeit durch und um die rotierende Elektrode. Diese Flüssigkeit sorgt für eine kontrollierte Umgebung, durch die die erzeugten winzigen Funken schnell von der Elektrode auf das Werkstück übertragen werden können. Wenn die Funken auf das Werkstück treffen, verursachen sie Oberflächenverschleiß und es bilden sich kleine Taschen. Nach und nach verbinden sich Millionen solcher kleinen Taschen, um die kleinen, präzisen Löcher zu bilden, die für das Design erforderlich sind.
Der Elektrodendurchmesser und die Leistungseinstellungen steuern die Lochgröße gut und gewährleisten so eine hohe Genauigkeit. CNC-ISO-Codes identifizieren die genaue Position und Tiefe jedes Lochs und verhindern so vom Bediener verursachte Fehler.
Die Erodiermaschinen der Boda Plattform sind mit automatischen Elektrodenwechslern ausgestattet, die eine unterbrechungsfreie Bearbeitung ermöglichen und die Effizienz und Genauigkeit erhöhen. Kontaktieren Sie uns jetzt, um mehr über unsere Draht EDM-Dienstleistungen und fordern Sie ein Angebot an.