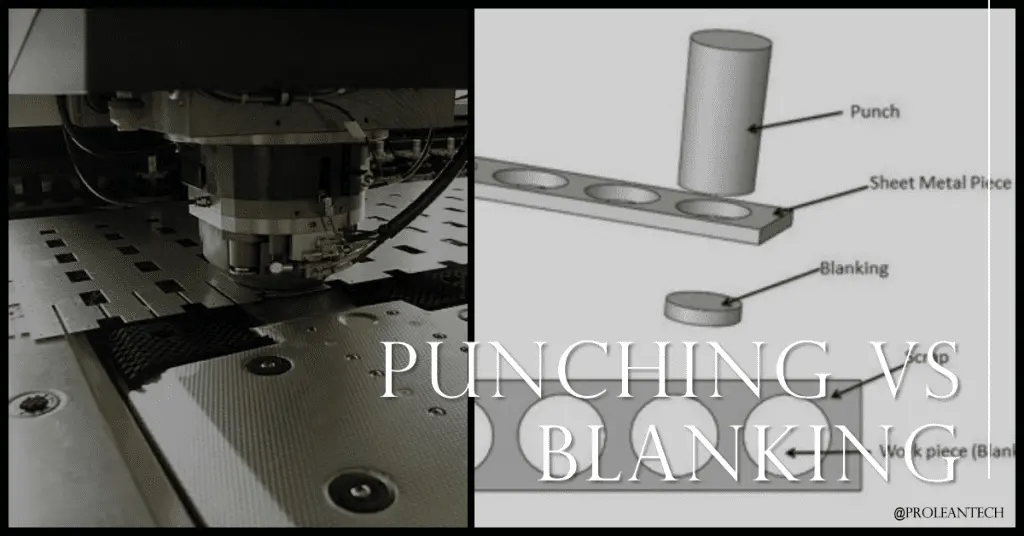
Punzonado de chapa El punzonado y el troquelado son dos técnicas comunes en el conformado de metales. El punzonado crea agujeros con una prensa, mientras que el troquelado corta el metal dándole formas específicas con una matriz. La elección de una técnica u otra depende de factores como el tipo de metal, la precisión requerida y el resultado deseado. Por ejemplo, el punzonado se usa frecuentemente para hacer agujeros en chapa metálica, mientras que el troquelado se utiliza más comúnmente para crear piezas a partir de chapa metálica. A pesar de sus diferencias, ambas técnicas son ampliamente utilizadas por fabricantes de todo el mundo.
Este artículo profundiza en el intrincado funcionamiento del punzonado y el troquelado, pintando una imagen completa de sus aplicaciones y limitaciones.
La mecánica subyacente: comprender el punzonado y el troquelado
Para elegir entre punzonado y troquelado, primero se debe comprender la mecánica de cada proceso. Estos procesos, si bien están relacionados, operan sobre principios fundamentalmente diferentes.
El punzonado es un proceso en el que se crea un agujero en la pieza de trabajo. Esto se logra aplicando una fuerza de corte al material. Se fuerza una herramienta, conocida como punzón, a través del material y dentro de un troquel, que es una herramienta especialmente diseñada que soporta la pieza de trabajo en el lado opuesto.
La mecánica del punzonado
El proceso de punzonado se lleva a cabo de la siguiente manera:
- La pieza de trabajo se coloca sobre el troquel, que está diseñado para soportar la pieza de trabajo y proporcionar un lugar para que el punzón empuje.
- Luego se fuerza el punzón a través de la pieza de trabajo. El borde afilado del punzón corta el material y crea un agujero.
- El slug, la pieza de material removida por el punzón, se descarta.
La mecánica de la supresión
El corte en blanco es un proceso que corta una forma deseada de un material. La parte en blanco, o recortada, se conserva y, por lo general, se procesa más.
El proceso de borrado se lleva a cabo de la siguiente manera:
- Similar al punzonado, la pieza de trabajo se coloca sobre un troquel. Sin embargo, en este caso, la matriz tiene la forma adecuada para que coincida con la pieza en bruto deseada.
- El punzón, que también tiene la forma de la pieza deseada, se fuerza a través del material.
- El blanco se separa del resto de la pieza de trabajo. El material restante, a menudo denominado red, generalmente se desecha o se recicla.
Aquí hay una tabla que describe las diferencias clave en la mecánica de perforación y corte:
| Proceso | La Mecánica | Resultado |
|---|---|---|
| puñetazos | El punzón se fuerza a través de la pieza de trabajo en un dado, creando un agujero. | El agujero es el resultado deseado y la bala se descarta. |
| blanking | El punzón, con la forma de la pieza deseada, se fuerza a través del material, separando la pieza en bruto del resto de la pieza de trabajo. | El espacio en blanco es el resultado deseado y la tela se desecha o se recicla. |
Evaluación de los puntos fuertes y las limitaciones: punzonado frente a troquelado
Los puntos fuertes del golpe
- Velocidad: Las punzonadoras pueden crear agujeros rápidamente, lo que las hace ideales para la producción a gran escala.
- Versatilidad: El punzonado puede crear agujeros de varias formas y tamaños, proporcionando flexibilidad para diversos diseños.
- Bordes ásperos: El punzonado a menudo puede dejar rebabas o bordes ásperos que requieren un procesamiento adicional.
- Espesor del material: La eficacia del punzonado disminuye a medida que aumenta el grosor del material.
Limitaciones del punzonado
- Una de las limitaciones del punzonado es que puede dejar rebabas o bordes ásperos que requieren un procesamiento adicional. Otra limitación es que su eficacia disminuye a medida que aumenta el espesor del material.
- Bordes ásperos: El punzonado a menudo puede dejar rebabas o bordes ásperos que requieren un procesamiento adicional.
- Espesor del material: La eficacia del punzonado disminuye a medida que aumenta el grosor del material.
Los puntos fuertes de la supresión
- Precisión: El troquelado puede producir piezas con alta precisión, lo que lo hace adecuado para operaciones que requieren exactitud.
- Eficiencia: Dado que la parte recortada es el producto deseado, el corte reduce el desperdicio de material.
Las limitaciones de la supresión
- Velocidad: El troquelado es generalmente más lento que el punzonado, lo que podría afectar el tiempo de producción para operaciones a gran escala.
- Complejidad: El borrado se usa típicamente para formas más simples. La producción de formas complejas puede requerir múltiples etapas o procesos adicionales.
A continuación se muestra una tabla que resume los puntos fuertes y las limitaciones del punzonado y el troquelado:
Identificación del proceso adecuado para su proyecto
La elección del proceso adecuado para sus necesidades de formación de metales depende de varios factores, incluidos el material, la complejidad, la cantidad y el nivel de precisión deseado. Aquí, proporcionamos una guía detallada para ayudarlo a tomar una decisión informada.
Factores a considerar al elegir entre punzonado y troquelado
- Material: El grosor y la dureza del material pueden influir en la elección. El punzonado puede tener problemas con materiales más gruesos o más duros, mientras que el troquelado puede manejar una variedad de grosores y niveles de dureza.
- Cantidad: Puede ser preferible perforar para grandes cantidades debido a su velocidad. Sin embargo, más lento pero más preciso proceso de borrado podría ser la mejor opción si la precisión es crucial.
- Complejidad: El punzonado puede ser la mejor opción para formas complejas, ya que puede producir una variedad de formas y tamaños de agujeros. El corte suele ser mejor para formas más simples y menos complejas.
- Acabado: Si los bordes requieren un acabado de alta calidad, el troquelado puede ser el método preferido, ya que la perforación puede dejar bordes ásperos.
Aquí hay una tabla que proporciona una breve guía para elegir el proceso correcto:
| Factor | puñetazos | blanking |
|---|---|---|
| Material | Mejor con materiales más delgados o más suaves. | Puede manejar una gama de espesores y niveles de dureza. |
| Cantidad | Adecuado para grandes cantidades | Preferido para cantidades más pequeñas donde la precisión es clave |
| Complejidad: | Puede crear una variedad de formas y tamaños de agujeros. | Mejor para formas más simples y menos complejas |
| Acabado | Puede dejar bordes ásperos | Por lo general, deja los bordes más limpios. |
¡Pruebe Boda ahora!
Comparación de precisión: punzonado frente a troquelado
Tanto el punzonado como el troquelado son procesos de conformado de metales que ofrecen distintos niveles de precisión. Aquí, profundizamos en la comparación entre los dos en términos de precisión.
Precisión en el Punzonado
El punzonado es un proceso versátil que puede crear varias formas y tamaños de orificios. Sin embargo, la precisión del punzonado puede verse influida por varios factores:
- Espesor del material: La precisión del punzonado puede disminuir con materiales más gruesos. La fuerza requerida para perforar un agujero puede causar distorsión en piezas de trabajo más gruesas.
- rebabas: El punzonado a menudo deja rebabas o bordes ásperos, que requieren procesos de acabado adicionales para eliminarlos.
Precisión en el borrado
Blanking es conocido por su precisión y la alta calidad de sus filos. Los aspectos clave que contribuyen a la precisión del borrado incluyen:
- Bordes limpios: El troquelado normalmente deja los bordes más limpios en comparación con el punzonado. Esto reduce la necesidad de procesos de acabado adicionales.
- Precisión: El troquelado puede producir piezas con alta precisión, lo que lo hace adecuado para operaciones que requieren exactitud.
Comparación de aplicaciones
Las aplicaciones de punzonado y troquelado varían ampliamente entre diferentes industrias, lo que refleja sus capacidades y características únicas.
Aplicaciones de Punzonado
El punzonado se usa típicamente cuando se requieren numerosos orificios en una pieza de trabajo. Se utiliza con frecuencia en industrias tales como:
- Construcción: Para crear agujeros en vigas o placas de acero.
- Automotor: Para hacer agujeros en piezas o componentes de carrocerías de automóviles.
- Electrónica: Para la realización de orificios de ventilación en carcasas metálicas
Aplicaciones de Blanking
El corte en blanco se usa comúnmente cuando se requiere un alto grado de precisión en el producto final. Es comúnmente utilizado en industrias como:
- Electrónica: Para crear componentes precisos, como conectores o terminales.
- Automotor: Para producir piezas de alta precisión como juntas o arandelas.
- Aeroespacial: Para la fabricación de componentes que requieran alta precisión y cantos limpios.
The Boda Edge: dominar el punzonado y el troquelado
Cuando se trata de brindar servicios de conformado de metales versátiles, eficientes y de alta calidad, Boda se destaca en la industria. Con experiencia tanto en procesos de punzonado como de corte, ofrecemos soluciones a medida para satisfacer las necesidades únicas de cada proyecto.
Nuestros punzonados y servicios son reconocidos por su rapidez y versatilidad. Equipados con maquinaria CNC avanzada, pueden perforar una variedad de formas y tamaños, adaptándose a las necesidades únicas de cada proyecto. Ya sea que se trate de una producción a gran escala o de un diseño personalizado, lo entregamos con excelencia.
Además, nuestros servicios de troquelado destacan por su alta precisión y la calidad superior de sus bordes. Al minimizar el desperdicio de material y maximizar la eficiencia, garantizan productos rentables para sus clientes. ¡Contáctenos para cualquier servicio de chapa metálica!
Conclusión
Si bien el punzonado y el troquelado son procesos distintos, ambos desempeñan funciones cruciales en el mundo del conformado de metales. Comprender los matices de cada uno puede ayudar a los fabricantes a tomar decisiones informadas sobre la mejor técnica a utilizar para sus proyectos específicos. Y con compañías como Boda que brindan servicios de punzonado y troquelado de primer nivel, los fabricantes pueden disfrutar de los mejores aspectos de ambos procesos sin compromiso.
Preguntas Frecuentes
¿Cuál es la principal diferencia entre el punzonado y el troquelado?
La principal diferencia está en el producto final deseado. En el punzonado, el agujero es el producto deseado, mientras que en el troquelado, la parte recortada es el producto deseado.
¿Qué es más rápido, perforar o cortar?
El punzonado suele ser más rápido que el troquelado, lo que lo hace más adecuado para tiradas de producción de gran volumen.
¿Qué tipos de materiales se pueden utilizar en el punzonado y troquelado?
Ambos procesos se pueden utilizar con una amplia gama de materiales, incluidos varios metales como acero, aluminio, latón y cobre, así como plásticos y compuestos. La elección del material depende de los requisitos específicos del proyecto.
¿Qué papel juega Boda en el punzonado y troquelado?
Boda ofrece servicios de punzonado y troquelado de primer nivel. Con maquinaria avanzada controlada por CNC y un equipo de técnicos calificados, Boda brinda calidad, precisión y eficiencia superiores en cada proyecto, ya sea que implique punzonado, troquelado o ambos.