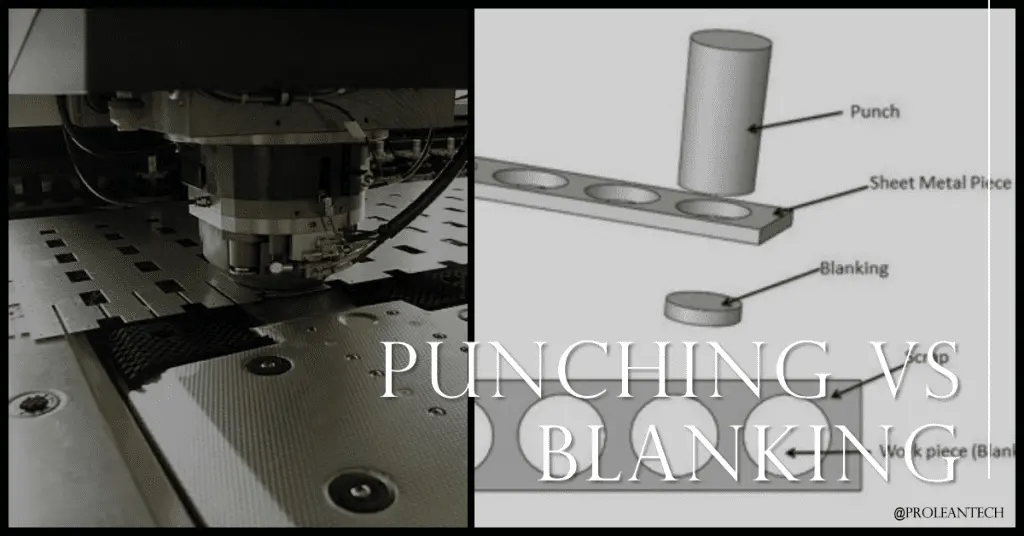
Punzonatura di lamiere La punzonatura e la tranciatura sono due tecniche comuni utilizzate nella formatura dei metalli. La punzonatura crea fori utilizzando una pressa punzonatrice, mentre la tranciatura taglia il metallo in forme specifiche utilizzando una matrice. La scelta tra le due tecniche dipende da fattori quali il tipo di metallo utilizzato, la precisione richiesta e il risultato desiderato. Ad esempio, la punzonatura viene spesso utilizzata per creare fori nella lamiera, mentre la tranciatura è più comunemente impiegata per la produzione di componenti in lamiera. Nonostante le differenze, entrambe le tecniche sono ampiamente utilizzate dai produttori di tutto il mondo.
Questo articolo approfondisce gli intricati meccanismi di punzonatura e tranciatura, dipingendo un quadro completo delle loro applicazioni e limitazioni.
I meccanismi sottostanti: comprensione della punzonatura e della tranciatura
Per fare una scelta tra punzonatura e tranciatura, bisogna prima capire i meccanismi di ogni processo. Questi processi, sebbene correlati, operano su principi fondamentalmente diversi.
La punzonatura è un processo in cui viene creato un foro nel pezzo. Ciò si ottiene applicando una forza di taglio al materiale. Uno strumento, noto come punzone, viene forzato attraverso il materiale e in uno stampo, che è uno strumento appositamente progettato che supporta il pezzo in lavorazione sul lato opposto.
La meccanica della punzonatura
Il processo di punzonatura viene eseguito come segue:
- Il pezzo in lavorazione viene posizionato sopra lo stampo, che è progettato per supportare il pezzo in lavorazione e fornire un punto in cui inserire il punzone.
- Il punzone viene quindi forzato attraverso il pezzo. Il bordo affilato del punzone taglia il materiale, creando un foro.
- Lo sfrido, il pezzo di materiale asportato dal punzone, viene scartato.
La meccanica del soppressione
La tranciatura è un processo che ritaglia una forma desiderata da un materiale. La parte grezza, o ritagliata, viene conservata e solitamente ulteriormente lavorata.
Il processo di soppressione è condotto come segue:
- Simile alla punzonatura, il pezzo viene posizionato sopra uno stampo. Tuttavia, in questo caso, lo stampo è sagomato in modo da corrispondere allo sbozzato desiderato.
- Il punzone, anch'esso sagomato come la parte desiderata, viene forzato attraverso il materiale.
- Il pezzo grezzo è separato dal resto del pezzo. Il materiale rimanente, spesso indicato come web, viene solitamente scartato o riciclato.
Ecco una tabella che delinea le principali differenze nei meccanismi di punzonatura e tranciatura:
| Processo | Meccanica | Risultato |
|---|---|---|
| Punzonatura | Il punzone viene forzato attraverso il pezzo in lavorazione in uno stampo, creando un foro. | Il buco è il risultato desiderato e la lumaca viene scartata. |
| Blanking | Il punzone, sagomato come la parte desiderata, viene forzato attraverso il materiale, separando lo sbozzato dal resto del pezzo. | Il bianco è il risultato desiderato e il nastro viene scartato o riciclato. |
Valutazione dei punti di forza e dei limiti: punzonatura vs tranciatura
I punti di forza della punzonatura
- Velocità: Le punzonatrici possono creare fori rapidamente, rendendole ideali per la produzione su larga scala.
- Versatilità: La punzonatura può creare fori di varie forme e dimensioni, fornendo flessibilità per diversi design.
- Bordi ruvidi: La punzonatura può spesso lasciare bave o bordi ruvidi che richiedono un'ulteriore lavorazione.
- Spessore materiale: L'efficacia della punzonatura diminuisce all'aumentare dello spessore del materiale.
Limitazioni della punzonatura
- Uno dei limiti della punzonatura è che può lasciare bave o bordi ruvidi che richiedono un'ulteriore lavorazione. Un altro limite è che la sua efficacia diminuisce all'aumentare dello spessore del materiale.
- Bordi ruvidi: La punzonatura può spesso lasciare bave o bordi ruvidi che richiedono un'ulteriore lavorazione.
- Spessore materiale: L'efficacia della punzonatura diminuisce all'aumentare dello spessore del materiale.
I punti di forza del soppressione
- Precisione: La tranciatura può produrre pezzi con elevata precisione, rendendola adatta per operazioni che richiedono precisione.
- Efficienza: Poiché la parte ritagliata è il prodotto desiderato, la tranciatura riduce lo spreco di materiale.
I limiti del soppressione
- Velocità: La tranciatura è generalmente più lenta della punzonatura, il che potrebbe influire sui tempi di produzione per operazioni su larga scala.
- Complessità: Il blanking viene in genere utilizzato per le forme più semplici. La produzione di forme complesse può richiedere più fasi o processi aggiuntivi.
Di seguito è riportata una tabella che riassume i punti di forza e i limiti della punzonatura e della tranciatura:
Identificazione del processo giusto per il tuo progetto
La scelta del processo giusto per le vostre esigenze di formatura dei metalli dipende da vari fattori, tra cui il materiale, la complessità, la quantità e il livello di precisione desiderato. Qui, forniamo una guida dettagliata per aiutarti a prendere una decisione informata.
Fattori da considerare quando si sceglie tra punzonatura e tranciatura
- Materiale: Lo spessore e la durezza del materiale possono influenzare la scelta. La punzonatura può avere difficoltà con materiali più spessi o più duri, mentre la tranciatura può gestire una varietà di spessori e livelli di durezza.
- Quantità: La perforazione potrebbe essere preferibile per grandi quantità a causa della sua velocità. Tuttavia, più lento ma più preciso processo di soppressione potrebbe essere la scelta migliore se la precisione è fondamentale.
- Complessità: La punzonatura potrebbe essere la scelta migliore per forme complesse poiché può produrre una varietà di forme e dimensioni di fori. La cancellazione è in genere migliore per le forme più semplici e meno complesse.
- Finitura: Se i bordi richiedono una finitura di alta qualità, la tranciatura potrebbe essere il metodo preferito, poiché la punzonatura può lasciare bordi ruvidi.
Ecco una tabella che fornisce una breve guida alla scelta del processo giusto:
| Fattore | Punzonatura | Blanking |
|---|---|---|
| Materiale | Meglio con materiali più sottili o più morbidi | Può gestire una gamma di spessori e livelli di durezza |
| Quantità | Adatto per grandi quantità | Preferito per piccole quantità dove la precisione è fondamentale |
| Complessità | Può creare una varietà di forme e dimensioni dei fori | Meglio per forme più semplici e meno complesse |
| Finitura | Può lasciare spigoli vivi | Tipicamente lascia bordi più puliti |
Prova subito Boda!
Confronto della precisione: punzonatura e tranciatura
Sia la punzonatura che la tranciatura sono processi di formatura dei metalli che offrono diversi livelli di precisione. Qui, approfondiamo il confronto tra i due in termini di precisione.
Precisione nella punzonatura
La punzonatura è un processo versatile che può creare fori di varie forme e dimensioni. Tuttavia, la precisione della punzonatura può essere influenzata da diversi fattori:
- Spessore materiale: La precisione della punzonatura può diminuire con materiali più spessi. La forza necessaria per perforare un foro può causare distorsioni in pezzi più spessi.
- sbavature: La punzonatura spesso lascia sbavature o bordi ruvidi, che richiedono ulteriori processi di finitura per essere rimossi.
Precisione nel soppressione
La tranciatura è nota per la sua precisione e l'alta qualità dei suoi bordi. Gli aspetti chiave che contribuiscono alla precisione del blanking includono:
- Bordi puliti: La tranciatura in genere lascia bordi più puliti rispetto alla punzonatura. Ciò riduce la necessità di ulteriori processi di finitura.
- Precisione: La tranciatura può produrre pezzi con elevata precisione, rendendola adatta per operazioni che richiedono precisione.
Confronto delle applicazioni
Le applicazioni di punzonatura e tranciatura variano ampiamente nei diversi settori, riflettendo le loro capacità e caratteristiche uniche.
Applicazioni della punzonatura
La punzonatura viene in genere utilizzata quando sono richiesti numerosi fori in un pezzo. Viene spesso utilizzato in settori quali:
- Costruzione: Per la creazione di fori in travi o piastre in acciaio.
- Settore automobilistico: Per praticare fori su parti o componenti della carrozzeria dell'auto.
- Elettronica: Per la realizzazione di fori di ventilazione in involucri metallici
Applicazioni di tranciatura
La tranciatura è comunemente utilizzata quando è richiesto un alto grado di precisione nel prodotto finale. È comunemente usato in settori come:
- Elettronica: Per la creazione di componenti precisi, come connettori o pin terminali.
- Settore automobilistico: Per la produzione di pezzi di alta precisione come guarnizioni o rondelle.
- Aerospaziale: Per la produzione di componenti che richiedono elevata precisione e bordi puliti.
The Boda Edge: padroneggiare la punzonatura e la tranciatura
Quando si tratta di fornire servizi di formatura dei metalli di alta qualità, efficienti e versatili, Boda si distingue nel settore. Con esperienza nei processi di punzonatura e tranciatura, forniamo soluzioni su misura per soddisfare le esigenze uniche di ogni progetto.
I nostri servizi di punzonatura e punzonatura sono rinomati per la loro velocità e versatilità. Dotati di macchinari CNC avanzati, possono punzonare una gamma di forme e dimensioni, adattandosi alle esigenze uniche di ogni progetto. Che si tratti di una produzione su larga scala o di un design personalizzato, forniamo l'eccellenza.
Inoltre, i nostri servizi di tranciatura si distinguono per l'elevata precisione e la qualità superiore dei bordi. Riducendo al minimo gli sprechi di materiale e massimizzando l'efficienza, garantiamo ai nostri clienti prodotti economicamente vantaggiosi. Contattateci quindi per qualsiasi servizio di lavorazione della lamiera!
Conclusione
Sebbene la punzonatura e la tranciatura siano processi distinti, entrambi svolgono un ruolo cruciale nel mondo della formatura dei metalli. Comprendere le sfumature di ciascuno può aiutare i produttori a prendere decisioni informate sulla migliore tecnica da utilizzare per i loro progetti specifici. E con aziende come Boda che forniscono servizi di punzonatura e tranciatura di alto livello, i produttori possono godere degli aspetti migliori di entrambi i processi senza compromessi.
DOMANDE FREQUENTI
Qual è la principale differenza tra punzonatura e tranciatura?
La differenza principale sta nel prodotto finale desiderato. Nella punzonatura il foro è il prodotto desiderato, mentre nella tranciatura la parte ritagliata è il prodotto desiderato.
Qual è più veloce, punzonatura o tranciatura?
La punzonatura è generalmente più veloce della tranciatura, il che la rende più adatta a cicli di produzione ad alto volume.
Quali tipi di materiali possono essere utilizzati nella punzonatura e nella tranciatura?
Entrambi i processi possono essere utilizzati con un'ampia gamma di materiali, inclusi vari metalli come acciaio, alluminio, ottone e rame, nonché plastica e compositi. La scelta del materiale dipende dalle esigenze specifiche del progetto.
Che ruolo gioca Boda nel punching e nel blanking?
Boda offre servizi di punzonatura e tranciatura di alto livello. Con macchinari avanzati controllati da CNC e un team di tecnici qualificati, Boda offre qualità, precisione ed efficienza superiori in ogni progetto, sia che si tratti di punzonatura, tranciatura o entrambi.