La comparación entre Alodine y anodizado surge con frecuencia al buscar tratamientos superficiales para piezas de aluminio. Tanto el recubrimiento Alodine como el anodizado protegen el aluminio principalmente de la corrosión y pueden sustituir a la pintura. Si bien ofrecen beneficios similares, ambos recubrimientos son intrínsecamente diferentes.
Alodine es un recubrimiento de conversión de cromato (químico), mientras que el anodizado es un proceso electroquímico. Al decidir entre un acabado anodizado o un recubrimiento de alodina, la decisión debe basarse en la funcionalidad, la conductividad y las condiciones de aplicación de la pieza.
¿Qué es Alodine? Explicación del recubrimiento de conversión de cromato
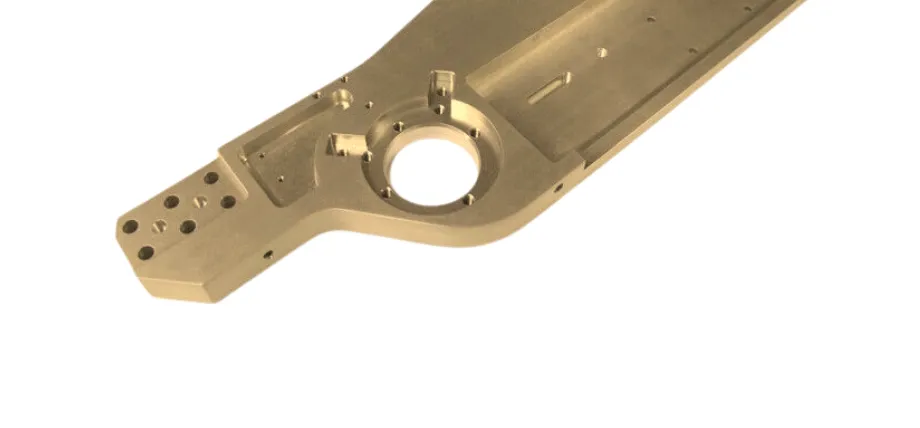
Pieza mecanizada por CNC de precisión
Alodine es simplemente una marca registrada para el recubrimiento de conversión de cromato. Este recubrimiento recibe diversos nombres, como película química, iridiscencia y bonderita. A diferencia del chapado, Alodine no deposita un material aparte sobre la superficie de aluminio. Es el resultado de una reacción química que convierte la capa externa de aluminio en un compuesto de cromato.
Este es el resultado que se observa: una fina película protectora que permanece integrada en el metal en lugar de quedar en la superficie, y por eso es importante el proceso químico. El Alodine de tipo I utiliza cromo hexavalente, que tiene la mejor resistencia a la corrosión, pero está limitado por algunas normas medioambientales y reglamentos de seguridad como la directiva RoHS.
El Alodine de tipo II utiliza cromo trivalente (Cr3+), que es más respetuoso con el medio ambiente y una opción preferible para aplicaciones aeroespaciales cuando se exigen regulaciones.
Cómo funciona el proceso Alodine en superficies de aluminio
- Limpie y elimine cualquier resto de grasa, metal o aceite con un desengrasante. Después del mecanizado, las piezas de aluminio pueden contener refrigerante y aceite, que se limpian con un limpiador a base de solvente seguido de un enjuague con agua.
- El grabado del aluminio lo expone al eliminar la capa de óxido que se forma naturalmente sobre él. Esto es importante para que el recubrimiento se adhiera a la superficie de aluminio desnudo.
- Es importante enjuagar la pieza después de la aplicación para detener la reacción química y eliminar cualquier residuo.
- Tras el enjuague, las piezas se secan al aire o en un horno a baja temperatura, lo que da tiempo a que el recubrimiento de alodina se cure.
Beneficios del recubrimiento de Alodine
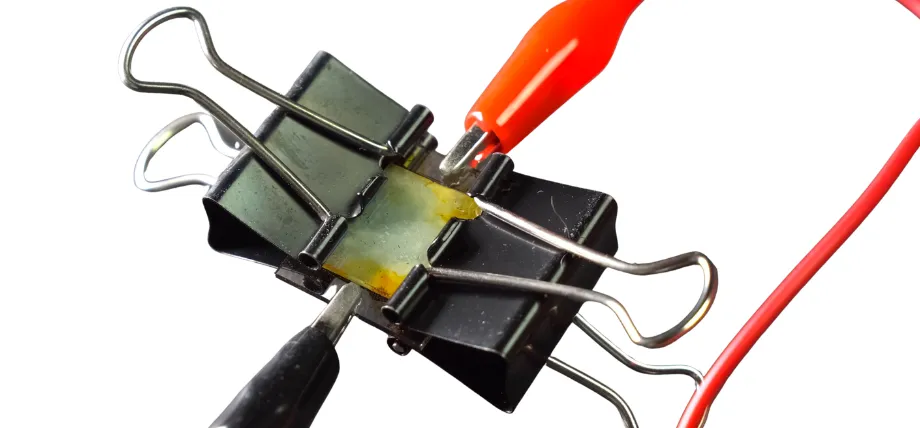
Configuración para pruebas de conductividad eléctrica
- Resistencia a la corrosión: Aldine ofrece hasta 20 veces más resistencia a la corrosión que el aluminio sin tratar. Esto suele ser suficiente para la mayoría de los ambientes interiores y exteriores con temperaturas moderadas.
- Conductividad eléctrica: Si utiliza su pieza de aluminio en una aplicación eléctrica, conservar la conductividad eléctrica mediante un recubrimiento de alodine resulta beneficioso, ya que la resistividad superficial no varía significativamente. Esto hace que el alodine sea adecuado para cualquier carcasa de apantallamiento EMI y puntos de conexión a tierra.
- Pintura: Si desea pintar su pieza de aluminio después del mecanizado, aplicar una capa de alodina antes de pintar puede mejorar la adherencia de la pintura y, además, actuar como imprimación. En componentes de aluminio para la industria aeroespacial, la aplicación de la capa de alodina se utiliza habitualmente antes de pintar.
- Sin cambios dimensionales: El espesor del recubrimiento Alodine es inferior a unas micras, y no se aprecia ninguna diferencia en las dimensiones de la pieza. Estos recubrimientos son compatibles con las tolerancias estándar de las piezas y pueden utilizarse para orificios roscados, ajustes a presión y superficies de sellado.
- Bajo costo: Dado que el recubrimiento de alodina es un proceso químico, no se necesita equipo eléctrico especializado como el de la anodización. Esto reduce los costos y hace que el proceso de recubrimiento sea más rápido y sencillo. Es posible aplicar recubrimientos de alodina a miles de piezas sin necesidad de lidiar con tecnicismos eléctricos ni ajustes de voltaje.
Desventajas del recubrimiento de alodina
- Resistencia al desgaste limitada: El recubrimiento de Alodine es delgado y ofrece poca resistencia al desgaste. Por lo tanto, si la pieza implica movimiento y contacto con algún objeto, es probable que el recubrimiento se astille y que cualquier contacto deslizante desgaste el aluminio más rápidamente que las capas anodizadas.
- Ambientes hostiles: Alodine no es apto para ambientes marinos, húmedos o agresivos. Alodine no ofrece protección a largo plazo, pero la aplicación de una capa protectora puede prolongar su vida útil.
- Riesgos ambientales: Los recubrimientos de tipo I contienen CR6+, que es una sustancia regulada según las normativas RoHS y REACH.
¿Qué es la anodización? Proceso electroquímico
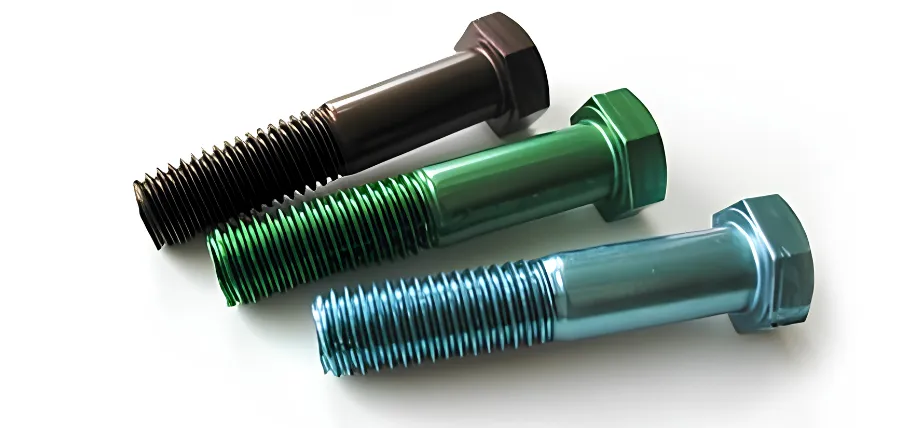
Pernos industriales anodizados de colores
La anodización es un proceso electroquímico que crea una capa gruesa de óxido de aluminio (Al2O3) sobre la superficie del aluminio. Esta capa no crece hacia adentro, sino hacia afuera, y aumenta el grosor de la pieza. El acabado anodizado es diferente del alodine porque utiliza una corriente eléctrica para impulsar la oxidación (la capa superior) y hacerla parte del aluminio en lugar de un recubrimiento sobre el aluminio.
El acabado anodizado es similar a una superficie cerámica y es significativamente más duro que el aluminio desnudo que se encuentra debajo de la capa. Otra diferencia clave entre el alodine y el anodizado es que el acabado anodizado es poroso, lo que significa que puede absorber tintes en microporos diminutos antes del sellado, lo que hace que el color dure más tiempo.
Proceso de anodizado paso a paso
- Pretratamiento: Como primer paso en el proceso de anodizado, es necesario limpiar, desengrasar y grabar la pieza de aluminio utilizando una solución alcalina o ácida para eliminar la capa de óxido y obtener un espesor superficial uniforme.
- Baño electrolítico: Para iniciar el proceso electrolítico, la pieza de aluminio se sumerge en una solución electrolítica. Se puede utilizar ácido crómico para el anodizado de tipo I y ácido sulfúrico para el de tipo II.
- Capa de óxido: Cuando la parte del ánodo sumergida recibe una corriente eléctrica, los iones de oxígeno del electrolito líquido se desplazan hacia la superficie del aluminio, reaccionando y formando óxido de aluminio. El óxido crece hacia el interior del metal y hacia el exterior, sobre la superficie original.
- Teñido (si es necesario): Es posible colorear el acabado anodizado con tintes que se adhieren a los poros del óxido y que posteriormente se sellan.
- Caza de focas: El proceso de sellado implica el uso de agua desionizada caliente o una solución de acetato de níquel. El sellado convierte la pequeña capa sobre el óxido de aluminio en el
Tipos de anodizado: Tipo I, II y III
| Tipo | Electrolito | Espesor | Dureza | Uso primario |
| Tipo I (crómico) | Ácido cromico | 0.5 - 2.5 micrones | Moderado | Piezas aeroespaciales sensibles a la fatiga; mínima variación dimensional. |
| Tipo II (ácido sulfúrico) | Ácido sulfúrico a 68-70 °F | 5 - 25 micrones | Moderado | Uso general: arquitectura, electrónica de consumo, acabados para automóviles |
| Tipo III (anodizado duro) | Ácido sulfúrico a 34-36 °F, corriente más alta | 25 - 100 micrones | 60-70 HRC | Desgaste intenso: componentes hidráulicos, pistones, herramientas industriales, equipos militares. |
¡Pruebe Boda ahora!
9 diferencias entre Alodine y Anodize
1. Proceso
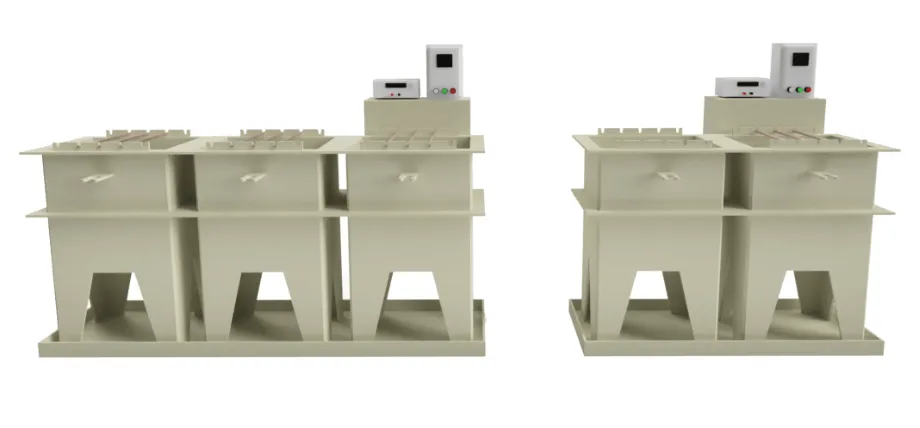 tanques de inmersión para productos químicos industriales
El proceso Alodine es un proceso químico en el que la pieza se recubre con una solución de cromato que reacciona con la superficie del aluminio. No se utiliza corriente eléctrica ni un tanque de electrolito. El anodizado es un proceso electroquímico en el que la pieza de aluminio se conecta como ánodo en un circuito de corriente continua, se sumerge en un electrolito ácido y el recubrimiento crece sobre el sustrato debido al paso de una corriente eléctrica.
2. Espesor del revestimiento
El recubrimiento de alodine produce una película de entre 0.025 y 0.1 micrómetros de espesor. Esto no modifica la longitud ni las dimensiones de la pieza, por lo que las roscas permanecen inalteradas. El recubrimiento de alodine se puede utilizar para orificios con holgura y ajustes a presión. El anodizado genera una capa de óxido cuyo espesor varía entre 5 y 100 micrómetros, o incluso más, según la corriente y el electrolito. Por lo tanto, en algunos casos, las roscas y los orificios requieren un mecanizado previo para garantizar la precisión de las características críticas.
3. Conductividad eléctrica
Si su componente requiere funcionalidad eléctrica, el alodine conserva la conductividad eléctrica porque la película es demasiado delgada para formar una barrera aislante continua. El óxido de aluminio es un material cerámico y actúa como aislante, por lo que, para garantizar la funcionalidad eléctrica, es posible que deba proteger los contactos antes del proceso de anodizado.
El anodizado duro tipo III proporciona aislamiento eléctrico con una tensión de ruptura dieléctrica de 400 a 600 voltios por milésima de pulgada de espesor de recubrimiento. Esta propiedad lo hace útil para el aislamiento eléctrico en componentes mecanizados.
4. Resistencia a la corrosión
Tanto el alodine como el anodizado aumentan la resistencia a la corrosión. La película es delgada y blanda en comparación con el acabado anodizado y fallará en abrasiones severas y cargas mecánicas. El recubrimiento de anodizado tipo III es denso y actúa como una barrera de óxido estable que puede resistir condiciones salinas, humedad, rayos UV y productos químicos. Los beneficios del anodizado son mucho más que recubrimiento de aluminio alodine en términos de resistencia a la corrosión.
En las pruebas de pulverización de sal neutra según la norma MIL-DTL05541, los recubrimientos aldínicos de clase 1A deben superar un mínimo de 168 horas, y algunas aleaciones forjadas cuidadosamente recubiertas pueden superar las 336 horas en condiciones controladas.
El anodizado de tipo II debe superar 336 horas de prueba de niebla salina según las normas ASTM, y el de tipo III debe superar las 336 horas de umbral de niebla salina.
5. Resistencia al desgaste
Alodine ofrece poca o ninguna resistencia al desgaste. El anodizado puede alcanzar una dureza de hasta 70 HRC, comparable a la de algunas aleaciones de acero, y el anodizado duro es la opción estándar para componentes de aluminio sometidos a fricción, como las herramientas industriales.
El aluminio sin tratar tiene una dureza aproximada de 15 HRC en la escala Rockwell C. El anodizado tipo III puede elevar esta dureza hasta 70 HRC, lo que supone un aumento de cuatro veces en la dureza superficial. Esto convierte al anodizado en un tratamiento de resistencia al desgaste rentable.
6. Adherencia de la pintura
El recubrimiento de alodina es un acabado popular debido a su adherencia a la pintura. La superficie cromada proporciona una unión química para las capas de acabado. En aplicaciones aeroespaciales, el recubrimiento de alodina se aplica comúnmente porque mejora la durabilidad de todo el sistema de pintura sobre aluminio. El anodizado también proporciona una superficie adherente, pero después del sellado, sus beneficios para la adherencia de la pintura son mínimos.
7. Costo
Si se consideran el precio, el equipo necesario, el consumo de energía y el tiempo de procesamiento, el proceso de alodina es más económico. No requiere estabilizadores de voltaje ni grandes tanques electrolíticos, y puede realizarse mediante pulverización. En comparación con la anodización, esta última exige una mayor inversión en tanques específicos, fluidos con temperatura controlada y un mayor consumo energético para la producción a gran escala.
El anodizado tipo II puede costar entre 0.5 y 2.00 dólares por pie para un acabado estándar, y ambos tratamientos superficiales se realizan en lotes con requisitos mínimos de superficie para que resulte rentable. El anodizado tipo III puede costar considerablemente más debido a los tiempos de procesamiento más prolongados y a los requisitos de electrolitos.
8. Apariencia
Alodine presenta un acabado transparente con tonalidades doradas. No ofrece opciones de color y su apariencia depende principalmente del tipo de aleación de aluminio. El anodizado proporciona una superficie porosa, de mate a satinada, cuyos poros permiten el teñido, ampliando así la gama de colores.
9. Cambio de dimensión de la pieza
Alodine no altera las dimensiones de la pieza de forma apreciable. Los componentes se pueden recubrir después del mecanizado final, lo que simplifica el proceso de fabricación. Sin embargo, el anodizado puede añadir hasta 100 micras, ya que el óxido crece desde la superficie original. Si opta por el anodizado, deberá modificar las dimensiones de la pieza para compensar el grosor adicional.
Diferencias en las aplicaciones
Sección de fuselaje de aeronave remachada
|
Experiencia |
Alodina |
Anodizar |
|
Aeroespacial |
Paneles y soportes estructurales donde la conductividad y la adhesión al dolor son importantes. Cumple con la norma MIL-DTL05541. |
Accesorios hidráulicos y carcasas no estructurales para resistencia al desgaste. |
|
Militares |
Cajas de blindaje RFI para contacto eléctrico |
Monturas ópticas, equipos, cuando se necesita resistencia a la abrasión y durabilidad. |
|
Electrónica |
Las placas de montaje de PCB se utilizan cuando se requiere conexión a tierra y continuidad eléctrica. |
Electrónica de consumo, cuando la superficie aislante puede evitar cortocircuitos. |
|
Marine |
Protección contra la corrosión muy corta |
Accesorios, herrajes para cubiertas y componentes sellados contra la humedad mediante un acabado anodizado tipo II. |
Servicio de anodizado personalizado
Boda ofrece un servicio de anodizado personalizado y profesional. Servicio de alodineYa sea anodizado duro tipo II o tipo III para aplicaciones de alta resistencia al desgaste y la abrasión, el anodizado personalizado de Boda se fabrica según sus especificaciones exactas, y desde la primera pieza cumplimos con los requisitos de aleación, espesor, color y especificaciones militares (MIL-spec).
Obtenga plazos de entrega rápidos, presupuestos ágiles y, lo que es más importante, una calidad de lote uniforme con documentación de trazabilidad.
Solicita presupuesto gratuito !
Conclusión
La decisión entre el recubrimiento de alodina y el anodizado se reduce a tres factores clave: la funcionalidad de la pieza, la conductividad eléctrica y el presupuesto para la producción en grandes volúmenes. El recubrimiento de alodina es la opción preferida cuando se requiere preservar la conductividad eléctrica, mientras que el anodizado es la elección ideal para garantizar la resistencia a la corrosión, al desgaste y la durabilidad del color a largo plazo.