La question du choix entre l'alodine et l'anodisation revient souvent lorsqu'il s'agit de pièces en aluminium et de traitements de surface. Le revêtement à l'alodine et l'anodisation protègent tous deux l'aluminium principalement contre la corrosion et peuvent remplacer la peinture. Malgré un avantage similaire, ces deux revêtements sont fondamentalement différents.
L'alodine est une revêtement de conversion au chromate L’anodisation est un procédé chimique, tandis que l’anodisation est un procédé électrochimique. Le choix entre une finition anodisée et un revêtement à l’alodine doit se fonder sur la fonctionnalité, la conductivité et les conditions d’utilisation de la pièce.
Qu'est-ce que l'alodine ? Explication du revêtement de conversion au chromate
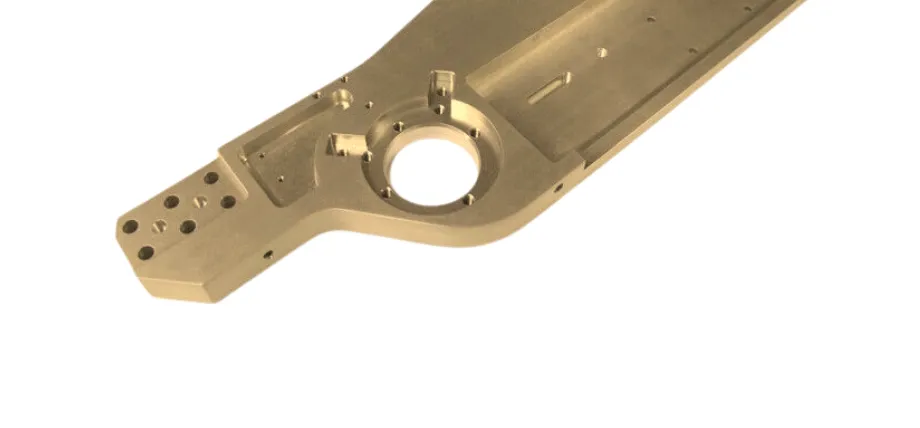
Pièce usinée CNC de précision
Alodine est simplement une marque déposée pour le revêtement de conversion au chromate. Ce revêtement porte différents noms, tels que film chimique, iridite et bonderite. Contrairement au plaquage, l'alodine ne dépose pas de matériau distinct sur la surface de l'aluminium. Elle résulte d'une réaction chimique qui transforme la couche d'aluminium externe en un composé de chromate.
C’est ce résultat que vous observez sous la forme d’un film protecteur mince qui reste intégré au métal plutôt que de se déposer à sa surface, et c’est pourquoi le processus chimique est important. L'alodine de type I utilise du chrome hexavalent, qui possède la meilleure résistance à la corrosion, mais son utilisation est limitée par certaines normes environnementales et réglementations de sécurité comme la directive RoHS.
L'alodine de type II utilise du chrome trivalent (Cr3+), qui est plus respectueux de l'environnement et constitue une option plus préférable pour les applications aérospatiales lorsque des réglementations sont requises.
Comment fonctionne le procédé à l'alodine sur les surfaces en aluminium
- Nettoyez et éliminez toute trace de graisse, de métal ou d'huile à l'aide d'un dégraissant. Après usinage, les pièces en aluminium peuvent contenir du liquide de refroidissement et de l'huile ; éliminez-les avec un nettoyant à base de solvant, puis rincez à l'eau.
- Le décapage de l'aluminium permet de le mettre à nu en éliminant la couche d'oxyde qui se forme naturellement à sa surface. Cette étape est essentielle pour que le revêtement adhère bien au substrat.
- Il est important de rincer la pièce après l'application afin d'arrêter la réaction chimique et d'éliminer tout résidu.
- Après rinçage, les pièces sont séchées à l'air libre ou dans un four à basse température, ce qui laisse le temps au revêtement d'alodine de durcir.
Avantages du revêtement à l'alodine
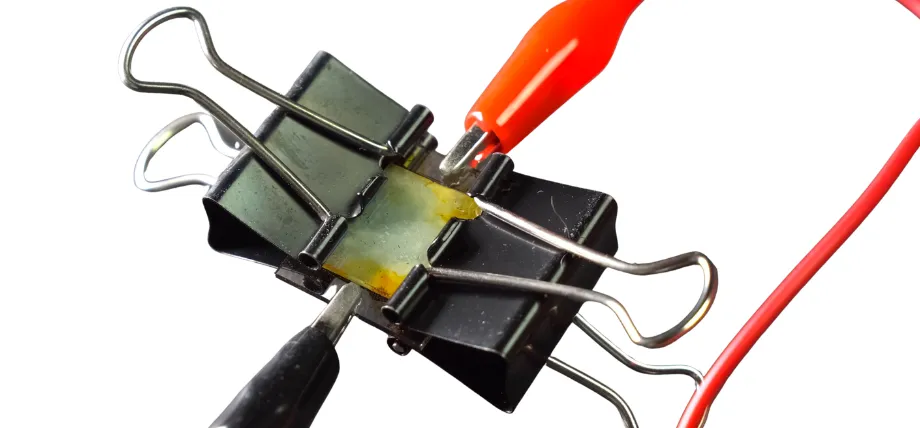
Dispositif de test de conductivité électrique
- Résistance à la corrosion: Aldine offre une résistance à la corrosion jusqu'à 20 fois supérieure à celle de l'aluminium non traité. Cela est généralement suffisant pour la plupart des environnements intérieurs et extérieurs tempérés.
- Conductivité électrique: Si votre pièce en aluminium est destinée à une application électrique, il est avantageux de préserver sa conductivité électrique grâce à un revêtement d'alodine, car la résistivité de surface reste quasiment inchangée. L'alodine convient ainsi à tous les boîtiers de blindage électromagnétique et points de connexion.
- Peinture: Si vous souhaitez peindre votre pièce en aluminium après usinage, l'application d'une couche d'alodine avant la peinture peut améliorer l'adhérence de celle-ci et servir d'apprêt. Dans le domaine aérospatial, pour les composants en aluminium, l'application d'une couche d'alodine avant la mise en peinture est une pratique courante.
- Aucun changement dimensionnel : L'épaisseur du revêtement à l'alodine est inférieure au micron, sans incidence notable sur les dimensions de la pièce. Ce revêtement est compatible avec les tolérances standard et peut être utilisé pour les trous taraudés, les ajustements serrés et les surfaces d'étanchéité.
- À bas prix: L'alodisation étant un procédé chimique, elle ne nécessite pas d'équipement électrique spécialisé comme pour l'anodisation. Cela réduit les coûts et simplifie et accélère le processus de revêtement. Il est ainsi possible de réaliser des revêtements à l'alodisation sur des milliers de pièces sans se soucier des aspects techniques liés à l'électricité et aux réglages de tension.
Inconvénients du revêtement à l'alodine
- Résistance à l’usure limitée : Le revêtement d'alodine est mince et offre une faible résistance à l'usure. Par conséquent, si votre pièce est soumise à des mouvements et à des contacts, il est probable que le revêtement s'écaille et que tout frottement provoque une usure de l'aluminium plus rapide que celle des couches anodisées.
- Environnements difficiles : Alodine ne convient pas aux milieux marins, humides et agressifs. Alodine n'offre aucune protection à long terme, mais l'application d'une couche de finition peut prolonger sa durée de vie.
- Risques environnementaux : Les revêtements de type I contiennent du CR6+, une substance réglementée par les directives RoHS et REACH.
Qu’est-ce que l’anodisation ? Procédé électrochimique
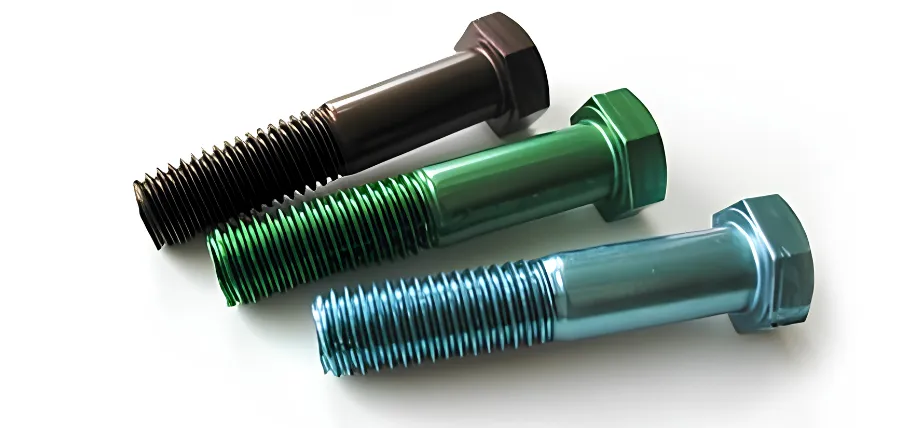
Boulons industriels anodisés colorés
L'anodisation est un procédé électrochimique qui permet la formation d'une épaisse couche d'oxyde d'aluminium (Al₂O₃) à la surface de l'aluminium. Cette couche se forme vers l'extérieur et non vers l'intérieur, augmentant ainsi l'épaisseur de la pièce. La finition anodisée est différente de l'anodisation car elle utilise un courant électrique pour provoquer l'oxydation (la couche supérieure) afin qu'elle fasse partie intégrante de l'aluminium au lieu d'être un revêtement sur l'aluminium.
La finition anodisée présente un aspect similaire à celui de la céramique et est nettement plus dure que l'aluminium nu sous-jacent. Autre avantage majeur de l'anodisation par rapport à l'anodisation : la finition anodisée est poreuse, ce qui lui permet d'absorber les colorants dans de minuscules micropores avant d'être scellée, assurant ainsi une meilleure durabilité de la couleur.
Processus d'anodisation étape par étape
- Prétraitement: La première étape du processus d'anodisation consiste à nettoyer, dégraisser et décaper la pièce en aluminium à l'aide d'une solution alcaline ou acide afin d'éliminer la couche d'oxyde et d'obtenir une épaisseur de surface uniforme.
- Bain électrolytique : Pour démarrer le processus d'électrolyse, la pièce en aluminium est immergée dans une solution électrolytique. On peut utiliser de l'acide chromique pour l'anodisation de type I et de l'acide sulfurique pour celle de type II.
- Couche d'oxyde : Lorsqu'un courant électrique parcourt la partie immergée de l'anode, les ions oxygène de l'électrolyte liquide migrent vers la surface de l'aluminium, où ils réagissent pour former de l'oxyde d'aluminium. Cet oxyde se développe ensuite à l'intérieur du métal et recouvre sa surface initiale.
- Teinture (si nécessaire) : Il est possible de colorer une finition anodisée avec des colorants qui pénètrent dans les pores de l'oxyde et sont ensuite scellés.
- Scellage: Le procédé de scellement consiste à utiliser de l'eau chaude déminéralisée ou une solution d'acétate de nickel. Le scellement transforme la fine couche présente sur l'oxyde d'aluminium en
Types d'anodisation : types I, II et III
| Type | Électrolyte | Grosor | Dureté | Utilisation principale |
| Type I (chromique) | Acide chromique | 0.5 à 2.5 microns | Modérée | Pièces aérospatiales sensibles à la fatigue ; variation dimensionnelle minimale |
| Type II (acide sulfurique) | Acide sulfurique à 68-70°F | 5 à 25 microns | Modérée | Usage général : architecture, électronique grand public, garnitures automobiles |
| Type III (anodisation dure) | Acide sulfurique à 34-36°F, courant plus élevé | 25 à 100 microns | 60-70 HRC | Usure importante : composants hydrauliques, pistons, outillage industriel, matériel militaire |
Essayez Boda maintenant !
9 Différences entre l'alodine et l'anodisation
1. Processus
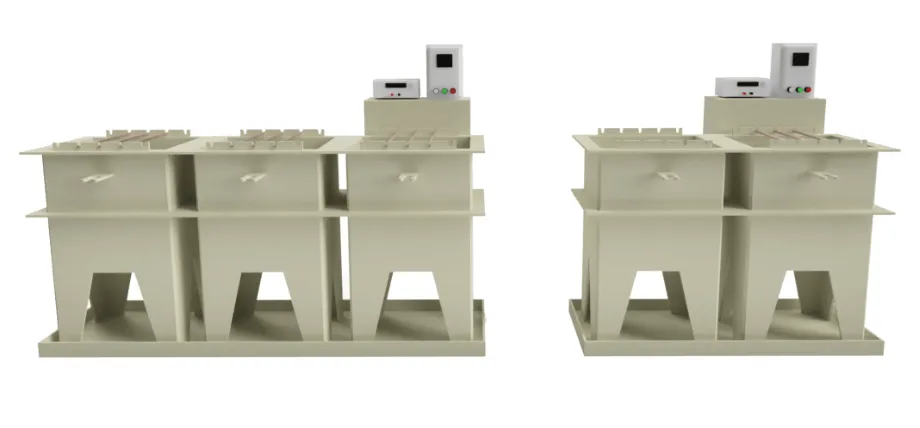 cuves de trempage pour produits chimiques industriels
L'alodisation est un procédé chimique où la pièce est recouverte d'une solution de chromate qui réagit avec la surface de l'aluminium. Ce procédé ne nécessite ni courant électrique ni bain d'électrolyte. L'anodisation, quant à elle, est un procédé électrochimique où la pièce en aluminium, immergée dans un électrolyte acide et connectée à un circuit à courant continu, sert d'anode. Le revêtement se forme alors sur le substrat sous l'effet du passage d'un courant électrique.
2. Épaisseur de revêtement
L'aldoine forme un film d'une épaisseur comprise entre 0.025 et 0.1 micromètre. Ce procédé n'altère ni la longueur ni les dimensions des pièces, préservant ainsi l'intégrité des filetages. Le revêtement à l'aldoine convient aux alésages de dégagement et aux ajustements serrés. L'anodisation, quant à elle, forme une couche d'oxyde dont l'épaisseur varie de 5 à 100 microns, voire plus, selon l'intensité du courant et l'électrolyte. Par conséquent, pour les filetages et les alésages critiques, une compensation d'usinage préalable est parfois nécessaire.
3. Conductivité électrique
Si votre pièce nécessite des fonctionnalités électriques, l'anodisation préserve la conductivité car le film est trop fin pour former une barrière isolante continue. L'oxyde d'aluminium étant une céramique isolante, il peut être nécessaire de masquer les contacts avant l'anodisation pour garantir le bon fonctionnement électrique de votre pièce.
L'anodisation dure de type III assure une isolation électrique avec une tension de claquage diélectrique de 400 à 600 volts par mil d'épaisseur de revêtement. Cette propriété la rend utile pour l'isolation électrique des composants usinés.
4. Résistance à la corrosion
L'alodisation et l'anodisation augmentent toutes deux la résistance à la corrosion. Le film obtenu est fin et souple comparé à une finition anodisée et se détériore sous l'effet d'abrasions importantes et de contraintes mécaniques. Le revêtement d'anodisation de type III est dense et constitue une barrière d'oxyde stable, résistante aux milieux salins, à l'humidité, aux UV et aux produits chimiques. Les avantages de l'anodisation sont bien plus nombreux. revêtement d'aluminium à l'alodine en termes de résistance à la corrosion.
Lors des essais de pulvérisation à lamelles neutres selon la norme MIL-DTL05541, les revêtements à l'aldine de classe 1A doivent réussir un minimum de 168 heures et certains alliages corroyés soigneusement revêtus peuvent dépasser 336 heures dans des conditions contrôlées.
L'anodisation de type II doit réussir 336 heures de test au brouillard salin selon les normes ASTM, et l'anodisation de type III doit dépasser 336 heures de seuil de brouillard salin.
5. Résistance à l'usure
L'alodine offre une résistance à l'usure quasi nulle. L'anodisation peut atteindre une dureté de 70 HRC, comparable à celle de certains alliages d'acier, et l'anodisation dure est le traitement de référence pour les composants en aluminium soumis à des frottements, comme les outils industriels.
L'aluminium non traité présente une dureté d'environ 15 HRC sur l'échelle Rockwell C. L'anodisation de type III permet d'atteindre une dureté de 70 HRC, soit quatre fois supérieure. L'anodisation constitue ainsi un traitement de résistance à l'usure économique.
6. Adhérence de la peinture
Le revêtement à l'alodine est une finition prisée pour son excellente adhérence à la peinture. La surface chromée assure une liaison chimique optimale pour les couches de finition. Dans le secteur aérospatial, ce revêtement est couramment utilisé car il améliore la durabilité de l'ensemble du système de peinture sur aluminium. L'anodisation offre également une surface adhérente, mais après scellement, ses avantages en termes d'adhérence de la peinture sont minimes.
7. Coût
L'alodine est une option plus économique si l'on considère le prix, l'équipement nécessaire, la consommation d'énergie et le temps de traitement. Elle ne requiert ni stabilisateurs de tension, ni grands réservoirs d'électrolyse, et peut être mise en œuvre par pulvérisation. Contrairement à l'anodisation, cette dernière exige un investissement plus important en réservoirs dédiés, en fluides à température contrôlée et en énergie pour une production à grande échelle.
L'anodisation de type II coûte entre 0.5 et 2.00 dollars par pied pour une finition standard. Ces deux traitements de surface sont réalisés par lots, avec des surfaces minimales requises pour garantir leur rentabilité. L'anodisation de type III peut coûter beaucoup plus cher en raison de temps de traitement plus longs et de la quantité d'électrolyte nécessaire.
8. Apparence
L'alodine présente une finition transparente à dorée. Aucune autre couleur n'est disponible ; l'aspect dépend principalement du type d'alliage d'aluminium. L'anodisation offre une surface mate à satinée et poreuse, dont les pores permettent la coloration, élargissant ainsi la gamme de couleurs disponibles.
9. Modification des dimensions de la pièce
L'alodine ne modifie pas sensiblement les dimensions des pièces. Vos composants peuvent être revêtus après l'usinage final, ce qui simplifie le processus de fabrication. L'anodisation, en revanche, peut ajouter jusqu'à 100 microns d'épaisseur, car l'oxyde se forme à partir de la surface d'origine. Si vous optez pour l'anodisation, vous devrez redimensionner les pièces pour compenser cette surépaisseur.
Différences entre les applications
Section de fuselage d'avion rivetée
|
Industrie |
Alodine |
Anodiser |
|
Industrie aerospatiale |
Panneaux et supports structurels pour lesquels la conductivité et l'adhérence sont importantes. Conformes à la norme MIL-DTL05541. |
Raccords hydrauliques et boîtiers non structuraux pour la résistance à l'usure |
|
Militaire |
Boîtiers de blindage RFI pour contact électrique |
Supports optiques, équipements, lorsque vous avez besoin de résistance à l'abrasion et de durabilité |
|
Vitrines et Écrans Numériques |
Les plaques de montage pour circuits imprimés sont utilisées lorsque la mise à la terre et la continuité électrique sont nécessaires. |
Électronique grand public, lorsque la surface isolante peut empêcher les courts-circuits. |
|
Marine |
Protection anticorrosion très courte |
Accessoires, quincaillerie de pont et composants étanches à l'humidité grâce à une finition anodisée de type II. |
Service d'anodisation personnalisé
Boda propose un service d'anodisation personnalisé et professionnel service d'alodineQu'il s'agisse d'une anodisation dure de type II ou III pour les applications exigeantes en matière d'usure et d'abrasion, l'anodisation sur mesure de Boda est réalisée selon vos spécifications exactes. Nous respectons les exigences en matière d'alliage, d'épaisseur, de couleur et de normes militaires dès la première pièce.
Bénéficiez de délais de traitement rapides, de devis rapides et, surtout, d'une qualité de lot constante grâce à une documentation de traçabilité.
Demander un devis gratuit dès aujourd'hui !
Conclusion
Le choix entre l'alodine et l'anodisation se résume à trois critères : la fonctionnalité de la pièce, sa conductivité électrique et le budget pour les productions en grande série. Le revêtement à l'alodine est privilégié lorsqu'il est essentiel de préserver la conductivité électrique, tandis que l'anodisation est la solution idéale pour une résistance optimale à la corrosion et à l'usure, ainsi qu'une couleur durable.