Il confronto tra alodina e anodizzazione è un tema ricorrente quando si tratta di trattare superficialmente componenti in alluminio. Entrambi i rivestimenti proteggono l'alluminio principalmente dalla corrosione e possono sostituire la vernice. Pur offrendo vantaggi simili, i due rivestimenti presentano differenze sostanziali.
L'alodina è una rivestimento di conversione del cromato (chimica), mentre l'anodizzazione è un processo elettrochimico. Nella scelta tra una finitura anodizzata e un rivestimento all'alodina, la decisione dovrebbe basarsi su funzionalità, conduttività e condizioni di applicazione del componente.
Cos'è l'alodina? Spiegazione del rivestimento di conversione al cromato.
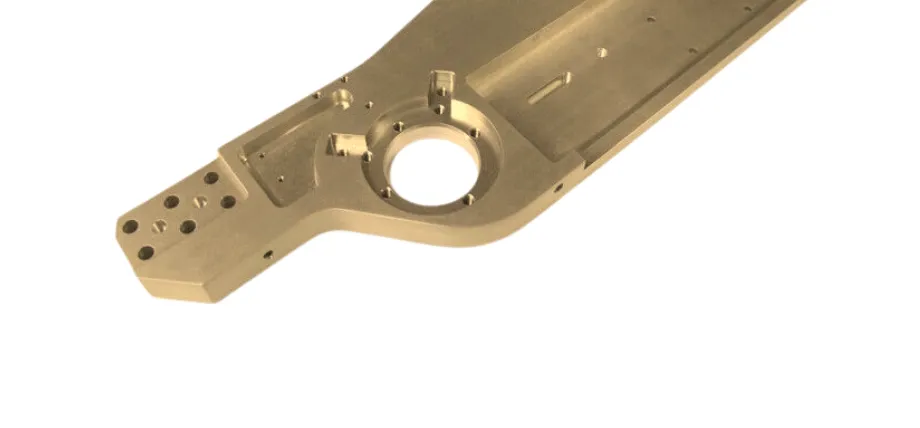
Componente lavorato con macchine CNC di precisione
Alodine è semplicemente un marchio registrato per il rivestimento di conversione al cromato. Il rivestimento di conversione al cromato ha molti nomi, come chem film, iridite e bonderite. A differenza della placcatura, l'alodine non deposita un materiale separato sulla superficie dell'alluminio. È il risultato di una reazione chimica che converte lo strato esterno di alluminio in un composto di cromato.
Questo è il risultato che si ottiene: una sottile pellicola protettiva che rimane parte integrante del metallo anziché depositarsi sulla sua superficie, ed è per questo che il processo chimico è importante. L'alodina di tipo I utilizza cromo esavalente, che offre la migliore resistenza alla corrosione, ma è limitata da alcuni standard ambientali e normative di sicurezza come la direttiva RoHS.
L'alodina di tipo II utilizza cromo trivalente (Cr3+), che è più conforme alle normative ambientali ed è un'opzione preferibile per le applicazioni aerospaziali quando sono richiesti specifici requisiti normativi.
Come funziona il processo all'alodina sulle superfici in alluminio
- Pulire e rimuovere eventuali residui di grasso, metallo o olio utilizzando uno sgrassatore. Dopo la lavorazione, i componenti in alluminio possono presentare tracce di liquido refrigerante e olio, che vanno rimossi con un detergente a base di solvente seguito da un risciacquo con acqua.
- Il processo di incisione dell'alluminio espone il materiale sottostante rimuovendo lo strato di ossido che si forma naturalmente sulla sua superficie. Questo passaggio è fondamentale affinché il rivestimento aderisca alla superficie di alluminio nuda.
- Dopo l'applicazione, è importante risciacquare il pezzo per interrompere la reazione chimica e rimuovere eventuali residui.
- Dopo il risciacquo, i pezzi vengono asciugati all'aria o in un forno a bassa temperatura, il che permette al rivestimento di alodine di polimerizzare.
Vantaggi del rivestimento all'alodina
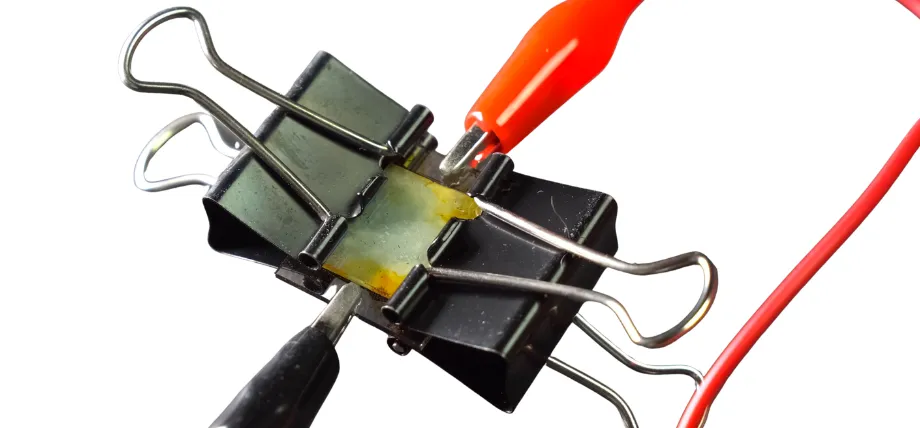
Configurazione per il test di conducibilità elettrica
- Resistenza alla corrosione: Aldine offre una resistenza alla corrosione fino a 20 volte superiore rispetto all'alluminio non trattato. Questo è generalmente sufficiente per la maggior parte degli ambienti interni e per gli ambienti esterni con condizioni climatiche miti.
- Conduttività elettrica: Se si utilizza un componente in alluminio per un'applicazione elettrica, preservarne la conduttività elettrica tramite un rivestimento di alodine è vantaggioso perché la resistività superficiale non subisce variazioni significative. Questo rende l'alodine adatta a qualsiasi tipo di schermatura EMI e punto di collegamento.
- Pittura: Se si desidera verniciare un componente in alluminio dopo la lavorazione, l'applicazione di un rivestimento di alodine prima della verniciatura può migliorare l'adesione della vernice e fungere da primer. Nei componenti in alluminio per il settore aerospaziale, il rivestimento di alodine è comunemente utilizzato prima della verniciatura.
- Nessun cambiamento dimensionale: Lo spessore dei rivestimenti in alodine è inferiore al micron e non presenta differenze misurabili rispetto alle dimensioni del pezzo. Questi rivestimenti sono compatibili con le tolleranze standard dei componenti e possono essere utilizzati per fori filettati, accoppiamenti a pressione e superfici di tenuta.
- A basso costo: Poiché il trattamento con alodine è un processo chimico, non sono necessarie apparecchiature elettriche specializzate come quelle per l'anodizzazione. Ciò riduce i costi e rende il processo di rivestimento più rapido e semplice. È possibile applicare facilmente rivestimenti con alodine a migliaia di pezzi senza dover affrontare tecnicismi elettrici e impostazioni di tensione.
Svantaggi del rivestimento all'alodina
- Resistenza all'usura limitata: Il rivestimento in alodine è sottile e offre una scarsa resistenza all'usura. Pertanto, se il componente è soggetto a movimento e contatto con altre superfici, è probabile che il rivestimento si scheggi e che qualsiasi contatto di scorrimento usuri l'alluminio più rapidamente rispetto agli strati anodizzati.
- Ambienti difficili: L'alodine non è adatto ad ambienti marini, aggressivi e ad alta umidità. L'alodine non offre alcuna protezione a lungo termine, ma l'applicazione di una finitura protettiva può prolungarne la durata.
- Rischi ambientali: I rivestimenti di tipo I contengono CR6+, una sostanza regolamentata dalle normative RoHS e REACH.
Cos'è l'anodizzazione? Processo elettrochimico
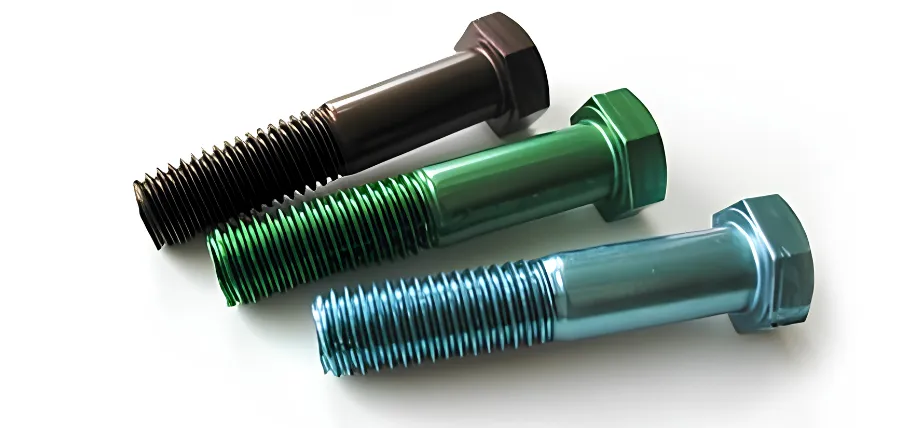
Bulloni industriali anodizzati colorati
L'anodizzazione è un processo elettrochimico che permette di far crescere uno spesso strato di ossido di alluminio (Al2O3) sulla superficie dell'alluminio. Questo strato non cresce verso l'interno, ma verso l'esterno, aumentando lo spessore del pezzo. La finitura anodizzata si differenzia da quella all'alodina perché utilizza una corrente elettrica per indurre l'ossidazione (lo strato superficiale) in modo che diventi parte integrante dell'alluminio, anziché un rivestimento superficiale.
La finitura anodizzata è simile a una superficie ceramica ed è significativamente più dura dell'alluminio sottostante. Un altro aspetto fondamentale che distingue l'alodina dall'anodizzazione è che la finitura anodizzata è porosa, ovvero può assorbire i coloranti in minuscoli microfori prima della sigillatura, il che rende la finitura colorata più duratura.
Processo di anodizzazione passo dopo passo
- Pretrattamento: Come primo passaggio del processo di anodizzazione, è necessario pulire, sgrassare e incidere il pezzo di alluminio utilizzando una soluzione alcalina o acida per rimuovere lo strato di ossido e ottenere uno spessore superficiale uniforme.
- Bagno elettrolitico: Per avviare il processo elettrolitico, il componente in alluminio viene immerso in una soluzione elettrolitica. Per l'anodizzazione di tipo I si può utilizzare acido cromico, mentre per quella di tipo II si può usare acido solforico.
- Strato di ossido: Quando la parte anodica immersa viene attraversata da una corrente elettrica, gli ioni di ossigeno presenti nell'elettrolita liquido si spostano verso la superficie dell'alluminio, reagendo e formando ossido di alluminio. L'ossido cresce all'interno del metallo e si espande verso l'esterno sulla superficie originale.
- Tintura (se necessaria): È possibile colorare la finitura anodizzata con coloranti che penetrano nei pori dell'ossido e vengono successivamente sigillati.
- Guarnizione: Il processo di sigillatura prevede l'utilizzo di acqua deionizzata calda o di una soluzione di acetato di nichel. La sigillatura converte il piccolo strato sopra l'ossido di alluminio in
Tipi di anodizzazione: Tipo I, II e III
| Tipo | elettrolito | Spessore | Durezza | Uso primario |
| Tipo I (cromico) | Acido cromico | 0.5 - 2.5 micron | Moderato | Componenti aerospaziali sensibili alla fatica; minima variazione dimensionale |
| Tipo II (acido solforico) | Acido solforico a 68-70°F | 5 - 25 micron | Moderato | Uso generale: architettura, elettronica di consumo, finiture automobilistiche |
| Tipo III (anodizzato duro) | Acido solforico a 34-36°F, corrente più elevata | 25 - 100 micron | 60-70 HRC | Usura elevata: componenti idraulici, pistoni, utensili industriali, equipaggiamento militare |
Prova subito Boda!
9 differenze tra alodina e anodizzazione
1. Processi
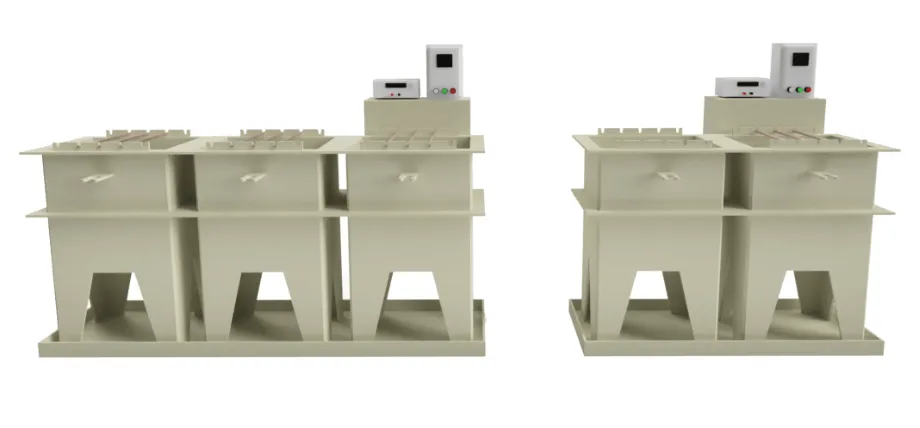 Vasche di immersione per prodotti chimici industriali
Il processo di alodinazione è un processo chimico in cui il pezzo viene rivestito con una soluzione di cromato che reagisce con la superficie di alluminio. Non è prevista l'utilizzo di corrente elettrica né di un serbatoio di elettrolita. L'anodizzazione è un processo elettrochimico in cui il pezzo di alluminio viene collegato come anodo in un circuito a corrente continua, immerso in un elettrolita acido, e il rivestimento si forma sul substrato grazie al passaggio di una corrente elettrica.
2. Spessore del rivestimento
Il trattamento Aldoine produce una pellicola con uno spessore compreso tra 0.025 e 0.1 micrometri. Questo non influisce sulla lunghezza o sulle dimensioni del pezzo, quindi le filettature rimangono inalterate. È possibile utilizzare il rivestimento Aldoine per fori di passaggio e accoppiamenti a pressione. L'anodizzazione crea uno strato di ossido, il cui spessore varia da 5 micron a 100 micron o anche di più, a seconda della corrente e dell'elettrolita. Pertanto, in alcuni casi, per le filettature e i fori critici è necessaria una compensazione preliminare della lavorazione.
3. Conducibilità elettrica
Se il componente richiede funzionalità elettrica, l'alodina preserva la conduttività elettrica perché il film è troppo sottile per formare una barriera isolante continua. L'ossido di alluminio è un materiale ceramico e agisce da isolante, quindi per garantire la funzionalità elettrica potrebbe essere necessario mascherare i contatti prima del processo di anodizzazione.
L'anodizzazione dura di tipo III fornisce isolamento elettrico con una tensione di rottura dielettrica da 400 a 600 volt per mil di spessore del rivestimento. Questa proprietà la rende utile per l'isolamento elettrico nei componenti lavorati.
4. Resistenza alla corrosione
Sia l'alodina che l'anodizzazione aumentano la resistenza alla corrosione. Il film è sottile e morbido rispetto alla finitura anodizzata e si romperà in caso di forti abrasioni e carichi meccanici. Il rivestimento di anodizzazione di tipo III è denso e agisce come una barriera di ossido stabile in grado di resistere a condizioni saline, umidità, raggi UV e agenti chimici. I vantaggi dell'anodizzazione sono di gran lunga superiori a rivestimento in alluminio all'alodina in termini di resistenza alla corrosione.
Nei test di resistenza a spruzzo con lamelle neutre secondo la norma MIL-DTL05541, i rivestimenti in aldine di Classe 1A devono superare un minimo di 168 ore, mentre alcune leghe forgiate con rivestimenti accuratamente applicati possono superare le 336 ore in condizioni controllate.
L'anodizzazione di tipo II deve superare 336 ore di test in nebbia salina secondo gli standard ASTM, mentre quella di tipo III deve superare la soglia di 336 ore di test in nebbia salina.
5. Resistenza all'usura
L'alodina offre una resistenza all'usura minima o nulla. L'anodizzazione può raggiungere una durezza fino a 70 HRC, paragonabile a quella di alcune leghe di acciaio, ed è la scelta standard per i componenti in alluminio soggetti ad attrito, come gli utensili industriali.
L'alluminio non trattato ha una durezza di circa 15 HRC sulla scala Rockwell C. L'anodizzazione di tipo III può portare il valore fino a 70 HRC, ovvero un aumento di quattro volte della durezza superficiale. Questo rende l'anodizzazione un trattamento di resistenza all'usura economicamente vantaggioso.
6. Adesione della vernice
Il rivestimento all'alodina è una finitura molto diffusa grazie alla sua elevata adesione della vernice. La superficie cromata crea un legame chimico per gli strati di finitura. Nelle applicazioni aerospaziali, il rivestimento all'alodina è comunemente utilizzato perché migliora la durata dell'intero sistema di verniciatura sull'alluminio. Anche l'anodizzazione fornisce una superficie adatta all'adesione, ma dopo la sigillatura, i vantaggi dell'anodizzazione in termini di adesione della vernice sono minimi.
7. Costo
L'alodinazione è un'opzione più economica se si considerano prezzo, attrezzature necessarie, consumo energetico e tempi di lavorazione. Non richiede stabilizzatori di tensione, grandi serbatoi elettrolitici e il processo di alodinazione può essere eseguito tramite spruzzatura. Nel confronto tra alodinazione e anodizzazione, quest'ultima richiede un investimento maggiore in serbatoi dedicati, fluidi a temperatura controllata e costi energetici più elevati per la produzione su larga scala.
L'anodizzazione di tipo II può costare tra 0.5 e 2.00 dollari al piede per la finitura standard, ed entrambi i trattamenti superficiali vengono eseguiti in lotti con requisiti minimi di superficie in piedi quadrati per renderli economicamente vantaggiosi. Il trattamento di tipo III può costare significativamente di più a causa dei tempi di lavorazione più lunghi e dei requisiti di elettrolita.
8. Aspetto
L'Alodine ha una finitura che varia dal trasparente al dorato. Non sono disponibili opzioni di colore e l'aspetto dipende in gran parte dal tipo di lega di alluminio. L'anodizzazione offre una superficie da opaca a satinata, porosa, e i pori consentono la tintura, ampliando la gamma di colori dell'anodizzazione.
9. Modifica delle dimensioni del componente
Il trattamento con alodine non apporta modifiche misurabili alle dimensioni del pezzo. I componenti possono essere rivestiti dopo la lavorazione finale, semplificando il processo produttivo. L'anodizzazione, invece, può aggiungere fino a 100 micron di spessore, poiché l'ossido si forma a partire dalla superficie originale. Se si opta per l'anodizzazione, è necessario rifare le dimensioni del pezzo per compensare lo spessore aggiuntivo.
Differenze nelle applicazioni
Sezione rivettata della fusoliera dell'aereo
|
Industria |
Alodina |
Anodizzato |
|
Aeronautico |
Pannelli e staffe strutturali in cui la conduttività e l'adesione alla vernice sono importanti. Conforme alla norma MIL-DTL05541. |
Raccordi idraulici e involucri non strutturali resistenti all'usura |
|
Linea militare |
Involucri di schermatura RFI per contatto elettrico |
Supporti ottici, attrezzature, quando hai bisogno di resistenza all'abrasione e durata |
|
Elettronica |
Le piastre di montaggio per PCB vengono utilizzate quando sono richiesti la messa a terra e la continuità elettrica. |
Elettronica di consumo, quando la superficie isolante può prevenire i cortocircuiti. |
|
Marino |
Protezione dalla corrosione di brevissima durata |
Raccordi, accessori per ponti e componenti sigillati contro l'umidità mediante finitura anodizzata di tipo II. |
Servizio di anodizzazione personalizzato
Boda fornisce un servizio di anodizzazione personalizzato e professionale servizio alodinaChe si tratti di anodizzazione dura di tipo II o di tipo III per applicazioni gravose e resistenti all'usura e all'abrasione, l'anodizzazione personalizzata di Boda viene realizzata secondo le vostre specifiche esatte, garantendo la corrispondenza tra lega, spessore, colore e requisiti MIL-spec fin dal primo campione.
Ottieni tempi di consegna rapidi, preventivi veloci e, soprattutto, una qualità costante dei lotti con documentazione di tracciabilità.
richiesta di una preventivo gratuito oggi stesso!
Conclusione
La scelta tra rivestimento in alodine e anodizzazione si riduce a tre fattori principali: funzionalità del componente, conduttività elettrica e budget per la produzione di grandi volumi. Il rivestimento in alodine è l'opzione preferibile quando è necessario preservare la conduttività elettrica, mentre l'anodizzazione è la scelta ideale per chi cerca resistenza alla corrosione, all'usura e una lunga durata del colore.