“La perforación por electroerosión (EDM Hole Drilling) es una técnica avanzada de fabricación de metales que crea formas metálicas intrincadas mediante descargas eléctricas controladas. Replica patrones precisos, lo que garantiza la producción de piezas sofisticadas con una precisión excepcional”.
Perforación por electroerosión de agujeros, También conocido como electroerosión por electroerosión de orificios rápidos, electroerosión por microagujeros, electroerosión por electroerosión por orificios, electroerosión por perforación de orificios profundos y electroerosión por orificios pequeños. es un poco tradicional técnica de fabricación sustractiva para perforar cortes y agujeros óptimos en metales. Comparado A diferencia de otras técnicas de perforación convencionales, la electroerosión ayuda a perforar incluso los orificios de diámetro más pequeño o microscópicos que no eran posibles con estos métodos tradicionales.
Además, ofrece flexibilidad para trabajar con diversos metales duros, incluidos acero, aluminio y cobre, asegurando que los ingenieros de diseño puedan lograr las especificaciones deseadas de manera precisa y efectiva. Además, ofrece acabados suaves y de alta calidad que requieren un posprocesamiento mínimo.
Este artículo se centrará en los aspectos críticos de la perforación por electroerosión, sus aplicaciones, ventajas, desventajas y muchas otras cosas.
Perforación de orificios por electroerosión: descripción general
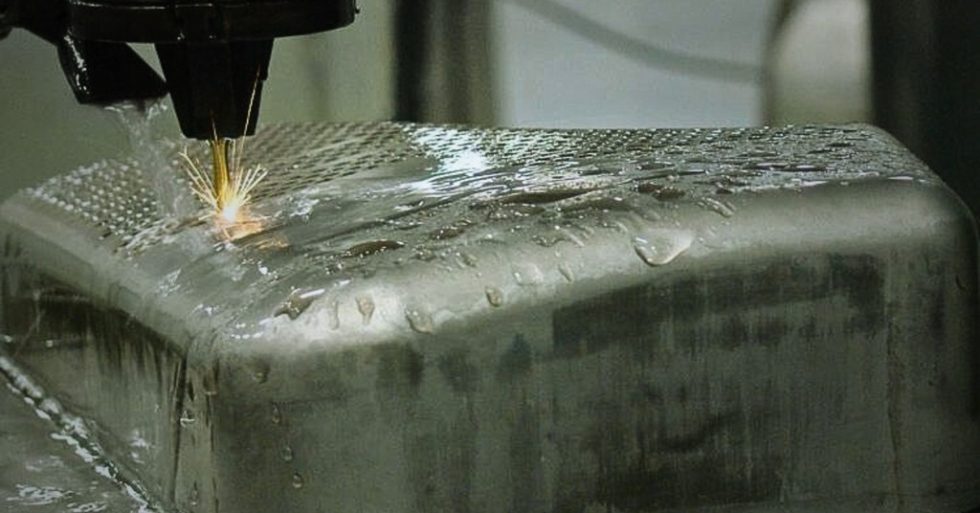
Perforación de agujeros por electroerosión
Mecanizado por descarga eléctrica, o EDM, Es una práctica técnica de mecanizado que crea minuciosamente piezas precisas de diámetro pequeño o profundo. agujeros en materiales altamente conductores.
Esta ingeniosa técnica utiliza un electrodo giratorio controlado para erosionar o vaporizar el material. El principal beneficio de emplear electroerosión para perforar agujeros es su capacidad de producir un desperdicio mínimo durante el mecanizado. Además, ayuda a formar agujeros finos con precisión y perfección.
¡Pruebe Boda ahora!
Perforación de orificios por electroerosión: mecanismo de trabajo
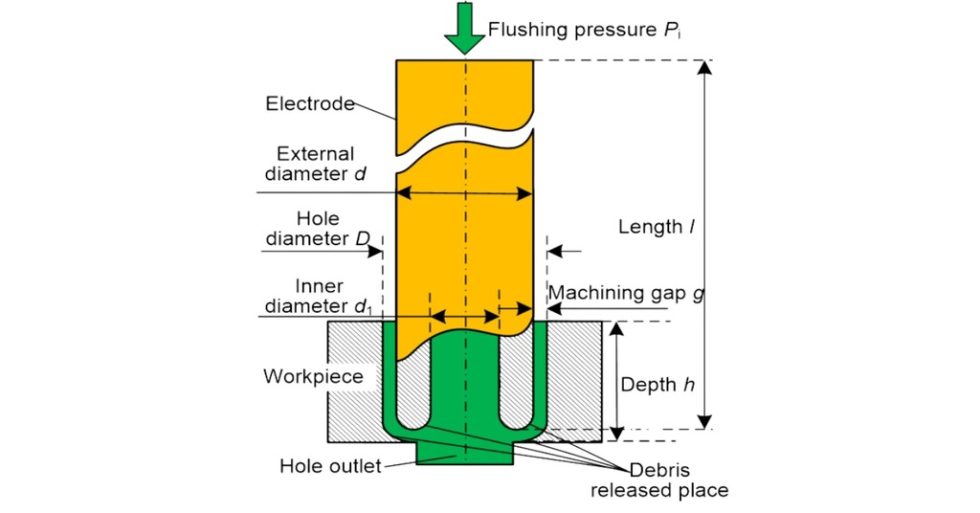
Principio de funcionamiento de la electroerosión por perforación de agujeros
Mecanismo de trabajo:
- El proceso comienza generando una descarga eléctrica o chispa entre el electrodo y el material de trabajo. Este electrodo hueco giratorio suele estar hecho de latón, grafito de cobre y carburo de tungsteno.
- Esta descarga eléctrica de alta energía erosiona el material creando un pequeño orificio óptimo en la pieza de trabajo.
- Durante el proceso, los fluidos dieléctricos (agua desionizada o aceites como queroseno o parafina) se lavan continuamente a través del espacio entre el electrodo y la pieza de trabajo. Estos fluidos ayudan a eliminar el material erosionado (desechos) y a enfriar la pieza de trabajo evitando daños térmicos durante la perforación.
Tipos de perforación por electroerosión
En la fabricación moderna de chapa metálica, existen dos tipos de perforación por electroerosión: Alambre EDM, y Sinker EDM, son de gran utilidad. Analicemos los aspectos críticos de estos tipos;
1. Electroerosión por hilo
La electroerosión por hilo también se titula electroerosión por hilo o WEDM. Esta extraordinaria técnica utiliza como electrodo un fino hilo conductor de latón recubierto de zinc. El electrodo se guía a lo largo de una trayectoria programada, generalmente controlada por CNC (control numérico por computadora), para crear cortes y contornos en la pieza de trabajo.
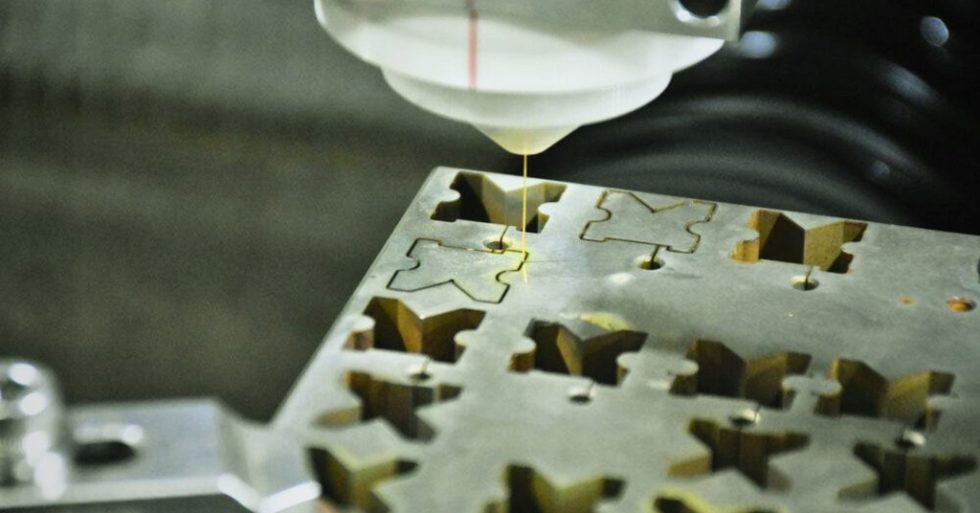
Perforación por electroerosión por hilo
El material de trabajo y el electrodo de alambre están impregnados de un fluido dieléctrico para facilitar las descargas eléctricas y eliminar el material erosionado. Servicios de electroerosión por hilo Son especialmente adecuados para perforar contornos en materiales conductores inclusivos como metales, aleaciones y algunas cerámicas..
Este proceso es ampliamente aplicable en las industrias aeroespacial, automotriz y de herramientas para crear componentes complejos con alta precisión y repetibilidad.
2. Electroerosión por penetración
Electroerosión por penetración o electroerosión por impacto, utiliza un electrodo de grafito o cobre para crear agujeros profundos en la pieza de trabajo. De manera similar a la electroerosión por hilo, en la electroerosión por ariete, el material de trabajo y el electrodo se sumergen en un fluido dieléctrico y se producen descargas eléctricas entre los dos.
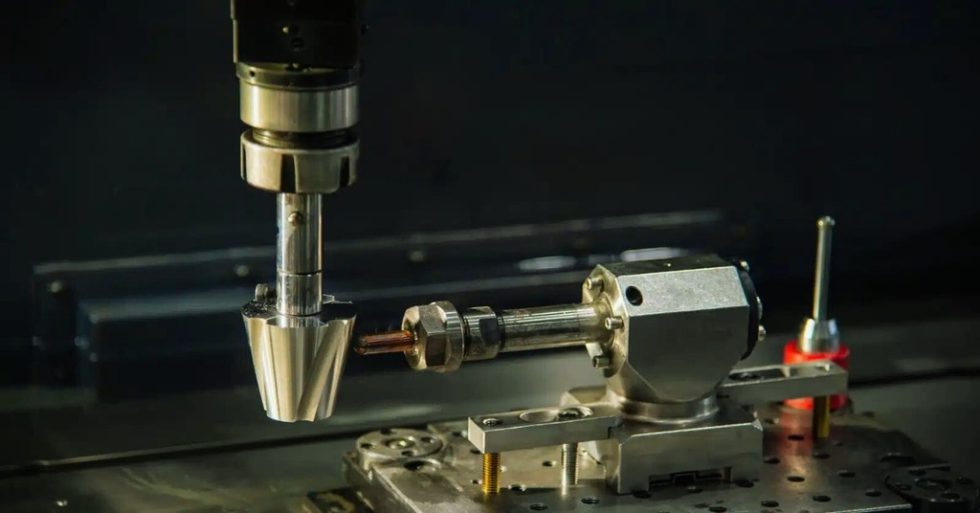
Perforación por electroerosión por inmersión
Esto da como resultado la erosión del material de la pieza de trabajo para darle la forma deseada. Esta técnica se utiliza comúnmente para dar forma a moldes, matrices y componentes de herramientas con geometrías complejas y detalles más finos.
Además, el proceso se ve favorecido para aplicaciones donde tolerancias estrictas y excelentes acabados superficiales son requeridos. Estas características lo hacen preeminente para industrias como moldeo por inyección y fundición a presión.
Relacionado con: Mecanizado por Descarga Eléctrica: Tipos y Aplicaciones
Componentes de un sistema de perforación EDM
La perforación EDM se logra a través de la colaboración de varios componentes y sistemas, incluida la fuente de alimentación, el electrodo, el sistema de control y otros.
Tabla: Aplicaciones de perforación por electroerosión
| Componente | Mareas Ideales para Lecciones | Función |
| Fuente de alimentación | Proporciona energía eléctrica para el proceso. | Genera pulsos eléctricos controlados transmitidos al electrodo, creando descargas eléctricas. |
| Electrodo | Responsable de crear el agujero en la pieza de trabajo. Hecho de material conductor como latón, cobre o tungsteno. | Seleccionado en función del material que se está perforando y del tamaño y forma del orificio deseado. |
| Sistema de fluido dieléctrico | Elimina el material vaporizado y ayuda a estabilizar las descargas eléctricas. | Normalmente, se suministra agua o aceite desionizado al área de perforación a través de una boquilla o tubo de electrodo. |
| Sistema de control | Gestiona el proceso de perforación por electroerosión, incluida la velocidad del electrodo, la configuración de energía y el suministro de fluido dieléctrico. | Proporciona un control preciso sobre el proceso de perforación, asegurando precisión y consistencia. |
Técnicas alternativas de electroerosión
Aquí hay una tabla que muestra las alternativas a Perforación EDM en términos de similitudes, diferencias y dimensiones de corte.
Mesa: Técnicas alternativas a la electroerosión, sus similitudes y diferencias.
| Métodos | Similitud | Comparación | Dimensiones de corte |
| Corte por láser | Técnicas de corte sin contacto | Utiliza un rayo láser enfocado para eliminar material. | Los agujeros pequeños normalmente oscilan entre 0.1 mm y 5 mm de diámetro. |
| Corte ultrasónico | Formación mínima de rebabas |
Utiliza vibraciones ultrasónicas para cortar material y perforar agujeros, no se requiere conectividad eléctrica |
Agujeros de tamaño pequeño a mediano, Por lo general, oscilan entre 1 mm y 15 mm de diámetro. |
| Corte por chorro de agua | Aplicable para cortar numerosos grados de metal. | Emplea agua a alta presión mezclada con abrasivos para cortar materiales. | Agujeros de tamaño mediano a grande, Por lo general, oscilan entre 5 mm y 50 mm de diámetro. |
Relacionado con: Una mirada a la precisión y exactitud de EDM
¿Cuáles son las ventajas de la perforación por electroerosión?
Perforación de agujeros por electroerosión El método posee varios beneficios sobre otras técnicas de perforación; Estos son;
- La perforación de orificios por electroerosión ofrece una precisión excepcional en la creación de orificios intrincados con tolerancias estrictas.
- Por otro lado, electroerosionadora con taladro produce cortes muy suaves con zonas mínimas afectadas por el calor y no causa ninguna tensión mecánica severa al metal de trabajo al preservar su integridad.
- El proceso genera orificios precisos, limpios y sin rebabas. Esta funcionalidad superior reduce la necesidad de operaciones de acabado secundarias.
- Ofrece opciones económicas y rápidas para producir piezas de pequeño volumen o prototipos con requisitos de orificios complejos.
- La perforación de orificios por electroerosión es un proceso de mecanizado sin contacto que reduce el desgaste de la herramienta y permite un control preciso sobre las dimensiones y tamaños de los orificios.
Consejos para optimizar el proceso de perforación por electroerosión
Para asegurar los mejores resultados de su proceso de perforación EDM, considere los siguientes consejos:
1.Selección de materiales: Elija el material adecuado para su aplicación de perforación por electroerosión. Los diferentes materiales tienen diferentes propiedades conductoras y niveles de dureza, lo que puede afectar el proceso de perforación.
2. Selección de electrodos: Seleccione el material y la forma del electrodo adecuados para su aplicación de perforación. El material del electrodo debe tener buena conductividad eléctrica y ser resistente al desgaste.
3. Optimizar los parámetros de perforación: ajuste los parámetros de perforación, como el voltaje, la corriente y la duración de la descarga, para optimizar el proceso de perforación.
4. Gestión de fluidos dieléctricos: Garantizar una gestión adecuada del fluido dieléctrico durante todo el proceso de perforación. Controlar el nivel del fluido dieléctrico, mantener la limpieza mediante sistemas de filtración eficaces y reponer o sustituir el fluido según sea necesario.
5. Mantener la máquina limpia: Mantenga la máquina de perforación por electroerosión limpia y libre de residuos. Limpie regularmente el área de trabajo, retire las virutas o residuos acumulados e inspeccione y limpie el electrodo y el sistema de herramientas.
6. Mantenimiento y calibración regulares: Programe el mantenimiento y la calibración periódicos de la máquina de perforación por electroerosión para garantizar su óptimo rendimiento. Siga las recomendaciones del fabricante para las tareas de mantenimiento, como la lubricación, la comprobación de la alineación y la calibración del sistema eléctrico.
7. Formación y experiencia del operador: Brindar capacitación integral a los operadores que manejarán el proceso de perforación por electroerosión. Asegúrese de que tengan un conocimiento profundo del funcionamiento de la máquina, los protocolos de seguridad y las técnicas de resolución de problemas.
¿Cuáles son las desventajas de la perforación por electroerosión?
Evaluemos las desventajas de utilizar el proceso de perforación de orificios por electroerosión;
- Electroerosión con taladro Es más lento en comparación con otros métodos de perforación tradicionales, especialmente para materiales más gruesos o agujeros más grandes.
- Los costos de equipo y operación de las máquinas de electroerosión son relativamente altos, lo que las hace menos efectivas y económicas para tiradas de producción de gran volumen.
- El proceso sólo es aplicable a metales conductores. Y se pueden formar sobrecortes.
- Los electrodos pueden desgastarse con el tiempo, lo que genera costes adicionales de mantenimiento y herramientas.
- Sin embargo, la electroerosión puede producir agujeros de pulgadas perfectas, pero puede dar como resultado un acabado superficial más rugoso en comparación con otros métodos de perforación.
- Este proceso genera mucho calor y produce desechos metálicos, que pueden requerir una ventilación adecuada y medidas adicionales de eliminación de desechos.
¡Pruebe Boda ahora!
Metales de uso común para la perforación de orificios por electroerosión
Numerosos metales y aleaciones son compatibles con la técnica de electroerosión por perforación. Estos metales son conocidos por su excepcional naturaleza conductora. Analicemos sus características en detalle;
Acero
Varios grados de acero como acero al carbono, acero para herramientas y acero inoxidable son los preferidos para la perforación por electroerosión. Entre estos grados, el acero al carbono tiene una resistencia excepcional y una asequibilidad relativa. El acero para herramientas está diseñado específicamente para aplicaciones de herramientas donde se requiere tenacidad, resistencia al desgaste y resistencia al calor.
Y por último, Acero inoxidable, por su resistencia a la corrosión y atractivo estético, encuentra aplicaciones en los sectores médico y de procesamiento de alimentos para automóviles.
Aluminio:
El aluminio ofrece una conductividad eléctrica superior. Esta peculiar propiedad imparte una alta descarga eléctrica durante los procesos de perforación. Además, sus características de peso ligero, capacidad de resistencia a la corrosión y alta conductividad térmica lo hacen ideal para aplicaciones como componentes de aeronaves, piezas de automóviles, gabinetes electrónicos y productos de consumo.
La mejor parte del aluminio es que no es perjudicial para el medio ambiente, lo que hace que sea recomendable utilizarlo en muchas aplicaciones en los sectores aeroespacial y automovilístico.
Cobre
El cobre es altamente conductor entre otros metales. Pero es relativamente caro con respecto a otros materiales. El cobre encuentra un amplio uso en las industrias eléctrica y electrónica para cableado, conectores, placas de circuito y componentes eléctricos donde la conductividad es vital.
Latón
El latón es una aleación compuesta de cobre y zinc. En su mayoría, los profesionales del diseño emplearon latón junto con cobre debido a su excelente maquinabilidad. Las aplicaciones incluyen accesorios de plomería, herrajes decorativos, instrumentos musicales y accesorios donde se combina durabilidad y estética.
Titanium
Titanium Es un metal ligero pero resistente. Su uso en aplicaciones aeroespaciales, médicas e industriales es considerable. Su alta relación resistencia-peso, resistencia a la corrosión y biocompatibilidad lo hacen ideal para componentes de aeronaves, implantes médicos y aplicaciones de maquinaria de alto rendimiento.
Aleaciones de níquel
Inconel y Monel, se emplean dos grados comunes de níquel debido a su alta temperatura, resistencia a la corrosión y resistencia superior. Se utilizan en las industrias aeroespacial, marina, de procesamiento químico, de petróleo y de gas para aplicaciones que requieren durabilidad en condiciones adversas.
Wolframio
El tungsteno es relativamente más blando que otros materiales. A menudo se utiliza junto con el cobre. Su alto punto de fusión, dureza y resistencia al desgaste lo hacen adecuado para aplicaciones de herramientas como taladros, herramientas de corte, troqueles y componentes de perfiles de alta temperatura.
Aplicaciones de la perforación de orificios por electroerosión
Muchas industrias optan por perforación por electroerosión para diversas aplicaciones industriales. Su uso abarca desde el sector aeroespacial hasta los productos de consumo. Analicemos cómo estos sectores se benefician de esta técnica confiable.
1. Industria aeroespacial
Esta técnica se adopta ampliamente en la industria automotriz para crear agujeros microscópicos en palas de turbinas, palas de aviones, piezas de motores y estructuras de aviones.
Estos orificios son esenciales para regular la temperatura y garantizar un rendimiento óptimo de los motores aeroespaciales. La perforación de orificios por electroerosión se utiliza ampliamente para dar forma a ensamblajes de aeronaves y dar forma a boquillas de inyectores de combustible, componentes hidráulicos y accesorios estructurales.
2. Industria automotriz
La perforación por electroerosión es la opción adecuada para piezas de automóviles, como inyectores de combustible, válvulas de motor, parachoques, partes de parachoques y sistemas de frenos. Proporciona personalización y mejora la eficiencia general del vehículo. Además, también se aplica para dar forma a componentes automotrices como patrones de pulverización de inyectores de combustible, asientos de válvulas y carcasas de sensores.
3. Industria médica
Hoy en día, la industria médica está creciendo rápidamente. La perforación de orificios por electroerosión anticipa la creación de características complejas en herramientas quirúrgicas, jeringas desechables, implantes ortopédicos y dentales, tornillos, placas de fijación ósea y componentes de herramientas quirúrgicas con estabilidad dimensional y acabados superficiales sólidos.
4. Fabricación de herramientas y troqueles
Los fabricantes de herramientas y matrices cuentan excesivamente con Perforación de agujeros por electroerosión para la creación de moldes de inyección, fundición a presión y estampado Matrices para diversas aplicaciones industriales.
Además, es ampliamente aplicable para perforar orificios de enfriamiento, orificios para pasadores de expulsión y pequeñas características en aceros para herramientas, carburo y otros materiales para herramientas.
Además, se aplica en el mantenimiento de moldes y matrices para reparar moldes dañados, retirar inserciones rotas y mejorar el rendimiento general de la herramienta.
5. Industria electrónica
En aplicaciones electrónicas, la electroerosión por perforación es integral. Crea agujeros microscópicos en placas de circuito impreso (PCB), microelectrónica, vías de PCB y canales de microfluidos.
6. Energía y generación de energía
La electroerosión encuentra diversas aplicaciones en los sectores energéticos. Permite a los fabricantes perforar contornos en componentes de turbinas de gas, álabes de turbinas de vapor y auxiliares de generación de energía.
Además, facilita la creación de orificios de refrigeración, canales de flujo, tubos intercambiadores de calor, componentes de cámaras de combustión, perfiles aerodinámicos de turbinas y geometrías intrincadas en aleaciones de alta temperatura.
Leer más: EDM (mecanizado por descarga eléctrica) en la fabricación de dispositivos médicos
¡Pruebe Boda ahora!
Elija Boda para obtener precisión y exactitud para sus proyectos de perforación
At Bodao, nuestra experiencia técnica garantiza la preeminencia en sus proyectos. Nuestra vanguardia servicios de electroerosión ofrecen una amplia gama de opciones de materiales, incluyendo aluminio, acero, cobre, polímeros, y más.
Nuestros ingenieros lo ayudarán a lograr tolerancias aún más estrictas de hasta ±0.0002 ″ (0.005 mm) con un plazo de entrega corto. Inicie su proceso de fabricación de metales con las excepcionales soluciones de perforación por electroerosión de Boda.
Contáctanos hoy gratis cotización inicial Para sus necesidades específicas.
Más información:
- Guía definitiva para aprovechar los hilos | Técnica y tipos de roscado de hilos
- Los detalles del rectificado preciso: una guía práctica
Recapitulación
Taladrado de agujeros EDM se ha convertido en un proceso de mecanizado altamente adaptable utilizado en diversas aplicaciones industriales. Este tipo EDM Ofrece prestaciones exclusivas y es capaz de trabajar con los materiales más duros. Produce un mínimo desgaste de herramientas y zonas afectadas por el calor.
Además, encuentra aplicaciones en los sectores aeroespacial, automotriz, médico, electrónico, de herramientas y desde energía hasta electrónica de consumo. Donde los microagujeros, los orificios de refrigeración y las características delicadas son integrales.
Sin embargo, existen ciertas ventajas, como su capacidad para perforar agujeros precisos en materiales duros, pero también posee algunas limitaciones en forma de velocidades de mecanizado más lentas y costos iniciales más altos. Por lo tanto, optimizar estas desventajas implica seleccionar los parámetros de mecanizado adecuados, garantizar la alineación correcta de los electrodos, utilizar fluidos dieléctricos de lavado y mantener el equipo con regularidad.
En general, la perforación por electroerosión contribuye a la producción de componentes de calidad superior esenciales para tecnologías e infraestructuras avanzadas.
Preguntas Frecuentes
P1. ¿Qué factores afectan el rendimiento de la perforación por electroerosión?
Ciertos factores críticos podrían afectar el rendimiento de la perforación, como por ejemplo;
- Material del electrodo
- Fluido dieléctrico
- Parámetros de mecanizado, por ejemplo; voltaje, corriente y duración del pulso
- Material de trabajo y
- Geometría de pieza
Q2. ¿La perforación por electroerosión es adecuada para la producción en masa?
Si bien la perforación por electroerosión es muy exacta y precisa, normalmente se utiliza para producir cantidades más pequeñas de piezas debido a sus velocidades de mecanizado más lentas en comparación con otros métodos de producción en masa.
P3. ¿Cuáles son los consejos útiles para optimizar los procesos de perforación por electroerosión?
Los consejos para optimizar la perforación por electroerosión incluyen: seleccionar los parámetros de mecanizado adecuados, garantizar la alineación adecuada de los electrodos, utilizar fluidos dieléctricos de alta calidad y mantener el equipo con regularidad para un rendimiento óptimo.
P4. ¿Materiales que se pueden perforar con un taladro de electroerosión?
Esta técnica se aplica a metales altamente conductores como aleaciones, cerámicas y materiales semiconductores.
P5. ¿Cuáles son las limitaciones de la perforación por electroerosión?
Las limitaciones de la perforación por electroerosión incluyen velocidades de mecanizado más lentas en comparación con los métodos de perforación tradicionales, mayores costos iniciales de equipo y restricciones en materiales no conductores.
Recursos
Afzal Ahmad, (2021), Novedosa estrategia de perforación profunda por electroerosión utilizando un electrodo tubular con orificio: Anuales CIRP: DOI: 10.1016/j.cirp.2021.04.004, obtenido de Science Direct