 Corte de metal por plasma
Generalmente, existen dos tipos de procesos de corte de metales: corte mecánico y corte térmico. Corte de plasma Es un proceso de corte térmico. Convierte el gas en plasma mediante un arco eléctrico para fundir el metal y retirarlo del corte.
El corte por plasma se utiliza principalmente para cortar acero, acero inoxidable, aluminio y otros metales conductores. Permite cortar chapa metálica y materiales de mayor espesor, que se emplean en operaciones de corte CNC, fabricación de chapa metálica, reparación y otras aplicaciones.
En este artículo, analizaremos el funcionamiento del corte por plasma, los distintos tipos que existen, los materiales que puede cortar, las ventajas y desventajas del corte por plasma y otras técnicas de corte que pueden utilizarse para diversos trabajos.
¿Qué es el plasma?
Plasma Es un gas ionizado (también conocido como cuarto estado de la materia), en el que se han eliminado algunos electrones de los átomos. Esto da como resultado un gas con partículas cargadas eléctricamente, capaz de conducir la electricidad y responder a campos electromagnéticos.
Se puede producir cuando el gas se energiza mediante calentamiento o una chispa eléctrica. El plasma se encuentra en la naturaleza, por ejemplo, en los rayos y las estrellas. Esto también se aplica a algunos equipos, como antorchas de plasma y diversos sistemas de corte.
La propiedad fundamental en el corte por plasma es su capacidad para conducir corriente eléctrica y alcanzar un nivel de energía muy elevado. Este gas activado se utiliza en el sistema de corte para transferir calor a la pieza de trabajo.
¿Qué es el corte de metales por plasma?
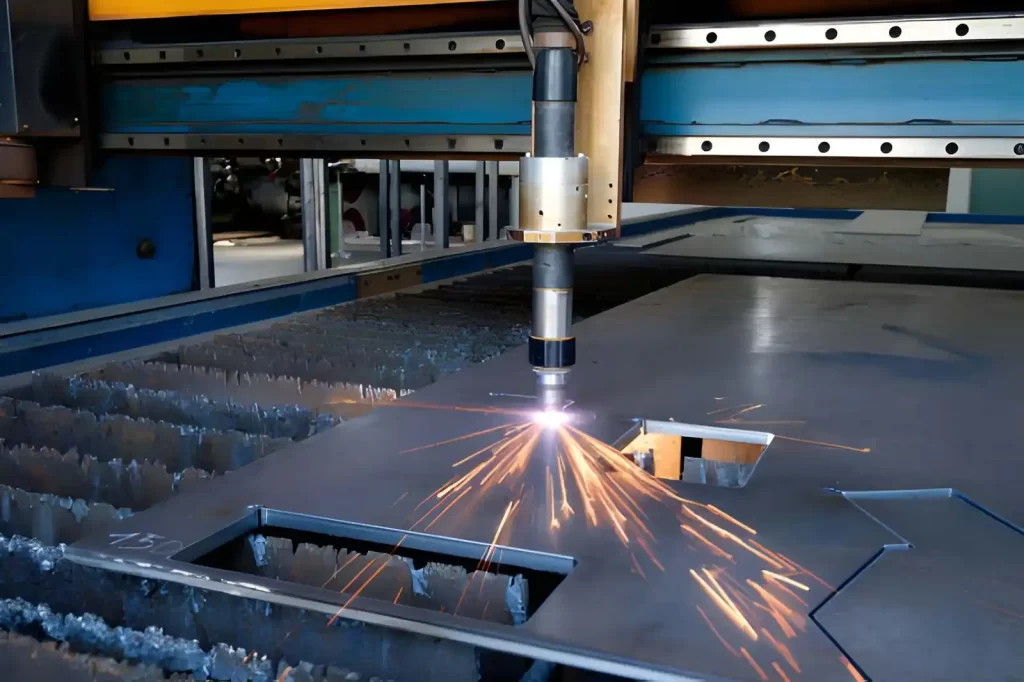
Corte por plasma de chapa metálica
El corte por plasma es un método para cortar metales conductores de electricidad mediante un arco eléctrico y un chorro de gas a alta velocidad. El arco funde la pieza que se está cortando, y el arco de gas expulsa el metal fundido lejos de la zona de corte.
Muchos de los primeros sistemas de plasma tenían diseños de antorcha relativamente sencillos y se valoraban principalmente por su capacidad para cortar diversos tipos de metal con mayor rapidez que los sistemas de corte térmico. Posteriormente, se desarrollaron diseños de antorcha que ofrecían mayores velocidades de corte y un mejor control. Con el tiempo, se desarrollaron sistemas controlados por ordenador que permitieron controlar con mayor precisión el movimiento de la antorcha y los parámetros de corte.
Las máquinas de corte por plasma se utilizan en diversas industrias para cortar láminas, planchas y piezas metálicas fabricadas. El resultado final del corte dependerá de los parámetros de corte, el tipo y grosor del material, el suministro de gas, la antorcha y los consumibles utilizados.
Conceptos básicos del corte por plasma: lo que necesitas antes de cortar.
Corte por plasma de placas metálicas
Antes de usar una cortadora de plasma, inspeccione el sistema de corte, el aire comprimido, la fuente de alimentación eléctrica, los consumibles y el equipo de protección personal (EPP). Los siguientes requisitos se refieren a la capacidad de arrancar correctamente y obtener un buen corte.
1. Elija un sistema de corte por plasma.
Existen diversos modelos de cortadoras de plasma portátiles con diferentes opciones de amperaje y voltaje de entrada. Los sistemas más pequeños suelen tener una potencia nominal de 20 a 50 A, algunos de los cuales funcionan con una entrada de 110-120 V y otros con una entrada de 220-240 V.
Al elegir una máquina, asegúrese de verificar la capacidad máxima de corte, el voltaje de entrada, el ciclo de trabajo y las especificaciones de la fuente de alimentación. La capacidad de corte indicada debe corresponder al grosor del material que se va a cortar, no solo al amperaje.
2. Suministrar aire comprimido limpio y seco.
El sistema de plasma requiere un suministro adecuado de aire comprimido. El aire debe estar limpio y seco, ya que el aceite o la humedad en la antorcha pueden afectar el funcionamiento del plasma y reducir la vida útil de los consumibles. La presión y el caudal del cortador de plasma pueden variar según el modelo. Algunos sistemas requieren un mínimo de 80 psi y 3.5 SCFM, mientras que otras máquinas pueden requerir alrededor de 115 psi y 6.7 SCFM. Por lo tanto, consulte las especificaciones de presión y caudal de aire del fabricante del compresor antes de conectarlo.
3. Compruebe el suministro eléctrico.
Cuanto mayor sea el tamaño del cortador de plasma, mayor será la potencia que necesite. Las unidades portátiles más pequeñas pueden utilizarse con un circuito de 15 a 20 amperios y de 110 a 120 VCA, y las unidades de mayor potencia con un circuito de 30 a 50 amperios y de 220 a 240 VCA. Algunas máquinas pueden tener más de un voltaje de entrada. En estos modelos, consulte las especificaciones eléctricas del equipo y utilice el circuito correcto para las condiciones de funcionamiento deseadas.
4. Mantenga disponibles los consumibles correctos.
Los componentes de una antorcha de plasma incluyen: electrodos, boquillas, anillos de remolino, tapas de retención y protectores, todos ellos reemplazables. Pueden dañarse debido a un uso incorrecto, al contacto con la pieza de trabajo o al desgaste durante el corte.
Tenga repuestos a mano antes de comenzar a trabajar. Los electrodos o boquillas desgastados pueden afectar el arco de plasma y/o la calidad del corte; revise con frecuencia el estado de los electrodos y boquillas y cámbielos cuando se desgasten o según las recomendaciones del fabricante del equipo.
5. Utilice el equipo de protección personal (EPP) requerido.
El corte por plasma genera un arco eléctrico muy caliente e intenso, calor, chispas y metal fundido. Utilice protección ocular y facial adecuada, guantes y ropa que cubra la piel expuesta. Según la fuente de referencia, ANSI y AWSPara el corte por plasma en el rango de 20 a 100 A, se requiere un nivel mínimo de sombreado de 8. El sombreado adecuado debe elegirse según los requisitos de las normas de seguridad y las instrucciones de uso del equipo.
Utilice una guía de corte para trabajos manuales.
Chapa de acero gruesa cortada con plasma
Los cortes rectos manuales pueden resultar más fáciles si se utiliza una regla o guía de corte para mantener una trayectoria uniforme de la antorcha. Esto es especialmente útil si la antorcha no cuenta con un protector contra arrastre y el operario debe mantener manualmente la distancia de seguridad correcta. Una guía de corte circular puede resultar útil para mantener uniforme el radio y el movimiento de la antorcha en los cortes circulares.
Tipos de corte por plasma según la tecnología, la automatización y el control del arco.
Existen diversos procesos de corte por plasma. Las principales diferencias radican en el sistema de plasma, el gas de corte, el sistema de antorcha y el grado de control. Cada configuración es adecuada para distintos materiales, espesores y aplicaciones de corte.
Tipos de tecnología de corte por plasma
Corte por plasma convencional
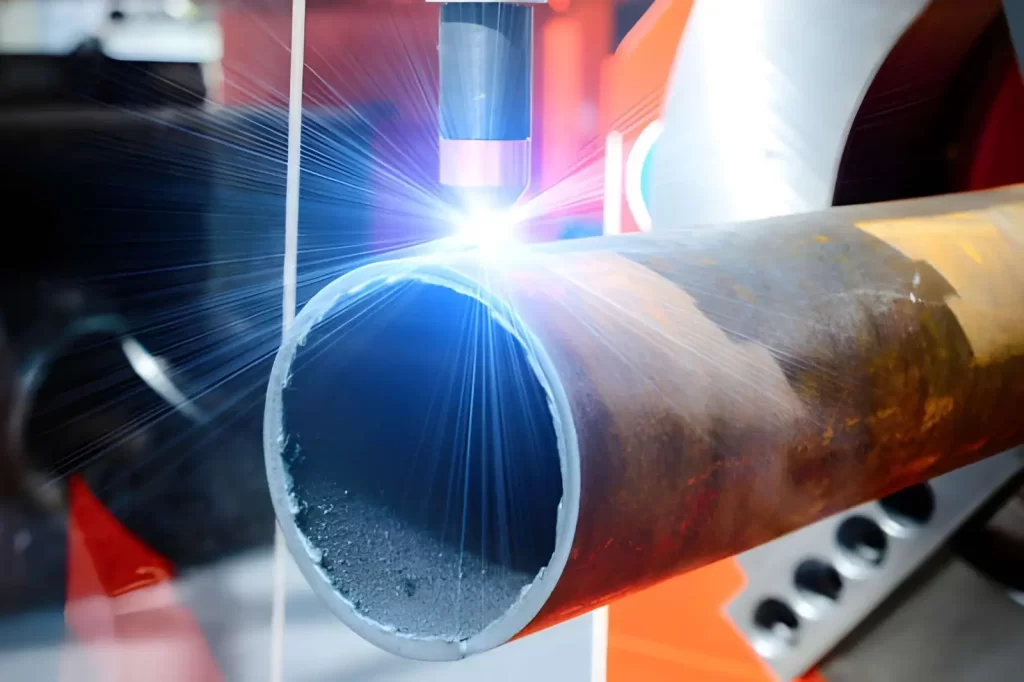
Tubo de acero cortado con plasma
El método tradicional de corte por plasma consiste en fundir el metal mediante un arco de plasma. A continuación, el metal fundido es expulsado de la zona de corte por una corriente de gas a alta velocidad. Se utiliza ampliamente en aplicaciones generales de fabricación y reparación. Permite cortar acero dulce, acero inoxidable y aluminio. Es adecuada para aplicaciones de corte sencillas donde se requiere un equilibrio entre velocidad de corte, costo del equipo y calidad del borde.
Corte por plasma de alta definición
El plasma de alta definición ofrece un arco más controlado que permite cortes más limpios. Incluye una antorcha y un conjunto de consumibles que ayudan a mantener el arco en áreas pequeñas. Esto ayudará a garantizar bordes más rectos y un bisel más pequeño en el corte. Resulta útil cuando las piezas deben cumplir con una tolerancia más estricta que la que se puede lograr después del corte, lo que requiere menos lijado.
Corte por plasma con inyección de agua
En el plasma con inyección de agua, se inyecta agua en las proximidades del arco de corte. El agua regula el calor en la zona de corte y puede influir en la forma del arco de plasma. Esto puede resultar en un corte más preciso y una menor dispersión del calor en el material circundante. Es útil para aplicaciones que requieren un mayor control de la deformación térmica.
Corte por plasma bajo el agua
El corte por plasma subacuático es un método para cortar la pieza de trabajo bajo el agua. El agua absorbe parte del calor y, además, se reduce el ruido del proceso. El uso de este método puede resultar beneficioso en áreas de producción donde se requiere un mejor control de humos y ruido. Sin embargo, el equipo de corte debe ser capaz de operar bajo el agua.
Corte por plasma de precisión
El corte por plasma de precisión requiere un control minucioso del movimiento de la antorcha y de los parámetros de corte. La antorcha se controla normalmente mediante un programa informático utilizando equipos CNC. Este método es adecuado para piezas que requieren uniformidad de tamaño y perfiles lisos. El corte final se ve afectado por la altura de la antorcha, el flujo de gas, la velocidad de corte y el estado del material consumible.
Corte por plasma de aire
En los sistemas de aire comprimido, el arco de plasma se crea con aire comprimido. Son relativamente fáciles de instalar y no requieren una fuente especial de gas de plasma para cortes sencillos. Se utilizan habitualmente para reparaciones, fabricación, mantenimiento y corte general de metales. Es fundamental que el aire comprimido esté limpio y seco, ya que la humedad y la contaminación afectan a los consumibles de la antorcha y a la calidad del corte.
Corte por plasma de doble gas
Los sistemas de plasma de doble gas utilizan un par de gases para el corte. Estos gases pueden cumplir diversas funciones, como generar el plasma y proteger la zona circundante al área de corte. El tipo de gas influye en la calidad del filo, la vida útil del consumible y el rendimiento del corte. Por lo tanto, la mezcla de gases debe ser compatible con el material y el corte deseado.
Método de automatización del corte por plasma
Corte por plasma mecanizado
El corte por plasma mecanizado es un método de corte por plasma que desplaza la antorcha sobre la pieza de trabajo mediante una máquina, normalmente una mesa CNC. El operario programa el corte, establece los parámetros necesarios y supervisa el proceso. Esta configuración resulta útil si se va a fabricar la misma pieza en grandes cantidades. También facilita la creación de agujeros, ranuras, perfiles y otras formas complejas mediante el movimiento repetitivo del soplete.
Tecnologías de arranque de arco y control de antorcha
Los sistemas de corte por plasma también emplean diversos métodos para iniciar el arco y posicionar la antorcha. Estas características no forman parte de los procedimientos de corte principales.
Arranque de arco de alta frecuencia
En el arranque de alta frecuencia, se emplea una señal de alto voltaje para iniciar el arco de plasma dentro de la antorcha. El arco se transfiere entonces a la pieza de trabajo, donde comienza el corte. Este método permite que el arco se inicie sin que la antorcha toque previamente el metal. Debido a que los sistemas de alta frecuencia pueden causar interferencias con los equipos electrónicos adyacentes, una instalación adecuada es fundamental.
Arco piloto inicial
Un arco piloto es un arco que se establece antes de que el arco de corte principal entre en contacto con la pieza de trabajo. La antorcha puede comenzar a cortar sin necesidad de tocar el metal. Los sistemas de arco piloto se pueden utilizar en máquinas CNC y en tareas que implican muchos arranques y paradas. También se pueden adaptar para funcionar en superficies pintadas, recubiertas o rugosas.
Cabezal de antorcha con resorte
Si la antorcha golpea accidentalmente la pieza a soldar, experimentará cierto movimiento mecánico debido al cabezal accionado por resorte. Es posible que el mecanismo de resorte absorba toda la fuerza, en lugar de absorberla por completo. Esto evitará que la antorcha y su soporte entren en contacto accidental. Resulta beneficioso para su uso en equipos mecanizados donde las superficies de las placas pueden no estar completamente niveladas.
¡Pruebe Boda ahora!
Ventajas y desventajas del corte por plasma
El corte por plasma es ventajoso cuando se desea cortar metales conductores y no se quiere perder tiempo recurriendo a un proceso de corte más costoso. Es especialmente común en acero dulce, acero inoxidable y aluminio. Sin embargo, no ofrece mucha flexibilidad en cuanto al uso de calor, el acabado de los bordes o el grosor de los materiales.
Ventajas del corte por plasma
- Corta diferentes tipos de metal: El plasma puede cortar acero dulce, acero inoxidable, aluminio, cobre y otros metales conductores. Esto proporciona al taller de fabricación mayor flexibilidad si el material cambia de un trabajo a otro.
- Maneja bien las planchas de grosor medio: Si el grosor de la placa es demasiado grande para que el corte por láser resulte rentable, el plasma puede ser la opción ideal. Este sistema es capaz de cortar desde materiales delgados hasta placas gruesas, dependiendo de la máquina, el material y el nivel de potencia.
- El corte es rápido: El plasma puede desplazarse mucho más rápido que el oxicorte en acero de espesor medio. Esto resulta útil si hay muchos perfiles en un trabajo o trayectorias de corte largas.
- El acero inoxidable y el aluminio son más fáciles de cortar: el oxicorte se utiliza principalmente para materiales ferrosos. El plasma no tiene esta limitación, por lo que es una mejor opción para el acero inoxidable y el aluminio.
- Apto para corte CNC: Una mesa de plasma CNC puede ejecutar un programa a partir de un dibujo y cortar el mismo perfil en varias piezas. Esto es aplicable a soportes, placas, marcos, etc., que se fabrican.
- Corte relativamente estrecho: En comparación con un corte oxiacetilénico promedio, el plasma elimina menos material. De esta manera, una buena planificación puede minimizar el desperdicio de material en la placa.
- Se puede usar bajo el agua.En algunos sistemas, la pieza de trabajo se sumerge en agua. Esto puede ayudar a minimizar el ruido y reducir la dispersión del calor alrededor del área de corte.
- Menor coste para algunos trabajos de espesor medio: El plasma es una opción adecuada cuando se cortan principalmente metales conductores de espesor medio y se desea una alta tasa de producción sin tener que invertir en un sistema láser o de chorro de agua de alta gama.
Desventajas del corte por plasma
- Solo funciona en materiales conductores: El plasma no se puede utilizar en materiales no conductores como madera, plástico, vidrio, etc.
- Deja una zona afectada por el calor: Durante el proceso de corte por arco de plasma, el metal se funde y, por lo tanto, la zona adyacente al corte también se calienta. Las piezas delgadas pueden doblarse o deformarse; algunas piezas pueden requerir trabajo adicional si son sensibles al calor.
- Menos preciso que el láser: En general, el corte por láser proporciona un control más preciso de los bordes para láminas delgadas y para piezas con agujeros pequeños o perfiles finos.
- Corte gotas de calidad sobre una lámina delgada: Existe una velocidad de corte óptima para el corte por plasma que depende del tamaño de la fuente de alimentación y del tipo de antorcha de plasma. Fuera de ese rango, el oxicorte o el corte por chorro de agua podrían ser más adecuados.
- Corte más ancho que el láser: Esto resulta evidente en ranuras pequeñas, agujeros pequeños y perfiles detallados, donde el ancho de corte influye en la geometría final.
- Posible formación de escoria en el borde inferior: El uso de herramientas inadecuadas, un ángulo incorrecto de la antorcha, herramientas desgastadas o ajustes incorrectos pueden provocar que quede material en el fondo del corte. Esto implica tareas de rectificado y limpieza.
- Durante el proceso de fabricación, los consumibles sufren desgaste. Las boquillas y los electrodos no pueden utilizarse indefinidamente. Pueden deformarse debido al desgaste y el corte puede deteriorarse. Por lo tanto, la inspección periódica es una parte fundamental del trabajo normal de corte por plasma.
- Cuando se utiliza plasma, queda una zona afectada por el calor. A diferencia del chorro de agua, el agua no realiza el mismo proceso de corte térmico y, por lo tanto, es una alternativa preferible en los casos en que no se puede tolerar el calor alrededor del corte.
La decisión depende de la tarea. El plasma es una buena opción para el corte ultrarrápido de metales conductores de espesor medio. Otro proceso de corte podría ser más apropiado si la pieza requiere características muy finas, un control dimensional preciso o ausencia de exposición térmica.
Materiales comunes que se cortan con plasma
El corte por plasma funciona en metales que pueden conducir corriente eléctrica. En los talleres de fabricación, acero dulce, acero inoxidable y aluminio cortado por plasma Estos son los materiales principales que verá. Otros metales, como el cobre, el latón, el hierro fundido y el titanio, también se pueden cortar, pero requieren mayor atención a la potencia, el gas y la velocidad de corte.
Corte por plasma de acero
En lo que respecta al corte, el acero y corte por plasma de acero inoxidable Son los materiales más fáciles de cortar. El proceso funciona bien con acero dulce y acero al carbono, y puede utilizarse para cortar chapas de diversos espesores.
El corte por plasma también se puede utilizar para cortar acero inoxidable. La única diferencia radica en el gas y la configuración de los parámetros. Es fundamental consultar la tabla de corte del fabricante para evitar que el borde se redondee o genere escoria si la altura de la antorcha o la velocidad de corte no son las correctas.
Aluminio de corte por plasma
Las placas, los soportes, los marcos y las piezas fabricadas son aplicaciones comunes del corte por plasma para el aluminio. Este material posee una buena conductividad térmica, por lo que los parámetros de corte deben ajustarse al espesor de la placa. El plasma puede ser una opción viable si no se puede utilizar un láser para obtener el espesor deseado, especialmente en el caso de aluminio grueso. Utilice el gas y el amperaje prescritos para la placa y asegúrese de mantenerla limpia.
Cobre de corte por plasma
El cobre es difícil de cortar con plasma debido a su buena conductividad térmica y eléctrica. Por lo tanto, el calor se puede eliminar de la zona de corte en un tiempo relativamente corto. Si la máquina puede producir el espesor necesario, aún es posible utilizar plasma. Existe otro proceso de corte alternativo que puede proporcionar un mejor control para piezas delgadas de cobre con detalles pequeños.
Corte por plasma de latón
Es posible utilizar plasma para el latón, aunque depende en gran medida de la aleación y el grosor. Puede que sea necesario realizar algún retoque después del corte. El plasma se puede utilizar para perfiles sencillos y secciones más gruesas. En el caso de decoraciones pequeñas o detalles finos, es mejor utilizar un láser u otro proceso de precisión.
Corte por plasma de hierro fundido
Para trabajos de reparación, modificación y desmontaje, el plasma resulta beneficioso para el corte de hierro fundido. La superficie puede estar contaminada con cascarilla, óxido u otros materiales que afectarán al arco eléctrico. Limpie la zona de corte y utilice el amperaje adecuado para dicha zona. También es necesario tener en cuenta las condiciones de la pieza fundida antes de seleccionar el proceso.
Corte por plasma de titanio
El titanio es un material que se puede cortar con plasma, pero se requiere una configuración adecuada de la máquina y condiciones de corte controladas. El material es propenso a reaccionar con su entorno a altas temperaturas. Por ello, es fundamental elegir el tipo de gas y soplete adecuados. Para piezas de titanio más gruesas, se puede utilizar plasma, mientras que para piezas de alta precisión, puede ser necesario un proceso de corte diferente.
¡Pruebe Boda ahora!
Corte de metales por plasma: Criterios de selección de gas
El gas influye directamente en el corte. Afecta al arco, al estado del borde, a la velocidad de corte y a la vida útil del consumible. La elección correcta también depende del sistema de plasma y del espesor del material.
|
Material |
Gas común |
Uso práctico |
|
El acero dulce |
Aire u oxígeno |
El aire es adecuado para trabajos de fabricación en general. El oxígeno permite un corte más rápido y un borde más limpio en aceros apropiados. |
|
Acero inoxidable |
Aire o nitrógeno |
El nitrógeno se utiliza habitualmente cuando se requieren mejores condiciones en los bordes y una mayor vida útil del consumible. |
|
Aluminio: |
Aire o nitrógeno |
Ambos pueden utilizarse para cortes generales cuando la máquina lo permite. |
|
Acero inoxidable, placa gruesa |
Argón/hidrógeno |
Se utiliza en sistemas de plasma adecuados para cortar secciones más gruesas. |
|
Aluminio, placa gruesa |
Argón/hidrógeno |
Puede proporcionar buenos resultados en aluminio más grueso con el equipo adecuado. |
Alternativas al corte por plasma y láser
El plasma y el láser pueden utilizarse para el corte de perfiles, pero no siempre son la opción más práctica. Si la chapa de acero es gruesa, el componente endurecido o la pieza dura que no soporta el calor del corte, puede requerir otro proceso. La elección del material, la geometría de la pieza, el espesor y el acabado deseado tras el corte suelen ser los factores que influyen en la elección de la alternativa.
Corte por chorro de agua
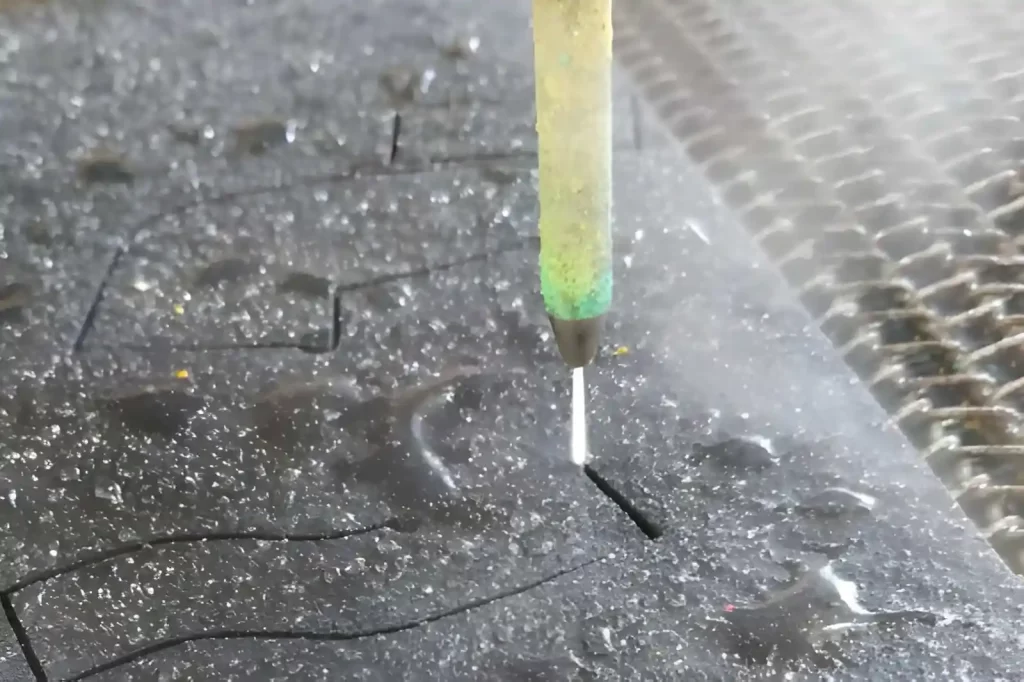
Corte de agua
Cuando el calor del plasma o del láser afecte a la pieza, se puede considerar un diseño que utilice un chorro de agua. Este proceso consiste en un chorro de agua a alta presión al que se le añaden abrasivos, cuando es necesario, para metales y otros materiales duros. Puede cortar materiales como acero grueso, aluminio, acero inoxidable, piedra, materiales compuestos y algunos otros. No se genera zona afectada por el calor durante el proceso de corte, ya que no hay arco de corte.
Solo hay un problema: su producción lleva mucho tiempo. Para muchas piezas de acero sencillas, el corte por chorro de agua puede tardar mucho más que el corte por plasma. Otros costes operativos incluyen el consumo de abrasivo.
Corte abrasivo
Las barras, tuberías, varillas o perfiles estructurales suelen ser los más fáciles de cortar mediante abrasión. El material se elimina a lo largo de la línea de corte mediante la rueda abrasiva giratoria. Si el trabajo implica un corte casi recto y la pieza no requiere un perfil complejo, este método resulta ventajoso. Puede aplicarse en un taller para reducir el material antes del mecanizado o la fabricación. Puede ser necesario desbarbar o rectificar el borde cortado. Además, calienta la zona de corte, lo cual no es adecuado para todos los componentes sensibles al calor.
Mecanizado por descarga eléctrica (EDM)
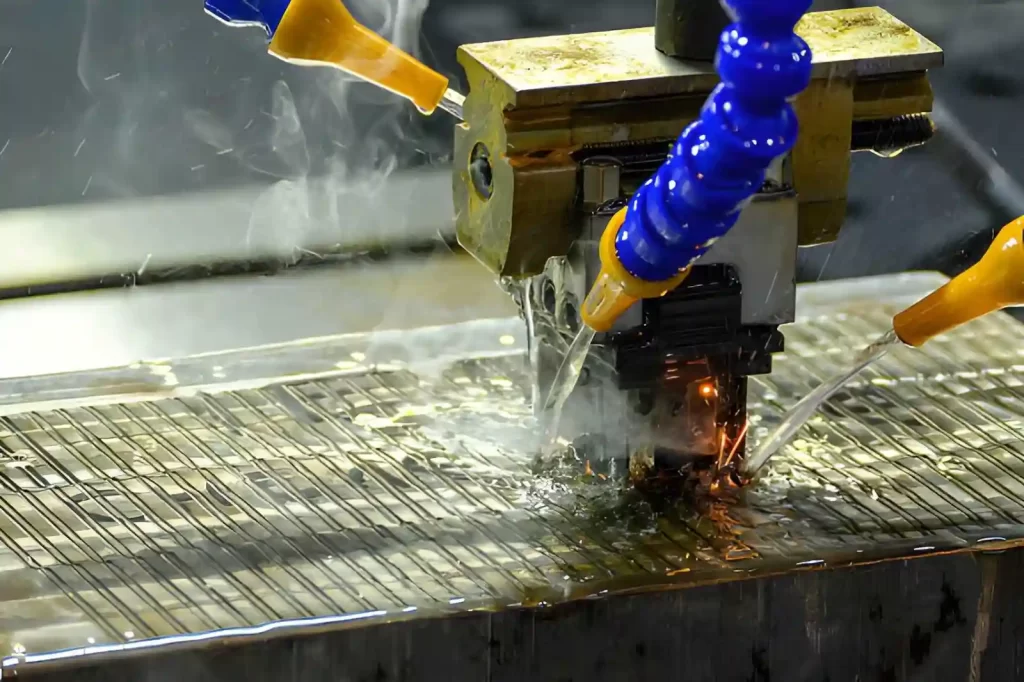
mecanizado por electroerosión
La electroerosión se utiliza para materiales duros y piezas con geometrías complejas. El proceso emplea descargas eléctricas para eliminar el material conductor, en lugar de un filo de corte físico. La electroerosión por hilo es idónea para ranuras estrechas y formas complejas en materiales duros, así como para perfiles precisos. Es bastante común en la fabricación de herramientas y matrices, donde una fresa convencional puede tener que realizar una tarea para la que no está diseñada. La electroerosión no suele ser la técnica preferida para el corte rápido de placas grandes. Su principal ventaja reside en su capacidad para controlar la eliminación de material en piezas duras o complejas.
Corte de oxicombustible
La oxicorte sigue siendo aplicable para planchas gruesas de acero al carbono. Es un proceso en el que el acero se calienta con un gas combustible y oxígeno y luego se corta. Puede resultar más práctico que un sistema de plasma para acero de gran espesor cuando este último no ofrece la capacidad de corte necesaria. También es adecuado para acero estructural, procesamiento de chatarra y corte in situ, donde se requiere portabilidad.
Este proceso es aplicable principalmente a materiales que pueden proporcionar la reacción de oxidación deseada, como los materiales ferrosos. Además, los bordes cortados no son tan precisos como los obtenidos con láser, lo que puede requerir mecanizado adicional si las dimensiones requeridas son críticas.
CNC fresado
A diferencia del corte por plasma y láser, el fresado CNC implica la eliminación de material mediante una herramienta de corte, en lugar de mediante fusión. Esto resulta ventajoso cuando la pieza requiere algo más que un simple perfilado. En una misma pieza fresada se pueden encontrar cavidades, ranuras, escalones, agujeros y superficies mecanizadas. Por lo tanto, es preferible que el borde de corte sea un borde mecanizado con acabado. Sin embargo, para placas grandes o perfiles sencillos, el fresado puede ser un proceso laborioso y que requiere mucho material. En esos casos, se puede utilizar plasma o láser para eliminar el material sobrante, y solo se necesita fresar para obtener dimensiones más precisas.
Boda te ayuda a elegir el método de corte adecuado: Ven y conectemos.
At Tecnología BodaEntendemos que el proceso de corte debe coincidir con la pieza, el material, el grosor y el acabado requerido. servicio de corte por plasma Puede que sea la opción correcta para un componente, mientras que el láser, el chorro de agua, el mecanizado CNC u otro proceso pueden ser más adecuados para otro.
Si nos facilita su plano y las especificaciones del material, podemos analizar la geometría de la pieza y los requisitos de producción antes de decidir el método de corte. Esto evita utilizar un proceso que genere un acabado innecesario o que no produzca la pieza con el tamaño deseado.
También puede consultar con nuestros ingenieros sobre el tipo de material, el espesor de la placa, las tolerancias, los requisitos de los bordes y la cantidad de piezas. Si no está seguro de qué proceso de corte se adapta mejor a su componente, Boda puede ayudarle a comparar las opciones disponibles antes de que comience la producción.
Preguntas frecuentes
¿Qué grosor máximo puede cortar una cortadora de plasma?
El espesor máximo depende del amperaje de la máquina, la antorcha, los consumibles, el material y el tipo de corte que se realice. La capacidad de corte de una máquina puede ser mayor que su capacidad de corte limpio. Al usar la máquina para fines de ingeniería, utilice el espesor máximo especificado por el fabricante, no el máximo que puede cortar.
¿Por qué el corte por plasma deja residuos?
Por lo general, la escoria está relacionada con la velocidad de corte, la altura de la antorcha, el amperaje, las condiciones del gas o el desgaste de los consumibles. Cuanto menor sea la velocidad de corte, mayor será la cantidad de escoria que se forme en el borde inferior, y viceversa. Consulte siempre la tabla de corte de la máquina y realice un solo cambio de corte a la vez.
¿Puede el plasma cortar acero inoxidable y aluminio?
Sí, el plasma se puede usar para cortar acero inoxidable y aluminio, ambos conductores eléctricos. Sin embargo, dependiendo del material y el grosor, sería necesario ajustar la configuración y el gas. Las mismas condiciones que provocan una mala calidad de los bordes y un exceso de escoria en el acero dulce también pueden presentarse en el acero inoxidable.
¿Qué gas se utiliza para el corte por plasma?
Dependiendo del material y del sistema de corte, se utilizan aire, oxígeno, nitrógeno y mezclas de argón e hidrógeno. El aire es un gas común para el corte por plasma; el oxígeno se usa frecuentemente para acero dulce, y el nitrógeno o la mezcla argón-hidrógeno se usan para ciertas aplicaciones en acero inoxidable y aluminio. Para los trabajos de producción de plasma, se debe tomar como base la tabla de gases y parámetros proporcionada por el fabricante del plasma.