 Découpe plasma du métal
De manière générale, il existe deux types de procédés de découpe des métaux : Découpe mécanique et découpe thermique. Découpe au plasma Il s'agit d'un procédé de découpe thermique. Il transforme un gaz en plasma grâce à un arc électrique afin de faire fondre le métal et de l'extraire de la zone de découpe.
La découpe plasma est principalement utilisée pour la découpe de l'acier, de l'acier inoxydable, de l'aluminium et d'autres métaux conducteurs. Elle permet de découper la tôle et les matériaux en plaques plus épaisses, utilisés pour la découpe CNC, la fabrication de tôles, la réparation et d'autres opérations.
Dans cet article, nous allons examiner le fonctionnement de la découpe au plasma, ses différents types, les matériaux qu'elle peut découper, ses avantages et ses inconvénients, ainsi que les autres techniques de découpe pouvant être utilisées pour diverses tâches.
Qu'est-ce que le plasma ?
Plasma Il s'agit d'un gaz ionisé (également appelé quatrième état de la matière), dans lequel certains électrons ont été retirés des atomes. Il en résulte un gaz contenant des particules chargées électriquement, capable de conduire l'électricité et de réagir aux champs électromagnétiques.
Il peut être produit lorsque le gaz est électrifié par chauffage ou par une étincelle électrique. Le plasma est présent dans la nature, par exemple dans la foudre et les étoiles. Ceci s'applique également à certains équipements, tels que les torches à plasma et divers systèmes de découpe.
La propriété essentielle du découpage plasma est sa capacité à transporter un courant électrique et à atteindre un très haut niveau d'énergie. Ce gaz activé est utilisé dans le système de découpe pour transférer la chaleur à la pièce à usiner.
Qu'est-ce que la découpe plasma des métaux ?
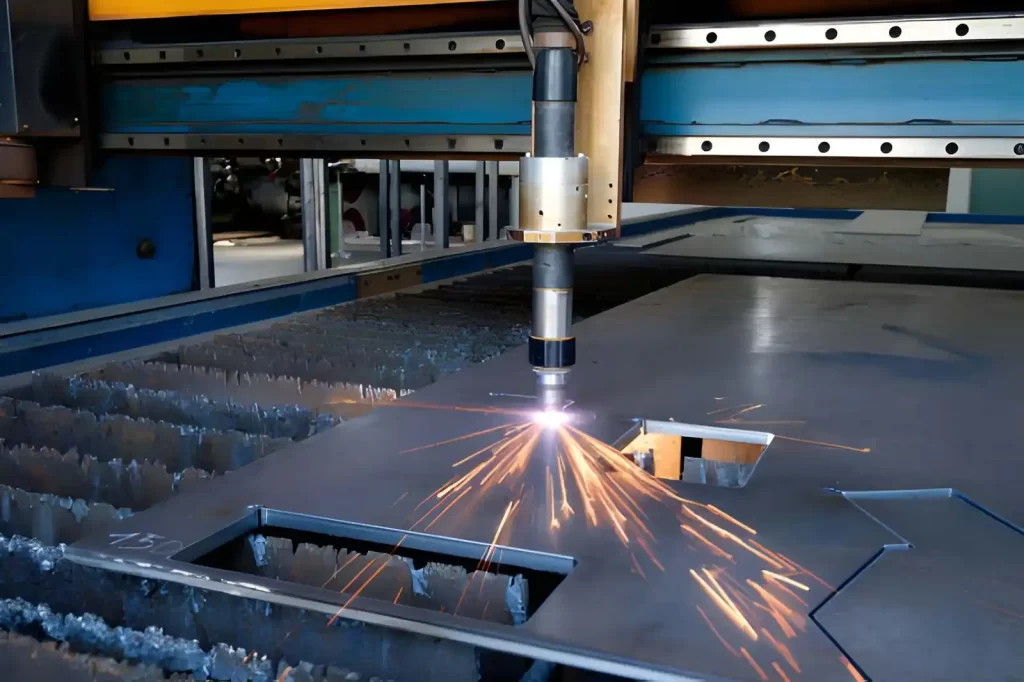
découpe plasma de tôles métalliques
La découpe au plasma est une méthode de découpe des métaux conducteurs d'électricité qui utilise un arc électrique et un jet de gaz à haute vitesse. L'arc fait fondre la pièce à découper, et le jet de gaz projette le métal en fusion loin de la zone de découpe.
De nombreux systèmes plasma de première génération étaient dotés de torches de conception relativement simple et étaient principalement appréciés pour leur capacité à découper différents types de métaux plus rapidement que les systèmes de découpe thermique. Par la suite, des torches plus performantes, offrant des vitesses de découpe supérieures et un meilleur contrôle, ont été mises au point. Finalement, des systèmes informatisés ont été développés pour permettre un contrôle plus précis des mouvements de la torche et des paramètres de coupe.
Les machines de découpe plasma sont utilisées dans diverses industries pour la découpe de tôles, de plaques et de pièces métalliques. Le résultat de la découpe dépend des paramètres de coupe, du type et de l'épaisseur du matériau, de l'alimentation en gaz, de la torche et des consommables utilisés.
Principes de base de la découpe au plasma : ce dont vous avez besoin avant de commencer.
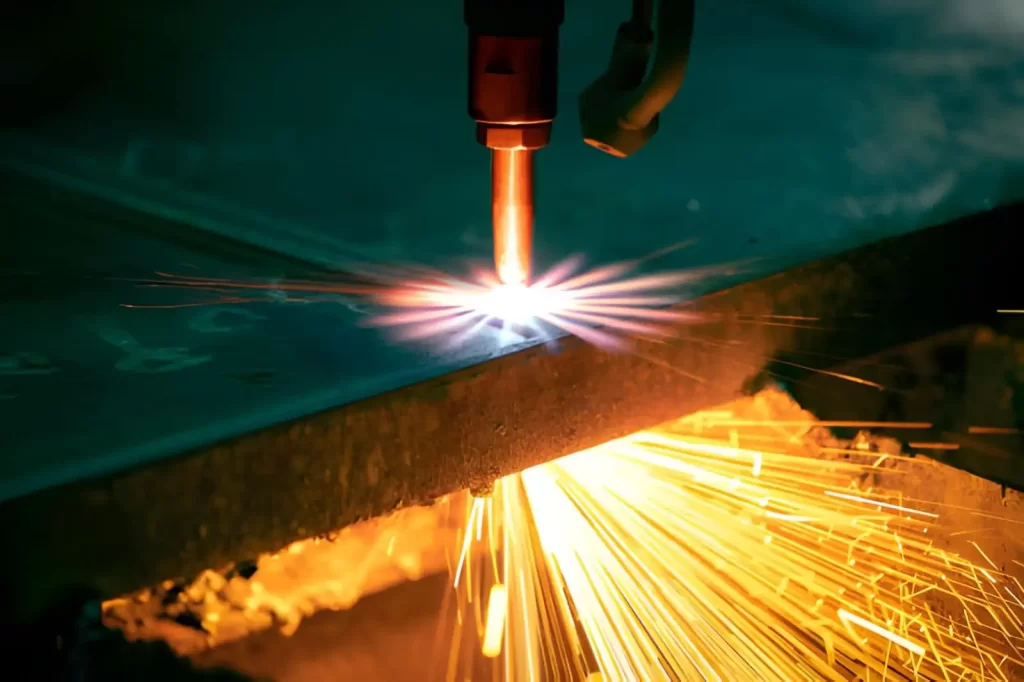
découpe plasma de plaques métalliques
Avant d'utiliser un découpeur plasma, inspectez le système de coupe, l'air comprimé, l'alimentation électrique, les consommables et les EPI. Les exigences suivantes concernent le bon fonctionnement de l'appareil et l'obtention d'une coupe de qualité.
1. Choisissez un système de découpe plasma
Il existe différents modèles de découpeurs plasma portatifs, offrant diverses options d'ampérage et de tension d'entrée. Les systèmes les plus petits sont généralement disponibles avec une intensité nominale de 20 à 50 A, certains fonctionnant sur une tension d'entrée de 110-120 V et d'autres sur une tension d'entrée de 220-240 V.
Lors du choix d'une machine, vérifiez attentivement sa capacité de coupe maximale, sa tension d'entrée, son facteur de marche et les caractéristiques de son alimentation. La capacité de coupe indiquée doit correspondre à l'épaisseur du matériau que vous souhaitez découper, et non à l'ampérage seul.
2. Fournir de l'air comprimé propre et sec
Le système plasma nécessite une alimentation suffisante en air comprimé. Cet air doit être propre et sec, car la présence d'huile ou d'humidité dans la torche peut nuire au fonctionnement du plasma et réduire la durée de vie des consommables. La pression et le débit du découpeur plasma peuvent varier selon le modèle. Certains systèmes requièrent une pression minimale de 80 psi et un débit de 3.5 SCFM, tandis que d'autres peuvent nécessiter environ 115 psi et 6.7 SCFM. Par conséquent, avant de brancher le compresseur, veuillez vous référer aux spécifications du fabricant concernant la pression et le débit d'air.
3. Vérifiez l'alimentation électrique
Plus le découpeur plasma est grand, plus il consomme d'énergie. Les modèles portatifs plus petits peuvent être utilisés sur un circuit de 15 à 20 ampères et de 110 à 120 volts CA, tandis que les modèles plus puissants nécessitent un circuit de 30 à 50 ampères et de 220 à 240 volts CA. Certaines machines peuvent accepter plusieurs tensions d'entrée. Dans ce cas, consultez les spécifications électriques de l'équipement et utilisez le circuit adapté aux conditions de fonctionnement souhaitées.
4. Assurez-vous de disposer des consommables appropriés
Les composants d'une torche à plasma comprennent : des électrodes, des buses, des anneaux de turbulence, des capuchons de retenue et des écrans, tous remplaçables. Ils peuvent être endommagés par une utilisation incorrecte, le contact avec la pièce à usiner ou l'usure lors de la découpe.
Prévoyez des pièces de rechange avant de commencer les travaux. Des électrodes ou des buses usées peuvent affecter l'arc plasma et/ou la qualité de coupe ; vérifiez régulièrement l'état des électrodes et des buses et remplacez-les dès qu'elles sont usées ou selon les recommandations du fabricant.
5. Utilisez les EPI requis
La découpe au plasma génère un arc électrique très chaud et intense, de la chaleur, des étincelles et du métal en fusion. Portez un équipement de protection oculaire et faciale approprié, des gants et des vêtements couvrant la peau exposée. Selon la source de référence, ANSI et AWSPour la découpe plasma dans la plage de 20 à 100 A, un niveau de teinte minimal de 8 est requis. Le choix de la teinte appropriée doit toutefois se faire en fonction des exigences des normes de sécurité et des instructions d'utilisation de l'équipement.
Utilisez un guide de coupe pour les travaux manuels
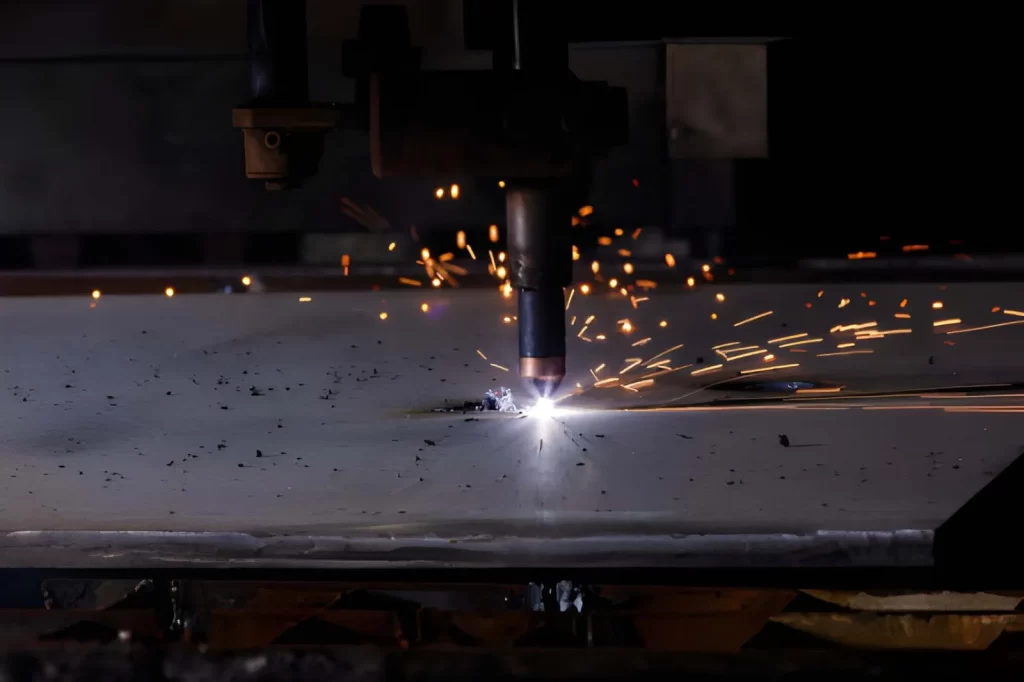
Découpe plasma de tôle d'acier épaisse
Les coupes droites manuelles peuvent être facilitées par l'utilisation d'une règle ou d'un guide de coupe pour maintenir une trajectoire de torche régulière. Ceci est particulièrement utile si la torche n'est pas équipée d'un écran anti-friction et que l'opérateur doit maintenir manuellement la distance de sécurité. Un guide de coupe circulaire peut être utile pour maintenir un rayon et un mouvement de torche uniformes lors des coupes circulaires.
Types de découpe plasma selon la technologie, l'automatisation et le contrôle de l'arc
Il existe différents procédés de découpe plasma. Les principales différences résident dans le système plasma, le gaz de coupe, le système de torche et le degré de contrôle. Chaque configuration est adaptée à différents matériaux, épaisseurs et applications de découpe.
Types de technologies de découpe au plasma
Découpe Plasma Conventionnelle
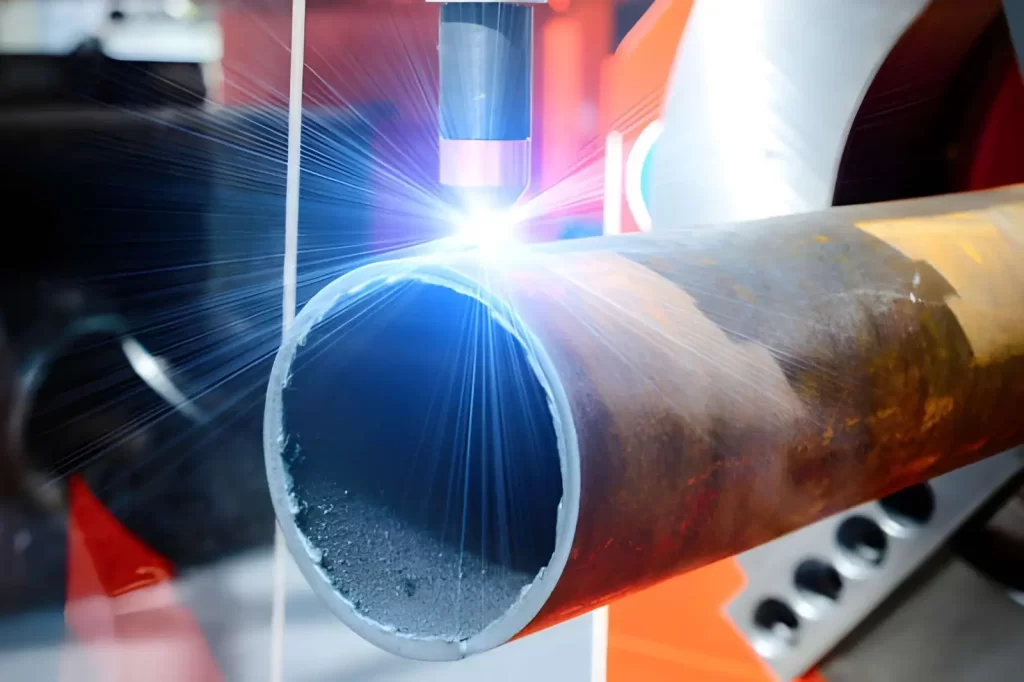
Découpe au plasma de tubes en acier
La méthode traditionnelle de découpe au plasma consiste à faire fondre le métal à l'aide d'un arc plasma. Le métal fondu est ensuite expulsé de la découpe par un jet de gaz à grande vitesse. Il est largement utilisé pour les travaux de fabrication et de réparation courants. Il permet de couper l'acier doux, l'acier inoxydable et l'aluminium. Il convient aux applications de découpe simples où un compromis entre vitesse de coupe, coût de l'équipement et qualité de coupe est nécessaire.
Découpe plasma haute définition
Le plasma haute définition produit un arc plus contrôlé, permettant des coupes plus nettes. Il est équipé d'une torche et de consommables qui contribuent à maintenir l'arc sur une zone restreinte. Cela permettra d'obtenir des bords plus droits et un biseau plus faible. Utile lorsque les pièces doivent respecter des tolérances plus strictes qu'après découpe, avec un meulage réduit.
Découpe au plasma par injection d'eau
Dans le plasma à injection d'eau, l'eau est injectée à proximité de l'arc de coupe. L'eau régule la chaleur dans la zone de coupe et peut influencer la forme de l'arc plasma. Cela peut entraîner une coupe plus étroite et une moindre dispersion de la chaleur dans le matériau environnant. C'est utile pour les applications exigeant un meilleur contrôle de la déformation thermique.
Découpe plasma sous-marine
La découpe plasma sous-marine est une méthode de découpe de la pièce à usiner sous l'eau. L'eau absorbe une partie de la chaleur et réduit le bruit de découpe. L'utilisation de cette méthode peut s'avérer avantageuse dans les zones de production où il est impératif de mieux maîtriser les émanations et le bruit. Le dispositif de découpe doit toutefois être équipé pour fonctionner sous l'eau.
Découpe plasma de précision
La découpe plasma de précision exige un contrôle rigoureux des mouvements de la torche et des paramètres de coupe. La torche est généralement pilotée par un logiciel informatique à l'aide d'une machine à commande numérique (CNC). Cette méthode convient parfaitement aux pièces qui exigent des dimensions uniformes et des profils lisses. La qualité de la coupe finale dépend de la hauteur de la torche, du débit de gaz, de la vitesse de coupe et de l'état du consommable.
Découpe plasma à air
Dans les systèmes à air comprimé, l'arc plasma est créé grâce à l'air comprimé. Ils sont relativement faciles à installer et ne nécessitent pas de source de gaz plasma spécifique pour la découpe simple. Elles sont couramment utilisées pour la réparation, la fabrication, la maintenance et la découpe générale des métaux. L'air comprimé propre et sec est essentiel, car l'humidité et les contaminants ont un impact sur les consommables de la torche et sur la qualité de la coupe.
Découpe au plasma à double gaz
Les systèmes plasma à double gaz utilisent deux gaz pour la découpe. Ces gaz peuvent avoir différentes fonctions, comme l'établissement du plasma et la protection de la zone de découpe. Le type de gaz influe sur la qualité de la coupe, la durée de vie des consommables et les performances de coupe. Par conséquent, le mélange de gaz doit être compatible avec le matériau et la coupe souhaitée.
Méthode d'automatisation de la découpe au plasma
Découpe plasma mécanisée
La découpe plasma mécanisée est une méthode de découpe au plasma qui consiste à déplacer la torche sur la pièce à usiner à l'aide d'une machine, généralement une table CNC. L'opérateur programme la découpe, définit les paramètres nécessaires et supervise le processus. Cette configuration est utile pour la fabrication en grande série d'une même pièce. Elle facilite également la réalisation de trous, de fentes, de profils et d'autres formes complexes par mouvements répétitifs de la torche.
Technologies d'amorçage d'arc et de contrôle de la torche
Les systèmes de découpe plasma utilisent également différentes méthodes d'amorçage de l'arc et de positionnement de la torche. Ces fonctionnalités ne font pas partie des procédures de découpe principales.
Amorçage d'arc à haute fréquence
Lors d'un démarrage haute fréquence, un signal haute tension est utilisé pour amorcer l'arc plasma dans la torche. Cet arc est ensuite transféré à la pièce à usiner, où la découpe commence. Cette méthode permet d'amorcer l'arc sans que la torche ne touche préalablement le métal. Compte tenu du risque d'interférences entre les systèmes haute fréquence et les équipements électroniques environnants, une installation correcte est primordiale.
Arc pilote débutant
Un arc pilote est un arc qui s'établit avant que l'arc de coupe principal n'entre en contact avec la pièce. La torche peut ainsi commencer la coupe sans entrer en contact avec le métal. Les systèmes d'amorçage par arc pilote peuvent être utilisés pour les machines CNC et les tâches impliquant de nombreux démarrages et arrêts. Ils peuvent également être adaptés aux surfaces peintes, revêtues ou rugueuses.
Tête de torche à ressort
Si la torche est heurtée accidentellement la pièce à souder, elle subira un léger mouvement mécanique dû au ressort de sa tête. La force du choc sera alors absorbée en totalité par le ressort. Cela permettra d'éviter tout contact accidentel entre la torche et son support. C'est particulièrement utile pour une utilisation sur des équipements mécanisés où les surfaces des plaques peuvent ne pas être parfaitement planes.
Essayez Boda maintenant !
Avantages et inconvénients de la découpe plasma
La découpe au plasma est avantageuse pour la découpe de métaux conducteurs, permettant un gain de temps considérable. Elle est particulièrement répandue pour l'acier doux, l'acier inoxydable et l'aluminium. Cependant, elle manque de flexibilité quant à la gestion de la chaleur, la finition des bords et les matériaux très épais.
Avantages de la découpe plasma
- Il coupe différents types de métaux : Le plasma permet de découper l'acier doux, l'acier inoxydable, l'aluminium, le cuivre et d'autres métaux conducteurs. Cela offre à l'atelier de fabrication une plus grande flexibilité si le matériau change d'une commande à l'autre.
- Il convient parfaitement aux plaques d'épaisseur moyenne : Si l'épaisseur de la plaque est trop importante pour que la découpe laser soit rentable, le plasma peut constituer une solution idéale. Ce système permet de découper des matériaux fins comme des plaques épaisses, selon la machine, le matériau et la puissance.
- La découpe est rapide : Le plasma permet une découpe beaucoup plus rapide que l'oxycoupage sur de l'acier d'épaisseur moyenne. C'est un avantage considérable lorsqu'une pièce comporte de nombreux profils ou de longues trajectoires de découpe.
- L'acier inoxydable et l'aluminium sont plus faciles à découper : la découpe oxyacétylénique est principalement utilisée pour les matériaux ferreux. La découpe plasma, quant à elle, ne présente pas cette limitation et constitue donc une meilleure option pour l'acier inoxydable et l'aluminium.
- Adapté à la découpe CNC : Une table de découpe plasma CNC peut exécuter un programme à partir d'un dessin et découper le même profil sur de nombreuses pièces. Cela s'applique notamment à la fabrication de supports, de plaques, de cadres, etc.
- Largeur de coupe relativement étroite : Comparé à une découpe oxyacétylénique classique, le plasma enlève moins de matière. Un bon positionnement des plaques permet ainsi de minimiser les déchets.
- Peut être utilisé sous l'eauDans certains systèmes, la pièce à usiner est immergée dans l'eau. Cela permet de minimiser le bruit et de réduire la dispersion de la chaleur autour de la zone de coupe.
- Coût réduit pour certains travaux d'épaisseur moyenne : Le plasma est une option appropriée lorsque vous découpez principalement des métaux conducteurs d'épaisseur moyenne et que vous souhaitez un rythme de production élevé sans avoir à investir dans un système laser ou à jet d'eau haut de gamme.
Inconvénients de la découpe au plasma
- Fonctionne uniquement sur les matériaux conducteurs : Le plasma ne peut pas être utilisé sur des matériaux non conducteurs tels que bois, plastique, verre, etc.
- Laisse une zone affectée par la chaleur : Lors du découpage au plasma, le métal fond et, par conséquent, la zone adjacente à la coupe devient chaude. Les pièces fines peuvent se déformer ou se gondoler ; certaines pièces sensibles à la chaleur peuvent nécessiter un traitement supplémentaire.
- Moins précis que le laser : De manière générale, la découpe laser permet un contrôle plus précis des bords pour les tôles minces et pour les pièces comportant de petits trous ou des profils fins.
- Découpe de gouttes de qualité sur feuille mince : La vitesse de coupe optimale pour le découpage plasma dépend de la puissance de la source d'énergie et du type de torche plasma. Au-delà de cette vitesse, la découpe oxyacétylénique ou au jet d'eau peuvent s'avérer plus appropriées.
- Largeur de coupe plus importante qu'avec un laser : Cela est particulièrement visible pour les petites fentes, les petits trous et les profils détaillés, où la largeur de coupe influe sur la géométrie finale.
- Formation possible de scories sur le bord inférieur : Un outillage inadapté, un angle de torche incorrect, un outillage usé ou des réglages incorrects peuvent entraîner la présence de matière au fond de la coupe. Cela implique des opérations de meulage et de nettoyage.
- Lors du processus de fabrication, les consommables s'usent. Les buses et les électrodes ne sont pas réutilisables indéfiniment. Elles peuvent se déformer avec le temps et la qualité de la coupe peut se détériorer. Un contrôle régulier est donc indispensable au bon fonctionnement du découpage plasma.
- Lorsqu'on utilise du plasma, une zone affectée thermiquement subsiste. Contrairement au jet d'eau, l'eau ne produit pas de chaleur et constitue donc une alternative préférable lorsqu'il n'y a pas de tolérance à la chaleur autour de la zone de coupe.
Le choix dépend de la tâche à accomplir. Le plasma est un bon choix pour la découpe très rapide de métaux conducteurs d'épaisseur moyenne. Un autre procédé de découpe pourrait être plus approprié si la pièce exige des détails très fins, un contrôle dimensionnel précis ou une absence d'exposition thermique.
Matériaux courants découpés au plasma
La découpe au plasma fonctionne sur les métaux conducteurs d'électricité. Dans les ateliers de fabrication, acier doux, acier inoxydable et découpe plasma aluminium Ce sont les principaux matériaux que vous rencontrerez. D'autres métaux, comme le cuivre, le laiton, la fonte et le titane, peuvent également être coupés, mais cela exige une attention particulière à la puissance, au gaz et à la vitesse de coupe.
Découpe au plasma en acier
En ce qui concerne la découpe, l'acier et découpe plasma en acier inoxydable Ce sont les matériaux les plus faciles à découper. Le procédé fonctionne bien sur l'acier doux et l'acier au carbone et peut être utilisé pour découper des plaques de très différentes épaisseurs.
La découpe plasma permet également de découper l'acier inoxydable. Seules le choix du gaz et les paramètres de réglage diffèrent. Il est essentiel de consulter le tableau de coupe du fabricant afin d'éviter la formation d'un chanfrein excessif ou de scories en cas de réglage incorrect de la hauteur de la torche ou de la vitesse de coupe.
Découpe Plasma Aluminium
La découpe plasma de l'aluminium est couramment utilisée pour la fabrication de plaques, de supports, de cadres et de pièces usinées. Ce matériau possède une bonne conductivité thermique, et les paramètres de découpe doivent être adaptés à l'épaisseur de la plaque. Le plasma peut constituer une solution viable si le laser ne permet pas d'atteindre l'épaisseur souhaitée, notamment pour l'aluminium épais. Utilisez le gaz et l'ampérage prescrits et veillez à maintenir la plaque propre.
Découpe Plasma Cuivre
Le cuivre est difficile à découper au plasma car il possède une bonne conductivité thermique et électrique. La chaleur peut ainsi être évacuée de la zone de découpe en un temps relativement court. Si la machine peut produire l'épaisseur nécessaire, le plasma reste une option envisageable. Il existe un autre procédé de découpe alternatif qui peut offrir un meilleur contrôle pour les pièces en cuivre fines présentant des détails de petite taille.
Découpe Plasma Laiton
Le découpage au plasma est possible pour le laiton, mais son efficacité dépend fortement de l'alliage et de l'épaisseur. Un nettoyage peut être nécessaire après la découpe. Le plasma convient aux profils simples et aux sections plus épaisses. Pour les petites décorations ou les détails fins, il est préférable d'utiliser un laser ou un autre procédé de précision.
Découpe au plasma de la fonte
Pour les travaux de réparation, de modification et de démontage, le plasma est avantageux pour la découpe de la fonte. La surface peut être contaminée par de la calamine, de la rouille ou d'autres matières susceptibles d'affecter l'arc électrique. Nettoyez la zone de coupe et utilisez l'ampérage approprié. Les conditions de moulage doivent également être prises en compte avant de choisir le procédé.
Découpe plasma du titane
Le titane est un matériau qui peut être découpé au plasma, mais cela nécessite une configuration machine adaptée et des conditions de découpe contrôlées. Ce matériau est susceptible de réagir avec son environnement à haute température. C’est pourquoi le choix du gaz et du type de torche est crucial. Pour les pièces en titane de forte épaisseur, on peut utiliser le plasma, tandis que pour les pièces de haute précision, un procédé de découpe différent peut s’avérer nécessaire.
Essayez Boda maintenant !
Découpe plasma des métaux : critères de sélection du gaz
Le gaz influe directement sur la coupe. Il détermine l'arc électrique, l'état des bords, la vitesse de coupe et la durée de vie des consommables. Le choix du gaz approprié dépend également du système plasma et de l'épaisseur du matériau.
|
Source |
Gaz commun |
Utilisation pratique |
|
Acier doux |
Air ou oxygène |
L'air comprimé convient parfaitement aux opérations de fabrication courantes. L'oxygène permet une coupe plus rapide et un bord plus net sur l'acier approprié. |
|
Inox |
Air ou azote |
L'azote est couramment utilisé lorsque de meilleures conditions de bord et une durée de vie des consommables sont nécessaires. |
|
Aluminium |
Air ou azote |
Les deux peuvent être utilisés pour la découpe générale lorsque la machine les prend en charge. |
|
Acier inoxydable, plaque épaisse |
Argon/hydrogène |
Utilisé sur les systèmes plasma adaptés pour la découpe de sections plus épaisses. |
|
Aluminium, plaque épaisse |
Argon/hydrogène |
Peut donner de bons résultats sur de l'aluminium plus épais avec l'équipement approprié. |
Alternatives à la découpe plasma et laser
Le plasma et le laser peuvent être utilisés pour la découpe de profils, mais ce ne sont pas forcément les solutions les plus pratiques. Si la tôle d'acier est épaisse, s'il s'agit d'une pièce trempée ou d'une pièce dure ne supportant pas la chaleur de découpe, un autre procédé peut s'avérer nécessaire. Le choix du matériau, la géométrie de la pièce, son épaisseur et la finition souhaitée après découpe sont généralement les facteurs déterminants pour choisir une alternative.
Découpe au jet d'eau
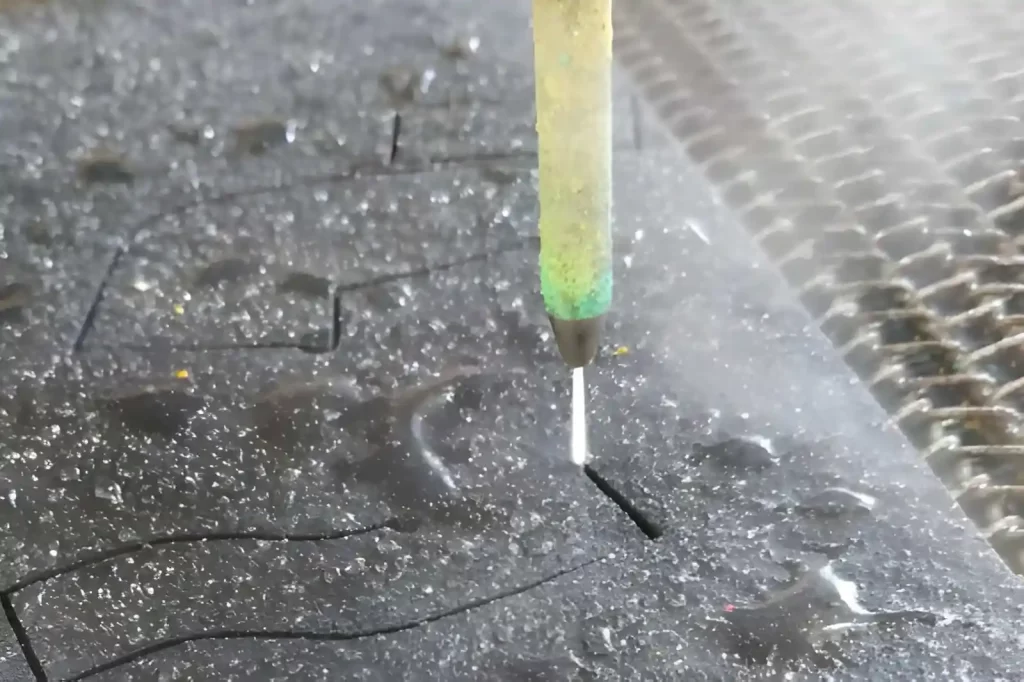
Découpe à l'eau
Lorsque la chaleur du plasma ou du laser risque d'affecter la pièce, on peut envisager une conception utilisant un jet d'eau. Ce procédé utilise un jet d'eau à haute pression auquel on ajoute, si nécessaire, des abrasifs pour les métaux et autres matériaux durs. Elle permet de découper des matériaux tels que l'acier épais, l'aluminium, l'acier inoxydable, la pierre, les composites et quelques autres. L'opération de découpe ne génère aucune zone affectée thermiquement, puisqu'il n'y a pas d'arc de coupe.
Il y a cependant un hic : la production est longue. Pour de nombreuses pièces en acier simples, la découpe au jet d'eau peut s'avérer bien plus longue que la découpe au plasma. Parmi les autres coûts d'exploitation, on peut citer la consommation d'abrasif.
Coupe abrasive
Les barres, les tubes, les tiges ou les profilés sont souvent les plus faciles à découper par abrasion. La matière est enlevée le long de la ligne de coupe par la meule abrasive rotative. Si l'usinage consiste en une coupe quasi rectiligne et que la pièce ne nécessite pas de profil complexe, cette méthode présente des avantages. Elle peut être utilisée en atelier pour raccourcir la matière avant usinage ou fabrication. L'ébavurage ou le meulage peut s'avérer nécessaire sur le bord de coupe. De plus, le procédé chauffe la zone de coupe, ce qui n'est pas adapté à tous les composants sensibles à la chaleur.
Usinage par électroérosion (EDM)
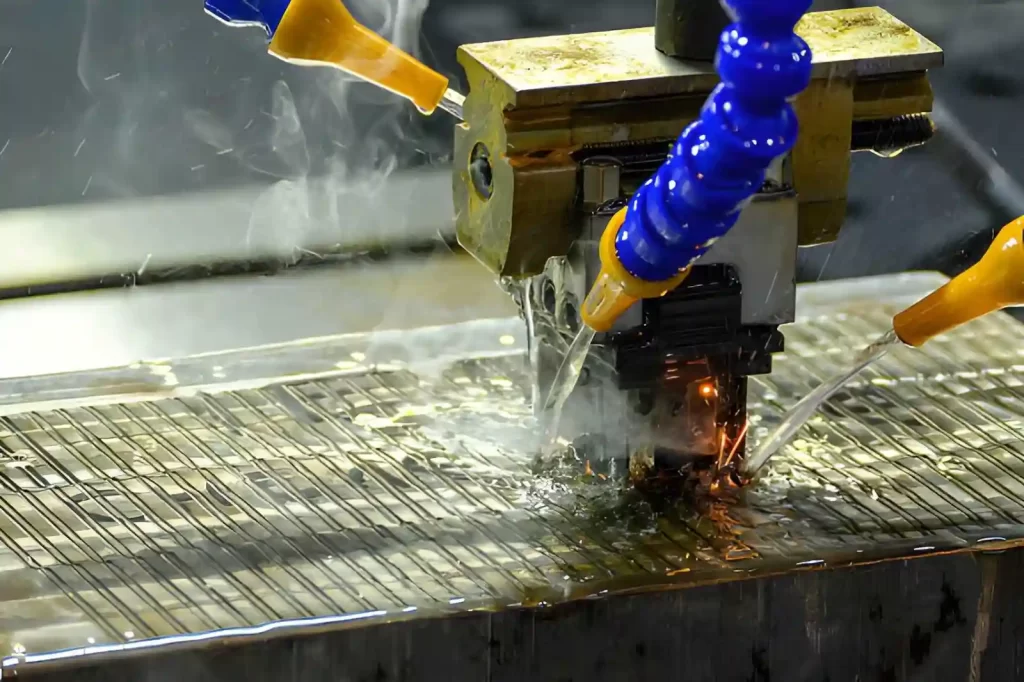
Usinage par électroérosion
L'usinage par électroérosion (EDM) est utilisé pour les matériaux durs et les pièces aux géométries complexes. Ce procédé utilise des décharges électriques pour enlever de la matière conductrice, au lieu d'une arête de coupe physique. L'électroérosion à fil est adaptée aux rainures étroites et aux formes complexes dans les matériaux durs, ainsi qu'aux profils précis. Elle est très courante dans l'outillage et la fabrication de matrices, où une fraise classique peut être amenée à réaliser une tâche pour laquelle elle n'est pas conçue. L'électroérosion n'est généralement pas privilégiée pour la découpe rapide de grandes plaques. Son principal atout réside dans sa capacité à contrôler l'enlèvement de matière sur une pièce dure ou complexe.
Oxycoupage
Le procédé oxyacétylénique reste applicable aux tôles d'acier à forte teneur en carbone. Il consiste à chauffer l'acier avec un mélange de gaz combustible et d'oxygène, puis à le découper. Pour les aciers très épais, cette méthode peut s'avérer plus pratique qu'un système plasma lorsque ce dernier ne permet pas d'atteindre la capacité de découpe requise. Elle convient également aux structures métalliques, au traitement des déchets de métal et à la découpe sur site, où la portabilité est essentielle.
Ce procédé est principalement applicable aux matériaux capables de fournir la réaction d'oxydation souhaitée, tels que les matériaux ferreux. De plus, les bords découpés sont moins précis qu'avec un laser, ce qui peut nécessiter un usinage supplémentaire si les dimensions requises sont critiques.
Fraisage CNC
Contrairement à la découpe plasma et laser, le fraisage CNC consiste à enlever de la matière à l'aide d'un outil de coupe, et non par fusion. Ceci est avantageux lorsque la pièce nécessite un fraisage plus complexe qu'un simple profil. Une même pièce fraisée peut présenter des cavités, des fentes, des épaulements, des trous et des surfaces usinées. Il est donc préférable que le bord de coupe soit lui-même un bord usiné avec précision. Cependant, pour les grandes plaques ou les profils simples, le fraisage peut s'avérer long et coûteux en outillage. Dans ce cas, le plasma ou le laser permettent d'enlever la matière en grande partie, et seul le fraisage est nécessaire pour obtenir des dimensions plus précises.
Boda TECH vous aide à choisir la méthode de coupe adaptée : Contactez-nous
At Tech ProléanNous comprenons que le processus de découpe doit correspondre à la pièce, au matériau, à l'épaisseur et à la finition requise. Service de découpe plasma Une option peut convenir à un composant, tandis que le laser, le jet d'eau, l'usinage CNC ou un autre procédé peut être plus adapté à un autre.
Si vous nous fournissez votre dessin et les spécifications du matériau, nous pourrons analyser la géométrie de la pièce et les exigences de production avant de choisir la méthode de découpe. Cela nous évite d'utiliser un procédé qui engendrerait une opération de finition inutile ou qui ne permettrait pas d'obtenir les dimensions souhaitées.
Vous pouvez également discuter avec nos ingénieurs des caractéristiques du matériau, de l'épaisseur des plaques, des tolérances, des exigences de finition des bords et des quantités de pièces. Si vous hésitez sur le procédé de découpe le plus adapté à votre composant, Boda TECH peut vous aider à comparer les options disponibles avant le lancement de la production.
Questions fréquemment posées
Quelle épaisseur peut couper un découpeur plasma ?
L'épaisseur maximale dépend de l'ampérage de la machine, de la torche, des consommables, du matériau et du type de coupe. La capacité de séparation d'une machine peut être supérieure à sa capacité de coupe de production. Pour des applications d'ingénierie, utilisez l'épaisseur maximale indiquée par le fabricant, et non l'épaisseur maximale admissible.
Pourquoi la découpe au plasma laisse-t-elle des scories ?
En général, la formation de scories est liée à la vitesse de coupe, à la hauteur de la torche, à l'ampérage, aux caractéristiques du gaz et/ou à l'usure des consommables. Plus la vitesse de coupe est faible, plus les scories se forment sur le bord inférieur, et inversement. Consultez toujours le tableau de coupe de la machine et n'effectuez qu'une seule modification de coupe à la fois.
Peut-on découper l'acier inoxydable et l'aluminium au plasma ?
Oui, le plasma peut être utilisé pour la découpe de l'acier inoxydable et de l'aluminium, qui sont tous deux conducteurs d'électricité. Cependant, en fonction du matériau et de son épaisseur, les réglages et le débit de gaz doivent être adaptés. Les mêmes problèmes de qualité de coupe et d'encrassement excessif que l'on rencontre avec l'acier doux peuvent également se produire avec l'acier inoxydable.
Quel gaz est utilisé pour la découpe au plasma ?
Selon le matériau et le système de découpe, on utilise de l'air, de l'oxygène, de l'azote et des mélanges argon-hydrogène. L'air est un gaz couramment utilisé pour la découpe au plasma ; l'oxygène est fréquemment utilisé pour l'acier doux, et l'azote ou un mélange argon-hydrogène pour certaines applications sur l'acier inoxydable et l'aluminium. Pour les travaux de production de plasma, il convient de se baser sur le tableau des gaz et des paramètres fourni par le fabricant du plasma.