“L’EDM Hole Drilling è una tecnica avanzata di fabbricazione dei metalli che crea forme metalliche complesse attraverso scariche elettriche controllate. Replica modelli precisi, garantendo la produzione di parti sofisticate con una precisione eccezionale”.
Elettroerosione per foratura, noto anche come elettroerosione per fori rapidi, elettroerosione per microfori, elettroerosione per fori automatici, elettroerosione per fori profondi ed elettroerosione per piccoli fori, è un non tradizionale tecnica di produzione sottrattiva per eseguire tagli e fori ottimali nei metalli. Rispetto Rispetto ad altre tecniche di perforazione convenzionali, l'EDM aiuta a praticare anche i fori microscopici o di diametro più piccolo che non erano possibili con questi metodi tradizionali.
Inoltre, offre flessibilità nella lavorazione di vari metalli duri, inclusi acciaio, alluminio e rame, garantendo che gli ingegneri progettisti possano raggiungere le specifiche desiderate in modo preciso ed efficace. Inoltre, offre finiture lisce e di alta qualità che richiedono una post-elaborazione minima.
Questo articolo si concentrerà sugli aspetti critici della perforazione per elettroerosione, sulle sue applicazioni, vantaggi, svantaggi e molte altre cose.
Foratura per elettroerosione: una panoramica
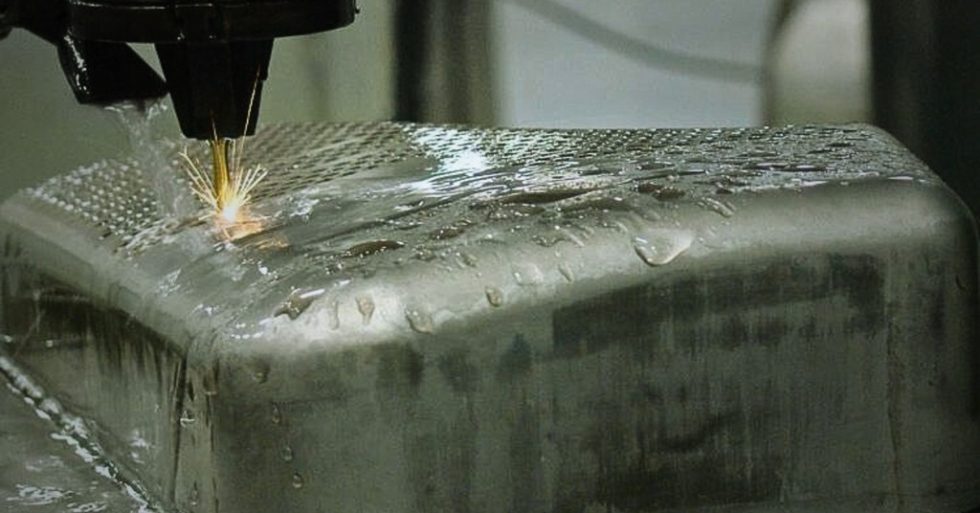
Foratura per elettroerosione
Lavorazione a scarica elettrica, o EDM, è una pratica tecnica di lavorazione che crea meticolosamente pezzi profondi o di piccolo diametro precisi fori in materiali altamente conduttivi.
Questa tecnica ingegnosa utilizza un elettrodo rotante controllato per erodere o vaporizzare il materiale. Il vantaggio principale dell'utilizzo dell'elettroerosione per la realizzazione di fori è la sua capacità di produrre scarti minimi durante la lavorazione. Inoltre, aiuta a formare fori sottili con precisione e perfezione.
Prova subito Boda!
Foratura per elettroerosione: meccanismo di funzionamento
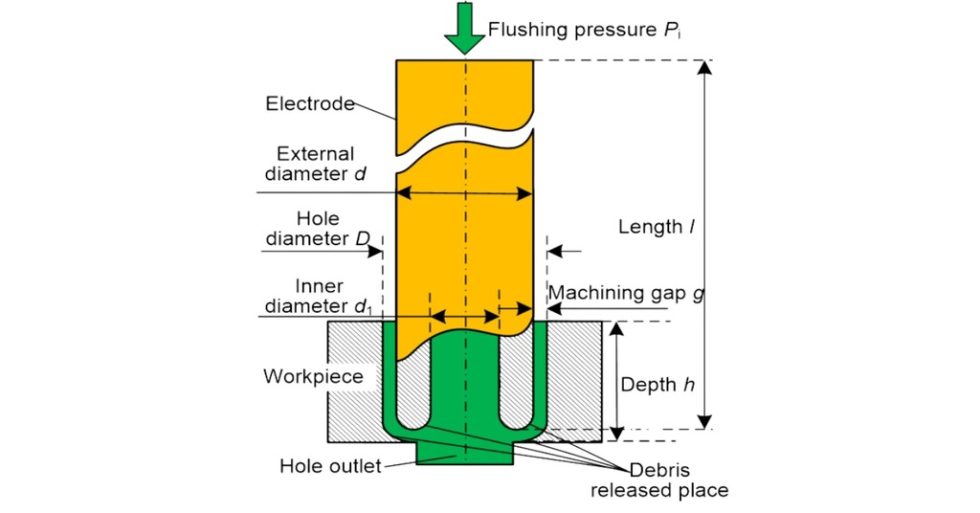
Principio di funzionamento dell'elettroerosione per foratura
Meccanismo di lavoro:
- Il processo inizia generando una scarica elettrica o una scintilla tra l'elettrodo e il materiale da lavorare. Questo elettrodo cavo rotante è generalmente realizzato in ottone, grafite di rame e carburo di tungsteno.
- Questa scarica elettrica ad alta energia erode il materiale creando un piccolo foro ottimale nel pezzo.
- Durante il processo, i fluidi dielettrici (acqua deionizzata o oli come cherosene o oli di paraffina) vengono continuamente lavati attraverso lo spazio tra l'elettrodo e il pezzo da lavorare. Questi fluidi aiutano a rimuovere il materiale eroso (detriti) e a raffreddare il pezzo prevenendo danni termici durante la foratura.
Tipi di foratura per elettroerosione
Nella moderna lavorazione della lamiera, esistono due tipi di foratura EDM, Elettroerosione a filo, e Sinker EDM, sono di grande utilità. Discutiamo gli aspetti critici di questi tipi;
1. Elettroerosione a filo
Anche l'elettroerosione a filo è intitolata elettroerosione a filo o WEDM. Questa straordinaria tecnica utilizza come elettrodo un sottile filo conduttivo in ottone zincato. L'elettrodo viene guidato lungo un percorso programmato, tipicamente controllato dal CNC (Computer Numerical Control), per creare tagli e contorni nel pezzo.
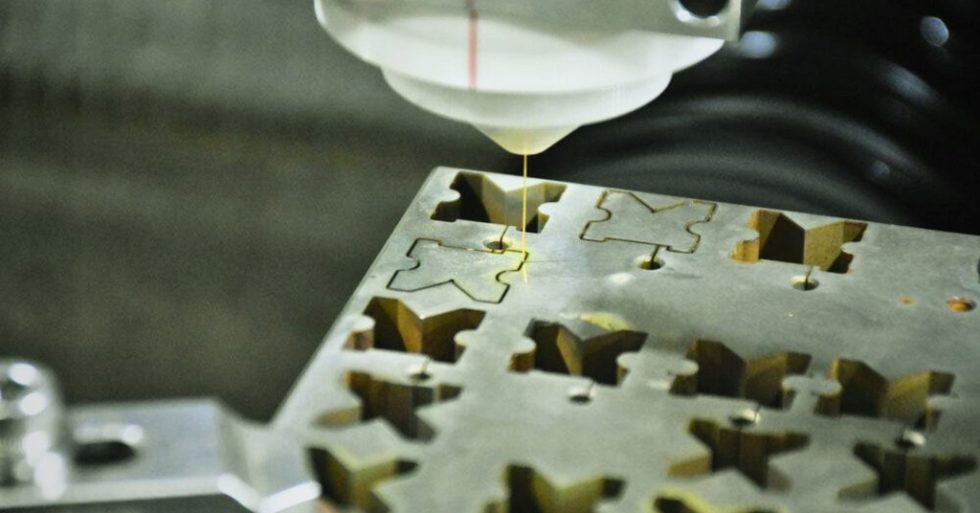
Foratura per elettroerosione a filo
Il materiale di lavoro e l'elettrodo a filo sono immersi in un fluido dielettrico per facilitare le scariche elettriche e rimuovere il materiale eroso. Servizi di elettroerosione a filo sono particolarmente adatti per la foratura di contorni in materiali conduttivi inclusivi come metalli, leghe e alcune ceramiche.
Questo processo è ampiamente applicabile nei settori aerospaziale, automobilistico e degli utensili per la creazione di componenti complessi con elevata precisione e ripetibilità.
2. Elettroerosione a tuffo
Elettroerosione a tuffo o elettroerosione a pistone, utilizza un elettrodo di grafite o rame per creare fori profondi nel pezzo. Similmente all'elettroerosione a filo, nell'elettroerosione a pistone, il materiale da lavorare e l'elettrodo sono immersi in un fluido dielettrico e tra i due si verificano scariche elettriche.
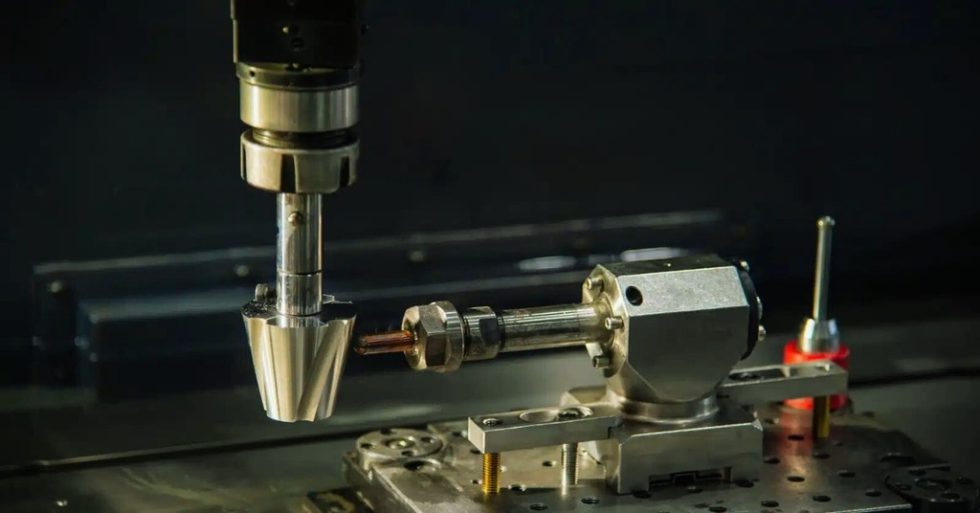
Foratura per elettroerosione a tuffo
Ciò si traduce nell'erosione del materiale dal pezzo in lavorazione per formare la forma desiderata. Questa tecnica viene comunemente sfruttata per modellare stampi, matrici e componenti di utensili con geometrie complesse e dettagli più fini.
Inoltre, il processo è favorito per applicazioni in cui le tolleranze sono strette ed eccellenti finiture superficiali sono necessarie. Queste caratteristiche lo rendono preminente per settori come stampaggio a iniezione and pressofusione.
Relativo a: Lavorazione a scarica elettrica: tipi e applicazioni
Componenti di un sistema di foratura per elettroerosione
La perforazione EDM viene eseguita attraverso la collaborazione di diversi componenti e sistemi, tra cui alimentazione, elettrodo, sistema di controllo e altri.
Tabella: Applicazioni di foratura per elettroerosione
| Componente | Descrizione | Funzione |
| Alimentazione elettrica | Fornisce energia elettrica per il processo. | Genera impulsi elettrici controllati trasmessi all'elettrodo, creando scariche elettriche. |
| Elettrodo | Responsabile della creazione del foro nel pezzo. Realizzato in materiale conduttivo come ottone, rame o tungsteno. | Selezionato in base al materiale da forare e alla dimensione e alla forma del foro desiderate. |
| Sistema fluido dielettrico | Elimina il materiale vaporizzato e aiuta a stabilizzare le scariche elettriche. | Solitamente l'acqua o l'olio deionizzato vengono erogati nell'area di perforazione attraverso un ugello o un tubo elettrodico. |
| Sistema di controllo | Gestisce il processo di foratura EDM, inclusa la velocità dell'elettrodo, le impostazioni di potenza e l'erogazione del fluido dielettrico. | Fornisce un controllo preciso sul processo di perforazione, garantendo precisione e coerenza. |
Tecniche alternative di elettroerosione
Ecco una tabella che mostra le alternative a Foratura EDM in termini di somiglianze, differenze e dimensioni di taglio.
Tabella: Tecniche alternative all'EDM, somiglianze e differenze
| Metodi | somiglianza | Synhydrid | Taglia dimensioni |
| Taglio laser | Tecniche di taglio senza contatto | Utilizza un raggio laser focalizzato per rimuovere il materiale | Piccoli fori in genere variano da 0.1 mm a 5 mm di diametro. |
| Taglio ad ultrasuoni | Formazione minima di bave |
Utilizza vibrazioni ultrasoniche per tagliare materiale e praticare fori, nessuna connettività elettrica richiesta |
Fori di piccole e medie dimensioni, tipicamente compreso tra 1 mm e 15 mm di diametro |
| Taglio a getto d'acqua | Applicabile per il taglio di numerosi tipi di metalli | Utilizza acqua ad alta pressione miscelata con abrasivi per tagliare i materiali | Fori di medie e grandi dimensioni, tipicamente vanno da 5 mm a 50 mm di diametro. |
Relativo a: Uno sguardo alla precisione e all'accuratezza dell'elettroerosione
Quali sono i vantaggi della foratura per elettroerosione?
Foratura di fori per elettroerosione il metodo possiede numerosi vantaggi rispetto ad altre tecniche di perforazione; Questi sono;
- La foratura per elettroerosione offre una precisione eccezionale nella creazione di fori complessi con tolleranze strette.
- Inoltre, foratura per elettroerosione produce tagli estremamente lisci con zone alterate dal calore minime e non provoca alcuno stress meccanico grave al metallo di lavoro preservandone l'integrità.
- Il processo genera fori precisi, puliti e senza bave. Questa funzionalità superiore riduce la necessità di operazioni di finitura secondarie.
- Offre opzioni economiche e veloci per la produzione di parti di piccoli volumi o prototipi con requisiti di fori complessi.
- La foratura per elettroerosione è un processo di lavorazione senza contatto, che riduce l'usura degli utensili e consente un controllo preciso sulle dimensioni e sulle dimensioni dei fori.
Suggerimenti per ottimizzare il processo di foratura EDM
Per garantire i migliori risultati dal processo di perforazione EDM, prendere in considerazione i seguenti suggerimenti:
1.Selezione del materiale: Scegli il materiale appropriato per la tua applicazione di foratura EDM. Materiali diversi hanno proprietà conduttive e livelli di durezza diversi, che possono influenzare il processo di perforazione.
2. Selezione dell'elettrodo: Seleziona il materiale e la forma dell'elettrodo adatti alla tua applicazione di foratura. Il materiale dell'elettrodo deve avere una buona conduttività elettrica ed essere resistente all'usura.
3. Ottimizzare i parametri di perforazione: regola i parametri di perforazione, come tensione, corrente e durata della scarica, per ottimizzare il processo di perforazione.
4. Gestione dei fluidi dielettrici: Garantire una corretta gestione del fluido dielettrico durante l'intero processo di perforazione. Monitorare il livello del fluido dielettrico, mantenerlo pulito utilizzando sistemi di filtrazione efficaci e rabboccare o sostituire il fluido secondo necessità.
5. Mantenere la macchina pulita: Mantenere la macchina per elettroerosione pulita e priva di detriti. Pulire regolarmente l'area di lavoro, rimuovere eventuali trucioli o detriti accumulati e ispezionare e pulire l'elettrodo e il sistema di utensili.
6. Manutenzione e calibrazione periodiche: Programmare interventi di manutenzione e calibrazione periodici sulla macchina foratrice EDM per garantirne prestazioni ottimali. Seguire le raccomandazioni del produttore per le attività di manutenzione quali lubrificazione, controlli di allineamento e calibrazione dell'impianto elettrico.
7. Formazione e competenza dell'operatore: Fornire una formazione completa agli operatori che gestiranno il processo di perforazione EDM. Assicurarsi che abbiano una conoscenza approfondita del funzionamento della macchina, dei protocolli di sicurezza e delle tecniche di risoluzione dei problemi.
Quali sono gli svantaggi della foratura per elettroerosione?
Valutiamo i demeriti dell'utilizzo del processo di foratura EDM;
- Foratura per elettroerosione è più lento rispetto ad altri metodi di foratura tradizionali, soprattutto per materiali più spessi o fori più grandi.
- I costi operativi e di attrezzature per le macchine per elettroerosione sono relativamente elevati, il che le rende meno efficaci ed economiche per cicli di produzione di grandi volumi.
- Il processo è applicabile solo ai metalli conduttivi. E si possono formare sovratagli.
- Gli elettrodi possono usurarsi nel tempo, il che comporta costi aggiuntivi di manutenzione e attrezzatura.
- Tuttavia, l’elettroerosione può produrre fori perfetti, ma può comportare una finitura superficiale più ruvida rispetto ad altri metodi di foratura.
- Questo processo genera calore elevato e produce detriti metallici, che potrebbero richiedere ulteriori misure di ventilazione e smaltimento dei rifiuti adeguate.
Prova subito Boda!
Metalli comunemente utilizzati per la foratura di fori per elettroerosione
Numerosi metalli e leghe sono compatibili con la tecnica dell'elettroerosione a foro. Questi metalli sono noti per la loro eccezionale natura conduttiva. Discutiamo le loro caratteristiche in dettaglio;
Acciaio
Vari gradi di acciaio come acciaio al carbonio, acciaio per utensili e acciaio inossidabile sono preferiti per la foratura per elettroerosione. Tra questi gradi, l’acciaio al carbonio è dotato di resistenza eccezionale e relativa convenienza. L'acciaio per utensili è progettato specificamente per applicazioni di utensili in cui sono richieste tenacità, resistenza all'usura e resistenza al calore.
Infine, Acciaio inossidabile, per la sua resistenza alla corrosione e il suo aspetto estetico, trova applicazioni nel settore automobilistico, della lavorazione alimentare e nel settore medico.
Alluminio
L'alluminio offre una conduttività elettrica superiore. Questa peculiare proprietà conferisce elevate scariche elettriche durante i processi di perforazione. Inoltre, le sue caratteristiche di leggerezza, capacità di resistenza alla corrosione ed elevata conduttività termica lo rendono ideale per applicazioni quali componenti di aeromobili, parti automobilistiche, involucri elettronici e prodotti di consumo.
La parte migliore dell'alluminio è che non è dannoso per l'ambiente, il che lo rende adatto all'uso in molte applicazioni nei settori aerospaziale e automobilistico.
Rame
Il rame è altamente conduttivo tra gli altri metalli. Ma è relativamente costoso rispetto ad altri materiali. Il rame trova ampio utilizzo nelle industrie elettriche ed elettroniche per cablaggi, connettori, circuiti stampati e componenti elettrici dove la conduttività è vitale.
Ottone
L'ottone è una lega composta da rame e zinco. Per lo più, i professionisti del design hanno utilizzato l'ottone insieme al rame per la sua eccellenza lavorabilità. Le applicazioni includono impianti idraulici, ferramenta decorativa, strumenti musicali e raccordi in cui è presente una combinazione di durata ed estetica.
Titanio
Titanio è un metallo leggero ma resistente. Il suo utilizzo nelle applicazioni aerospaziali, mediche e industriali è considerevole. Il suo elevato rapporto resistenza/peso, la resistenza alla corrosione e la biocompatibilità lo rendono adatto per componenti aeronautici, impianti medici e applicazioni di macchinari ad alte prestazioni.
Leghe di nichel
Inconel e Monel, due gradi comuni di nichel, vengono utilizzati per la loro elevata temperatura, resistenza alla corrosione e resistenza superiore. Sono utilizzati nei settori aerospaziale, marittimo, chimico, petrolifero e del gas per applicazioni che richiedono durabilità in condizioni difficili.
Tungsteno
Il tungsteno è relativamente più morbido di altri materiali. Viene spesso utilizzato insieme al rame. L'elevato punto di fusione, la durezza e la resistenza all'usura lo rendono adatto per applicazioni di utensili come trapani, utensili da taglio, matrici e componenti di profili ad alta temperatura.
Applicazioni della foratura per elettroerosione
Molte industrie optano per elettroerosione a foro per varie applicazioni industriali. Il suo utilizzo spazia dal settore aerospaziale ai prodotti di consumo. Parliamo di come questi settori traggono vantaggio da questa tecnica affidabile.
1. Industria aerospaziale
Questa tecnica è ampiamente adottata nell'industria automobilistica per creare fori microscopici nelle pale di turbine, pale aeronautiche, parti di motori e strutture di aeromobili.
Questi fori sono essenziali per regolare la temperatura e garantire prestazioni ottimali dei motori aerospaziali. La perforazione di fori per elettroerosione è ampiamente utilizzata per modellare assemblaggi di aeromobili e modellare ugelli per iniettori di carburante, componenti idraulici e raccordi strutturali.
2. Industria automobilistica
La perforazione per elettroerosione è la soluzione ideale per parti automobilistiche come iniettori di carburante, valvole del motore, paraurti, parti di paraurti e sistemi frenanti. Fornisce personalizzazione e migliora l'efficienza complessiva del veicolo. Inoltre, viene applicato anche per modellare componenti automobilistici come modelli di spruzzo di iniettori di carburante, sedi di valvole e alloggiamenti di sensori.
3. Industria medica
Oggi l’industria medica è in rapida crescita. La perforazione di fori per elettroerosione anticipa la creazione di caratteristiche complesse in strumenti chirurgici, siringhe monouso, impianti ortopedici e dentali, viti, piastre di fissazione ossea e componenti di strumenti chirurgici con stabilità dimensionale e finiture superficiali sane.
4. Costruzione di utensili e matrici
I produttori di utensili e stampi fanno troppo affidamento Foratura di fori per elettroerosione per la realizzazione di stampi ad iniezione, pressofusione, e stampigliatura stampi per varie applicazioni industriali.
Inoltre, è ampiamente applicabile per praticare fori di raffreddamento, fori per estrattori e piccoli dettagli in acciai per utensili, carburo e altri materiali per utensili.
Inoltre, viene applicato nella manutenzione di stampi e matrici per riparare stampi danneggiati, rimuovere inserti rotti e migliorare le prestazioni complessive dell'utensile.
5. Industria elettronica
Nelle applicazioni elettroniche, l'elettroerosione a foro è parte integrante. Crea fori microscopici nei circuiti stampati (PCB), nella microelettronica, nelle vie PCB e nei canali microfluidici.
6. Energia e produzione di energia
L'elettroerosione trova diverse applicazioni nei settori energetici. Consente ai produttori di forare i contorni di componenti di turbine a gas, pale di turbine a vapore e ausiliari della generazione di energia.
Inoltre, facilita la creazione di fori di raffreddamento, canali di flusso, tubi di scambiatori di calore, componenti di camere di combustione, profili alari di turbine e geometrie complesse in leghe ad alta temperatura.
Per saperne di più: Elettroerosione (elettroerosione) nella produzione di dispositivi medici
Prova subito Boda!
Scegli Boda per precisione e accuratezza per i tuoi progetti di perforazione
At Bodao, la nostra competenza tecnica garantisce la preminenza nei vostri progetti. La nostra avanguardia Servizi EDM offrire una vasta gamma di opzioni di materiali, tra cui alluminio, acciaio, rame, polimeriE altro ancora.
I nostri ingegneri ti aiuteranno a raggiungere tolleranze ancora più strette fino a ±0.0002″ (0.005 mm) in tempi brevi. Avvia il tuo processo di produzione dei metalli con le eccezionali soluzioni di foratura per elettroerosione di Boda.
Contattaci oggi gratuitamente citare per le tue esigenze specifiche.
Leggi di più:
- Guida definitiva per toccare le discussioni | Tecnica e tipologie di maschiatura
- I dettagli di una rettifica accurata: una guida pratica
Riassumendo
Foratura EDM è diventato un processo di lavorazione altamente adattabile utilizzato in varie applicazioni industriali. Questo Tipo EDM offre vantaggi esclusivi ed è in grado di lavorare con i materiali più duri. Produce un'usura minima dell'utensile e zone interessate dal calore.
Inoltre, trova applicazioni nei settori aerospaziale, automobilistico, medico, elettronico, degli utensili, dall'energia all'elettronica di consumo. Dove microfori, fori di raffreddamento e caratteristiche delicate sono parte integrante.
Tuttavia, ci sono alcuni vantaggi come la sua capacità di praticare fori precisi in materiali duri, ma possiede anche alcune limitazioni sotto forma di velocità di lavorazione più lente e costi iniziali più elevati. Pertanto, l'ottimizzazione di questi aspetti negativi implica la selezione di parametri di lavorazione appropriati, la garanzia del corretto allineamento degli elettrodi, l'utilizzo di fluidi dielettrici di lavaggio e la manutenzione regolare dell'attrezzatura.
Nel complesso, la perforazione di fori per elettroerosione contribuisce alla produzione di componenti di qualità superiore essenziali per tecnologie e infrastrutture avanzate.
DOMANDE FREQUENTI
Q1. Quali fattori influenzano le prestazioni della foratura per elettroerosione?
Alcuni fattori critici potrebbero influire sulle prestazioni della perforazione come;
- Materiale dell'elettrodo
- Fluido dielettrico
- Parametri di lavorazione, ad esempio; tensione, corrente e durata dell'impulso
- Materiale di lavoro, e
- Geometria della parte
Q2. La foratura per elettroerosione è adatta alla produzione di massa?
Sebbene la foratura per elettroerosione sia estremamente accurata e precisa, viene generalmente utilizzata per produrre quantità minori di parti a causa delle velocità di lavorazione più lente rispetto ad altri metodi di produzione di massa.
Q3. Quali sono i consigli utili per ottimizzare i processi di foratura per elettroerosione?
I suggerimenti per ottimizzare la foratura per elettroerosione includono; selezionando i parametri di lavorazione appropriati, garantendo il corretto allineamento degli elettrodi, utilizzando fluidi dielettrici di alta qualità e mantenendo regolarmente le apparecchiature per prestazioni ottimali.
Q4. Materiali che possono essere forati utilizzando un foro per elettroerosione?
Questa tecnica si applica a metalli altamente conduttivi come leghe, ceramiche e materiali semiconduttori.
Q5. Quali sono i limiti della foratura per elettroerosione?
I limiti della foratura per elettroerosione includono velocità di lavorazione più lente rispetto ai metodi di foratura tradizionali, costi iniziali delle attrezzature più elevati e restrizioni sui materiali non conduttivi.
Gestione
Afzal Ahmad, (2021), Nuova strategia di foratura profonda per elettroerosione utilizzando un elettrodo tubolare con orifizio: Annuari CIRP: DOI: 10.1016/j.cirp.2021.04.004, Estratto da Science Direct