Moldeo por inyección de nylon
El moldeo por inyección La tecnología procesa una variedad de polímeros de alto rendimiento para producir las piezas deseadas, y el nailon no es una excepción. En muchas aplicaciones, se considera una alternativa ligera a los metales y las aleaciones.
Este material de poliamida ofrece propiedades físicas, mecánicas y químicas equilibradas. Es resistente, con alta resistencia estructural, a la tracción y a la tensión, además de resistencia química. Adicionalmente, el nailon presenta un bajo coeficiente de fricción y buena estabilidad térmica.
Aunque tiene muchas ventajas, Moldeo por inyección de nailon Requiere un control estricto del proceso para hacer frente a su alta temperatura de fusión, la absorción de humedad, la contracción del nailon y la variabilidad del flujo. El moldeo por inyección de nailon se utiliza en diversas industrias para la fabricación de piezas de alto rendimiento, baja fricción, resistentes a la corrosión y duraderas. Por ejemplo, colectores de motor de automóviles, carcasas eléctricas, engranajes, sujetadores y artículos deportivos.
En este artículo, hablaremos sobre el material de nailon (Nylon 6, 66, PA 12, etc.), sus ventajas, desventajas, el proceso de moldeo por inyección, consejos para el diseño de moldes y piezas, y factores críticos a considerar durante el moldeo por inyección de plástico de nailon.
¿Qué es el nailon?
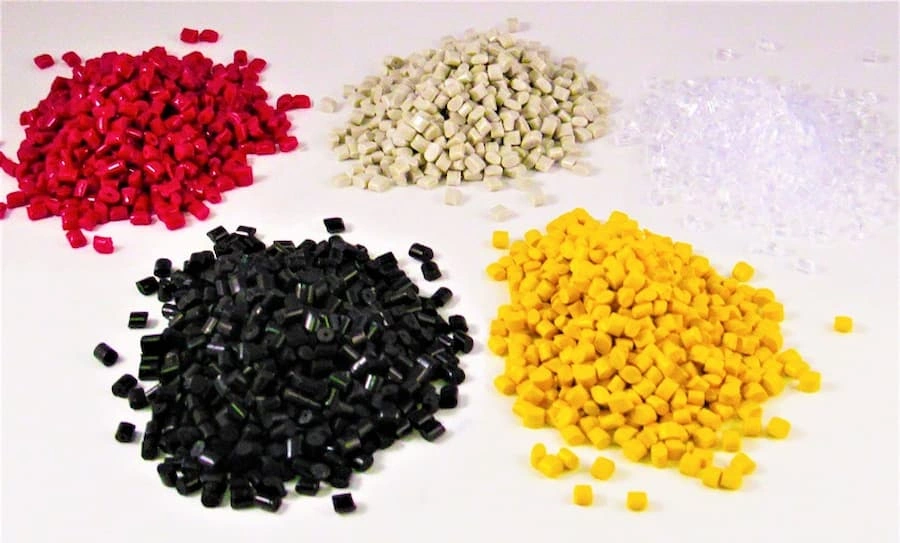
Gránulos de moldeo por inyección de nailon
El nailon es un polímero termoplástico sintético de poliamida (PA) que fue introducido por primera vez por DuPont en la década de 1930. Con los años, se ha vuelto más avanzado y popular. Muchas industrias prefieren este material de moldeo por inyección Por sus componentes robustos, resistentes al desgaste, duraderos y de baja fricción, también resulta una excelente opción para piezas resistentes a altas temperaturas y a productos químicos.
La composición del nailon incluye enlaces continuos –CONH–, con cadenas de carbono alifáticas. Esta estructura proporciona rigidez, resistencia, tolerancia térmica y otras propiedades útiles.
Propiedades del material de nailon
El nailon es un material versátil y de alto rendimiento, que ofrece una excelente resistencia a la tracción, a la flexión y a la torsión, además de una buena resistencia a ácidos, álcalis, combustibles, lubricantes y otros productos químicos.
A continuación, vamos a analizar las propiedades clave del material Nylon.
Elasticidad
El nailon es elástico por naturaleza, por lo que las piezas pueden soportar una alta tensión y recuperar su forma original tras retirar la carga. Esto también resulta beneficioso para productos que requieren elasticidad.
Fuerte y con gran resistencia a la tracción.
El nailon es un polímero resistente que puede soportar cargas elevadas. En particular, los materiales compuestos como el nailon reforzado con un 40 % de fibra de vidrio ofrecen una alta resistencia a la tracción.
Resistencia a la Corrosión:
El nailon es un material resistente a la corrosión. Si bien tiene una alta tasa de absorción de humedad, puede soportar ambientes húmedos y otros entornos adversos sin perder sus propiedades.
Absorción de agua
El nailon es un material higroscópico, y su tasa de absorción de agua oscila entre el 0.25 y el 10 %, según el tipo. Sin embargo, el nailon se seca rápidamente.
Resistencia química
El nailon es resistente a muchos ácidos, álcalis, aceites, combustibles y disolventes.
Descripción general de las propiedades del nailon
La siguiente tabla ilustra diversas propiedades del nailon con sus valores correspondientes:
|
Propiedad |
Nylon 11 |
Nylon 12 |
Nylon 46 |
Nylon 66 |
Relleno de vidrio 66 |
|
Densidad (g / cm³) |
1.04 |
1.31 |
1.2 |
1.17 |
1.38 |
|
Contracción del molde (cm/cm) |
0.0083 |
0.00694 |
0.019 |
0.0139 |
0.0044 |
|
Resistencia a la tracción (MPa) |
37.1 |
46.1 |
73.9 |
72.5 |
155 |
|
Alargamiento (%) |
119 |
67.4 |
43.4 |
47.1 |
4.03 |
|
Módulo de flexión (GPa) |
0.948 |
5.66 |
2.64 |
3.09 |
7.96 |
|
Temperatura del molde (° C |
48.9 |
70.7 |
103 |
74.9 |
86.1 |
Los valores son aproximados y pueden variar ligeramente según el proveedor.
El proceso de moldeo por inyección de nailon
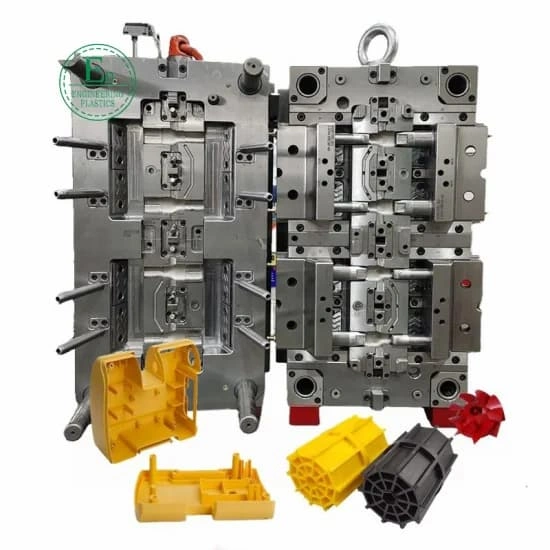
molde de inyección de nailon
El moldeo por inyección es uno de los métodos de fabricación de nailon que implica múltiples pasos, entre ellos el diseño, la selección del material, la configuración de la herramienta, la inyección, el enfriamiento del molde y la expulsión de la pieza.
Vamos a explicar brevemente cada paso.
Paso 1: Diseño de piezas y moldes
Primero, diseñe la pieza en un software como AutoCAD, definiendo su forma, geometría, orientación, características y demás detalles. Luego, fabrique un molde de inyección para dicha pieza mediante mecanizado, electroerosión u otros métodos adecuados.
Paso 2: Selección de materiales
Dado que existen varios grados de nailon disponibles, elija el que mejor se adapte a sus necesidades de funcionalidad y rendimiento. El nailon 66, el nailon 12, el nailon 46 y el nailon reforzado con fibra de vidrio son los grados más comunes utilizados en el moldeo por inyección.
|
Grado de nailon |
Cuándo usar |
Ejemplos |
|
Nylon 66 |
Nylon de uso general, resistente y con buena resistencia al desgaste. |
Engranajes, conectores, carcasas |
|
Nylon 12 |
Como miembro del plástico resistente a los impactosy para mayor flexibilidad |
Tubos, mangueras, cubiertas de cables |
|
Nylon 46 |
Cuando la resistencia al calor es importante |
Piezas, clips y sensores que se encuentran debajo del capó. |
|
Relleno de vidrio 66 |
El moldeo por inyección de nailon reforzado con fibra de vidrio ofrece rigidez/resistencia y baja contracción. |
Soportes, cubiertas, marcos |
Paso 3: Configuración de herramientas y máquina
Instale el molde en la máquina de moldeo por inyección sujetando firmemente las dos mitades. Además, configure la temperatura de fusión, la presión de inyección, el tiempo de ciclo, etc.
Paso 4: Secado de los gránulos de nailon
Dado que el nailon es higroscópico (absorbe y libera humedad), seque el pellet para eliminar la humedad. Generalmente, el secado al vacío ofrece los mejores resultados.
Paso 5: proceso de inyección
Durante el moldeo por inyección de nailon o poliamida, el husillo empuja los gránulos secos hacia la boquilla y, finalmente, hacia la cavidad del molde. A continuación, se aplica presión para asegurar un llenado completo.
Paso 6: Enfriamiento del molde
Deje enfriar el molde durante un tiempo determinado, en función del tamaño y la complejidad del molde y del tipo de nailon.
Paso 7: Expulsión de la pieza y posprocesamiento
Una vez enfriado el molde, ábralo con los pasadores eyectores u otros mecanismos que tenga y expúlselo con cuidado. A continuación, procese las piezas con operaciones secundarias y acabado superficial, si es necesario.
¡Pruebe Boda ahora!
¿Cuáles son las ventajas del moldeo por inyección de plástico de nailon?
La resistencia térmica, la resistencia química, la resistencia al desgaste, la baja fricción y la baja viscosidad de fusión son algunas de las principales ventajas del moldeo por inyección de nailon.
Analicemos con más detalle las propiedades clave del material Nylon:
- Resistencia a la tracción y a la flexión: Nylon reforzado con fibra de vidrio Las piezas moldeadas por inyección, las piezas de Nylon 66 y otros nylons ofrecen una alta resistencia a la tracción y a la flexión.
- Estabilidad térmica: El nailon conserva sus propiedades a temperaturas elevadas, hasta 120 °C. Además, tiene un punto de fusión alto, superior a 180 °C, dependiendo del tipo de nailon.
- Resistencia química: El nailon es resistente a muchos ácidos, álcalis, aceites y disolventes.
- Baja fricción: La superficie de nailon tiene baja fricción, lo que la hace adecuada para componentes móviles o giratorios.
- Resistencia al desgaste: Las piezas de fabricación de nailon proporcionan Su resistencia a la abrasión y su superficie de baja fricción, que se opone a cualquier tipo de desgaste, las hacen duraderas y fiables.
- Baja viscosidad de fusión: Esto significa que el nailon fundido fluye fácilmente dentro del molde, lo que favorece el moldeo de paredes delgadas y formas complejas.
Mejores prácticas para el diseño de moldeo por inyección de nailon
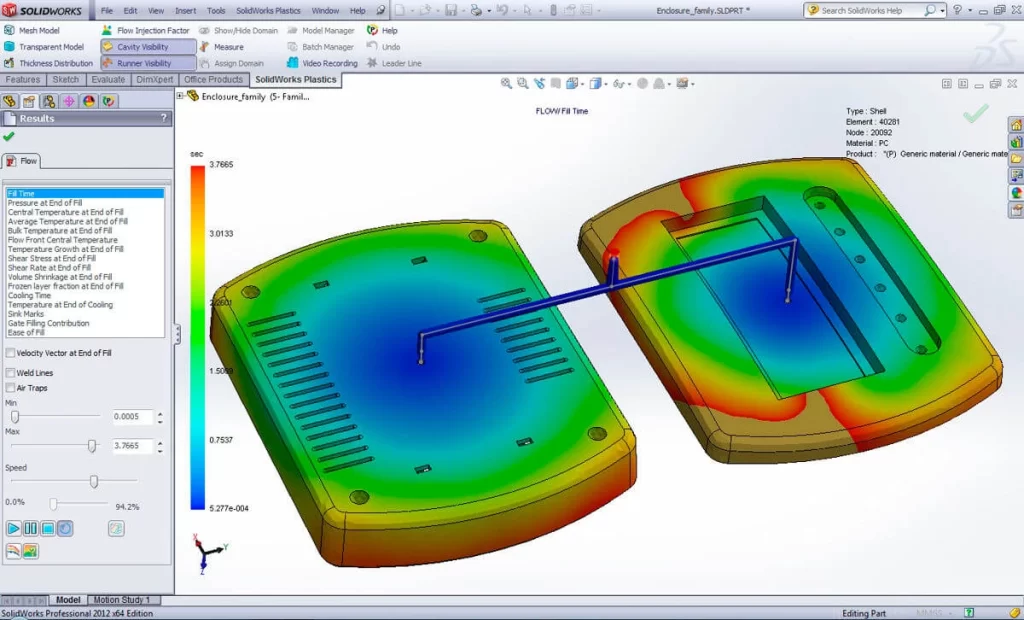
Diseño de piezas moldeadas de nailon
En la industria manufacturera, existen algunas prácticas estándar específicas a la hora de diseñar piezas de moldeo por inyección de nailon, como el espesor de la pared, la uniformidad de la pared, los radios de las esquinas, el ángulo de desmoldeo, la contracción, las nervaduras y la ubicación de la entrada de inyección.
- Espesor mínimo de pared
El espesor de pared de la pieza de nailon debe ser de entre 0.76 y 2.92 mm, según el grado, y de un máximo de 6 mm. Esto garantiza una mejor fluidez y evita la contracción.
- Paredes uniformes y transiciones
Un espesor de pared uniforme es importante para el llenado del molde y la resistencia de la pieza. Si las piezas requieren secciones de espesor variable, se debe añadir un 10-15% de espesor en las secciones de transición.
- Agregar radios de esquina
Añada radios de esquina de al menos 0.5 mm o entre 0.6 y 0.75 veces el espesor de la pared. Esto ayuda a evitar concentraciones de tensión en las esquinas afiladas.
- Ángulo de inclinación
0.5–1° por lado para lograr precisión dimensional y evitar defectos.
- costillas
Entre el 40 % y el 60 % del espesor nominal de la pared, ya que mejora la rigidez de la pieza moldeada por inyección de nailon.
- Contracción del nailon
En comparación con otros termoplásticos, la contracción del nailon es mayor, entre un 0.7 % y un 2.0 % aproximadamente. Por lo tanto, tenga esto en cuenta para lograr precisión dimensional y evitar el riesgo de defectos de moldeo.
Factores a considerar para el proceso de moldeo por inyección de nailon
Para lograr un moldeo por inyección de plástico de nailon exitoso, tenga en cuenta factores como la viscosidad del nailon, el contenido de humedad, la temperatura de fusión, la temperatura del molde, la velocidad y la presión de inyección, y el riesgo de atrapamiento.
Profundicemos un poco más en estos puntos.
Viscosidad del nailon fundido
La baja viscosidad del nailon líquido puede suponer una limitación si no se controla el flujo. Por lo tanto, asegúrese de establecer un tiempo de ciclo correcto en función de la profundidad y la complejidad de las cavidades del molde.
Contenido de humedad en los pellets
El nivel de humedad ideal para el secado de los gránulos de nailon debe estar entre el 0.10 y el 0.15 %. De lo contrario, se ve comprometida su resistencia y estabilidad dimensional.
Temperatura de fusión y del molde
La temperatura de fusión (o del cilindro de inyección) debe estar entre 250 y 280 °C. No debe superar los 300 °C; de lo contrario, el nailon perderá resistencia y rigidez. Por consiguiente, la temperatura recomendada del molde es de 60 a 80 °C.
Velocidad y presión de inyección
La alta fluidez del nailon permite una mayor velocidad de inyección. En consecuencia, la presión de inyección suele estar entre 7 y 140 MPa, y la contrapresión entre 3 y 10 MPa.
Atrapamiento de gas
Para evitar imperfecciones y huecos en la superficie, asegúrese de que haya una ventilación adecuada para el gas generado y atrapado dentro del molde.
¡Pruebe Boda ahora!
¿Qué aditivos se utilizan en el moldeo por inyección de nailon?
En el moldeo por inyección se utilizan aditivos y agentes de refuerzo para mejorar propiedades como la resistencia, la fluidez, la resistencia térmica, la calidad de plastificación, la resistencia a los rayos UV y el atractivo estético. La siguiente lista explica los aditivos comunes para el moldeo por inyección de plástico de nailon y cuándo utilizarlos.
- Refuerzo con fibra de vidrio (GF): Para aumentar la resistencia y la rigidez.
- Rellenos de fibra de carbono: Se utilizan cuando se necesita una mejor relación resistencia-peso.
- Retardantes de llama: El dietilfosfinato de aluminio, el polifosfato de melamina y otros retardantes de llama cumplen con la norma UL94 V-0 y otras normas.
- Estabilizadores térmicos: Fenólicos, sales de cobre y otros aditivos para aumentar la resistencia térmica de las piezas de nailon.
- Aditivos de proceso: Para reducir la fricción y aumentar la fluidez del nailon fundido.
Tipos de piezas de nailon moldeadas por inyección
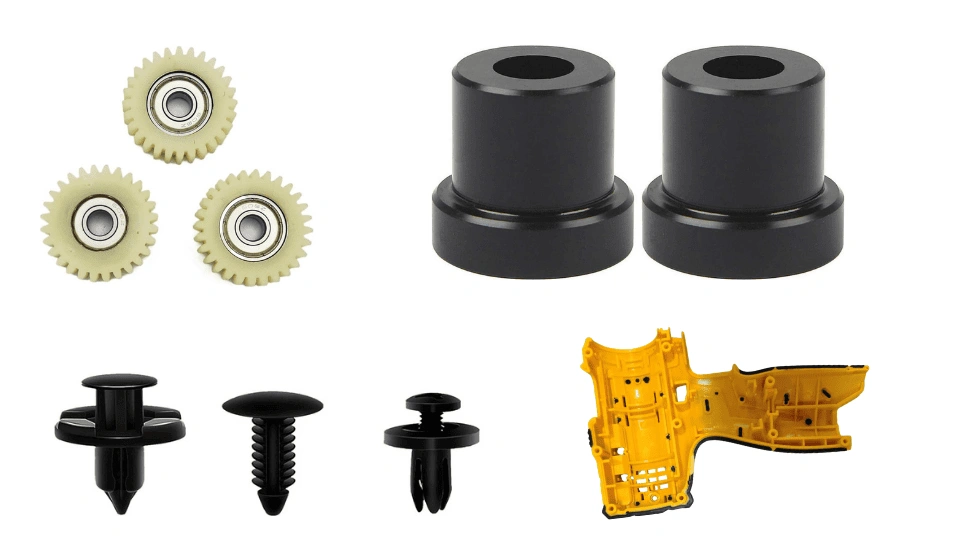
Tipos de piezas de nailon
Según su uso final y las industrias de aplicación, las piezas de nailon moldeadas por inyección se pueden clasificar en varios tipos, entre los que se incluyen engranajes y casquillos, componentes eléctricos, elementos de fijación, carcasas de herramientas, componentes médicos y piezas de automóviles.
Vamos a explicarlos con más detalle.
Engranajes y casquillos
Engranajes de baja fricción, resistentes al desgaste y de alta fatiga. Por ejemplo, cojinetes y bujes para herramientas eléctricas, impresoras, automóviles, cintas transportadoras, etc.
Piezas de automoción
Piezas resistentes al calor, a los productos químicos y al aceite que soportan altas tensiones. Por ejemplo: tapas de motor, colectores de admisión, depósitos de radiador.
Componentes eléctricos
Componentes ignífugos y con aislamiento eléctrico, como bloques de terminales, carcasas de circuitos y conectores.
Sujetadores y clips
Elementos de fijación y clips ligeros, como cierres a presión, bridas para cables y remaches de plástico.
Piezas industriales
Componentes de maquinaria de alta resistencia, como cuerpos de válvulas, bombas y sistemas de transporte.
Alojamientos de herramientas
Carcasas para equipos de consumo y herramientas eléctricas con alta resistencia al impacto y acabados personalizados.
Componentes médicos
Las piezas de nailon son fáciles de esterilizar, higiénicas y fáciles de limpiar. Algunas aplicaciones en la industria médica incluyen instrumental quirúrgico, conectores de tubos y componentes de dispositivos de diagnóstico.
Moldeo por inyección de nailon frente a moldeo por inyección de caucho
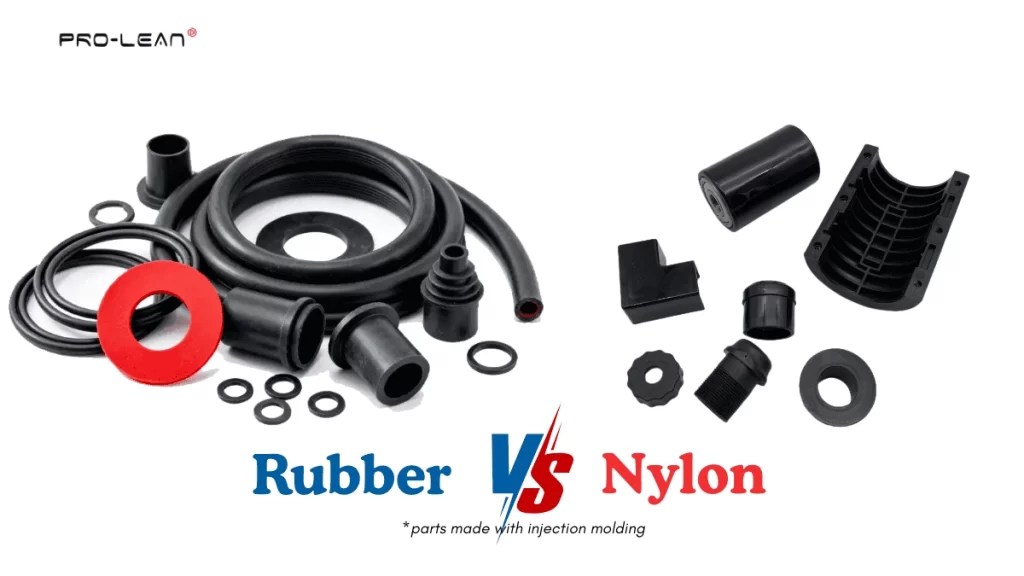
Piezas de caucho frente a piezas de nailon
El moldeo por inyección de caucho se utiliza para piezas flexibles, sobremoldeo de metales y componentes de sellado. Se pueden utilizar elastómeros, caucho de silicona, nitrilo, caucho de silicona líquida y otros materiales.
Además, la tabla que aparece a continuación compara el moldeo por inyección de nailon con el de caucho.
|
Elemento |
Moldeo por inyección de nylon |
Moldeo por inyección de caucho |
|
Tipo De Material |
polímero termoplástico |
Cauchos naturales y sintéticos |
|
Procesabilidad |
Fusión y enfriamiento |
Curado químico, vulcanización |
|
Temperatura del molde |
Normalmente entre 60 y 120 °C. |
Normalmente entre 160 y 200 °C. |
|
Reciclabilidad |
Fundible y reciclable |
Por lo general, no es reciclable después del curado. |
|
Propiedades |
Plástico de ingeniería rígido y resistente. |
Material flexible y elástico |
|
Ejemplos |
Engranajes, cojinetes y conectores eléctricos |
Sellos, juntas, juntas tóricas |
Recapitulación
El nailon puede ser la mejor opción para el moldeo por inyección de piezas resistentes, duraderas, resistentes al desgaste y de baja fricción para diversas aplicaciones, como engranajes de electrodomésticos, cojinetes de transportadores, clips, cierres a presión y piezas de bombas.
Sin embargo, para garantizar piezas precisas y sin defectos, debe tener en cuenta el diseño de la pieza, el utillaje del molde, la humedad en la alimentación, la viscosidad del nailon, la velocidad y la presión de inyección, y otros factores.
Si busca piezas y productos de nailon personalizados, nuestra servicio de moldeo por inyección Boda puede ser la solución integral que busca. Nuestros ingenieros experimentados se encargan del proyecto para ofrecer calidad y precios competitivos.
Referencias
https://www.acs.org/education/whatischemistry/landmarks/carotherspolymers.html