尼龙注塑
注塑 先进技术可加工多种高性能聚合物以生产所需零件,尼龙也不例外。在许多应用中,尼龙被认为是金属和合金的轻质替代品。
这种聚酰胺材料具有均衡的物理、机械和化学性能。它强度高,具有优异的结构强度、拉伸强度和韧性,以及良好的耐化学腐蚀性。此外,尼龙还具有低摩擦系数和良好的热稳定性。
虽然有很多优点, 尼龙注塑成型 需要严格控制生产过程,以解决其熔点高、吸湿性强、尼龙收缩以及流动性不稳定等问题。 尼龙注塑成型技术广泛应用于各个行业,用于生产高性能、低摩擦、耐腐蚀和耐用的零件。例如,汽车发动机歧管、电气外壳、齿轮、紧固件和体育用品。
本文将讨论尼龙材料(尼龙 6、66、PA 12 等)、其优点、缺点、注塑成型工艺、模具和零件设计技巧,以及尼龙塑料注塑成型过程中需要考虑的关键因素。
什么是尼龙?
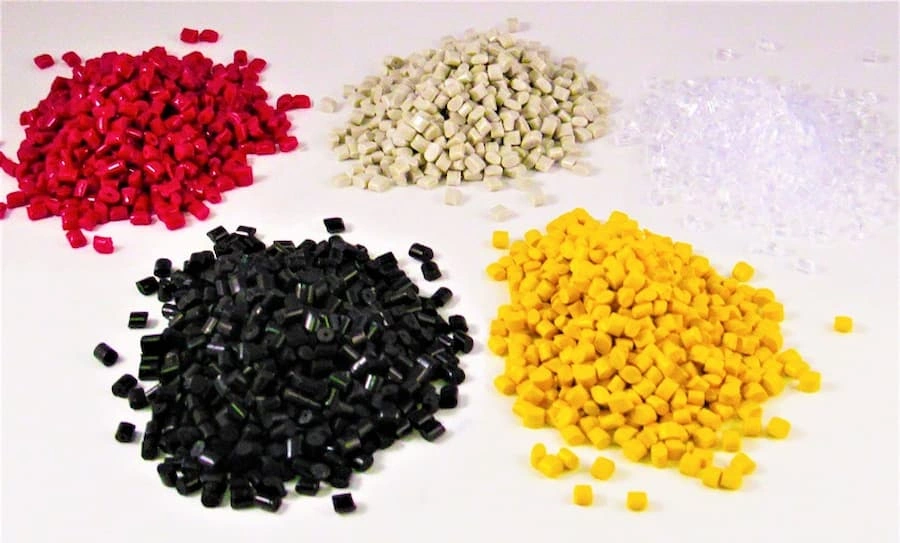
尼龙注塑成型颗粒
尼龙是一种合成聚酰胺(PA)热塑性聚合物,由杜邦公司于20世纪30年代首次推出。多年来,尼龙技术不断发展,应用日益广泛。许多行业都青睐这种材料。 注塑材料 由于其部件坚固耐用、耐磨、耐久且摩擦系数低,因此也是耐热耐化学腐蚀部件的理想选择。
尼龙的组成成分包含连续的-CONH-键,其特征是脂肪族碳链。这种结构赋予了尼龙刚性、刚度、耐热性以及其他优良性能。
尼龙材料特性
尼龙是一种用途广泛、性能优异的材料,具有优异的拉伸强度、弯曲强度和抗弯强度,以及良好的耐酸、耐碱、耐燃料、耐润滑剂和其他化学品性能。
接下来,我们来详细了解一下尼龙材料的关键特性。
弹性
尼龙本身具有弹性,因此其制成的部件能够承受高应力,并在卸载后恢复原状。这对于需要拉伸性能的产品来说也十分有利。
强度和抗拉强度
尼龙是一种强度很高的聚合物,能够承受高负荷。特别是像40%玻璃纤维增强尼龙这样的复合材料,具有很高的拉伸强度。
耐腐蚀性
尼龙是一种耐腐蚀材料。虽然吸湿率较高,但它能够在潮湿和其他恶劣环境下保持其性能不丧失。
吸水
尼龙是一种吸湿性材料,其吸水率根据等级不同,范围在0.25%至10%之间。但是,尼龙可以快速干燥。
化学耐受性
尼龙耐多种酸、碱、油、燃料和溶剂。
尼龙性能概述
下表列出了尼龙的各种性能及其对应的数值:
|
特性 |
PA11 |
PA12 |
PA46 |
PA66 |
玻璃填充 66 |
|
密度g /cm³ |
1.04 |
1.31 |
1.2 |
1.17 |
1.38 |
|
模具收缩率(厘米/厘米) |
0.0083 |
0.00694 |
0.019 |
0.0139 |
0.0044 |
|
拉伸强度(MPa) |
37.1 |
46.1 |
73.9 |
72.5 |
155 |
|
伸长率(%) |
119 |
67.4 |
43.4 |
47.1 |
4.03 |
|
弯曲模量(GPa) |
0.948 |
5.66 |
2.64 |
3.09 |
7.96 |
|
模具温度(°C) |
48.9 |
70.7 |
103 |
74.9 |
86.1 |
这些数值为近似值,可能因供应商而异。
尼龙注塑成型工艺
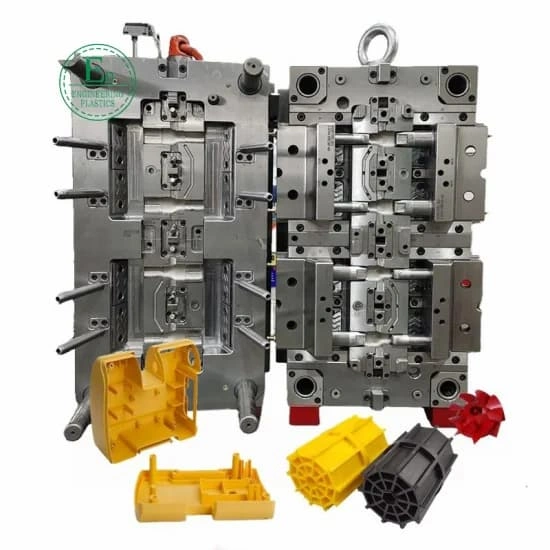
尼龙注塑模具
注塑成型是尼龙制造方法之一,涉及多个步骤,包括设计、材料选择、模具设置、注塑、模具冷却和零件脱模。
让我们简要详细说明每个步骤。
第一步:零件和模具设计
首先,使用 AutoCAD 等软件设计零件,定义其形状、几何形状、方向、特征和其他特性。然后,使用机械加工、电火花加工或其他合适的方法,为该零件制作注塑模具。
第一步:材料选择
尼龙有多种等级,请选择满足您功能和性能要求的尼龙。注塑成型中常用的尼龙等级包括尼龙66、尼龙12、尼龙46和玻璃纤维增强尼龙。
|
尼龙级 |
何时使用 |
例子 |
|
PA66 |
通用尼龙,强度高,耐磨性好 |
齿轮、连接器、外壳 |
|
PA12 |
作为一个 抗冲击塑料并且为了灵活性 |
管材、软管、电缆护套 |
|
PA46 |
耐热性至关重要 |
发动机舱内部件、卡扣、传感器 |
|
玻璃填充 66 |
玻璃纤维增强尼龙注塑成型具有高刚度/强度和低收缩率的优点。 |
支架、盖子、框架 |
步骤 3:刀具和机器设置
将模具安装到注塑机上,方法是将模具的两半夹紧并固定牢固。此外,还要设置熔化温度、注射压力、循环时间等参数。
步骤四:干燥尼龙颗粒
由于尼龙具有吸湿性(会吸收和释放水分),因此需要将颗粒干燥以去除水分。通常,真空干燥效果最佳。
第5步:注射过程
在尼龙或聚酰胺注塑成型过程中,螺杆将干燥的颗粒推向喷嘴,最终注入模腔。然后施加压力以确保完全填充。
步骤六:模具冷却
根据模具的尺寸和复杂程度以及尼龙等级,让模具冷却特定的时间。
步骤 7:零件弹出和后处理
模具冷却后,使用顶针或其他模具自带的机构打开模具,小心地取出成品。然后,如有需要,进行二次加工和表面处理。
立即尝试 Boda!
尼龙塑料注塑成型有哪些优势?
尼龙注塑成型具有耐热性、耐化学性、耐磨性、低摩擦系数和低熔体粘度等主要优点。
让我们进一步分析尼龙材料的关键特性:
- 拉伸强度和弯曲强度: 玻璃纤维增强尼龙 注塑成型零件、尼龙 66 零件和其他尼龙制品具有高拉伸强度和弯曲强度。
- 热稳定性: 尼龙在高达 120°C 的高温下仍能保持其性能。根据尼龙的类型,其熔点也很高,可达 180°C 以上。
- 耐化学性: 尼龙耐多种酸、碱、油和溶剂。
- 低摩擦: 尼龙表面摩擦力低,因此适用于运动或旋转部件。
- 耐磨性:尼龙制造部件提供 具有耐磨性和低摩擦表面,可抵抗任何类型的磨损,使其经久耐用且可靠。
- 低熔体粘度: 这意味着熔融尼龙在模具内流动顺畅,有利于薄壁和复杂结构的成型。
尼龙注塑成型设计的最佳实践
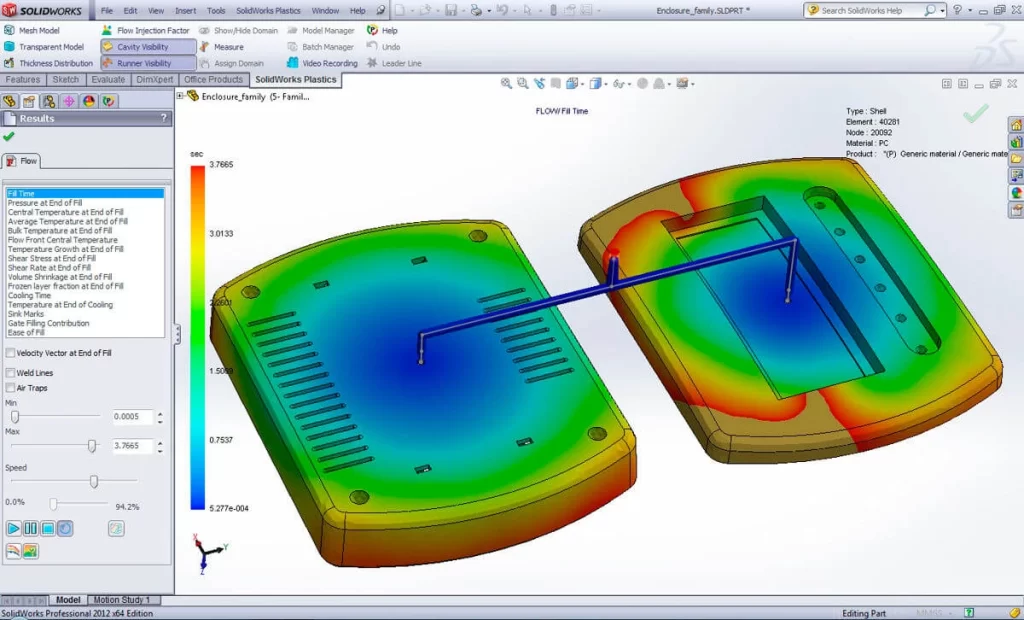
尼龙模压件设计
在设计尼龙注塑成型零件时,制造业有一些特定的标准做法,例如壁厚、壁厚均匀性、圆角半径、拔模角度、收缩率、加强筋和浇口位置。
- 最小壁厚
根据尼龙等级的不同,其壁厚最小为0.76-2.92毫米,最大为6毫米。这样做是为了提高流动性并避免收缩。
- 均匀墙体和过渡
均匀的壁厚对于模具填充和零件强度至关重要。如果零件需要不同厚度的截面,则在过渡截面处应增加 10-15% 的厚度。
- 添加圆角
拐角处应至少增加 0.5 毫米或壁厚的 0.6 至 0.75 倍的圆角半径。这有助于避免尖角处出现应力集中。
- 拔模斜度
为了保证尺寸精度并避免缺陷,每边允许有 0.5–1° 的偏差。
- 肋骨
壁厚为标称壁厚的 40%~60%,因为这样可以提高尼龙注塑件的刚度。
- 尼龙的收缩
与其他热塑性塑料相比,尼龙的收缩率较高,约为0.7%至2.0%。因此,在进行尺寸测量时,应考虑这一因素,以避免成型缺陷的风险。
尼龙注塑成型工艺需要考虑的因素
为了成功进行尼龙塑料注塑成型,需要考虑尼龙粘度、水分含量、熔融温度、模具温度、注射速度和压力以及夹料风险等因素。
让我们进一步阐述这些内容。
熔融尼龙的粘度
液态尼龙的低粘度可能会成为限制因素,如果流动控制不当,就会造成问题。因此,必须根据模腔的深度和复杂程度来确保正确的循环时间。
颗粒中的水分含量
尼龙颗粒干燥的理想目标含水量应在0.10%至0.15%之间。否则,会影响其强度和尺寸稳定性。
熔化和模具温度
熔化(或注塑)温度必须在250至280°C之间,不能超过300°C;否则,尼龙会失去强度和刚度。因此,建议模具温度为60至80°C。
注射速度和压力
尼龙的高流动性使其能够实现更快的注射速度。因此,注射压力通常在7-140兆帕之间,背压在3-10兆帕之间。
气体滞留
为避免表面缺陷和空隙,确保模具内产生的和滞留的气体能够得到适当的排气。
立即尝试 Boda!
尼龙注塑成型中使用的添加剂有哪些?
注塑成型中使用添加剂和增强剂来增强强度、流动性、耐热性、塑化性能、抗紫外线性能和美观性等性能。 以下列表说明了尼龙塑料注塑成型中常用的添加剂及其使用时机。
- 玻璃纤维(GF)增强: 为了提高强度和刚度。
- 碳纤维填料: 当需要更高的强度重量比时,就会使用它们。
- 阻燃剂: 二乙基膦酸铝、三聚氰胺聚磷酸盐和其他阻燃剂符合 UL94 V-0 和其他标准。
- 热稳定器: 酚醛树脂、铜盐和其他添加剂可提高尼龙部件的耐热性。
- 工艺添加剂: 降低摩擦力,提高熔融尼龙的流动性。
注塑成型尼龙零件的类型
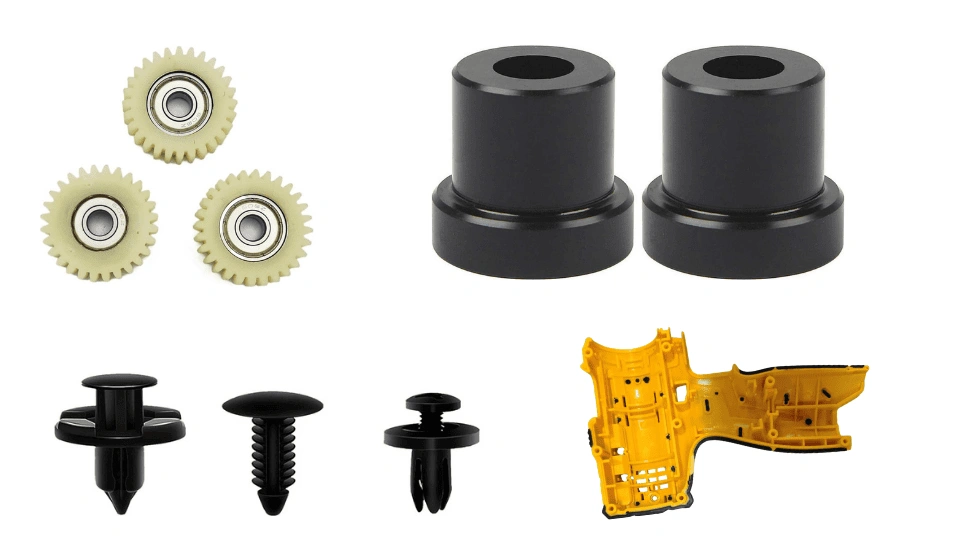
尼龙部件的类型
根据最终用途和应用行业,注塑成型的尼龙零件可分为几种类型,包括齿轮和衬套、电气元件、紧固件、工具外壳、医疗元件和汽车零件。
让我们进一步解释一下。
齿轮和衬套
低摩擦、耐磨损、高抗疲劳齿轮。例如,用于电动工具、打印机、汽车、传送带等的耳轴和衬套。
汽车部件
耐热、耐化学腐蚀、耐油污且能承受高应力的部件。例如:发动机罩、进气歧管、散热器水箱。
电气元件
阻燃且电绝缘的部件,例如接线端子、电路外壳和连接器
紧固件和夹子
轻型紧固件和夹子,例如卡扣、扎带和塑料铆钉。
工业零件
高强度机械零件,例如阀体、泵和输送系统。
工具外壳
具有高冲击强度和定制表面处理的消费类设备和电动工具外壳
医疗零件
尼龙部件易于消毒、卫生且易于清洁。在医疗行业,其应用包括手术器械、管路连接器和诊断设备部件。
尼龙与橡胶注塑成型
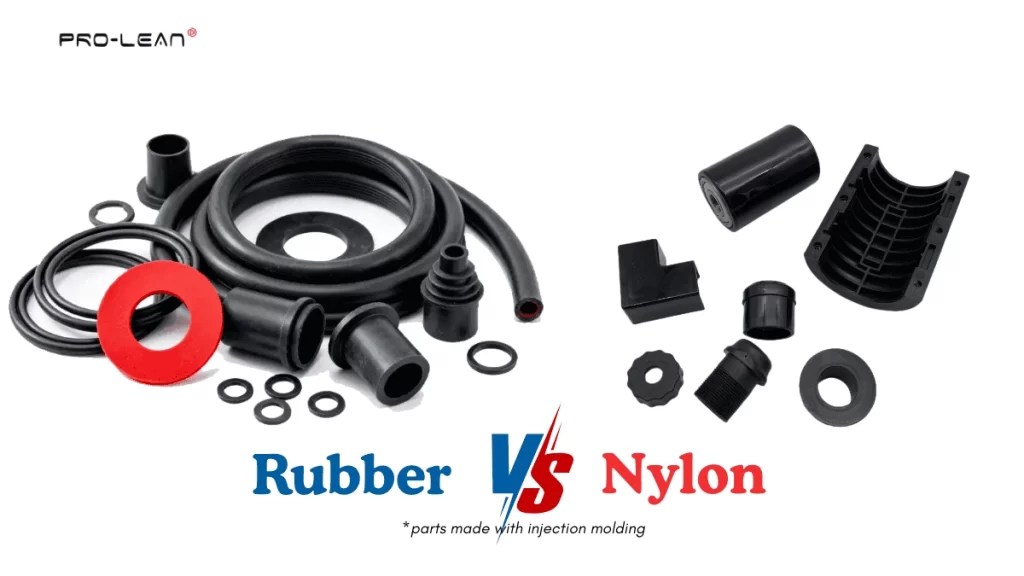
橡胶部件与尼龙部件
橡胶注射成型工艺用于制造柔性零件、金属包覆成型件和密封件。可使用的材料包括弹性体、硅橡胶、丁腈橡胶、液态硅橡胶等。
此外,下表比较了尼龙与橡胶注塑成型。
|
特性 |
尼龙注塑 |
橡胶注射成型 |
|
材料类型 |
热塑性聚合物 |
天然橡胶和合成橡胶 |
|
的解决方案 |
熔化和冷却 |
化学固化,硫化 |
|
模具温度 |
通常为 60–120 °C |
通常为 160–200 °C |
|
可回收性 |
可重熔且可回收 |
通常情况下,固化后不可回收利用 |
|
物业 |
坚固耐用的工程塑料 |
柔韧、有弹性的材料 |
|
例子 |
齿轮、轴承和电气连接器 |
密封件、垫圈、O 形圈 |
总结
尼龙是注塑成型各种用途的坚固、耐磨、耐用、低摩擦零件的最佳选择,例如家电齿轮、传送带轴承、夹子、卡扣和泵零件。
但是,您必须考虑零件设计、模具、进料中的水分、尼龙的粘度、注射速度和压力以及其他因素,以确保零件的精确性和无缺陷性。
如果您正在寻找定制尼龙零件和产品,我们 注塑服务 可以为您提供一站式解决方案。在Boda,经验丰富的工程师负责项目,确保质量和成本竞争力。
参考文献
https://www.acs.org/education/whatischemistry/landmarks/carotherspolymers.html