Moulage par injection en nylon
Le moulage par injection Cette technologie permet de transformer une gamme de polymères haute performance pour produire les pièces souhaitées, et le nylon ne fait pas exception. Dans de nombreuses applications, il est considéré comme une alternative légère aux métaux et alliages.
Ce polyamide offre des propriétés physiques, mécaniques et chimiques équilibrées. Il est robuste, avec une résistance structurelle, à la traction et une ténacité élevées, ainsi qu'une bonne résistance chimique. De plus, le nylon présente un faible coefficient de frottement et une bonne stabilité thermique.
Bien qu'il présente de nombreux avantages, Moulage par injection de nylon nécessite un contrôle strict du processus pour maîtriser sa température de fusion élevée, l'absorption d'humidité, le rétrécissement du nylon et la variabilité de son écoulement. Le moulage par injection de nylon est utilisé dans de nombreux secteurs industriels pour la fabrication de pièces performantes, à faible friction, résistantes à la corrosion et durables. On le retrouve par exemple dans les collecteurs d'échappement de moteurs automobiles, les boîtiers électriques, les engrenages, la visserie et les articles de sport.
Dans cet article, nous aborderons le matériau Nylon (Nylon 6, 66, PA 12, etc.), ses avantages, ses inconvénients, le processus de moulage par injection, des conseils de conception de moules et de pièces, ainsi que les facteurs critiques à prendre en compte lors du moulage par injection de plastique Nylon.
Qu'est-ce que le nylon?
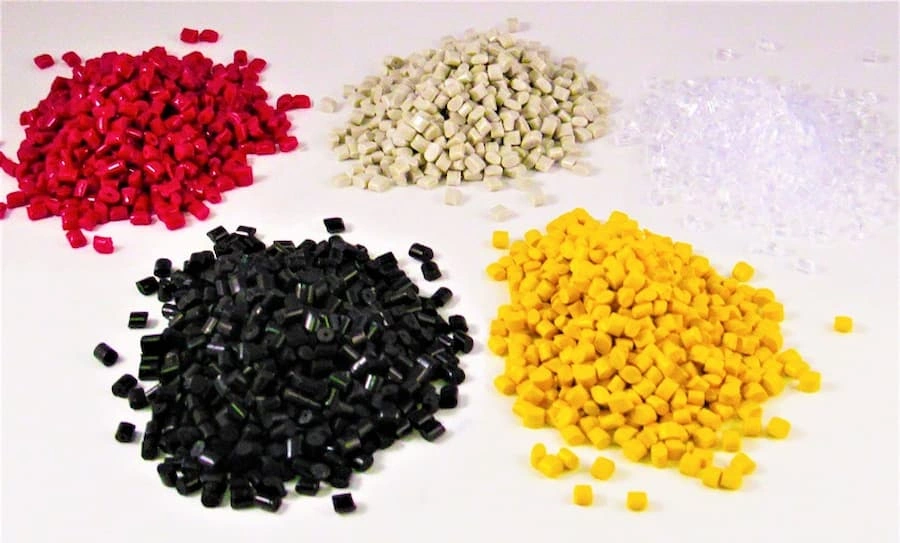
Granulés de nylon moulés par injection
Le nylon est un polymère thermoplastique synthétique de type polyamide (PA) initialement commercialisé par DuPont dans les années 1930. Au fil des ans, il est devenu plus performant et plus répandu. De nombreuses industries le privilégient. matériel de moulage par injection Grâce à ses composants robustes, résistants à l'usure, durables et à faible coefficient de frottement, il constitue également un excellent choix pour les pièces soumises à des conditions thermiques et chimiques difficiles.
La composition du nylon comprend des liaisons continues –CONH–, constituées de chaînes carbonées aliphatiques. Cette structure lui confère rigidité, résistance thermique et d'autres propriétés utiles.
Propriétés du matériau en nylon
Le nylon est un matériau polyvalent et performant, offrant une excellente résistance à la traction, à la flexion et à la torsion, ainsi qu'une bonne résistance aux acides, aux alcalis, aux carburants, aux lubrifiants et autres produits chimiques.
Passons maintenant en revue les principales propriétés du nylon.
Élasticité
Le nylon est élastique par nature, ce qui permet aux pièces de résister à des contraintes élevées et de reprendre leur forme initiale après la suppression de la charge. Il est également avantageux pour les produits nécessitant une certaine extensibilité.
Résistance à la traction et à la solidité
Le nylon est un polymère résistant capable de supporter des charges élevées. En particulier, les composites comme le nylon chargé à 40 % de fibres de verre offrent une résistance à la traction élevée.
Résistance à la corrosion
Le nylon est un matériau résistant à la corrosion. Malgré son fort taux d'absorption d'humidité, il peut supporter l'humidité et d'autres environnements difficiles sans perdre ses propriétés.
Absorption d'eau
Le nylon est un matériau hygroscopique, son taux d'absorption d'eau variant de 0.25 % à 10 % selon sa qualité. Cependant, il sèche rapidement.
Résistance chimique
Le nylon résiste à de nombreux acides, alcalis, huiles, carburants et solvants.
Aperçu des propriétés du nylon
Le tableau ci-dessous illustre différentes propriétés du nylon avec les valeurs correspondantes :
|
Propriétés |
Nylon 11 |
Nylon 12 |
Nylon 46 |
Nylon 66 |
66 verres remplis |
|
Densité (g / cm³) |
1.04 |
1.31 |
1.2 |
1.17 |
1.38 |
|
Retrait au moule (cm/cm) |
0.0083 |
0.00694 |
0.019 |
0.0139 |
0.0044 |
|
Résistance à la traction (MPa) |
37.1 |
46.1 |
73.9 |
72.5 |
155 |
|
Allongement (%) |
119 |
67.4 |
43.4 |
47.1 |
4.03 |
|
Module de flexion (GPa) |
0.948 |
5.66 |
2.64 |
3.09 |
7.96 |
|
Température du moule (° C) |
48.9 |
70.7 |
103 |
74.9 |
86.1 |
Les valeurs sont approximatives et peuvent légèrement varier selon le fournisseur.
Le procédé de moulage par injection du nylon
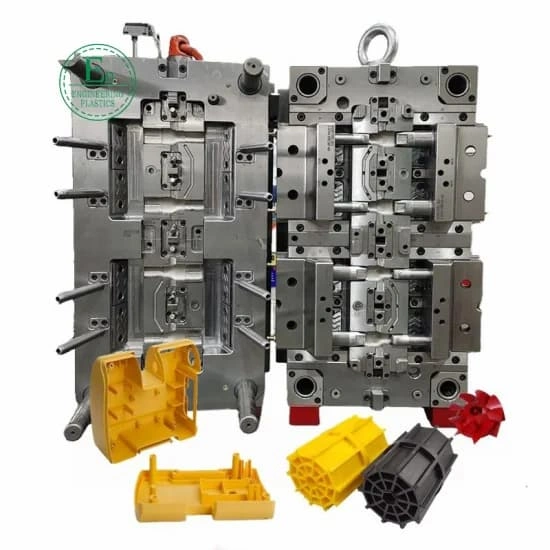
Moule d'injection en nylon
Le moulage par injection est l'une des méthodes de fabrication du nylon qui comprend plusieurs étapes, notamment la conception, la sélection des matériaux, la mise en place de l'outillage, l'injection, le refroidissement du moule et l'éjection de la pièce.
Examinons brièvement chaque étape.
Étape 1 : Conception de la pièce et du moule
Commencez par concevoir la pièce à l'aide d'un logiciel comme AutoCAD, en définissant sa forme, sa géométrie, son orientation, ses caractéristiques et autres particularités. Ensuite, réalisez un moule d'injection pour cette pièce, par usinage, électroérosion ou toute autre méthode appropriée.
Étape 2 : Sélection des matériaux
Plusieurs qualités de nylon étant disponibles, choisissez celle qui correspond à vos besoins en termes de fonctionnalités et de performances. Le nylon 66, le nylon 12, le nylon 46 et le nylon renforcé de fibres de verre sont les qualités couramment utilisées en moulage par injection.
|
Qualité du nylon |
Quand utiliser |
Exemples |
|
Nylon 66 |
Nylon à usage général, résistance et résistance à l'usure |
Engrenages, connecteurs, boîtiers |
|
Nylon 12 |
En tant qu' plastique résistant aux chocset pour la flexibilité |
Tubes, tuyaux, gaines de câbles |
|
Nylon 46 |
Quand la résistance à la chaleur compte |
Pièces sous le capot, clips, capteurs |
|
66 verres remplis |
Le moulage par injection de nylon chargé de fibres de verre offre rigidité/résistance et faible retrait. |
Supports, couvercles, cadres |
Étape 3 : Préparation des outils et des machines
Installez le moule sur la presse à injecter en fixant fermement les deux moitiés. Réglez ensuite la température de fusion, la pression d'injection, le temps de cycle, etc.
Étape 4 : Séchage des granulés de nylon
Le nylon étant hygroscopique (il absorbe et libère l'humidité), il est important de sécher les granulés pour éliminer toute trace d'humidité. Le séchage sous vide donne souvent les meilleurs résultats.
Étape 5 : processus d'injection
Lors du moulage par injection de nylon ou de polyamide, la vis pousse les granulés secs vers la buse, puis dans la cavité du moule. Une pression est ensuite appliquée pour assurer un remplissage complet.
Étape 6 : Refroidissement du moule
Laisser refroidir le moule pendant une durée spécifique, en fonction de sa taille, de sa complexité et de la qualité du nylon.
Étape 7 : Éjection des pièces et post-traitement
Une fois le moule refroidi, ouvrez-le à l'aide des éjecteurs ou de tout autre mécanisme prévu à cet effet, puis éjectez la pièce avec précaution. Procédez ensuite aux opérations secondaires et à la finition de surface, si nécessaire.
Essayez Boda maintenant !
Quels sont les avantages du moulage par injection de plastique nylon ?
La résistance thermique, la résistance chimique, la résistance à l'usure, le faible frottement et la faible viscosité à l'état fondu sont quelques-uns des principaux avantages du moulage par injection du nylon.
Examinons plus en détail les principales propriétés du nylon :
- Résistance à la traction et à la flexion : Nylon renforcé de fibre de verre Les pièces moulées par injection, les pièces en nylon 66 et d'autres nylons offrent une résistance élevée à la traction et à la flexion.
- Stabilité thermique: Le nylon conserve ses propriétés à des températures élevées, jusqu'à 120 °C. Il possède également un point de fusion élevé, supérieur à 180 °C, selon le type de nylon.
- Résistance chimique: Le nylon résiste à de nombreux acides, alcalis, huiles et solvants.
- Faible friction : La surface en nylon présente un faible coefficient de frottement, ce qui la rend adaptée aux composants mobiles ou rotatifs.
- Résistance à l'usure : Les pièces en nylon offrent Leur résistance à l'abrasion et leur surface à faible friction les protègent de toute usure, ce qui les rend durables et fiables.
- Faible viscosité à l'état fondu : Cela signifie que le nylon fondu s'écoule facilement à l'intérieur du moule, ce qui favorise le moulage de parois fines et de formes complexes.
Meilleures pratiques pour la conception du moulage par injection de nylon
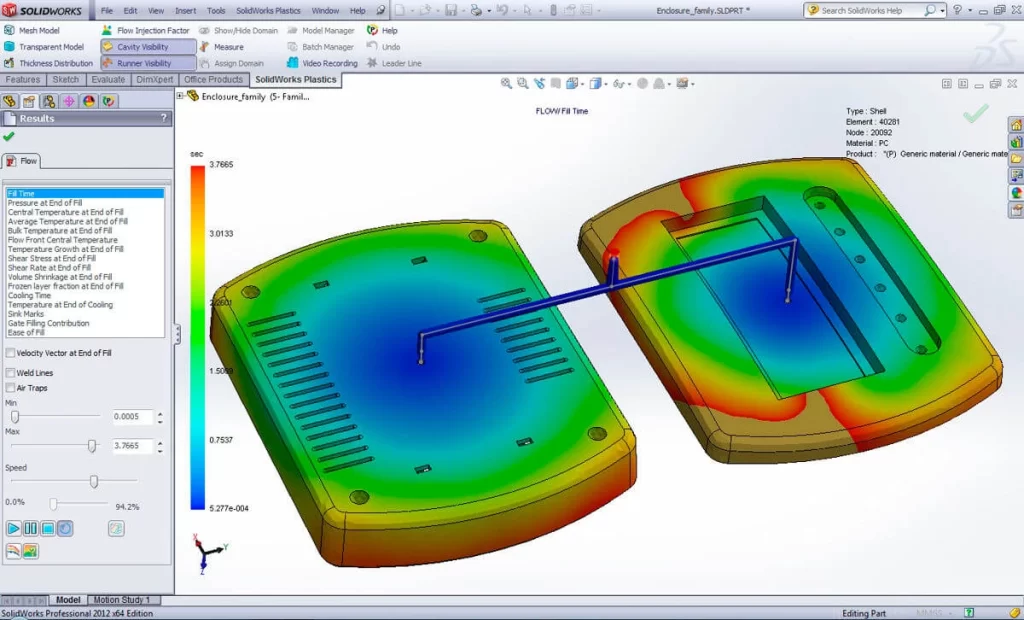
conception de pièces moulées en nylon
Il existe certaines pratiques standard spécifiques dans l'industrie manufacturière lors de la conception de pièces moulées par injection de nylon, telles que l'épaisseur de paroi, l'uniformité de paroi, les rayons d'angle, l'angle de dépouille, le retrait, les nervures et l'emplacement de la porte d'injection.
- Épaisseur minimale de la paroi
L'épaisseur de paroi de la pièce en nylon doit être comprise entre 0.76 et 2.92 mm, selon la qualité, et ne doit pas dépasser 6 mm. Ceci afin d'assurer une meilleure fluidité et d'éviter le retrait.
- Murs uniformes et transitions
L'uniformité de l'épaisseur des parois est essentielle pour le remplissage du moule et la résistance de la pièce. Si les pièces présentent des variations d'épaisseur, il convient de prévoir une épaisseur supplémentaire de 10 à 15 % au niveau des zones de transition.
- Ajouter des rayons de coin
Ajoutez des rayons d'angle d'au moins 0.5 mm ou de 0.6 à 0.75 fois l'épaisseur de la paroi. Cela permet d'éviter les concentrations de contraintes aux angles vifs.
- Angle de dépouille
0.5 à 1° par côté pour la précision dimensionnelle et pour éviter les défauts.
- Travers de porc
40 à 60 % de l'épaisseur nominale de la paroi, car cela améliore la rigidité de la pièce moulée par injection de nylon.
- Rétrécissement du nylon
Comparé à d'autres thermoplastiques, le retrait du nylon est plus important (environ 0.7 à 2.0 %). Il est donc essentiel d'en tenir compte pour garantir la précision dimensionnelle et éviter les défauts de moulage.
Facteurs à prendre en compte pour le procédé de moulage par injection du nylon
Pour réussir le moulage par injection de nylon, tenez compte de facteurs tels que la viscosité du nylon, sa teneur en humidité, sa température de fusion, la température du moule, la vitesse et la pression d'injection, ainsi que le risque d'emprisonnement.
Approfondissons ces points.
Viscosité du nylon fondu
La faible viscosité du nylon liquide peut constituer un facteur limitant si le débit n'est pas maîtrisé. Il est donc essentiel de veiller à un temps de cycle adapté à la profondeur et à la complexité des cavités du moule.
Teneur en humidité des granulés
L'humidité cible idéale pour le séchage des granulés de nylon se situe entre 0.10 et 0.15 %. Au-delà, la résistance et la stabilité dimensionnelle sont compromises.
Température de fusion et de moulage
La température de fusion (ou d'injection) doit être comprise entre 250 et 280 °C. Elle ne doit pas dépasser 300 °C, sous peine de voir le nylon perdre de sa résistance et de sa rigidité. Par conséquent, la température de moule recommandée est de 60 à 80 °C.
Vitesse et pression d'injection
La grande fluidité du nylon permet une vitesse d'injection plus élevée. Par conséquent, la pression d'injection se situe généralement entre 7 et 140 MPa, et la contre-pression entre 3 et 10 MPa.
Piégeage de gaz
Pour éviter les imperfections de surface et les vides, assurez-vous d'une ventilation adéquate pour le gaz généré et emprisonné à l'intérieur du moule.
Essayez Boda maintenant !
Quels sont les additifs utilisés pour le moulage par injection du nylon ?
Des additifs et des agents de renforcement sont utilisés dans le moulage par injection pour améliorer des propriétés telles que la résistance, la fluidité, la résistance thermique, la qualité plastifiante, la résistance aux UV et l'aspect esthétique. La liste ci-dessous explique les additifs courants pour le moulage par injection de plastique nylon et quand les utiliser.
- Renforcement en fibres de verre (FV) : Pour augmenter la résistance et la rigidité.
- Charges en fibre de carbone : Elles sont utilisées lorsqu'un meilleur rapport résistance/poids est nécessaire.
- Ignifugeants : Le diéthylphosphinate d'aluminium, le polyphosphate de mélamine et d'autres retardateurs de flamme étaient conformes à la norme UL94 V-0 et à d'autres normes.
- Stabilisateurs thermiques : Des additifs phénoliques, des sels de cuivre et autres pour augmenter la résistance thermique des pièces en nylon.
- Additifs de traitement : Pour réduire la friction et augmenter la fluidité du nylon fondu.
Types de pièces en nylon moulées par injection
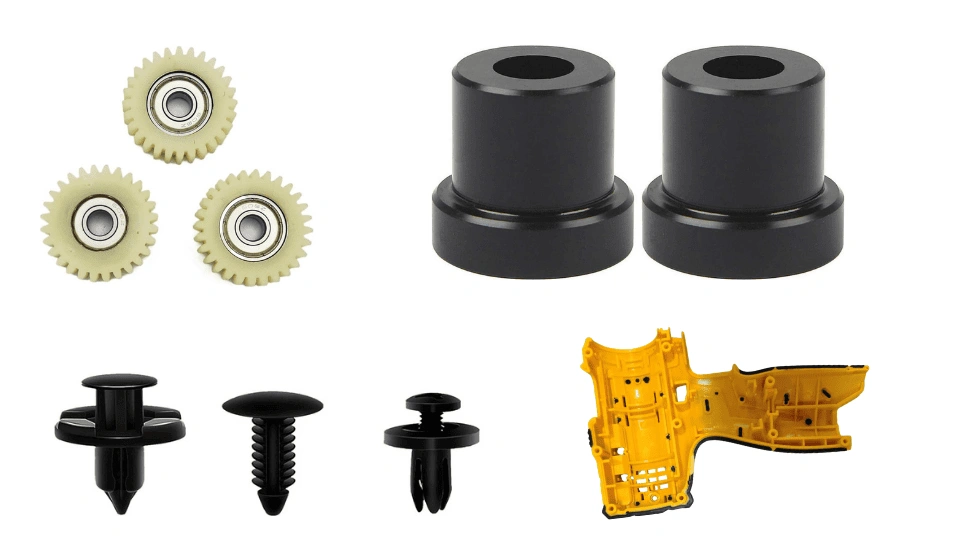
Types de pièces en nylon
En fonction de leurs utilisations finales et des secteurs d'application, les pièces en nylon moulées par injection peuvent être classées en plusieurs types, notamment les engrenages et les bagues, les composants électriques, les fixations, les boîtiers d'outils, les composants médicaux et les pièces automobiles.
Expliquons-les plus en détail.
Engrenages et bagues
Engrenages à faible friction, résistants à l'usure et à haute résistance à la fatigue. Ex. : bagues et engrenages pour outils électriques, imprimantes, automobiles, convoyeurs, etc.
Pièces automobiles
Pièces résistantes à la chaleur, aux produits chimiques et à l'huile, capables de supporter des contraintes élevées. Ex. : couvercles de moteur, collecteurs d'admission, réservoirs de radiateur.
Composant électrique
Pièces ignifuges et isolées électriquement, telles que les borniers, les boîtiers de circuits et les connecteurs
Attaches et clips
Attaches et clips légers, tels que des clips à pression, des attaches de câble et des rivets en plastique.
Pièces industrielles
Pièces de machines à haute résistance, telles que les corps de vannes, les pompes et les systèmes de convoyage.
Boîtiers d'outils
Boîtiers d'équipements grand public et d'outils électriques à haute résistance aux chocs et finitions personnalisées
Composants médicaux
Les pièces en nylon sont faciles à stériliser, hygiéniques et faciles à nettoyer. Dans le secteur médical, elles sont notamment utilisées pour la fabrication d'instruments chirurgicaux, de raccords de tubulure et de composants d'appareils de diagnostic.
Moulage par injection de nylon ou de caoutchouc
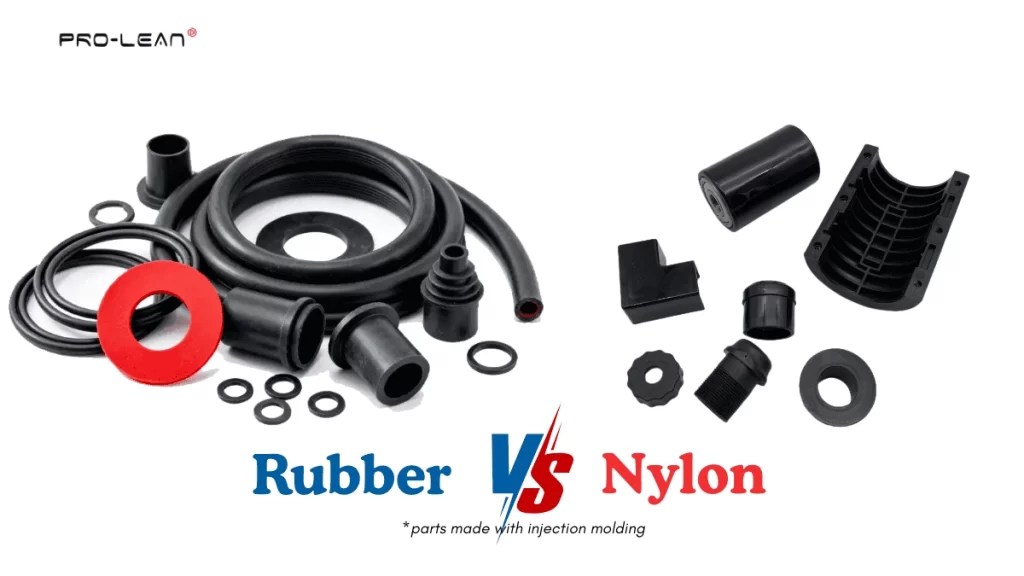
Pièces en caoutchouc ou en nylon
Le moulage par injection de caoutchouc est utilisé pour les pièces flexibles, le surmoulage métallique et les composants d'étanchéité. On peut utiliser des élastomères, du caoutchouc silicone, du nitrile, du caoutchouc silicone liquide et d'autres matériaux.
De plus, le tableau ci-dessous compare le moulage par injection du nylon et du caoutchouc.
|
Fonctionnalité |
Moulage par injection en nylon |
Moulage par injection de caoutchouc |
|
Type d'ouvrage |
Polymère thermoplastique |
Caoutchoucs naturels et synthétiques |
|
En cours |
Fusion et refroidissement |
Durcissement chimique, vulcanisation |
|
Température du moule |
Généralement 60 à 120 °C |
Généralement 160 à 200 °C |
|
Recyclabilité |
Refondable et recyclable |
Généralement non recyclable après durcissement |
|
Propriétés |
Plastique technique rigide et résistant |
matériau souple et élastique |
|
Exemples |
Engrenages, roulements et connecteurs électriques |
Joints, joints d'étanchéité, joints toriques |
résumer
Le nylon peut être le meilleur choix pour le moulage par injection de pièces robustes, résistantes à l'usure, durables et à faible friction pour diverses applications, telles que les engrenages d'appareils électroménagers, les roulements de convoyeurs, les clips, les enclenchements et les pièces de pompes.
Cependant, vous devez tenir compte de la conception de la pièce, de l'outillage du moule, de l'humidité dans l'alimentation, de la viscosité du nylon, de la vitesse et de la pression d'injection, ainsi que d'autres facteurs pour garantir des pièces précises et sans défaut.
Si vous recherchez des pièces et des produits en nylon sur mesure, notre service de moulage par injection Boda peut être la solution idéale pour vous. Chez Boda, des ingénieurs expérimentés prennent en charge votre projet afin de vous garantir qualité et compétitivité.
Références
https://www.acs.org/education/whatischemistry/landmarks/carotherspolymers.html