Cuando se dobla una pieza de chapa metálica, su espesor aumenta o las dimensiones adquieren un valor diferente. El tamaño final superará las dimensiones exteriores del dibujo a menos que se considere la posibilidad de doblarla. Si bien algunos describirían esto como un estiramiento del material, en realidad, experimenta un alargamiento. El alargamiento deseado se produce porque el eje neutro se mueve hacia el lado interior del metal.
El eje neutro de plegado es una posición que permanece invariable durante el proceso de plegado. El material ubicado fuera del eje neutro se somete a tensión y el lado interior de la sección se comprime. En esta línea de paridad, no hay cambios, lo que significa que no hay elongación ni condensación a lo largo de la línea. Si el eje de neutralidad se desplaza hacia adentro, se desplaza más material hacia afuera del que se empuja hacia adentro, lo que provoca la recuperación elástica. Este artículo trata sobre el cálculo, las fórmulas y los aspectos técnicos del plegado de chapa metálica. Además, cubrirá consejos generales de diseño para un plegado eficaz.
Cálculo de doblado de chapa metálica: tolerancia de doblado (BA)
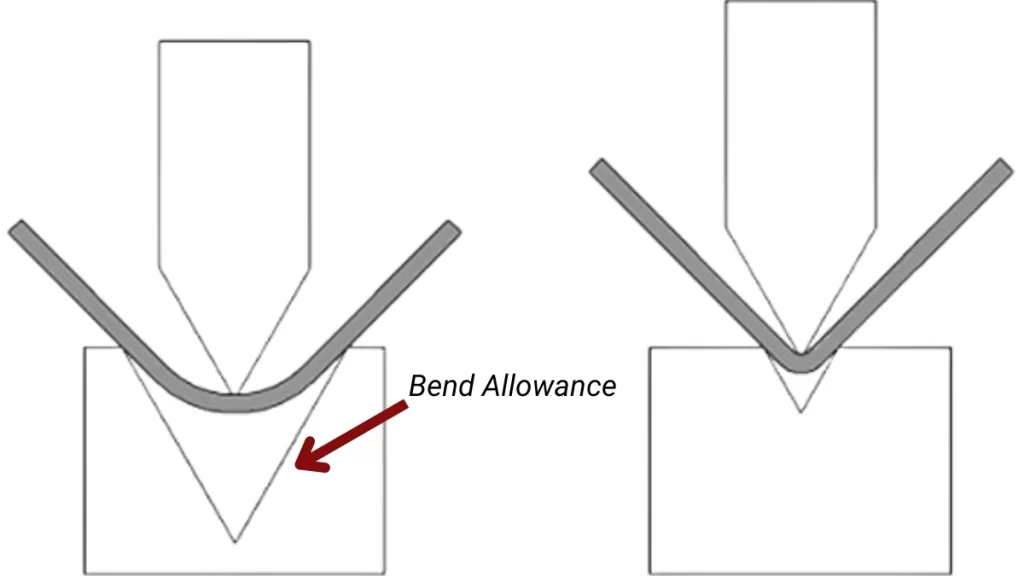
Margen de flexión
En el cálculo del plegado de chapa metálica, la tolerancia de plegado (BA) es un factor de medición idéntico. Proporciona una longitud adicional necesaria para desarrollar el patrón plano de una pieza para tener en cuenta el cambio en el perfil del material durante el plegado. El cálculo de la tolerancia de plegado según el estándar correcto ayuda a evitar problemas comunes como la desalineación y el mal ajuste de la pieza terminada.
Fórmula de margen de curvatura
La fórmula típica utilizada en un Calculadora de tolerancia de curvatura :
BA=π/180×R×(A+B)
Lugar:
- BA = Margen de curvatura (en pulgadas o mm)
- R = Radio de curvatura (en pulgadas o mm)
- A = Ángulo de curvatura (en grados)
- B = Espesor del material (en pulgadas o mm)
¡Pruebe Boda ahora!
Deducción de curvatura (BD) en el cálculo de curvatura de chapa metálica
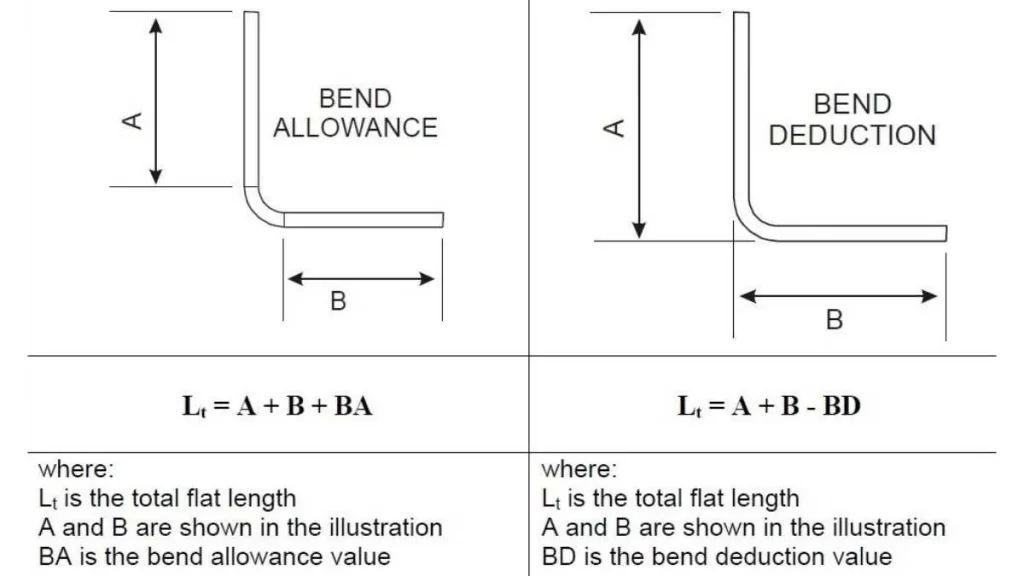
Tolerancia por curvatura vs. deducción por curvatura
Además del margen de curvatura, también es importante calcular la deducción de curvatura (BD), que representa la diferencia entre la longitud plana del material y la longitud total de la pieza doblada.
La fórmula para la deducción por curvatura es:
BD=(A×B)+(BA×2)
Lugar:
- BD = Deducción por curvatura
- A = Ángulo de curvatura
- B = Espesor del material
- BA = tolerancia de curvatura
Tabla de cálculo de tolerancia de curvatura
| Radio de curvatura (R) | Ángulo de curvatura (A) | Espesor del material (B) | Tolerancia de curvatura (BA) |
| 0.25 pulgadas | 30 grados | 0.062 pulgadas | 0.058 pulgadas |
| 0.5 pulgadas | 45 grados | 0.125 pulgadas | 0.174 pulgadas |
| 0.75 pulgadas | 60 grados | 0.187 pulgadas | 0.234 pulgadas |
| 1.0 pulgadas | 90 grados | 0.25 pulgadas | 0.364 pulgadas |
Retroceso exterior de flexión (OSSB)
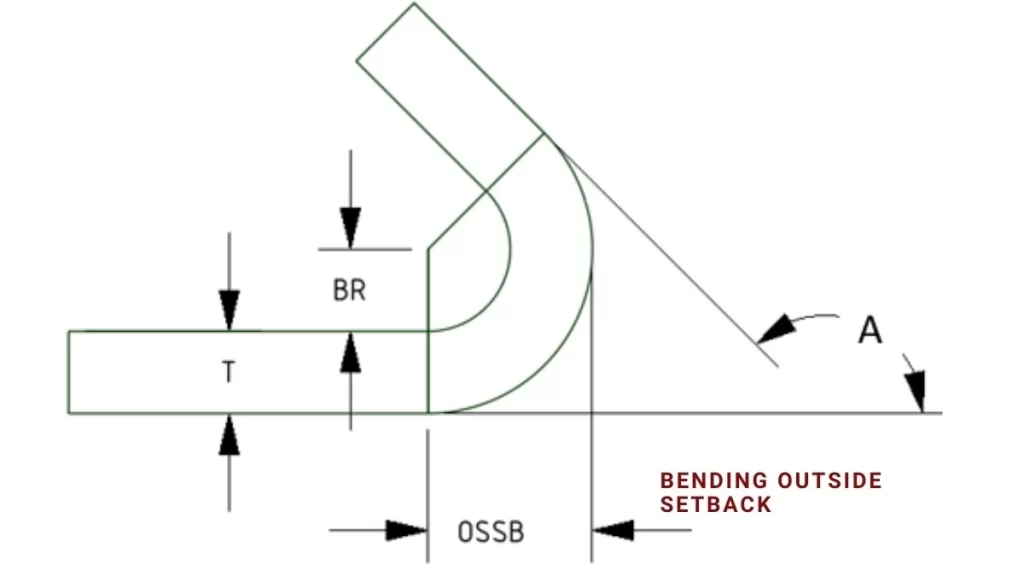
Retranqueo exterior de flexión (OSSB)
El retroceso exterior (OSSB) es un factor crítico en el cálculo del plegado de chapa metálica. Determina la distancia medida desde el borde exterior del material hasta el eje de plegado. Las mediciones del retroceso exterior del plegado (OSSB) garantizan que la mejor pieza tenga el tamaño correcto. Además, los cálculos son esenciales para eliminar errores en el proceso de fabricación de un nuevo producto.
El proceso de cálculo de OSSB ayuda a reducir la cantidad de material utilizado en los proyectos de construcción. Además, crea la posibilidad de mejorar los diseños de las plantas, lo que puede conducir a la optimización del uso de material.
Fórmula para el retroceso externo
Para calcular el retroceso exterior, utilice la siguiente fórmula:
OSSB=R+T⋅ cos(A/2)
Lugar:
- OSSB = Retroceso exterior (en pulgadas o mm)
- R = Radio de curvatura (en pulgadas o mm)
- T = Espesor del material (en pulgadas o mm)
- A = Ángulo de curvatura (en grados)
Tabla de cálculo del retroceso exterior
| Radio de curvatura (R) | Espesor del material (T) | Ángulo de curvatura (A) | OSB |
| 0.25 pulgadas | 0.062 pulgadas | 30 grados | 0.265 pulgadas |
| 0.5 pulgadas | 0.125 pulgadas | 45 grados | 0.375 pulgadas |
| 0.75 pulgadas | 0.187 pulgadas | 60 grados | 0.485 pulgadas |
| 1.0 pulgadas | 0.25 pulgadas | 90 grados | 0.600 pulgadas |
Desarrollo de layouts planos en blanco
Para desarrollar un diseño de pieza plana en el cálculo de plegado de chapa metálica se utilizan dos enfoques principales. El método elegido se basa en las dimensiones que tiene disponibles. En el primer enfoque, es fundamental conocer las dimensiones de las patas. Cada pata es una pieza plana, con al menos un lado que es un borde o una curva de otra pata o de sí misma. En el segundo enfoque, se necesitan mediciones desde los bordes hasta el vértice de la curva. El vértice de la curva es un punto donde dos elementos se encuentran a lo largo de planos externos paralelos.
- Plano en blanco = Dimensión de la primera pata + Dimensión de la segunda pata + Margen de curvatura
- Plano en blanco = Distancia desde la parte superior de la curva interior hasta la parte superior de la curva exterior + Distancia desde la parte superior de la curva interior hasta la parte superior de la curva exterior – Margen de curvatura.
El segundo método se ocupa de las deducciones de curvatura de forma posicional. Puede ser positivo o negativo. Por eso, para OSSB, la deducción de curvatura puede ser negativa si los ángulos incluidos son menores de 90 grados, como en el ejemplo de 10 – (-5) = 15. Las calculadoras de tolerancia de curvatura manejan estos signos automáticamente durante los cálculos sin necesidad de instrucciones adicionales. Una deducción negativa es importante cuando se calcula manualmente porque es necesario realizar un seguimiento de los cambios de signo. (Lea más sobre doblado de tubos de acero inoxidable)
Cálculo del factor K en el plegado de chapa metálica
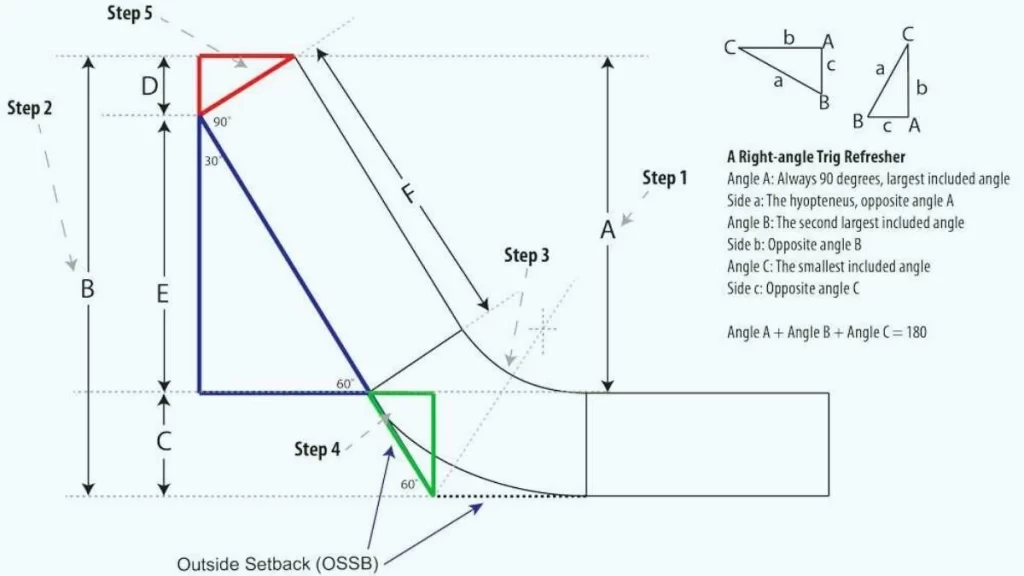
Cálculo del factor k en flexión
In doblado de chapaEl factor K es una constante que se utiliza para calcular la cantidad de material necesario para el plegado. Representa la distancia entre el eje neutro y el espesor de trabajo del material, que describe cómo se estira o aplasta el material en la región de la línea de plegado. Conocer el factor K permite a los ingenieros evaluar correctamente el margen de plegado y obtener las dimensiones adecuadas de la pieza.
Fórmula del factor K
En forma matemática, el factor K se expresa como:
Factor K = Distancia desde el eje neutro/Espesor del material
Dónde,
- Eje neutral: El área dentro del material que no experimenta compresión ni estiramiento durante la flexión.
- Espesor del material: El espesor total de la chapa que se va a doblar.
El valor del factor K suele oscilar entre 0 y 0.5. Por ejemplo, un factor K de 0.5 indica que el eje neutro se encuentra en la mitad del espesor. Los valores más bajos sitúan el eje neutro más cerca de la curva interior, lo que produce un menor estiramiento.
Tabla: Factores K típicos para materiales
| Material | Factor K típico |
| Aluminio: | 0.33 – 0.4 |
| Acero dulce | 0.35 – 0.4 |
| Acero Inoxidable | 0.4 – 0.5 |
| Cobre | 0.35 – 0.45 |
El factor k depende del tipo de material, el espesor, los radios de curvatura y la herramienta utilizada. Es esencial tener valores de factor k precisos para su uso en software CAD. Estos valores ayudan a estimar el tamaño final de la pieza. Además, estos valores garantizan la consistencia en las piezas que se producen.
Datos sobre los factores K
- El factor K indica cuánto se extiende lateralmente un material metálico durante la flexión.
- Se mide como la distancia del eje neutro a la fibra más externa del material dividida por el espesor del material.
- Los valores del factor K normalmente están dentro del rango de 0 y 0.5.
- Un factor K de 0.5 significa que el eje neutro está en el medio o al 50 % del camino.
- Las piezas con factores K bajos posicionan su eje neutro más cerca del interior de la curva.
- Si el espesor del material aumenta el factor K disminuye.
- Factores K comunes: Para doblar aluminio (0.33–0.4), para doblar acero inoxidable (0.35 0.4-).
- El software CAD utiliza valores de factor K para estimar los márgenes de curvatura.
- El factor K permite obtener las dimensiones correctas en las piezas dobladas.
¡Pruebe Boda ahora!
Cálculo de la recuperación elástica en el plegado de chapa metálica
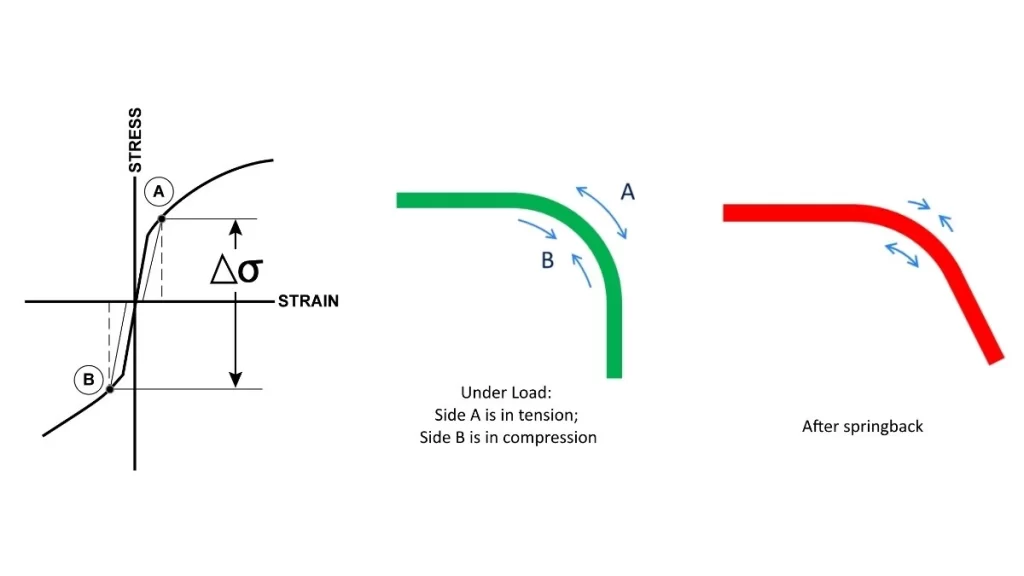
Recuperación elástica en flexión
La recuperación elástica determina que, cuando se dobla una chapa, esta recupera ligeramente su forma original. La reacción que se produce a continuación se debe a las propiedades elásticas del material. Durante el doblado, el material se adelgaza por dentro y se engrosa por fuera. En otras palabras, se acorta en una dirección y se alarga en la otra.
Además, el efecto de recuperación elástica se desarrolla cuando se libera la presión para permitir que el metal vuelva a su posición original. El grado de recuperación elástica debe controlarse cuidadosamente para lograr las dimensiones y los cálculos finales deseados. Puede lograrlo ajustando el ángulo de curvatura para crear una forma cuadrilátera. Alternativamente, puede aplicar más fuerza a una curva específica.
Consejos para el diseño de plegado de chapa metálica
A continuación se presentan algunos consejos simples pero importantes que debe tener en cuenta al contratar tecnicas de doblado de chapaEstos consejos cubren prácticas de flexión para evitar problemas. Además, incluyen soluciones para esos problemas.
Longitud mínima de brida
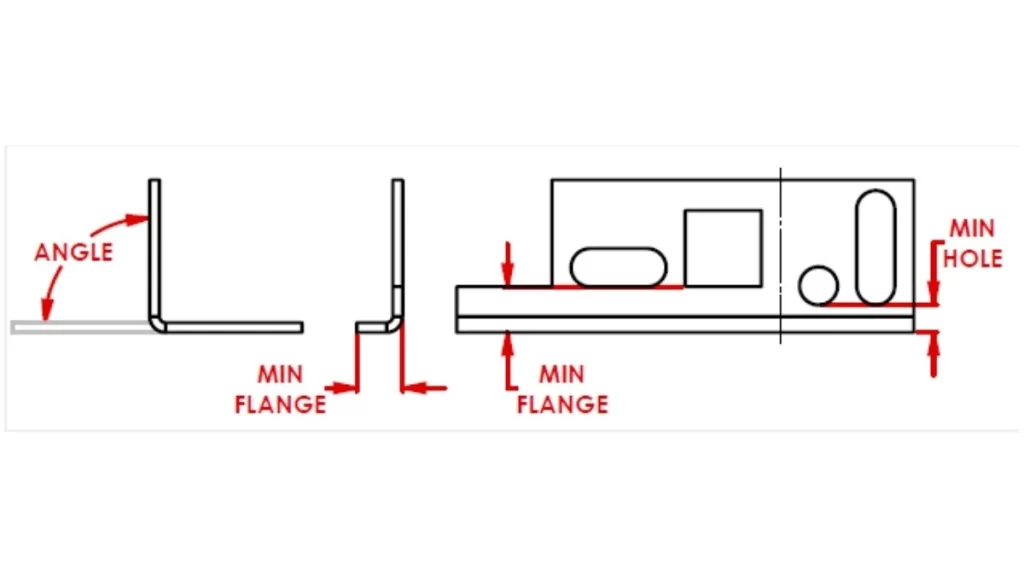
Longitud de brida en flexión
Cada brida tiene un requisito de longitud mínima en función del espesor. Consulte la tabla de tolerancias de curvatura para obtener una guía correcta para elegir el ancho de matriz adecuado. No se deben diseñar bridas más cortas que los estándares definidos porque pueden no encajar en su lugar y pueden generar una mala calidad de curvatura.
Bordes biselados
Al diseñar las bridas achaflanadas, asegúrese de dejar suficiente material cerca del chaflán para mantener intactos los ángulos de curvatura. No extienda los chaflanes hasta la línea de curvatura para evitar deformaciones. Además, la longitud mínima de la brida da como resultado curvaturas precisas.
Posición del orificio con respecto a la curva
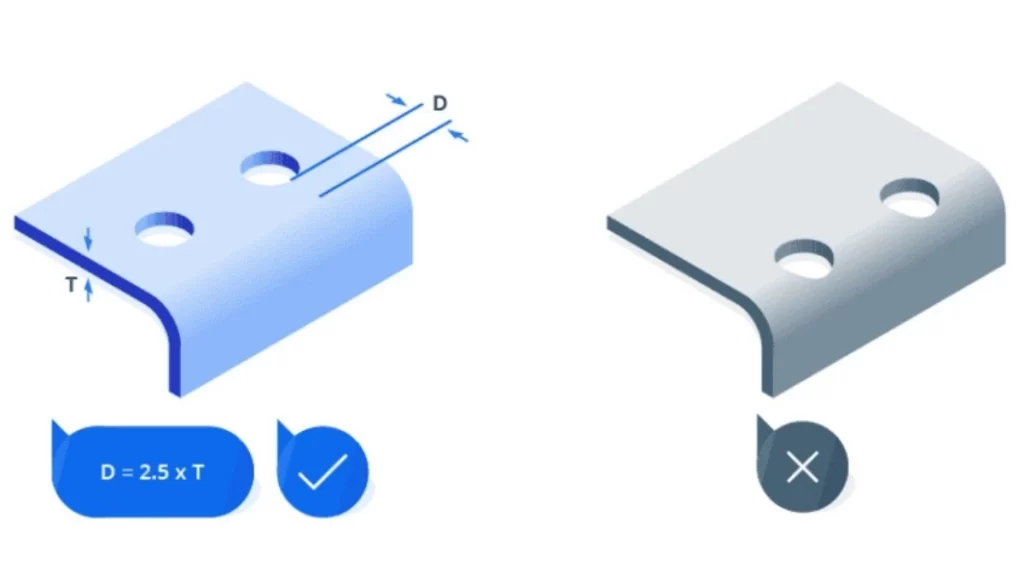
Posición del agujero en la flexión
Cuando los orificios se colocan cerca del área de curvatura, especialmente en el caso de orificios no circulares, esto puede provocar deformaciones y desalineaciones en los accesorios de los pernos. Para evitar esto, coloque los orificios más allá de la medida mínima de la brida indicada en la tabla de fuerza de curvatura estándar.
Simetría en el diseño
Diseñar piezas simétricas es menos complicado. Cuando sea posible, intente diseñar una disposición simétrica para minimizar los errores del operador y los dobleces incorrectos. Sin embargo, la asimetría puede hacer que el operador calcule mal la dirección del doblez. En los casos en los que no se pueda lograr una simetría total, tenga mucho cuidado de proporcionar señales claras para dirigir el proceso de doblado y lograr los resultados esperados.
Posicionamiento de la tuerca remachable
Las tuercas remachables cercanas a las líneas de curvatura deben estar bien posicionadas. Se recomienda instalar las tuercas remachables antes de realizar la curvatura para evitar deformaciones en los orificios.
Bridas pequeñas en piezas grandes
Las bridas pequeñas en componentes grandes son difíciles de fabricar. Estas configuraciones deben evitarse porque su manipulación suele ser difícil y puede implicar levantarlas con las manos, lo que implica mayores costos. Intente encontrar formas alternativas de reducir la complejidad del proceso de fabricación cada vez que pueda.
Curvas consecutivas
Cuando los pliegues son secuenciales, es necesario planificarlos con cuidado. Verifique siempre si la pieza encajará en el troquel después y en cada paso progresivo durante su creación. Para formar pliegues en U, la parte central del pliegue en U se hace más larga que las bridas laterales para facilitar la colocación correcta del troquel y evitar dificultades.
Alinear curvas a lo largo de una línea
La introducción de curvas en una sola línea resulta rentable debido a la reducción de los pasos necesarios para la producción. El mantenimiento de las curvas en la línea reduce la cantidad de veces que se deben reposicionar las piezas, lo que disminuye la cantidad de tiempo y dinero necesarios. Si las curvas están aisladas, cada una de ellas debe corregirse individualmente. Este proceso puede llevar mucho tiempo y ser costoso.
Aplanamiento de línea a lo largo de un borde
Haga líneas de doblado paralelas a un lado para que las piezas puedan encajar en su posición con facilidad. Un lado adyacente ayuda a colocar la máquina en la posición correcta. Si no existe tal alineación, mantener la precisión se convierte en un desafío y puede causar algunas disparidades.
Bend Alivio
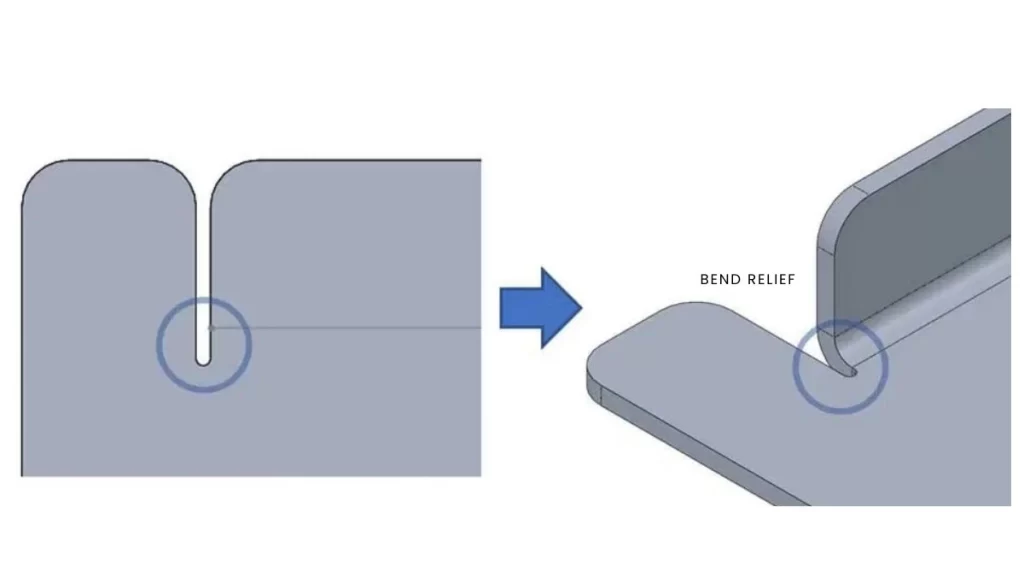
Alivio de flexión
También se deben utilizar los destalonados para realizar curvaturas y proporcionar soporte estructural cuando sea necesario. Una ranura o corte en el borde de la brida evita desgarros y fracturas por tensión. Es aconsejable diseñar estos cortes ligeramente más grandes que el espesor del material y dejar un pequeño filete para minimizar la tensión en el material.
Doblando una caja
Deje pequeños espacios entre las bridas de la caja para evitar interferencias. Sin estos espacios, las curvas finales pueden interferir con las curvas anteriores y, por lo tanto, causar fallas estructurales. Los pequeños márgenes permiten controlar las curvas y mantener la forma de la caja.
Comprueba el patrón plano
Utilice con frecuencia una vista de patrón plano en CAD. Las comprobaciones periódicas ayudan a evitar defectos de diseño que no se ven en formas planas. Colóquela de manera que se ajuste bien a la pieza para evitar usar material excesivo y, tal vez, imprima varias piezas de un modelo en una sola hoja.
Radio de curva mínimo
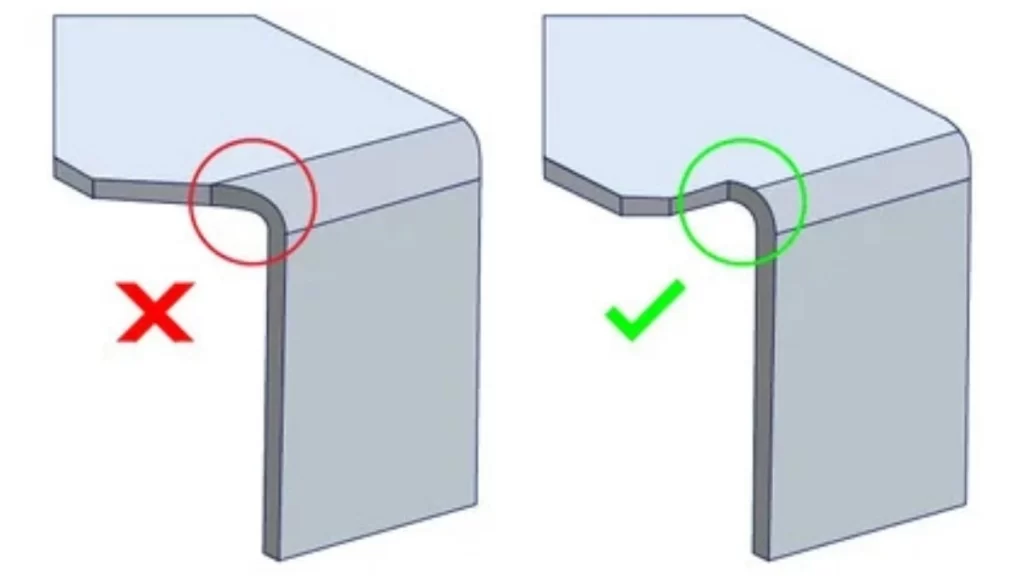
Guía de radio de curvatura
Seleccione un radio de curvatura que no sea menor que el espesor del material que se va a doblar. Esto facilita el proceso de doblado y minimiza la probabilidad de desarrollar curvaturas incorrectas. Si bien los radios más grandes pueden implicar más cálculos, un radio pequeño puede generar problemas en el material.
Orientación del flujo de fibra con respecto a la flexión
Los pliegues que se encuentran en el plano de la sección laminada se denominan pliegues de alineación. Se encuentran perpendiculares a la dirección de las fibras de los materiales laminados. Por ejemplo, se sabe que el aluminio y ciertos tipos de acero se agrietan si se doblan a lo largo de la dirección de las fibras. Al doblar el material en contra de la dirección de las fibras, las superficies resultantes son más resistentes y uniformes.
Técnicas de dobladillo
Un dobladillo es útil para reforzar los bordes, pero evita crear un radio interior que debe ser pequeño. Para aplanar por completo el radio, se necesita más presión y puede provocar grietas. Este riesgo se minimiza cuando se utiliza una calculadora precisa de radio de curvatura de chapa para garantizar la consistencia del material.
Selección de Materiales
La mayoría de los pliegues se pueden lograr cuando el espesor de la chapa de acero es estándar (hasta 3 mm para chapas de acero normales). Es posible que los materiales más gruesos o especiales requieran ciertas instrucciones de manipulación.
¡Pruebe Boda ahora!
Servicios de doblado de metales en línea – Boda
Boda en línea servicio de doblado de chapa Brinda precisión y rapidez a todas sus necesidades. Puede cargar fácilmente sus diseños, seleccionar materiales y establecer expectativas mediante nuestro sistema de cotización en línea. Nuestra maquinaria de precisión y nuestros operadores experimentados garantizan que cualquier pieza de metal se doble con la precisión óptima.
Utilizamos acero, aluminio y titanio, entre otros materiales, para desarrollar piezas robustas y con un moldeado preciso. Nuestra estructura eficiente permite generar cotizaciones rápidamente y plazos de entrega cortos, lo que le permite ahorrar dinero y cumplir con sus plazos.
La calidad es nuestra máxima prioridad. Todas las piezas pasan por un examen riguroso para confirmar que cumplen con los estándares requeridos por el mercado. Esto garantiza que sus componentes funcionarán como corresponde.
¿Está listo para explorar las mejores soluciones de doblado de metales? Elija Boda para todas sus necesidades de doblado de metales. Para obtener una cotización o hablar con nuestros especialistas, ¡no dude en contactarnos!