弯曲金属板零件时,其厚度会增大或尺寸会取不同的值。除非考虑弯曲,否则最终尺寸将超过图纸的外部尺寸。虽然有些人会将此描述为材料拉伸,但实际上,它经历了伸长。预期的伸长是由于中性轴移动到金属的内侧而发生的。
弯曲中性轴是在弯曲过程中保持不变的位置。位于中性轴外侧的材料受到拉伸,截面内侧受到压缩。在这条平衡线上,没有变化——这意味着沿线没有伸长或收缩。如果中性轴向内移动,向外位移的材料比向内推的材料多,从而导致回弹。本文是关于钣金弯曲计算、公式和技术方面的。此外,它还将介绍有效弯曲的一般设计技巧。
钣金弯曲计算:弯曲余量(BA)
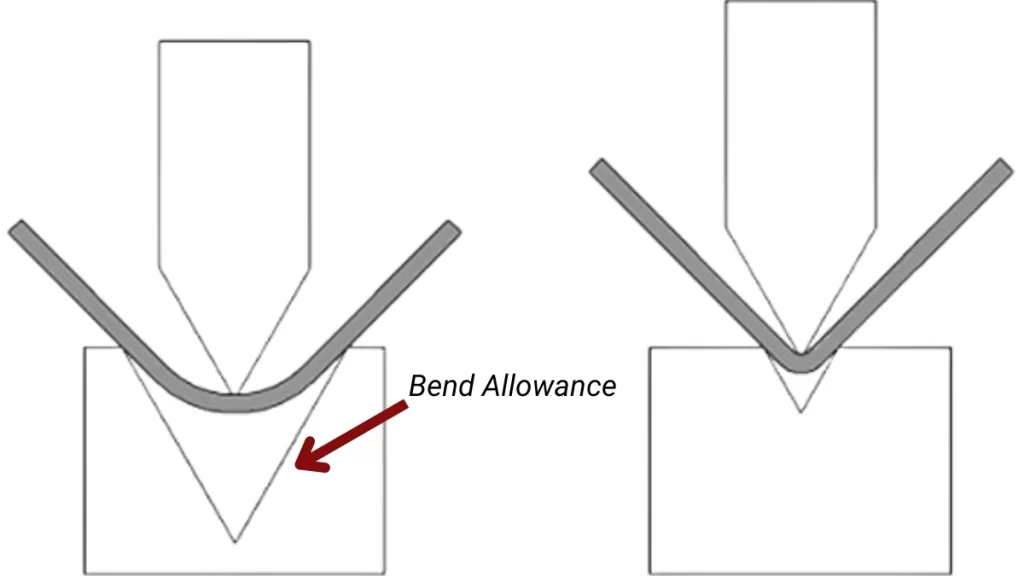
弯曲余量
在钣金折弯计算中,折弯余量 (BA) 是一个相同的测量因子。它提供了开发零件平面图案所需的额外长度,以解释折弯过程中材料轮廓的变化。根据正确的标准计算折弯余量有助于避免常见的问题,例如成品零件错位和配合不良。
弯曲余量公式
典型公式用于 弯曲余量计算器 是:
BA=π/180×R×(A+B)
地点:
- BA = 弯曲余量(英寸或毫米)
- R = 弯曲半径(英寸或毫米)
- A = 弯曲角度(以度为单位)
- B = 材料厚度(英寸或毫米)
立即尝试 Boda!
钣金弯曲计算中的弯曲扣除(BD)
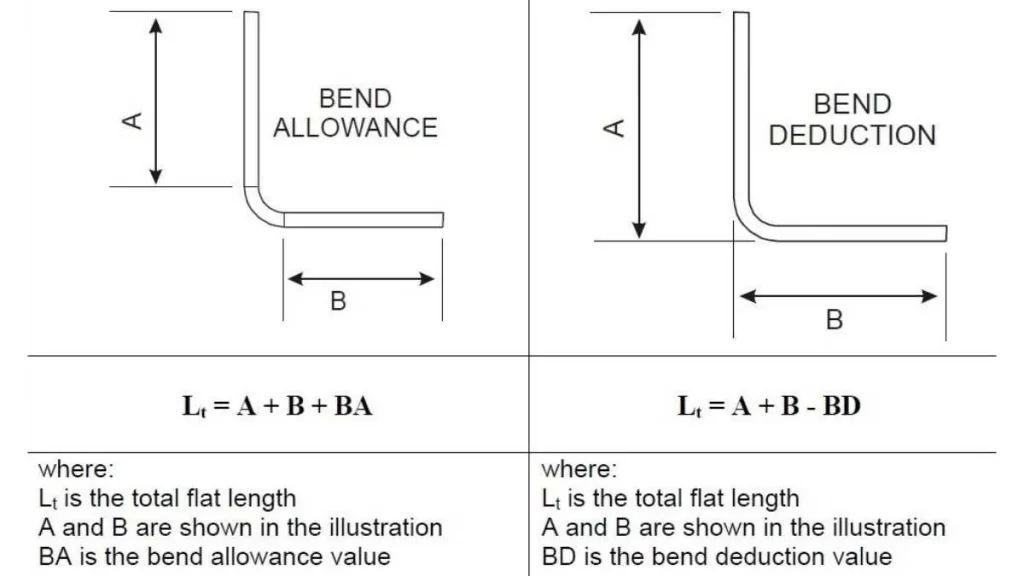
弯曲余量与弯曲扣除量
除了弯曲余量之外,计算弯曲扣除量(BD)也很重要,它考虑了材料的扁平长度和弯曲部件的总长度之间的差值。
弯曲扣除的公式为:
BD=(A×B)+(BA×2)
地点:
- BD = 弯曲扣除
- A = 弯曲角度
- B = 材料厚度
- BA = 弯曲余量
弯曲余量计算表
| 弯曲半径 (R) | 弯曲角度 (A) | 材料厚度(B) | 弯曲余量 (BA) |
| 0.25英寸 | 30度 | 0.062英寸 | 0.058英寸 |
| 0.5英寸 | 45度 | 0.125英寸 | 0.174英寸 |
| 0.75英寸 | 60度 | 0.187英寸 | 0.234英寸 |
| 1.0英寸 | 90度 | 0.25英寸 | 0.364英寸 |
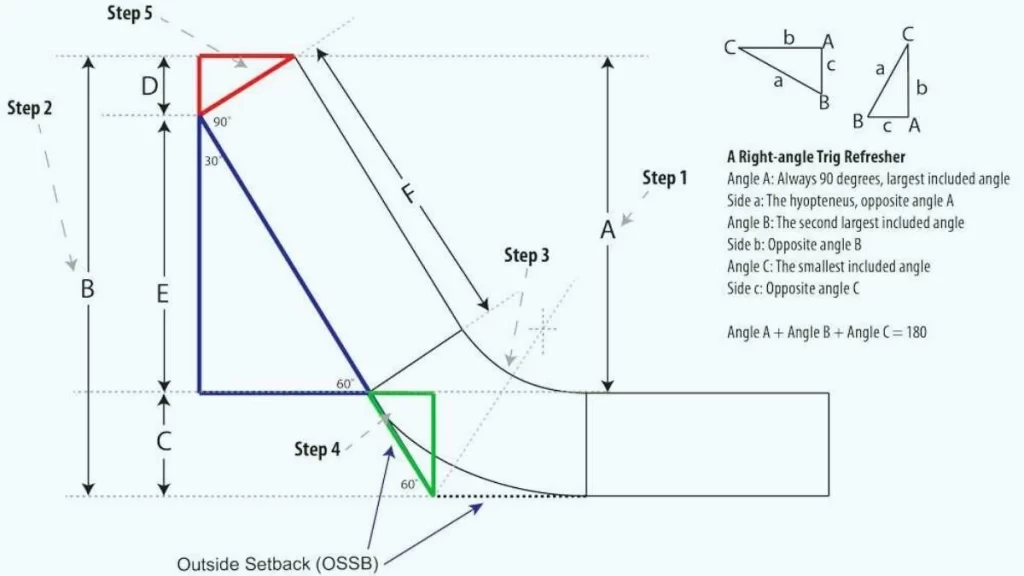
弯曲外退距(OSSB)
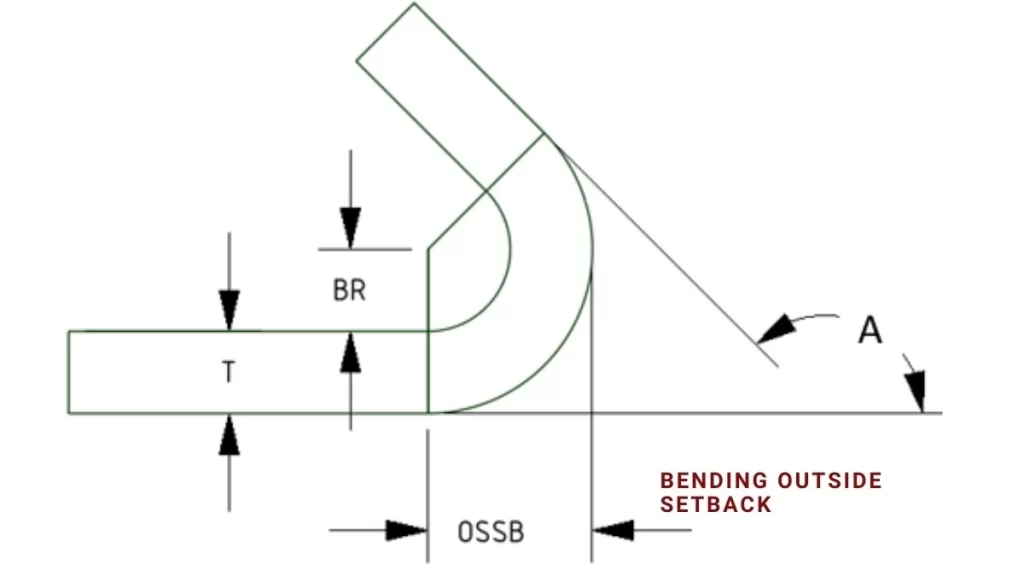
弯曲外退距(OSSB)
外退量 (OSSB) 是钣金折弯计算中的关键因素。它决定了从材料外边缘到折弯轴的距离。折弯外退量 (OSSB) 的测量可确保最佳部件的尺寸正确。此外,计算对于消除新产品制造过程中的错误至关重要。
OSSB 的计算过程有助于减少建筑项目中使用的材料量。此外,它还创造了改善平面布局的可能性,从而可能优化材料的使用。
外部挫折公式
要计算外部挫折,请使用以下公式:
OSSB=R+T⋅cos(A/2)
地点:
- OSSB = 外部缩进(英寸或毫米)
- R = 弯曲半径(英寸或毫米)
- T = 材料厚度(英寸或毫米)
- A = 弯曲角度(以度为单位)
外部退缩计算表
| 弯曲半径 (R) | 材料厚度(T) | 弯曲角度 (A) | 单板滑雪板 |
| 0.25英寸 | 0.062英寸 | 30度 | 0.265英寸 |
| 0.5英寸 | 0.125英寸 | 45度 | 0.375英寸 |
| 0.75英寸 | 0.187英寸 | 60度 | 0.485英寸 |
| 1.0英寸 | 0.25英寸 | 90度 | 0.600英寸 |
平板毛坯布局的开发
在钣金折弯计算中,开发平板毛坯布局主要使用两种方法。所选方法基于您可用的尺寸。在第一种方法中,了解腿部尺寸至关重要。每条腿都是一块扁平的部件,至少有一侧是另一条腿或其自身的边缘或弯曲。在第二种方法中,需要从边缘到弯曲顶点的测量。弯曲顶点是两个元素沿平行外平面相交的点。
- 扁坯 = 第一腿尺寸 + 第二腿尺寸 + 弯曲余量
- 扁坯 = 内弯顶部到外弯顶部的距离 + 内弯顶部到外弯顶部的距离 - 弯曲余量。
第二种方法以位置方式处理弯曲扣除。这可以是正数或负数。这就是为什么对于 OSSB,如果夹角小于 90 度,弯曲扣除可以是负数,例如 10 – (-5) = 15 的示例。弯曲余量计算器在计算过程中自动处理这些符号,而无需进一步的指令。手动计算时,负扣除很重要,因为您需要跟踪符号变化。(阅读更多关于 弯曲不锈钢管)
钣金折弯 K 系数计算
弯曲时的 k 系数计算
In 钣金弯曲,K 系数是用于计算弯曲所需材料量的常数。它代表中性轴与材料工作厚度之间的距离,描述了材料在弯曲线区域内的拉伸或挤压方式。了解 K 系数可使工程师正确评估弯曲余量并获得正确的零件尺寸。
K 因子公式
以数学形式来说,K 因子表示为:
K 系数=中性轴距离/材料厚度
哪里,
- 中性轴: 材料内部在弯曲过程中不会受到压缩或拉伸的区域。
- 材料厚度: 被弯曲的金属板的总厚度。
K 系数的值通常在 0 到 0.5 之间。例如,K 系数为 0.5 表示中性轴位于厚度的一半。值越低,中性轴越靠近内弯,拉伸就越小。
表:材料的典型 K 因子
| 材料 | 典型 K 系数 |
| 铝 | 0.33 - 0.4 |
| 低碳钢 | 0.35 - 0.4 |
| 不锈钢 | 0.4 - 0.5 |
| 铜 | 0.35 - 0.45 |
K 系数取决于材料类型、厚度、弯曲半径和所用工具。在 CAD 软件中使用时,拥有准确的 K 系数值至关重要。这些值有助于估算最终零件尺寸。此外,这些值可确保所生产零件的一致性。
关于 K 因子的事实
- K 系数表示金属材料在弯曲过程中横向延伸的程度。
- 其测量方法是中性轴到材料最外层纤维的距离除以材料厚度。
- K 因子值通常在 0 至 0.5 范围内。
- K 系数 0.5 表示中性轴位于中间或 50%。
- K 系数较低的零件其中性轴的位置更靠近弯曲内侧。
- 如果材料厚度增加,K 因子就会减小。
- 常见 K 因子: 弯曲铝 (0.33–0.4),对于 弯曲不锈钢 (0.35-0.4)。
- CAD 软件使用 K 系数值来估算弯曲余量。
- K 系数使得弯曲部件能够达到正确的尺寸。
立即尝试 Boda!
金属板料弯曲回弹计算
弯曲时的回弹
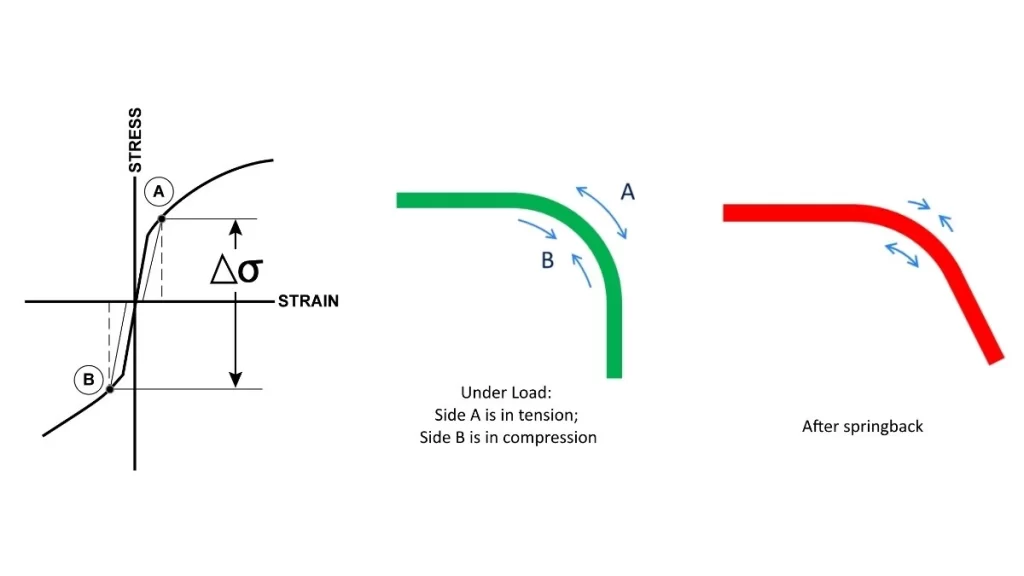
回弹是指金属板弯曲时,会稍微恢复其原始形状。由于材料的弹性,会发生以下反应。在弯曲过程中,材料内部变薄,外部变厚。换句话说,它在一个方向上缩短,在另一个方向上延长。
此外,当释放压力以使金属返回其原始位置时,会产生回弹效应。必须严格控制回弹程度才能达到最终所需的尺寸和计算。您可以通过调整弯曲角度以形成四边形来实现这一点。或者,您可以对特定弯曲施加更大的力。
钣金折弯设计技巧
以下是一些简单但关键的要点,你在雇用时应该考虑 钣金折弯技术。这些技巧涵盖了避免问题的弯曲做法。此外,还涵盖了这些问题的解决方案。
最小法兰长度
折弯时法兰长度
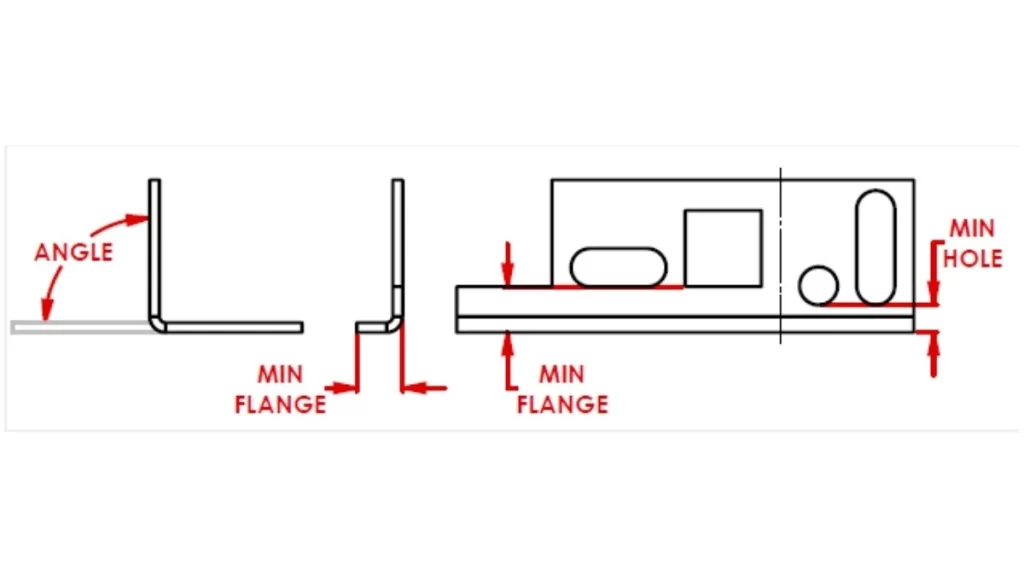
根据厚度,每个法兰都有最小长度要求。请参阅弯曲余量图表,以获得正确指导,以选择合适的模具宽度。不应设计比规定标准短的法兰,因为它们可能无法安装到位,并可能导致弯曲质量差。
倒角边缘
设计倒角法兰时,务必在倒角附近留出足够的材料,以保持折弯角度完整。不要将倒角延伸至折弯线,以防止变形。此外,最小法兰长度可实现精确折弯。
孔相对于弯曲的位置
折弯时孔位
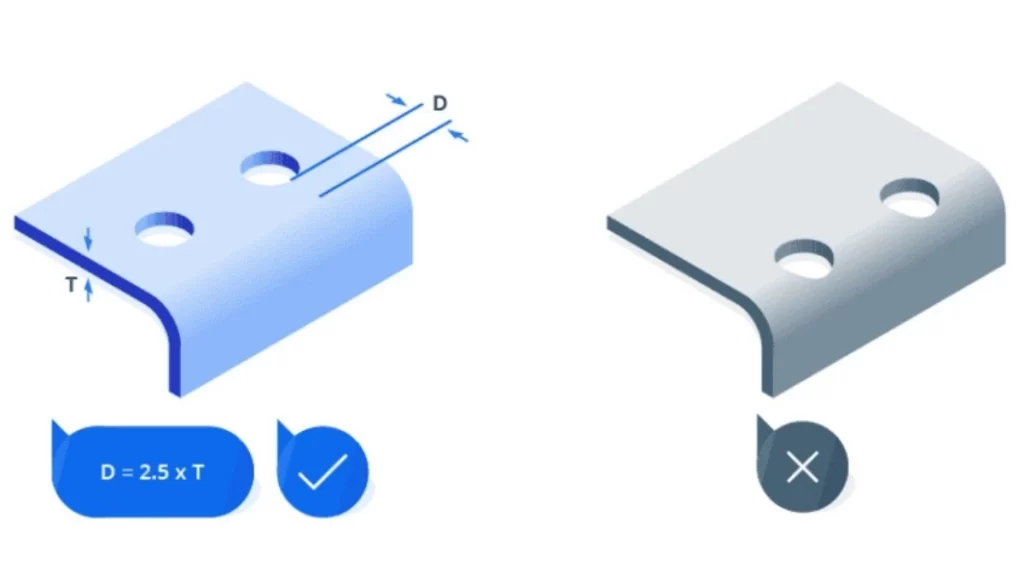
当孔靠近弯曲区域时,尤其是非圆形孔,这可能会导致螺栓配件弯曲和错位。为避免这种情况,请将孔放置在标准弯曲力图表上指示的最小法兰测量值之外。
设计中的对称性
设计对称部件的挑战性较小。尽可能尝试设计对称布局,以尽量减少操作员错误和错误弯曲。但是,不对称可能会导致操作员误判弯曲方向。在无法实现完全对称的情况下,要非常小心地提供清晰的信号来指导弯曲过程以实现预期结果。
铆螺母定位
靠近折弯线的铆螺母应安装到位。建议在折弯前安装铆螺母,以防止孔变形。
大型部件上的小法兰
大型部件上的小法兰难以生产。应避免这些设置,因为搬运通常很困难,可能需要用手抬起,成本较高。每次尽可能尝试寻找替代方法来降低制造过程的复杂性。
连续弯道
当弯头连续时,需要仔细规划。在创建过程中,始终在之后以及每个渐进步骤中验证您的部件是否适合模具。对于形成 U 形弯头,U 形弯头的中间部分要比侧面凸缘长,以便于正确定位模具,不会因困难而受损。
沿一条线对齐折弯
在一条生产线上引入弯头具有成本效益,因为可以减少生产步骤。保持生产线上的弯头可以减少必须重新定位零件的次数,从而减少所需的时间和金钱。如果弯头是孤立的,则必须单独纠正每个弯头。这个过程可能既耗时又费钱。
沿边缘展平线
使弯曲线与一侧平行,以便零件可以轻松安装到位。相邻的一侧有助于机器的正确位置。如果没有这样的对齐,那么保持精度就会成为一项挑战,并可能导致一些差异。
弯曲救济
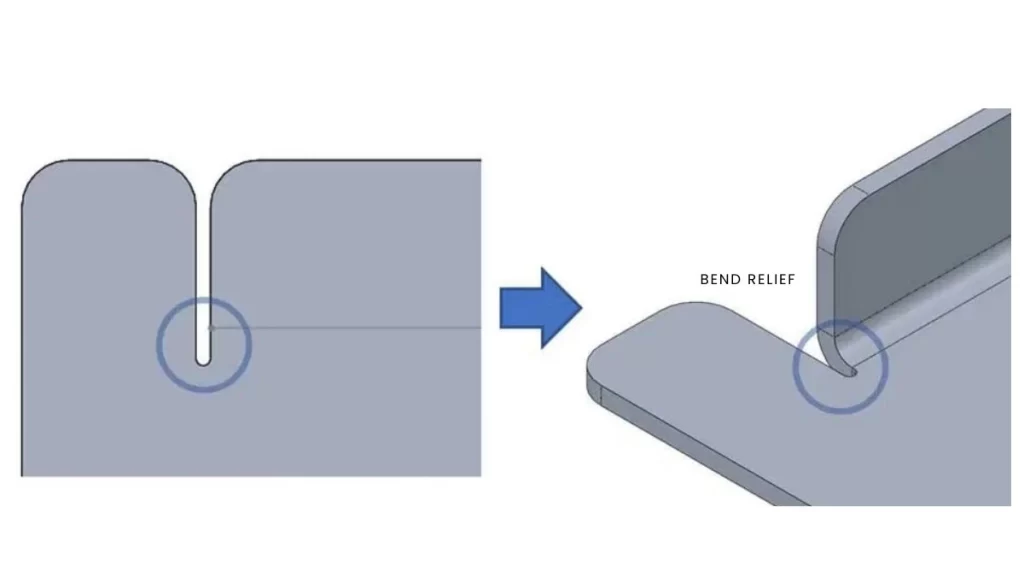
折弯止裂槽
弯曲时也应使用折弯止口,并在必要时提供结构支撑。法兰边缘的缝隙或切口可防止撕裂和应力断裂。建议将这些切口设计得略大于材料厚度,并留出小圆角,以尽量减少材料上的应力。
弯曲盒子
在箱体法兰之间留出小间隙以防止干扰。如果没有这些间隙,最终的弯曲可能会干扰先前的弯曲,从而导致结构故障。较小的余量可以控制弯曲并保持箱体的形状。
检查平面图案
经常在 CAD 中使用平面图案视图。定期检查有助于防止平面形式中未发现的设计缺陷。将其放置在与部件紧密贴合的位置,以避免使用过多的材料,并可能在一张纸上打印模型的多个部分。
最小弯曲半径
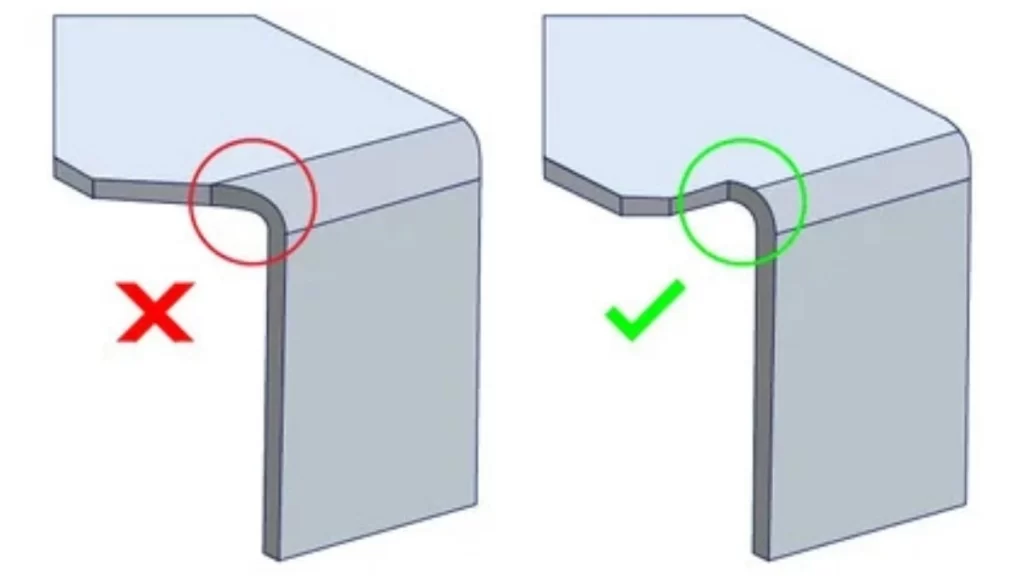
弯曲半径指南
选择的弯曲半径不小于弯曲材料的厚度。这可以使弯曲过程变得简单,并最大限度地降低出现错误弯曲的可能性。虽然较大的半径可能需要更多的计算,但较小的半径可能会导致材料问题。
弯曲时的纤维流动方向
位于轧制截面平面内的弯曲称为对齐弯曲。它们与轧制材料的纹理垂直。例如,铝和某些类型的钢如果沿纹理方向弯曲就会开裂。通过逆着纹理弯曲材料,产生的表面更坚固、更均匀。
卷边技术
卷边有助于加强边缘,但应避免产生较小的内半径。要完全压平半径,需要更大的压力,并且可能会导致开裂。使用精确的钣金弯曲半径计算器来确保材料一致性,可以最大限度地降低这种风险。
材料选择
当钢板厚度达到标准(普通钢板厚度最高可达 3 毫米)时,大多数弯曲都可以实现。较厚或特殊的材料可能需要遵循某些处理说明。
立即尝试 Boda!
金属弯曲在线服务 – Boda Tech
Boda 在线 钣金折弯服务 为您提供准确和快速的服务,满足您的所有需求。您可以使用我们的在线报价系统轻松上传设计、选择材料和设定期望。我们的精密机械和经验丰富的操作员可确保任何金属部件都能达到最佳弯曲精度。
我们使用钢、铝、钛等材料来开发坚固且精确成型的部件。我们高效的结构可快速生成报价并缩短交货时间,让您节省资金并按时完成任务。
质量是我们的首要任务。所有部件都经过严格检查,以确认它们符合所需的市场标准。这确保您的组件能够按预期工作。
准备好探索顶级金属弯曲解决方案了吗?选择 Boda Tech 满足您所有的金属弯曲需求。如需获取报价或与我们的专家交谈,请随时联系我们!