Quando si piega una parte in lamiera, il suo spessore aumenta o le dimensioni assumono un valore diverso. La dimensione finale supererà le dimensioni esterne del disegno, a meno che non si consideri la piegatura. Mentre alcuni descriverebbero questo come lo stiramento del materiale, in realtà, subisce un allungamento. L'allungamento previsto avviene perché l'asse neutro si sposta verso il lato interno del metallo.
L'asse neutro di piegatura è una posizione che rimane invariata durante il processo di piegatura. Il materiale situato all'esterno dell'asse neutro è soggetto a tensione e il lato interno della sezione è compresso. Su questa linea di parità, non vi è alcun cambiamento, il che significa nessun allungamento o condensazione lungo la linea. Se l'asse di neutralità si sposta verso l'interno, viene spostato più materiale verso l'esterno di quanto non venga spinto verso l'interno, causando un ritorno elastico. Questo articolo riguarda il calcolo della piegatura della lamiera, le formule e gli aspetti tecnici. Inoltre, tratterà suggerimenti di progettazione generali per una piegatura efficace.
Calcolo della piegatura della lamiera: tolleranza di piegatura (BA)
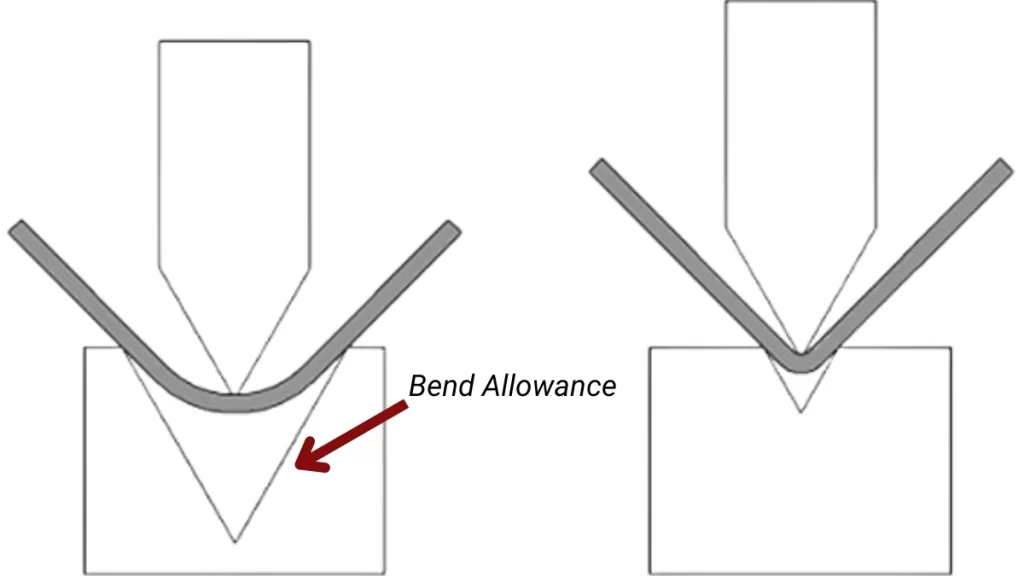
tolleranza di flessione
Nel calcolo della piegatura della lamiera, la tolleranza di piegatura (BA) è un fattore di misurazione identico. Fornisce una lunghezza extra necessaria per sviluppare il modello piatto di una parte per tenere conto della modifica del profilo del materiale durante la piegatura. Il calcolo della tolleranza di piegatura secondo lo standard corretto aiuta a evitare problemi comuni come disallineamento e cattivo montaggio della parte finita.
Formula di tolleranza di piegatura
La formula tipica utilizzata in un calcolatrice tolleranza piegatura è:
BA=π/180×R×(A+B)
Dove:
- BA = tolleranza di piegatura (in pollici o mm)
- R = Raggio di curvatura (in pollici o mm)
- A = Angolo di piegatura (in gradi)
- B = Spessore del materiale (in pollici o mm)
Prova subito Boda!
Deduzione della piega (BD) nel calcolo della piegatura della lamiera
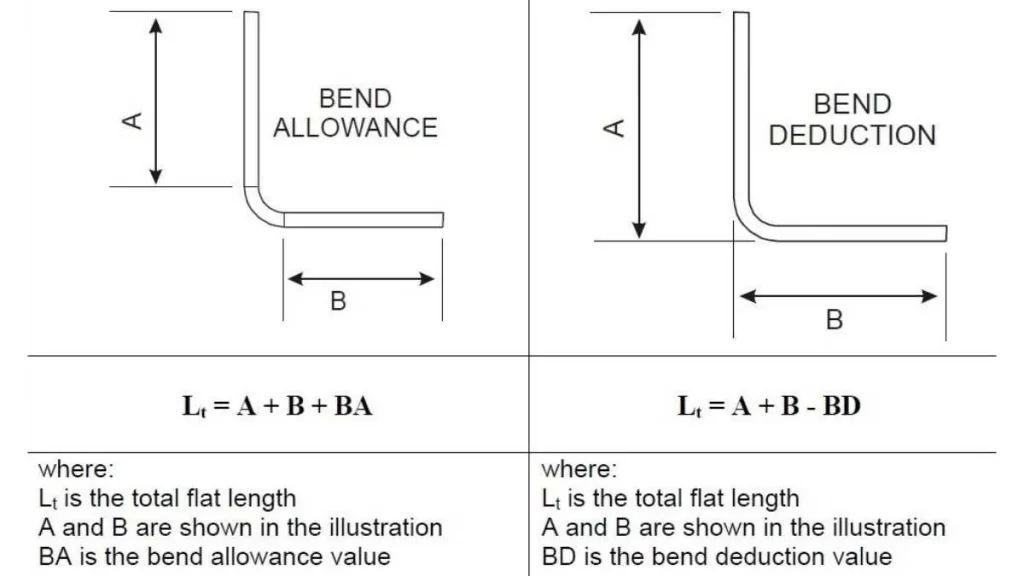
Tolleranza di piegatura vs. detrazione di piegatura
Oltre alla tolleranza di piegatura, è importante calcolare anche la deduzione di piegatura (BD), che tiene conto della differenza tra la lunghezza piana del materiale e la lunghezza totale della parte piegata.
La formula per la deduzione della curvatura è:
BD=(A×B)+(BA×2)
Dove:
- BD = Deduzione di piegatura
- A = Angolo di piegatura
- B = Spessore del materiale
- BA = tolleranza di piegatura
Tabella di calcolo della tolleranza di piegatura
| Raggio di curvatura (R) | Angolo di piegatura (A) | Spessore del materiale (B) | Tolleranza di piegatura (BA) |
| 0.25 pollici | gradi 30 | 0.062 pollici | 0.058 pollici |
| 0.5 pollici | gradi 45 | 0.125 pollici | 0.174 pollici |
| 0.75 pollici | gradi 60 | 0.187 pollici | 0.234 pollici |
| 1.0 pollici | gradi 90 | 0.25 pollici | 0.364 pollici |
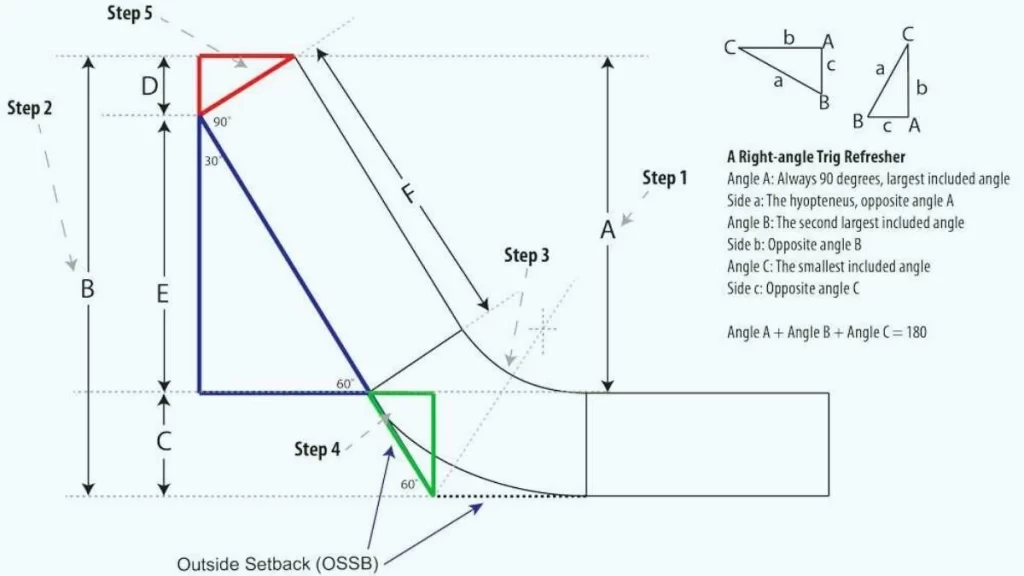
Piegatura esterna arretramento (OSSB)
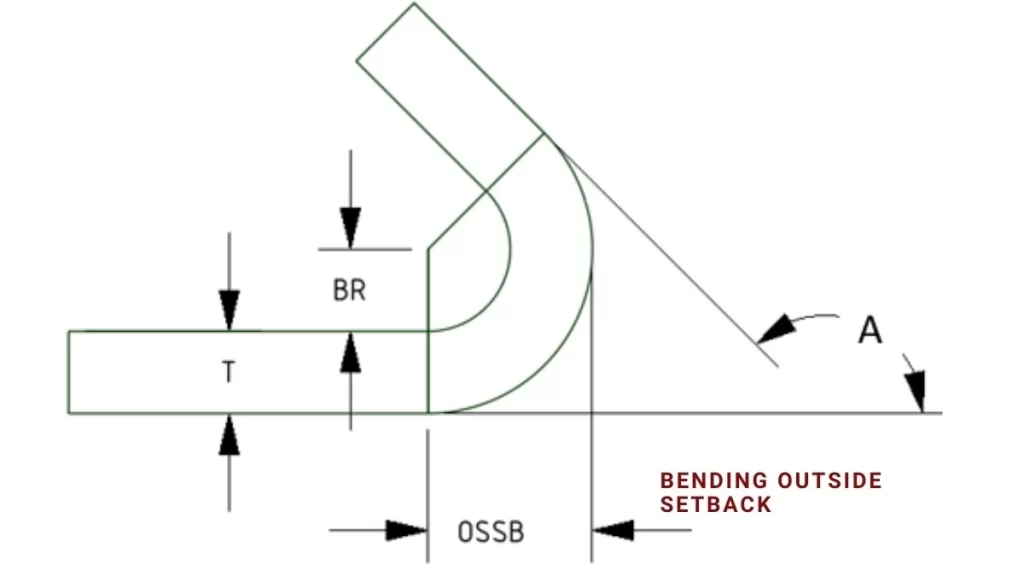
Piegatura esterna arretramento (OSSB)
Outside Setback (OSSB) è un fattore critico nel calcolo della piegatura della lamiera. Determina la distanza misurata dal bordo esterno del materiale all'asse di piegatura. Le misurazioni per Bending Outside Setback (OSSB) assicurano che la parte migliore abbia le dimensioni giuste. Inoltre, i calcoli sono essenziali per eliminare gli errori nel processo di produzione di un nuovo prodotto.
Il processo di calcolo dell'OSSB aiuta a ridurre la quantità di materiale utilizzato nei progetti di costruzione. Inoltre, crea la possibilità di migliorare i layout piani, il che può portare all'ottimizzazione dell'uso dei materiali.
Formula per l'arretramento esterno
Per calcolare l'arretramento esterno, utilizzare la formula seguente:
OSSB=R+T⋅ cos(A/2)
Dove:
- OSSB = arretramento esterno (in pollici o mm)
- R = Raggio di curvatura (in pollici o mm)
- T = Spessore del materiale (in pollici o mm)
- A = Angolo di piegatura (in gradi)
Tabella di calcolo dell'arretramento esterno
| Raggio di curvatura (R) | Spessore materiale (T) | Angolo di piegatura (A) | OSSB |
| 0.25 pollici | 0.062 pollici | gradi 30 | 0.265 pollici |
| 0.5 pollici | 0.125 pollici | gradi 45 | 0.375 pollici |
| 0.75 pollici | 0.187 pollici | gradi 60 | 0.485 pollici |
| 1.0 pollici | 0.25 pollici | gradi 90 | 0.600 pollici |
Sviluppo di layout Flat Blank
Per sviluppare un layout flat-blank nel calcolo della piegatura della lamiera si utilizzano due approcci principali. Il metodo scelto si basa sulle dimensioni disponibili. Nel primo approccio, è fondamentale conoscere le dimensioni delle gambe. Ogni gamba è un pezzo piatto, con almeno un lato che è un bordo o una piega di un'altra gamba o di se stesso. Nel secondo approccio, sono necessarie misurazioni dai bordi all'apice della piega. L'apice della piega è un punto in cui due elementi si incontrano lungo piani esterni paralleli.
- Piatto vuoto = Dimensione prima gamba + Dimensione seconda gamba + Tolleranza di curvatura
- Piatto vuoto = Distanza dalla sommità della curva interna alla sommità della curva esterna + Distanza dalla sommità della curva interna alla sommità della curva esterna – Tolleranza di curvatura.
Il secondo metodo si occupa delle deduzioni di piega in modo posizionale. Ciò può essere un più o un meno. Ecco perché, per OSSB, la deduzione di piega può essere negativa se gli angoli inclusi sono inferiori a 90 gradi, come nell'esempio di 10 – (-5) = 15. I calcolatori di tolleranza di piega gestiscono questi segni automaticamente durante i calcoli senza bisogno di ulteriori istruzioni. Una deduzione negativa è importante quando si calcola manualmente perché è necessario tenere traccia dei cambiamenti di segno. (Per saperne di più su curvatura di tubi in acciaio inox)
Calcolo del fattore K Piegatura della lamiera
Calcolo del fattore k in flessione
In piegatura lamiere, Il fattore K è una costante utilizzata per calcolare la quantità di materiale necessaria per la piegatura. Rappresenta la distanza tra l'asse neutro e lo spessore di lavoro del materiale, che descrive come il materiale viene allungato o schiacciato nella regione della linea di piegatura. Conoscere il fattore K consente agli ingegneri di valutare correttamente la tolleranza di piegatura e di ottenere le dimensioni corrette della parte.
Formula del fattore K
In forma matematica, il fattore K è espresso come:
Fattore K = Distanza dall'asse neutro/Spessore del materiale
Dove,
- Asse neutro: L'area all'interno del materiale che non subisce compressione o allungamento durante la piegatura.
- Spessore materiale: Spessore complessivo della lamiera piegata.
Il valore del fattore K varia in genere tra 0 e 0.5. Ad esempio: un fattore K di 0.5 indica che l'asse neutro si trova a metà dello spessore. Valori più bassi posizionano l'asse neutro più vicino alla piega interna, con conseguente minore allungamento.
Tabella: fattori K tipici per i materiali
| Materiale | Fattore K tipico |
| Alluminio | 0.33 - 0.4 |
| Acciaio dolce | 0.35 - 0.4 |
| Acciaio inossidabile | 0.4 - 0.5 |
| Rame | 0.35 - 0.45 |
Il fattore k dipende dal tipo di materiale, dallo spessore, dai raggi di curvatura e dall'utensile utilizzato. È essenziale avere valori precisi del fattore K per l'uso nel software CAD. Questi valori aiutano a stimare le dimensioni finali della parte. Inoltre, questi valori assicurano la coerenza nelle parti prodotte.
Informazioni sui fattori K
- Il fattore K indica di quanto si estende lateralmente un materiale metallico durante la piegatura.
- Si misura come la distanza dell'asse neutro dalla fibra più esterna del materiale divisa per lo spessore del materiale.
- I valori del fattore K rientrano normalmente nell'intervallo 0 e 0.5.
- Un fattore K pari a 0.5 significa che l'asse neutro si trova al centro o al 50% del percorso.
- Le parti con fattori K bassi posizionano il loro asse neutro più vicino all'interno della curva.
- Se lo spessore del materiale aumenta, il fattore K diminuisce.
- Fattori K comuni: Per piegatura dell'alluminio (0.33–0.4), per piegatura dell'acciaio inossidabile (0.35-0.4).
- Il software CAD utilizza i valori del fattore K per stimare le tolleranze di piegatura.
- Il fattore K consente di ottenere le dimensioni corrette sui pezzi piegati.
Prova subito Boda!
Calcolo del ritorno elastico nella piegatura della lamiera
Ritorno elastico in flessione
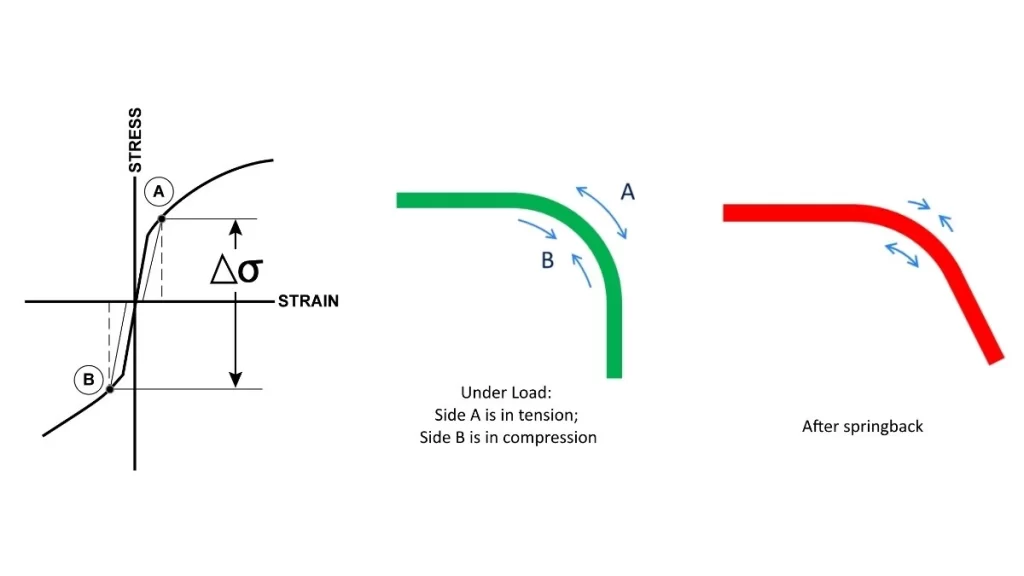
Il ritorno elastico determina che quando la lamiera viene piegata, riacquista leggermente la sua forma originale. La seguente reazione avviene a causa delle proprietà elastiche del materiale. Durante la piegatura, il materiale si assottiglia all'interno e si ispessisce all'esterno. In altre parole, si accorcia in una direzione e si allunga nell'altra.
Inoltre, l'effetto di ritorno elastico si sviluppa quando la pressione viene rilasciata per consentire al metallo di tornare alla sua posizione originale. Il grado di ritorno elastico deve essere gestito attentamente per ottenere le dimensioni e i calcoli desiderati finali. È possibile ottenere ciò regolando l'angolo di piegatura per creare una forma quadrilatera. In alternativa, è possibile applicare più forza a una piegatura specifica.
Suggerimenti per la progettazione della piegatura della lamiera
Di seguito sono riportati alcuni semplici ma fondamentali suggerimenti da considerare quando si impiega tecniche di piegatura della lamieraQuesti suggerimenti riguardano le pratiche di piegatura per evitare problemi. Inoltre, riguardano le soluzioni per tali problemi.
Lunghezza minima della flangia
Lunghezza flangia in piegatura
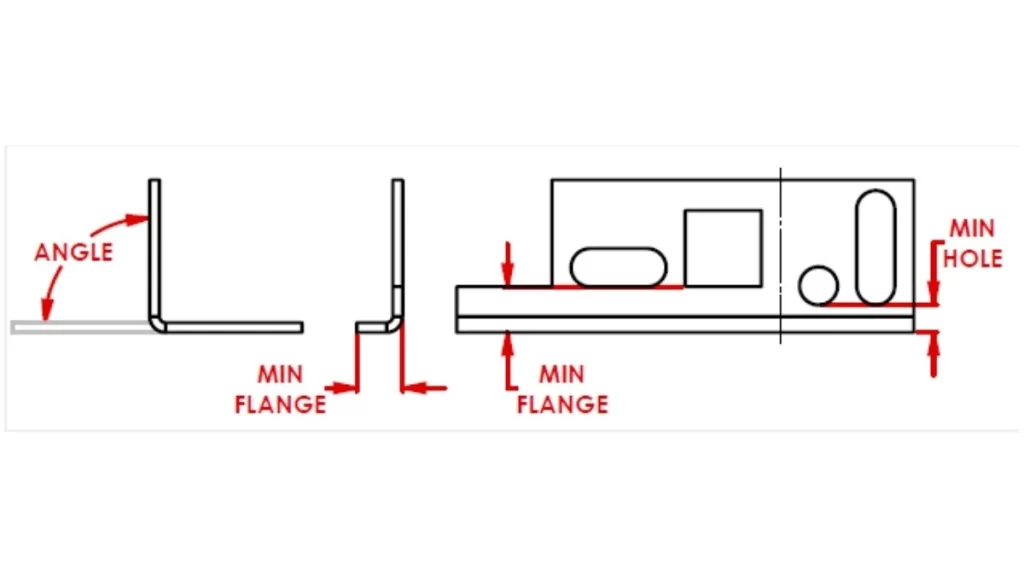
Ogni flangia ha un requisito di lunghezza minima basato sullo spessore. Fare riferimento alla tabella delle tolleranze di piegatura per una guida corretta nella scelta appropriata della larghezza della matrice. Non si devono progettare flange più corte degli standard definiti perché potrebbero non adattarsi in posizione e possono portare a una scarsa qualità di piegatura.
Bordi smussati
Quando si progettano le flange smussate, assicurarsi di lasciare abbastanza materiale vicino allo smusso per mantenere intatti gli angoli di piegatura. Non estendere gli smussi fino alla linea di piegatura per evitare deformazioni. Inoltre, la lunghezza minima della flangia determina piegature precise.
Posizione del foro rispetto alla piega
Posizione del foro In piegatura
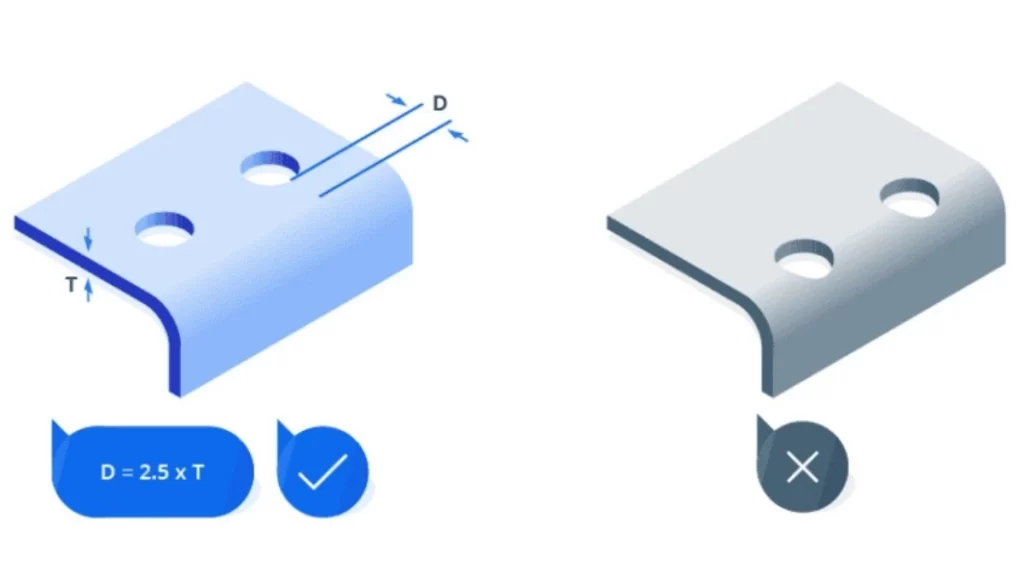
Quando i fori vengono posizionati vicino all'area di piegatura, in particolare per i fori non circolari, ciò potrebbe causare deformazioni e disallineamenti dei raccordi dei bulloni. Per evitare ciò, posizionare i fori oltre la misura minima della flangia indicata nella tabella delle forze di piegatura standard.
Simmetria nel design
Progettare parti simmetriche è meno impegnativo. Quando possibile, cerca di progettare il layout simmetrico per ridurre al minimo l'errore dell'operatore e le pieghe errate. Tuttavia, l'asimmetria può far sì che l'operatore giudichi male la direzione della piega. Nei casi in cui non è possibile ottenere la simmetria completa, sii molto attento a fornire segnali chiari per indirizzare il processo di piegatura al fine di ottenere i risultati attesi.
Posizionamento del dado del rivetto
I rivetti a testa piatta vicini alle linee di piegatura devono essere ben posizionati. Si raccomanda di installare i rivetti a testa piatta prima della piegatura per evitare deformazioni dei fori.
Piccole flange su parti grandi
Le piccole flange su componenti di grandi dimensioni sono difficili da produrre. Queste configurazioni dovrebbero essere evitate perché la movimentazione è solitamente difficile e può comportare il sollevamento a mano e comportare costi più elevati. Cerca di trovare modi alternativi per ridurre la complessità del processo di produzione ogni volta che puoi.
Piegature consecutive
Quando le pieghe sono sequenziali, devono essere pianificate attentamente. Verifica sempre se la tua parte si adatterà allo stampo in seguito e a ogni fase progressiva durante la sua creazione. Per formare pieghe a U, la parte centrale della pieghe a U è resa più lunga delle flange laterali per facilitare il corretto posizionamento dello stampo, non rovinato da difficoltà.
Allinea le curve lungo una linea
L'introduzione di curve su una singola linea è conveniente grazie alla riduzione dei passaggi coinvolti nella produzione. Mantenere le curve in linea riduce il numero di volte in cui le parti devono essere riposizionate, il che diminuisce la quantità di tempo e denaro richiesta. Se le curve sono isolate, ciascuna deve essere corretta individualmente. Questo processo può richiedere molto tempo ed essere costoso.
Appiattimento della linea lungo un bordo
Rendere le linee di piegatura parallele a un lato in modo che le parti possano adattarsi facilmente alla posizione. Un lato adiacente aiuta nella posizione corretta della macchina. Se non c'è tale allineamento, la precisione di tenuta diventa una sfida e può causare alcune disparità.
Rilievo di piegatura
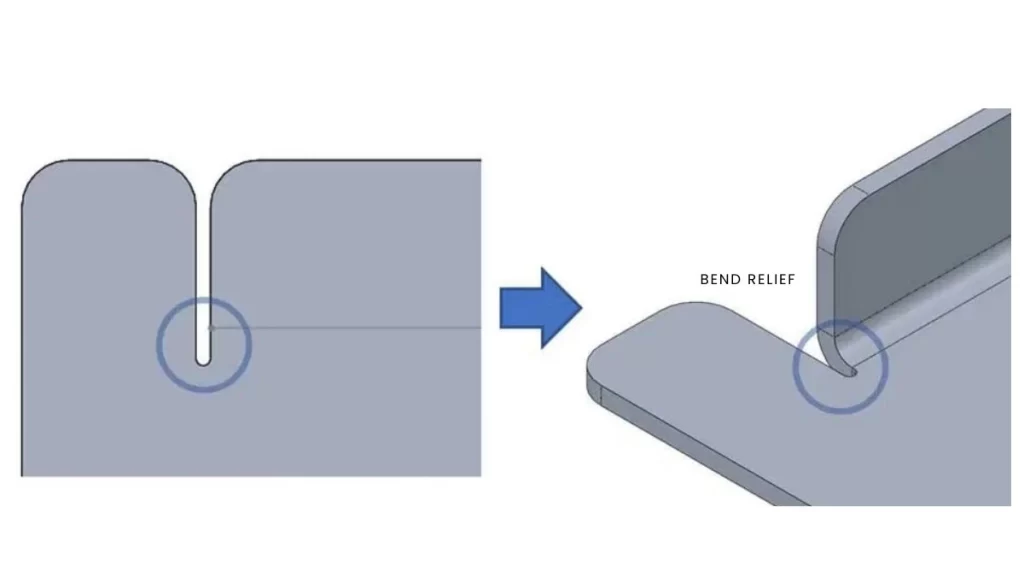
Rilievo di piega
I rilievi di piegatura dovrebbero essere utilizzati anche per la piegatura e per fornire supporto strutturale ove necessario. Una fessura o un ritaglio nel bordo della flangia impedisce strappi e fratture da stress. Si consiglia di progettare questi ritagli leggermente più grandi dello spessore del materiale e di dare un piccolo raccordo per ridurre al minimo lo stress sul materiale.
Piegare una scatola
Lasciare piccoli spazi tra le flange della scatola per evitare interferenze. Senza questi spazi, le piegature finali possono interferire con le piegature precedenti, causando quindi cedimenti strutturali. Piccole tolleranze consentono il controllo delle piegature e mantengono la forma della scatola.
Controlla il modello piatto
Utilizzare frequentemente una vista di pattern piatto in CAD. Controlli regolari aiutano a prevenire difetti di progettazione non visibili nelle forme piatte. Posizionarlo in modo da adattare strettamente il pezzo per evitare di utilizzare materiale eccessivo e forse stampare più pezzi di un modello su un singolo foglio.
Raggio di curvatura minimo
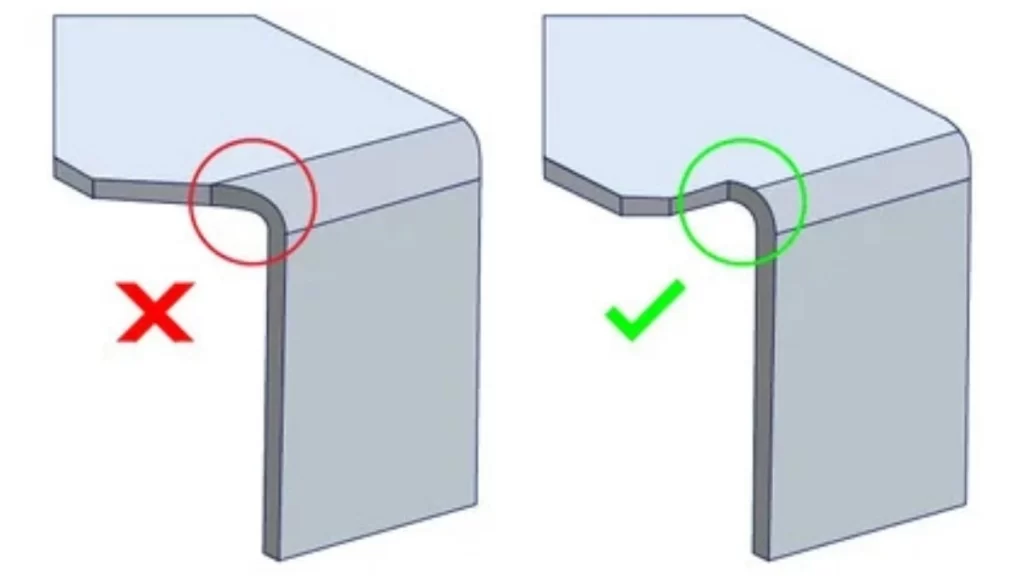
Guida al raggio di curvatura
Selezionare un raggio di curvatura non inferiore allo spessore del materiale da piegare. Ciò semplifica il processo di piegatura e riduce al minimo la probabilità di sviluppare curve non corrette. Sebbene raggi più grandi possano comportare più calcoli, un raggio piccolo può causare problemi al materiale.
Orientamento del flusso di fibre in relazione alla flessione
Le pieghe che giacciono sul piano della sezione laminata sono designate come pieghe di allineamento. Giacciono perpendicolarmente alla grana dei materiali laminati. L'alluminio e alcuni tipi di acciaio, ad esempio, sono noti per creparsi se vengono piegati lungo la direzione della grana. Piegando il materiale contro la grana, le superfici risultanti sono più resistenti e uniformi.
Tecniche di orlatura
Un orlo è utile per rinforzare i bordi, ma evita di creare un raggio interno che dovrebbe essere piccolo. Per appiattire completamente il raggio hai bisogno di più pressione e può causare delle crepe. Questo rischio è ridotto al minimo quando si usa un calcolatore preciso del raggio di piegatura della lamiera per garantire la coerenza del materiale.
Selezione del Materiale
La maggior parte delle piegature sono realizzabili quando lo spessore della lamiera d'acciaio è standard fino a 3 mm per le lamiere d'acciaio normali. Materiali più spessi o speciali possono avere determinate istruzioni di movimentazione da seguire.
Prova subito Boda!
Servizi online di piegatura dei metalli – Boda Tech
Boda online servizio di piegatura lamiere fornisce accuratezza e rapidità per tutte le tue esigenze. Puoi caricare facilmente i tuoi progetti, selezionare materiali e definire le aspettative utilizzando il nostro sistema di quotazione online. I nostri macchinari di precisione e gli operatori esperti garantiscono che qualsiasi parte metallica venga piegata alla sua precisione ottimale.
Utilizziamo acciaio e alluminio, titanio tra gli altri materiali per sviluppare parti robuste ma accuratamente formate. La nostra struttura efficiente si traduce in una rapida generazione di preventivi e tempi di consegna brevi, consentendoti di risparmiare denaro e rispettare le scadenze.
La qualità è la nostra massima priorità. Tutti i pezzi vengono sottoposti a un esame rigoroso per confermare che soddisfano gli standard di mercato richiesti. Questo assicura che i tuoi componenti funzioneranno come previsto.
Pronti a esplorare le migliori soluzioni di piegatura dei metalli? Scegliete Boda Tech per tutte le vostre esigenze di piegatura dei metalli. Per ottenere un preventivo o parlare con i nostri specialisti, non esitate a contattarci!