L'électroérosion par enfonçage, également appelée électroérosion par cavité, est un procédé de fabrication essentiel dans l'industrie moderne. Il s'agit d'une technique d'usinage non conventionnelle qui utilise l'électroérosion pour enlever de la matière d'une pièce, créant ainsi des formes et des motifs complexes. L'électroérosion par enfonçage est l'une des techniques d'usinage non conventionnelles utilisées pour l'usinage par électroérosion. types d'usinage par électroérosion, est une méthode polyvalente qui peut être utilisée pour créer des géométries complexes dans une large gamme de matériaux.
Cet article vise à fournir un guide complet pour maîtriser les techniques d'EDM par enfonçage, de la compréhension du processus à l'apprentissage de ses applications dans diverses industries.
Comprendre le processus d'électro-érosion par enfonçage
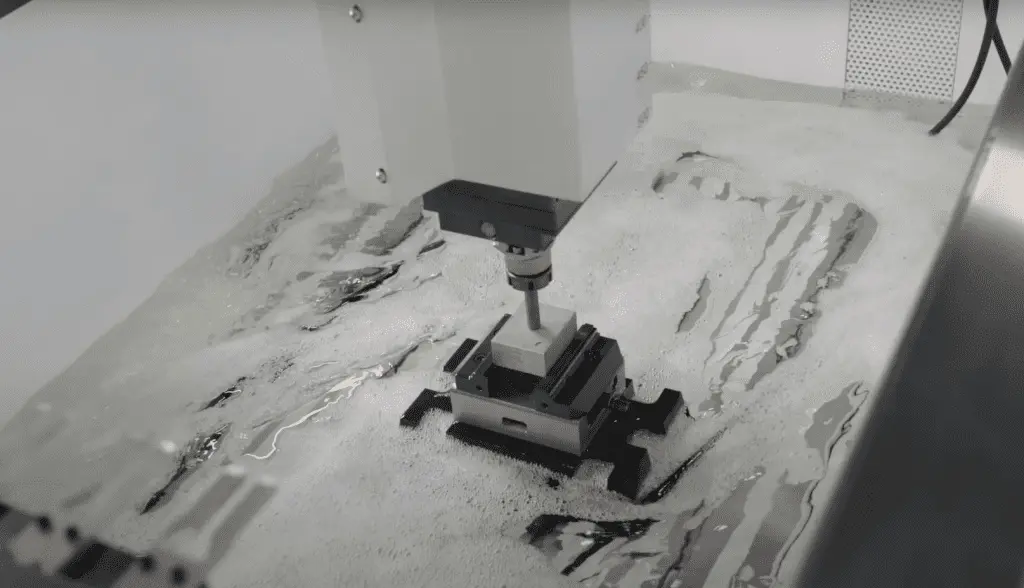
Configuration de l'électroérosion par enfonçage
Le processus EDM par enfonçage commence par la conception de la forme ou de la géométrie souhaitée sur un logiciel de conception assistée par ordinateur (CAO). Cette conception est ensuite convertie en un modèle 3D, qui sert de modèle pour la machine EDM. La pièce est immergée dans un fluide diélectrique, qui sert d'isolant et de liquide de refroidissement pendant le processus d'usinage. Une électrode, généralement constituée de graphite, cuivre ou cuivre-tungstène, est conçu pour correspondre à la forme souhaitée de la pièce finale.
L'électrode est ensuite immergée dans le fluide diélectrique et connectée à une source d'alimentation, créant une décharge électrique entre l'électrode et la pièce. La décharge électrique érode le matériau de la pièce, coupant le matériau indésirable et laissant la forme souhaitée. Le fluide diélectrique est mis en circulation en continu pour éliminer les débris et maintenir un environnement stable pour la décharge électrique.
Un avantage significatif du processus EDM par enfonçage est sa capacité à usiner des matériaux durs et à créer des formes complexes sans nécessiter de force excessive. Cela le rend idéal pour la fabrication de composants avec des tolérances serrées et des géométries complexes, telles que des pièces aérospatiales et automobiles, des moules, des matrices et des dispositifs médicaux.
Sujet connexe : Usinage par électroérosion : Guide essentiel pour débutants
Composants d'une machine d'électro-érosion par enfonçage
Une machine d'électroérosion par enfonçage se compose de plusieurs éléments essentiels qui fonctionnent ensemble pour garantir un processus d'usinage précis et efficace. Ces éléments comprennent :
| Composant | Description |
|---|---|
| Source d'alimentation | Fournit l'énergie électrique nécessaire au processus EDM. Contrôle la tension, le courant et la durée des impulsions pour obtenir le taux d'enlèvement de matière et la finition de surface souhaités. |
| Électrode | Le matériau conducteur utilisé pour créer la décharge électrique. Peut être fait de divers matériaux, tels que le graphite, le cuivre ou le cuivre-tungstène, selon les exigences spécifiques du processus EDM. |
| Fluide diélectrique | Un liquide isolant utilisé pour immerger la pièce et l'électrode pendant le processus d'usinage. Maintient un environnement stable pour la décharge électrique, refroidit la pièce et l'électrode et élimine les débris de la zone d'usinage. |
| Porte-pièce | Sécurise la pièce en place pendant le processus EDM. Assure un alignement et une stabilité appropriés de la pièce, contribuant à l'exactitude et à la précision globales du processus d'usinage. |
| Contrôleur CNC | Le système informatisé qui contrôle le mouvement et le positionnement de l'électrode et de la pièce pendant le processus EDM. Interprète la conception CAO et le modèle 3D, en les traduisant en mouvements précis de la machine pour un enlèvement de matière précis. |
| Système de filtration | Responsable de la circulation continue du fluide diélectrique, de l'élimination des débris et des contaminants et du maintien des conditions optimales pour le processus EDM. |
L'art de maîtriser l'EDM Sinker : trucs et astuces clés
La maîtrise des techniques d'EDM par enfonçage nécessite une compréhension approfondie du processus et de ses variables, ainsi qu'une vaste expérience pratique. Voici quelques conseils et astuces clés pour vous aider à devenir un machiniste compétent en électroérosion par enfonçage :
Sélection appropriée des électrodes : Le choix du bon matériau et de la bonne conception de l'électrode est crucial pour un retrait efficace du matériau et l'obtention de la finition de surface souhaitée. Des facteurs tels que le matériau de la pièce, la profondeur d'usinage et la complexité de la géométrie doivent être pris en compte lors de la sélection de l'électrode.
Paramètres de puissance optimaux : Le réglage des paramètres d'alimentation, tels que la tension, le courant et la durée des impulsions, peut avoir un impact significatif sur le taux d'enlèvement de matière, la finition de surface et l'efficacité globale de l'usinage. Expérimentez avec différents réglages de puissance pour trouver l'équilibre optimal pour chaque application spécifique.
Maintenir la qualité du fluide diélectrique : La surveillance et le maintien réguliers de la qualité du fluide diélectrique sont essentiels pour un processus EDM stable et efficace. Assurez-vous que le fluide est correctement circulé, filtré et exempt de contaminants afin de minimiser tout problème potentiel lors de l'usinage.
Alignement précis de la pièce et des électrodes : Un alignement précis de la pièce et de l'électrode est essentiel pour obtenir la forme et les tolérances souhaitées. Utilisez des fixations de travail appropriées et vérifiez régulièrement le positionnement pour garantir des résultats cohérents.
Surveiller et optimiser les variables de processus : La surveillance continue de variables telles que l'usure des électrodes, le taux d'enlèvement de matière et la finition de surface peut aider à identifier les domaines à améliorer et à optimiser. La mise en œuvre de systèmes de rétroaction en temps réel et de contrôle adaptatif peut encore améliorer l'efficacité globale du processus d'électroérosion par enfonçage.
Essayez Boda maintenant !
Matériaux adaptés à l'électro-érosion par enfonçage
L'électro-érosion par enfonçage est un processus d'usinage polyvalent capable de travailler avec une large gamme de matériaux, notamment :
| Source | Description | Exemples |
|---|---|---|
| Les métaux | Métaux durs difficiles à usiner avec les méthodes conventionnelles | Titane, carbure de tungstène, aciers à outils |
| Céramique conductrice | Céramique avancée aux propriétés conductrices | Carbure de silicium, nitrure de silicium |
| Composites | Matériaux composites conducteurs | Composites à matrice métallique (MMC), polymères renforcés de fibres de carbone (CFRP) |
| Superalliages | Alliages résistants aux hautes températures et à la corrosion | Inconel, Hastelloy |
Il est important de noter que l'EDM par enfonçage ne convient qu'aux matériaux électriquement conducteurs. Les matériaux non conducteurs, tels que les plastiques et les céramiques non métalliques, ne peuvent pas être usinés à l'aide de ce procédé.
Lire la suite: Matériaux adaptés au processus EDM
Applications de Sinker EDM dans diverses industries
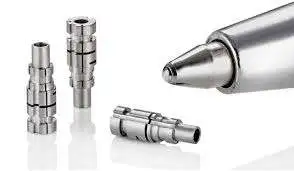
Pièces usinées par électroérosion à fil
L'électro-érosion par enfonçage est largement utilisée dans diverses industries en raison de sa polyvalence et de sa précision. Voici quelques-unes des industries et applications qui utilisent fréquemment l'EDM par enfonçage :
| Industrie | Applications | Exemples |
|---|---|---|
| Industrie aerospatiale | Fabriquez des composants complexes pour les moteurs d'avions, tels que des aubes et des aubes de turbine. Produire des formes de profil aérodynamique dans les structures d'aile. | Aubes de turbine, aubes, formes de profil aérodynamique |
| Médical | Fabriquer des implants médicaux, tels que des implants orthopédiques et des prothèses dentaires. Créez des instruments chirurgicaux aux géométries complexes. | Implants orthopédiques, prothèses dentaires, instruments chirurgicaux |
| Automobile | Fabriquer des moules pour les pièces automobiles, telles que les engrenages et les roulements. Créez des composants de moteur avec des géométries complexes, tels que des injecteurs de carburant et des soupapes. | Moules pour engrenages et roulements, injecteurs de carburant, soupapes |
| Outil et matrice | Produisez des moules et des matrices pour diverses industries, telles que l'emboutissage des plastiques, du caoutchouc et des métaux. Créez des outils de coupe de précision avec des géométries complexes, tels que des forets et des fraises en bout. | Moules et matrices pour plastiques, caoutchouc, emboutissage de métaux, outils de coupe de précision |
| Vitrines et Écrans Numériques | Fabriquer des composants pour appareils électroniques, tels que des connecteurs et des capteurs. Produire des moules de précision pour le moulage par injection plastique de pièces électroniques. | Connecteurs, capteurs, moules de précision pour moulage par injection plastique |
Électroérosion par enfonçage vs électroérosion à fil : une comparaison
L'EDM par enfonçage et l'EDM par fil sont deux techniques d'usinage non conventionnelles qui utilisent une décharge électrique pour enlever la matière d'une pièce. Cependant, il existe des différences importantes entre les deux méthodes. Voici une comparaison entre l'EDM par enfonçage et l'EDM par fil :
- Type d'électrode : L'EDM à enfonçage utilise une électrode en forme, tandis que l'EDM à fil utilise un fil fin comme électrode.
- Épaisseur de la pièce : L'EDM par enfonçage peut usiner des pièces épaisses, tandis que l'EDM par fil convient généralement mieux aux matériaux plus fins.
- Angle de conicité : L'électro-érosion par enfonçage peut produire des formes coniques, contrairement à l'électro-érosion par fil.
- Finition de surface: L'EDM par enfonçage produit généralement une finition de surface plus rugueuse que l'EDM par fil.
- Coût : L'EDM par enfonçage est généralement plus cher que l'EDM par fil en raison du besoin d'électrodes façonnées et de fluide diélectrique.
Tableau de comparaison
| Type d'électrode | Épaisseur de la pièce | Angle de conicité | État de surface | Prix |
|---|---|---|---|---|
| Électrode façonnée (Sinker EDM) | Peut usiner des pièces épaisses | Peut produire des formes coniques | Produit généralement une finition de surface plus rugueuse que l'électroérosion à fil | Généralement plus cher en raison du besoin d'électrodes façonnées et de fluide diélectrique |
| Fil fin (Wire EDM) | Généralement mieux adapté aux matériaux plus fins | Impossible de produire des formes coniques | Produit généralement une finition de surface plus lisse que Sinker EDM | Généralement moins cher que Sinker EDM en raison des exigences d'électrode plus simples |
L'EDM par enfonçage et l'EDM par fil ont leurs avantages et leurs limites uniques, et le choix entre les deux méthodes dépend des exigences spécifiques de l'application.
Lire la suite: Wire Cut VS EDM : analyse des coûts et des performances
Besoin de services EDM ? Contacter ProléanTech
Si vous avez besoin d'un professionnel Services GED, ne cherchez pas plus loin que Boda. Notre équipe d'experts possède une vaste expérience dans l'électroérosion par enfonçage, l'électroérosion à fil et d'autres techniques d'usinage non conventionnelles. Nous utilisons des équipements de pointe et des logiciels avancés pour fournir des composants de haute qualité avec des tolérances serrées et des géométries complexes. Contactez-nous aujourd'hui pour en savoir plus sur nos services et sur la manière dont nous pouvons vous aider dans votre prochain projet de fabrication.
Conclusion
L'EDM par enfonçage est un processus d'usinage essentiel qui a révolutionné l'industrie manufacturière. C'est une technique polyvalente qui peut être utilisée pour créer des géométries complexes dans une large gamme de matériaux. La maîtrise des techniques d'EDM par enfonçage nécessite une compréhension approfondie des variables du processus et une vaste expérience pratique. Ce guide complet a fourni un aperçu du processus d'électroérosion par enfonçage, des composants d'une machine d'électroérosion par enfonçage et des trucs et astuces de maîtrise. Il a également discuté des types de matériaux adaptés à l'EDM par enfonçage, de leurs applications dans diverses industries et d'une comparaison entre les enfonçages EDM vs EDM à filBoda propose des services d'usinage EDM professionnels pour tous vos besoins de fabrication.
FAQ
Qu'est-ce que l'électroérosion par enfonçage ?
L'EDM par enfonçage est une technique d'usinage non conventionnelle qui utilise une décharge électrique pour retirer de la matière d'une pièce, créant ainsi des formes et des conceptions complexes.
Quels matériaux conviennent à l'électro-érosion par enfonçage ?
Le Sinker EDM peut fonctionner avec une large gamme de matériaux électriquement conducteurs, y compris les métaux, les céramiques conductrices, les composites et les superalliages.
Quels sont les composants d'une machine d'électro-érosion par enfonçage ?
Une machine d'érosion par enfonçage se compose d'une alimentation électrique, d'une électrode, d'un fluide diélectrique, d'un porte-pièce, d'un contrôleur CNC et d'un système de filtration.
Quelles sont certaines applications de l'EDM par enfonçage ?
L'EDM par enfonçage est utilisé dans diverses industries, notamment l'aérospatiale, la médecine, l'automobile, les outils et matrices et l'électronique, pour fabriquer des composants complexes avec des tolérances serrées et des géométries complexes.
Quelle est la différence entre l'électroérosion par enfonçage et l'électroérosion par fil ?
L'EDM par enfonçage utilise une électrode façonnée, peut usiner des pièces plus épaisses et peut produire des formes coniques, tandis que l'EDM par fil utilise un fil fin comme électrode, convient mieux aux matériaux plus fins et produit généralement une finition de surface plus lisse.