L'elettroerosione a tuffo, nota anche come elettroerosione a tuffo o elettroerosione a cavità, è un processo di produzione essenziale nell'industria moderna. Si tratta di una tecnica di lavorazione non convenzionale che utilizza la scarica elettrica per rimuovere materiale da un pezzo, creando forme e disegni complessi. L'elettroerosione a tuffo, una delle tecniche di lavorazione più avanzate, è un processo di produzione essenziale nell'industria moderna. tipi di lavorazione EDMè un metodo versatile che può essere impiegato per creare geometrie complesse in una vasta gamma di materiali.
Questo articolo mira a fornire una guida completa per padroneggiare le tecniche di elettroerosione a tuffo, dalla comprensione del processo all'apprendimento delle sue applicazioni in vari settori.
Comprensione del processo di elettroerosione a tuffo
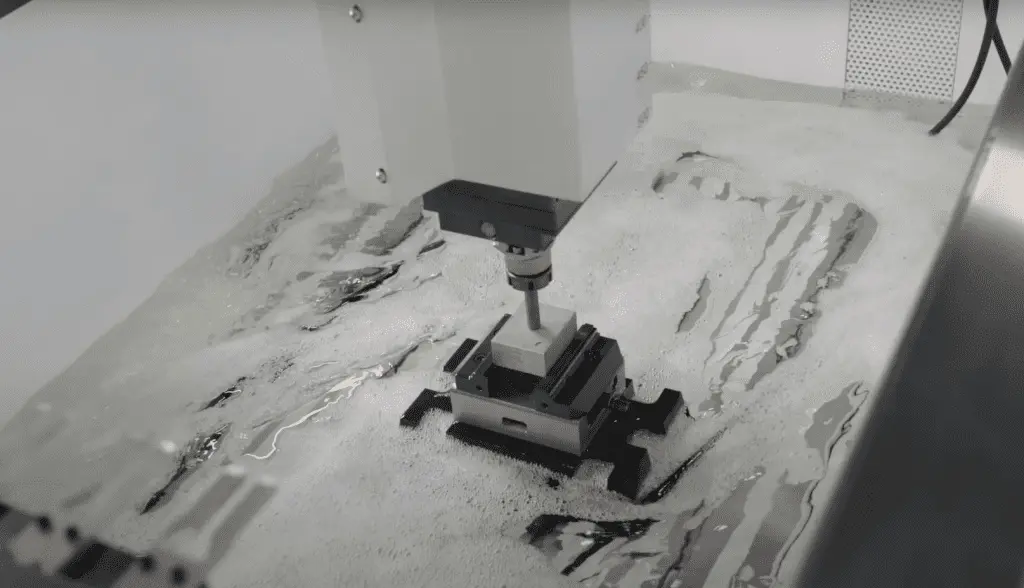
Configurazione dell'elettroerosione a tuffo
Il processo di elettroerosione a tuffo inizia con la progettazione della forma o della geometria desiderata sul software di progettazione assistita da computer (CAD). Questo progetto viene quindi convertito in un modello 3D, che funge da modello per la macchina EDM. Il pezzo è immerso in un fluido dielettrico, che funge da isolante e refrigerante durante il processo di lavorazione. Un elettrodo, tipicamente costituito da grafite, rame o rame-tungsteno, è progettato per adattarsi alla forma desiderata del pezzo finale.
L'elettrodo viene quindi immerso nel fluido dielettrico e collegato a una fonte di alimentazione, creando una scarica elettrica tra l'elettrodo e il pezzo. La scarica elettrica erode il materiale del pezzo, tagliando via il materiale indesiderato e lasciando dietro di sé la forma desiderata. Il fluido dielettrico viene continuamente fatto circolare per rimuovere i detriti e mantenere un ambiente stabile per la scarica elettrica.
Un vantaggio significativo del processo EDM a tuffo è la sua capacità di lavorare materiali duri e creare forme complesse senza richiedere una forza eccessiva. Questo lo rende ideale per la produzione di componenti con tolleranze strette e geometrie complesse, come parti aerospaziali e automobilistiche, stampi, matrici e dispositivi medici.
Argomenti correlati: Lavorazione a scarica elettrica: una guida essenziale per principianti
Componenti di una macchina per elettroerosione a tuffo
Una macchina per elettroerosione a tuffo è composta da diversi componenti essenziali che lavorano insieme per garantire un processo di lavorazione preciso ed efficiente. Questi componenti includono:
| Componente | Descrizione |
|---|---|
| Alimentazione elettrica | Fornisce l'energia elettrica necessaria per il processo EDM. Controlla la tensione, la corrente e la durata dell'impulso per ottenere la velocità di rimozione del materiale e la finitura superficiale desiderate. |
| Elettrodo | Il materiale conduttivo utilizzato per creare la scarica elettrica. Possono essere realizzati in vari materiali, come grafite, rame o rame-tungsteno, a seconda dei requisiti specifici del processo EDM. |
| Fluido dielettrico | Un liquido isolante utilizzato per immergere il pezzo e l'elettrodo durante il processo di lavorazione. Mantiene un ambiente stabile per la scarica elettrica, raffredda il pezzo e l'elettrodo e rimuove i detriti dall'area di lavorazione. |
| Portapezzo | Fissa il pezzo in lavorazione durante il processo EDM. Garantisce il corretto allineamento e la stabilità del pezzo, contribuendo all'accuratezza e alla precisione complessive del processo di lavorazione. |
| Controller CNC | Il sistema computerizzato che controlla il movimento e il posizionamento dell'elettrodo e del pezzo durante il processo di elettroerosione. Interpreta il disegno CAD e il modello 3D, traducendolo in precisi movimenti macchina per un'accurata asportazione di materiale. |
| Sistema di filtrazione | Responsabile della circolazione continua del fluido dielettrico, della rimozione di detriti e contaminanti e del mantenimento delle condizioni ottimali per il processo EDM. |
The Art of Mastering Sinker EDM: Suggerimenti e trucchi chiave
La padronanza delle tecniche di elettroerosione a tuffo richiede una conoscenza approfondita del processo e delle sue variabili, nonché una vasta esperienza pratica. Ecco alcuni suggerimenti e trucchi chiave per aiutarti a diventare un abile macchinista EDM a tuffo:
Selezione corretta dell'elettrodo: La scelta del materiale e del design dell'elettrodo giusti è fondamentale per un'efficiente rimozione del materiale e per ottenere la finitura superficiale desiderata. Fattori come il materiale del pezzo, la profondità di lavorazione e la complessità della geometria devono essere considerati quando si seleziona l'elettrodo.
Impostazioni di potenza ottimali: La regolazione delle impostazioni di alimentazione, come tensione, corrente e durata dell'impulso, può influire in modo significativo sulla velocità di asportazione del materiale, sulla finitura superficiale e sull'efficienza complessiva della lavorazione. Sperimenta con diverse impostazioni di potenza per trovare l'equilibrio ottimale per ogni specifica applicazione.
Mantenere la qualità del fluido dielettrico: Monitorare e mantenere regolarmente la qualità del fluido dielettrico è essenziale per un processo EDM stabile ed efficiente. Assicurarsi che il fluido sia adeguatamente fatto circolare, filtrato e privo di contaminanti per ridurre al minimo eventuali problemi durante la lavorazione.
Allineamento preciso del pezzo e dell'elettrodo: L'allineamento accurato del pezzo e dell'elettrodo è fondamentale per ottenere la forma e le tolleranze desiderate. Utilizzare dispositivi di tenuta del lavoro appropriati e verificare regolarmente il posizionamento per garantire risultati coerenti.
Monitorare e ottimizzare le variabili di processo: Il monitoraggio continuo di variabili come l'usura dell'elettrodo, la velocità di rimozione del materiale e la finitura superficiale può aiutare a identificare le aree di miglioramento e ottimizzazione. L'implementazione di sistemi di feedback in tempo reale e di controllo adattivo può migliorare ulteriormente l'efficienza complessiva del processo di elettroerosione a tuffo.
Prova subito Boda!
Materiali adatti per elettroerosione a tuffo
L'elettroerosione a tuffo è un processo di lavorazione versatile in grado di lavorare con un'ampia gamma di materiali, tra cui:
| Materiale | Descrizione | Esempi |
|---|---|---|
| Metalli | Metalli duri difficili da lavorare con metodi convenzionali | Titanio, carburo di tungsteno, acciai per utensili |
| Ceramica conduttiva | Ceramiche avanzate con proprietà conduttive | Carburo di silicio, nitruro di silicio |
| compositi | Materiali compositi conduttivi | Compositi a matrice metallica (MMC), polimeri rinforzati con fibra di carbonio (CFRP) |
| superleghe | Leghe resistenti alle alte temperature e alla corrosione | Inconel, Hastelloy |
È importante notare che l'elettroerosione a tuffo è adatta solo per materiali elettricamente conduttivi. I materiali non conduttivi, come la plastica e la ceramica non metallica, non possono essere lavorati utilizzando questo processo.
Leggi di più: Materiali adatti al processo EDM
Applicazioni dell'elettroerosione a tuffo in vari settori
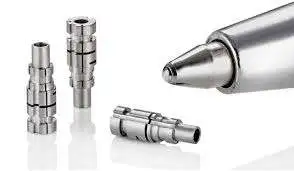
Parti lavorate con elettroerosione a filo
L'elettroerosione a tuffo è ampiamente utilizzata in vari settori grazie alla sua versatilità e precisione. Ecco alcuni dei settori e delle applicazioni che utilizzano frequentemente l'elettroerosione a tuffo:
| Industria | Applicazioni | Esempi |
|---|---|---|
| Aeronautico | Produci componenti complessi per motori aeronautici, come pale e palette di turbine. Produrre forme aerodinamiche nelle strutture alari. | Pale di turbina, palette, forme a profilo alare |
| Medicale | Produrre impianti medici, come impianti ortopedici e protesi dentarie. Crea strumenti chirurgici con geometrie complesse. | Impianti ortopedici, protesi dentarie, strumenti chirurgici |
| Automotive | Produrre stampi per parti automobilistiche, come ingranaggi e cuscinetti. Crea componenti del motore con geometrie complesse, come iniettori e valvole di carburante. | Stampi per ingranaggi e cuscinetti, iniettori carburante, valvole |
| Strumento e morire | Produce stampi e matrici per vari settori, come la plastica, la gomma e lo stampaggio di metalli. Crea utensili da taglio di precisione con geometrie complesse, come punte e frese. | Stampi e matrici per materie plastiche, gomma, stampaggio metalli, utensili da taglio di precisione |
| Elettronica | Produrre componenti per dispositivi elettronici, come connettori e sensori. Produrre stampi di precisione per lo stampaggio ad iniezione plastica di parti elettroniche. | Connettori, sensori, stampi di precisione per lo stampaggio ad iniezione di materie plastiche |
Elettroerosione a tuffo vs. Elettroerosione a filo: un confronto
L'elettroerosione a tuffo e l'elettroerosione a filo sono entrambe tecniche di lavorazione non convenzionali che utilizzano scariche elettriche per rimuovere il materiale da un pezzo. Tuttavia, ci sono alcune differenze significative tra i due metodi. Ecco un confronto tra elettroerosione a tuffo e elettroerosione a filo:
- Tipo di elettrodo: L'elettroerosione a tuffo utilizza un elettrodo sagomato, mentre l'elettroerosione a filo utilizza un filo sottile come elettrodo.
- Spessore del pezzo: L'elettroerosione a tuffo può lavorare pezzi spessi, mentre l'elettroerosione a filo è in genere più adatta per materiali più sottili.
- Angolo di conicità: L'elettroerosione a tuffo può produrre forme affusolate, mentre l'elettroerosione a filo no.
- Finitura superficiale: L'elettroerosione a tuffo in genere produce una finitura superficiale più ruvida rispetto all'elettroerosione a filo.
- Costo: L'elettroerosione a tuffo è generalmente più costosa dell'elettroerosione a filo a causa della necessità di elettrodi sagomati e fluido dielettrico.
Tavola di comparazione
| Tipo di elettrodo | Spessore del pezzo | Angolo di conicità | Finitura superficiale | Costo |
|---|---|---|---|---|
| Elettrodo sagomato (elettroerosione a tuffo) | Può lavorare pezzi spessi | Può produrre forme affusolate | In genere produce una finitura superficiale più ruvida rispetto all'elettroerosione a filo | Generalmente più costoso a causa della necessità di elettrodi sagomati e fluido dielettrico |
| Filo sottile (elettroerosione a filo) | Tipicamente più adatto per materiali più sottili | Non può produrre forme affusolate | In genere produce una finitura superficiale più liscia rispetto all'elettroerosione a tuffo | Generalmente meno costoso dell'elettroerosione a tuffo a causa dei requisiti degli elettrodi più semplici |
Sia l'elettroerosione a tuffo che l'elettroerosione a filo presentano vantaggi e limiti unici e la scelta tra i due metodi dipende dai requisiti specifici dell'applicazione.
Leggi di più: Taglio a filo VS EDM: analisi dei costi e delle prestazioni
Hai bisogno di servizi EDM? Contatta Boda Tech
Se hai bisogno di un professionista Servizi EDM, non guardare oltre Boda. Il nostro team di esperti ha una vasta esperienza in elettroerosione a tuffo, elettroerosione a filo e altre tecniche di lavorazione non convenzionali. Utilizziamo attrezzature all'avanguardia e software avanzati per fornire componenti di alta qualità con tolleranze ristrette e geometrie complesse. Contattaci oggi per saperne di più sui nostri servizi e su come possiamo aiutarti con il tuo prossimo progetto di produzione.
Conclusione
L'elettroerosione a tuffo è un processo di lavorazione essenziale che ha rivoluzionato l'industria manifatturiera. È una tecnica versatile che può essere impiegata per creare geometrie complesse in una vasta gamma di materiali. La padronanza delle tecniche di elettroerosione a tuffo richiede una conoscenza approfondita delle variabili del processo e una vasta esperienza pratica. Questa guida completa ha fornito una panoramica del processo di elettroerosione a tuffo, i componenti di una macchina per elettroerosione a tuffo e suggerimenti e trucchi per la padronanza. Ha anche discusso i tipi di materiali adatti per l'elettroerosione a tuffo, le loro applicazioni in vari settori e un confronto tra i sinker Elettroerosione contro elettroerosione a filoBoda offre servizi professionali di lavorazione EDM per tutte le vostre esigenze di produzione.
DOMANDE FREQUENTI
Cos'è l'elettroerosione a tuffo?
L'elettroerosione a tuffo è una tecnica di lavorazione non convenzionale che utilizza scariche elettriche per rimuovere il materiale da un pezzo, creando forme e disegni intricati.
Quali materiali sono adatti per l'elettroerosione a tuffo?
L'elettroerosione a tuffo può lavorare con un'ampia gamma di materiali elettricamente conduttivi, inclusi metalli, ceramiche conduttive, compositi e superleghe.
Quali sono i componenti di una macchina per elettroerosione a tuffo?
Una macchina per elettroerosione a tuffo è costituita da un alimentatore, un elettrodo, un fluido dielettrico, un portapezzo, un controller CNC e un sistema di filtrazione.
Quali sono alcune applicazioni dell'elettroerosione a tuffo?
L'elettroerosione a tuffo viene utilizzata in vari settori, tra cui aerospaziale, medico, automobilistico, utensili e stampi ed elettronica, per produrre componenti complessi con tolleranze strette e geometrie complesse.
Qual è la differenza tra elettroerosione a tuffo ed elettroerosione a filo?
L'elettroerosione a tuffo utilizza un elettrodo sagomato, può lavorare pezzi più spessi e può produrre forme affusolate, mentre l'erosione a filo utilizza un filo sottile come elettrodo, è più adatta per materiali più sottili e in genere produce una finitura superficiale più liscia.