La electroerosión por penetración, también conocida como electroerosión por inmersión o electroerosión de tipo cavidad, es un proceso de fabricación esencial en la industria moderna. Es una técnica de mecanizado no convencional que utiliza descarga eléctrica para eliminar material de una pieza de trabajo, creando formas y diseños complejos. La electroerosión por penetración, una de las tipos de mecanizado por electroerosiónEs un método versátil que puede emplearse para crear geometrías complejas en una amplia gama de materiales.
Este artículo tiene como objetivo proporciona una guía completa para dominar las técnicas de electroerosión por penetración, desde la comprensión del proceso hasta el aprendizaje de sus aplicaciones en diversas industrias.
Comprender el proceso de electroerosión por penetración
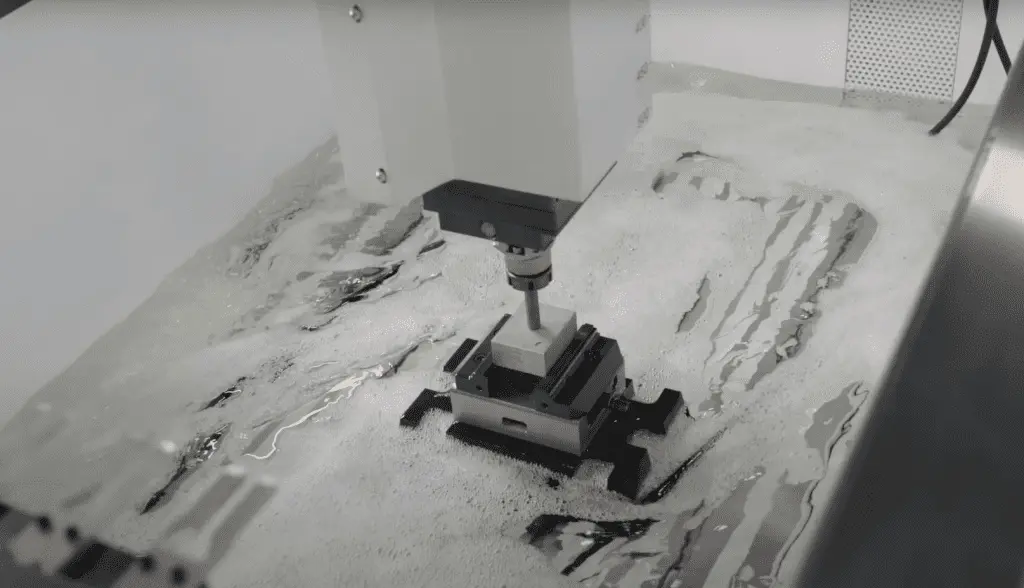
Configuración de electroerosión por penetración
El proceso de electroerosión por penetración comienza con el diseño de la forma o geometría deseada en un software de diseño asistido por computadora (CAD). Luego, este diseño se convierte en un modelo 3D, que sirve como modelo para la máquina EDM. La pieza de trabajo se sumerge en un fluido dieléctrico, que sirve como aislante y refrigerante durante el proceso de mecanizado. Un electrodo, típicamente hecho de grafito, cobre o cobre-tungsteno, está diseñado para coincidir con la forma deseada de la pieza de trabajo final.
Luego, el electrodo se sumerge en el fluido dieléctrico y se conecta a una fuente de energía, creando una descarga eléctrica entre el electrodo y la pieza de trabajo. La descarga eléctrica erosiona el material de la pieza de trabajo, cortando el material no deseado y dejando atrás la forma deseada. El fluido dieléctrico circula continuamente para eliminar los desechos y mantener un entorno estable para la descarga eléctrica.
Una ventaja importante del proceso de electroerosión por penetración es su capacidad para mecanizar materiales duros y crear formas complejas sin necesidad de una fuerza excesiva. Esto lo hace ideal para la fabricación de componentes con tolerancias estrechas y geometrías complejas, como piezas aeroespaciales y automotrices, moldes, troqueles y dispositivos médicos.
Relacionado con: Mecanizado por descarga eléctrica: una guía esencial para principiantes
Componentes de una máquina de electroerosión por penetración
Una máquina de electroerosión por penetración consta de varios componentes esenciales que trabajan juntos para garantizar un proceso de mecanizado preciso y eficiente. Estos componentes incluyen:
| Componente | Mareas Ideales para Lecciones |
|---|---|
| Fuente de alimentación | Proporciona la energía eléctrica necesaria para el proceso de electroerosión. Controla el voltaje, la corriente y la duración del pulso para lograr la tasa de eliminación de material y el acabado superficial deseados. |
| Electrodo | El material conductor utilizado para crear la descarga eléctrica. Puede estar hecho de varios materiales, como grafito, cobre o cobre-tungsteno, según los requisitos específicos del proceso de electroerosión. |
| Fluido dieléctrico | Líquido aislante utilizado para sumergir la pieza de trabajo y el electrodo durante el proceso de mecanizado. Mantiene un entorno estable para la descarga eléctrica, enfría la pieza de trabajo y el electrodo y elimina los residuos del área de mecanizado. |
| Portapiezas | Asegura la pieza de trabajo en su lugar durante el proceso de EDM. Garantiza la alineación y la estabilidad adecuadas de la pieza de trabajo, lo que contribuye a la exactitud y precisión generales del proceso de mecanizado. |
| Controlador CNC | El sistema computarizado que controla el movimiento y posicionamiento del electrodo y la pieza de trabajo durante el proceso de EDM. Interpreta el diseño CAD y el modelo 3D, traduciéndolo en movimientos precisos de la máquina para una eliminación precisa del material. |
| Sistema de filtración | Responsable de la circulación continua del fluido dieléctrico, la eliminación de desechos y contaminantes, y el mantenimiento de las condiciones óptimas para el proceso de electroerosión. |
El arte de dominar el electroerosionador sinker: trucos y consejos clave
Dominar las técnicas de electroerosión por penetración requiere una comprensión profunda del proceso y sus variables, así como una amplia experiencia práctica. Estos son algunos consejos y trucos clave para ayudarlo a convertirse en un maquinista de electroerosión por penetración competente:
Selección adecuada del electrodo: Elegir el material y el diseño correctos del electrodo es crucial para una eliminación eficiente del material y lograr el acabado superficial deseado. Al seleccionar el electrodo, deben tenerse en cuenta factores como el material de la pieza de trabajo, la profundidad de mecanizado y la complejidad de la geometría.
Ajustes de potencia óptimos: El ajuste de la configuración de la fuente de alimentación, como el voltaje, la corriente y la duración del pulso, puede afectar significativamente la tasa de eliminación de material, el acabado de la superficie y la eficiencia general del mecanizado. Experimente con diferentes configuraciones de potencia para encontrar el equilibrio óptimo para cada aplicación específica.
Mantener la calidad del fluido dieléctrico: Monitorear y mantener regularmente la calidad del fluido dieléctrico es esencial para un proceso EDM estable y eficiente. Asegúrese de que el fluido circule adecuadamente, se filtre y esté libre de contaminantes para minimizar cualquier problema potencial durante el mecanizado.
Alineación precisa de la pieza de trabajo y del electrodo: La alineación precisa de la pieza de trabajo y el electrodo es fundamental para lograr la forma y las tolerancias deseadas. Use accesorios de sujeción de trabajo adecuados y verifique regularmente el posicionamiento para garantizar resultados consistentes.
Supervisar y optimizar variables de proceso: El monitoreo continuo de variables como el desgaste de los electrodos, la tasa de eliminación de material y el acabado de la superficie puede ayudar a identificar áreas de mejora y optimización. La implementación de sistemas de control adaptativo y de retroalimentación en tiempo real puede mejorar aún más la eficiencia general del proceso de electroerosión por penetración.
¡Pruebe Boda ahora!
Materiales adecuados para electroerosión por penetración
Sinker EDM es un proceso de mecanizado versátil capaz de trabajar con una amplia gama de materiales, que incluyen:
| Material | Mareas Ideales para Lecciones | Ejemplos |
|---|---|---|
| Metales | Metales duros que son difíciles de mecanizar con métodos convencionales | Titanio, carburo de tungsteno, aceros para herramientas |
| Cerámica conductiva | Cerámica avanzada con propiedades conductoras | Carburo de silicio, nitruro de silicio |
| composites | Materiales compuestos conductores | Compuestos de matriz metálica (MMC), polímeros reforzados con fibra de carbono (CFRP) |
| Superaleaciones | Aleaciones de alta temperatura y resistentes a la corrosión | Inconel, Hastelloy |
Es importante tener en cuenta que la electroerosión por penetración solo es adecuada para materiales eléctricamente conductores. Los materiales no conductores, como los plásticos y las cerámicas no metálicas, no se pueden mecanizar con este proceso.
Más información: Materiales adecuados para el proceso de electroerosión
Aplicaciones de la electroerosión por penetración en diversas industrias
Piezas mecanizadas por electroerosión por hilo
Sinker EDM es ampliamente utilizado en varias industrias debido a su versatilidad y precisión. Estas son algunas de las industrias y aplicaciones que emplean con frecuencia la electroerosión por penetración:
| Experiencia | Aplicaciones | Ejemplos |
|---|---|---|
| Aeroespacial | Fabricar componentes complejos para motores de aeronaves, como álabes y paletas de turbinas. Produce formas aerodinámicas en las estructuras de las alas. | Álabes de turbina, álabes, formas aerodinámicas |
| Médical Scientific | Fabricar implantes médicos, como implantes ortopédicos y prótesis dentales. Cree instrumentos quirúrgicos con geometrías complejas. | Implantes ortopédicos, prótesis dentales, instrumentos quirúrgicos |
| Motorium | Fabricar moldes para piezas automotrices, como engranajes y rodamientos. Cree componentes de motor con geometrías complejas, como inyectores de combustible y válvulas. | Moldes para engranajes y cojinetes, inyectores de combustible, válvulas |
| herramienta y morir | Producir moldes y troqueles para diversas industrias, como plásticos, caucho y estampado de metales. Cree herramientas de corte de precisión con geometrías complejas, como brocas y fresas. | Moldes y matrices para plásticos, caucho, estampado de metales, herramientas de corte de precisión |
| Electrónica | Fabricar componentes para dispositivos electrónicos, como conectores y sensores. Producir moldes de precisión para el moldeo por inyección de plástico de piezas electrónicas. | Conectores, sensores, moldes de precisión para moldeo por inyección de plástico |
Electroerosión por penetración frente a electroerosión por hilo: una comparación
La electroerosión por penetración y la electroerosión por hilo son técnicas de mecanizado no convencionales que utilizan descargas eléctricas para eliminar material de una pieza de trabajo. Sin embargo, hay algunas diferencias significativas entre los dos métodos. Aquí hay una comparación entre la electroerosión por penetración y la electroerosión por hilo:
- Tipo de electrodo: Sinker EDM usa un electrodo con forma, mientras que Wire EDM usa un alambre delgado como electrodo.
- Grosor de la pieza: La electroerosión por penetración puede mecanizar piezas de trabajo gruesas, mientras que la electroerosión por hilo suele ser más adecuada para materiales más delgados.
- Ángulo de conicidad: La electroerosión por penetración puede producir formas cónicas, mientras que la electroerosión por hilo no puede.
- Acabado de la superficie: La electroerosión por penetración normalmente produce un acabado superficial más rugoso que la electroerosión por hilo.
- Costo: La electroerosión por penetración es generalmente más costosa que la electroerosión por hilo debido a la necesidad de electrodos moldeados y fluido dieléctrico.
Tabla de comparación
| Tipo de electrodo | Espesor de la pieza de trabajo | Ángulo cónico | Acabado de la superficie | Costo |
|---|---|---|---|---|
| Electrodo perfilado (Sinker EDM) | Puede mecanizar piezas de trabajo gruesas | Puede producir formas cónicas | Por lo general, produce un acabado superficial más rugoso que la electroerosión por hilo | Generalmente más caro debido a la necesidad de electrodos con forma y fluido dieléctrico |
| Hilo fino (erosión por hilo) | Por lo general, más adecuado para materiales más delgados | No se pueden producir formas cónicas | Por lo general, produce un acabado de superficie más suave que Sinker EDM | Generalmente menos costosa que la electroerosión por penetración debido a los requisitos de electrodos más simples |
Tanto la electroerosión por penetración como la electroerosión por hilo tienen sus ventajas y limitaciones únicas, y la elección entre los dos métodos depende de los requisitos específicos de la aplicación.
Más información: Corte por hilo versus electroerosión: análisis de costos y rendimiento
¿Necesita algún servicio de EDM? Contacto Boda
Si necesita un profesional servicios de electroerosión, no busque más allá de Boda. Nuestro equipo de expertos tiene una amplia experiencia en electroerosión por penetración, electroerosión por hilo y otras técnicas de mecanizado no convencionales. Utilizamos equipos de última generación y software avanzado para ofrecer componentes de alta calidad con tolerancias estrictas y geometrías complejas. Contáctanos hoy para obtener más información sobre nuestros servicios y cómo podemos ayudarlo con su próximo proyecto de fabricación.
Conclusión
Sinker EDM es un proceso de mecanizado esencial que ha revolucionado la industria manufacturera. Es una técnica versátil que se puede emplear para crear geometrías complejas en una amplia gama de materiales. El dominio de las técnicas de electroerosión por penetración requiere un conocimiento profundo de las variables del proceso y una amplia experiencia práctica. Esta guía completa proporciona una descripción general del proceso de electroerosión por penetración, los componentes de una máquina de electroerosión por penetración y consejos y trucos de dominio. También se han discutido los tipos de materiales adecuados para la electroerosión por penetración, sus aplicaciones en diversas industrias y una comparación entre la electroerosión por penetración. Electroerosión por hilo frente a electroerosión por hiloBoda ofrece servicios profesionales de mecanizado por electroerosión para todas sus necesidades de fabricación.
Preguntas Frecuentes
¿Qué es la electroerosión por penetración?
Sinker EDM es una técnica de mecanizado no convencional que utiliza descargas eléctricas para eliminar material de una pieza de trabajo, creando formas y diseños intrincados.
¿Qué materiales son adecuados para la electroerosión por penetración?
Sinker EDM puede trabajar con una amplia gama de materiales eléctricamente conductores, incluidos metales, cerámicas conductoras, compuestos y superaleaciones.
¿Cuáles son los componentes de una máquina de electroerosión por penetración?
Una máquina de electroerosión por penetración consta de una fuente de alimentación, un electrodo, un fluido dieléctrico, un soporte para la pieza de trabajo, un controlador CNC y un sistema de filtración.
¿Cuáles son algunas aplicaciones de la electroerosión por penetración?
Sinker EDM se utiliza en diversas industrias, incluidas la aeroespacial, médica, automotriz, de herramientas y troqueles y electrónica, para fabricar componentes complejos con tolerancias estrictas y geometrías complejas.
¿Cuál es la diferencia entre la electroerosión por penetración y la electroerosión por hilo?
La electroerosión por penetración utiliza un electrodo con forma, puede mecanizar piezas de trabajo más gruesas y puede producir formas cónicas, mientras que la electroerosión por hilo utiliza un hilo delgado como electrodo, es más adecuada para materiales más delgados y, por lo general, produce un acabado superficial más suave.