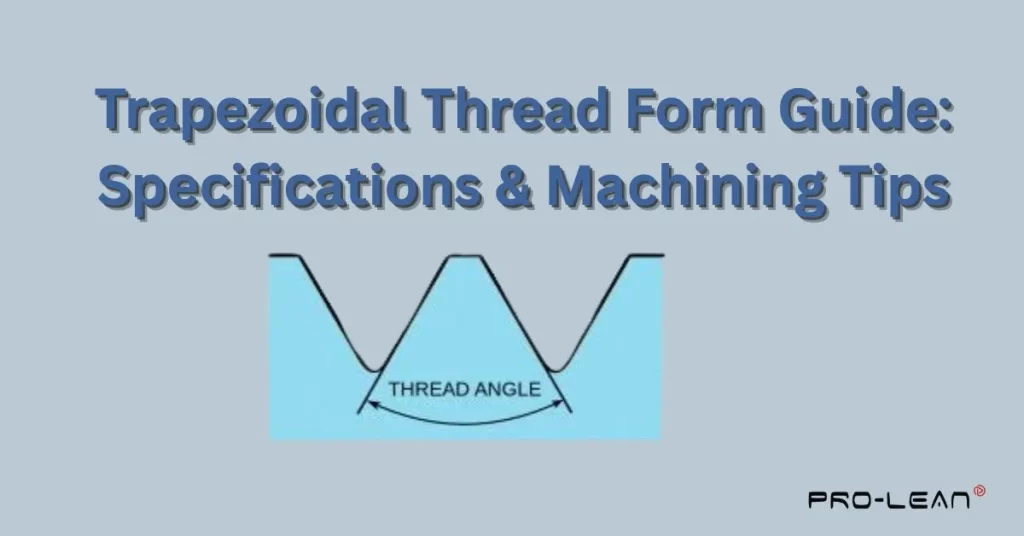
Formación de rosca trapezoidal
Necesitas hacer formas de hilo trapezoidales¿Pero no sabes por dónde empezar? Esta guía es para ti. Las roscas trapezoidales son fundamentales en los sistemas mecánicos. Proporcionan una transmisión de potencia fluida a tus máquinas herramienta y equipos de elevación.
Estas roscas angulares de 30 grados con crestas y raíces planas son superiores a las roscas en V estándar. y son superiores a las de forma de V en tornillos y pernos porque proporcionan capacidades de carga superiores y baja fricción para el movimiento lineal. Comprender los conceptos básicos es importante al configurar operaciones de fresado de roscas o al decidir si utilizar mecanizado de hilo como alternativa.
Ofrecemos un servicio integral mecanizado personalizado y profesional roscado de hilo Soluciones en Tecnología BodaNuestro equipo cuenta con muchos años de experiencia en la producción de roscas de forma trapezoidal, incluyendo todos los tamaños y materiales estándar.
¿Qué es una forma de rosca trapezoidal?
La geometría de las roscas trapezoidales es única y las distingue de otras. Estas roscas son ideales para la transmisión de potencia y el movimiento lineal. Son esenciales en los sistemas mecánicos. Analicemos sus características fundamentales.
Características del perfil de la rosca
Las roscas trapezoidales tienen crestas y raíces aplanadas y flancos inclinados. Esta geometría difiere de las roscas en V estándar que se encuentran en los sujetadores. Las roscas trapezoidales son más fáciles de fabricar y tienen una mayor capacidad de carga que las roscas cuadradas. Son ideales para aplicaciones que requieren un movimiento lineal controlado bajo cargas pesadas.
Las normas ISO especifican que el ángulo de rosca para las roscas trapezoidales métricas es de 30 grados. Este ángulo crea la forma trapezoidal de estas roscas. Cada lado se inclina hacia adentro 15 grados. Esta geometría ofrece un mejor equilibrio entre resistencia, fabricación y eficiencia operativa que las roscas cuadradas.
Sistema de designación de roscas
El formato de designación de roscas está estandarizado. El símbolo «Tr», seguido del diámetro nominal y el paso, indica una rosca trapezoidal en sistema métrico. Por ejemplo, Tr 60 x 9 designa una rosca con un diámetro nominal de 60 mm y un paso de 9 mm. Este sistema de etiquetado claro facilita la comunicación de especificaciones entre fabricantes e ingenieros en distintos proyectos e industrias.
Aplicaciones comunes
Numerosas industrias y sistemas mecánicos los utilizan. Las roscas trapezoidales se emplean en los husillos de torno para convertir el movimiento del husillo en movimiento del carro. Las mordazas las utilizan para generar fuerzas de sujeción eficientes. Estas roscas también se emplean en los sistemas de posicionamiento de máquinas herramienta. Los gatos, los vástagos de válvulas y los mecanismos ajustables también dependen de ellas. La versatilidad y fiabilidad de estas roscas explican su amplia adopción en la ingeniería mecánica.
Rosca trapezoidal frente a rosca Acme métrica
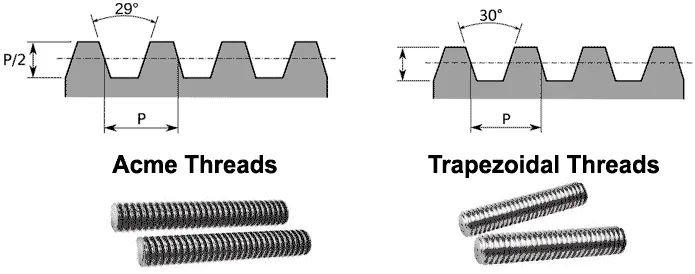
Rosca trapezoidal frente a rosca Acme métrica
Al comprender las diferencias entre la terminología métrica Acme y el dimensionamiento trapezoidal, podrá evitar costosos errores de fabricación. Estos tipos de rosca son distintos, aunque a menudo se malinterpretan. Aclare las diferencias entre estos tipos de rosca y su aplicación práctica.
Diferencias en el ángulo de la rosca
En la práctica, Roscas trapezoidales métricas y roscas Acme no son intercambiables. Técnicamente, el término “ACME métrico” es incorrecto. Las roscas ACME tienen un ángulo de 29 grados y se basan en el sistema imperial. Las roscas trapezoidales métricas tienen un ángulo de 30 grados.
Especificaciones estándar
ISO 2904 y DIN 103 son las normas que rigen la hilos métricosEstas normas definen las dimensiones, tolerancias y métodos de designación. Los fabricantes europeos utilizan principalmente roscas hexagonales trapezoidales métricas. La norma ISO permite diferentes pasos por diámetro, mientras que la DIN 103 especifica una combinación específica de paso y diámetro. Ambas normas garantizan la compatibilidad y el correcto funcionamiento.
La diferencia es importante
En la práctica, la diferencia de un grado en el ángulo es significativa. Al acoplar roscas ACME con roscas trapezoidales, se produce un ajuste deficiente y un desgaste prematuro. Los flancos no se alinean correctamente, lo que genera puntos de alta tensión. Los fabricantes deben utilizar los insertos y herramientas adecuados para cada tipo de rosca. La resistencia y fiabilidad de la rosca se ven comprometidas al mezclar estándares, lo que puede provocar fallos mecánicos.
Métodos de roscado CNC para roscas trapezoidales
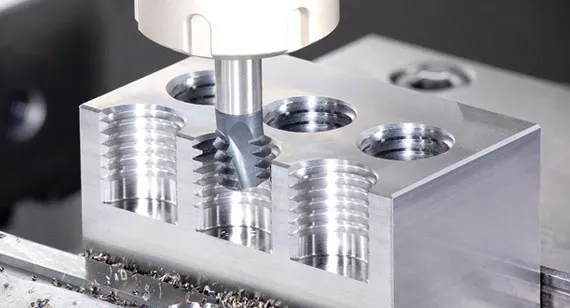
Proceso de corte de roscas CNC
Enhebrado de un solo punto
Mediante el roscado de un solo punto, se pueden producir roscas trapezoidales con la máxima flexibilidad. Las herramientas de corte con la forma adecuada eliminan material en múltiples pasadas. El perfil de la herramienta debe coincidir exactamente con el de la rosca. Los tornos CNC permiten controlar con precisión la posición de la herramienta y la rotación de la pieza para crear una geometría de rosca exacta. Este método se puede utilizar tanto para roscas internas como externas.
El primer paso es seleccionar las plaquitas adecuadas. Las plaquitas de carburo están disponibles en tamaños estándar para perfiles trapezoidales. El ángulo de 30 grados debe ser métricamente equivalente. La altura de la herramienta se ajusta para alinear el filo de corte con el eje central de la pieza. Una configuración correcta garantiza que la profundidad de la rosca sea la adecuada y que los ángulos de los flancos sean precisos durante todo el proceso de mecanizado.
Ventajas del fresado de roscas
Fresado de rosca Ofrece ventajas distintivas para la producción de roscas trapezoidales. La rosca se crea mediante una fresa giratoria que sigue una trayectoria helicoidal. Este método es ideal para el mecanizado de materiales de alta dureza o roscas de gran diámetro. Las fresas de roscar pueden producir diferentes tamaños con una sola herramienta, lo que aumenta la eficiencia. En muchas aplicaciones, el proceso genera menos vibraciones que el roscado de un solo punto.
El fresado es especialmente beneficioso para roscas internas trapezoidales. Este proceso es más eficiente que el roscado en cuanto a la evacuación de virutas. Las fresas de roscar producen roscas limpias a partir de materiales difíciles de mecanizar, como el titanio y el acero inoxidable.
Alimentación de flanco alternada
Al mecanizar roscas trapezoidales, la vida útil de la herramienta se puede prolongar utilizando el avance alterno de los flancos. Durante las pasadas sucesivas, esta técnica alterna el contacto con los flancos izquierdo y derecho. De esta forma, el desgaste de la herramienta se distribuye uniformemente a lo largo de los filos de corte. Este método resulta especialmente útil para roscas trapezoidales con pasos grandes. Si bien su programación es más compleja, produce un mejor acabado superficial.
La desviación de la herramienta se reduce con el avance alterno en comparación con el avance radial. Las fuerzas de corte disminuyen porque cada pasada elimina menos material en un lado. Esto mejora la precisión dimensional de las roscas largas.
Cómo cortar roscas en un torno
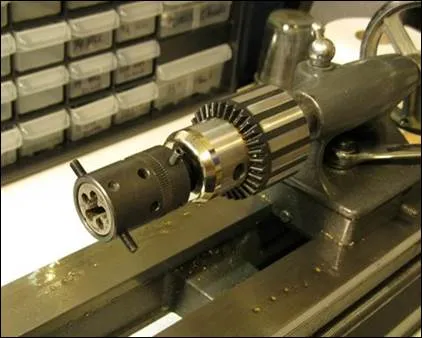
Roscado en torno
Configuración del torno manual
El proceso de roscado en una máquina manual requiere una coordinación y configuración precisas. La conexión de engranajes de cambio rápido une el movimiento del husillo con el tornillo de avance. Las combinaciones de engranajes determinan el paso de rosca. La selección de engranajes se guía por las tablas ubicadas en el cabezal del torno. Las roscas trapezoidales métricas requieren relaciones específicas entre la rotación del husillo y la del tornillo de avance.
El portaherramientas debe estar a la altura correcta. Se utiliza un calibrador de centrado para alinear la herramienta perpendicularmente al eje de trabajo. La punta de la herramienta debe estar exactamente sobre el eje central de la pieza. Errores de altura pueden provocar roscas con profundidad incorrecta y un mal contacto con los flancos. Dedicar tiempo a la configuración evitará problemas de roscado y desperdicio de material.
Selector de herramientas de roscado
La geometría correcta de la herramienta es esencial para el roscado. Existen herramientas de acero rápido (HSS) con perfil para roscas trapezoidales. Los insertos de carburo ofrecen un mejor rendimiento y consistencia. Los insertos deben tener un ángulo de 30 grados para adaptarse a roscas métricas. Los fabricantes de herramientas ofrecen insertos de diferentes tamaños diseñados específicamente para perfiles trapezoidales.
Para reducir las vibraciones, también se debe minimizar el voladizo de la herramienta. Un soporte rígido evita el traqueteo durante el corte. Los filos de corte afilados producen un mejor acabado superficial. Las herramientas desafiladas generan calor excesivo y una mala calidad de rosca. La inspección y sustitución periódica de las herramientas garantiza resultados uniformes en todas las series de producción.
Pasos para cortar roscas trapezoidales en un torno:
- Pasos para cortar roscas trapezoidales en un torno
- Configure el tren de engranajes adecuado para el paso requerido.
- Realice una prueba de contacto y haga una pasada de prueba para verificar el paso con un medidor de rosca.
- Aumente la profundidad utilizando el apoyo compuesto en pequeños incrementos (por ejemplo, 0.002–0.005″).
- Retraiga el carro transversal al final de cada pasada para proteger la herramienta.
- Vuelva a acoplar la media tuerca en la misma marca del dial de roscado en cada pasada.
- Cambie a una pasada de acabado a una profundidad aproximada de 0.001″ con el fluido de corte aplicado.
Normas para roscas trapezoidales métricas (ISO 2904 y DIN 103)
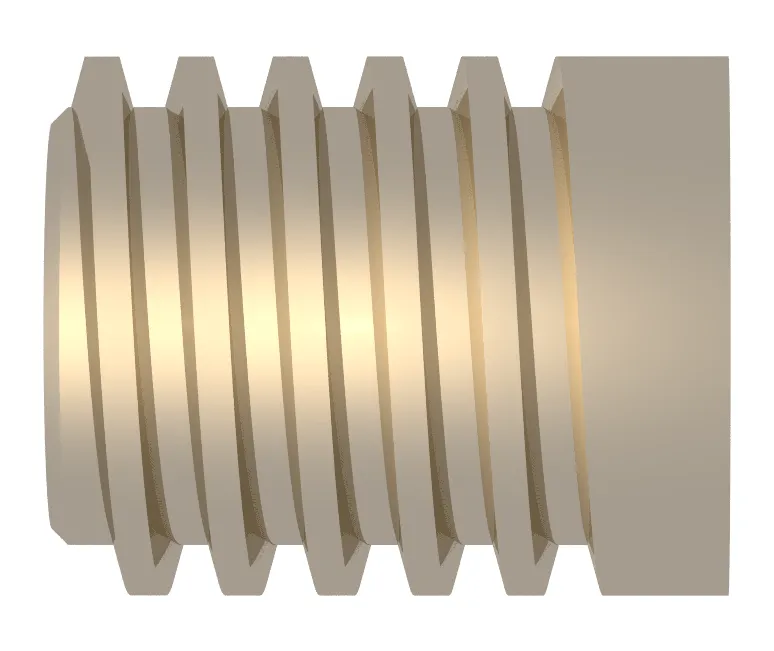
Forma de rosca trapezoidal
Los ingenieros suelen especificar roscas trapezoidales métricas según las normas DIN 103 o ISO 2904, que definen las dimensiones, tolerancias y designaciones estándar para las roscas Tr.
Estándar ISO 2904
La norma ISO 2904-1977 especifica el sistema de roscas métricas de uso general. Esta norma se aplica a las roscas utilizadas en mecanismos y estructuras. La norma especifica los perfiles de rosca, las tolerancias y los métodos de designación. Permite diferentes opciones de paso para cada diámetro nominal. Esta flexibilidad es ideal para satisfacer las diversas necesidades de las industrias.
La gama de clases de tolerancia abarca desde precisión gruesa hasta precisión fina. La selección se basa en la aplicación y las capacidades de fabricación. Si bien los costos son mayores, el rendimiento es superior con tolerancias más estrictas.
Requisitos de la norma DIN 103
La norma DIN 103 contiene especificaciones detalladas para estrías métricas trapezoidales. Esta norma alemana es anterior a la ISO, pero sigue siendo ampliamente utilizada. La DIN 103 especifica los pasos para diámetros específicos. La norma especifica diferentes holguras para los diámetros menor y mayor. La holgura del diámetro menor suele ser de dos a tres veces mayor que la del diámetro mayor.
Los tamaños de rosca pueden variar de 8 mm a 300 mm. Los valores de paso preferidos se basan en cada rango de diámetro.
Clases de tolerancia
Para indicar la precisión de una rosca trapezoidal, se utilizan combinaciones de letras y números. La tolerancia del diámetro primitivo influye en el ajuste y la holgura de la rosca. Una tolerancia más estricta en el diámetro primitivo reduce la holgura del mecanismo. Para las tolerancias mayores y menores, se utiliza la letra «H» para roscas internas (y la letra «h» para roscas externas) para indicar una desviación fundamental nula.
Se modifican los cálculos de tolerancia para roscas de múltiples entradas. Los valores de tolerancia para el diámetro primitivo se multiplican por factores que dependen del número de entradas. Para roscas con dos entradas, el factor es 1.12; para roscas con tres entradas, es 1.25; y para roscas con cuatro entradas, 1.4. Estos ajustes se realizan para compensar la mayor longitud de la rosca y garantizar su correcto funcionamiento.
¡Pruebe Boda ahora!
Mejores prácticas para el mecanizado de roscas
Consideraciones materiales
Los parámetros de mecanizado varían según el material. El aluminio se puede mecanizar fácilmente a altas velocidades con avances ligeros. El acero requiere velocidades moderadas y refrigeración adecuada. El acero inoxidable requiere velocidades más bajas con refrigerante a alta presión. La dureza del material influye directamente en la vida útil de la herramienta y en la calidad del acabado.
Los materiales endurecibles por deformación, como el acero inoxidable, presentan desafíos especiales. El uso de múltiples pasadas ligeras evita el endurecimiento excesivo entre cortes. Las herramientas afiladas y las velocidades adecuadas reducen el endurecimiento por deformación. Para materiales muy duros, puede ser necesario el rectificado de roscas. Comprender las propiedades del material le ayudará a seleccionar la mejor estrategia de corte.
Optimización de la velocidad de alimentación
La velocidad de corte influye tanto en la productividad como en la calidad del roscado. En general, las velocidades más bajas producen un mejor acabado. La mayoría de las operaciones de roscado manual se realizan entre 30 y 100 RPM, según el diámetro. Con la programación adecuada, las máquinas CNC pueden funcionar a mayor velocidad. La velocidad óptima representa un equilibrio entre la calidad del acabado y el tiempo de producción.
En el roscado CNC, la velocidad de avance es igual al paso de la rosca. La máquina coordina automáticamente la velocidad del husillo y de la herramienta. El husillo y los engranajes son responsables del avance correcto en el roscado manual. Al mantener un avance constante, se pueden prevenir errores de roscado. Durante el roscado, los cambios de velocidad pueden causar marcas visibles y problemas dimensionales.
Métodos de control de calidad
Los calibres de rosca se utilizan para verificar la precisión de las dimensiones después del mecanizado. Los calibres pasa/no pasa permiten determinar rápidamente si las roscas están dentro de la tolerancia. Las roscas de los calibres pasa deben ser lisas en toda su longitud. Los calibres no pasa no deben girar más allá de la primera vuelta. Esta sencilla prueba confirmará el diámetro de rosca y el diámetro primitivo correctos.
¡Pruebe Boda ahora!
Solución de problemas comunes de subprocesos
A continuación se describen algunos problemas comunes que pueden surgir durante el proceso de roscado.
Problemas de parloteo
Las vibraciones pueden provocar un acabado deficiente de la rosca y un tamaño de rosca impreciso. Los problemas de vibración se deben principalmente al saliente de la herramienta. Reducir la longitud de la herramienta que sobresale aumenta la rigidez y reduce las vibraciones. La vibración también se ve afectada por el soporte de la pieza de trabajo. Al roscar piezas largas y delgadas, se necesita un soporte fijo o centrado. A menudo, reducir la velocidad puede eliminar las vibraciones. Un ligero aumento o disminución de la velocidad puede alejar las frecuencias de la resonancia.
Errores en el formato de hilo
Los ángulos incorrectos pueden deberse a insertos inadecuados o a un afilado incorrecto de la herramienta. Los problemas de ángulo se pueden identificar utilizando calibres de rosca. Para roscas trapezoidales, el ángulo de 30 grados debe ser exacto. El error en el ángulo de la herramienta impide el acoplamiento correcto de tuercas estándar o componentes de acoplamiento.
Los errores en la profundidad de la rosca provocan problemas de ajuste. Las roscas demasiado superficiales serán débiles y se dañarán fácilmente. Las roscas demasiado profundas pueden provocar un ajuste demasiado apretado o incluso impedir el montaje.
Gestión del desgaste de herramientas
El diámetro de la rosca cambia con el tiempo a medida que la herramienta se desgasta. Se realizan inspecciones periódicas para detectar el desgaste antes de que las piezas queden fuera de tolerancia. Los patrones de desgaste son visibles en la punta y los flancos de la herramienta. En entornos de producción, los insertos de carburo mantienen la precisión durante más tiempo que los de acero rápido (HSS).
La vida útil de una herramienta depende tanto de las condiciones de corte como del material de la pieza. Es más corta para materiales duros que para blandos. La velocidad y el avance adecuados maximizan la vida útil de la herramienta. La aplicación de refrigerante prolonga la durabilidad del filo y reduce el calor. Al rotar las plaquitas intercambiables, se mantiene una calidad constante.
Conclusión
Las roscas trapezoidales son un elemento crucial del diseño mecánico y de fabricación moderno. Este conocimiento permite a los fabricantes crear componentes de calidad al comprender los estándares y dominar los métodos de mecanizado. Técnica adecuada para forma de rosca trapezoidal iEs esencial para el éxito en innumerables aplicaciones, ya sea que esté cortando roscas con un torno manual en una máquina CNC o programando la operación.
Boda está preparada para ayudarle con todas sus necesidades de mecanizado de roscas. Podemos mecanizar roscas trapezoidales métricas según las normas ISO en acero, acero inoxidable y aleaciones no ferrosas, desde prototipos hasta producción.. Llámanos para analizar sus necesidades de roscado y descubrir cómo nuestra experiencia puede ayudarle con sus requisitos de mecanizado más complejos.