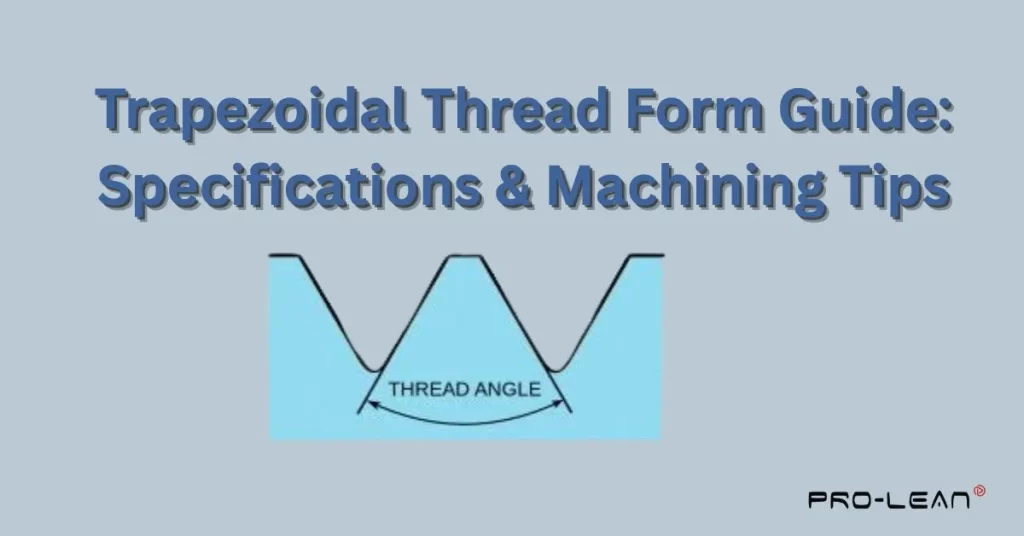
梯形螺纹成型
你需要做 梯形螺纹但不知道从何入手?本指南正是为您准备的。梯形螺纹是机械系统中不可或缺的一部分。它们能为您的机床和起重设备提供平稳的动力传输。
这种具有扁平顶部和底部的30度角螺纹优于标准V形螺纹。 与螺钉和螺栓上的 V 形螺纹相比,它们具有更优异的承载能力和更低的直线运动摩擦力。了解这些基本原理对于设置螺纹铣削操作或决定是否使用螺纹铣削至关重要。 螺纹加工 作为替代。
我们提供全面 定制加工 和专业 攻丝 解决方案 普罗灵科技我们的团队在生产梯形螺纹方面拥有多年经验,包括所有标准尺寸和材料。
什么是梯形螺纹
梯形螺纹的几何形状独特,使其脱颖而出。这种螺纹非常适合动力传输和直线运动应用。梯形螺纹是机械系统的重要组成部分。让我们来了解一下它们的基本特性。
螺纹轮廓特征
梯形螺纹具有扁平的螺纹顶部和底部以及倾斜的螺纹侧面。这种几何形状与紧固件中常见的标准V形螺纹不同。梯形螺纹比方形螺纹更容易制造,并且具有更高的承载能力。它们非常适合需要在重载下进行受控直线运动的应用。
ISO 标准规定,公制梯形螺纹的螺纹角度为 30 度。这种螺纹的梯形形状正是由该角度形成的。每条边向内倾斜 15 度。与方形螺纹相比,这种几何形状在强度、制造工艺和操作效率方面具有更好的平衡性。
螺纹标识系统
螺纹标识格式已标准化。符号“Tr”后跟公称直径和螺距,表示公制梯形螺纹。例如,Tr 60 x 9 表示公称直径为 60 毫米、螺距为 9 毫米的螺纹。这种清晰的标识系统有助于制造商和工程师在不同项目和行业中沟通规格。
常见的应用
许多行业和机械系统都使用梯形螺纹。车床丝杠采用梯形螺纹,将主轴运动转换为滑架运动。虎钳利用梯形螺纹高效地产生夹紧力。机床定位系统也使用梯形螺纹。千斤顶、阀杆和可调机构也依赖于梯形螺纹。梯形螺纹的多功能性和可靠性解释了其在机械工程领域广泛应用的原因。
梯形螺纹与公制梯形螺纹
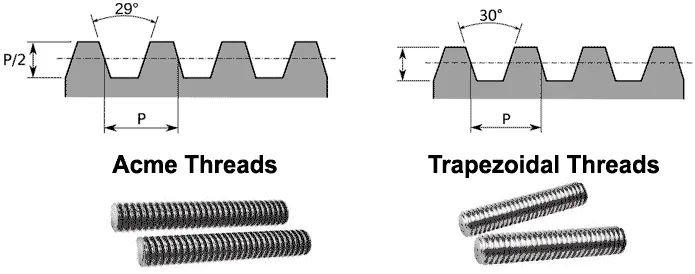
梯形螺纹与公制梯形螺纹
了解公制梯形螺纹术语和梯形螺纹尺寸标注之间的区别,可以避免代价高昂的制造错误。尽管这些螺纹类型经常被误解,但它们本质上是不同的。请阐明这些螺纹类型之间的区别及其在实际应用中的作用。
螺纹角度的差异
在实践中, 公制梯形螺纹和梯形螺纹 两者不可互换。 严格来说,“公制ACME螺纹”这个说法是不准确的。ACME螺纹的角度为29度,是基于英制标准的。而公制梯形螺纹的角度为30度。
标准规格
ISO 2904 和 DIN 103 是规范以下方面的标准: 公制螺纹这些标准定义了尺寸、公差和标记方法。欧洲制造商大多使用公制梯形六角螺纹。ISO 标准允许不同螺距与直径的组合,而 DIN 103 标准则规定了特定的螺距-直径组合。这两个标准都保证了兼容性和正常功能。
区别至关重要
实际上,一度的角度差异影响显著。当梯形螺纹与梯形螺纹配合时,会导致配合不良和过早磨损。螺纹侧面无法正确对齐,从而产生高应力点。制造商必须为每种螺纹类型使用正确的嵌件和刀具。混用不同标准的螺纹会降低螺纹的强度和可靠性,并可能导致机械故障。
梯形螺纹的数控螺纹加工方法
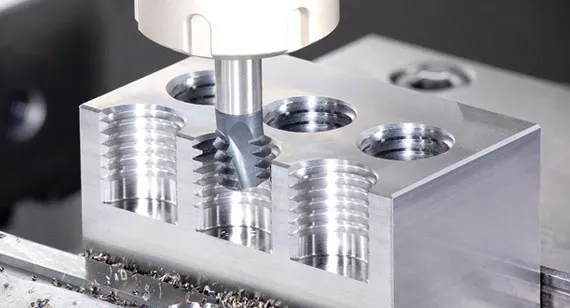
数控螺纹加工工艺
单点螺纹加工
采用单点攻丝法可以灵活地加工出梯形螺纹。形状合适的切削刀具通过多次切削去除材料。刀具轮廓必须与螺纹轮廓完全匹配。数控车床能够精确控制刀具位置和工件旋转,从而加工出几何形状精确的螺纹。这种方法适用于内螺纹和外螺纹。
选择合适的刀片是第一步。硬质合金刀片有适用于梯形轮廓的标准尺寸。30度角必须具有公制等效性。调整刀具高度,使切削刃与工件中心线对齐。正确的设置可确保螺纹深度正确,并且在整个加工过程中刀片后角精确。
螺纹铣削的优势
螺纹铣削 该方法在梯形螺纹加工方面具有显著优势。螺纹由沿螺旋路径旋转的刀具加工而成。这种方法非常适合加工高硬度材料或大直径螺纹。螺纹铣床能够使用单把刀具加工不同尺寸的螺纹,从而提高加工效率。在许多应用中,该工艺产生的振动比单点螺纹加工更小。
铣削加工对于梯形内螺纹尤为有利。与攻丝相比,铣削加工在排屑方面效率更高。螺纹铣刀能够从钛和不锈钢等难加工材料上加工出干净的螺纹。
交替侧向进料
在切削梯形螺纹时,采用交替侧刀进给可以延长刀具寿命。在连续切削过程中,该方法交替使用刀具的左右侧刀面。这种技术能够使刀具磨损均匀分布在切削刃上。该方法尤其适用于大螺距的梯形螺纹。虽然这种方法的编程较为复杂,但可以获得更好的表面光洁度。
与径向切入相比,交替进给可减小刀具挠度。由于每次切削仅去除一侧的材料较少,切削力也随之降低。这提高了长螺纹的尺寸精度。
如何在车床上切削螺纹
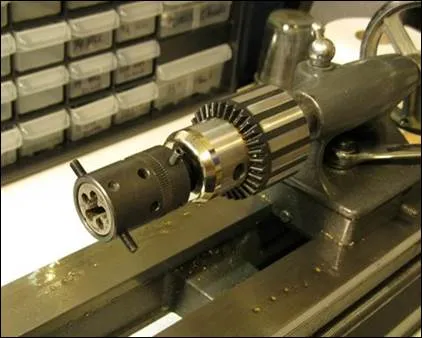
车床上的螺纹切削
手动车床设置
手动车床的螺纹加工过程需要精细的协调和设置。快速换向齿轮连接将主轴的运动与丝杠的运动连接起来。齿轮组合决定了螺距。齿轮的选择依据车床主轴箱上的图表。公制梯形螺纹需要特定的主轴与丝杠转速比。
刀架必须安装在正确的高度。使用中心规将刀具与工件轴线垂直对齐。刀尖必须精确地位于工件的中心线上。高度误差会导致螺纹深度不正确和侧面啮合不良。花时间进行正确的设置可以避免螺纹加工问题和材料浪费。
螺纹加工工具选择器
正确的刀具几何形状对于螺纹切削至关重要。高速钢刀具有适用于梯形螺纹的异形刀片。硬质合金刀片可提供更佳的性能和一致性。刀片必须以正确的 30 度角倾斜,才能加工公制螺纹。刀具制造商提供各种尺寸的刀片,这些刀片专为梯形轮廓设计。
为减少振动,刀具悬伸量也应尽量减少。刚性刀具安装可防止切削过程中产生颤动。锋利的切削刃可获得更好的表面光洁度。钝化的刀具会产生过多的热量并导致螺纹质量下降。定期检查和更换刀具可确保生产批次间加工结果的一致性。
在车床上加工梯形螺纹的步骤:
- 车床上加工梯形螺纹的步骤
- 根据所需的螺距设置正确的齿轮传动装置。
- 用螺纹规进行初步测试并划线,以验证螺距。
- 使用复合支点以小增量(例如,0.002–0.005″)增加深度。
- 每次走刀结束时,收回横向滑台,以保护刀具。
- 每次拧紧时,都要将半螺母重新拧到相同的螺纹刻度标记处。
- 换用切削液进行精加工,切削深度约为 0.001 英寸。
公制梯形螺纹标准(ISO 2904 和 DIN 103)
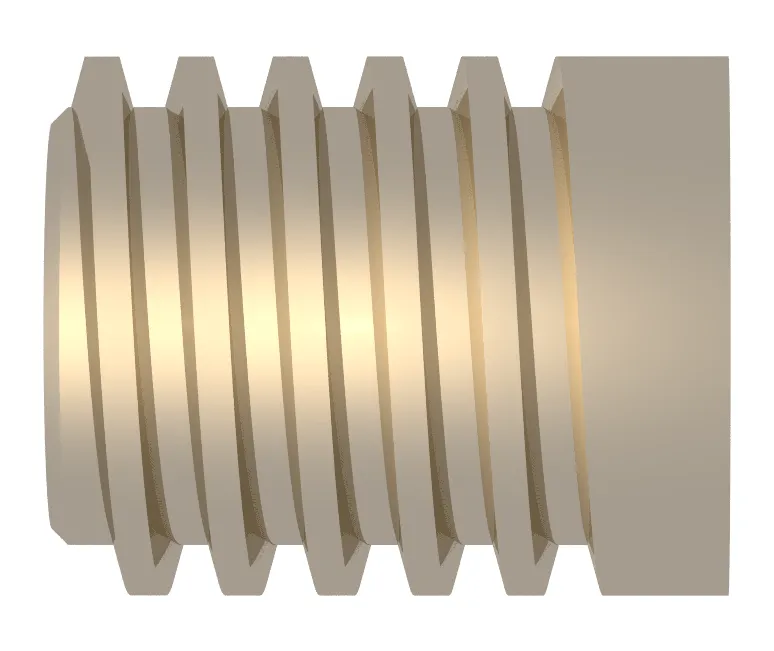
梯形螺纹
工程师通常根据 DIN 103 或 ISO 2904 规定公制梯形螺纹,这些标准定义了 Tr 螺纹的标准尺寸、公差和标记。
ISO 2904标准
ISO 2904-1977 规定了通用公制螺纹系统。该标准适用于机械装置和结构中使用的螺纹。该标准规定了螺纹轮廓、公差和标记方法。该标准允许每个公称直径对应不同的螺距。这种灵活性能够很好地满足各行业的多样化需求。
公差等级范围从粗精度到精精度。选择取决于应用和制造能力。公差越严格,成本越高,但性能也越好。
DIN 103 要求
DIN 103 标准详细规定了梯形公制花键的规格。虽然这项德国标准比 ISO 标准更早,但至今仍被广泛引用。DIN 103 标准规定了特定直径的螺距,并对小径和大径的间隙进行了不同的规定。小径间隙通常是大径间隙的两到三倍。
螺纹尺寸范围为 8 毫米至 300 毫米。推荐螺距值取决于每个直径范围。
公差等级
为了表示梯形螺纹的精度,使用字母和数字的组合。节圆直径公差会影响螺纹配合和间隙。更严格的节圆直径公差可以减少机构的间隙。对于主公差和次公差,内螺纹使用“H”(外螺纹使用“h”),表示基本偏差为零。
多头螺纹的公差计算方法已进行修改。节圆直径的公差值需乘以基于螺纹头数的系数。对于两头螺纹,该系数为 1.12;对于三头螺纹,该系数为 1.25;对于四头螺纹,该系数为 1.4。这些调整是为了补偿更长的螺纹导程,并确保螺纹正常工作。
立即尝试 Boda!
螺纹加工最佳实践
材料注意事项
不同材料的加工参数各不相同。铝材可以高速轻进给轻松切削。钢材需要中等速度和充足的冷却。不锈钢则需要较低的速度和高压冷却。材料硬度直接影响刀具寿命和加工质量。
加工硬化材料(例如不锈钢)会带来特殊的挑战。多次轻切削可以防止切削间隙产生过度的加工硬化。锋利的刀具和合适的切削速度可以减少应变硬化。对于非常硬的材料,可能需要进行螺纹磨削。了解材料特性将有助于您选择最佳的切削策略。
优化进给速度
切削速度会影响生产效率和螺纹加工质量。一般来说,较低的切削速度可以获得更好的螺纹加工表面光洁度。大多数手工螺纹加工的转速在 30-100 转/分钟之间,具体取决于螺纹直径。通过正确的编程,数控机床可以以更高的速度运行。最佳转速需要在表面光洁度和生产时间之间取得平衡。
在数控螺纹加工中,进给速度等于螺距。机床会自动协调主轴和刀具的转速。在手动螺纹加工中,丝杠和齿轮负责实现精确的进给。通过保持恒定的进给速度,可以防止螺纹加工误差。螺纹加工过程中,速度变化会导致可见的痕迹以及尺寸偏差。
质量控制方法
螺纹规用于验证加工后的尺寸精度。通止规用于快速判断螺纹是否在公差范围内。通规的螺纹表面必须光滑。止规不得旋转超过一圈。这项简单的测试可以确认螺纹直径和螺距直径是否正确。
立即尝试 Boda!
解决常见线程问题
以下是螺纹成形过程中可能遇到的一些常见问题。
喋喋不休问题
颤动会导致螺纹表面光洁度差和螺纹尺寸不准确。振动问题主要由刀具悬伸引起。减少刀具伸出长度可以提高刚性并减少颤动。工件的支撑也会影响振动。加工细长零件时,需要使用中心架或中心支撑。通常,降低转速可以消除颤动。转速的轻微增加或降低可以使频率远离共振频率。
螺纹形状错误
角度误差可能是由于刀片不合适或刀具磨削不当造成的。可以使用螺纹规来检测角度问题。对于梯形螺纹,30度角必须精确。刀具角度误差会导致标准螺母或配合部件无法正确啮合。
螺纹深度误差会导致配合问题。螺纹过浅会导致强度不足,容易滑丝;螺纹过深则会导致配合过紧,甚至无法装配。
刀具磨损管理
随着刀具磨损,螺纹直径会随时间发生变化。需要定期进行检查,以便在零件超出公差范围之前发现磨损。磨损痕迹在刀尖和刀侧清晰可见。在生产环境中,硬质合金刀片比高速钢刀片能更持久地保持精度。
刀具寿命受切削条件和工件材料的影响。硬质材料的刀具寿命比软质材料短。合适的切削速度和进给量可以最大限度地延长刀具寿命。冷却液的使用可以延长刀刃的使用寿命并降低刀具温度。通过旋转可转位刀片,可以保持加工质量的一致性。
结语
梯形螺纹是现代机械和制造设计中的关键要素。掌握这些知识,制造商就能通过理解标准和掌握加工方法来制造高质量的零部件。正确的加工技术是…… 梯形螺纹形式无论是在数控机床上使用手动车床切割螺纹,还是对操作进行编程,它对于无数应用的成功都至关重要。
Boda Tech随时准备为您提供所有螺纹加工方面的帮助。 我们能够按照 ISO 标准,在钢、不锈钢和有色合金上加工公制梯形螺纹,从原型到批量生产均可承接。. 电话 探讨螺纹加工需求,了解我们的专业知识如何帮助您满足最棘手的加工要求。