Formazione di filettature trapezoidali
Devi fare forme di filo trapezoidaleMa non sapete da dove iniziare? Questa guida fa al caso vostro. Le filettature trapezoidali sono il cuore pulsante dei sistemi meccanici. Trasmettono la potenza in modo fluido alle vostre macchine utensili e attrezzature di sollevamento.
Queste filettature angolate a 30 gradi con creste e radici piatte sono superiori alle filettature a V standard e sono superiori a quelle a forma di V su viti e bulloni perché offrono capacità di carico superiori e basso attrito per il movimento lineare. Comprendere le basi è importante quando si impostano le operazioni di fresatura della filettatura o si decide se utilizzare lavorazione del filo in alternativa.
Offriamo completo lavorazione personalizzata e professionale maschiatura del filetto soluzioni a Tecnologia BodaaIl nostro team vanta una pluriennale esperienza nella produzione di filettature a sezione trapezoidale, in tutte le misure e materiali standard.
Cos'è una forma di filo trapezoidale?
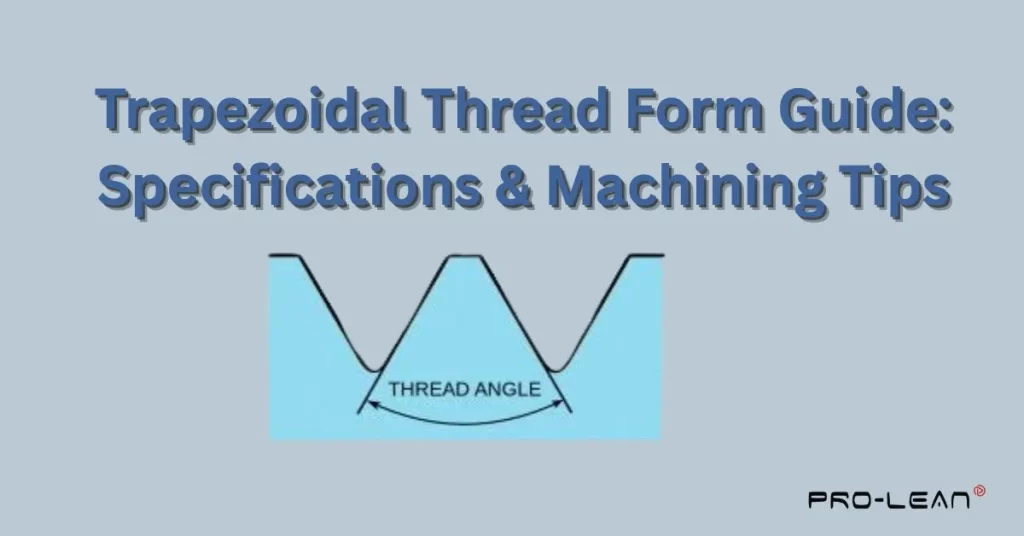
La geometria delle filettature trapezoidali è unica e le distingue dalle altre. Queste filettature sono ideali per la trasmissione di potenza e le applicazioni di movimento lineare. Le filettature trapezoidali sono essenziali nei sistemi meccanici. Esaminiamo le loro caratteristiche fondamentali.
Caratteristiche del profilo della filettatura
Le filettature trapezoidali presentano creste e radici appiattite e fianchi inclinati. Questa geometria è diversa dalle filettature a V standard utilizzate negli elementi di fissaggio. Le filettature trapezoidali sono più facili da produrre e hanno una maggiore capacità di carico rispetto alle filettature quadrate. Sono ideali per applicazioni che richiedono un movimento lineare controllato sotto carichi pesanti.
Gli standard ISO specificano che l'angolo della filettatura trapezoidale metrica è di 30 gradi. La forma trapezoidale di queste filettature è creata da questo angolo. Ciascun lato è inclinato verso l'interno di 15 gradi. Questa geometria offre un migliore equilibrio tra resistenza, produzione ed efficienza operativa rispetto alle filettature quadrate.
Sistema di designazione delle filettature
Il formato di designazione delle filettature è standardizzato. Il simbolo "Tr", seguito dal diametro nominale e dal passo, indica una filettatura trapezoidale in unità metriche. Tr 60 x 9, ad esempio, indica una filettatura con un diametro nominale di 60 mm e un passo di 9 mm. Questo sistema di etichettatura chiara aiuta produttori e ingegneri a comunicare le specifiche tra progetti e settori diversi.
Applicazioni comuni
Molti settori industriali e sistemi meccanici ne fanno uso. Le filettature trapezoidali sono impiegate nelle viti di comando dei torni per convertire il movimento del mandrino in movimento del carrello. Le morse le utilizzano per generare forze di serraggio in modo efficiente. Queste filettature trovano impiego nei sistemi di posizionamento delle macchine utensili. Anche martinetti, steli di valvole e meccanismi di regolazione si basano su di esse. La versatilità e l'affidabilità di queste filettature spiegano la loro ampia diffusione nell'ingegneria meccanica.
Filettatura trapezoidale contro filettatura Acme metrica
Filettatura trapezoidale contro filettatura Acme metrica
Comprendendo le differenze tra la terminologia metrica Acme e le dimensioni trapezoidali, è possibile evitare costosi errori di produzione. Questi tipi di filettatura sono distinti, nonostante siano spesso fraintesi. Chiarire le differenze tra questi tipi di filettatura e la loro applicazione pratica.
Differenze nell'angolo della filettatura
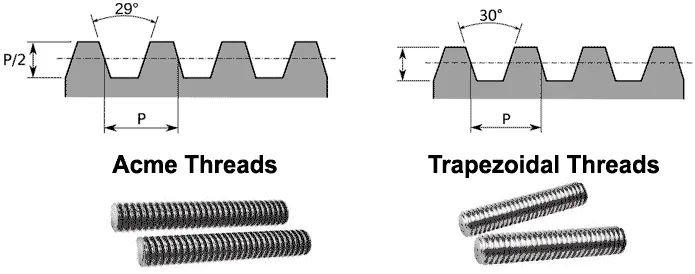
In pratica, filettature trapezoidali metriche e filettature Acme non sono intercambiabili. Tecnicamente, il termine "ACME metrico" è scorretto. Le filettature ACME hanno un angolo di 29 gradi e sono basate sul sistema imperiale. Le filettature trapezoidali metriche hanno un angolo di 30 gradi.
Specifiche standard
ISO 2904 e DIN 103 sono gli standard che regolano la filettature metricheQuesti standard definiscono le dimensioni, le tolleranze e i metodi di designazione. I produttori europei utilizzano principalmente filettature esagonali trapezoidali metriche. La norma ISO consente passi diversi per diametro, mentre la norma DIN 103 specifica una combinazione specifica di passo e diametro. Entrambi gli standard garantiscono compatibilità e corretto funzionamento.
La differenza è importante
In pratica, una differenza di un grado nell'angolo è significativa. Quando le filettature ACME vengono accoppiate con quelle trapezoidali, il risultato è un accoppiamento impreciso e un'usura precoce. I fianchi non sono allineati correttamente e creano punti di elevata sollecitazione. I produttori devono utilizzare inserti e utensili corretti per ogni tipo di filettatura. La resistenza e l'affidabilità della filettatura sono compromesse dalla combinazione di standard diversi, il che può portare a guasti meccanici.
Metodi di filettatura CNC per filettature trapezoidali
Processo di taglio filettatura CNC
Filettatura a punto singolo
Le filettature trapezoidali possono essere realizzate con la massima flessibilità utilizzando la filettatura a punto singolo. Gli utensili da taglio opportunamente sagomati rimuovono il materiale in più passaggi. Il profilo dell'utensile deve corrispondere esattamente a quello della filettatura. I torni CNC possono controllare con precisione la posizione dell'utensile e la rotazione del pezzo per creare una geometria della filettatura accurata. Questo metodo può essere utilizzato sia per filettature interne che esterne.
La scelta degli inserti giusti è il primo passo. Gli inserti in metallo duro sono disponibili in misure standard per profili trapezoidali. L'angolo di 30 gradi deve essere metricamente equivalente. L'altezza dell'utensile viene regolata in modo da allineare il tagliente con l'asse centrale del pezzo. Una corretta impostazione garantirà la corretta profondità della filettatura e la precisione degli angoli di spoglia durante l'intero processo di lavorazione.
Vantaggi della fresatura della filettatura
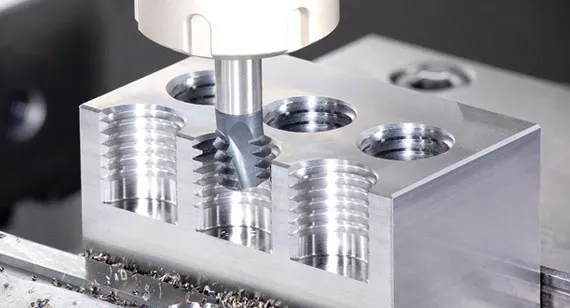
Fresatura di filetti Offre vantaggi distinti per la produzione di filettature di forma trapezoidale. La filettatura viene creata da una fresa rotante che segue una traiettoria elicoidale. Questo metodo è ideale per la lavorazione di materiali ad alta durezza o per filettature di grande diametro. Le fresatrici per filettature sono in grado di produrre filettature di diverse dimensioni utilizzando un unico utensile, aumentando così l'efficienza. In molte applicazioni, il processo produce meno vibrazioni rispetto alla filettatura a un solo punto.
La fresatura è particolarmente vantaggiosa per le filettature interne trapezoidali. Questo processo è più efficiente della maschiatura in termini di rimozione dei trucioli. Le frese per filettature producono filettature pulite da materiali difficili da lavorare, come il titanio e l'acciaio inossidabile.
Alimentazione laterale alternata
Nella lavorazione di filettature trapezoidali, la durata dell'utensile può essere prolungata utilizzando l'avanzamento alternato dei fianchi. Durante le passate successive, questa tecnica impiega alternativamente i fianchi sinistro e destro. In questo modo, l'usura dell'utensile viene distribuita uniformemente lungo i taglienti. Questo metodo è particolarmente utile per filettature trapezoidali con passi elevati. Sebbene la programmazione sia più complessa, questo metodo produce una finitura superficiale migliore.
Rispetto all'avanzamento radiale, l'avanzamento alternato riduce la flessione dell'utensile. Le forze di taglio si riducono perché ogni taglio rimuove meno materiale da un lato. Ciò migliora la precisione dimensionale delle filettature lunghe.
Come tagliare filettature su un tornio
Filettatura al tornio
Impostazione manuale del tornio
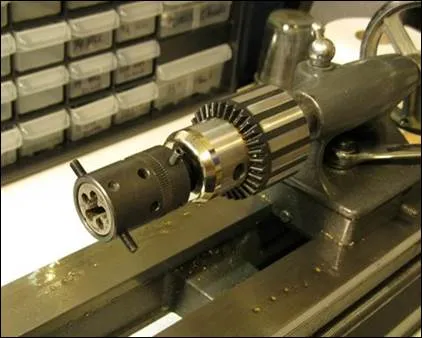
La filettatura su una macchina manuale richiede un'attenta coordinazione e impostazione. Il collegamento a ingranaggi a cambio rapido collega il movimento del mandrino alla vite madre. Le combinazioni di ingranaggi determinano il passo della filettatura. La selezione degli ingranaggi è guidata da tabelle presenti sulla testa del tornio. Le filettature trapezoidali metriche richiedono specifici rapporti di rotazione tra mandrino e vite madre.
Il portautensili deve essere posizionato all'altezza corretta. Un calibro centrale viene utilizzato per allineare l'utensile perpendicolarmente all'asse del pezzo. La punta dell'utensile deve essere posizionata esattamente sull'asse centrale del pezzo. Errori di altezza possono causare profondità di filettatura errate e un cattivo innesto del fianco. Dedicare tempo alla configurazione eviterà problemi di filettatura e sprechi di materiale.
Selettore utensili per filettatura
La corretta geometria dell'utensile è essenziale per la filettatura. Gli utensili in acciaio rapido (HSS) sono disponibili con un profilo specifico per filettature trapezoidali. Gli inserti in metallo duro offrono prestazioni e uniformità superiori. Gli inserti devono essere angolati a 30 gradi per adattarsi alle filettature metriche. I produttori di utensili offrono inserti di diverse dimensioni, progettati specificamente per profili trapezoidali.
Per ridurre le vibrazioni, è opportuno ridurre al minimo anche la sporgenza dell'utensile. Un supporto rigido per l'utensile impedisce le oscillazioni durante il taglio. I taglienti affilati producono una migliore finitura superficiale. Gli utensili smussati generano calore eccessivo e una filettatura di scarsa qualità. Ispezionare e sostituire regolarmente gli utensili garantisce risultati costanti nelle diverse fasi di produzione.
Procedura per tagliare filettature trapezoidali al tornio:
- Procedura per tagliare filettature trapezoidali al tornio.
- Impostare il treno di ingranaggi corretto per il passo richiesto.
- Ritocca e fai una passata di prova per verificare il passo con un calibro per filettature.
- Aumentare la profondità utilizzando il poggia-utensile composto con piccoli incrementi (ad esempio, 0.002–0.005″).
- Al termine di ogni passata, ritrarre il carrello trasversale per proteggere l'utensile.
- Riagganciare il dado a metà in corrispondenza dello stesso segno di filettatura ad ogni passaggio.
- Passare a una passata di finitura con una profondità di circa 0.001 pollici e applicazione di fluido da taglio.
Standard metrici per filettature trapezoidali (ISO 2904 e DIN 103)
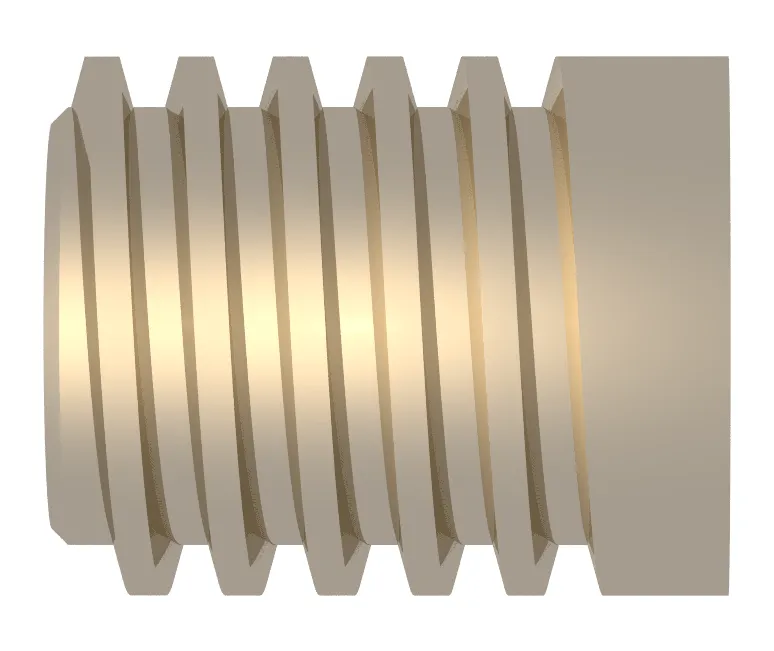
Forma di filettatura trapezoidale
In genere, gli ingegneri specificano le filettature trapezoidali metriche secondo le norme DIN 103 o ISO 2904, che definiscono le dimensioni standard, le tolleranze e le designazioni per le filettature Tr.
ISO 2904 Standard
La norma ISO 2904-1977 specifica il sistema di filettatura metrica per uso generale. Questa norma si applica alle filettature utilizzate in meccanismi e strutture. La norma specifica i profili delle filettature, le tolleranze e i metodi di designazione. La norma consente diverse opzioni di passo per diametro nominale. Questa flessibilità è un ottimo modo per soddisfare le diverse esigenze dei vari settori industriali.
La gamma di classi di tolleranza va dalla precisione grossolana alla precisione fine. La scelta si basa sull'applicazione e sulle capacità produttive. I costi sono più elevati, ma le prestazioni sono migliori con tolleranze più strette.
Requisiti DIN 103
La norma DIN 103 contiene specifiche dettagliate per le scanalature metriche trapezoidali. Questa norma tedesca è precedente alla norma ISO, ma continua ad essere ampiamente utilizzata come riferimento. La DIN 103 specifica i passi per diametri specifici. La norma specifica diverse tolleranze per il diametro minore e per il diametro maggiore. La tolleranza del diametro minore è in genere da due a tre volte maggiore di quella del diametro maggiore.
Le dimensioni delle filettature possono variare da 8 mm a 300 mm. I valori di passo preferiti dipendono da ciascun intervallo di diametro.
Classi di tolleranza
Per indicare la precisione di una filettatura trapezoidale, si utilizzano combinazioni di lettere e numeri. La tolleranza del diametro primitivo influisce sull'accoppiamento e sul gioco della filettatura. Una tolleranza più stretta sul diametro primitivo riduce il gioco nel meccanismo. Per le tolleranze maggiori e minori, si utilizza la lettera "H" per le filettature interne (e "h" per le filettature esterne) per indicare una deviazione fondamentale pari a zero.
I calcoli di tolleranza per le filettature a più principi vengono modificati. I valori di tolleranza per il diametro primitivo vengono moltiplicati per fattori basati sul numero di principi. Per le filettature a due principi, il fattore è 1.12, per quelle a tre principi è 1.25 e per quelle a quattro principi è 1.4. Queste modifiche vengono apportate per tenere conto della maggiore lunghezza del passo della filettatura e per garantire il corretto funzionamento della stessa.
Prova subito Boda!
Migliori pratiche per la lavorazione dei filetti
Considerazioni sui materiali
I parametri di lavorazione variano a seconda del materiale. L'alluminio può essere lavorato facilmente ad alte velocità con avanzamenti ridotti. L'acciaio richiede velocità moderate e un raffreddamento adeguato. L'acciaio inossidabile richiede velocità inferiori con refrigerante ad alta pressione. La durezza del materiale influisce direttamente sulla durata dell'utensile e sulla qualità della finitura.
I materiali che si incrudiscono, come l'acciaio inossidabile, presentano particolari difficoltà. Passaggi multipli e leggeri prevengono un eccessivo incrudimento tra una passata e l'altra. Utensili affilati e velocità adeguate riducono l'incrudimento. Per materiali molto duri, potrebbe essere necessaria la rettifica delle filettature. La comprensione delle proprietà del materiale vi aiuterà a scegliere la strategia di taglio più adatta.
Ottimizzazione della velocità di avanzamento
La velocità di taglio influisce sia sulla produttività che sulla qualità della filettatura. In generale, velocità inferiori producono una finitura migliore durante la filettatura. La maggior parte delle operazioni di filettatura manuale viene eseguita a 30-100 giri/minuto, a seconda del diametro. Con una programmazione adeguata, le macchine CNC possono raggiungere velocità maggiori. La velocità ottimale rappresenta un compromesso tra qualità della finitura e tempi di produzione.
Nella filettatura CNC, la velocità di avanzamento è pari al passo della filettatura. La macchina coordina automaticamente la velocità del mandrino e dell'utensile. Nella filettatura manuale, la vite madre e gli ingranaggi sono responsabili del corretto avanzamento. Mantenendo un avanzamento costante, si possono prevenire errori di filettatura. Durante la filettatura, le variazioni di velocità possono causare segni visibili e problemi dimensionali.
Metodi di controllo della qualità
I calibri per filettature vengono utilizzati per verificare la precisione delle dimensioni dopo la lavorazione. I calibri passa/non passa servono per determinare rapidamente se le filettature rientrano nelle tolleranze. Le filettature dei calibri passa devono essere lisce per tutta la loro lunghezza. I calibri non passa non devono essere innestati oltre la prima rotazione. Questo semplice test confermerà il corretto diametro della filettatura e il diametro primitivo.
Prova subito Boda!
Risoluzione dei problemi comuni relativi alla filettatura
Di seguito sono elencati alcuni problemi comuni che possono presentarsi durante la formatura della filettatura.
Problemi di chat
Le vibrazioni possono portare a una finitura della filettatura scadente e a una dimensione della filettatura imprecisa. I problemi di vibrazione sono in gran parte causati dalla sporgenza dell'utensile. Una minore sporgenza dell'utensile aumenta la rigidità e riduce le vibrazioni. Le vibrazioni sono influenzate anche dal supporto del pezzo. Quando si filettano pezzi lunghi e sottili, è necessario un supporto stabile o un supporto centrale. Spesso, ridurre la velocità può eliminare le vibrazioni. Un leggero aumento o diminuzione della velocità può spostare le frequenze lontano dalla risonanza.
Errori nel modulo del thread
Angoli errati possono essere causati da inserti non idonei o da un'affilatura impropria dell'utensile. I problemi di angolazione possono essere identificati utilizzando calibri per filettature. Per le filettature trapezoidali, l'angolo di 30 gradi deve essere preciso. L'errore di angolazione dell'utensile impedisce il corretto accoppiamento di dadi standard o componenti accoppiati.
Gli errori nella profondità della filettatura causano problemi di montaggio. Filettature troppo superficiali saranno deboli e si spaneranno facilmente. Filettature troppo profonde possono causare un accoppiamento troppo stretto o addirittura impedire il montaggio.
Gestione dell'usura degli strumenti
Il diametro della filettatura varia nel tempo a causa dell'usura dell'utensile. Vengono effettuate ispezioni regolari per rilevare l'usura prima che i pezzi escano dalle tolleranze. I segni di usura sono visibili sulla punta e sui fianchi dell'utensile. Negli ambienti di produzione, gli inserti in metallo duro mantengono la precisione più a lungo rispetto agli inserti in acciaio rapido (HSS).
La durata di un utensile è influenzata dalle condizioni di taglio e dal materiale utilizzato per il pezzo in lavorazione. La durata dell'utensile è inferiore per i materiali duri rispetto a quelli morbidi. Velocità e avanzamenti corretti massimizzano la durata dell'utensile. L'applicazione di un liquido di raffreddamento prolunga la durata del tagliente e riduce il calore. Ruotando gli inserti intercambiabili, è possibile mantenere una qualità costante.
Conclusione
Le filettature trapezoidali sono un elemento cruciale della progettazione meccanica e manifatturiera moderna. Questa conoscenza consente ai produttori di creare componenti di qualità comprendendo gli standard e padroneggiando i metodi di lavorazione. La tecnica corretta per forma di filo trapezoidale iÈ essenziale per il successo in innumerevoli applicazioni, sia che si tratti di tagliare filettature con un tornio manuale su una macchina CNC, sia che si tratti di programmare l'operazione.
Boda Tech è pronta ad assistervi per tutte le vostre esigenze di lavorazione delle filettature. Siamo in grado di realizzare filettature trapezoidali metriche conformi agli standard ISO in acciaio, acciaio inossidabile e leghe non ferrose, dai prototipi alla produzione.. Chiama per discutere delle vostre esigenze di filettatura e scoprire come la nostra esperienza può aiutarvi a soddisfare le vostre richieste di lavorazione più complesse.