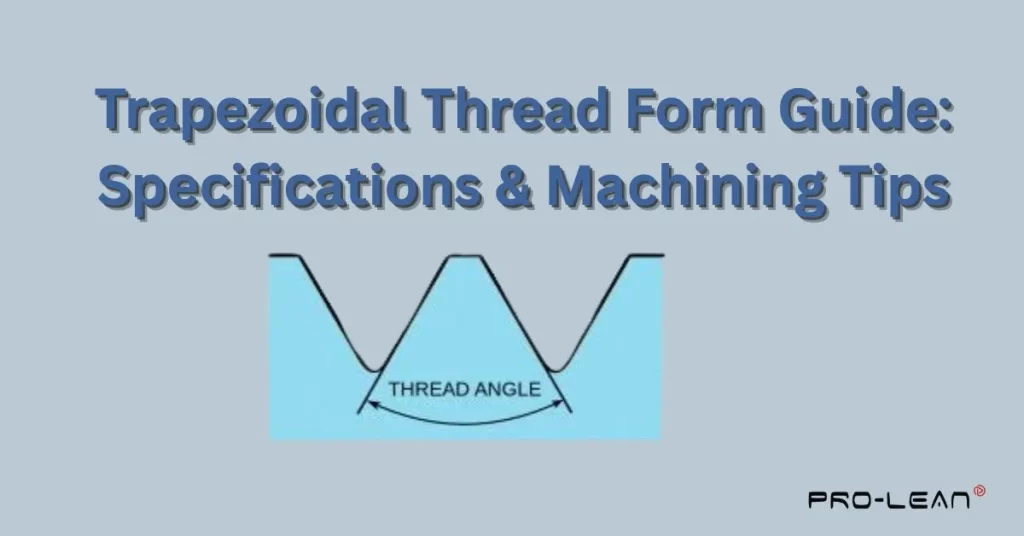
Formation de fil trapézoïdal
Vous devez faire formes de fil trapézoïdalesVous ne savez pas par où commencer ? Ce guide est fait pour vous. Les filetages trapézoïdaux sont essentiels aux systèmes mécaniques. Ils assurent une transmission de puissance fluide à vos machines-outils et équipements de levage.
Ces filetages à angle de 30 degrés, avec crêtes et racines plates, sont supérieurs aux filetages en V standard. et sont supérieures aux vis et boulons en forme de V car elles offrent une capacité de charge supérieure et un faible frottement pour les mouvements linéaires. Il est important de comprendre les principes de base lors de la mise en place d'opérations de fraisage de filetage ou pour décider de leur utilisation. usinage de filetage comme alternative.
Nous offrons une gamme complète usinage sur mesure et professionnel taraudage de filetage des solutions à Tech ProléanNotre équipe possède de nombreuses années d'expérience dans la production de filetages trapézoïdaux, y compris toutes les tailles et tous les matériaux standard.
Qu'est-ce qu'un filetage trapézoïdal ?
La géométrie des filetages trapézoïdaux est unique et les distingue des autres. Ces filetages sont idéaux pour la transmission de puissance et les applications de mouvement linéaire. Les filetages trapézoïdaux sont essentiels aux systèmes mécaniques. Examinons leurs caractéristiques fondamentales.
Caractéristiques du profil de filetage
Les filetages trapézoïdaux présentent des crêtes et des racines aplaties, ainsi que des flancs inclinés. Cette géométrie diffère des filetages en V classiques utilisés dans la visserie. Plus faciles à fabriquer, les filetages trapézoïdaux offrent une capacité de charge supérieure aux filetages carrés. Ils sont particulièrement adaptés aux applications exigeant un mouvement linéaire contrôlé sous fortes charges.
Les normes ISO spécifient un angle de 30 degrés pour les filetages trapézoïdaux métriques. La forme trapézoïdale de ces filetages est définie par cet angle. Chaque côté présente une inclinaison de 15 degrés vers l'intérieur. Cette géométrie offre un meilleur compromis entre résistance, facilité de fabrication et efficacité opérationnelle que les filetages carrés.
Système de désignation des filetages
Le format de désignation des filetages est normalisé. Le symbole « Tr », suivi du diamètre nominal et du pas, indique un filetage trapézoïdal métrique. Par exemple, Tr 60 x 9 désigne un filetage d'un diamètre nominal de 60 mm et d'un pas de 9 mm. Ce système d'étiquetage clair facilite la communication des spécifications entre les fabricants et les ingénieurs, quel que soit le projet ou le secteur d'activité.
Applications courantes
De nombreux secteurs industriels et systèmes mécaniques les utilisent. Les filetages trapézoïdaux servent, par exemple, dans les vis-mères des tours à convertir le mouvement de la broche en mouvement du chariot. Les étaux les utilisent pour générer efficacement des forces de serrage. Ces filetages sont également utilisés dans les systèmes de positionnement des machines-outils. Les vérins, les tiges de vannes et les mécanismes réglables en font aussi appel. La polyvalence et la fiabilité de ces filetages expliquent leur large utilisation en génie mécanique.
Filetage trapézoïdal vs filetage trapézoïdal métrique
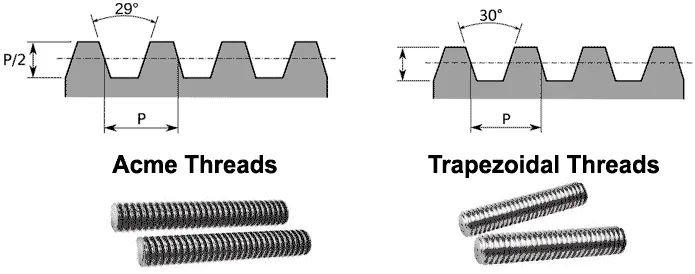
Filetage trapézoïdal vs filetage trapézoïdal métrique
En comprenant les différences entre la terminologie métrique Acme et le dimensionnement trapézoïdal, vous pouvez éviter des erreurs de fabrication coûteuses. Ces types de filetage sont distincts, bien qu'ils soient souvent confondus. Clarifiez les différences entre ces types de filetage et leurs applications pratiques.
Différences d'angle de filetage
Dans la pratique, Filetages trapézoïdaux métriques et filetages Acme ne sont pas interchangeables. Techniquement, le terme « filetage ACME métrique » est incorrect. Les filetages ACME ont un angle de 29 degrés et sont basés sur le système impérial. Les filetages trapézoïdaux métriques ont un angle de 30 degrés.
Caractéristiques standard
Les normes ISO 2904 et DIN 103 régissent les filetages métriquesCes normes définissent les dimensions, les tolérances et les méthodes de désignation. Les fabricants européens utilisent principalement des filetages hexagonaux trapézoïdaux métriques. La norme ISO autorise différents pas par diamètre, tandis que la norme DIN 103 spécifie une combinaison pas-diamètre précise. Ces deux normes garantissent la compatibilité et le bon fonctionnement.
La différence est importante
En pratique, une différence d'un degré d'angle est significative. Lorsque des filetages ACME sont utilisés conjointement avec des filetages trapézoïdaux, l'ajustement est imparfait et l'usure prématurée. Les flancs ne sont pas correctement alignés, ce qui crée des points de contrainte élevés. Les fabricants doivent impérativement utiliser les inserts et les outils appropriés à chaque type de filetage. Le mélange de normes compromet la résistance et la fiabilité du filetage, ce qui peut entraîner une défaillance mécanique.
Méthodes de filetage CNC pour les filetages trapézoïdaux
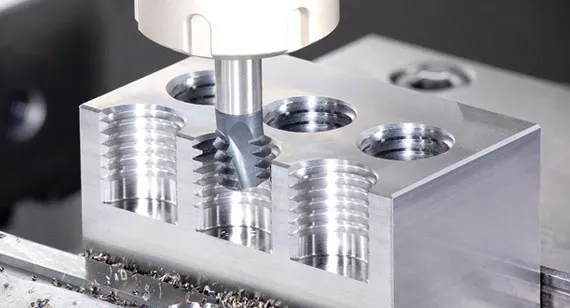
processus de filetage CNC
Filetage à point unique
Le filetage trapézoïdal peut être réalisé avec une flexibilité maximale grâce au filetage monopoint. Les outils de coupe, correctement profilés, enlèvent de la matière en plusieurs passes. Le profil de l'outil doit correspondre exactement à celui du filetage. Les tours à commande numérique (CNC) permettent de contrôler avec précision la position de l'outil et la rotation de la pièce, garantissant ainsi une géométrie de filetage précise. Cette méthode convient aussi bien aux filetages intérieurs qu'extérieurs.
Le choix des plaquettes appropriées est la première étape. Les plaquettes en carbure sont disponibles en dimensions standard pour les profils trapézoïdaux. L'angle de 30 degrés doit être équivalent au système métrique. La hauteur de l'outil est ajustée pour aligner l'arête de coupe avec l'axe de la pièce. Un réglage correct garantit une profondeur de filetage adéquate et des angles de dépouille précis tout au long de l'usinage.
Avantages du fraisage de filetage
Filetage à la fraise Cette méthode offre des avantages indéniables pour la production de filetages trapézoïdaux. Le filetage est réalisé par une fraise rotative suivant une trajectoire hélicoïdale. Ce procédé est idéal pour l'usinage de matériaux à haute dureté ou pour les filetages de grand diamètre. Les fraises à fileter permettent de réaliser des filetages de différentes tailles avec un seul outil, ce qui accroît la productivité. Dans de nombreuses applications, le procédé génère moins de vibrations que le filetage par un seul point.
Le fraisage est particulièrement avantageux pour les filetages intérieurs trapézoïdaux. Ce procédé est plus efficace que le taraudage en termes d'évacuation des copeaux. Les fraises à fileter permettent d'obtenir des filetages nets à partir de matériaux difficiles à usiner, tels que le titane et l'acier inoxydable.
Alimentation par flanc alterné
Lors du filetage de filetages trapézoïdaux, la durée de vie de l'outil peut être prolongée grâce à l'utilisation d'une avance alternée. Lors des passes successives, l'outil est engagé alternativement sur les flancs gauche et droit, ce qui répartit l'usure de manière uniforme sur les arêtes de coupe. Cette méthode est particulièrement adaptée aux filetages trapézoïdaux à grand pas. Bien que plus complexe à programmer, elle offre un meilleur état de surface.
L'avance alternée réduit la déviation de l'outil par rapport à la plongée radiale. Les efforts de coupe sont également réduits car chaque passe enlève moins de matière d'un côté, ce qui améliore la précision dimensionnelle des filetages longs.
Comment réaliser un filetage sur un tour
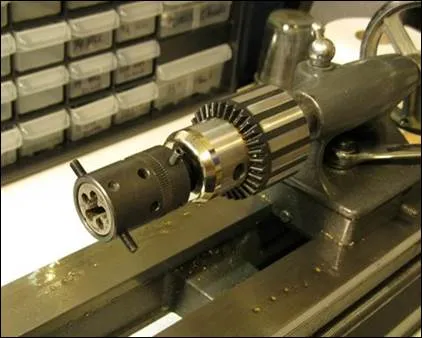
filetage sur un tour
Réglage manuel du tour
Le filetage sur une machine manuelle exige une coordination et un réglage précis. La liaison par engrenages à changement rapide relie le mouvement de la broche à la vis-mère. Les combinaisons d'engrenages déterminent le pas du filetage. Le choix des engrenages est guidé par des tableaux situés sur la poupée fixe du tour. Les filetages trapézoïdaux métriques nécessitent des rapports spécifiques entre la rotation de la broche et celle de la vis-mère.
Le porte-outil doit être positionné à la hauteur adéquate. Un calibre de centrage permet d'aligner l'outil perpendiculairement à l'axe de la pièce. La pointe de l'outil doit être positionnée exactement sur l'axe de la pièce. Un mauvais positionnement peut entraîner des profondeurs de filetage incorrectes et un engagement insuffisant du flanc. Un réglage précis permet d'éviter les problèmes de filetage et le gaspillage de matière.
Sélecteur d'outils de filetage
Une géométrie d'outil adaptée est essentielle pour le filetage. Les outils en acier rapide (HSS) sont disponibles avec un profil trapézoïdal. Les plaquettes en carbure offrent de meilleures performances et une plus grande régularité. Elles doivent être inclinées à 30° pour le filetage métrique. Les fabricants proposent des plaquettes de différentes tailles, spécialement conçues pour un profil trapézoïdal.
Pour réduire les vibrations, le porte-à-faux de l'outil doit être minimisé. Un support d'outil rigide empêche les vibrations pendant la coupe. Des arêtes de coupe affûtées permettent d'obtenir une meilleure finition de surface. Des outils émoussés génèrent une chaleur excessive et une qualité de filetage médiocre. L'inspection et le remplacement réguliers des outils garantissent des résultats constants tout au long des productions.
Étapes pour réaliser des filetages trapézoïdaux sur un tour :
- Étapes pour réaliser des filetages trapézoïdaux sur un tour
- Configurez le train d'engrenages approprié à la hauteur requise.
- Démarrez le fil et effectuez une première passe de grattage pour vérifier le pas à l'aide d'une jauge de filetage.
- Augmentez la profondeur en utilisant le support composé par petits incréments (par exemple, 0.002–0.005″).
- Rétractez le chariot transversal à la fin de chaque passe pour protéger l'outil.
- Réengagez le demi-écrou au même repère de filetage à chaque passage.
- Passez à une passe de finition d'une profondeur d'environ 0.001 pouce avec application de fluide de coupe.
Normes de filetage trapézoïdal métrique (ISO 2904 et DIN 103)
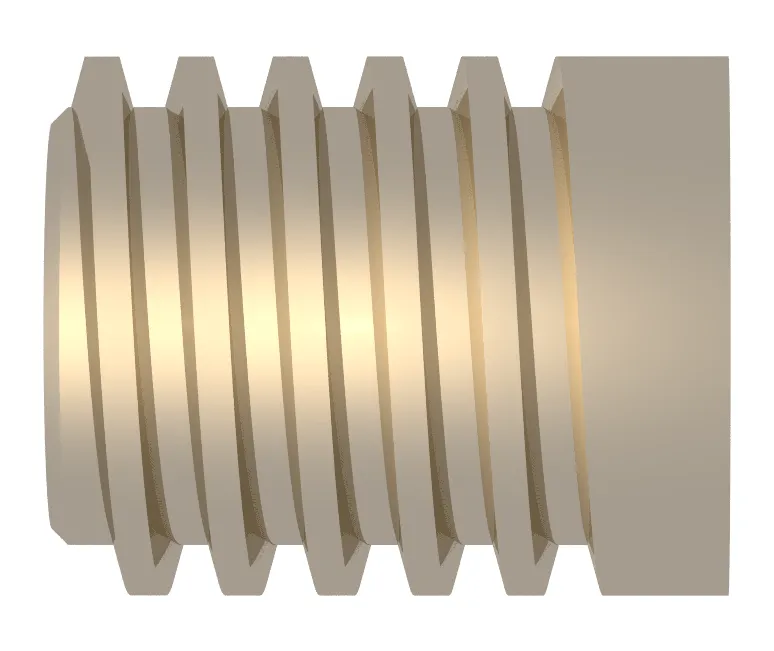
Forme de filetage trapézoïdale
Les ingénieurs spécifient généralement les filetages trapézoïdaux métriques selon les normes DIN 103 ou ISO 2904, qui définissent les dimensions, les tolérances et les désignations standard pour les filetages Tr.
Norme ISO 2904
La norme ISO 2904-1977 spécifie le système de filetage métrique à usage général. Elle s'applique aux filetages utilisés dans les mécanismes et les structures. La norme définit les profils de filetage, les tolérances et les méthodes de désignation. Elle autorise différentes options de pas pour un diamètre nominal donné. Cette flexibilité permet de répondre aux besoins variés des industries.
La gamme de classes de tolérance s'étend de la précision grossière à la précision fine. Le choix dépend de l'application et des capacités de production. Des tolérances plus serrées engendrent des coûts plus élevés, mais des performances supérieures.
Exigences de la norme DIN 103
La norme DIN 103 contient des spécifications détaillées pour les cannelures trapézoïdales métriques. Cette norme allemande, antérieure à la norme ISO, reste néanmoins largement utilisée. La norme DIN 103 spécifie les pas pour des diamètres spécifiques. Elle définit des jeux différents pour les diamètres intérieur et extérieur. Le jeu du diamètre intérieur est généralement deux à trois fois supérieur à celui du diamètre extérieur.
Les diamètres de filetage peuvent aller de 8 mm à 300 mm. Les valeurs de pas recommandées dépendent de chaque plage de diamètre.
Classes de tolérance
Pour indiquer la précision d'un filetage trapézoïdal, on utilise des combinaisons de lettres et de chiffres. La tolérance sur le diamètre primitif influe sur l'ajustement du filetage et le jeu. Une tolérance plus faible sur le diamètre primitif réduit le jeu dans le mécanisme. Pour les tolérances principales et secondaires, la lettre « H » est utilisée pour les filetages intérieurs (et « h » pour les filetages extérieurs) afin d'indiquer une déviation fondamentale nulle.
Les calculs de tolérance pour les filetages à plusieurs entrées sont modifiés. Les valeurs de tolérance du diamètre primitif sont multipliées par des facteurs dépendant du nombre d'entrées. Pour les filetages à deux entrées, le facteur est de 1.12 ; pour ceux à trois entrées, il est de 1.25 ; et pour ceux à quatre entrées, il est de 1.4. Ces ajustements permettent de compenser l'allongement du pas de filetage et d'assurer son bon fonctionnement.
Essayez Boda maintenant !
Meilleures pratiques d'usinage de filetage
Considérations matérielles
Les paramètres d'usinage varient selon les matériaux. L'aluminium s'usine facilement à grande vitesse avec de faibles avances. L'acier requiert des vitesses modérées et un refroidissement adéquat. L'acier inoxydable exige des vitesses plus faibles et un arrosage sous haute pression. La dureté du matériau influe directement sur la durée de vie de l'outil et la qualité de la finition.
Les matériaux à écrouissage, comme l'acier inoxydable, présentent des défis particuliers. Plusieurs passes légères permettent d'éviter un écrouissage excessif entre les coupes. Des outils affûtés et des vitesses de coupe appropriées réduisent la déformation plastique. Pour les matériaux très durs, le filetage par rectification peut être nécessaire. La connaissance des propriétés du matériau vous aidera à choisir la meilleure stratégie de coupe.
Optimisation de la vitesse d'alimentation
La vitesse de coupe influe à la fois sur la productivité et la qualité du filetage. En général, une vitesse plus faible permet d'obtenir une meilleure finition. La plupart des opérations de filetage manuel sont réalisées entre 30 et 100 tr/min, selon le diamètre. Avec une programmation adaptée, les machines CNC peuvent fonctionner à des vitesses supérieures. La vitesse optimale représente un compromis entre la qualité de la finition et le temps de production.
En filetage CNC, l'avance est égale au pas du filetage. La machine coordonne automatiquement la vitesse de la broche et de l'outil. En filetage manuel, la vis-mère et l'engrenage assurent une avance correcte. Le maintien d'une avance constante permet d'éviter les erreurs de filetage. Lors du filetage, les variations de vitesse peuvent engendrer des marques visibles et des problèmes dimensionnels.
Méthodes de contrôle de la qualité
Les calibres de filetage servent à vérifier la précision dimensionnelle après usinage. Les calibres « GO/NO-GO » permettent de déterminer rapidement si le filetage est conforme aux tolérances. Le filetage des calibres « GO » doit être lisse sur toute sa longueur. Les calibres « NO-GO » ne doivent pas être engagés au-delà du premier tour. Ce test simple confirme le diamètre et le diamètre primitif du filetage.
Essayez Boda maintenant !
Résolution des problèmes courants de gestion des threads
Voici quelques problèmes courants qui peuvent être rencontrés lors du filetage.
Problèmes de chat
Les vibrations peuvent entraîner une mauvaise finition du filetage et un diamètre imprécis. Les problèmes de vibrations sont principalement dus au porte-à-faux de l'outil. Un porte-à-faux réduit augmente la rigidité et diminue les vibrations. Le support de la pièce influe également sur les vibrations. Lors du filetage de pièces longues et fines, un support fixe ou un centreur est indispensable. Souvent, une réduction de la vitesse permet d'éliminer les vibrations. Une légère augmentation ou diminution de la vitesse permet d'éloigner les fréquences de la résonance.
Erreurs de formulaire de discussion
Des angles incorrects peuvent être dus à des plaquettes inadaptées ou à un affûtage incorrect de l'outil. Les problèmes d'angle peuvent être identifiés à l'aide de calibres de filetage. Pour les filetages trapézoïdaux, l'angle de 30 degrés doit être précis. Une erreur d'angle de l'outil empêche un assemblage correct des écrous ou des composants standard.
Un filetage trop profond peut entraîner des problèmes d'ajustement. Un filetage trop peu profond sera fragile et s'abîmera facilement. Un filetage trop profond peut rendre l'ajustement difficile, voire empêcher le montage.
Gestion de l'usure des outils
Le diamètre du filetage évolue avec le temps à mesure que l'outil s'use. Des contrôles réguliers permettent de détecter l'usure avant que les pièces ne soient hors tolérance. Les traces d'usure sont visibles sur la pointe et les flancs de l'outil. En production, les plaquettes en carbure conservent leur précision plus longtemps que les plaquettes en acier rapide.
La durée de vie d'un outil dépend des conditions de coupe et du matériau de la pièce à usiner. Elle est plus courte pour les matériaux durs que pour les matériaux tendres. Des vitesses et avances appropriées optimisent sa durée de vie. L'application d'un liquide de refroidissement prolonge la durée de vie du tranchant et réduit l'échauffement. La rotation des plaquettes à plaquettes indexables permet de garantir une qualité constante.
Conclusion
Les filetages trapézoïdaux sont un élément crucial de la conception mécanique et industrielle moderne. Ce savoir-faire permet aux fabricants de créer des composants de qualité en maîtrisant les normes et les méthodes d'usinage. Une technique appropriée pour forme de filetage trapézoïdal is'avère essentiel pour réussir dans d'innombrables applications, qu'il s'agisse de fileter avec un tour manuel sur une machine CNC ou de programmer l'opération.
Boda Tech est prêt à vous aider pour tous vos besoins en usinage de filetage. Nous réalisons des filetages trapézoïdaux métriques conformes aux normes ISO en acier, en acier inoxydable et en alliages non ferreux, du prototype à la production en série.. Appelez-nous pour discuter de vos besoins en matière de filetage et découvrir comment notre expertise peut vous aider à répondre à vos exigences d'usinage les plus complexes.