
ステンレス鋼機械加工部品
316ステンレス鋼は過酷な環境下でも腐食に強く、海水、酸、高湿度条件下でも優れた性能を発揮します。そのため、船舶部品、食品加工機器、医療機器などに広く使用されています。その優れた耐久性の秘密は、ニッケルとモリブデンの含有量が高いことにあります。これらの元素は、特に塩化物に対する耐食性を向上させ、モリブデンの添加によって孔食耐性も高めています。
だけど 機械加工 316 ステンレス鋼 加工硬化は単純ではありません。加工硬化は急速に進行し、切削速度が速すぎたり、工具が鋭利でなかったりすると、熱と圧力によって切削工具よりも先に表面が硬化してしまうことがあります。加工硬化は次のような場合に発生する可能性があります。
- 工具が鈍く、
- 切断中に停止します
- 送り速度が低すぎると、工具先端で摩擦や滑りが発生します。
さらに、切削加工中は、切りくず排出とクーラント管理が適切に行われていないと、熱が急速に蓄積されます。プロリーンテックでは、あらゆる作業においてこれらの実践的な手順を適用しています。材料の硬度と部品の形状に基づいて、最適な工具を選定し、適切な切削条件を設定します。また、強力なワーク保持と適切な切りくず排出にも重点を置いており、これにより工具摩耗を軽減し、表面仕上げを向上させ、生産コストを抑えることができます。
316についてもっと知りたい方は、読み進めてください。 ステンレス鋼加工 テクニック、評価基準、課題、そして実践的なヒント。
機械加工用途に最適なステンレス鋼の種類
光沢のあるスチール製の自動車部品
様々な ステンレス鋼の種類種類によって加工時の挙動が異なり、滑らかに切削できるものもあれば、加工硬化が進みやすかったり、工具の摩耗が早かったりするものもある。
- 303 ステンレス鋼: 最も加工しやすいオーステナイト系ステンレス鋼は303です。この合金には硫黄が添加されており、切りくずの破断を促進し、工具への負荷を軽減します。そのため、303はよりスムーズな切削加工を実現し、工具の摩耗を最小限に抑えます。303は主に、ファスナー材、シャフト材、または耐食性よりも加工速度が重視されるその他のハードウェア用途に使用されます。
- 304 ステンレス鋼: 304は最も一般的なステンレス鋼であり、強度が高く耐食性に優れた材料です。しかし、高速で機械加工すると、その特性により急速に加工硬化します。 ステンレス鋼の硬度切削速度を上げすぎると、材料の切削面が硬化し始め、工具の摩耗が速くなります。304は一般的に、食品加工機器、厨房機器、および一般製造に使用されます。
- 316 ステンレス鋼: 316は304よりもさらに耐食性に優れており、特に海洋環境や化学環境においてその傾向が顕著です。しかし、316の耐食性の向上は、より大きな困難を伴います。 機械加工可能なステンレス鋼 304、316は発熱量が多く、加工硬化も速いため、切削速度を低くするか、強力な冷却液流量が必要となります。316は、医療機器、船舶部品、化学機器などに広く使用されています。
- 430 ステンレス鋼: 最も一般的なフェライト系鋼種は430です。304よりも被削性に優れていますが、最適な結果を得るには適切な工具と安定した加工条件が必要です。430は一般的に家電製品部品、装飾トリム、排気系部品などに使用されます。430の特性上、オーステナイト系鋼よりも若干高い切削速度で加工できますが、工具の摩耗には注意が必要です。
- 2205 二相ステンレス鋼: 2205は最も一般的に使用されている二相ステンレス鋼です。2205は優れた耐食性を持つため、化学、海洋、石油・ガス関連機器に広く使用されています。しかし、2205は大量の切りくずが発生するため、加工が非常に困難です。そのため、強力なクーラント流量を使用する必要があります。さらに、発熱と工具摩耗を最小限に抑えるために、剛性の高いセットアップを維持し、工具の摩擦を低減する必要があります。
- 17-4 PH ステンレス鋼: 17-4 PHは、高強度で熱処理可能なステンレス鋼です。416fと同様に、熱処理前は比較的加工しやすいですが、熱処理後は硬度が増すため、加工が非常に困難になります。航空宇宙部品、医療用インプラント、高強度工業部品などに幅広く使用されています。17-4 PHの加工には、加工硬化を防ぐため、安定したセットアップと切れ味の良い工具が必要です。
(また読む: ステンレス鋼 316 対 316l)
316ステンレス鋼の加工技術
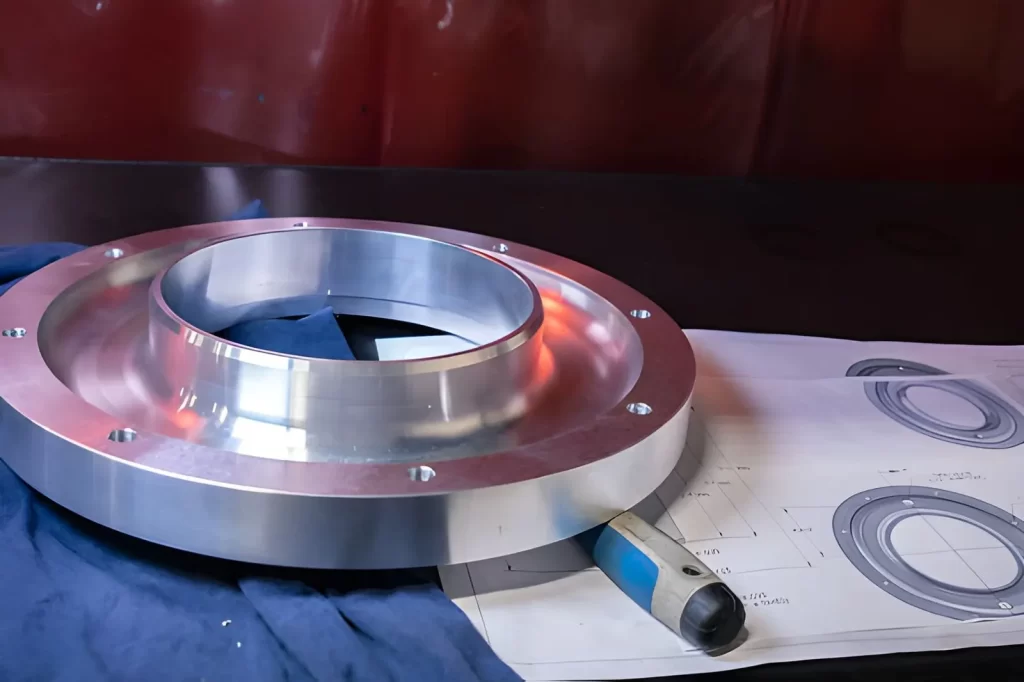
CNC加工ステンレス鋼フランジリング
316ステンレス鋼の機械加工チェックリスト
| 技術パラメータ | クライアントの声 |
| ツーリング | 鋭利なコーティングされた超硬合金を使用し、すくい角を正にしてください。工具を同じ場所に長時間放置しないでください(滞留させないでください)。 |
| 技術パラメータ | 切削屑の負荷を一定に保ち、工具をこすらないようにし、軟鋼の場合よりも低速で切削してください。 |
| 冷却 | 冷却液をたっぷりと注ぎ込むか、可能であれば高圧で噴射してください。切削刃に直接噴射するようにしてください。 |
| ワークホールディング | 部品がしっかりと固定されていることを確認してください。振動を防ぐため、工具の突き出しは短くしてください。 |
| 切りくず管理 | チップブレーカーを使用し、穴を開け、頻繁に切りくずを取り除き、一定の供給戦略に従ってください。 |
以下は、316ステンレス鋼の主要な機械加工方法です。
- 316ステンレス鋼の旋削加工: 旋削加工は、316ステンレス鋼をシャフト、ピン、円筒形部品に成形する最も一般的な方法です。成功の鍵は、工具を切削工具として(摩擦工具としてではなく)維持し、加工硬化(加工中に硬化すること)を防ぐことです。そのためには、非常に鋭利な超硬インサートを使用し、一定の送り速度で送り込み、軟鋼の場合よりも切削速度を低く設定します。これらの方法はすべて、発熱を制御し、加工硬化のリスクを最小限に抑えるのに役立ちます。さらに、強力なワーク保持と工具の突き出し量の最小化は、振動の抑制に役立ちます。
- 316ステンレス鋼のフライス加工: 316の粉砕は、 スロット、ポケット、および平らな面。 316ステンレス鋼のフライス加工における最大の課題は、熱の蓄積です。工具が切りくずと接触したままになると、工具が高温になり、切削効率が低下します。そのため、切削は軽く、しかし着実に行い、クーラントが切削領域に確実に供給され、切りくずが効果的に排出されるようにしてください。一般的に、アップカット加工は、表面仕上げを向上させ、工具負荷を軽減する効果的な方法です。また、工具延長部が長すぎると、振動が発生し、表面仕上げが悪くなる原因にもなります。 (また読む: ステンレス鋼のフライス加工速度と送り)
- 316ステンレス鋼の穴あけ加工: 316ステンレス鋼の穴あけには、速度と切りくずの慎重な制御が必要です。高速で穴あけすると、材料が硬化し、工具の切れ味が鈍くなります。スプリットポイントドリルを使用し、一定の速度で送り込んでください。深い穴の場合は、断続的な穴あけ(ペックドリル)が切りくずの除去を助け、ドリルの過熱を防ぎます。特に深い穴の場合は、ドリルを冷却するためにクーラントが不可欠です。穴の中に切りくずが詰まると、ドリルが折れたり、穴が大きくなりすぎたりする原因となります。
- 316ステンレス鋼のタッピング: ほとんどの工場は計画不足が原因で失敗しています。材料が粘着性があり、切りくずがタップに詰まることがあります。解決策は、適切なタップ形状を選択し、タップを冷却することです。スパイラルフルートタップは切りくずを引き戻すため、止まり穴に適していますが、スパイラルポイント(ガン)タップは切りくずを前方に押し出すため、貫通穴に最適です。タップを適度な速度で送り、十分な潤滑を行ってください。タップが詰まり始めたら、すぐに停止して溜まった切りくずを取り除いてください。タップが詰まる前に停止して切りくずを取り除くことで、タップの破損を防ぎ、ねじの品質を維持することができます。
- ボーリングとリーマ加工: ボーリングとリーマ加工は、厳しい穴公差や滑らかな表面仕上げなど、高い精度が求められる場合に使用されます。316ステンレス鋼の特性上、工具は安定させ、ゆっくりと送り込む必要があります。ボーリングとリーマ加工中に振動が発生すると、チャタリング痕や真円度の低い穴が生じます。冷却液は熱を制御するために不可欠です。ボーリングは、ベアリングシートや精密な穴を形成するために使用されます。リーマ加工は、きつめの穴や精密な組み立て部を形成するために使用されます。
- CNC機械加工: CNC加工は、旋削、フライス加工、穴あけ、ねじ切りを単一の工程に統合したものです。CNC加工は、複雑な部品や厳しい公差要件に最適です。316ステンレス鋼のCNC加工を成功させる鍵は、工具交換を最小限に抑え、切削加工全体を通して一貫した切削状態を維持できるツールパスを開発することです。強力なワーク保持と高圧クーラントも不可欠です。CNC加工は、316ステンレス鋼を頻繁に使用する医療機器、船舶部品、化学機器の製造に最適です。
今すぐプロリアンをお試しください!
316ステンレス鋼の機械加工における課題
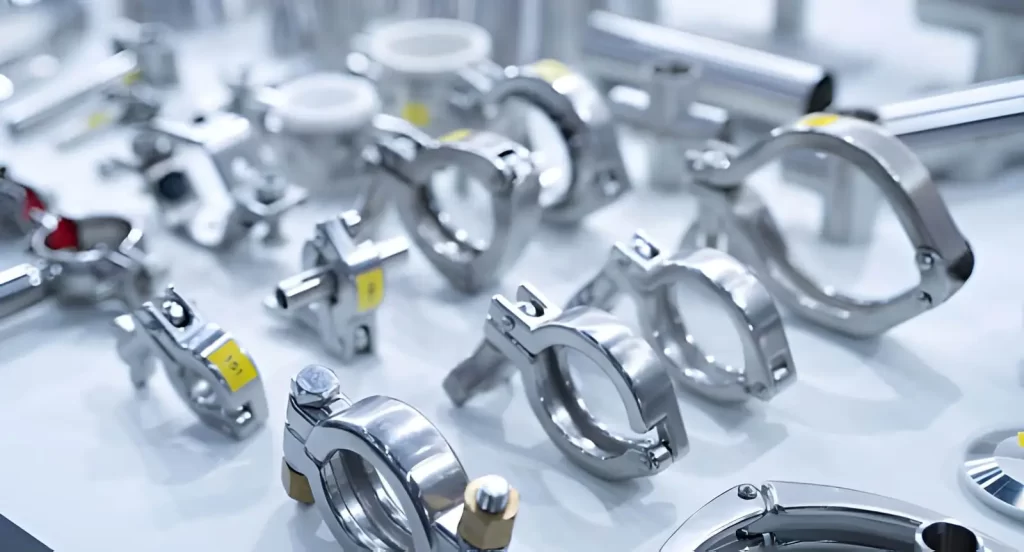
316ステンレス鋼製クランプおよびパイプ継手
316ステンレス鋼の機械加工では、表面仕上げの不良、工具の急速な摩耗、生産時間の損失につながるいくつかの問題が発生する可能性があります。これらの問題は、多くの場合、材料の靭性と加工硬化の傾向に起因します。以下は、ステンレス鋼の機械加工で遭遇する可能性のある最も一般的な問題の一部です。
加工硬化
ステンレス鋼は、工具が切削ではなく摩擦によって加工される場合、加工硬化が急速に進行する傾向があります。その結果、除去が困難な硬い表面層が形成されます。この問題を解決せずに切削を続けると、工具寿命が急速に短くなり、加工部品も変形し始めます。適切な切削速度を維持し、切れ味の良い工具を使用し、安定した切削条件を維持することで、加工硬化の発生を最小限に抑えることができます。
工具の摩耗と破損
316ステンレス鋼の靭性によって発生する高温と切削時の摩擦が相まって、工具の摩耗が急速に進行します。特に高速度鋼製の工具はこの問題が起こりやすいです。超硬工具は寿命が長いものの、切削が不安定な場合は摩耗が急速に進行します。工具の破損は、工具に過大な負荷がかかったり、セットアップに振動が生じたりした場合に発生します。工具の形状を改善し、振動を最小限に抑えるセットアップを開発することで、工具寿命を延ばすことができます。
表面仕上げが悪い
工具の振動、切削屑の工具や加工物への巻き付き、切削速度の速すぎる場合、表面仕上げが粗くなります。ステンレス鋼の加工中に発生する熱も表面仕上げに影響を与えます。適切なクーラントの流れを確保し、切れ味の良い工具を使用し、安定した加工状態を維持することで、ステンレス鋼の表面仕上げを改善できます。
欠けの問題
ステンレス鋼の機械加工時に発生する切りくずは、長く糸状で、工具や加工対象物に巻き付くことがあります。このような切りくずの形成は、切削加工の効率と仕上がりの両方に影響を与えます。また、切りくずの制御が不十分だと、工具温度の上昇にもつながります。切りくずブレーカーの改良、送り速度の向上、クーラントの強化は、ステンレス鋼の機械加工時に発生する切りくずの管理に役立ちます。
今すぐプロリアンをお試しください!
316ステンレス鋼の機械加工を容易にするための考慮事項とヒント
他のあらゆる機械加工と同様に、316ステンレス鋼の機械加工も、工程計画を綿密に立て、適切な設定を選択することで、はるかに簡単に行うことができます。ステンレス鋼の機械加工における主な目的は、熱の発生を最小限に抑え、加工硬化を防ぎ、工具の切削力を維持することです。以下に、ステンレス鋼部品を製造する際に考慮すべき有用な要素と、実践的なヒントを示します。
適切なツール、材料、形状を使用する
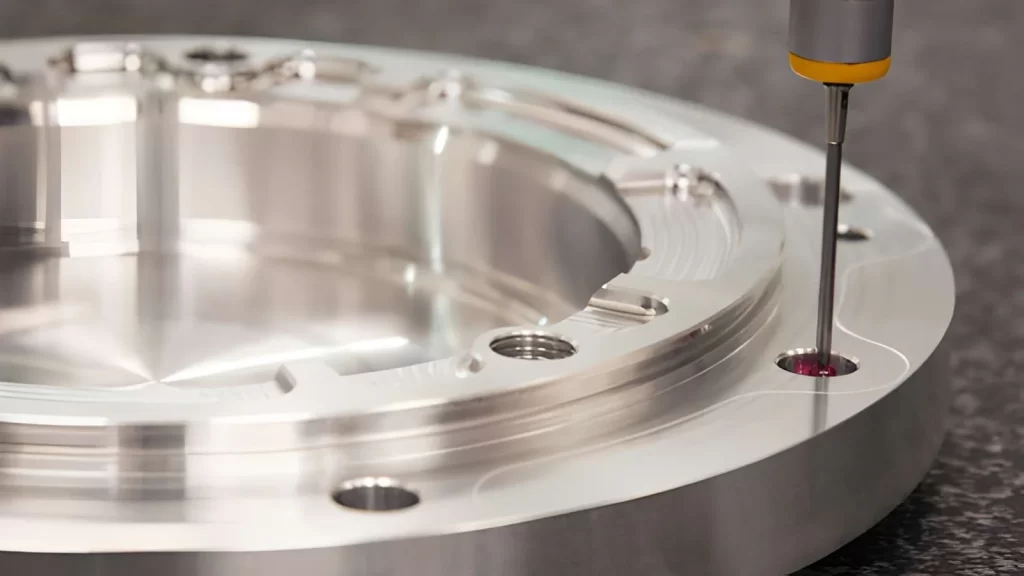
CNC加工円筒形部品
ステンレス鋼の機械加工には、切れ味の良い工具と丈夫な工具材料が必要です。ステンレス鋼の機械加工に最も適した工具材料は超硬合金です。これは、他のどの工具材料よりも耐熱性に優れ、切れ味を長く維持できるためです。また、正のすくい角を持つ工具は切削抵抗を低減します。さらに、刃先強度が高く、切りくず排出部が適切に設計された工具は、工具の摩耗を防ぎ、表面仕上げを向上させるのに役立ちます。
切削速度を低く保ち、送り速度を安定させる
切削速度が速いと、熱が急速に発生し、加工硬化を引き起こします。切削速度を下げ、一定の送り速度を維持することで、滑らかな切削が可能になります。多くの場合、切削速度を下げ、送り速度をわずかに上げることで、切りくず負荷を一定に保ち、過熱を防ぐことができます。
強力な冷却剤とチップコントロールを使用してください
316ステンレス鋼の機械加工において、クーラントは必須です。クーラントは、切削熱を制御し、切削領域から切りくずを除去するのに役立ちます。ステンレス鋼の機械加工には、フラッドクーラントと高圧クーラントが推奨されます。適切な切りくず処理は、切りくずが工具に巻き付いて表面仕上げを損なうのを防ぎます。切りくずを短くするには、チップブレーカーの改良と送り速度の向上が有効です。
信頼できる316ステンレス鋼加工サービスをご利用ください
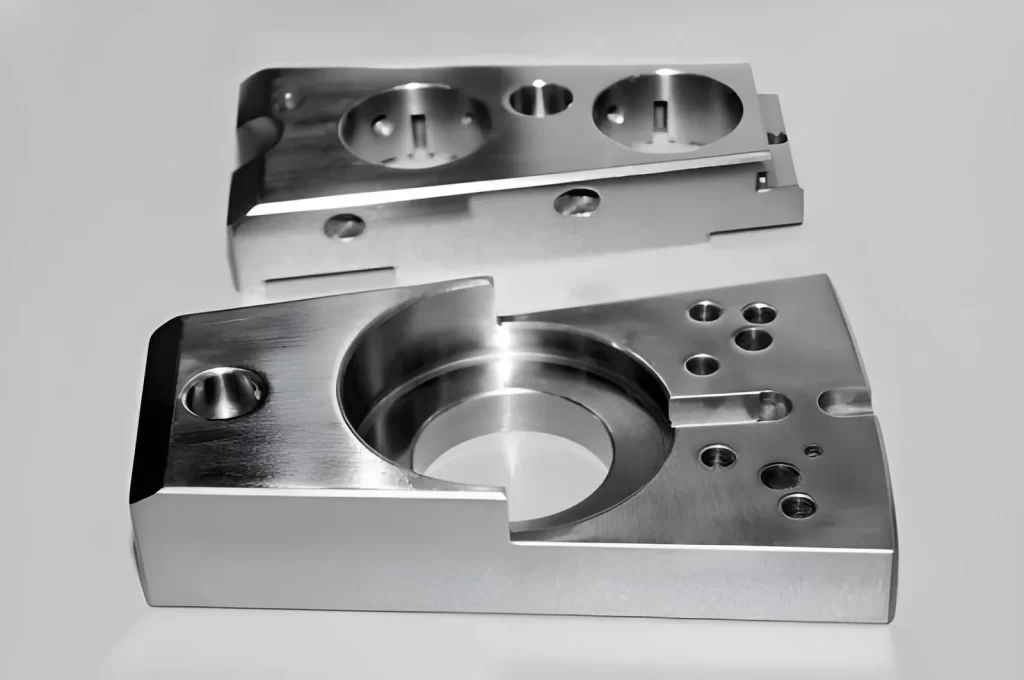
丸穴のある316ステンレス鋼製工業部品
プロリーンテックは 大手メーカー of カスタムCNC機械加工 当社は、ステンレス鋼の切断、CNC加工、ラピッドツーリング、板金試作など、幅広いサービスを提供しています。お客様にとって、生産をシンプル、迅速、そして信頼性の高いものにすることが当社の目標です。
弊社のプロジェクトへの取り組み方はシンプルです。まず、お客様から設計図をご提供いただき、弊社のチームが客観的な製造基準に基づいてそれをレビューします。その後、生産計画を立て、最新のCNCマシンを使用して社内で部品を製造します。つまり、お客様ご自身で設備投資をすることなく、高度な加工能力をご利用いただけるということです。
我々はまた、 無料のDFM(製造設計)分析で 潜在的な問題を早期に解決します。当社の価格設定は透明性があり、 隠された料金はありませんまた、生産開始前に明確なリードタイムをご提示いたします。さらに、さまざまな表面仕上げからお選びいただけます。 オプション部品のニーズに応じて、研磨、不動態化処理、陽極酸化処理など、さまざまな処理が可能です。